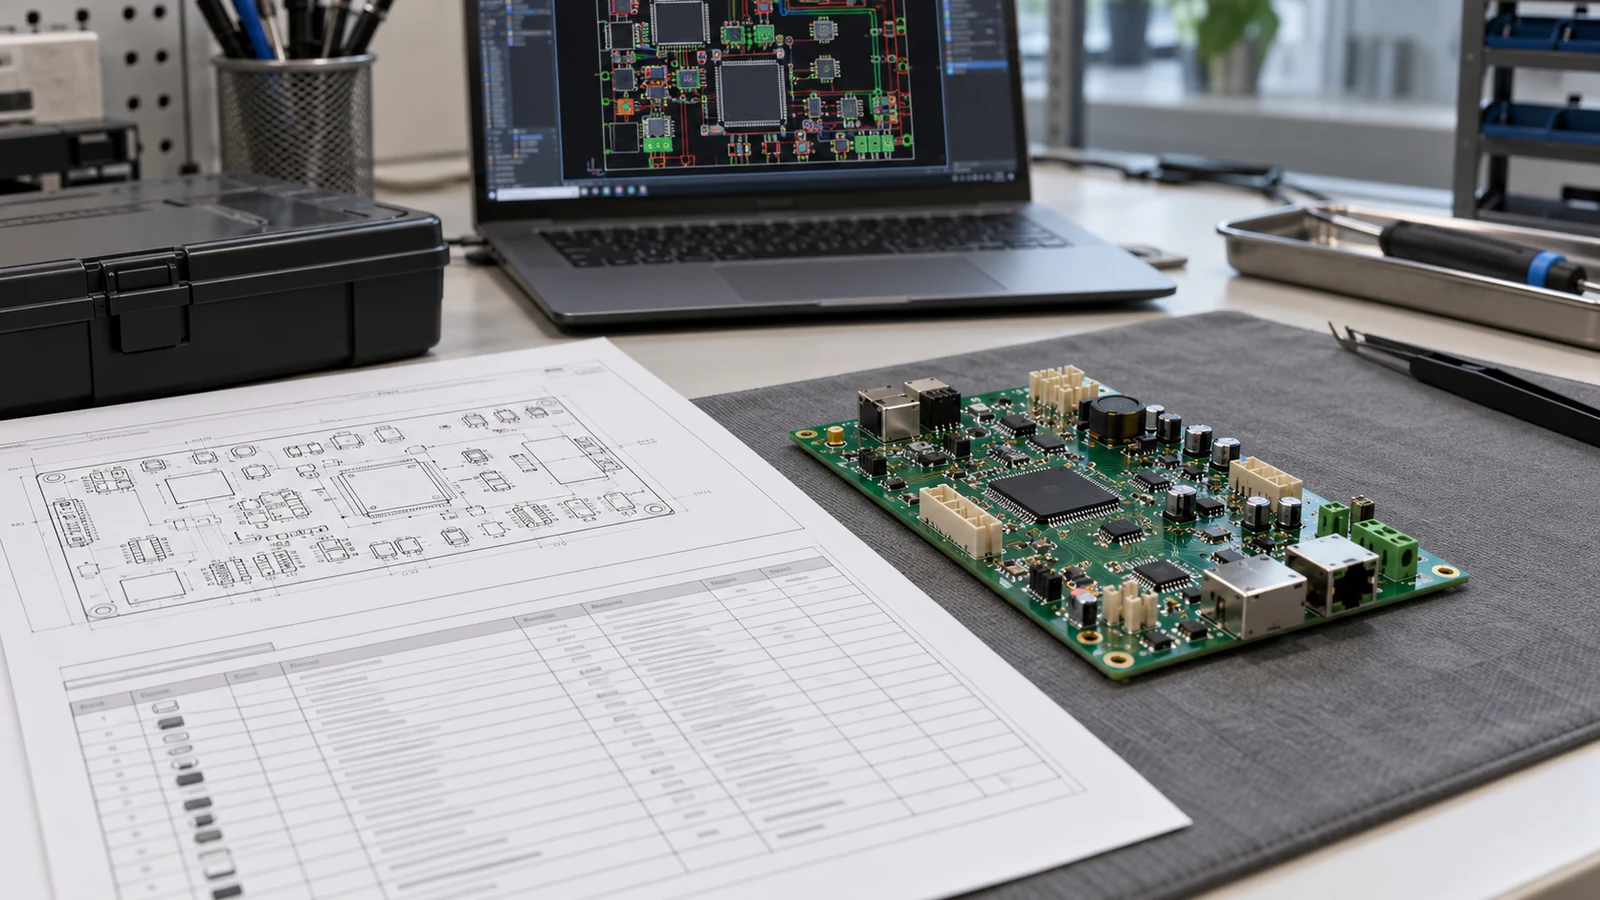
Un archivo pick-and-place para el ensamblaje de placas de circuito impreso (PCB) indica al ensamblador dónde debe colocarse cada componente, cómo debe orientarse y en qué cara de la placa se monta. También denominado lista de colocación de componentes (CPL), archivo de centroides o archivo XY, solo resulta utilizable cuando existe un acuerdo sobre el significado de sus coordenadas y ángulos. Defina las unidades, el origen de la placa, el punto de referencia de colocación, la convención de rotación y el tratamiento de la cara inferior antes de liberar los datos. Después, verifique componentes identificables frente al plano de montaje y obtenga confirmación de cómo ha interpretado el proveedor los datos importados, no simplemente de que el archivo se abre.
- Identifique las columnas necesarias en un archivo pick-and-place
- Distinga el punto de colocación del punto de toma
- Declare las unidades de las coordenadas y el origen de la placa
- Interprete la rotación según las convenciones del encapsulado y de la máquina
- Especifique el tratamiento de las coordenadas de la cara inferior y del reflejo
- Compruebe los componentes sensibles a la polaridad frente a los planos de montaje
- Acuerde la interfaz de exportación e importación
- Ejemplo de revisión de un CPL desde la exportación hasta la confirmación del proveedor
- 1. Defina el ejemplo y el acuerdo de exportación
- 2. Compruebe la escala y el origen compartido
- 3. Verifique los puntos de colocación y las rotaciones superiores
- 4. Verifique la vista inferior sin reescribir el CPL
- 5. Cierre la revisión con evidencias identificables
- Cinco escenarios de aplicación para la revisión del CPL
- Primer prototipo SMT
- Controlador de doble cara
- Placa con un conector de interfaz asimétrico
- Transferencia a otro ensamblador
- Producción en panel
- Preguntas frecuentes
- Siguiente paso: presente un paquete de colocación que pueda interpretarse sin ambigüedad
Identifique las columnas necesarias en un archivo pick-and-place
Un archivo pick-and-place necesita un registro individual de colocación que identifique el designador de referencia, la coordenada X, la coordenada Y, la rotación y la cara de la placa. Indique las unidades y el origen en los encabezados acordados o en la nota de liberación adjunta. Incluya campos de huella de montaje (footprint) e identificación del componente cuando los requiera el importador del proveedor; estos campos no sustituyen la información de selección de componentes de la lista de materiales (BOM).
Utilice esta matriz de revisión para acordar el significado de los datos antes de investigar problemas en colocaciones individuales. La columna de confirmación describe las evidencias que deben solicitarse, en lugar de dar por hecho que un encabezado reconocible garantiza una interpretación correcta.
| Elemento del CPL | Significado esperado | Fuente de contraste | Discrepancia habitual | Confirmación necesaria |
|---|---|---|---|---|
| Coordenadas X e Y | Ubicación del punto de referencia de colocación acordado para el componente | Geometría de la huella y plano de montaje acotado | Pad 1 u origen de la huella importado como centro del componente | Par de coordenadas seleccionado y definición del punto de referencia |
| Unidades de las coordenadas | Escala física de cada valor de coordenada | Ajustes de exportación y una dimensión conocida de la placa | Valores en pulgadas interpretados como milímetros | Unidad de exportación, unidad del importador y superposición dimensional |
| Origen de la placa | Punto cero común con los sentidos positivos de los ejes declarados | Marcador de origen del CAD y contorno de fabricación | Origen de página confundido con el origen de la placa o del panel | Origen anotado y elementos de alineación verificados |
| Ángulo de rotación | Orientación respecto a la posición cero definida del encapsulado | Vista de la biblioteca y pin o marca de polaridad identificados | Orientación cero o sentido de rotación diferentes | Superposición de un componente conocido en una dirección de observación indicada |
| Cara superior o inferior | Superficie física de montaje de esa colocación | Plano de montaje específico de la cara | Etiqueta de cara interpretada como instrucción de reflejo | Correspondencia de capas y tratamiento de la vista inferior |
| Designador de referencia | Identidad de una instancia de componente | Diseño de placa liberado y entrada aplicable de la BOM | Referencia ausente o instancia duplicada | Correspondencia exacta de referencias e identidad de la instancia en el panel |
Distinga el punto de colocación del punto de toma
El centro geométrico, el origen de la huella y la ubicación del pin no son intercambiables. En una exportación que ofrece estos campos, Center X/Y se calcula entre los pads más externos; Ref X/Y es el origen de la huella y Pad X/Y ubica el Pad 1. Confirme el par que espera el receptor.
En un conector asimétrico, esos puntos pueden diferir mucho. Un flujo de colocación puede exigir el origen en el centro del rectángulo mínimo que encierra los pads; un origen arbitrario de biblioteca puede no cumplirlo. Acuerde la referencia antes de resolver la recogida y el reconocimiento. La conversión debe conservar la alineación prevista de los pads, no desplazar la pieza para facilitar el apoyo de la boquilla.
Declare las unidades de las coordenadas y el origen de la placa
Las unidades de las coordenadas y el origen de la placa establecen la escala y la posición de todas las colocaciones. Declare ambos, junto con los sentidos positivos de X e Y. Una nota que solo indique «origen en la esquina» resulta incompleta cuando las distintas vistas muestran esquinas diferentes.
Los milímetros, las pulgadas y los mils deben distinguirse claramente: 1 pulgada equivale a 25,4 mm y 1 mil equivale a 0,001 pulgadas. Por ejemplo, una coordenada de 1,000 pulgadas representa 25,400 mm, no 1,000 mm. Confirme la escala mediante una dimensión conocida antes de interpretar un desplazamiento grande como un error de origen.
El exportador versión 9.0 de este ejemplo distingue el origen de taladrado/colocación del origen de página y ofrece una opción explícita de selección del origen por línea de comandos. Registre el ajuste real; no suponga que exportar utiliza el origen visible durante la edición.
Para redactar una nota de liberación práctica, describa físicamente la referencia: «Coordenadas de placa individual; milímetros; origen en la esquina inferior izquierda del contorno en la vista superior; X positivo hacia la derecha; Y positivo hacia arriba». Se trata de una elección del proyecto, no de un origen obligatorio para todo el sector.
Compruebe elementos de referencia separados en ambos ejes. La coincidencia de un único punto no demuestra ni la escala ni la rotación. Tres elementos de referencia no colineales ofrecen una comprobación geométrica útil, porque un diseño reflejado no suele poder conservar su disposición identificada. Considere su coincidencia una comprobación de alineación de datos, no una demostración de la precisión de la máquina de colocación.
Interprete la rotación según las convenciones del encapsulado y de la máquina
Un valor de rotación describe una orientación respecto a un cero definido para el encapsulado; por sí solo, no constituye una instrucción completa de orientación. Registre la cara desde la que se observa, el sentido positivo de rotación y el rasgo identificable del encapsulado que establece el cero. Especifique expresamente el sentido horario o antihorario, en lugar de utilizar un signo sin indicar la dirección de observación. el proveedor de referencia, por ejemplo, publica su propia referencia de pin 1 y su convención antihoraria; esto no establece la convención de todos los ensambladores.
Separe la orientación cero de la biblioteca, la orientación del componente en la placa y la manipulación de la pieza suministrada por parte de la máquina. La orientación de carga de la bobina o un ajuste de la boquilla no deben redefinir silenciosamente qué pad del circuito recibe el pin 1. Confirme el resultado físico con la información del encapsulado del fabricante y la huella liberada, en vez de interpretar un número que parezca familiar.
Los valores 0°, 90°, 180° y 270° son ejemplos útiles para la revisión, no el conjunto completo de colocaciones permitidas. Un componente colocado intencionadamente en ángulo puede requerir otro valor. Del mismo modo, -90° y 270° describen orientaciones geométricas equivalentes solo cuando utilizan el mismo sistema de referencia y el mismo sentido positivo; aun así, un importador puede exigir una representación numérica concreta.
El software de máquina también distingue modos de rotación de boquilla. La implementación de referencia ofrece AbsolutePartAngle, relativo a la orientación de biblioteca; PlacementAngle, compensado para la colocación final; MinimalRotation, con rotación relativa tras recoger; y LimitedArticulation, dentro del recorrido disponible. Sus modos PlacementAngle y LimitedArticulation requieren la configuración de visión con prerrotación especificada.
Son opciones de configuración de la máquina, no significados alternativos que puedan asignarse sin más al CPL del cliente. Pida al ensamblador que identifique la correspondencia del encapsulado y conserve la relación prevista entre pads y pines. Acepte una conversión numérica solo después de establecer su alcance y su resultado físico. Nunca prescriba una corrección de 90° o 180° para toda la placa simplemente porque un componente parezca incorrecto.
Especifique el tratamiento de las coordenadas de la cara inferior y del reflejo
La indicación de cara inferior identifica la superficie de montaje; no explica si las coordenadas ya se han reflejado. Especifique si las colocaciones inferiores utilizan una proyección común en vista superior o un sistema de coordenadas definido al observar directamente la cara inferior. Identifique las vistas de montaje en consecuencia.
El ejemplo de exportación versión 9.0 permite invertir las coordenadas X de la capa inferior. Otra opción de exportación invierte los valores Ref-Y y Pad-Y de esa cara. Esto no determina por sí solo el comportamiento de Center-Y. Registre el exportador, los campos y los ajustes aplicables.
La configuración de la placa añade otra transformación. Distinga sus coordenadas de la posición y orientación de la placa en la máquina, incluido el tratamiento según la cara. Tenga en cuenta toda conversión aplicada durante la exportación al configurar el flujo receptor.
Redacte una instrucción concreta, por ejemplo: «Las coordenadas X/Y de la cara inferior permanecen en el sistema común de la vista superior; no se ha aplicado ningún reflejo manual. La configuración receptora debe reproducir los pads identificados de la cara inferior». Así se evita una transformación doble sin prescribir un comando específico de máquina.
El reflejo de posiciones y la interpretación de las rotaciones son comprobaciones relacionadas, pero distintas. Defina el eje de volteo, el origen y la dirección de observación antes de evaluar un plano de la cara inferior. Por sí solo, un contorno rectangular de placa que parezca correcto no demuestra que un componente asimétrico o su secuencia de pines sean correctos.
Compruebe los componentes sensibles a la polaridad frente a los planos de montaje
Los componentes sensibles a la polaridad permiten validar un CPL al vincular un ángulo abstracto con un terminal físico identificable. Elija componentes de referencia cuya posición del pin 1, cátodo, terminal positivo o elemento de polarización del conector pueda comprobarse frente a la vista de montaje liberada. Una definición incorrecta del pin 1 en la biblioteca puede invalidar datos de colocación aparentemente coherentes.
Para la revisión, reúna un conjunto compacto de evidencias: el plano del encapsulado del fabricante, la huella aprobada con pads numerados, el plano de montaje con la cara identificada y la superposición importada del proveedor. Compare el mismo rasgo físico en la misma vista. Un plano del encapsulado visto desde abajo no puede compararse directamente con una proyección en vista superior sin tener en cuenta el cambio de vista.
Utilice un circuito integrado y un componente polarizado de dos terminales cuando estén disponibles. Añada un conector asimétrico cuando su referencia de colocación difiera del centro de su cuerpo. En una placa de doble cara, incluya un dispositivo identificable de la cara inferior en lugar de comprobar únicamente las colocaciones superiores.
Una resistencia simétrica puede revelar un error de coordenadas, pero su forma por sí sola no permite detectar todos los errores de orientación. Del mismo modo, utilice la serigrafía como evidencia de apoyo, no como sustituto de la correspondencia aprobada de terminales.
Cuando la información del encapsulado, la huella y el plano de montaje discrepen, detenga la colocación afectada y solicite una resolución de ingeniería. No elija la fuente que haga parecer correcta la exportación actual. Esta revisión valida la interpretación del CPL; no sustituye una investigación independiente de evidencias de polaridad contradictorias.
Acuerde la interfaz de exportación e importación
Un archivo pick-and-place para el ensamblaje de PCB necesita una interfaz documentada entre exportación e importación. Las siguientes opciones pertenecen a las herramientas y servicios indicados; no constituyen una especificación de formato universal ni una declaración sobre la configuración de los equipos de JASPER.
| Interfaz | Opciones documentadas pertinentes para esta revisión | Decisión de transferencia |
|---|---|---|
| Ejemplo de exportador de posiciones versión 9.0 | Formatos: ascii, csv, gerber. Unidades: in o mm para ASCII/CSV. Caras: front, back, both; Gerber no permite combinar ambas. | Registre el formato, la selección de caras, las unidades y el origen; las opciones de X negativo y origen no afectan a la salida Gerber. |
| Ejemplo de exportación de colocación Center/Ref/Pad | CSV, Text o ambos; Imperial o Metric; pares de coordenadas Center, Ref y Pad. | Identifique el par seleccionado y la opción de cara inferior antes de asignar las columnas. |
| Ejemplo de importador Reference CSV | Encabezados con nombres definidos, delimitador de coma y tratamiento documentado de unidades/encabezados; las etiquetas de cara se interpretan a partir de su primer carácter. | Utilice el importador previsto y su versión correspondiente; verifique los campos interpretados en lugar de confiar en el nombre del archivo. |
| Carga de CPL del proveedor de referencia | Hoja de cálculo o CSV, columnas identificadas y una fila individual para cada designador. | Utilice los requisitos de entrada documentados de ese servicio cuando envíe datos a ese servicio. |
Guarde los ajustes de exportación junto con la liberación. Después de importar, examine las unidades, coordenadas, etiquetas de cara y ángulos interpretados. Leer correctamente un CSV demuestra que se ha aceptado su sintaxis; no demuestra que se haya seleccionado el par de coordenadas o la convención de encapsulado correctos.
Ejemplo de revisión de un CPL desde la exportación hasta la confirmación del proveedor
Una revisión del CPL debe demostrar la concordancia entre los registros numéricos y los rasgos físicos identificables. El siguiente ejemplo ilustrativo de una placa de control utiliza geometría explícita; no es un registro de producción de un cliente ni una exportación real de máquina.
1. Defina el ejemplo y el acuerdo de exportación
La placa del ejemplo es CTRL-C, revisión C, y mide 80,000 × 50,000 mm. Utiliza coordenadas de placa individual con el origen en la esquina inferior izquierda del contorno en la vista superior. X positivo apunta a la derecha e Y positivo hacia arriba. Ambas caras conservan este sistema X/Y común de la vista superior.
Los puntos de colocación siguientes son los centros de referencia de encapsulado acordados. Los ángulos siguen siendo relativos a la definición de biblioteca de cada ejemplo. Los ángulos de la cara superior son antihorarios en la vista superior. El ejemplo de la cara inferior utiliza ángulos antihorarios en la vista directa inferior de su encapsulado; su definición de cero se especifica por separado más adelante.
Reference,X_mm,Y_mm,Rotation_deg,Side,Footprint
U1,20.000,15.000,90.000,Top,IC_A
D1,45.000,10.000,180.000,Top,DIODE_A
J1,70.000,40.000,0.000,Top,CONNECTOR_A
U2,15.000,35.000,90.000,Bottom,IC_B
R1,60.000,8.000,0.000,Bottom,RESISTOR_A
Los nombres de las huellas identifican las definiciones de este ejemplo, no componentes que puedan comprarse. Los tres decimales indican precisión de visualización, no una tolerancia de colocación. En una liberación real, conserve las identidades trazables de biblioteca y los campos de componente requeridos por el proveedor. El CSV es un ejemplo de revisión, no una promesa de compatibilidad directa con todos los importadores.
2. Compruebe la escala y el origen compartido
Utilice tres elementos de referencia identificados, relacionados con el contorno, en A = (5,000; 5,000), B = (75,000; 5,000) y C = (10,000; 45,000) mm dentro del sistema común. La separación entre A y B es de 70,000 mm. En conjunto, los tres elementos facilitan la distinción entre errores de traslación, escala y reflejo.
Suponga que todos los elementos importados están desplazados (+10,000; +5,000) mm mientras sus separaciones permanecen inalteradas. Ese patrón sugiere una discrepancia de traslación común. Investigue la correspondencia de orígenes antes de editar las coordenadas de los componentes; el patrón constituye evidencia, no la demostración de una única causa raíz.
3. Verifique los puntos de colocación y las rotaciones superiores
Para U1, el vector en orientación cero desde su centro de colocación hasta el pin 1 es (-1,000; +1,000) mm. Al girar ese vector 90° en sentido antihorario se obtiene (-1,000; -1,000), por lo que el pin 1 debe aparecer en (19,000; 14,000) mm. Esto comprueba una orientación, no solo la ubicación del centro.
Para D1, el vector en orientación cero hacia el cátodo es (-1,000; 0,000) mm. A 180°, el cátodo debe aparecer en (46,000; 10,000) mm.
J1 ilustra un problema diferente: su centro de colocación acordado es (70,000; 40,000), pero el origen de su huella y el pin 1 están en (66,000; 38,000) mm. Importar ese origen como centro desplazaría la colocación (-4,000; -2,000) mm. No diagnostique este caso como un error de origen de placa cuando los demás componentes estén alineados.
4. Verifique la vista inferior sin reescribir el CPL
Solo para este ejemplo, voltee la placa alrededor de su línea media vertical, paralela al eje Y de la vista superior. En la vista directa inferior resultante, defina un nuevo origen inferior izquierdo, con X positivo hacia la derecha e Y positivo hacia arriba. La esquina inferior derecha de la vista superior original se convierte en el origen de esta vista inferior.
Sistema común de la vista superior: X hacia la derecha, Y hacia arriba, origen en la esquina inferior izquierda original
Sistema de vista directa inferior:  X hacia la derecha, Y hacia arriba, origen en la esquina inferior derecha original
Solo para esta placa de 80.000 mm de anchura y este volteo especificado:
x_bottom_view = 80.000 - x_top_view
y_bottom_view = y_top_view
Centro de U2: (15.000, 35.000) -> (65.000, 35.000) mm
En la biblioteca de cara inferior del ejemplo U2, el vector del pin 1 en orientación cero es (-1,000; -1,000) mm en el sistema de vista directa inferior. Una rotación de 90° en sentido antihorario produce (+1,000; -1,000). Por tanto, el pin 1 aparece en (66,000; 34,000) en esa vista inferior, lo que corresponde a (14,000; 34,000) en la proyección común de la vista superior.
El eje longitudinal de R1 en orientación cero va de izquierda a derecha en la vista directa inferior, por lo que su registro de 0° debe permanecer horizontal. Su centro reflejado es (20,000; 8,000) mm.
Cambiar el signo de X respecto al cero original daría, en cambio, -15,000 mm para U2, no 65,000 mm. Este reflejo construye una vista de plano identificada. No es una instrucción para cambiar el valor X exportado a 65,000, ni define una conversión universal de rotación de cara inferior.
5. Cierre la revisión con evidencias identificables
| Referencia | X/Y exportadas (mm) | Rotación y cara | Comprobación física necesaria |
|---|---|---|---|
| U1 | 20,000 / 15,000 | 90°; superior | Pin 1 en 19,000 / 14,000 en la vista superior |
| D1 | 45,000 / 10,000 | 180°; superior | Cátodo en 46,000 / 10,000 en la vista superior |
| J1 | 70,000 / 40,000 | 0°; superior | Centro conservado; pin 1 en 66,000 / 38,000 |
| U2 | 15,000 / 35,000 | 90°; inferior | Centro 65,000 / 35,000 y pin 1 66,000 / 34,000 en la vista inferior definida |
| R1 | 60,000 / 8,000 | 0°; inferior | Centro 20,000 / 8,000 en esa vista inferior; eje horizontal; la forma simétrica no permite detectar una inversión de 180° |
Una confirmación completa del proveedor para este ejemplo indicaría:
CTRL-C revisión C se ha interpretado en milímetros utilizando el origen de placa individual especificado. Las coordenadas X/Y de la cara inferior se han mantenido en el sistema común de la vista superior. Los puntos de colocación importados y las ubicaciones de terminales identificadas coinciden con la tabla de revisión en las vistas etiquetadas. Los ajustes de exportación, la correspondencia del importador y la revisión del programa resultante se conservan junto con la revisión. Cualquier cambio en la relación prevista entre pads y pines requiere aprobación de ingeniería antes de la colocación.
La liberación real también necesita las identidades de los archivos revisados, las evidencias de superposición, el responsable de la aprobación y la revisión aplicable del programa de máquina. No sustituya esos registros por el texto de este ejemplo.
Cinco escenarios de aplicación para la revisión del CPL
La revisión del CPL debe centrarse en las convenciones con mayor probabilidad de cambiar en la transferencia concreta. Estos cinco escenarios aplican las comprobaciones anteriores sin tratar todos los proyectos como un mismo ejercicio de conversión de archivos.
Primer prototipo SMT
Compruebe la exportación frente al contorno de placa y un circuito integrado reconocible antes de programar la máquina. Resuelva la definición del punto de referencia mientras la lista de colocación sea lo bastante pequeña como para inspeccionarla con detalle. Conserve los ajustes para poder comparar una exportación posterior con la misma interpretación.
Controlador de doble cara
Revise un componente identificable en cada cara y etiquete ambas vistas de montaje. Confirme si las coordenadas inferiores permanecen en el sistema de la vista superior. Una importación correcta de la cara superior no demuestra un reflejo, una orientación de encapsulado ni una configuración de sujeción de placa correctos para la cara inferior.
Placa con un conector de interfaz asimétrico
Compare el punto de colocación acordado del conector, las posiciones de sus pads y su orientación de acoplamiento. Esto resulta especialmente útil cuando el origen de biblioteca está en el pin 1 en lugar de en el centro seleccionado. Distinga un desplazamiento específico de un componente de un desplazamiento global de la placa.
Transferencia a otro ensamblador
Vuelva a validar la orientación física importada incluso cuando el CPL del cliente no haya cambiado. El nuevo proveedor debe establecer su propia correspondencia de encapsulados y configuración de máquina. Conserve la intención del diseño fuente en lugar de heredar correcciones numéricas sin explicar del proveedor anterior.
Producción en panel
Decida si el proveedor recibe colocaciones de placa individual junto con un mapa del panel o coordenadas expandidas a todo el panel. Verifique la identidad de cada instancia y la colocación de un componente asimétrico en cada instancia con una rotación distinta. Evite aplicar dos veces los desplazamientos del panel; conserve una relación explícita con el sistema de coordenadas de la placa individual.
Preguntas frecuentes
Un CPL está listo para revisión cuando el equipo receptor puede interpretar sus coordenadas, caras y orientaciones de encapsulado sin tener que adivinar.
¿Es siempre el centroide del componente la coordenada de colocación correcta?
No. La coordenada correcta es la referencia de colocación acordada para esa huella y ese flujo receptor. Un centro basado en los pads, el centro del cuerpo, el origen de la huella y la ubicación del pin 1 pueden diferir. Confirme el punto seleccionado frente a las posiciones previstas de los pads y resuelva cualquier requisito de toma independiente sin desplazar silenciosamente el componente en la placa.
¿Se reflejan automáticamente las coordenadas de la cara inferior?
No en todos los casos. El reflejo puede realizarse durante la exportación, la importación o la configuración de la placa, y las opciones seleccionadas determinan el resultado. Indique el sistema de coordenadas y si ya se ha aplicado una transformación. Verifique un componente conocido de la cara inferior en una vista identificada antes de aprobar la interpretación receptora.
¿Significa lo mismo una rotación de cero grados en todos los sistemas CAD?
No. Los cero grados dependen de la orientación del encapsulado en la biblioteca y de las convenciones utilizadas para interpretarla. También importan la cara desde la que se observa y el sentido positivo de rotación. Compare un terminal o pin identificable con la huella aprobada y el plano de montaje, en lugar de suponer que números iguales demuestran orientaciones iguales.
¿Cómo permiten los componentes sensibles a la polaridad validar una exportación CPL?
Los componentes sensibles a la polaridad vinculan un ángulo con una ubicación de terminal específica. Seleccione dispositivos con información identificable de pin 1 o polaridad y compare sus posiciones importadas con el plano liberado en la misma vista. Incluya un dispositivo de la cara inferior en las placas de doble cara; los componentes simétricos por sí solos no permiten detectar todos los errores de orientación.
¿Debe un proveedor cambiar las rotaciones de colocación sin aprobación de ingeniería?
Un proveedor no debe cambiar la orientación física prevista sin aprobación de ingeniería. La conversión numérica conforme a una convención de importación acordada y documentada es distinta de cambiar qué pad recibe un terminal. Exija evidencias de que la conversión conserva la intención del diseño y eleve las correcciones específicas de encapsulado sin explicación para su resolución antes de liberar el programa de colocación.
¿Debe un CPL utilizar milímetros, pulgadas o mils?
Utilice las unidades acordadas con el ensamblador y admitidas explícitamente por el importador receptor. Los milímetros son una elección práctica para el proyecto, pero su declaración e interpretación correctas importan más que la etiqueta por sí sola. Conserve el ajuste de exportación y verifique una dimensión conocida antes de revisar errores de colocación individuales.
¿Deben las colocaciones superiores e inferiores estar en un solo archivo o en archivos separados?
Utilice la organización aceptada por el flujo de trabajo del ensamblador. Un archivo combinado necesita un campo de cara inequívoco; los archivos separados siguen necesitando caras identificadas y definiciones de coordenadas coherentes. Confirme los ajustes de importación de ambos y no suponga que separar los archivos resuelve las convenciones de vista inferior o rotación.
¿Qué debe comprobarse cuando todas las colocaciones presentan el mismo desplazamiento?
Investigue la correspondencia compartida de coordenadas antes de editar filas individuales. Compare el origen declarado, los sentidos de los ejes, las unidades y cualquier traslación de panel con elementos de referencia separados. Un desplazamiento constante con separaciones inalteradas sugiere una traslación, pero verifique la exportación y la configuración receptora antes de concluir que el origen de la placa es la causa raíz.
Siguiente paso: presente un paquete de colocación que pueda interpretarse sin ambigüedad
Para una revisión de JASPER, prepare el CPL, el registro de ajustes de exportación, los planos de montaje con la cara identificada, la BOM aplicable y el contorno de placa. Añada una nota compacta que defina las unidades, el origen, los puntos de referencia, las convenciones de rotación y el tratamiento de la cara inferior. Identifique los componentes que demostrarán una interpretación correcta.
Utilice los servicios de ensamblaje de PCB de JASPER para tratar la transferencia del proyecto. Antes de liberar la producción, acuerde las colocaciones físicas importadas y la responsabilidad de cualquier conversión necesaria. Mantenga ese acuerdo vinculado a los archivos revisados y a la revisión del programa.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.