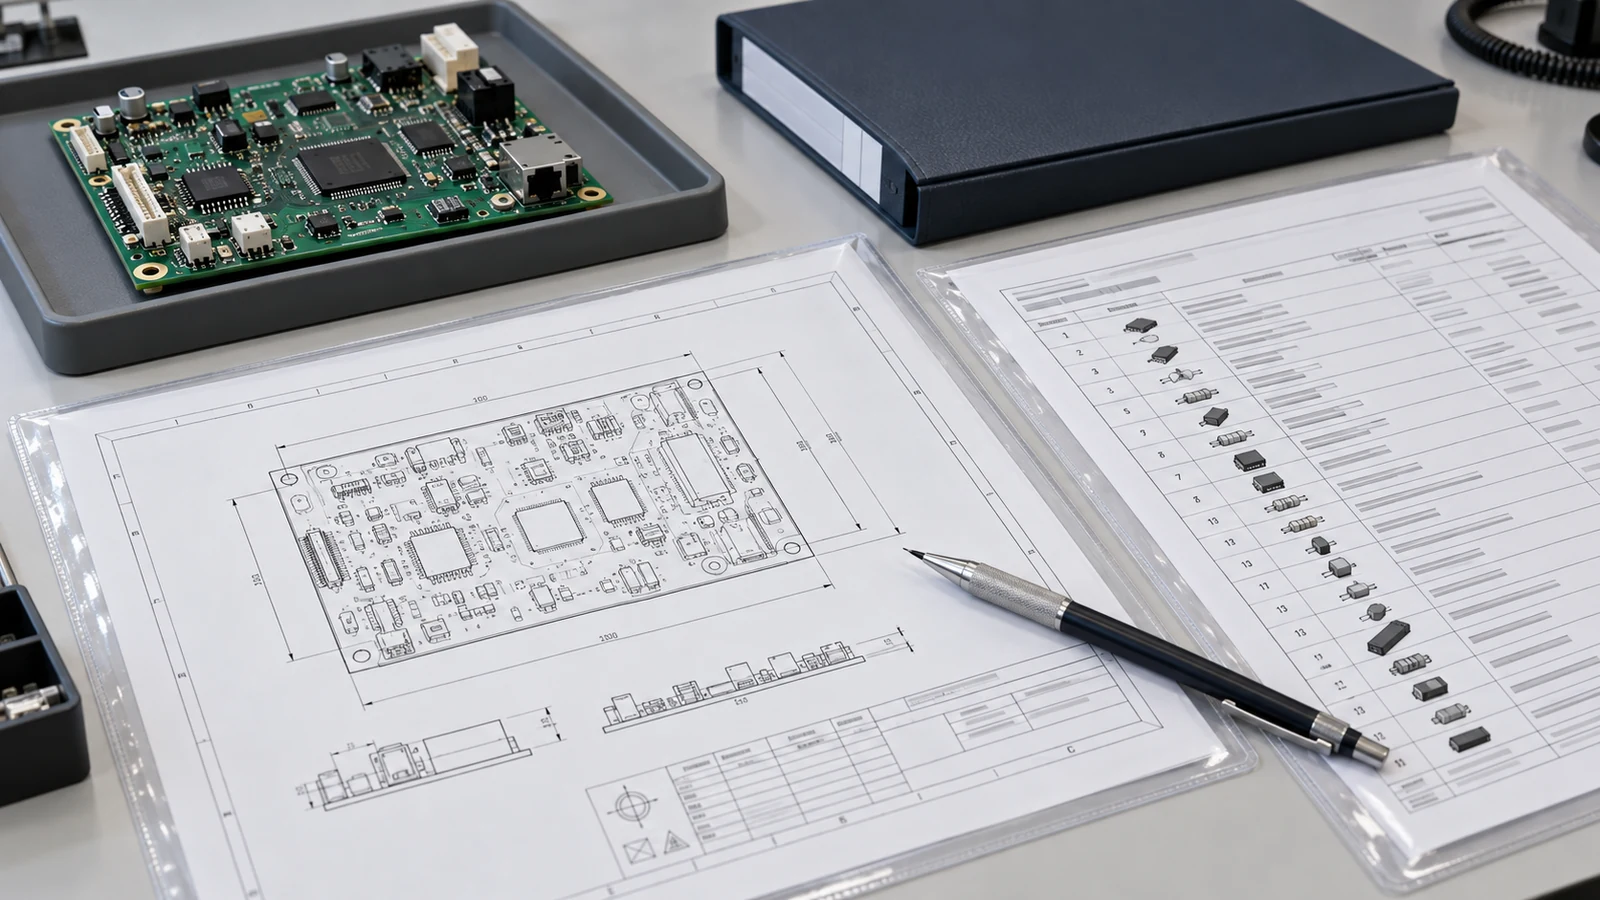
Los requisitos de los planos de ensamblaje de PCB definen la información legible por personas que se necesita para fabricar e inspeccionar una placa de circuito impreso ensamblada aprobada: vistas de la placa identificadas, designadores de referencia, polaridad, orientación de conectores, herrajes mecánicos, zonas protegidas, procesos especiales y referencias a documentos controlados. El plano complementa la lista de materiales (BOM) y la lista de colocación de componentes (CPL); no sustituye las coordenadas de máquina ni una instrucción de trabajo controlada. Libérelo cuando cada nota específica del producto identifique la característica afectada, la condición requerida y la forma en que fabricación puede verificar el resultado.
Un plano de ensamblaje describe el producto ensamblado previsto. La BOM identifica los elementos necesarios, mientras que la CPL localiza las referencias de los componentes por posición, rotación y cara de la placa. El plano hace visibles las relaciones físicas y los requisitos del producto para quienes preparan, montan y comprueban el conjunto. Los conjuntos de datos de fabricación más completos pueden contener información adicional, pero el paquete liberado sigue necesitando una definición inequívoca y accesible de estos requisitos.
- Muestre las vistas de la placa y los designadores de referencia sin ambigüedad
- Marque el pin 1, la polaridad y la orientación de los conectores
- Defina los herrajes mecánicos, las alturas y los detalles de ensamblaje
- Especifique los procesos especiales y las zonas enmascaradas o protegidas
- Vincule las notas con las BOM y las instrucciones de trabajo aprobadas
- Matriz de revisión de requisitos de los planos de ensamblaje de PCB
- Revise la legibilidad del plano para la planta de producción
- Defina las especificaciones y normas aplicables
- Cinco escenarios de aplicación
- 1. Un controlador de doble cara con distribuciones de componentes similares
- 2. Un conector en ángulo recto detrás de una abertura de la carcasa
- 3. Una placa de potencia con un disipador de calor montado
- 4. Una placa de sensores recubierta con puntos de prueba de servicio
- 5. Un conjunto con un blindaje que oculta la calidad de fabricación
- Preguntas frecuentes
- ¿Una CPL completa elimina la necesidad de un plano de ensamblaje?
- ¿Cómo deben mostrarse en el plano los componentes de la cara inferior?
- ¿Dónde deben especificarse la orientación de los conectores y los detalles de los herrajes?
- ¿Qué hace que una nota de proceso especial sea accionable para fabricación?
- ¿Cómo deben los planos de ensamblaje hacer referencia a instrucciones de trabajo externas?
- ¿Quién debe establecer los requisitos de par de apriete y altura instalada?
- ¿Qué debe ocurrir cuando el plano entra en conflicto con la BOM?
- ¿Puede un modelo 3D sustituir un plano de ensamblaje?
- Prepare el paquete de planos para la revisión de fabricación
Muestre las vistas de la placa y los designadores de referencia sin ambigüedad
Las vistas de la placa deben indicar al lector qué cara física está viendo y cómo se relaciona la ilustración con la placa real. Proporcione vistas superior e inferior siempre que ambas caras contengan requisitos de ensamblaje. Nombre cada vista de forma explícita, conserve características reconocibles de la placa y mantenga legibles los designadores de referencia al tamaño previsto de impresión o pantalla.
Utilice una etiqueta explícita, como «VISTA INFERIOR — MIRANDO DIRECTAMENTE LA CARA INFERIOR», para una vista directa del reverso. Una representación vista a través desde la cara superior necesita una etiqueta distinta e igualmente explícita. Verifique la vista exportada comparándola con el diseño fuente mediante un conector distintivo, un patrón de orificios de montaje o un recorte. No aplique un reflejo manual únicamente porque los componentes estén en la cara inferior.
Utilice distintos tipos de vista para responder a diferentes preguntas de fabricación:
| Vista o detalle | Información que debe comunicar | Ambigüedad que debe eliminar |
|---|---|---|
| Vistas de ensamblaje superior e inferior | Identidad del componente, contorno visible, cara y llamadas locales | Qué cara se está observando y qué referencia corresponde a cada pieza |
| Vista lateral o en sección | Altura instalada, asentamiento, apilamiento de herrajes y referencia de interfaz | Si el requisito se aplica a una pieza suelta o al conjunto terminado |
| Detalle ampliado | Marcas de polaridad densas, características del conector o un límite protegido pequeño | Si una línea indicadora apunta a una almohadilla, cuerpo, contacto o característica adyacente |
| Vista explosionada de los herrajes | Identidad y orden de arandelas, separadores, aislantes y elementos de fijación | Qué piezas van encima, debajo o entre las partes contiguas |
Los designadores de referencia deben permanecer asociados a sus componentes incluso cuando las líneas indicadoras crucen una zona densa. Utilice detalles ampliados en lugar de reducir las etiquetas hasta volverlas ilegibles. Identifique la variante del conjunto y represente de manera coherente las posiciones no montadas con respecto a su BOM aprobada; la gestión detallada de DNP y DNI corresponde a la documentación de variantes.
La generación CAD reduce el redibujo, no la responsabilidad de revisión. Según los ajustes, los gráficos pueden proceder de capas de ensamblaje, serigrafía o modelos proyectados, y pueden configurarse dirección de vista, etiquetas y marcadores de pines. Compruebe el resultado exportado, no solo que exista una vista de ensamblaje en el CAD.
Marque el pin 1, la polaridad y la orientación de los conectores
Las llamadas de polaridad deben identificar un terminal eléctricamente significativo y su ubicación física. Muestre el pin 1 u otra característica inequívoca de orientación para los dispositivos aplicables, e identifique los terminales polarizados utilizando la hoja de datos aprobada del componente. Un punto, un chaflán o una franja impresa en el encapsulado solo resulta útil después de comprobar su significado para esa pieza exacta.
Para un diodo, identifique el cátodo según el dibujo aprobado del encapsulado. Para un condensador polarizado, identifique el terminal requerido en lugar de suponer que la franja de todos los fabricantes significa lo mismo. Para un conector, muestre la numeración de pines junto con la llave, el pestillo o la dirección de acoplamiento cuando esas características determinen una instalación correcta. el proveedor de referencia también recomienda que las marcas de orientación concuerden con la hoja de datos del componente.
La orientación de un conector exige algo más que un punto de pin 1 cuando el conjunto se conecta con un cable o una carcasa. Indique si un detalle muestra la cara de acoplamiento, la cara de contactos o el lado orientado hacia la placa. Defina la dirección de salida del cable respecto de una característica reconocible de la placa, no simplemente como «izquierda». Una ilustración de conector que parezca reflejada puede ser correcta desde otra posición de observación; la apariencia por sí sola no diagnostica un error.
Cuando las marcas del cuerpo queden ocultas, conserve la evidencia de orientación en un detalle e identifique el punto de inspección antes de perder el acceso. Eleve a ingeniería cualquier discrepancia entre la huella, la hoja de datos y el plano de ensamblaje para que se resuelva. El operario no debe elegir la marca que resulte más fácil de ver.
Defina los herrajes mecánicos, las alturas y los detalles de ensamblaje
Los detalles de ensamblaje mecánico deben definir la relación instalada entre la PCB, sus herrajes y la interfaz circundante. Muestre los elementos necesarios, su orden, las características de posicionamiento y la condición que se debe inspeccionar. El contorno de un componente por sí solo no puede comunicar el orden de las arandelas, el aislamiento eléctrico, el asentamiento ni un apilamiento de montaje con soporte.
Vincule cada elemento de herraje con un elemento de la BOM o con un subconjunto controlado. Una vista explosionada puede mostrar el orden de tornillo, arandela, aislante, PCB y separador; una sección puede indicar qué superficie queda realmente sujeta. Identifique de forma explícita una pieza aislante cuando sustituirla por otra conductora visualmente similar modificaría el diseño.
Para los requisitos de altura, nombre la referencia geométrica y la condición instalada. «Altura máxima ensamblada sobre la superficie superior terminada de la PCB» es más claro que «altura del componente». Indique las unidades, la tolerancia aplicable o el límite máximo, y si el requisito incluye soldadura, adhesivo, material de interfaz térmica o piezas compresibles. Registre el valor aprobado del producto en lugar de deducir un límite de aceptación a partir de la escala aparente de un PDF. El diseño detallado de holguras de la carcasa y acumulación de tolerancias sigue siendo una tarea de ingeniería independiente.
El par de apriete pertenece a una unión definida, no a una nota genérica del plano. Identifique el elemento de fijación y el requisito de apriete aprobado, incluida la longitud de roscado especificada, el conjunto de superficies de apoyo y, cuando corresponda, la condición de lubricación o bloqueo. Controle estos datos directamente o por referencia. El par de un conector conocido no debe reutilizarse para otro conector, un tornillo de disipador de calor o un soporte plástico.
La especificación C00542, Apéndice 5, distingue dos operaciones del conector: las fijaciones a PCB utilizan 21 ± 2 cmN, equivalentes a 0,21 ± 0,02 N·m; el acoplamiento admite como máximo 23 cmN, o 0,23 N·m. Estos valores pertenecen a esas operaciones dentro de esa especificación, no al ensamblaje de PCB en general.
Cuando la instalación afecte a la soldadura, la accesibilidad o los esfuerzos mecánicos, muestre la relación requerida y haga referencia a la secuencia aprobada. El plano puede exigir que un conector con soporte se fije en una etapa especificada; la instrucción de trabajo debe controlar la herramienta, el método de apriete y cualquier verificación específica del proceso.
Especifique los procesos especiales y las zonas enmascaradas o protegidas
Las notas de procesos especiales deben identificar la característica, el material aprobado o la referencia del proceso, el límite requerido, la dependencia de secuencia y la condición de aceptación. «Recubrir la placa», «añadir adhesivo» y «proteger el conector» dejan en manos de fabricación decisiones sobre requisitos del producto que deben formar parte de la definición liberada.
Distinga cobertura de recubrimiento y regiones protegidas. Identifique contactos de conectores, interfaces de prueba, aberturas y superficies sensibles que necesiten exclusión. El contacto eléctrico, la función óptica y la penetración no deseada bajo componentes son motivos distintos; el diseño determina cuáles se aplican. No asigne automáticamente el mismo tratamiento a cada LED, conector o encapsulado.
Dibuje los límites de exclusión como geometría controlada vinculada a características identificables. Utilice una leyenda que distinga «debe permanecer sin recubrimiento» de «no se requiere recubrimiento»; esas instrucciones no significan lo mismo. Defina si un límite se aplica a ambas caras, a las paredes de los orificios, a una superficie de contacto expuesta o a un componente completo. Establezca cualquier tolerancia según el requisito del producto y el proceso acordado, no según un ancho de línea predeterminado.
Especifique el resultado final protegido, no la trayectoria de la boquilla. La sobrepulverización durante la aplicación y la migración posterior del recubrimiento son mecanismos distintos. Considere ambos al seleccionar y cualificar el proceso; un límite nominal de pulverización no define el borde final.
Otros procesos especiales necesitan notas igualmente específicas. Indique la ubicación del adhesivo y el material aprobado para la fijación, la cobertura de interfaz de un compuesto térmico o la conexión eléctrica requerida para un blindaje instalado. Mantenga las recetas de curado, los ajustes de dispensación y los movimientos detallados del operario en la instrucción de trabajo controlada, salvo que la definición del producto los controle expresamente.
Registre la secuencia cuando cambie el resultado o el acceso de inspección. Un blindaje puede requerir inspección por debajo antes de colocarse; una interfaz de prueba puede tener que permanecer accesible hasta completar la prueba especificada. Para el recubrimiento, haga referencia en la instrucción aprobada a cualquier comprobación de bordes previa al curado y al momento de retirar el enmascarado. El plano identifica la dependencia; el proceso validado determina el orden de ejecución aplicable.
Vincule las notas con las BOM y las instrucciones de trabajo aprobadas
Las notas de ensamblaje deben remitir a los documentos controlados que definen materiales, métodos y aceptación. Identifique el número y la revisión del conjunto, la variante aplicable, la revisión del plano y las instrucciones referenciadas. Un índice de liberación controlado puede gestionar el conjunto exacto de documentos, pero debe resolver las versiones aplicables sin obligar a la planta a interpretar «usar la última versión».
El plano, la BOM y la instrucción de trabajo tienen responsabilidades complementarias. El plano define la característica y el resultado requerido; la BOM identifica el elemento aprobado; la instrucción de trabajo define el método de ejecución y las comprobaciones aprobadas. Sitúe cada requisito en una ubicación con autoridad y haga explícitas sus referencias, en lugar de mantener copias incoherentes en varios documentos.
Considere esta nota ilustrativa de vinculación documental para una liberación hipotética:
Aplique el recubrimiento identificado por BOM-240 Rev C a las regiones rayadas del Detalle B utilizando WI-240-07 Rev B. Mantenga sin recubrimiento los contactos de acoplamiento de J1 y TP1–TP4. Libere el conjunto recubierto únicamente después de cumplir los criterios de curado e inspección de WI-240-07 Rev B.
El ejemplo funciona porque vincula ubicación, material, método, características protegidas y aceptación. En una liberación real, el Detalle B y los documentos referenciados deben existir y concordar; la nota no sustituye su contenido.
Haga que las instrucciones almacenadas externamente sean accesibles en el punto de uso y controle sus revisiones. Un enlace roto o un documento de proveedor que cambie sin revisión anula la utilidad de la referencia. Cuando los requisitos entren en conflicto, detenga la operación afectada y obtenga una disposición autorizada o una liberación corregida. No cree una regla informal según la cual el plano siempre prevalece sobre la BOM o una instrucción verbal prevalece sobre ambos.
Matriz de revisión de requisitos de los planos de ensamblaje de PCB
La revisión del plano debe vincular cada anotación con una acción de fabricación y un resultado observable. Utilice la siguiente matriz para comprobar si el paquete responde a las preguntas que encontrará un montador o inspector, en lugar de limitarse a confirmar que existe un PDF.
| Elemento del plano | Finalidad de fabricación | Detalle requerido | Archivo relacionado | Comprobación de revisión |
|---|---|---|---|---|
| Vistas superior e inferior | Localizar el trabajo en la cara correcta | Dirección de la vista, contorno de la placa, características visibles, designadores de referencia y variante | Diseño de PCB y exportación de ensamblaje | Compare una característica asimétrica e identifique cada componente referenciado en la cara correcta |
| Llamadas de polaridad | Instalar correctamente las piezas con orientación eléctrica | Terminal nombrado, pin 1, llave o detalle de la cara de acoplamiento vinculado a la pieza aprobada | Hoja de datos del componente y BOM | Compruebe la orientación desde una dirección de observación fija respecto de la pieza exacta |
| Herrajes mecánicos | Construir e inspeccionar el apilamiento instalado previsto | Referencias de elementos, orden de apilamiento, referencia geométrica, altura y requisitos aprobados de la unión | Plano mecánico, BOM de herrajes e instrucción de instalación | Verifique el asentamiento, el aislamiento, la altura instalada y la condición especificada de la unión |
| Notas de procesos especiales | Ejecutar la operación controlada correcta | Característica, referencia de material, dependencia de secuencia y referencia de aceptación | Especificación de proceso e instrucción de trabajo | Determine el método aprobado e identifique la evidencia exigida antes de la liberación |
| Zonas protegidas | Conservar la función requerida de contacto, acceso o superficie | Zona delimitada, caras afectadas, significado de la exclusión y condición de inspección | Plano de recubrimiento o enmascarado e instrucción de inspección | Inspeccione la característica protegida terminada, no solo la máscara antes del proceso |
| Bloque de revisiones | Identificar la definición autorizada del producto | Identidad del plano, revisión, referencia del cambio, variante y estado de aprobación | Índice de liberación y registro de cambios de ingeniería | Confirme que el plano pertenece al paquete de fabricación aprobado |
Una celda sin resolver constituye una pregunta de liberación para el ingeniero responsable. Resuélvala antes de que comience la operación afectada, especialmente cuando el resultado vaya a quedar oculto, curado, adherido o sea difícil de inspeccionar posteriormente.
Revise la legibilidad del plano para la planta de producción
La legibilidad en planta significa que un lector formado puede identificar la característica, localizar el requisito que la controla y reconocer el resultado aceptable sin tener que adivinar. Revise el documento exportado al tamaño de visualización previsto y en el formato que realmente se suministrará a fabricación, no solo dentro de la aplicación de diseño.
Compruebe que las líneas indicadoras terminen en las características previstas y que los designadores de referencia sigan siendo legibles en zonas densas. Mantenga contraste suficiente al imprimir en escala de grises. Si el color distingue una zona protegida, acompáñelo de rayado, etiquetas u otra leyenda explícita para que la pérdida del color no elimine el requisito.
Pida a un revisor de fabricación que siga una tarea completa: localizar el componente, determinar su orientación, encontrar el requisito de herraje o de proceso e identificar la evidencia de inspección. Incluya el trabajo en la cara inferior y cualquier inspección de interfaces ocultas. Esto revela más que preguntar si el plano «parece claro».
Una ruta de revisión práctica es:
Confirmar la identidad de la liberación → orientar la placa física → seguir cada requisito especial → resolver las instrucciones referenciadas → verificar el acceso de inspección → aprobar o devolver con preguntas específicas.
Cuando un cambio afecte a uno de estos pasos, revise también las vistas y notas dependientes, además del bloque de revisiones.
Defina las especificaciones y normas aplicables
Las especificaciones aplicables establecen el lenguaje y el marco de aceptación del conjunto; no proporcionan las decisiones de diseño específicas del producto que falten. Indique las normas, revisiones y clasificaciones acordadas para el proyecto, y distinga un requisito contractual de una referencia informativa.
| Referencia | Función en el paquete liberado | Lo que el plano todavía debe definir |
|---|---|---|
| ASME Y14.5, cuando se invoque | Convenciones de acotación y tolerancias para planos y modelos | La referencia geométrica real, la dimensión instalada, la tolerancia y la característica a la que se aplica cada requisito |
| IPC J-STD-001, cuando se invoque | Requisitos relativos a materiales, métodos y aceptación de conjuntos eléctricos y electrónicos soldados | La aplicabilidad acordada, la revisión, la clase de producto y los requisitos de ensamblaje específicos del producto |
| IPC-A-610, cuando se invoque | Criterios de aceptabilidad visual para conjuntos electrónicos | Las operaciones requeridas, los materiales autorizados y las características específicas del diseño que los criterios de aceptación no pueden establecer por sí solos |
| Especificaciones aprobadas de componentes y procesos | Condiciones para la pieza, el material o el proceso seleccionados | El elemento afectado, la operación, la referencia del documento controlado y el resultado requerido |
El alcance público de J-STD-001J identifica la Clase 1—Productos electrónicos generales, la Clase 2—Productos electrónicos de servicio dedicado y la Clase 3—Productos electrónicos de alto rendimiento/entorno severo. Especifique la clase acordada en lugar de elegir tácitamente la Clase 3 como opción prémium predeterminada. Su texto público también distingue una revisión recién publicada de un requisito automático de utilizarla.
ASME describe Y14.5 como un lenguaje de acotación y tolerancias. Por su parte, el alcance público de IPC-A-610 indica que los criterios de aceptación no definen procesos de ensamblaje ni autorizan cambios: un criterio de aceptación de adhesivo no exige ni permite por sí solo añadir adhesivo. Utilice estos documentos para las funciones declaradas, no como sustitutos de instrucciones de ensamblaje aprobadas.
Cinco escenarios de aplicación
Los requisitos de los planos de ensamblaje resultan más fáciles de evaluar cuando se vinculan a una tarea física de montaje. Los siguientes escenarios ilustrativos muestran cómo convertir una dependencia de interfaz o proceso en un requisito del plano; no son estudios de casos de clientes.
1. Un controlador de doble cara con distribuciones de componentes similares
Un controlador incorpora conectores visualmente similares en caras opuestas. Dé a ambas vistas direcciones explícitas de observación y utilice una característica asimétrica de la placa para confirmar la orientación. Amplíe el detalle del conector e identifique el pin 1 según la hoja de datos aprobada. El revisor debe poder localizar el conector físico sin tener que imaginar mentalmente una transformación especular.
2. Un conector en ángulo recto detrás de una abertura de la carcasa
Un conector en ángulo recto debe acoplarse a través de una pared de la carcasa. Muestre su cara de acoplamiento, la llave y la dirección del cable; después, acote la interfaz instalada aprobada desde una referencia de la placa. Haga referencia al plano de interfaz de la carcasa en lugar de intentar resolver todo el análisis de holguras en el plano de ensamblaje. Compruebe la condición de asentamiento, no solo la huella.
3. Una placa de potencia con un disipador de calor montado
Una placa de potencia utiliza un disipador de calor, un aislante eléctrico y un conjunto de fijación. Muestre en sección el orden real y las superficies de asentamiento. Vincule el requisito de la unión con su especificación de herrajes aprobada e identifique el material de interfaz térmica mediante la BOM. Inspeccione la interfaz en la etapa en que su presencia y colocación sigan siendo visibles.
4. Una placa de sensores recubierta con puntos de prueba de servicio
Una placa de sensores requiere recubrimiento, pero debe conservar accesibles los contactos eléctricos de prueba. Defina por separado la cobertura y las exclusiones de contactos, identifique las caras afectadas y haga referencia a la instrucción de recubrimiento aprobada. Compruebe el área de contacto terminada después del proceso. Una máscara que inicialmente cubrió el contacto no demuestra por sí sola que el contacto liberado sea utilizable.
5. Un conjunto con un blindaje que oculta la calidad de fabricación
Un blindaje oculta uniones o características adhesivas después de su colocación. Marque la ubicación del blindaje y la dependencia de inspección requerida antes del cierre. Haga referencia a la instrucción de trabajo para la colocación y verificación. El plano establece qué debe seguir siendo inspeccionable y cuándo; no sustituye el procedimiento completo de soldadura, unión adhesiva o retrabajo.
Preguntas frecuentes
Las siguientes respuestas abordan preguntas recurrentes sobre la liberación de planos de ensamblaje, sus archivos de apoyo y sus límites.
¿Una CPL completa elimina la necesidad de un plano de ensamblaje?
No. Una CPL proporciona la posición, la rotación y la cara de la placa de cada componente, pero no comunica por sí sola todos los requisitos mecánicos, de protección o de secuencia. Suministre un plano controlado o documentación equivalente acordada de definición del producto que haga accesibles esos requisitos. Mantenga la validación de colocación automática separada de la revisión de las instrucciones de ensamblaje legibles por personas.
¿Cómo deben mostrarse en el plano los componentes de la cara inferior?
Muestre los componentes de la cara inferior en una vista identificada explícitamente y con una dirección de observación declarada. Una vista directa de la cara inferior resulta clara cuando está etiquetada como tal. Confirme la orientación exportada mediante una característica asimétrica de la placa y el diseño fuente. No suponga que todas las vistas inferiores requieren la misma operación de reflejo manual.
¿Dónde deben especificarse la orientación de los conectores y los detalles de los herrajes?
Especifique la orientación de los conectores y las relaciones de los herrajes en el plano de ensamblaje controlado, utilizando vistas ampliadas, laterales, en sección o explosionadas según sea necesario. Haga referencia a la hoja de datos exacta del componente y a los documentos mecánicos para los requisitos detallados. Muestre la cara de acoplamiento, la llave, la posición instalada y el orden de los herrajes en lugar de depender solo de una huella o una descripción de compra.
¿Qué hace que una nota de proceso especial sea accionable para fabricación?
Una nota accionable identifica la característica afectada, el material aprobado o la referencia del proceso, el límite requerido, la dependencia de secuencia pertinente y la condición de aceptación. Proporciona a fabricación un resultado definido y una fuente de ejecución controlada. Una instrucción vaga, como «aplicar recubrimiento», es insuficiente cuando los contactos protegidos, la cobertura o el momento de inspección afectan al conjunto liberado.
¿Cómo deben los planos de ensamblaje hacer referencia a instrucciones de trabajo externas?
Haga referencia a las instrucciones de trabajo externas mediante una identidad de documento controlada y la revisión aplicable, ya sea directamente o a través de un índice de liberación aprobado. Asegúrese de que fabricación pueda acceder a la versión referenciada en el punto de uso. Defina cómo se revisan y liberan los cambios. Un hipervínculo general o una instrucción no controlada de utilizar la última versión no son suficientes.
¿Quién debe establecer los requisitos de par de apriete y altura instalada?
La autoridad de diseño responsable debe aprobar los requisitos de par de apriete y altura instalada utilizando las especificaciones de la unión, el componente y la interfaz mecánica seleccionados. Fabricación debe revisar cómo se conseguirán y verificarán esos requisitos. No tome prestado un par de otro conector ni convierta una altura nominal de modelo en un límite de aceptación sin aprobación.
¿Qué debe ocurrir cuando el plano entra en conflicto con la BOM?
Detenga la operación afectada y obtenga una resolución autorizada antes de continuar. Identifique el requisito en conflicto, las referencias afectadas y las versiones de los documentos liberados. Resuelva la discrepancia mediante el proceso controlado de disposición o cambio del proyecto. No permita que la planta decida la precedencia por conveniencia y actualice los documentos dependientes cuando la resolución aprobada los modifique.
¿Puede un modelo 3D sustituir un plano de ensamblaje?
Un modelo 3D puede sustituir algunas vistas del plano solo cuando la definición controlada y acordada del producto también comunica todas las anotaciones, revisiones e información de aceptación requeridas. La geometría por sí sola no establece la interpretación de polaridad, las regiones protegidas ni las dependencias del proceso. Confirme que fabricación e inspección puedan acceder a la definición completa e interpretarla en su entorno de trabajo real.
Prepare el paquete de planos para la revisión de fabricación
Prepare el plano de ensamblaje junto con su BOM aprobada, la CPL, las interfaces mecánicas pertinentes y las instrucciones de trabajo referenciadas. Identifique la variante, señale las decisiones de producto no resueltas y nombre al contacto de ingeniería autorizado para resolverlas. Priorice la orientación, los herrajes instalados, las regiones protegidas y los requisitos que quedarán ocultos durante el proceso.
Para conversar con JASPER sobre sus servicios de ensamblaje de PCB, proporcione ese paquete coordinado y solicite una revisión de la integridad del plano y de las preguntas de fabricación. Resuelva los requisitos del producto antes de aprobar las operaciones de montaje afectadas; el objetivo es disponer de una definición compartida e inspeccionable del conjunto, no simplemente añadir otro archivo a la carpeta de liberación.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.