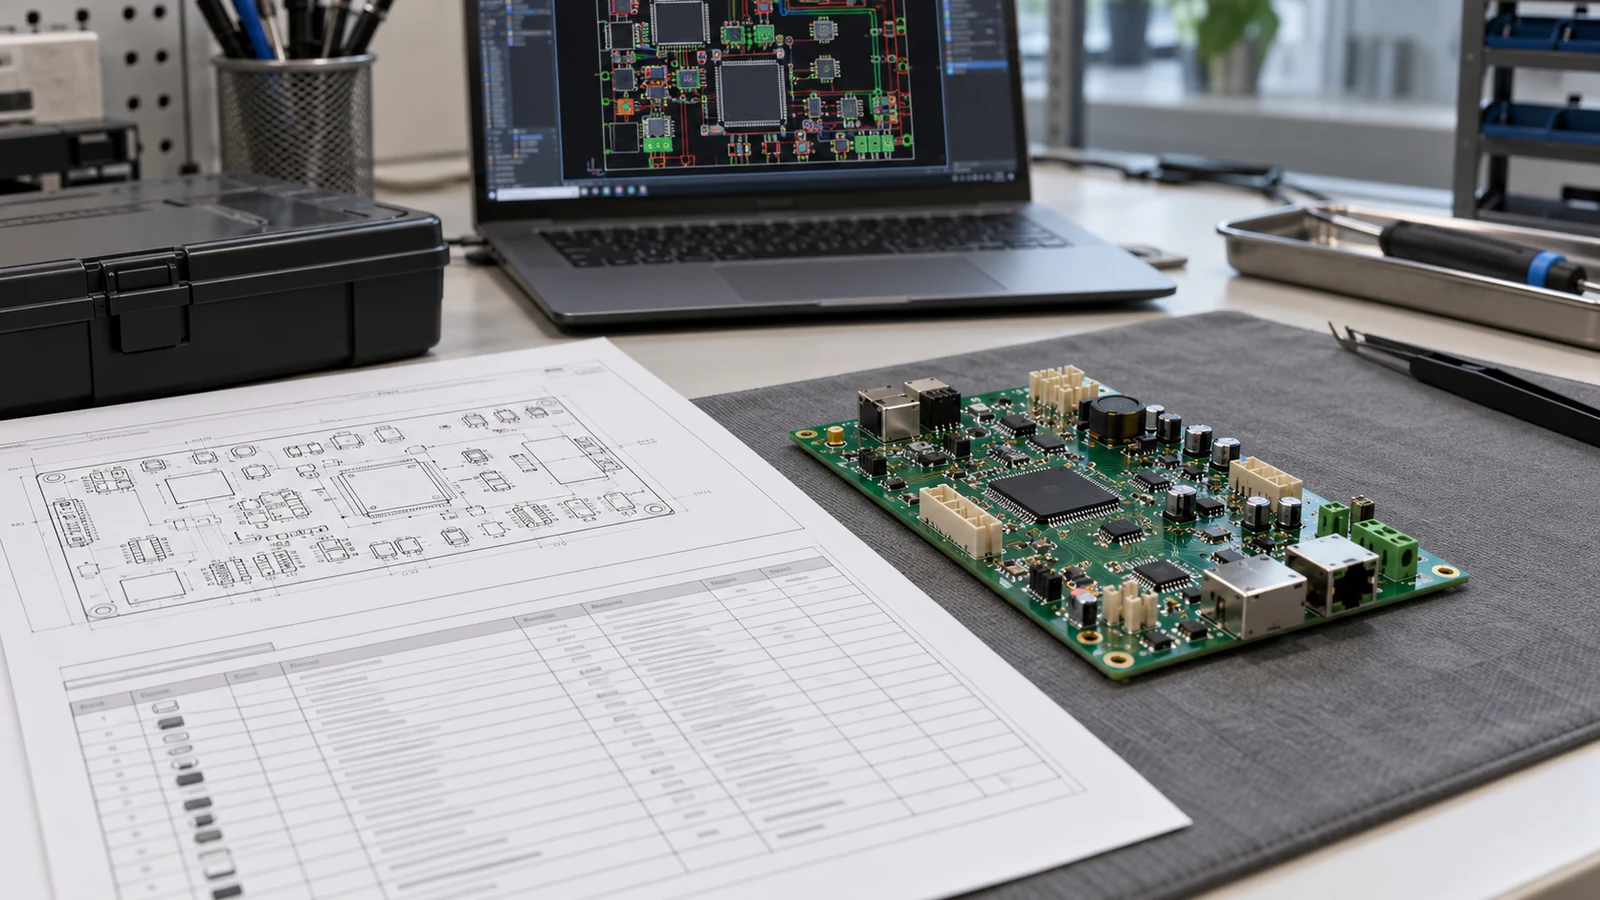
Eine Pick-and-Place-Datei für die Leiterplattenbestückung teilt dem Bestücker mit, wo jedes Bauteil hingehört, wie es gedreht ist und auf welcher Platinenseite es montiert wird. Sie wird auch als Bauteilpositionsliste (CPL), Centroid-Datei oder XY-Datei bezeichnet und ist nur dann verwendbar, wenn die Bedeutung ihrer Koordinaten und Winkel abgestimmt ist. Definieren Sie vor der Freigabe die Einheiten, den Leiterplattenursprung, den Bestückungsreferenzpunkt, die Drehwinkelkonvention und die Behandlung der Unterseite. Prüfen Sie anschließend eindeutig erkennbare Bauteile anhand der Bestückungszeichnung und lassen Sie sich die Interpretation nach dem Import beim Lieferanten bestätigen – nicht nur, dass sich die Datei öffnen lässt.
- Erforderliche Spalten einer Pick-and-Place-Datei bestimmen
- Bestückungspunkt und Aufnahmepunkt unterscheiden
- Koordinateneinheiten und Leiterplattenursprung angeben
- Drehwinkel anhand der Gehäuse- und Maschinenkonventionen interpretieren
- Unterseitenkoordinaten und Spiegelung ausdrücklich festlegen
- Polaritätsabhängige Bauteile mit Bestückungszeichnungen abgleichen
- Export- und Importschnittstelle abstimmen
- CPL-Prüfbeispiel vom Export bis zur Lieferantenbestätigung
- 1. Beispiel und Exportvereinbarung definieren
- 2. Maßstab und gemeinsamen Ursprung prüfen
- 3. Bestückungspunkte und Oberseitendrehwinkel überprüfen
- 4. Unteransicht prüfen, ohne die CPL umzuschreiben
- 5. Prüfung mit eindeutig zuordenbaren Nachweisen abschließen
- Fünf Anwendungsszenarien für die CPL-Prüfung
- Erster SMT-Prototyp
- Doppelseitig bestückte Steuerungsplatine
- Leiterplatte mit asymmetrischem Schnittstellensteckverbinder
- Übergabe an einen anderen Bestücker
- Fertigung im Nutzen
- Häufig gestellte Fragen
- Nächster Schritt: Ein eindeutig interpretierbares Bestückungsdatenpaket übermitteln
Erforderliche Spalten einer Pick-and-Place-Datei bestimmen
Eine Pick-and-Place-Datei benötigt für jede Bestückungsposition einen eigenen Datensatz mit Referenzbezeichner, X-Koordinate, Y-Koordinate, Drehwinkel und Platinenseite. Geben Sie Einheiten und Ursprung in den vereinbarten Spaltenüberschriften oder im begleitenden Freigabevermerk an. Ergänzen Sie Felder für Footprint und Bauteilidentifikation, wenn der Importer des Lieferanten sie verlangt; diese ersetzen nicht die Angaben zur Bauteilauswahl in der Stückliste (BOM).
Verwenden Sie diese Prüfmatrix, um die Bedeutung der Daten abzustimmen, bevor Sie Fehler einzelner Bestückungspositionen untersuchen. Die Bestätigungsspalte beschreibt die anzufordernden Nachweise, statt vorauszusetzen, dass eine bekannte Spaltenüberschrift bereits die richtige Interpretation gewährleistet.
| CPL-Element | Erwartete Bedeutung | Abgleichquelle | Typische Abweichung | Erforderliche Bestätigung |
|---|---|---|---|---|
| X- und Y-Koordinaten | Lage des vereinbarten Bestückungsreferenzpunkts des Bauteils | Footprint-Geometrie und bemaßte Bestückungszeichnung | Pad 1 oder Footprint-Ursprung wird als Bauteilmittelpunkt importiert | Ausgewähltes Koordinatenpaar und Definition des Referenzpunkts |
| Koordinateneinheiten | Physikalischer Maßstab jedes Koordinatenwerts | Exporteinstellungen und ein bekanntes Leiterplattenmaß | Zollwerte werden als Millimeter interpretiert | Exporteinheit, Importereinheit und maßbezogene Überlagerung |
| Leiterplattenursprung | Gemeinsamer Nullpunkt mit angegebenen positiven Achsrichtungen | CAD-Ursprungsmarkierung und Fertigungskontur | Seitenursprung wird mit Leiterplatten- oder Nutzenursprung verwechselt | Gekennzeichneter Ursprung und geprüfte Ausrichtungsmerkmale |
| Drehwinkel | Orientierung relativ zur definierten Nullstellung des Gehäuses | Bibliotheksansicht und eindeutig erkannter Pin bzw. Polaritätsmarker | Abweichende Nullorientierung oder Drehrichtung | Überlagerung eines bekannten Bauteils in einer benannten Blickrichtung |
| Ober- oder Unterseite | Physische Montagefläche der betreffenden Bestückungsposition | Seitenspezifische Bestückungszeichnung | Seitenkennzeichnung wird als Spiegelungsanweisung verstanden | Lagenzuordnung und Behandlung der Unteransicht |
| Referenzbezeichner | Identität einer einzelnen Bauteilinstanz | Freigegebenes Layout und zutreffender BOM-Eintrag | Fehlender Referenzbezeichner oder doppelte Instanz | Eindeutige Referenzzuordnung und Identität der Instanz im Nutzen |
Bestückungspunkt und Aufnahmepunkt unterscheiden
Geometrischer Mittelpunkt, Footprint-Ursprung und Pinposition sind nicht austauschbar. Bei einem Bestückungsexport mit diesen Feldern wird Center X/Y zwischen den äußersten Pads berechnet; Ref X/Y ist der Footprint-Ursprung, Pad X/Y die Position von Pad 1. Klären Sie, welches Paar der Empfänger erwartet.
Bei asymmetrischen Steckverbindern können diese Punkte deutlich auseinanderliegen. Ein Bestückungsablauf kann den Ursprung im Mittelpunkt des kleinsten Rechtecks um die Footprint-Pads verlangen; ein beliebiger Bibliotheksursprung genügt dann nicht. Vereinbaren Sie die Bestückungsreferenz vor Aufnahme und Erkennung. Eine Umrechnung muss die vorgesehene Padausrichtung erhalten, nicht das Bauteil zugunsten einer bequemeren Düsenauflage verschieben.
Koordinateneinheiten und Leiterplattenursprung angeben
Die Koordinateneinheiten und der Leiterplattenursprung legen Maßstab und Lage sämtlicher Bestückungspositionen fest. Geben Sie beides zusammen mit den positiven X- und Y-Richtungen an. Ein Hinweis wie „Ursprung an der Ecke“ ist unvollständig, wenn unterschiedliche Ansichten unterschiedliche Ecken zeigen.
Millimeter, Zoll und mil müssen eindeutig unterscheidbar bleiben: 1 Zoll entspricht 25,4 mm, und 1 mil entspricht 0,001 Zoll. Eine Koordinate von 1,000 Zoll steht beispielsweise für 25,400 mm, nicht für 1,000 mm. Bestätigen Sie den Maßstab anhand eines bekannten Maßes, bevor Sie eine große Verschiebung als Ursprungsfehler interpretieren.
Der Exporter der Version 9.0 in diesem Beispiel trennt Bohr-/Bestückungsdatei-Ursprung und Seitenursprung und bietet eine ausdrückliche Kommandozeilenoption zur Ursprungsauswahl. Dokumentieren Sie die tatsächliche Einstellung; der beim Bearbeiten sichtbare Ursprung muss nicht für den Export gelten.
Beschreiben Sie den Bezugspunkt in einem praxisgerechten Freigabevermerk physisch: „Einzelleiterplattenkoordinaten; Millimeter; Ursprung an der unteren linken Konturecke in der Draufsicht; positives X nach rechts; positives Y nach oben.“ Dies ist eine Projektentscheidung, kein branchenweit vorgeschriebener Ursprung.
Prüfen Sie räumlich getrennte Merkmale in beiden Achsen. Ein einzelner übereinstimmender Punkt belegt weder Maßstab noch Drehung. Drei nicht kollineare Referenzmerkmale ermöglichen eine nützliche geometrische Prüfung, weil ein gespiegeltes Layout ihre gekennzeichnete Anordnung im Allgemeinen nicht beibehalten kann. Werten Sie ihre Übereinstimmung als Prüfung der Datenausrichtung, nicht als Nachweis der Genauigkeit des Bestückungsautomaten.
Drehwinkel anhand der Gehäuse- und Maschinenkonventionen interpretieren
Ein Drehwinkel beschreibt eine Orientierung relativ zu einer definierten Gehäusenullstellung; allein ist er keine vollständige Orientierungsanweisung. Dokumentieren Sie die Betrachtungsseite, die positive Drehrichtung und das eindeutig erkennbare Gehäusemerkmal, das die Nullstellung festlegt. Geben Sie ausdrücklich „im Uhrzeigersinn“ oder „gegen den Uhrzeigersinn“ an, statt ein Vorzeichen ohne Blickrichtung zu verwenden. der genannte Anbieter veröffentlicht beispielsweise eine eigene Pin-1-Ausgangsorientierung und eine Konvention gegen den Uhrzeigersinn; daraus ergibt sich nicht die Konvention jedes Bestückers.
Trennen Sie die Nullorientierung der Bibliothek, die Orientierung des Bauteils auf der Leiterplatte und die maschinelle Handhabung des angelieferten Bauteils. Die Orientierung beim Einlegen einer Rolle oder eine Düseneinstellung darf nicht stillschweigend neu festlegen, welches Schaltungspad Pin 1 aufnimmt. Bestätigen Sie das physische Ergebnis anhand der Gehäuseinformationen des Herstellers und des freigegebenen Footprints, statt eine vertraut aussehende Zahl zu interpretieren.
Die Werte 0°, 90°, 180° und 270° sind nützliche Prüfbeispiele, jedoch keine vollständige Aufzählung zulässiger Bestückungswinkel. Ein bewusst schräg angeordnetes Bauteil kann einen anderen Wert erfordern. Ebenso beschreiben -90° und 270° nur dann geometrisch gleichwertige Orientierungen, wenn sie dasselbe Bezugssystem und dieselbe positive Drehrichtung verwenden; ein Importer kann trotzdem eine bestimmte numerische Darstellung verlangen.
Maschinensoftware unterscheidet auch Düsenrotationsmodi. Die Referenzimplementierung bietet AbsolutePartAngle bezogen auf die Bibliotheksorientierung, PlacementAngle kompensiert für die Endplatzierung, MinimalRotation als relative Drehung nach der Aufnahme und LimitedArticulation innerhalb des verfügbaren Wegs. Ihre Modi PlacementAngle und LimitedArticulation erfordern die festgelegte Pre-Rotate-Vision-Konfiguration.
Dies sind Maschinenkonfigurationsoptionen, keine alternativen Bedeutungen, die der CPL des Kunden beiläufig zugewiesen werden dürfen. Bitten Sie den Bestücker, die Gehäusezuordnung zu benennen und die vorgesehene Pad-Pin-Beziehung zu erhalten. Akzeptieren Sie eine numerische Umrechnung erst, wenn deren Geltungsbereich und physisches Ergebnis feststehen. Schreiben Sie niemals pauschal eine Korrektur um 90° oder 180° für die gesamte Leiterplatte vor, nur weil ein Bauteil falsch zu liegen scheint.
Unterseitenkoordinaten und Spiegelung ausdrücklich festlegen
Eine Unterseitenkennzeichnung bezeichnet die Montagefläche; sie erklärt nicht, ob die Koordinaten bereits gespiegelt sind. Geben Sie an, ob Unterseitenpositionen eine gemeinsame Projektion in Draufsicht oder ein Koordinatensystem verwenden, das beim direkten Blick auf die Unterseite definiert wird. Kennzeichnen Sie die Bestückungsansichten entsprechend.
Das Exportbeispiel der Version 9.0 kann X-Koordinaten der Unterseite negieren. Eine andere Exportoption kehrt unterseitige Ref-Y- und Pad-Y-Werte um. Daraus folgt nicht automatisch das Verhalten von Center-Y. Dokumentieren Sie den geltenden Exporter, die Felder und Einstellungen.
Die Leiterplatteneinrichtung fügt eine weitere Transformation hinzu. Trennen Sie Leiterplattenkoordinaten von Lage und Orientierung der Platte in der Maschine einschließlich seitenspezifischer Behandlung. Berücksichtigen Sie beim Einrichten des Empfangsablaufs jede bereits beim Export ausgeführte Koordinatenumrechnung.
Formulieren Sie eine konkrete Anweisung, etwa: „Unterseitige X/Y-Koordinaten verbleiben im gemeinsamen Koordinatensystem der Draufsicht; es wurde keine manuelle Spiegelung vorgenommen. Die empfangende Einrichtung muss die identifizierten Pads der Unterseite reproduzieren.“ Damit wird eine doppelte Transformation vermieden, ohne einen bestimmten Maschinenbefehl vorzuschreiben.
Die Spiegelung der Positionen und die Interpretation der Drehwinkel sind miteinander verbunden, aber getrennt zu prüfen. Definieren Sie Wendeachse, Ursprung und Blickrichtung, bevor Sie eine Unterseitenzeichnung bewerten. Eine korrekt aussehende rechteckige Leiterplattenkontur allein kann nicht belegen, dass ein asymmetrisches Bauteil oder seine Pinfolge richtig angeordnet ist.
Polaritätsabhängige Bauteile mit Bestückungszeichnungen abgleichen
Polaritätsabhängige Bauteile ermöglichen die Validierung einer CPL, indem sie einen abstrakten Winkel mit einem eindeutig erkennbaren physischen Anschluss verknüpfen. Wählen Sie Referenzbauteile, deren Pin-1-Position, Kathode, Plusanschluss oder Steckverbinderkodierung anhand der freigegebenen Bestückungsansicht geprüft werden kann. Eine falsche Pin-1-Definition in der Bibliothek kann scheinbar konsistente Bestückungsdaten infrage stellen.
Stellen Sie für die Prüfung einen kompakten Nachweissatz zusammen: die Gehäusezeichnung des Herstellers, den freigegebenen Footprint mit nummerierten Pads, die Bestückungszeichnung mit Seitenkennzeichnung und die Importüberlagerung des Lieferanten. Vergleichen Sie dasselbe physische Merkmal in derselben Ansicht. Eine Gehäusezeichnung in Unteransicht lässt sich nicht direkt mit einer Draufsichtsprojektion vergleichen, ohne den Ansichtswechsel zu berücksichtigen.
Verwenden Sie, sofern vorhanden, einen integrierten Schaltkreis und ein gepoltes Bauteil mit zwei Anschlüssen. Ergänzen Sie einen asymmetrischen Steckverbinder, wenn seine Bestückungsreferenz vom Gehäusemittelpunkt abweicht. Beziehen Sie bei einer doppelseitig bestückten Leiterplatte ein eindeutig erkennbares Unterseitenbauteil ein, statt nur die Oberseitenpositionen zu prüfen.
Ein symmetrischer Widerstand kann einen Koordinatenfehler erkennen lassen, jedoch nicht allein durch seine Form jeden Orientierungsfehler aufdecken. Verwenden Sie den Bestückungsdruck ebenfalls nur als ergänzenden Nachweis, nicht als Ersatz für die freigegebene Anschlusszuordnung.
Wenn Gehäuseinformationen, Footprint und Bestückungszeichnung voneinander abweichen, setzen Sie die betroffene Bestückung aus und holen Sie eine technische Klärung ein. Wählen Sie nicht einfach diejenige Quelle, durch die der aktuelle Export korrekt erscheint. Diese Prüfung validiert die CPL-Interpretation; sie ersetzt keine gesonderte Untersuchung widersprüchlicher Polaritätsnachweise.
Export- und Importschnittstelle abstimmen
Eine Pick-and-Place-Datei für die Leiterplattenbestückung benötigt eine dokumentierte Schnittstelle zwischen Export und Import. Die folgenden Optionen gehören zu den genannten Werkzeugen und Diensten; sie sind weder eine allgemeingültige Formatspezifikation noch eine Aussage über die Anlagenkonfiguration von JASPER.
| Schnittstelle | Für diese Prüfung relevante dokumentierte Optionen | Entscheidung bei der Übergabe |
|---|---|---|
| Positionsdatei-Exportbeispiel der Version 9.0 | Formate: ascii, csv, gerber. Einheiten: in oder mm für ASCII/CSV. Seiten: front, back, both; Gerber kann nicht beide Seiten zusammenfassen. | Format, Seitenauswahl, Einheiten und Ursprung dokumentieren; die Optionen für negatives X und Ursprung wirken sich nicht auf die Gerber-Ausgabe aus. |
| Bestückungsexport-Beispiel mit Center/Ref/Pad | CSV, Text oder beides; Imperial oder Metric; Koordinatenpaare Center, Ref und Pad. | Vor der Spaltenzuordnung das ausgewählte Paar und die Unterseitenoption identifizieren. |
| Beispiel eines Reference-CSV-Importers | Festgelegte Spaltennamen, Komma als Trennzeichen und dokumentierte Behandlung von Einheiten/Überschriften; Seitenkennzeichnungen werden anhand ihres ersten Zeichens interpretiert. | Den vorgesehenen Importer und seine Version zugrunde legen; eingelesene Felder prüfen, statt sich auf den Dateinamen zu verlassen. |
| der genannte Anbieter CPL-Upload | Tabellenkalkulationsdatei oder CSV, identifizierte Spalten und eine eigene Zeile für jeden Referenzbezeichner. | Bei einer Übermittlung an diesen Dienst dessen dokumentierte Eingabeanforderungen verwenden. |
Speichern Sie die Exporteinstellungen zusammen mit der Freigabe. Prüfen Sie nach dem Import die interpretierten Einheiten, Koordinaten, Seitenkennzeichnungen und Winkel. Das erfolgreiche Einlesen einer CSV-Datei beweist, dass ihre Syntax akzeptiert wurde; es beweist nicht, dass das richtige Koordinatenpaar oder die richtige Gehäusekonvention gewählt wurde.
CPL-Prüfbeispiel vom Export bis zur Lieferantenbestätigung
Eine CPL-Prüfung sollte die Übereinstimmung zwischen numerischen Datensätzen und eindeutig erkennbaren physischen Merkmalen nachweisen. Das folgende illustrative Beispiel einer Steuerungsplatine verwendet ausdrücklich festgelegte Geometrien; es handelt sich weder um einen Produktionsdatensatz eines Kunden noch um einen tatsächlichen Maschinenexport.
1. Beispiel und Exportvereinbarung definieren
Die Beispielplatine heißt CTRL-C, Revision C, und misst 80,000 × 50,000 mm. Sie verwendet Einzelleiterplattenkoordinaten mit dem Ursprung an der unteren linken Konturecke in der Draufsicht. Positives X zeigt nach rechts, positives Y nach oben. Beide Seiten behalten dieses gemeinsame X/Y-Koordinatensystem der Draufsicht bei.
Die nachstehenden Bestückungspunkte sind die vereinbarten Gehäusereferenzmittelpunkte. Die Winkel bleiben auf die jeweilige Bibliotheksdefinition des Beispiels bezogen. Die Oberseitenwinkel verlaufen in der Draufsicht gegen den Uhrzeigersinn. Das Unterseitenbeispiel verwendet Winkel gegen den Uhrzeigersinn in seiner direkten Gehäuseunteransicht; seine Nulldefinition wird weiter unten gesondert angegeben.
Reference,X_mm,Y_mm,Rotation_deg,Side,Footprint
U1,20.000,15.000,90.000,Top,IC_A
D1,45.000,10.000,180.000,Top,DIODE_A
J1,70.000,40.000,0.000,Top,CONNECTOR_A
U2,15.000,35.000,90.000,Bottom,IC_B
R1,60.000,8.000,0.000,Bottom,RESISTOR_A
Die Footprint-Namen kennzeichnen die Definitionen dieses Beispiels, keine käuflich erhältlichen Bauteile. Drei Nachkommastellen geben die Anzeigepräzision an, keine Bestückungstoleranz. Behalten Sie bei einer tatsächlichen Freigabe nachvollziehbare Bibliothekskennungen und die vom Lieferanten geforderten Bauteilfelder bei. Die CSV-Datei ist ein Prüfbeispiel, keine Zusage direkter Kompatibilität mit jedem Importer.
2. Maßstab und gemeinsamen Ursprung prüfen
Verwenden Sie im gemeinsamen Koordinatensystem drei gekennzeichnete konturbezogene Referenzmerkmale bei A = (5,000; 5,000), B = (75,000; 5,000) und C = (10,000; 45,000) mm. Der Abstand zwischen A und B beträgt 70,000 mm. Gemeinsam erleichtern die drei Merkmale die Unterscheidung zwischen Translations-, Maßstabs- und Spiegelungsfehlern.
Angenommen, alle importierten Merkmale sind um (+10,000; +5,000) mm verschoben, während ihre Abstände unverändert bleiben. Dieses Muster deutet auf eine gemeinsame Translationsabweichung hin. Untersuchen Sie die Ursprungszuordnung, bevor Sie Bauteilkoordinaten ändern; das Muster ist ein Indiz, kein Beweis für eine einzige Grundursache.
3. Bestückungspunkte und Oberseitendrehwinkel überprüfen
Für U1 beträgt der Vektor in Nullorientierung vom Bestückungsmittelpunkt zu Pin 1 (-1,000; +1,000) mm. Eine Drehung dieses Vektors um 90° gegen den Uhrzeigersinn ergibt (-1,000; -1,000), sodass Pin 1 bei (19,000; 14,000) mm liegen muss. Damit wird die Orientierung geprüft, nicht nur die Lage des Mittelpunkts.
Für D1 beträgt der Vektor zur Kathode in Nullorientierung (-1,000; 0,000) mm. Bei 180° muss die Kathode bei (46,000; 10,000) mm liegen.
J1 verdeutlicht ein anderes Problem: Sein vereinbarter Bestückungsmittelpunkt liegt bei (70,000; 40,000), sein Footprint-Ursprung und Pin 1 jedoch bei (66,000; 38,000) mm. Wird dieser Ursprung als Mittelpunkt importiert, verschiebt sich die Bestückungsposition um (-4,000; -2,000) mm. Diagnostizieren Sie dies nicht als Fehler des Leiterplattenursprungs, wenn die anderen Bauteile korrekt ausgerichtet sind.
4. Unteransicht prüfen, ohne die CPL umzuschreiben
Wenden Sie die Leiterplatte ausschließlich für dieses Beispiel um ihre vertikale Mittellinie parallel zur Y-Achse der Draufsicht. Definieren Sie in der entstehenden direkten Unteransicht einen neuen unteren linken Ursprung, positives X nach rechts und positives Y nach oben. Die ursprünglich untere rechte Ecke der Draufsicht wird zum Ursprung dieser Unteransicht.
Gemeinsames Koordinatensystem der Draufsicht: X nach rechts, Y nach oben, Ursprung ursprünglich unten links
Direktes Unterseitenkoordinatensystem:        X nach rechts, Y nach oben, Ursprung ursprünglich unten rechts
Nur für diese 80.000 mm breite Leiterplatte und diesen angegebenen Wendevorgang:
x_bottom_view = 80.000 - x_top_view
y_bottom_view = y_top_view
U2-Mittelpunkt: (15.000, 35.000) -> (65.000, 35.000) mm
In der beispielhaften Unterseitenbibliothek von U2 beträgt der Pin-1-Vektor in Nullorientierung (-1,000; -1,000) mm im direkten Unterseitenkoordinatensystem. Eine Drehung um 90° gegen den Uhrzeigersinn ergibt (+1,000; -1,000). Pin 1 liegt daher in dieser Unteransicht bei (66,000; 34,000), entsprechend (14,000; 34,000) in der gemeinsamen Draufsichtsprojektion.
Die Längsachse von R1 verläuft in Nullorientierung in der direkten Unteransicht von links nach rechts; sein 0°-Datensatz muss daher horizontal bleiben. Sein gespiegelter Mittelpunkt liegt bei (20,000; 8,000) mm.
Das Negieren von X bezogen auf den ursprünglichen Nullpunkt würde für U2 dagegen -15,000 mm ergeben, nicht 65,000 mm. Diese Spiegelung erzeugt eine gekennzeichnete Zeichnungsansicht. Sie ist keine Anweisung, den exportierten X-Wert auf 65,000 zu ändern, und definiert auch keine allgemeingültige Umrechnung der Unterseitendrehwinkel.
5. Prüfung mit eindeutig zuordenbaren Nachweisen abschließen
| Referenz | Exportierte X/Y (mm) | Drehwinkel und Seite | Erforderliche physische Prüfung |
|---|---|---|---|
| U1 | 20,000 / 15,000 | 90°; Oberseite | Pin 1 bei 19,000 / 14,000 in der Draufsicht |
| D1 | 45,000 / 10,000 | 180°; Oberseite | Kathode bei 46,000 / 10,000 in der Draufsicht |
| J1 | 70,000 / 40,000 | 0°; Oberseite | Mittelpunkt beibehalten; Pin 1 bei 66,000 / 38,000 |
| U2 | 15,000 / 35,000 | 90°; Unterseite | Mittelpunkt 65,000 / 35,000 und Pin 1 66,000 / 34,000 in der definierten Unteransicht |
| R1 | 60,000 / 8,000 | 0°; Unterseite | Mittelpunkt 20,000 / 8,000 in dieser Unteransicht; horizontale Achse; die symmetrische Form lässt eine Drehung um 180° nicht erkennen |
Eine vollständige Lieferantenbestätigung für dieses Beispiel würde lauten:
CTRL-C Revision C wurde in Millimetern mit dem angegebenen Einzelleiterplattenursprung interpretiert. Die unterseitigen X/Y-Koordinaten wurden im gemeinsamen Koordinatensystem der Draufsicht beibehalten. Die importierten Bestückungspunkte und identifizierten Anschlusspositionen stimmen in den gekennzeichneten Ansichten mit der Prüftabelle überein. Exporteinstellungen, Importerzuordnung und resultierende Programmrevision werden zusammen mit der Prüfung aufbewahrt. Jede Änderung der vorgesehenen Pad-Pin-Beziehung erfordert vor der Bestückung eine technische Freigabe.
Für die tatsächliche Freigabe werden außerdem die Kennungen der geprüften Dateien, Überlagerungsnachweise, die verantwortliche freigebende Person und die zutreffende Maschinenprogrammrevision benötigt. Ersetzen Sie diese Aufzeichnungen nicht durch den Beispielwortlaut.
Fünf Anwendungsszenarien für die CPL-Prüfung
Die CPL-Prüfung sollte diejenigen Konventionen hervorheben, die sich bei der jeweiligen Übergabe am ehesten ändern können. Diese fünf Szenarien wenden die vorherigen Prüfungen an, ohne jedes Projekt als identische Dateikonvertierungsaufgabe zu behandeln.
Erster SMT-Prototyp
Prüfen Sie den Export vor der Maschinenprogrammierung anhand der Leiterplattenkontur und eines eindeutig erkennbaren integrierten Schaltkreises. Klären Sie die Definition des Referenzpunkts, solange die Bestückungsliste noch klein genug für eine gründliche Prüfung ist. Bewahren Sie die Einstellungen auf, damit ein späterer Export anhand derselben Interpretation verglichen werden kann.
Doppelseitig bestückte Steuerungsplatine
Prüfen Sie auf jeder Seite ein eindeutig erkennbares Bauteil und kennzeichnen Sie beide Bestückungsansichten. Bestätigen Sie, ob die Unterseitenkoordinaten im Koordinatensystem der Draufsicht verbleiben. Ein erfolgreicher Oberseitenimport kann keine korrekte Unterseitenspiegelung, Gehäuseorientierung oder Leiterplattenaufnahme-Einrichtung nachweisen.
Leiterplatte mit asymmetrischem Schnittstellensteckverbinder
Vergleichen Sie den vereinbarten Bestückungspunkt des Steckverbinders, die Padpositionen und die Steckorientierung. Dies ist besonders hilfreich, wenn ein Bibliotheksursprung an Pin 1 statt am ausgewählten Mittelpunkt liegt. Unterscheiden Sie einen bauteilspezifischen Versatz von einer globalen Leiterplattenverschiebung.
Übergabe an einen anderen Bestücker
Validieren Sie die importierte physische Orientierung erneut, auch wenn die CPL des Kunden unverändert geblieben ist. Der neue Lieferant muss seine eigene Gehäusezuordnung und Maschineneinrichtung festlegen. Erhalten Sie die ursprüngliche Designabsicht, statt unerklärte numerische Korrekturen des bisherigen Lieferanten zu übernehmen.
Fertigung im Nutzen
Entscheiden Sie, ob der Lieferant Einzelleiterplattenpositionen zusammen mit einem Nutzenplan oder auf den gesamten Nutzen erweiterte Koordinaten erhält. Prüfen Sie die Instanzidentität und die Bestückung eines asymmetrischen Bauteils in jeder unterschiedlich gedrehten Instanz. Vermeiden Sie die doppelte Anwendung von Nutzenversätzen; erhalten Sie eine ausdrückliche Beziehung zum Koordinatensystem der Einzelleiterplatte.
Häufig gestellte Fragen
Eine CPL ist prüfbereit, wenn das empfangende Team ihre Koordinaten, Seiten und Gehäuseorientierungen ohne Vermutungen interpretieren kann.
Ist der geometrische Bauteilmittelpunkt immer die richtige Bestückungskoordinate?
Nein. Die richtige Koordinate ist die für diesen Footprint und den empfangenden Arbeitsablauf vereinbarte Bestückungsreferenz. Ein padbasierter Mittelpunkt, der Gehäusemittelpunkt, der Footprint-Ursprung und die Pin-1-Position können voneinander abweichen. Prüfen Sie den ausgewählten Punkt anhand der vorgesehenen Padpositionen und klären Sie gesonderte Aufnahmeanforderungen, ohne das Bauteil stillschweigend auf der Leiterplatte zu verschieben.
Werden Unterseitenkoordinaten automatisch gespiegelt?
Nicht grundsätzlich. Eine Spiegelung kann beim Export, beim Import oder bei der Leiterplatteneinrichtung erfolgen; die ausgewählten Optionen bestimmen das Ergebnis. Geben Sie das Koordinatensystem an und dokumentieren Sie, ob bereits eine Transformation vorgenommen wurde. Prüfen Sie vor der Freigabe der empfangsseitigen Interpretation ein bekanntes Unterseitenbauteil in einer gekennzeichneten Ansicht.
Bedeutet ein Drehwinkel von null Grad in jedem CAD-System dasselbe?
Nein. Null Grad hängt von der Gehäuseorientierung in der Bibliothek und den zu ihrer Interpretation verwendeten Konventionen ab. Auch Betrachtungsseite und positive Drehrichtung sind wichtig. Vergleichen Sie einen eindeutig erkennbaren Anschluss oder Pin mit dem freigegebenen Footprint und der Bestückungszeichnung, statt anzunehmen, dass übereinstimmende Zahlen übereinstimmende Orientierungen beweisen.
Wie können polaritätsabhängige Bauteile einen CPL-Export validieren?
Polaritätsabhängige Bauteile verknüpfen einen Winkel mit einer bestimmten Anschlussposition. Wählen Sie Bauteile mit eindeutig erkennbaren Pin-1- oder Polaritätsangaben und vergleichen Sie ihre importierten Positionen mit der freigegebenen Zeichnung in derselben Ansicht. Beziehen Sie bei doppelseitigen Leiterplatten ein Unterseitenbauteil ein; symmetrische Bauteile allein können nicht jeden Orientierungsfehler aufdecken.
Sollte ein Lieferant Bestückungsdrehwinkel ohne technische Freigabe ändern?
Ein Lieferant sollte die vorgesehene physische Orientierung nicht ohne technische Freigabe ändern. Eine numerische Umrechnung nach einer vereinbarten, dokumentierten Importkonvention ist etwas anderes als die Änderung der Zuordnung eines Anschlusses zu einem Pad. Verlangen Sie einen Nachweis, dass die Umrechnung die Designabsicht erhält, und lassen Sie unerklärte gehäusespezifische Korrekturen vor der Freigabe des Bestückungsprogramms technisch klären.
Soll eine CPL Millimeter, Zoll oder mil verwenden?
Verwenden Sie die mit dem Bestücker vereinbarten und vom empfangenden Importer ausdrücklich unterstützten Einheiten. Millimeter sind eine praktikable Projektwahl, doch ihre Angabe und richtige Interpretation sind wichtiger als die Bezeichnung allein. Bewahren Sie die Exporteinstellung auf und prüfen Sie ein bekanntes Maß, bevor Sie einzelne Bestückungsfehler untersuchen.
Sollen Ober- und Unterseitenpositionen in einer gemeinsamen Datei oder in getrennten Dateien stehen?
Verwenden Sie die vom Arbeitsablauf des Bestückers akzeptierte Organisation. Eine kombinierte Datei benötigt ein eindeutiges Seitenfeld; auch getrennte Dateien brauchen identifizierte Seiten und konsistente Koordinatendefinitionen. Bestätigen Sie die Importeinstellungen für beide und gehen Sie nicht davon aus, dass die Dateitrennung Unteransichts- oder Drehwinkelkonventionen klärt.
Was ist zu prüfen, wenn alle Bestückungspositionen denselben Versatz aufweisen?
Untersuchen Sie die gemeinsame Koordinatenzuordnung, bevor Sie einzelne Zeilen ändern. Vergleichen Sie den angegebenen Ursprung, die Achsrichtungen, die Einheiten und eine mögliche Nutzentranslation anhand räumlich getrennter Referenzmerkmale. Eine konstante Verschiebung bei unveränderten Abständen deutet auf eine Translation hin. Prüfen Sie jedoch den Export und die empfangende Einrichtung, bevor Sie den Leiterplattenursprung als Grundursache einstufen.
Nächster Schritt: Ein eindeutig interpretierbares Bestückungsdatenpaket übermitteln
Bereiten Sie für eine Prüfung durch JASPER die CPL, die dokumentierten Exporteinstellungen, Bestückungszeichnungen mit Seitenkennzeichnung, die zutreffende BOM und die Leiterplattenkontur vor. Ergänzen Sie einen kompakten Vermerk zu Einheiten, Ursprung, Referenzpunkten, Drehwinkelkonventionen und Unterseitenbehandlung. Benennen Sie die Bauteile, anhand derer die richtige Interpretation nachgewiesen werden soll.
Nutzen Sie JASPERs Dienstleistungen zur Leiterplattenbestückung, um die Projektübergabe zu besprechen. Stimmen Sie vor der Produktionsfreigabe die importierten physischen Bestückungspositionen und die Verantwortung für erforderliche Umrechnungen ab. Verknüpfen Sie diese Vereinbarung mit den geprüften Dateien und der Programmrevision.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.