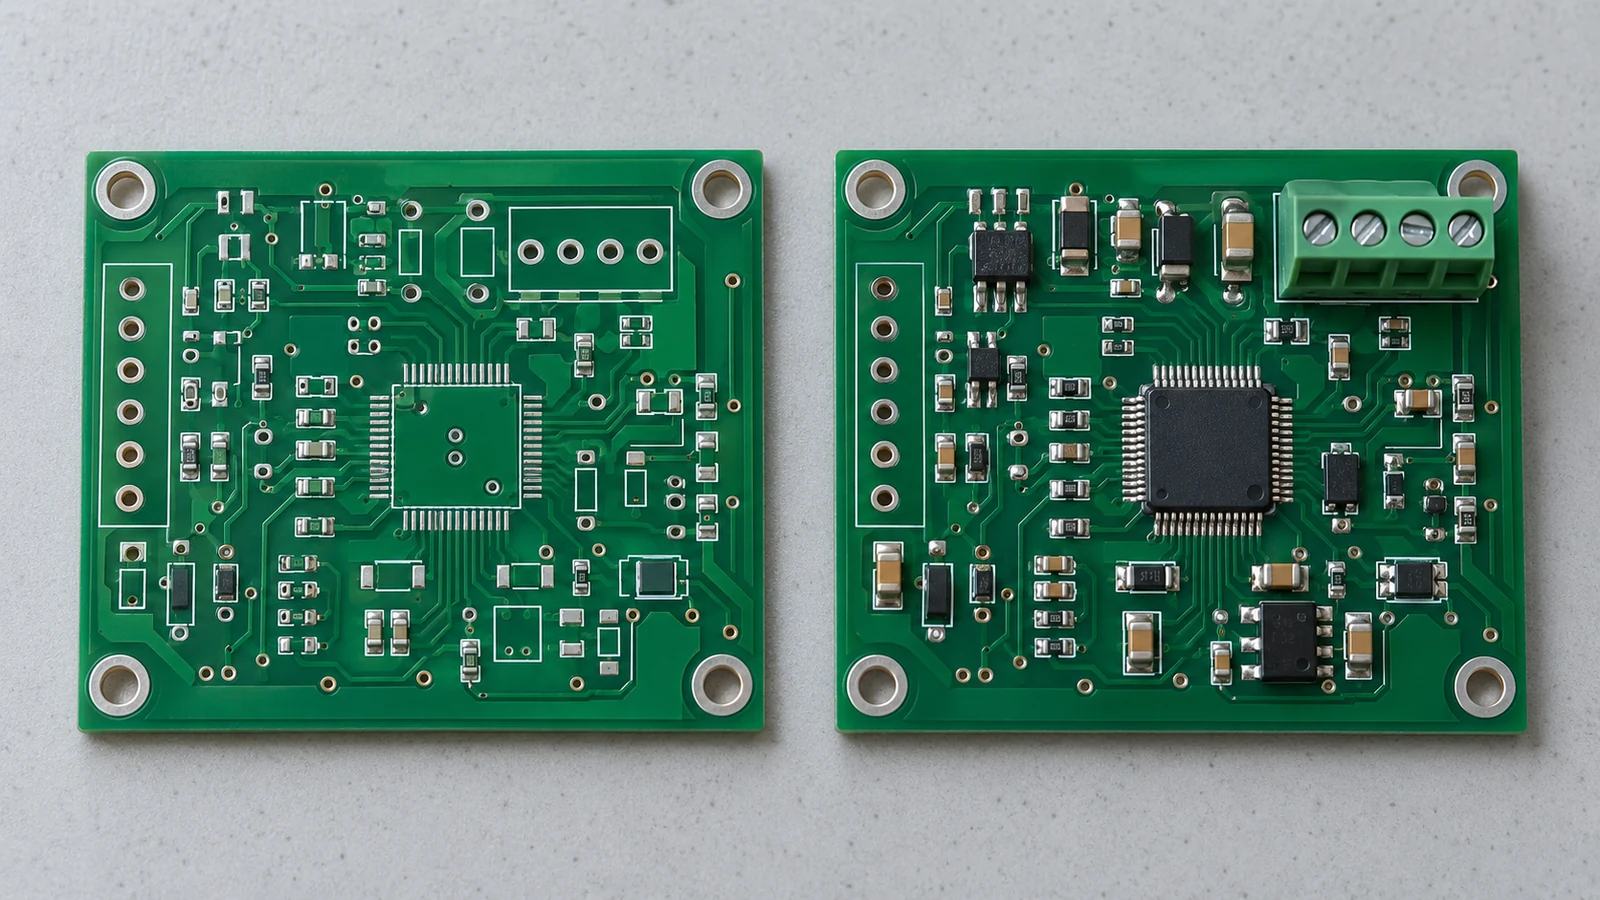
DNP significa «no montar»; defina DNI como «no instalar» cuando utilice ese término en su documentación liberada. En el ensamblaje de PCB con DNP/DNI, documente explícitamente los términos aceptados y asigne a cada posición de componente un estado de montaje inequívoco. Mantenga la trazabilidad de las omisiones intencionadas en la lista de materiales (BOM) controlada o en su lista DNP vinculada; después, concilie los datos de colocación, los planos de ensamblaje, los programas de inspección y los ajustes de prueba con esa misma documentación liberada. Una huella vacía no equivale automáticamente a un componente faltante, y la ausencia de un componente en un archivo exportado no autoriza por sí sola a dejarlo sin montar.
- Defina DNP y DNI en el paquete de fabricación liberado
- Separe la intención de montaje del estado de producción
- Mantenga visibles en la BOM las posiciones sin montar
- Concilie las posiciones, la cantidad montada y las operaciones
- Decida cómo aparecen las posiciones DNP en las exportaciones de colocación
- Elija el flujo de recepción antes de exportar
- Compruebe los controles EDA y el resultado real de la importación
- Marque de forma coherente los planos de ensamblaje y las selecciones de variante
- Compare los seis sistemas que expresan la intención de montaje
- Especifique la interfaz y la base de aceptación
- Alinee las expectativas de inspección y prueba con las posiciones sin montar
- Verifique la ausencia en lugar de limitarse a desactivar las alarmas de componentes faltantes
- Concilie por separado la pasta de soldadura y el comportamiento eléctrico
- Compruebe los cambios DNP antes de liberar una nueva fabricación
- Aplique los controles DNP a cinco situaciones de fabricación
- Interfaz de comunicaciones opcional
- Placa de producción sin conector de depuración
- Opción aprobada de ajuste de filtro
- Conector instalado durante la integración final
- Omisión temporal aprobada durante una fabricación piloto
- Preguntas frecuentes sobre el ensamblaje de PCB con DNP y DNI
- ¿Deben eliminarse las piezas DNP de la BOM o marcarse como sin montar?
- ¿Debe una CPL incluir posiciones que no se van a montar?
- ¿Son DNP y DNI términos universalmente intercambiables?
- ¿Cómo deben tratar los programas AOI las posiciones que se dejan sin montar intencionadamente?
- ¿Cambiar una posición DNP a montada exige una revisión de ingeniería?
- ¿Basta una cantidad cero para identificar una posición DNP?
- ¿DNP elimina automáticamente las aperturas de pasta de soldadura?
- ¿Qué debe hacerse cuando la BOM y el plano de ensamblaje no coinciden?
- Prepare el paquete DNP para su próxima revisión de ensamblaje
Defina DNP y DNI en el paquete de fabricación liberado
DNP y DNI deben identificar una decisión aprobada de no instalar un componente en una configuración de ensamblaje identificada. Defina los términos en la leyenda de la documentación liberada, en lugar de suponer que todos los diseñadores, sistemas de compras y fabricantes por contrato los interpretan de forma idéntica. Utilice internamente un único campo normalizado de estado de montaje y, después, asígnele la representación que acepte el sistema receptor.
Una clave práctica de liberación combina el número de pieza de la placa ensamblada, la revisión de ensamblaje, el identificador de variante y el designador de referencia. Mantenga la revisión de la PCB sin ensamblar asociada a esa clave, pero no la utilice como único identificador de ensamblaje. Distinga las variantes de ensamblaje que comparten una placa fabricada de las variantes de fabricación que modifican sus archivos de salida.
Separe la intención de montaje del estado de producción
Para controlar la liberación, clasifique cada posición según los siguientes estados de decisión. Son categorías de flujo de trabajo, no valores universales de campos de automatización del diseño electrónico (EDA).
| Estado de la posición | Significado para esta fabricación | Instrucción necesaria | Consecuencia para la liberación |
|---|---|---|---|
| Montaje en la operación actual | El componente se necesita ahora | Identificar la pieza aprobada y la operación de ensamblaje | Incluirlo en la lista de fabricación de esa operación |
| Sin montar de forma intencionada | La placa ensamblada final debe omitir el componente | Registrar DNP y la configuración aplicable | Excluirlo de la instalación; definir la verificación de ausencia |
| Montaje en una operación posterior | El componente se necesita en la placa ensamblada terminada | Indicar la operación posterior y el responsable | Mantenerlo en la cantidad final montada; omitirlo solo de las operaciones anteriores |
| Sin resolver o bloqueada por falta de material | El estado final previsto no está aprobado o todavía no puede alcanzarse | Registrar el problema y el responsable de su aprobación | No convertir la posición en DNP para dar el problema por cerrado |
Un conector suministrado por el cliente no es DNP simplemente porque el ensamblador no vaya a comprarlo. Un componente instalado a mano no es DNP simplemente porque no figure en un programa de colocación de montaje superficial (SMT). Mantenga la responsabilidad de suministro, la operación de instalación y el estado final de montaje en campos separados.
El proceso de liberación es: aprobar la intención de montaje → congelar la configuración → generar archivos compatibles con el proveedor → conciliar por designador de referencia → aprobar los ajustes de inspección y prueba → autorizar la fabricación. Detenga el proceso ante cualquier discrepancia; no permita que el operario receptor decida qué archivo es correcto.
Mantenga visibles en la BOM las posiciones sin montar
Las posiciones sin montar deben seguir siendo trazables en la BOM de ingeniería controlada o en una lista DNP vinculada y sometida a control de revisiones. La BOM de compras o de importación del proveedor puede omitirlas cuando así lo exija su formato acordado, pero el paquete liberado debe seguir identificando cada posición de componente que se deja vacía intencionadamente. Esto separa el registro completo de ingeniería de la vista destinada a compras.
En el registro maestro, conserve el designador de referencia, la huella, la configuración, el estado de montaje y la identidad de la pieza pertinente. Utilice un campo de estado separado en vez de sustituir el número de pieza original por DNP. Agrupe componentes únicamente cuando coincidan tanto su identidad de pieza aprobada como su estado de montaje.
Un flujo EDA documentado de la versión 9.0 ofrece controles separados para DNP y para la exclusión de la BOM, la exclusión opcional de entradas DNP durante la exportación de la BOM y un campo DNP exportable. Son decisiones distintas, por lo que debe inspeccionar el archivo resultante en lugar de confiar en la apariencia del esquema.
Las adaptaciones de datos para cada proveedor pueden exigir tratamientos diferentes. La guía publicada por el proveedor de referencia sobre formatos de archivo describe dos posibilidades: eliminar de su BOM las piezas que no se desean montar o marcar DNP en su columna Customer Supply («suministro del cliente»). Trátelo como una instrucción específica de ese proveedor, no como una razón para combinar los campos de suministro y montaje en sus datos maestros.
Concilie las posiciones, la cantidad montada y las operaciones
El siguiente extracto ilustrativo del estado de montaje corresponde a una placa del conjunto CTRL-100, revisión C, variante BASE. Demuestra cómo contabilizar cantidades; no es una lista de piezas para comprar. Las especificaciones de las piezas aprobadas deben figurar en la BOM maestra asociada.
| Designadores de referencia | Posiciones físicas por placa | Estado final | Cantidad montada por placa | Operación de instalación |
|---|---|---|---|---|
| R1, R2 | 2 | Montado | 2 | SMT |
| R3, R4 | 2 | DNP | 0 | Sin instalación |
| C1, C2, C3, C4 | 4 | Montado | 4 | SMT |
| C5 | 1 | DNP | 0 | Sin instalación |
| U1 | 1 | Montado | 1 | SMT |
| J1 | 1 | Montado | 1 | Montaje de inserción, después de SMT |
| J2 | 1 | DNP | 0 | Sin instalación |
La conciliación es: 12 posiciones de componentes = 8 componentes montados + 4 posiciones DNP. El total montado comprende 7 colocaciones SMT + 1 instalación de inserción. Para 25 placas, esto supone 175 colocaciones SMT y 25 instalaciones de inserción, es decir, 200 componentes instalados. Las 100 posiciones vacías intencionadamente no son componentes comprados ni defectos por componentes faltantes.
Calcule por separado las cantidades adicionales de material. Las pérdidas de preparación, el material de reserva y las cantidades de los envases de compra no incrementan la cantidad montada por placa. Compare también los conjuntos reales de designadores de referencia: unos totales iguales pueden ocultar una resistencia necesaria omitida y una resistencia DNP montada por error.
Decida cómo aparecen las posiciones DNP en las exportaciones de colocación
Una exportación de colocación puede incluir o excluir posiciones DNP, según la interfaz receptora acordada. Ambos métodos pueden funcionar si la intención de montaje sigue siendo explícita y la lista final que se carga en la máquina contiene únicamente componentes autorizados para esa operación. el proveedor de referencia define la lista de colocación de componentes (CPL) como el registro de posición, rotación y cara de la placa asociado a los designadores de referencia de los componentes.
Elija el flujo de recepción antes de exportar
Para una exportación que incluya solo los componentes que se van a montar, omita las filas DNP y adjunte la lista DNP controlada. Compare las referencias incluidas con el conjunto de componentes asignados a esa operación. Este enfoque es adecuado para un importador que interpreta cada fila como una solicitud de colocación y no admite un campo de no montaje.
Para una exportación de todas las posiciones, conserve las filas DNP únicamente cuando el receptor admita un indicador de montaje documentado o combine explícitamente las coordenadas con una lista de montaje aprobada. Confirme que las filas DNP queden excluidas de las instrucciones de colocación ejecutables. Una nota de texto libre es insuficiente si el analizador ignora esa columna.
No cree un tercer método ambiguo eliminando coordenadas, asignando ubicaciones ficticias o cambiando un designador por «DNP». Esos cambios destruyen la identidad de la posición sin establecer una instrucción de instalación fiable.
Compruebe los controles EDA y el resultado real de la importación
En ese flujo de la versión 9.0, una opción de exportación excluye de los archivos de posiciones todas las huellas que llevan el indicador Do Not Populate («no montar»). Controles separados gestionan la exclusión del archivo de posiciones y la salida exclusiva de SMT. Por tanto, una huella ausente de la CPL puede haberse filtrado por motivos distintos de DNP.
Un flujo de diseño con gestión de variantes puede representar montado, sin montar, montado con parámetros modificados y pieza alternativa. Los ajustes de salida pueden seleccionar una variante para todo el trabajo o variantes diferentes por salida. Verifique la variante seleccionada en cada salida sensible al estado de montaje; el nombre del archivo por sí solo no demuestra que se haya utilizado la selección correcta.
Después de la importación, solicite la lista de componentes a montar interpretada por el proveedor y su informe de correspondencias DNP o de exclusiones, no solo la confirmación de que la carga se ha completado. Compruebe que cada referencia SMT necesaria aparezca una sola vez, que todas las referencias DNP queden excluidas de la colocación ejecutable y que las piezas de operaciones posteriores sigan asignadas al proceso previsto. Contabilice por separado el utillaje, las marcas fiduciales y otros registros que no correspondan a componentes. En los paneles, concilie los identificadores de instancia de placa antes de comparar cantidades.
Si varias huellas alternativas comparten un designador lógico, resuelva cuál es la huella física seleccionada antes de contabilizarla. No elimine un aparente duplicado hasta haber comprobado su relación con la variante.
Marque de forma coherente los planos de ensamblaje y las selecciones de variante
Los planos de ensamblaje deben identificar la configuración de ensamblaje liberada y permitir reconocer sus posiciones DNP sin depender únicamente del color. Mantenga legibles los designadores de referencia, incluya una leyenda y distinga entre ocultar el cuerpo de un componente y eliminar su huella física. El plano es una instrucción de fabricación, no solo una imagen del diseño.
Una marca de tachado puede ser útil, pero defina su significado y evite ocultar las referencias cercanas. El flujo de trazado documentado de la versión 9.0 ofrece los tratamientos Hide («ocultar») y Cross-out («tachar») para las huellas DNP en las capas de fabricación. Estos tratamientos de trazado no constituyen por sí mismos la aceptación de la instrucción de ensamblaje por parte del proveedor.
Un ejemplo completo de nota es: «CTRL-100, revisión de ensamblaje C, variante BASE: no instalar R3, R4, C5 ni J2. Instalar J1 durante la operación de montaje de inserción. Utilizar la lista de montaje CTRL-100-C-BASE como registro de configuración. Resolver cualquier conflicto con la autoridad de diseño antes del ensamblaje». Esta nota describe el ejemplo desarrollado, no una liberación de producción de un cliente.
Compare los seis sistemas que expresan la intención de montaje
Utilice esta matriz como método de revisión de la liberación. Los identificadores no tienen que aparecer en columnas idénticas, pero cada registro debe corresponder inequívocamente a la misma placa ensamblada y posición.
| Documento o sistema | Representación DNP | Identificador necesario | Riesgo de discrepancia | Comprobación de liberación |
|---|---|---|---|---|
| BOM | Estado DNP explícito o lista DNP vinculada; sin cantidad instalada | Placa ensamblada, revisión, variante, designador de referencia | DNP incluido en compras u oculto por la agrupación | Desglosar las referencias agrupadas; conciliar los conjuntos montado y DNP |
| Archivo de colocación | Fila omitida o indicador de no montaje admitido | Clave de liberación, referencia, huella seleccionada e instancia de placa cuando corresponda | DNP se convierte en una colocación ejecutable | Inspeccionar la lista interpretada y las exclusiones específicas de la operación |
| Plano de ensamblaje | Símbolo de no montaje legible y nota DNP | Revisión del plano, variante de ensamblaje, referencia, cara de la placa | El operario interpreta la ausencia intencionada como un elemento faltante | Comparar cada posición marcada con la lista de montaje |
| Matriz de variantes | Selección explícita de montado o DNP para la configuración elegida | Identificador de variante, revisión, referencia | Se selecciona la configuración predeterminada o una configuración adyacente | Congelar la variante solicitada y exportar su estado resuelto |
| Programa de inspección | Ausencia prevista con las comprobaciones de defectos aplicables | Revisión del programa, configuración, referencia, etapa de inspección | Falsa alarma de componente faltante o componente inesperado no detectado | Verificar la lógica de ausencia y su cobertura con una referencia controlada |
| Configuración de prueba | Selección de pruebas, topología y límites aprobados | Revisión de prueba, configuración, referencias y nodos afectados | La prueba espera un componente omitido o elude una función necesaria | Revisar los recorridos afectados y validar la secuencia seleccionada |
Especifique la interfaz y la base de aceptación
La especificación de intercambio de datos DNP debe indicar los valores de estado aceptados, la correspondencia de campos, las reglas de agrupación, la variante seleccionada y el tratamiento de los valores vacíos o no reconocidos. Incluya el significado de las cantidades: posiciones físicas, cantidad instalada por placa o cantidad de compra. Exija que los valores de montaje ambiguos se sometan a revisión en lugar de adoptar silenciosamente el valor predeterminado de montado o sin montar.
Indique la especificación de calidad de ejecución adoptada y su revisión y clase aplicables cuando lo requiera el pedido. Mantenga esa base de aceptación separada de la autorización de montaje. Una referencia de calidad de ejecución no puede indicar al ensamblador qué circuito opcional ha pedido el OEM; esa decisión debe proceder de la configuración controlada.
Alinee las expectativas de inspección y prueba con las posiciones sin montar
Las configuraciones de inspección y prueba deben tratar DNP como un estado físico previsto, no como un permiso para ignorar la zona u omitir pruebas no relacionadas. Defina qué debe estar ausente, qué defectos siguen siendo relevantes y cómo identifica la estación la variante correcta de ensamblaje antes de iniciar la inspección.
Verifique la ausencia en lugar de limitarse a desactivar las alarmas de componentes faltantes
Para cada posición DNP crítica, elija un método de inspección capaz de distinguir el estado vacío aprobado de un componente instalado por error. Cuando la plataforma de inspección óptica automatizada (AOI) admita comprobaciones adecuadas, configure la región que debe estar vacía y valide su respuesta. De lo contrario, asigne una inspección visual u otra comprobación documentada, con un responsable y criterios de aceptación.
No aplique pruebas del cuerpo del componente ni de las uniones soldadas de sus terminales que presupongan una pieza montada, pero conserve las comprobaciones aplicables de puentes, material extraño y conexiones de soldadura no intencionadas. La guía de inspección de GÖPEL distingue entre AOI, inspección de pasta de soldadura y métodos de rayos X, y destaca el control de los falsos rechazos y los defectos no detectados ante variaciones de componentes. No establece una receta DNP universal para todas las máquinas.
Antes de liberar un programa de inspección revisado, verifique el estado vacío previsto y una representación adecuada del estado montado prohibido. Utilice muestras de desafío aprobadas o imágenes sin conexión validadas cuando el sistema lo admita; no modifique placas de producción destinadas a la venta solo para crear un defecto. Registre la receta, la configuración, las referencias comprobadas, el resultado y la aprobación de la revisión. Extienda esta validación a las posiciones montadas cuyas reglas hayan cambiado.
Concilie por separado la pasta de soldadura y el comportamiento eléctrico
DNP no significa automáticamente que desaparezcan las aperturas de la plantilla. La variación de la máscara de pasta para componentes no montados puede depender de una opción de exportación independiente. Compruebe los datos de pasta exportados y el proceso acordado en lugar de suponer que cambiar un indicador de montaje modifica todos los archivos de fabricación.
En la prueba eléctrica, revise el efecto de la omisión sobre el circuito. Por ejemplo, omitir un puente puede cambiar qué nodos están conectados; la ausencia de una interfaz opcional puede eliminar una respuesta prevista. Son motivos para revisar la topología y la selección de pruebas, no para desactivar indiscriminadamente la detección de fallos. Una huella vacía tampoco garantiza una lectura de circuito abierto si siguen existiendo otros recorridos eléctricos.
Utilice instrucciones de prueba específicas de la variante o un programa común controlado con selección explícita de configuración. Antes de la prueba, confirme la configuración seleccionada contrastándola con la unidad o con su hoja de ruta de fabricación controlada; un resultado satisfactorio con la variante equivocada no constituye aceptación. Mantenga las comprobaciones necesarias del resto del circuito. Una prueba clasificada como no aplicable debe conservar su justificación aprobada, mientras que las pruebas obligatorias deben seguir produciendo los resultados especificados. Adecue el firmware, los accesos del útil de prueba y la revisión del programa de prueba a la placa ensamblada que se está evaluando.
Compruebe los cambios DNP antes de liberar una nueva fabricación
Un cambio DNP debe pasar por el control de cambios de ingeniería porque modifica la configuración de ensamblaje autorizada. No exige necesariamente una nueva revisión de la PCB sin ensamblar si los datos de fabricación permanecen sin cambios. El proceso de liberación aplicable determina si el cambio genera una nueva revisión de ensamblaje, una nueva variante aprobada o una desviación expresamente delimitada.
Primero, compare los conjuntos de montaje anteriores y nuevos y enumere cada referencia modificada con su estado anterior, su nuevo estado y la base de aprobación. La autoridad de diseño es responsable de la decisión de montaje; fabricación, de su implementación en el proceso; y calidad, de los controles de verificación acordados. Revise la selección de piezas asociadas, el comportamiento del esquema y la dependencia del firmware antes de pedir material.
Segundo, regenere la vista de la BOM, los datos de colocación y el plano afectados. Revise los datos de pasta, las reglas de inspección y la configuración de prueba cuando el cambio los afecte. No modifique únicamente la hoja de cálculo del proveedor dejando sin cambios la fuente de ingeniería.
Tercero, defina el ámbito de aplicación del cambio: identifique el pedido, lote o intervalo de números de serie que recibirá la nueva configuración. Decida qué ocurrirá con la producción en curso, el inventario existente y los kits ya preparados. La autorización de retrabajo y la decisión sobre los envíos no deben deducirse del último archivo adjunto recibido por correo electrónico.
Por último, obtenga la confirmación de fabricación y calidad sobre la documentación liberada tal como se ha interpretado. Revise la primera placa ensamblada a la que se aplique el cambio frente al nuevo conjunto de montaje, incluidas tanto las posiciones recién montadas como las que pasan a quedar vacías. Libere la fabricación solo cuando se hayan resuelto los conflictos de configuración y se hayan aprobado los cambios necesarios de inspección y prueba. Es una condición de liberación, no un umbral declarado de rendimiento de producción.
Aplique los controles DNP a cinco situaciones de fabricación
Los controles DNP son útiles siempre que una misma placa física pueda llevar intencionadamente diferentes conjuntos de componentes. Las siguientes situaciones ilustran cómo aplicar el método de liberación; cada una requiere su propio diseño aprobado y sus criterios de aceptación, en lugar de suponer que dejar una posición vacía es inocuo.
Interfaz de comunicaciones opcional
En un controlador OEM sin un canal de comunicaciones opcional, identifique individualmente el dispositivo de interfaz omitido y los componentes asociados específicos de esa opción. Alinee el plano y la configuración de prueba con esa omisión. No marque toda la zona de interfaz como DNP si el circuito aprobado sigue requiriendo componentes compartidos de protección, alimentación o polarización.
Placa de producción sin conector de depuración
Un conector de desarrollo puede estar ausente intencionadamente de la placa ensamblada que se entrega, mientras que la programación utiliza un útil separado. Identifique el conector como DNP e indique el acceso de programación aprobado. Verifique que eliminar el conector no suprima una conexión de prueba necesaria. Una nota informal de «versión de producción» no sustituye al identificador de configuración.
Opción aprobada de ajuste de filtro
Un condensador de ajuste puede estar presente en una fabricación aprobada y ausente en otra. Registre el estado liberado y el procedimiento de medición aplicable antes del ensamblaje. No pida a producción que decida si debe montar la pieza basándose en una medición con ruido o en su apariencia. Un ajuste sin resolver debe quedar bloqueado por ingeniería, no recogido en una nota DNP ambigua.
Conector instalado durante la integración final
Un conector omitido de la operación SMT pero instalado durante la integración final sigue figurando como montado en la BOM de la placa ensamblada final. Asigne su instalación e inspección a la operación posterior. La etapa de inspección anterior puede prever legítimamente una posición vacía, mientras que la etapa de aceptación final debe prever el conector. La ausencia específica de una etapa no equivale a DNP en el estado final.
Omisión temporal aprobada durante una fabricación piloto
Una fabricación piloto puede realizarse con una omisión expresamente aprobada para permitir una evaluación limitada. Vincule la desviación a las referencias afectadas, la cantidad o el lote, las pruebas permitidas y la decisión sobre la entrega. La falta de piezas por sí sola no autoriza la omisión. Mantenga sin cambios el estado permanente del diseño salvo que un cambio de ingeniería independiente lo apruebe.
Preguntas frecuentes sobre el ensamblaje de PCB con DNP y DNI
Las preguntas sobre DNP y DNI deben responderse conforme a la documentación de ensamblaje liberada seleccionada y a las reglas acordadas del sistema receptor. Las respuestas siguientes separan la intención de ingeniería del comportamiento de exportación, los ajustes de inspección y la autorización de cambios.
¿Deben eliminarse las piezas DNP de la BOM o marcarse como sin montar?
Mantenga identificables las posiciones DNP en la BOM de ingeniería controlada o en una lista DNP adjunta sometida a control de revisiones. Una BOM de compras específica del proveedor puede omitirlas cuando esa sea la regla de importación acordada. Conserve los designadores de referencia y la identidad de configuración para que las filas omitidas en compras no se confundan con información de ingeniería faltante.
¿Debe una CPL incluir posiciones que no se van a montar?
Depende del flujo de recepción. Una CPL limitada a los componentes que se van a montar debe excluir las posiciones DNP y mantener su trazabilidad con la lista DNP. Una CPL de todas las posiciones solo puede conservarlas cuando el receptor aplica de forma fiable un indicador de no montaje admitido o una lista de montaje. Verifique la lista de colocación interpretada antes de programar la máquina.
¿Son DNP y DNI términos universalmente intercambiables?
No. Pueden expresar la misma intención de no instalación dentro de una documentación liberada acordada, pero el software y las reglas de importación del proveedor no reconocen necesariamente las mismas abreviaturas o campos. Defina los términos aceptados en la leyenda de la documentación liberada, establezca su correspondencia explícita y revise los valores desconocidos o contradictorios antes de autorizar el ensamblaje.
¿Cómo deben tratar los programas AOI las posiciones que se dejan sin montar intencionadamente?
Configure las posiciones sin montar intencionadamente como posiciones que deben estar vacías cuando la plataforma AOI admita una comprobación adecuada y validada. No se limite a suprimir todas las inspecciones de la zona. Conserve las comprobaciones aplicables de componentes inesperados, puentes y material extraño, y asigne una inspección alternativa cuando la cobertura automatizada sea insuficiente para los requisitos de la liberación.
¿Cambiar una posición DNP a montada exige una revisión de ingeniería?
Exige una autorización de ingeniería controlada y documentación de ensamblaje actualizada. Que ello implique una nueva revisión de ensamblaje, una variante aprobada o una desviación delimitada depende del procedimiento de cambios aplicable. No se requiere automáticamente una nueva revisión de la PCB sin ensamblar si los datos de fabricación no cambian, pero las configuraciones de inspección y prueba afectadas deben revisarse igualmente.
¿Basta una cantidad cero para identificar una posición DNP?
No por sí sola. Según el sistema, un cero puede describir la cantidad instalada, una decisión de compra o una convención de exportación. Acompañe la cantidad de un estado de montaje explícito y de un identificador de configuración. Separe los recuentos de posiciones físicas de las cantidades instaladas y confirme cómo interpreta el campo el importador receptor.
¿DNP elimina automáticamente las aperturas de pasta de soldadura?
No. El estado de montaje y la generación de datos de pasta deben comprobarse por separado. Algunos flujos EDA ofrecen una opción específica para generar salidas de pasta dependientes de la variante, pero eso no demuestra que los datos de la plantilla liberados la utilicen. Acuerde con fabricación el estado de pasta previsto y verifique los datos exportados de las posiciones DNP afectadas.
¿Qué debe hacerse cuando la BOM y el plano de ensamblaje no coinciden?
Suspenda la decisión de fabricación afectada y obtenga una resolución autorizada antes del ensamblaje. Recurra a la autoridad de configuración acordada para conciliar los registros; después, emita archivos coherentes e identifique su ámbito de aplicación. No permita que los operarios elijan un documento basándose únicamente en el nombre del archivo, su aparente actualidad o su semejanza con un lote anterior.
Prepare el paquete DNP para su próxima revisión de ensamblaje
Prepare una única documentación liberada e identificada que contenga la BOM de ingeniería o la lista DNP vinculada, la exportación de colocación acordada, un plano de ensamblaje específico de la configuración y los requisitos de inspección y prueba aplicables. Incluya la variante seleccionada, las revisiones de placa y de ensamblaje, la lista de referencias modificadas y la responsabilidad sobre las etapas posteriores de instalación.
Al tratar los servicios de ensamblaje de PCB con JASPER, solicite que la revisión concilie las referencias montadas y sin montar antes de confirmar el alcance de fabricación. Envíe por separado las configuraciones de prototipo y producción cuando difieran sus componentes montados. La decisión de aceptación debe basarse en instrucciones liberadas coherentes y en la verificación acordada, no en suponer que una isla de soldadura vacía se dejó así intencionadamente.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.