銘板は、材料系に一つ劣った特性があるから不具合になることはほとんどありません。不具合は特定の部位で生じます。表面の表示が読めなくなる、切断端面が腐食する、裏面の接着が浮く、あるいは濡れた締結部で隙間腐食またはガルバニック対が形成される、といった具合です。アルミニウムかステンレス鋼かは、実際の合金または鋼種、仕上げ、厚さ、表示方式、取付方法、洗浄条件、使用環境を踏まえ、取付後に各部位で想定される不具合経路を追って選定します。アルミニウムは一般に軽量化と熱拡散に有利で、ステンレス鋼は同一断面でより高い剛性を得やすく、耐塩化物性は鋼種によって異なります。ただし、これらは検討の出発点であり、選定の結論ではありません。最終判断を左右するのは、取付状態の界面と要求されるエビデンスです。
JASPERのカスタムアルミニウムまたはステンレス製機器銘板は、合金または鋼種、仕上げ、表示方式、取付方法、使用環境、受入要件を定義した後に具体化する商用調達の選択肢です。本比較は、OEMが材料構成を選定する際の参考となりますが、対象プロジェクトが特定されていない段階で、特定のアルミニウム合金、ステンレス鋼種、陽極酸化皮膜、パッシベーション処理、表示方式、接着剤、締結部品、または試験の厳しさを決定するものではありません。
- 銘板の不具合は材料系全体ではなく特定の部位で生じる
- 表面、端面、裏面、締結部のゾーンを図示する
- 参照特性は最初のトレードオフを説明します
- 材料の好みより先に材料仕様を特定する
- 筐体全体にわたる: 質量、支持、および弾性剛性
- 面および切断面で:へこみ、傷、穴、およびバリ
- 筐体全体:熱の流れと熱膨張差による相対変位
- 使用環境:塩分、結露、洗浄剤、滞留水分
- ステンレス鋼でも、隙間内部では孔食や腐食が発生します
- アルミニウムの防食では、端面と表面処理の損傷も考慮する必要があります
- 締結具によってアルミニウムとステンレス鋼の異種金属接触対が形成されることがあります
- 外観は管理すべき仕様であり、金属名だけでは決まりません
- マーキング適性によって材料選定を見直す必要が生じます
- 銘板の裏面と締結部:接着剤、隙間、異種金属接触
- コストは、成立する構成同士でのみ比較します
- エビデンスと残留リスクを明記し、材料選定記録を完結させる
- 選定材料を金属銘板仕様へ反映する
- 情報源
- 両方の材料構成をエンジニアリングレビューに提出する
銘板の不具合は材料系全体ではなく特定の部位で生じる
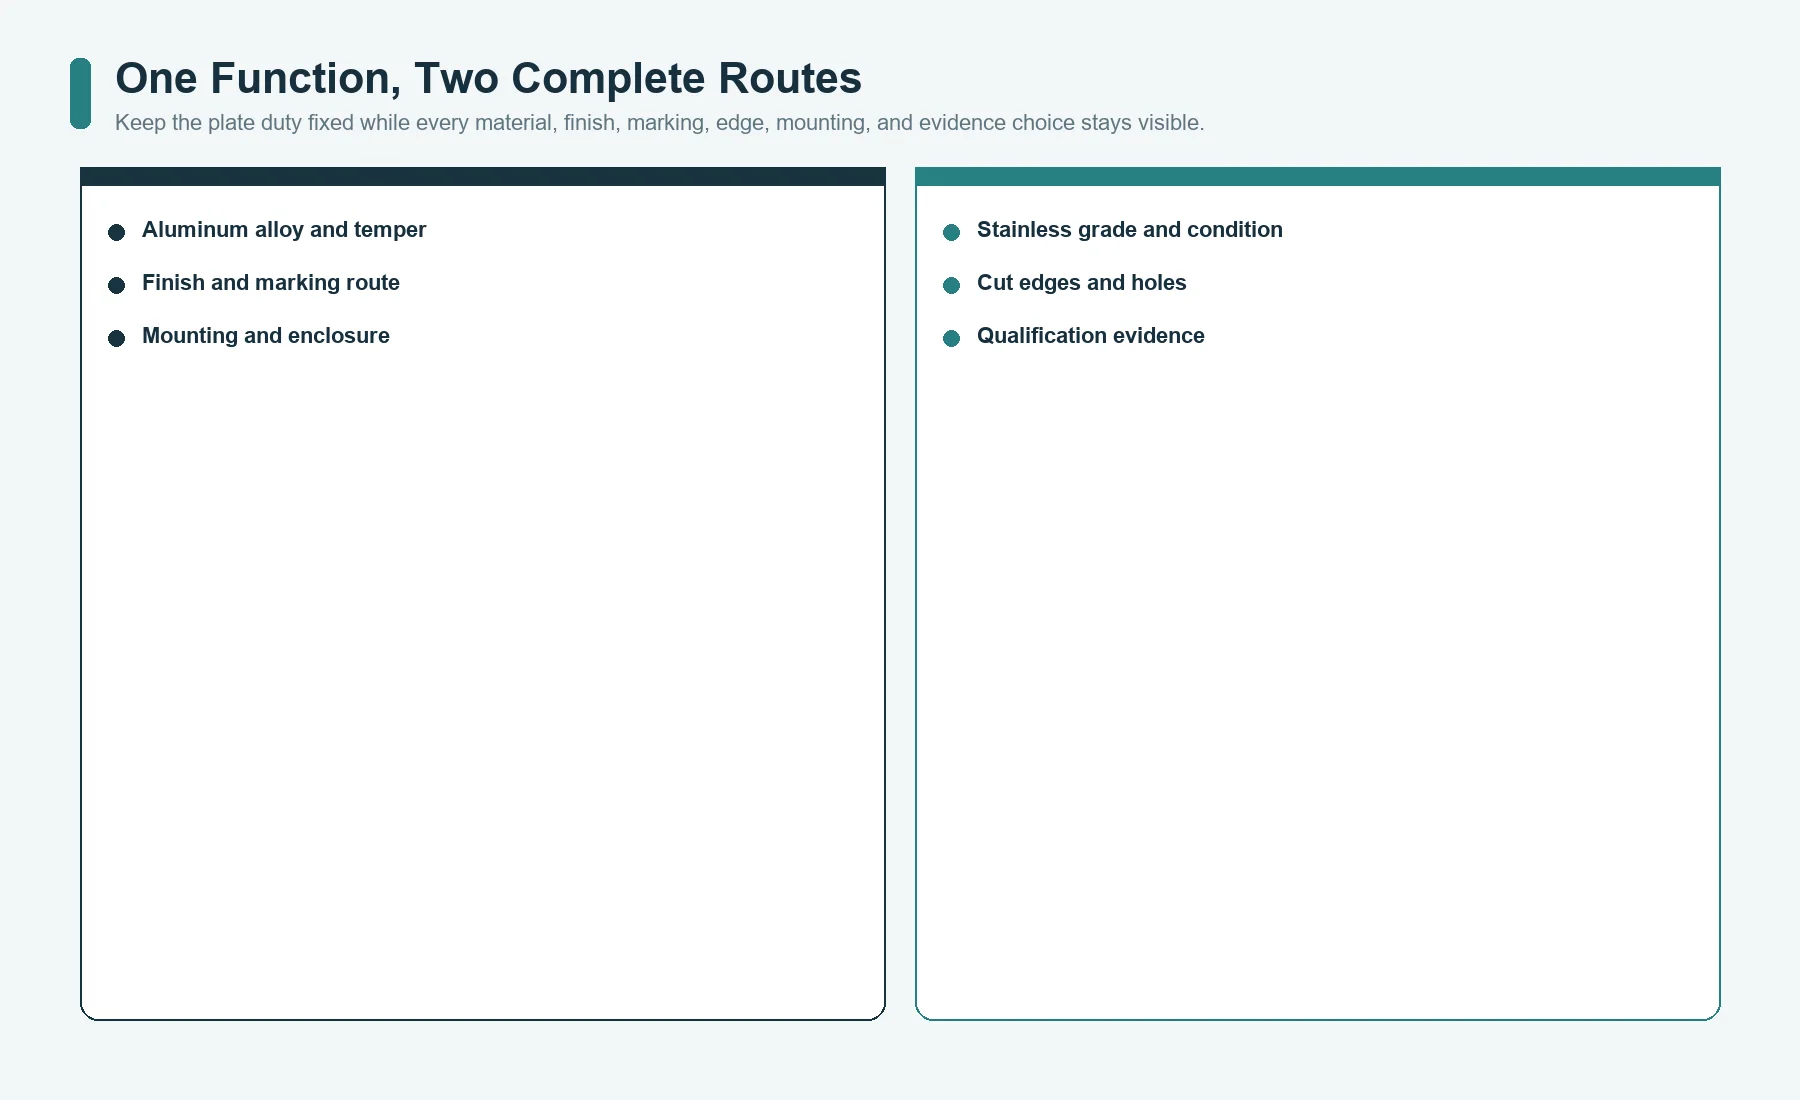
一枚の装置用銘板を一つのアセンブリに組み込み、その役割を同一条件に固定して考えます。両候補の銘板は同じ定格情報を表示し、同じ取付スペースに収まり、同じ洗浄剤にさらされ、同じ筐体に取り付けられ、同じ要求使用期間にわたり判読性を維持しなければなりません。そのうえで、次の二つの候補構成を設定します。
候補構成A:アルミニウム
合金 + 質別 + 素材仕様 + 仕上げ + 表示方式 + 切断端面 + 取付方法 + エビデンス

候補構成B:ステンレス鋼
鋼種 + 供給状態 + 素材仕様 + 仕上げ + 表示方式 + 切断端面 + 取付方法 + エビデンス
材料名以降の項目が一つでも変われば、比較対象となる構成も変わります。陽極酸化処理したアルミニウム銘板と、無処理のミル仕上げアルミニウム銘板は同じ構成ではありません。研磨目仕上げ、光輝焼鈍仕上げ、パッシベーション処理、コーティング処理を施した各ステンレス鋼も、外観や表面状態は同一ではありません。外形が同じでも、全面接着した銘板と四本のステンレス鋼製ねじで固定した銘板では、剛性、水分の滞留、保守性、ガルバニック腐食に関わる界面が異なります。
有用な質問はどの金属がより耐久性があるか?ではなく、どの候補構成なら、取付後のすべての部位で機能を維持でき、残存リスクを解消するにはどのようなエビデンスが必要か、です。
表面、端面、裏面、締結部のゾーンを図示する
取り付けられたプレートを4つのレビューゾーンに分ける:
表面
表示/仕上げ/摩耗/洗浄剤/作業者との接触

端面と穴
切断された金属面/バリ/露出した仕上げ/皿もみ/局部荷重

裏面
接着剤/コーティング/平坦度/滞留液/筐体との接触

締結部
締付荷重/隙間/異種金属/ワッシャー/排水/保守
同じ材料でも、あるゾーンでは合格し、別のゾーンでは不具合が生じることがあります。ステンレス鋼の表面が金属外観を維持していても、濡れたワッシャー下の隙間に変色や孔食が生じる場合があります。陽極酸化アルミニウムの表面が外観要件を満たしていても、処理後に加工した切断端面やステンレス鋼製締結部品が腐食上の懸念になる場合があります。また、表面が洗浄に耐えても、洗浄剤が裏面の接着端部に達して銘板が浮くことがあります。
比較の間、常にこのマップを使用してください。あらゆる特性、仕上げ、テスト、コストの項目は、少なくとも1つの設置ゾーンとつながっている必要があります。もし、ある記述をマップに置くことができない場合、それはおそらく材料を選択するには一般的すぎるということです。
参照特性は最初のトレードオフを説明します
以下の値は比較用の参考値であり、購買仕様ではありません。アルミニウム欄は、Aluminum Associationの環境製品宣言に記載された北米のアルミニウム板製品の範囲です。ステンレス鋼欄には、Outokumpuの代表的な304/304Lデータを使用しています。実際の図面では、合金または鋼種、供給状態、厚さ、製品規格を特定する必要があります。
| 特性 | アルミニウム板のポートフォリオ | 代表的な304/304Lステンレス | 銘板設計への影響 |
|---|---|---|---|
| 密度 | 2.66-2.84 kg/dm3 | 7.9 kg/dm3 | 板の質量、取り扱い、接着剤の荷重、輸送および携帯用機器 |
| 弾性係数 | 69-73 GPa | 200 GPa | 同じ断面での弾性曲げ剛性 |
| 熱膨張 | 22.3-23.9 x 10^-6/K | 16 x 10^-6/K | 筐体および表示層との熱膨張差による相対変位 |
| 熱伝導率 | 113-234 W/(m K) | 15 W/(m K) | 板を通して熱が広がる速度と方向 |
外形と厚さが同じ場合、代表的なステンレス鋼板の質量はアルミニウム板のおよそ2.8-3.0倍です。同じ断面および支持条件では、弾性曲げ剛性がおよそ2.7-2.9倍高くなります。形状と境界条件が同じ場合、剛性は弾性係数に比例するためです。
ただし、これらの比率だけで完成品としての優劣は決まりません。薄いステンレス鋼板は厚いアルミニウム板に近い質量にできる場合がありますが、端面の触感、平坦度、へこみ挙動、表示の深さ、皿もみ、締結部の支持状態が変わる可能性があります。厚いアルミニウム板なら、軽量性を保ちながら必要な剛性を確保できる場合があります。永久変形は、降伏強さ、質別、冷間加工、スパン、取付方法、荷重形状、局部形状によって決まります。弾性係数だけでは耐へこみ性を証明できません。
そのAluminum Associationの板材に関する環境製品宣言とOutokumpu Coreシリーズのデータは、この参考比較の根拠です。選定した材料と適用規格を確認せずに、これらの値を購買図面へ転記しないでください。
材料の好みより先に材料仕様を特定する
アルミニウムおよびステンレス鋼だけでは、材料指定として不十分です。合金または鋼種が未定のままでは、調達チームは条件を確定した二つの候補構成を比較できません。
アルミニウムについては、以下を特定してください:
- 合金番号;
- 質別または供給状態;
- シート、ストリップ、プレート、またはその他の製品形態;
- 適用される材料規格;
- 素材板厚および仕上がり板厚;
- 圧延肌、ミル仕上げ、光輝仕上げ、研磨目仕上げ、陽極酸化、コーティング、またはその他の表面仕様;
- 圧延目または仕上げ目の方向;
- 許容される供給元および代替規則。
ステンレス鋼の場合、以下を特定する:
- プロジェクト要件に応じた鋼種、UNS、Type、またはENの材料記号;
- 該当する場合は低炭素鋼種などの炭素量区分;
- 板、シート、またはストリップの製品規格;
- 焼鈍材、冷間加工材、またはその他の供給状態;
- 表面仕上げ記号、および研磨目またはブラシ目の方向;
- 洗浄、酸洗、パッシベーション、コーティング、または保護フィルムの要件;
- 許容される供給元および代替ルール。
アルミニウムの名称については、ANSI H35.1/H35.1M 指定ページでは、合金と質別が区別されています。ASTM B209/B209Mは、指定された合金、質別、仕上げ、その他の関連要件に基づくアルミニウムおよびアルミニウム合金の板材を対象とします。ASTM A240/A240Mは、クロム系およびクロムニッケル系ステンレス鋼の厚板、薄板、帯鋼を対象とする製品規格です。複数の鋼種を含む規格であり、単一のステンレス鋼材の名称ではありません。
「5052アルミニウム」と「ステンレス」を比較する依頼は、依然として比較条件が非対称です。また、「陽極酸化アルミニウム」と「316」を比較する依頼では、一方が表面処理を含む構成、他方が鋼種のみであり、比較条件の粒度が揃っていません。価格や性能を比較する前に、両方の材料仕様を同じ詳細度まで確定してください。
筐体全体にわたる: 質量、支持、および弾性剛性
質量は、携帯機器、可動式ガード、アクセスドア、車載機器、頭上設置品、主に接着剤で保持する部品で直接的な影響を及ぼします。また、輸送、施工時の取扱い、ヒンジ荷重、銘板が垂直接着部に加える力を通じて間接的に影響する場合もあります。
剛性は、支持されていないスパン、大きな開口部のあるプレート、薄い露出エッジ、広いファスナー間隔、浮き彫りや刻印された特徴、およびガスケットや窓の上で平らに保つ必要があるアセンブリにおいて重要です。オーステナイト系ステンレスの高い弾性係数は、同じ形状であれば弾性的なたわみを減らすことができますが、同じ形状が常に正しい比較であるとは限りません。
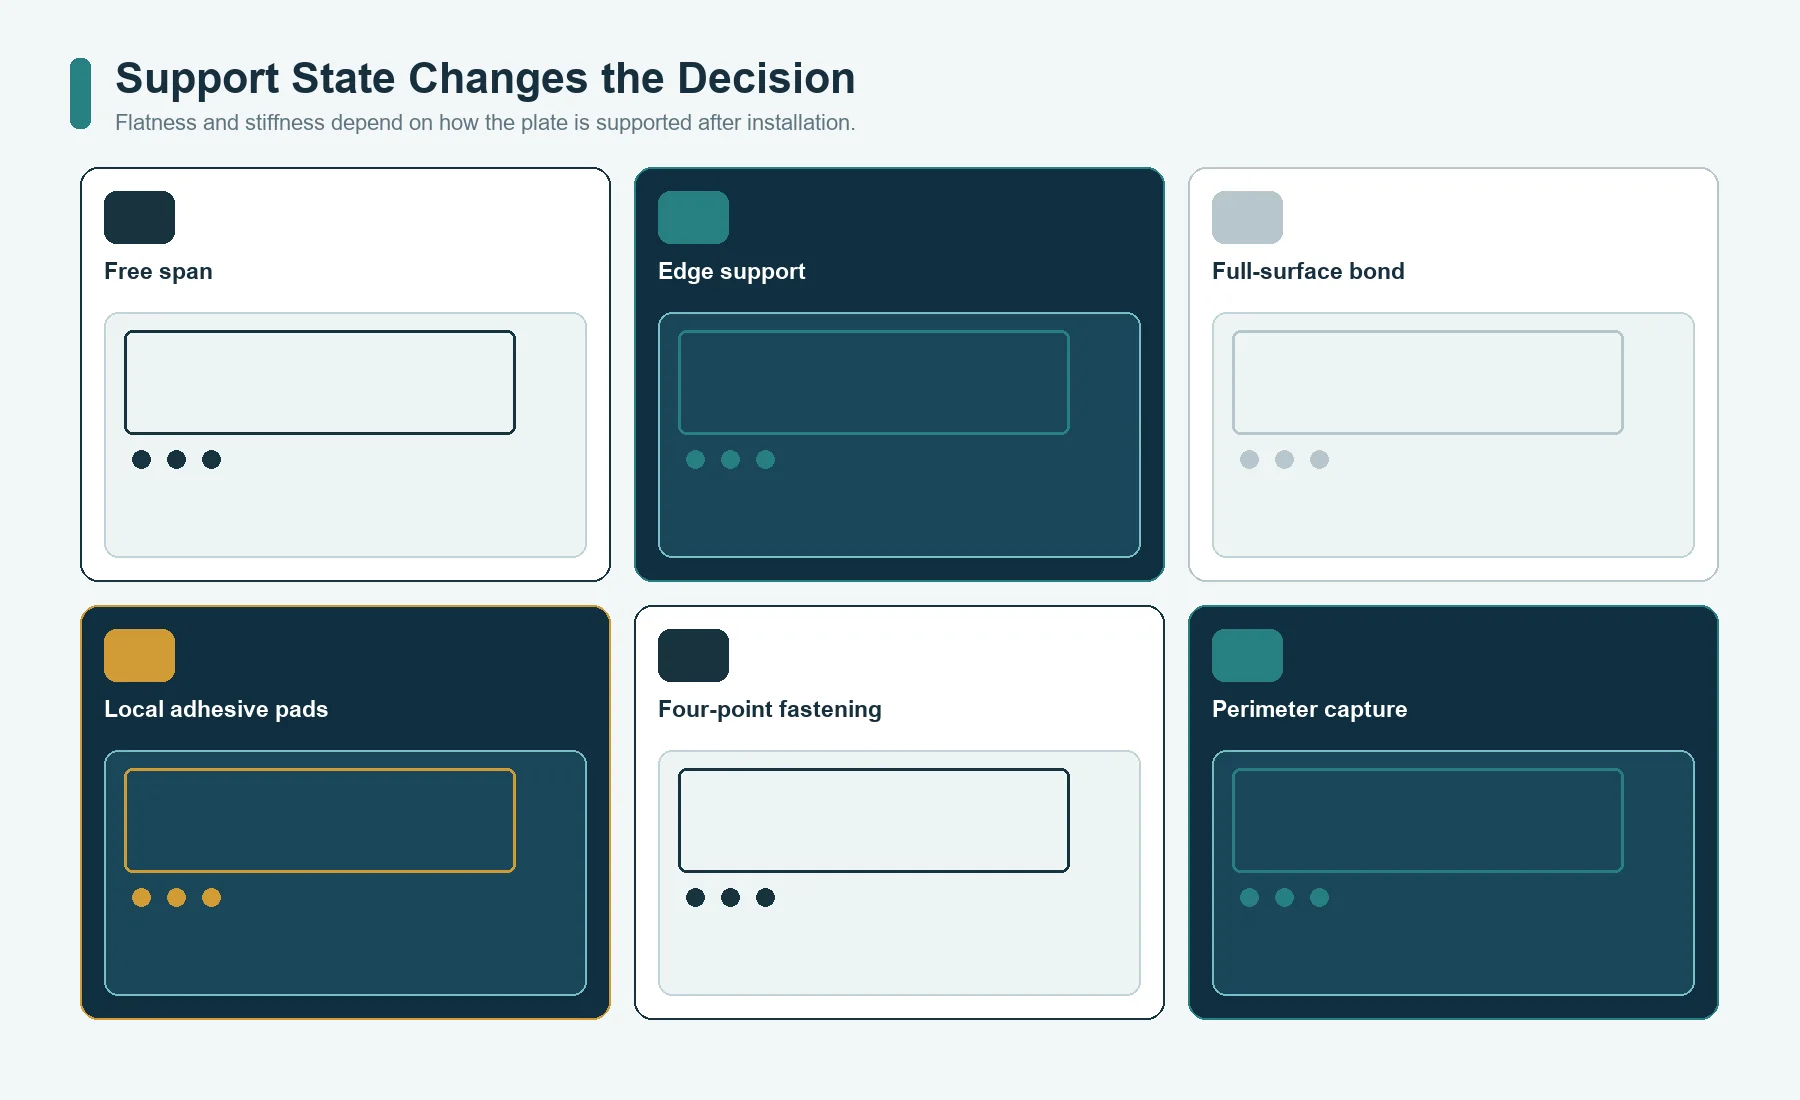
各ルートごとにサポートスケッチを作成してください:
自由スパン
端部支持
全面接着
局部接着パッド
4点締結
周縁拘束
全面接着したアルミニウム板は、四隅だけで固定した厚いステンレス鋼板より良好に支持される場合があります。薄いステンレス鋼板は、締付部の支持が不十分だとオイルキャニングや締結部周辺の変形を生じることがあります。厚いアルミニウム板なら、ステンレス鋼板より軽量なまま、安全性の高い端面と穴周辺の十分な肉厚を確保できる場合があります。
候補板厚は、支持方法と取付状態を明確にしてから比較してください。平坦度と外観は、実際に要求される状態で測定します。未固定ではたわみやすい板も、正しく全面接着すれば平坦になる場合があります。未固定状態では平坦に見える板も、不均一な筐体へねじ締結すると皿状に変形する場合があります。
面および切断面で:へこみ、傷、穴、およびバリ
このフレーズより耐久性があるという表現は、次のような互いに異なるメカニズムを一括りにしています:
- 回復する弾性変位;
- 永久的なへこみ;
- 表面仕上げの引っかき傷;
- 陽極酸化皮膜、コーティング、色埋め、または印刷の摩耗;
- 端面の巻き込みまたはバリの発生;
- 穴の伸びまたは局部面圧変形;
- 沈頭穴の歪み;
- スタッドまたは締結部周辺に見えるうねり;
- 表面損傷後に明らかになった腐食。
ステンレス鋼は弾性係数が高いため、形状が同じなら弾性剛性の確保に有利です。ただし、永久的なへこみ挙動は、鋼種、供給状態、降伏強さ、厚さ、支持条件、衝撃形状、荷重によって決まります。アルミニウムの挙動も合金と質別によって変わります。陽極酸化皮膜は耐摩耗性を指定して試験できますが、その結果だけではアルミニウム基材がへこまないことを証明できません。研磨目仕上げのステンレス鋼表面は、化粧パネルでは許容できない傷が見えていても、機能を維持できる場合があります。
ISO 8251は、アルミニウムの陽極酸化被膜の耐摩耗性測定方法を提供します。これは、アルミニウムとステンレスのネームプレート全体を比較するものではありません。コーティング、基材、支持、縁およびマーキングを個別の証拠対象として扱ってください。
穴加工によって、見かけ上の材料上の優位性が逆転する場合があります。次の項目を確認してください:
- パンチ、ドリル、レーザー、機械加工、またはその他の切削方法;
- 穴のサイズとエッジ距離;
- バリが生じる側と除去方法;
- 皿もみまたは座ぐり;
- 締結部品頭部の座面積;
- スタッド取り付け;
- 研磨目または圧延方向;
- 穴周りの歪み;
- 仕上げ後の露出した切断面;
- 保護フィルムの除去および傷の管理。
薄い板だからといって自動的に加工コストが安くなるとは限りません。薄い素材は、より多くの取り扱い管理、支持、平坦度検査、および保護梱包が必要になる場合があります。
筐体全体:熱の流れと熱膨張差による相対変位
機器銘板の温度条件を判断する際は、少なくとも4つの階層で検討する必要があります:
- 金属が必要な形状と表面状態を保持していること;
- 表示が読み取れ、表面にしっかり付着していること;
- 接着剤、コーティング、充填材、シール、または保護層が機能していること;
- 銘板と筐体が相対変位しても、座屈、浮き、フレッティング摩耗、締結具の変形が生じないこと。
アルミニウムは、代表的なオーステナイト系ステンレス鋼より熱を伝えやすく、温度変化による膨張も大きくなります。この性質は、銘板内の局所的な熱の均一化に役立つ一方、人が触れる表面、接着剤、表示窓、または温度に敏感なマーキングへ熱を伝える可能性もあります。ステンレス鋼は熱を拡散しにくいため、局所的なホットスポットが集中したままになる場合があります。いずれの特徴だけでも材料は選定できず、熱源と取付経路を考慮する必要があります。
以下を把握してください:
- 最大および最小設置温度;
- 保管条件と運用条件;
- 熱サイクルと保持時間;
- モーター、ヒーター、ランプ、プロセスライン、またはエンクロージャ壁からの局所的な熱;
- エンクロージャ材料と膨張;
- プレート支持と自由端;
- 接着剤、ガスケット、コーティング、充填材、およびインクの制限;
- 作業者が触れる箇所と火傷リスクに関する要件;
- 加熱後の冷却、気流、洗浄、または結露。
銘板材料が最初に温度限界へ達するとは限りません。金属が構造上の機能を失う前に、感圧接着剤、色入れ、印刷、保護フィルム、樹脂製座金、シーラント、またはスキャナーで読み取るためのコントラストが機能しなくなる場合があります。構成全体を比較し、組み立てた積層体を試験してください。
使用環境:塩分、結露、洗浄剤、滞留水分
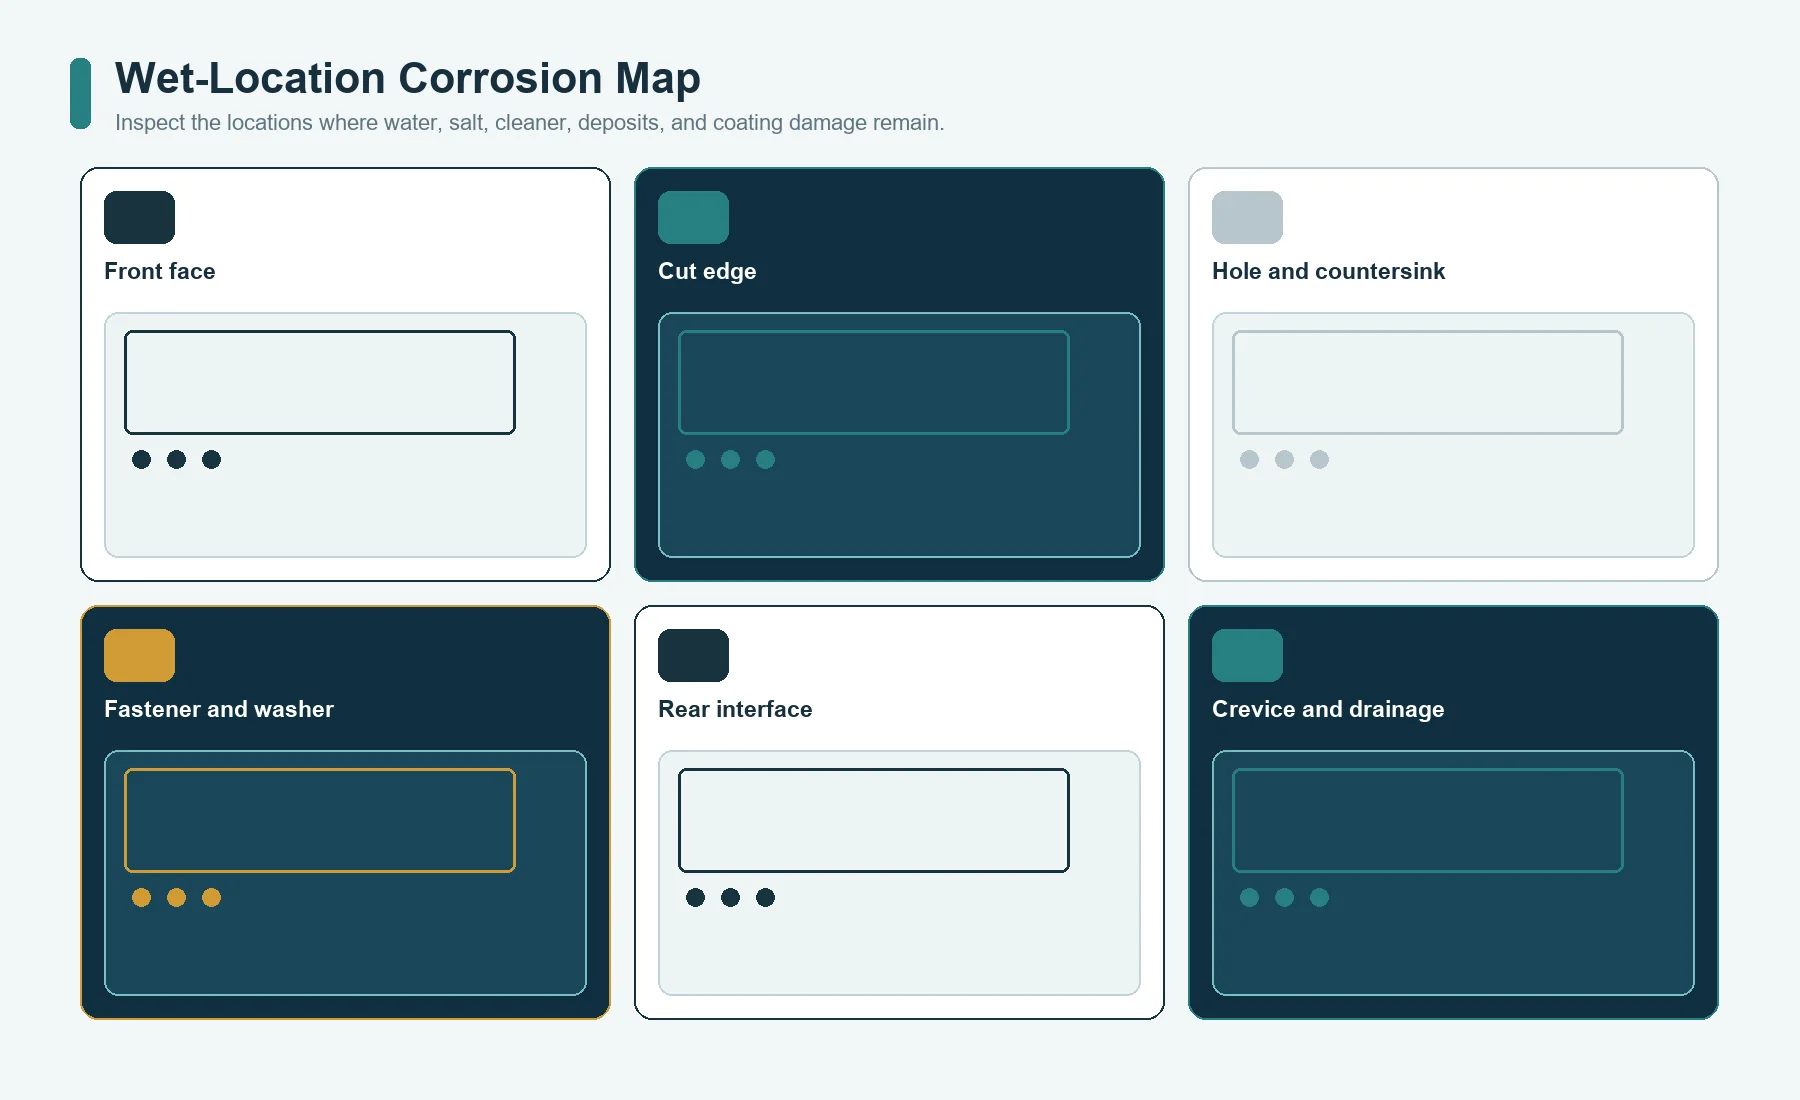
アルミニウムかステンレス鋼かを「マリン仕様」という言葉だけで選定しないでください。水分が到達する箇所と滞留する箇所を図示します:
- 前面;
- 切断面;
- 穴の内壁;
- 皿穴部;
- 締結具の頭とワッシャー;
- 裏面;
- 接着剤端部;
- 筐体との接触面;
- ガスケットまたは隙間;
- 排水経路;
- 塩分または洗浄剤の堆積部;
- 引っかき傷または皮膜欠損部。
設置状態での雨水および塩分の影響については、船舶・屋外機器の用途ページを参照してください。ただし、これは材料選定を保証するものではありません。
ステンレス鋼でも、隙間内部では孔食や腐食が発生します
ステンレス鋼の耐食性は、不動態皮膜によって保たれます。鋼種、表面状態、酸素の供給、塩化物濃度、温度、付着物、洗浄、隙間形状はいずれも局部腐食に影響します。座金、ガスケット、重ねた銘板、接着剤のない空隙、または筐体との密着部には、単に「ステンレス」と記すだけでは考慮できない局所的な化学環境が形成されることがあります。
OutokumpuのCoreデータでは、304/304Lとモリブデンを含有する316Lを区別し、後者の計算孔食抵抗値が高いことを示しています。ここから導けるスクリーニング上の結論は、304/304Lを上回る耐塩化物孔食性および耐すきま腐食性が必要な場合、316Lが一般的な候補になるということです。ただし、これらのデータは塩水への完全耐性、恒久的な船舶用グレードといった主張を裏付けるものではなく、濡れた締結部で腐食しないことを保証するものでもありません。
ASTM G48には、規定された塩化物環境におけるステンレス鋼および関連合金の耐孔食性・耐すきま腐食性を評価する試験室試験方法が収録されています。その適用範囲は、試験結果を実環境での耐用年数に換算したり、塩化物以外のあらゆる使用環境を順位付けしたりするものではありません。
アルミニウムの防食では、端面と表面処理の損傷も考慮する必要があります
アルミニウムにも自然酸化皮膜が形成され、陽極酸化処理によって管理された装飾性または保護性を持つ表面を形成できます。ISO 7599は、陽極酸化処理仕様で関連する皮膜特性を明記することを要求し、合金および前処理が外観に影響することも認めています。「アルマイト処理済み」という表記だけでは、色、封孔処理、膜厚、耐摩耗性、耐食性、端面状態、または合否基準は決まりません。
表面処理後に切断すると、処理されていない母材が端面に露出する場合があります。締結具との接触、引っかき傷、洗浄剤の滞留、または皮膜欠陥によって、外観面の仕上げ仕様では考慮されていない局部腐食経路が生じる可能性があります。製造順序を定義し、前面だけでなく、加工後の端面と穴部も検査してください。
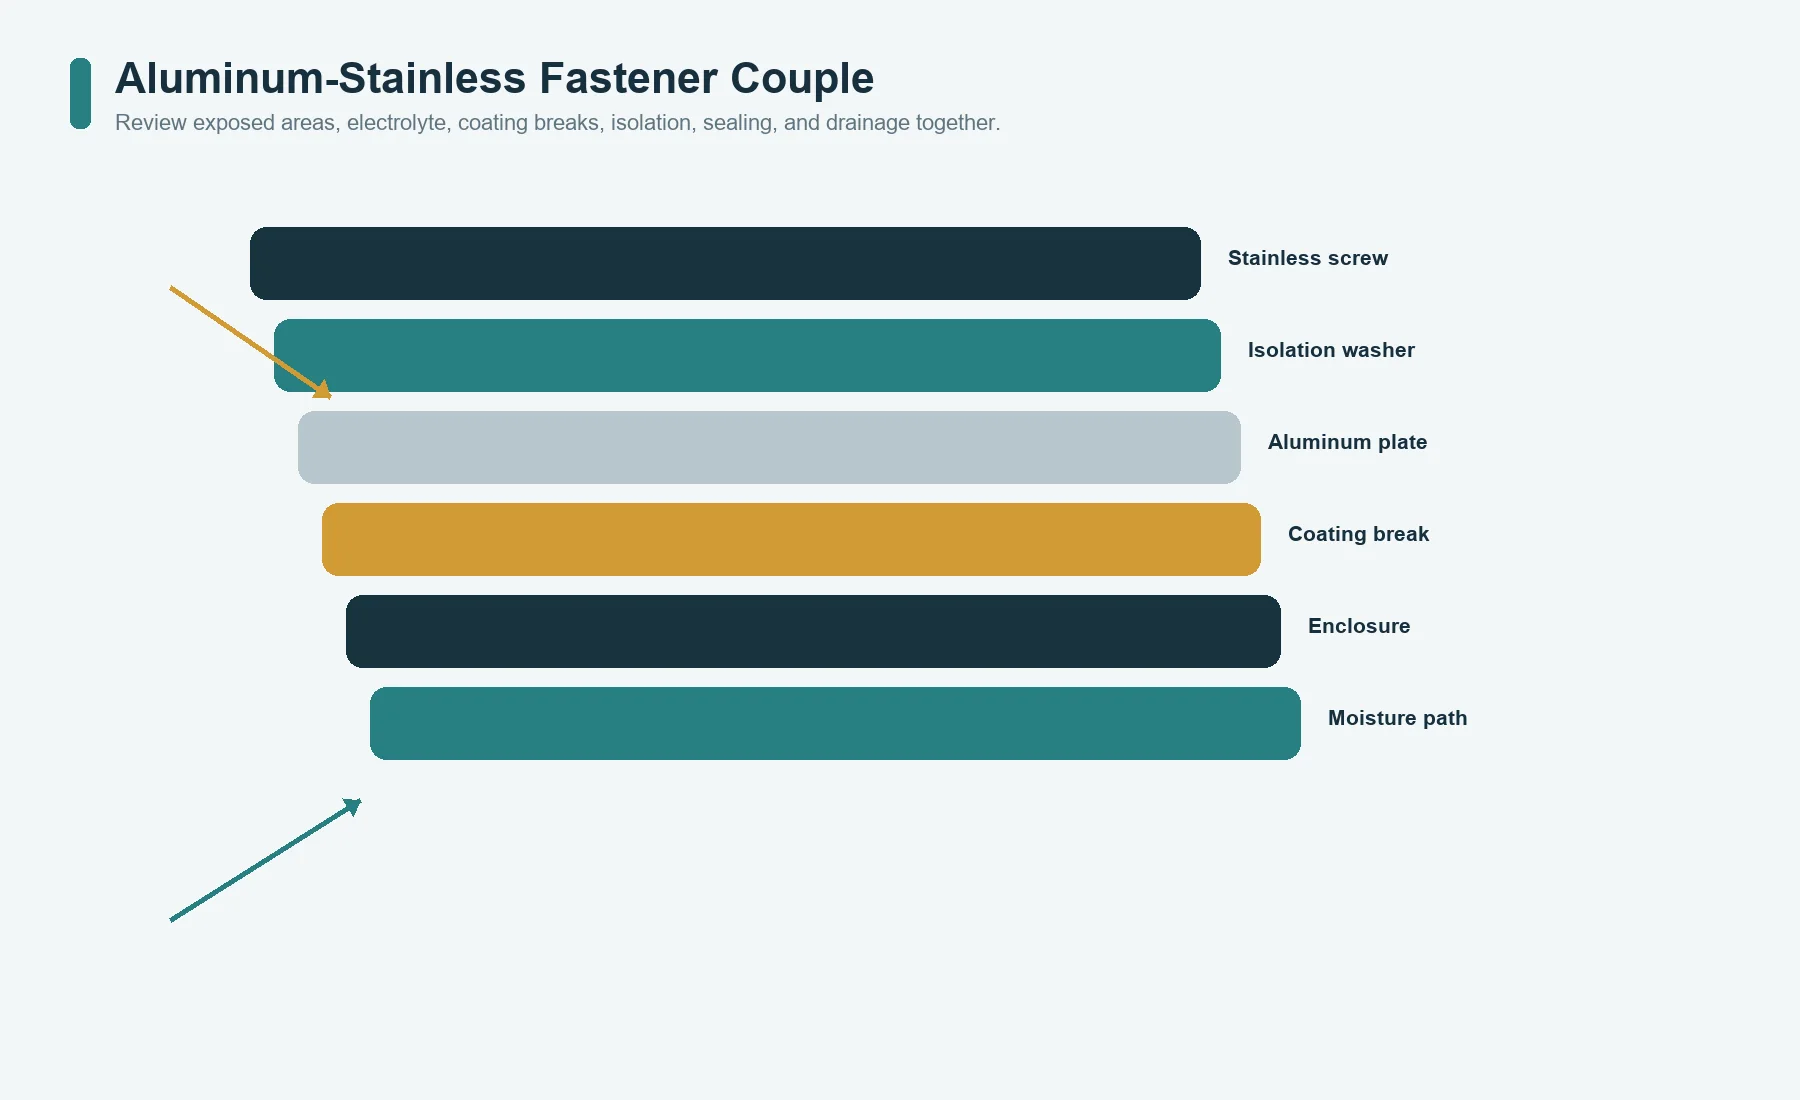
締結具によってアルミニウムとステンレス鋼の異種金属接触対が形成されることがあります
ガルバニック腐食が生じるには、電気的導通、電位差、および両金属に接する電解質が必要です。リスクは、湿潤時間、電解質の導電率、表面状態、露出面積比にも左右されます。
World Stainlessの異種金属接触ガイドでは、海水中のガルバニック系列において、アルミニウムを不動態のオーステナイト系ステンレス鋼より卑な金属として位置付け、面積比が重要な理由を説明しています。大面積のアルミニウム銘板に小さなステンレス製締結具を組み合わせる方が、小面積の露出アルミニウムを大面積のステンレス鋼カソードに接続する場合より、一般に面積比による影響は小さくなります。ただし、塩分を含み常時濡れた隙間では、どちらの構成も安全とは限りません。
絶縁座金、スリーブ、皮膜、シーラント、排水、締結具の材質、皮膜損傷、保守時の取り外しを確認してください。局所的に傷が付く可能性のある皮膜でアノード側だけを保護することは避けます。小さな皮膜欠損部に腐食が集中する場合があります。
ASTM G71は、電解質中でのガルバニック腐食試験の枠組みを提供します。公表されたガルバニック系列はスクリーニング手段であり、図面承認の根拠ではありません。
外観は管理すべき仕様であり、金属名だけでは決まりません
アルミニウムとステンレス鋼はいずれも、ヘアライン、光輝、つや消し、着色、塗装、印刷などの仕上げが可能ですが、仕上げ工程は同等ではありません。
アルミニウムには、ミル仕上げ、光輝仕上げ、ヘアライン仕上げ、塗装、陽極酸化などを適用できます。合金、調質、前処理、表面性状、方向、陽極酸化処理の種類によって、色と外観の均一性が変わります。ステンレス鋼の製品データでは、冷間圧延仕上げ、光輝仕上げ、研磨仕上げ、ヘアライン仕上げなどを区別しています。鋼種、供給元、コイル、研磨材、研磨方向、保護方法、加工工程によって最終外観が変化する場合があります。
外観を制御するには:
- 材料と仕上げの指定;
- 見える面;
- 研磨目またはヘアラインの方向;
- 光沢、色、または質感の参照;
- ロット内およびロット間で許容される変動;
- 溶接、スタッド、切断および成形部の外観;
- 取り扱いによる跡およびキズの基準;
- 保護フィルムおよび除去の段階;
- 照明および観察条件;
- 承認済みサンプルの状態。
清掃条件によって選定結果が変わる場合があります。実際に使用する洗剤、溶剤、消毒剤、アルカリ性または酸性洗浄剤、除塩剤、すすぎ条件、温度、接触時間、拭き取り材、圧力、頻度を特定してください。洗浄剤自体に耐える材料でも、研磨目に付着物が残る、隙間部が変色する、拭き跡が残る、色入れや印刷が失われる、接着剤端部が侵食される、といった不具合が生じる可能性があります。
金属が適切な媒体でない可能性がある場合は、グラフィックオーバーレイ材料ガイドが、ポリマーラベル、オーバーレイ、アクリル、ガラス、樹脂、その他の前面材を検討する際の、より包括的な参考資料となります。
マーキング適性によって材料選定を見直す必要が生じます
選定した材料と仕上げは、必要な固定表示、可変データ、コントラスト、色、深さ、解像度、曝露条件に適合しなければなりません。ただし、1つの材料に対してマーキング方法が1つしかないという意味ではありません。
各候補ルートについて、次の点を確認してください:
- マーキングが仕上げ面の表面、内部、または下層のどこに形成されるか;
- プロセスは切断および成形の前か後か;
- 個体別のシリアル情報または機械可読データを付与できるか;
- 合金やグレードは結果に影響するか;
- 前処理、陽極酸化、不動態化処理、研磨、またはヘアライン方向によってコントラストが変わるか;
- 傷が付いた場合、洗浄剤にさらされた場合、または研磨性材料と接触した場合にどうなるか;
- どのような外観および判読性の検証結果をもって、その工法を承認するか;
- 再作業または交換データはどのように管理されるのか。
希望するマーキング工程に引きずられて不適切な母材を選定せず、マーキング結果が未確定のまま材料を決めないでください。計画中のMN-03記事では、エッチング、陽極酸化、印刷による金属銘板の各工法を詳しく比較します。公開されるまでは、その予定URLを表示コンテンツに含めません。
銘板の裏面と締結部:接着剤、隙間、異種金属接触
机上で行った材料比較でも、取付後には想定どおりにならない場合があります。
接着による取り付けの場合、比較してください:
- プレートの質量;
- 銘板の剛性および被着体形状への追従性;
- 筐体の材質、塗膜、表面性状、曲率、清浄度;
- 裏面仕上げ;
- 端部の浮きと剥離荷重;
- 熱膨張差;
- 水および洗浄剤の浸入経路;
- 取付時の加圧条件および治具;
- 保守時の取り外しと被着体の損傷。
機械的取り付けの場合、次を比較してください:
- 締結具の材質および異種金属接触の組合せ;
- 穴部の面圧および残存断面;
- 締結具頭部および座金による支持;
- 皿穴の深さ;
- 締付け荷重と銘板の皿状変形;
- ガスケットまたは絶縁材;
- 滞水部および排水;
- 締付けトルクまたは取付作業の管理;
- 繰り返し取り外し;
- 改ざん防止要件.
JASPERの材料および接着剤ページは、被着体と接着剤を検討する際のプロジェクト向け参考資料です。ただし、仕様が示されていない1種類のテープが、あらゆるアルミニウムまたはステンレス鋼の裏面に適合することを証明するものではありません。
全面接着により、軽量なアルミニウム銘板でも平坦度と耐振動性の要件を満たせる場合があります。一方、高温かつ湿潤した保守環境で取り外す銘板には、機械的に固定したステンレス鋼構成が適する場合があります。アルミニウム筐体にステンレス鋼銘板を取り付けると、電気的に絶縁したステンレスねじでアルミニウム銘板を取り付ける場合より、異種金属の接触界面が大きくなる可能性があります。取付方法は材料選定の一部であり、後から付け加える注記ではありません。
コストは、成立する構成同士でのみ比較します
原材料価格は、市況、鋼種・合金、形態、地域、数量、購入時期によって変動します。また、完成した銘板の総コストを構成する1項目にすぎません。
2つの構成を同一条件の1件のRFQで比較してください。コスト明細は次の項目に分けます:
- 合金または鋼種、質別・供給状態、素材形状、最低購入量、保護フィルム;
- 材取り、研磨目または研磨方向、仕上げ切断、および外観不合格;
- 切断、穴あけ、成形、バリ取り、及び治具の要件;
- 前処理、陽極酸化、封孔処理、ブラシ仕上げ、研磨、洗浄、不動態化処理、またはコーティング;
- 固定表示および可変表示のデータ作成;
- 粘着剤、締結部品、絶縁、端面シール、および取付け;
- 仕上げ、汚染、形状、表示データ、および腐食に関する検証記録;
- 傷防止、ロット分離、質量、取り扱い、および梱包;
- 現場での清掃、除去、交換、および腐食管理。
陽極酸化、マスキング、色調管理、絶縁した締結部品、外観不合格による廃棄まで含めれば、アルミが必ず安価になるとは限りません。長期使用、仕上げの簡素化、板厚の低減、交換回数の削減まで考慮すれば、ステンレスが必ず高価になるとも限りません。同じ図面、使用環境、数量、エビデンス要件、納入条件で比較しなければ、どちらの結論も妥当ではありません。
各材料構成が技術要件を満たした後に限り、コストを最終判断材料にします。そうしなければ、要件漏れによって安く見える見積りを有利に評価することになります。
エビデンスと残留リスクを明記し、材料選定記録を完結させる
次の順序で選定を進めます:
1. 材料構成は、指定された環境に耐えられるか?
2. 管理不能な応力や腐食を生じさせずに取り付けられるか?
3. 必要な表示は読み取れる状態を維持できるか?
4. 指定された完成形状と端面を製造できるか?
5. 外観と清掃条件を管理できるか?
6. サプライヤーは必要なエビデンスを提示できるか?
7. 適格と判定された構成のうち、質量、保守性、総コストに最も適するものはどれか?
最初の六つの質問は適格性を判断するゲートであり、最後の質問は最適化のためのものです。この順序にすることで、必須要件を満たせないことが判明した後も、好みの仕上げや安い見積りだけを理由に候補として残る事態を防げます。
拒否された各ルートに実際の理由を記載してください。ステンレスは高すぎるという理由は、鋼種、仕上げ、厚さ、表示、数量の条件が同一でなければ説得力がありません。アルミニウムは耐久性がないという理由も、合金、質別、仕上げ、支持条件、曝露条件、合否基準が未定義なら同様に説得力がありません。
その品質および試験ページは要求事項、試料、方法、結果、記録管理の一般的な文脈を提供する。特定の銘板材料がプロジェクト環境に合格したことを証明するものではない。
審査の結論を、次の一つの記録にまとめます:
| 要求事項 | 選定された構造 | 証拠 | 残留リスク | 担当者 |
|---|---|---|---|---|
| 表面表示の可読性と外観 | 材料、仕上げ、マーキング | サンプルと検査方法 | 現場での傷付き、または洗浄剤の変更 | 製品と品質 |
| 切断面と穴 | 工程順序とエッジ状態 | 寸法および外観の検証記録 | 使用中の仕上げ損傷 | 設計担当およびサプライヤー |
| 裏面の接合界面 | 接着剤または直接接触構造 | 基材での試験および実装時の適合性 | 汚染物、または端部に回り込む液体 | 製造担当 |
| 締結部周辺 | ファスナー、ワッシャー、絶縁、シール、排水 | 組立状態および腐食に関する検証記録 | 皮膜の損傷、または水分の滞留 | 機械設計担当 |
| 筐体の挙動 | 厚さ、支持、熱的関係 | 取付適合性、平坦度、および熱挙動の検証記録 | 筐体の設計変更 | システム責任者 |
| 現地保守 | クリーナー、取り外し、交換、点検 | 保守手順および記録 | 管理されていない交換作業 | 保守責任者 |
もう一方の構成を不採用とした理由、または代替案として保留した理由を記録します。不確実性を「一方の金属の方が優れている」という大ざっぱな表現に置き換えず、未解決のリスクと各担当者を記録に残します。
選定材料を金属銘板仕様へ反映する
比較検討が完了したら、選定結果を管理された材料仕様記録に落とし込みます:
- アルミ合金またはステンレス鋼種;
- 質別または納入状態;
- 製品形状および適用される材料規格;
- 素材および仕上げ厚さ;
- 表側および隠れ面の表面仕上げ;
- 陽極酸化、洗浄、不動態化、研磨、ブラシ仕上げ、コーティング、またはその他の処理;
- 研磨目または仕上げ方向;
- 表示の完成状態および工程範囲;
- 穴、端面、屈曲、スタッド、および平坦度の要件;
- 接着剤またはファスナーシステム;
- 絶縁、シール、および排水;
- 筐体材料および表面仕上げ;
- 曝露条件および清掃条件;
- 初品検査および検証の記録;
- 承認済みサンプル;
- 代替および変更通知の規則。
サプライヤーからの提案に委ねる項目が残る場合は、その項目を「提案」と明記し、生産前の承認を必須とします。次のように記載してはいけません:サプライヤーの裁量でアルミまたはステンレスを選択両方の材料構成が適格と判定され、組立品で実際に互換可能な場合を除きます。
公開予定の「金属銘板仕様」リソースでは、公開後に図面、リリース、初品、変更管理のワークフロー全体を扱います。当該ページが公開されるまでは、表示コンテンツにそのURLを含めず、将来の相互リンク設定指示を公開計画に残してください。
情報源
- アルミニウム協会:北米アルミニウム板環境製品宣言
- Aluminum Association:ANSI H35.1/H35.1M 合金および質別記号体系
- ASTM B209/B209M – アルミニウムおよびアルミニウム合金の薄板・厚板
- ASTM A240/A240M – クロム系およびクロムニッケル系ステンレス鋼の厚板、薄板および帯鋼
- アウトクムプ コアレンジデータシート
- アウトクムプ スープラレンジデータシート
- ISO 7599:2018 – アルミニウムへの装飾用および保護用陽極酸化皮膜
- ASTM A967/A967M – ステンレス鋼部品の化学的不動態化処理
- worldstainless: ステンレス鋼の耐食性
- worldstainless:ステンレス鋼と他の金属材料との接触
- ASTM G48 – ステンレス鋼および関連合金の孔食・すきま腐食に対する耐性
- ASTM G71-81(2024) – 電解質中でのガルバニック腐食試験の実施と評価
- ISO 8251:2018 – 陽極酸化皮膜の耐摩耗性の測定
両方の材料構成をエンジニアリングレビューに提出する
図面、候補のアルミ合金およびステンレス鋼種、板厚候補、筐体および締結部品の材料、仕上げ、表示、洗浄剤、腐食マップ、外観見本、取付構成、検証資料、年間数量、保守計画をJASPERの問い合わせページから提出してください。求めるべき成果は、材料全般の勝者を決めることではありません。管理された前提条件に基づいて適格と判断された一つの構成、不採用とした構成の記録、そして材料代替によって選定をやり直す事態を防ぐ図面を得ることです。
Ready to Start Your Project?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.