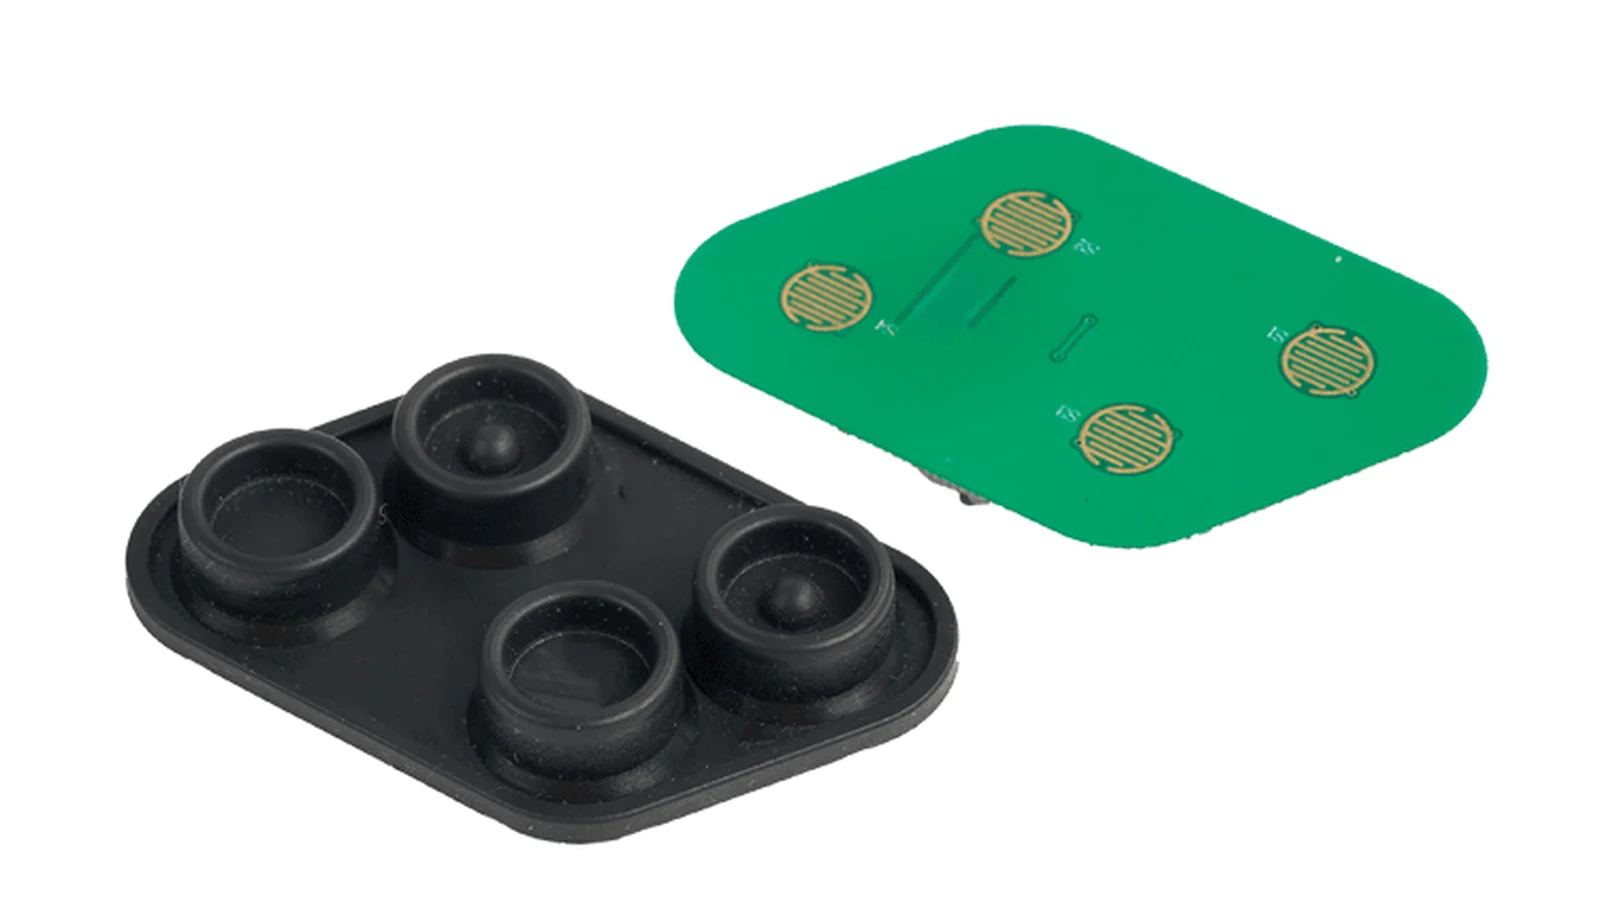
シリコンラバーキーパッドの試作品では、外観だけでなく機能・量産再現性まで確認する必要があります。量産前にOEMとサプライヤーは、成形寸法、荷重-変位特性、接点位置、復帰特性、筐体との適合、表示・加飾、照光、組付け、およびそれらを再現する量産工程について、承認済みの証拠をそろえる必要があります。材料、相手側PCB、筐体の基準(データム)、重要寸法、試験条件、受入基準が変動している間は、金型製作承認を見送るべきです。初回成形サンプルは技術確認の節目であり、金型や量産工程が自動的に承認されるわけではありません。承認資料一式では、承認した各サンプルを、管理図面、金型改訂番号、キャビティ識別情報、材料、工程ルート、試験記録に紐付ける必要があります。
隆起成形キー、導電接点、バックライト、レーザー抜き文字・記号、またはキーパッドモジュール一式が必要なOEM案件では、カスタムシリコンラバーキーパッドの製品群からご検討ください。商流は早期に選定できますが、供給範囲と承認に必要な証拠が明確になるまでは、金型製作に着手してはいけません。
- シリコンラバーキーパッドを量産に移行する前に承認すべき項目
- 試作品、初品、ゴールデンサンプル、量産承認を定義する
- 非量産用試作品
- 成形エンジニアリングサンプル
- 初品
- ゴールデンサンプル
- 量産承認
- 金型仕様を左右する入力条件を確定する
- 金型設計前に所有権と責任分担を決める
- 部品形状と材料に応じて成形方式を選定する
- 圧縮成形で確認すべき事項
- トランスファー成形で確認すべき事項
- 液状シリコーンゴム射出成形で確認すべき事項
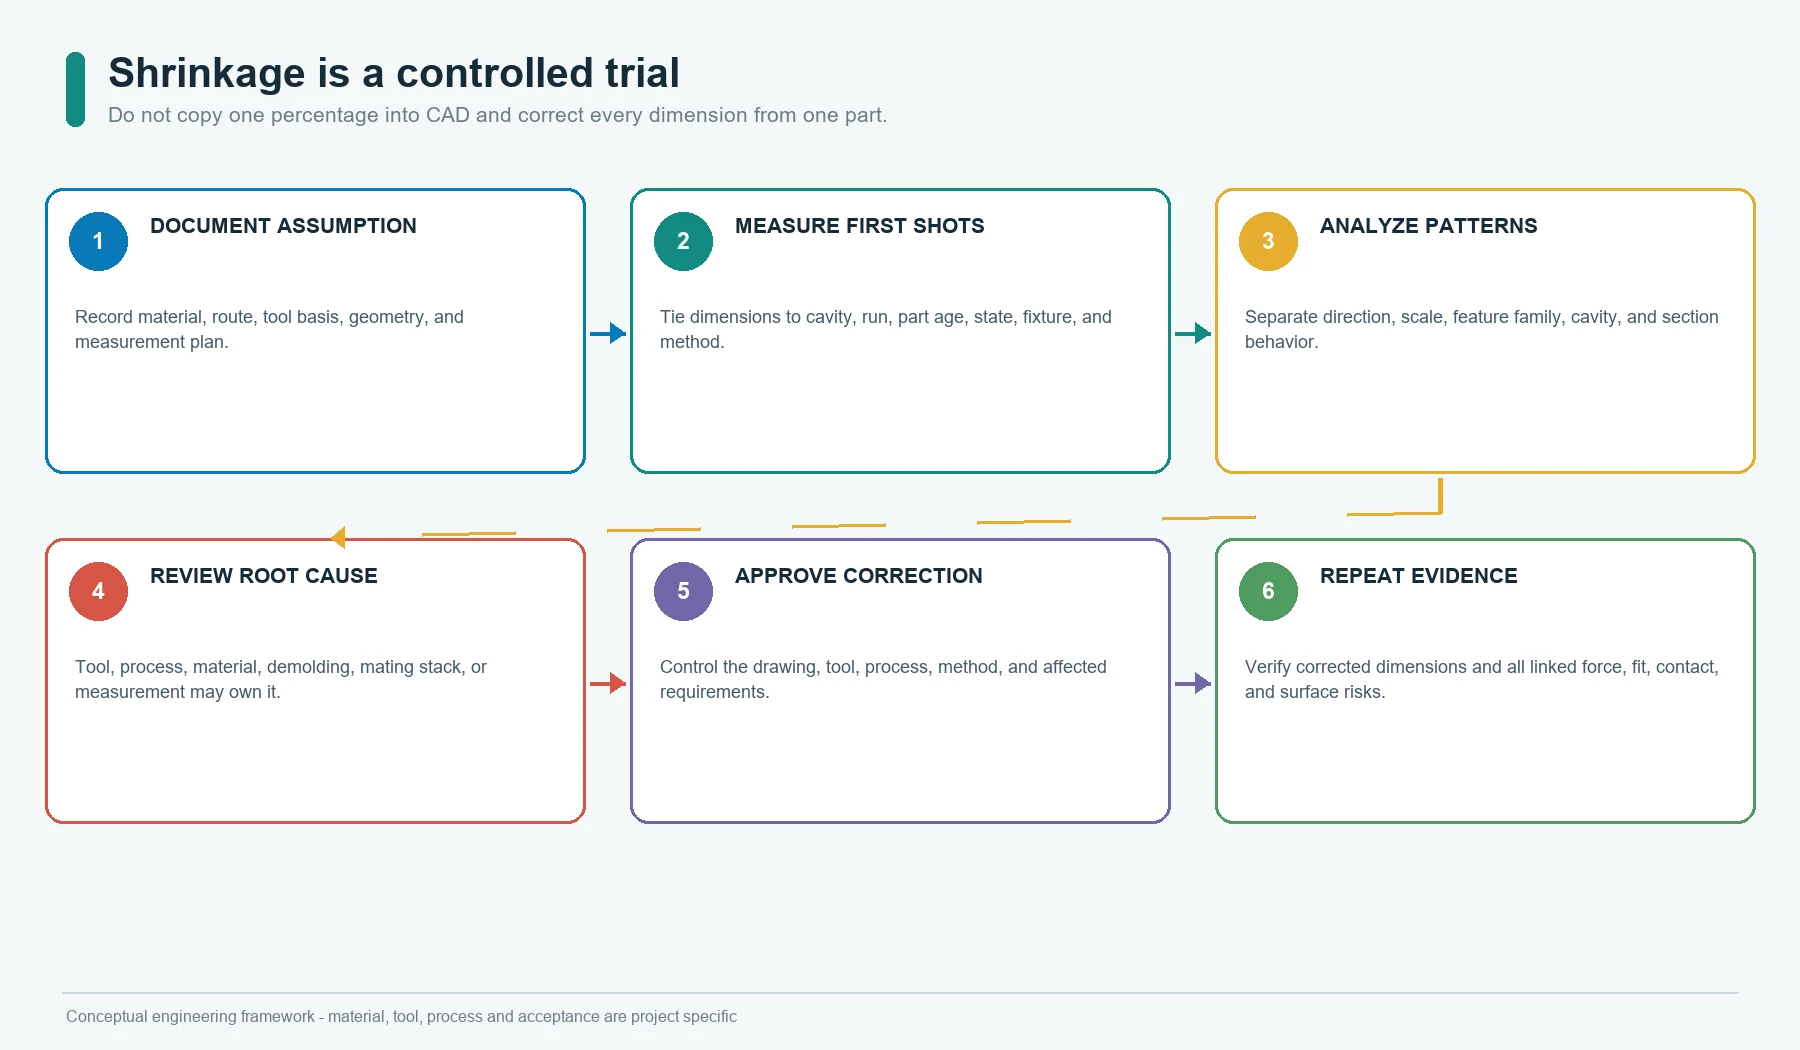
- 収縮を管理条件下で検証する
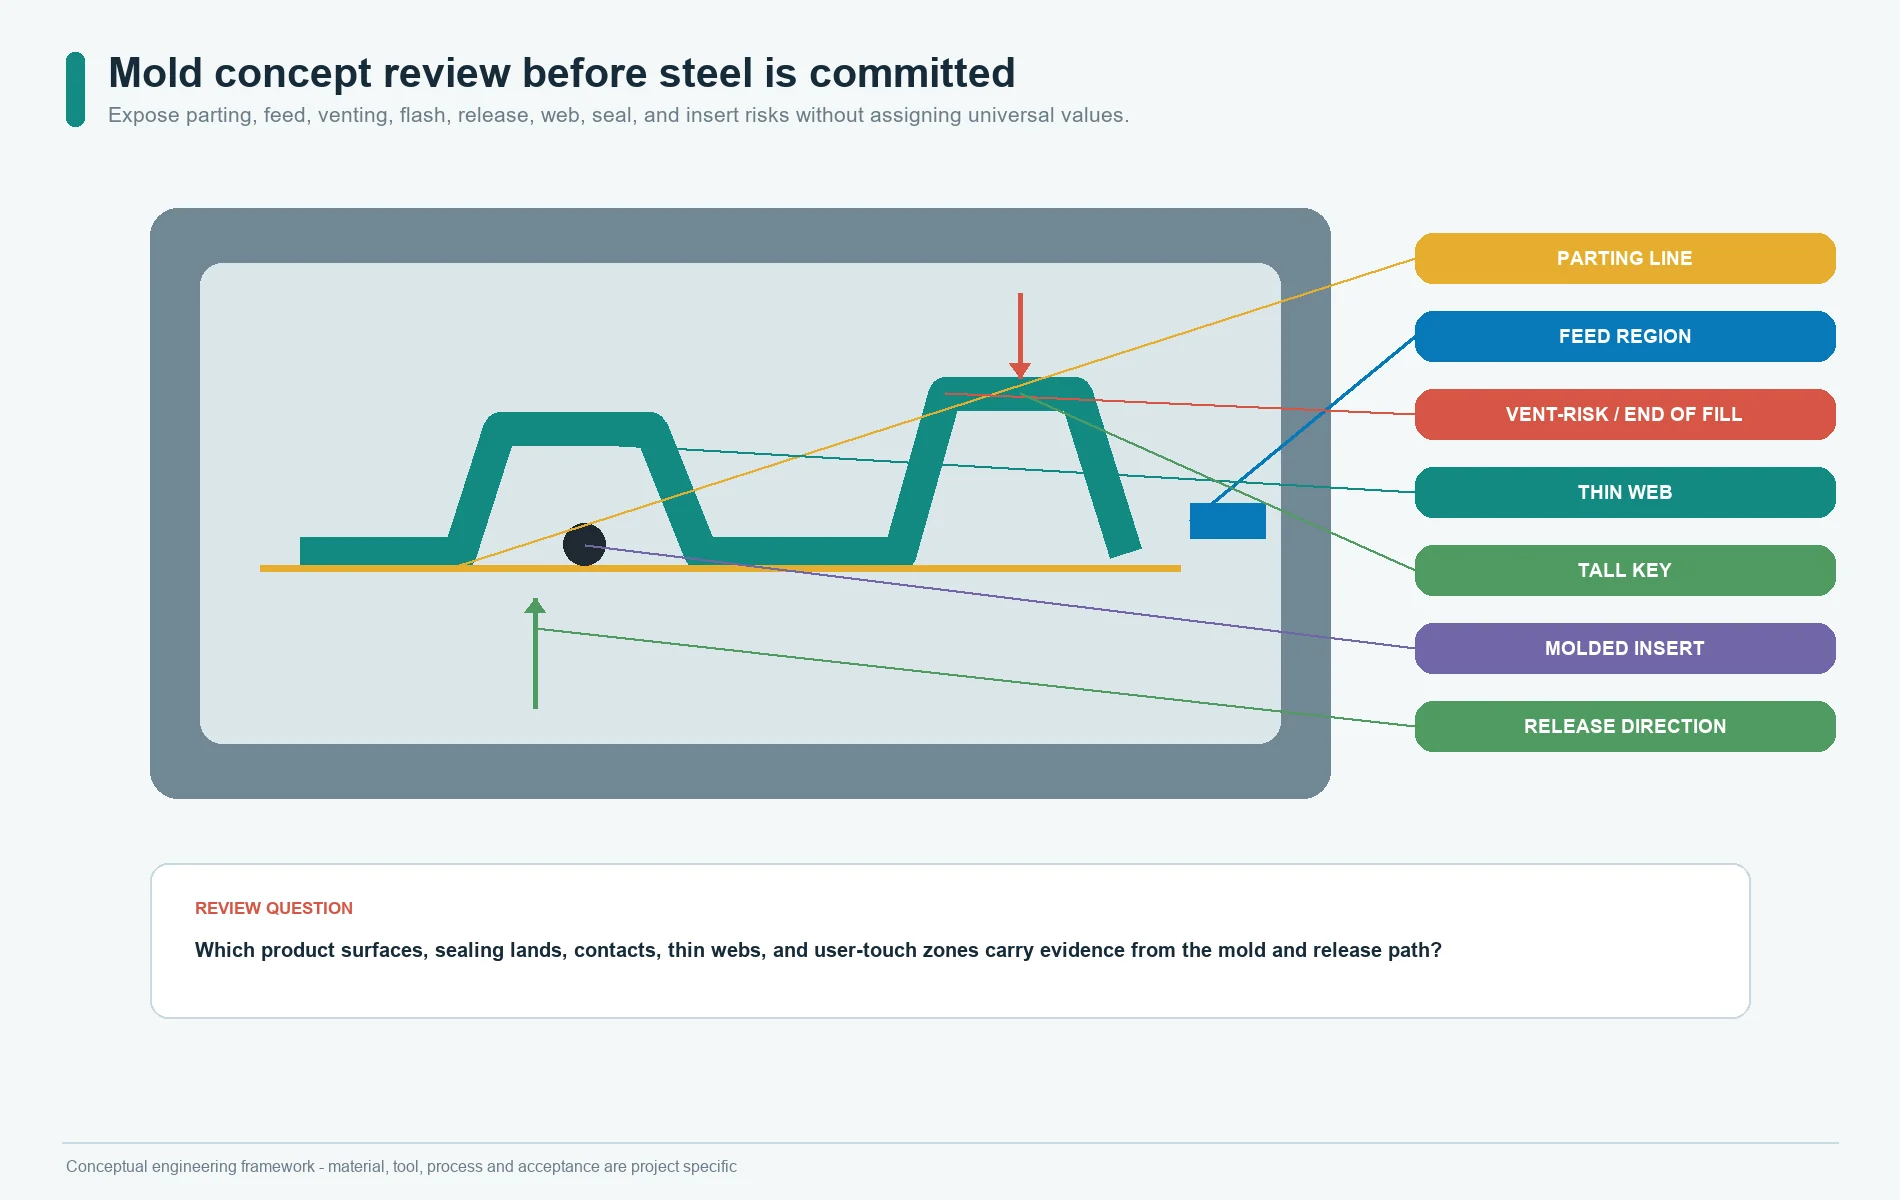
- 金型鋼材を加工する前に金型構想をレビューする
- パーティングライン
- 材料供給部、ゲート、材料投入位置
- ベント
- バリ管理
- 抜き勾配と離型
- インサートおよび導電部品
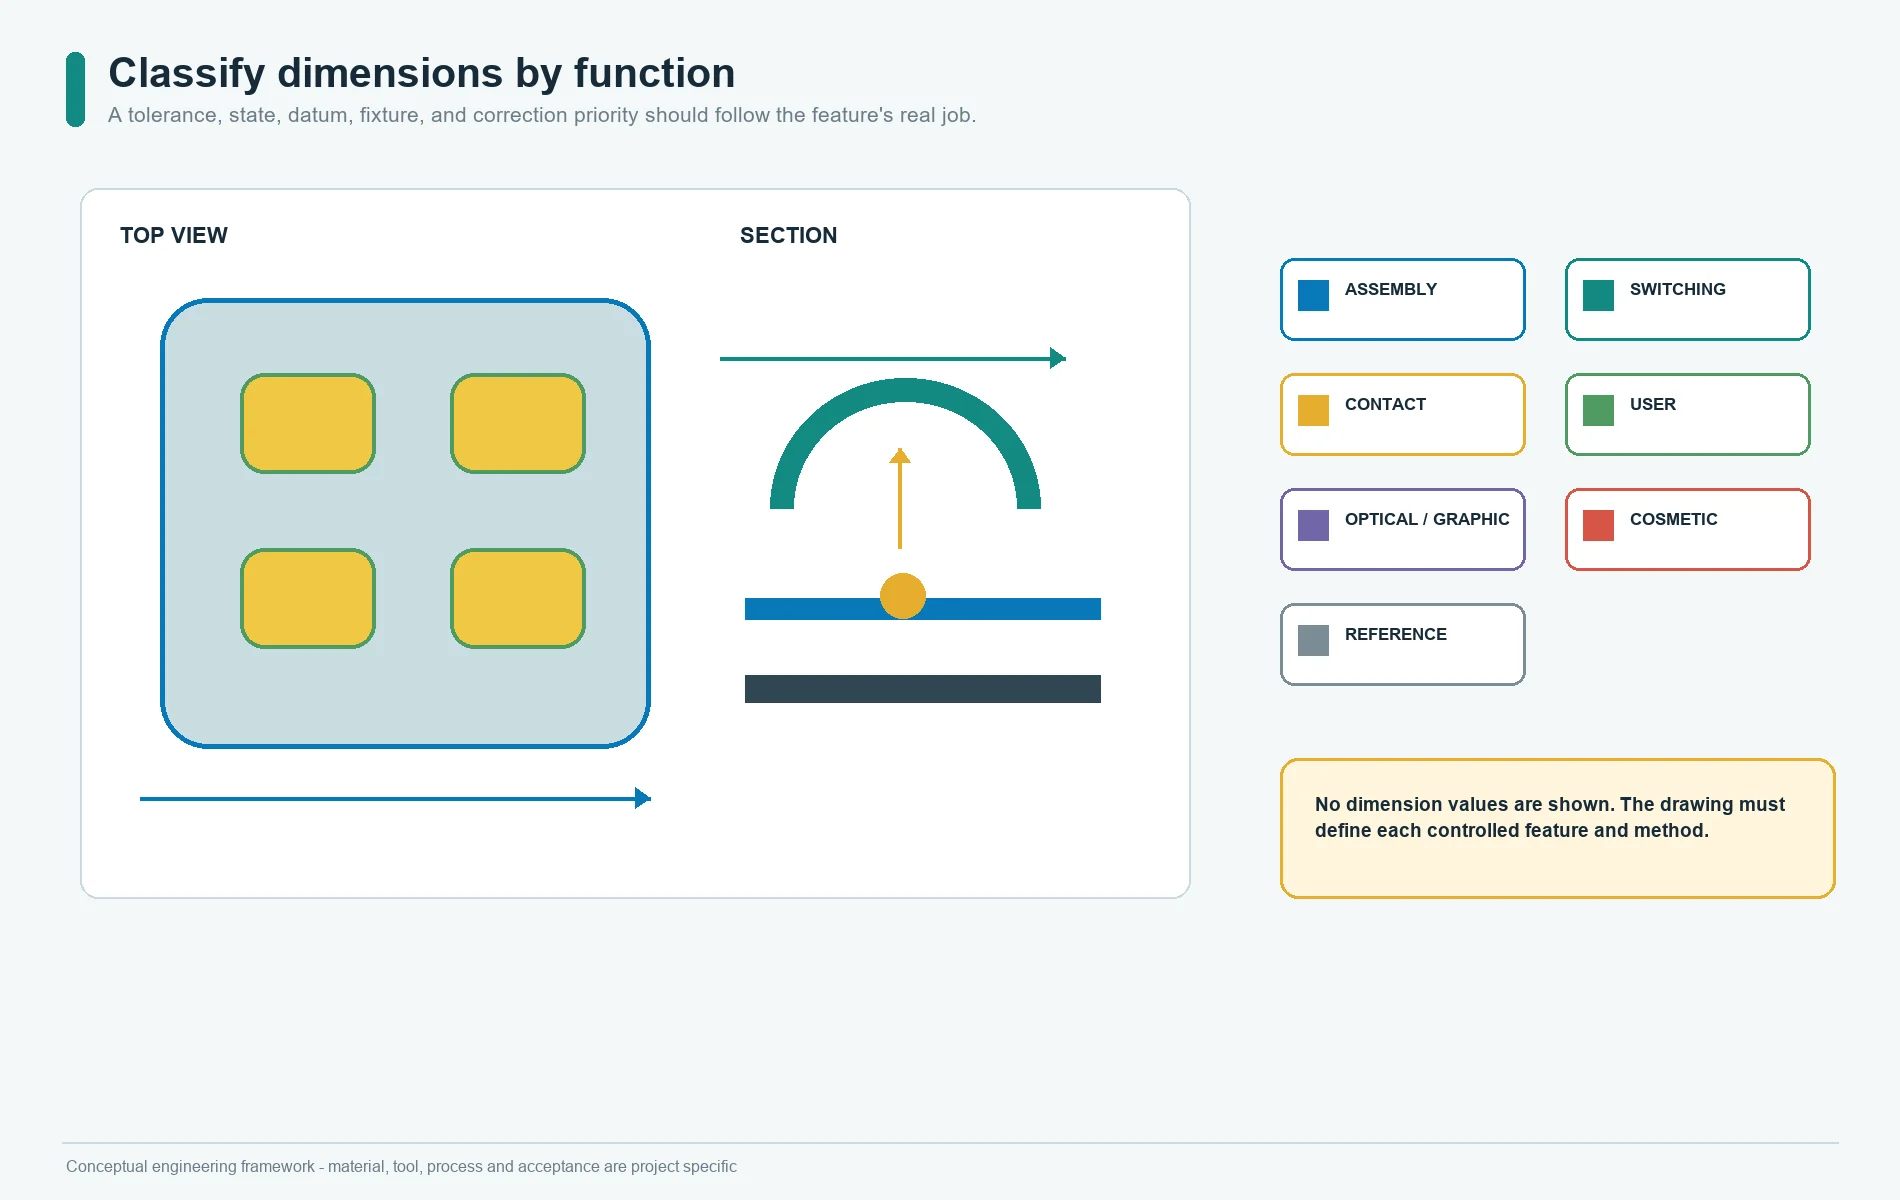
- 寸法を機能別に分類する
- 測定状態と測定方法を定義する
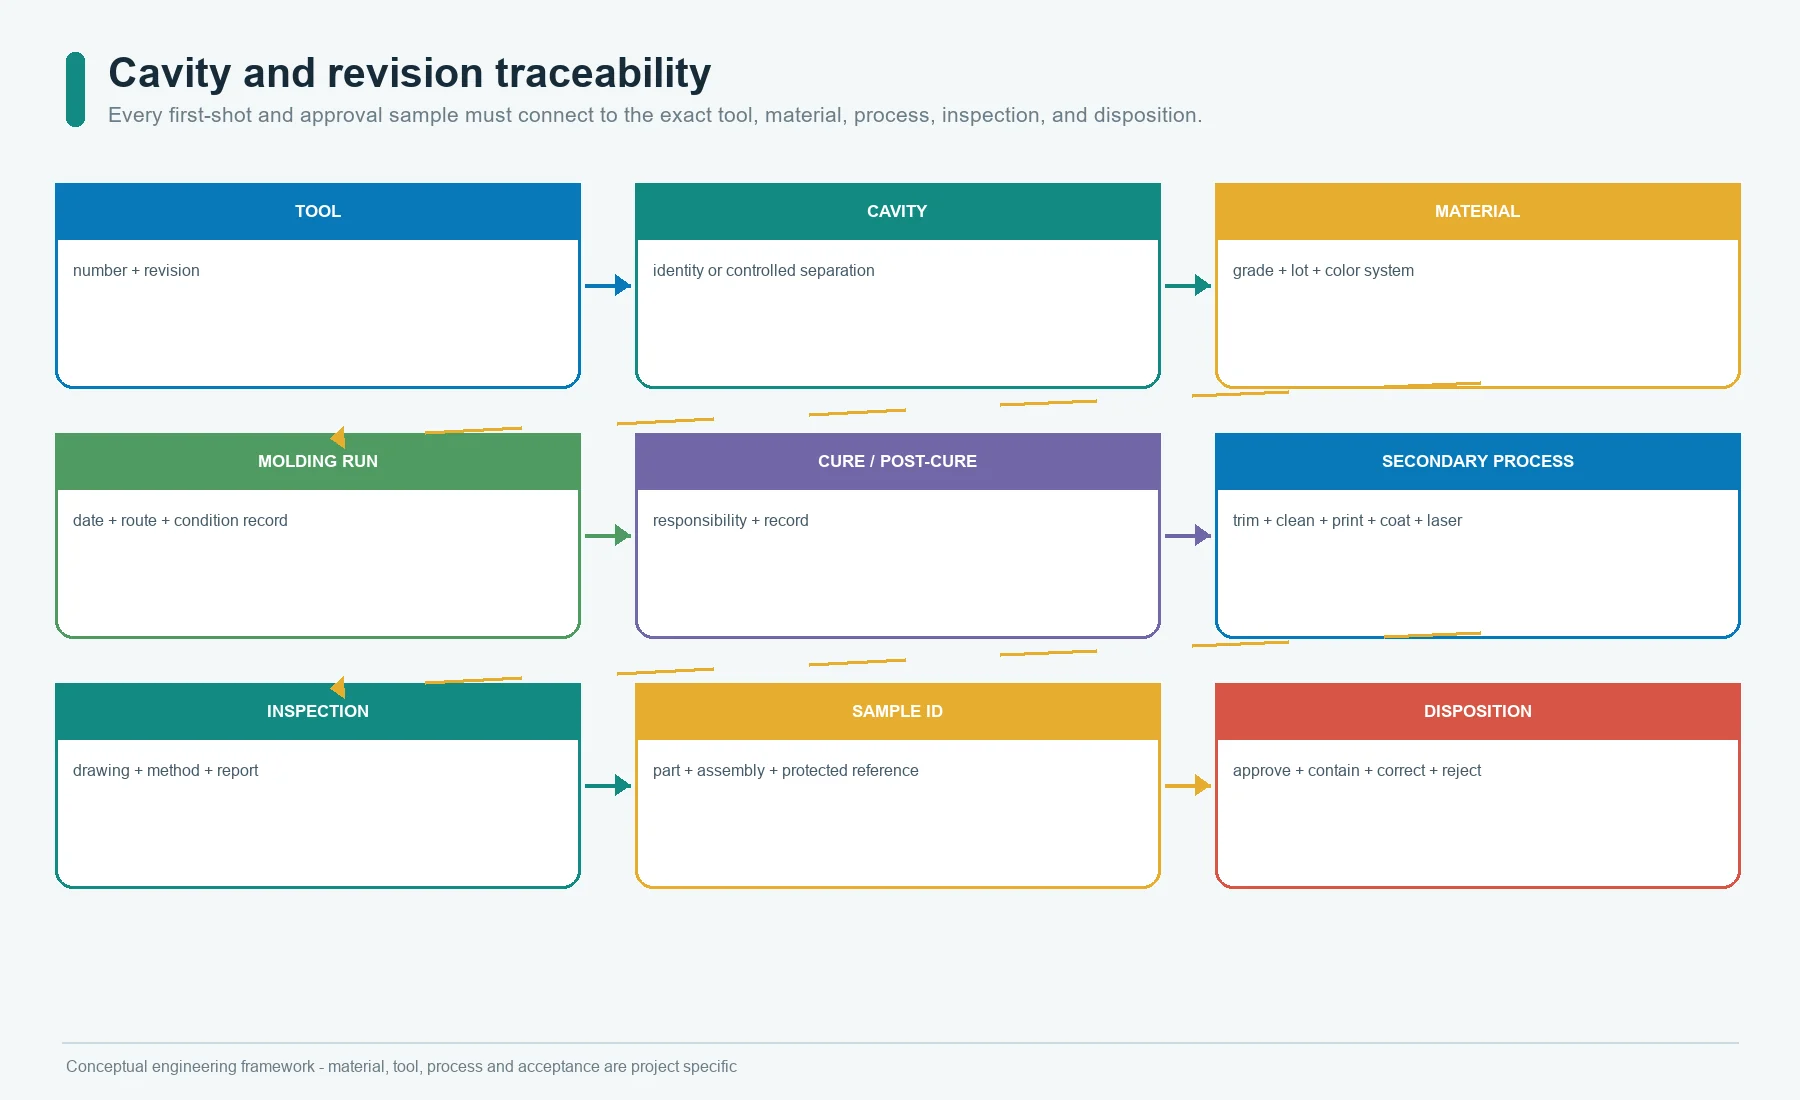
- 最初のサンプルにキャビティおよび改訂のトレーサビリティを組み込む
- 各試作段階の承認範囲を明確にする
- ステージ 0: デジタルおよびリスクレビュー
- ステージ1:非量産形状モデル
- ステージ2:機構評価用の成形初品
- ステージ3:加飾済み・通電状態のアセンブリ
- ステージ4:量産相当品による検証
- 各ステージで承認できることとできないことを記録する
- 初回成形サンプルを定めた順序で検査する
- 形容詞ではなく特性曲線でキーの操作感を承認する
- 最終組付け状態で電気的導通を承認する
- 印刷・表示と照光を個別の根拠で承認する
- 実際の筐体内のキーパッドを承認する
- シール承認とキーパッドの外観を分ける
- 承認対象に梱包を含める
- 金型修正をクローズドループで実施する
- 承認見本(ゴールデンサンプル)を仕様書の代わりにしない
- 量産移行承認資料を作成する
- 金型の所有権、保管、保全、変更管理を定める
- 証拠に基づいて承認不合格の原因を診断する
- 必要情報が欠けている場合は金型着手または量産移行承認を止める
- OEMがシリコンラバーキーパッドの試作レビュー用に提供すべき資料
- よくある質問
シリコンラバーキーパッドを量産に移行する前に承認すべき項目
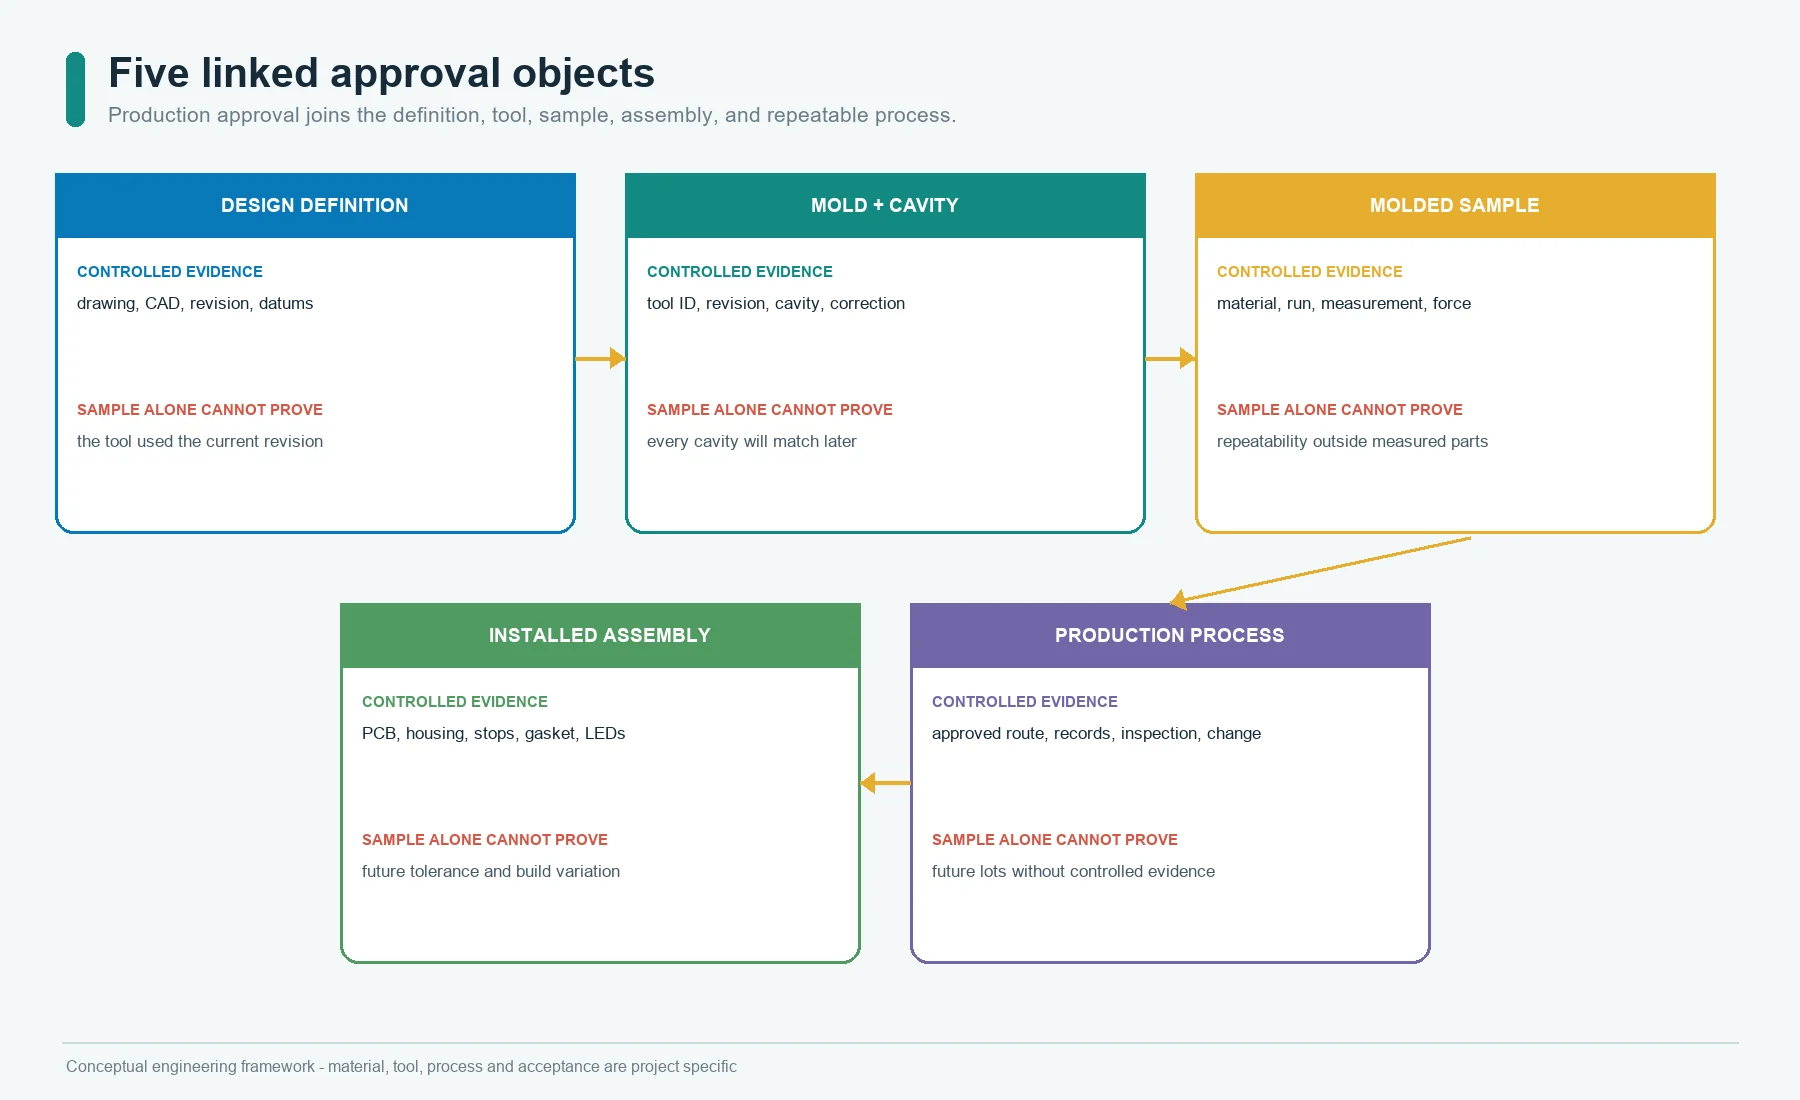
量産承認は、相互に関連付けられた複数の判断から成ります。一つの署名済みサンプルだけで成立するものではありません。
| 承認対象 | 必要な証拠 | 外観見本だけでは証明できないこと |
|---|---|---|
| 製品定義 | 管理された2D図面と3Dモデル、改訂番号、基準(データム)、相手部品 | 金型が現行改訂の設計データに基づいて製作されたこと |
| 材料と加硫工程 | 承認済みの材料識別情報、着色仕様、加硫・二次加硫の責任分担 | 長期特性や再現性 |
| 成形品の形状 | 金型とキャビティに紐付けた寸法測定報告書 | 測定したサンプル以外の個体の寸法 |
| キーの操作感 | 治具、測定速度、支持条件、コンディショニング条件を記録した荷重-変位曲線 | 再現性のあるピーク荷重、復帰、リリース、底付き特性 |
| 電気的作動 | 接点位置、回路、試験レベル、作動点、受入記録 | 最終組立状態での安定した回路導通 |
| 表面と表示文字・記号 | 色、光沢、テクスチャ、印刷・コーティングの層構成、レーザー加工用版下、検査基準 | 摩耗、洗浄剤、光曝露に対する耐久性 |
| 照光 | 通電状態の組立品、LEDとPCBの改訂番号、昼間・夜間の判定基準、視認条件 | 量産品の照光均一性や光学的経時変化 |
| 組付け適合性 | 現行仕様のPCB、筐体、締結部品、接着剤、ガスケット、コネクタ | 公差の積み上げや量産ばらつきを考慮した組付け適合性 |
| 生産工程 | 金型改訂番号、キャビティ記録、材料ロット、工程許容範囲、検査計画 | 将来のロット間の一貫性 |
判断基準は単純です。担当者の記憶にあるサンプルの外観や操作感に頼らず、文書化された要求事項と測定データだけで別の量産ロットを合否判定できるか、ということです。
試作品、初品、ゴールデンサンプル、量産承認を定義する
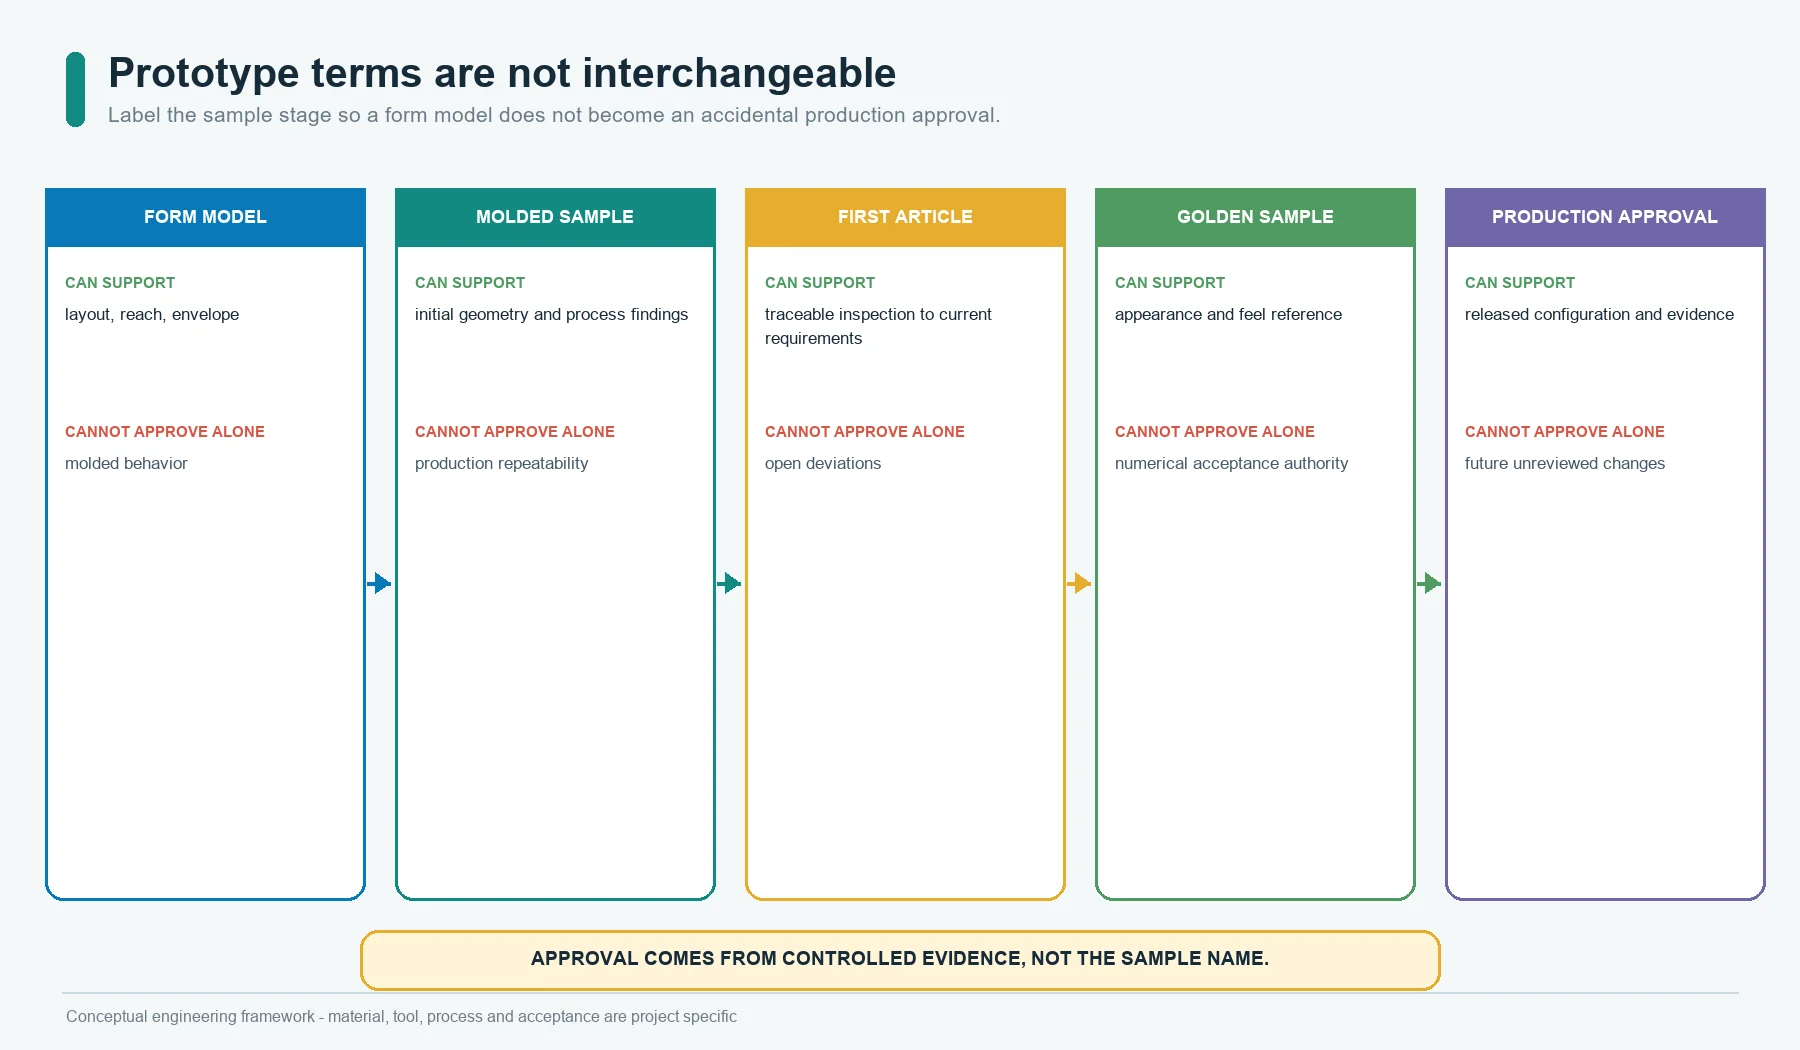
チームでは試作品という語を、複数の異なる対象に使うことがよくあります。この曖昧さが誤った承認を招きます。
非量産用試作品
非量産用試作品には、切削加工品、積層造形品、注型品、簡略化した部品、代替部品を使用できます。これにより、レイアウト、指の届きやすさ、キー間隔、筐体とのクリアランス、操作表示、製品構成を検討できます。ただし通常は、成形収縮、最終仕様のウェブ部(スカート部)の挙動、量産品の表面状態、バリ、パーティングラインの状態、キャビティ間の再現性までは確立できません。
成形エンジニアリングサンプル
成形エンジニアリングサンプルは、実金型または開発用金型で成形します。これにより、成形、離型、形状、接点部品の装填、バリ、荷重曲線の問題を顕在化できます。その有効性は、量産で採用する材料、工程ルート、インサート、加硫、二次加硫、測定条件が反映されているかどうかで決まります。
初品
初品とは、管理された現行要求仕様に照らして検査する、トレーサビリティを確保した部品または部品一式です。報告書には、金型改訂番号、キャビティ、材料、工程条件または承認済み工程範囲、成形後経過時間または状態調節条件、測定方法、図面改訂番号を明記する必要があります。
ゴールデンサンプル
ゴールデンサンプルは、外観、操作感、組付け時の挙動を照合するため、適切に保管・管理された現物基準です。有用な基準ですが、数値公差、版下データ、色の許容範囲、荷重-変位曲線、電気的判定基準、改訂管理された検査計画の代わりにはなりません。
量産承認
量産承認とは、製品定義、金型、材料、工程、検査、トレーサビリティ、変更管理ルールが、再現性のある量産に使用可能として承認された状態を指します。外観に優れた初回サンプルでも、この判定で不合格になる場合があります。
金型仕様を左右する入力条件を確定する
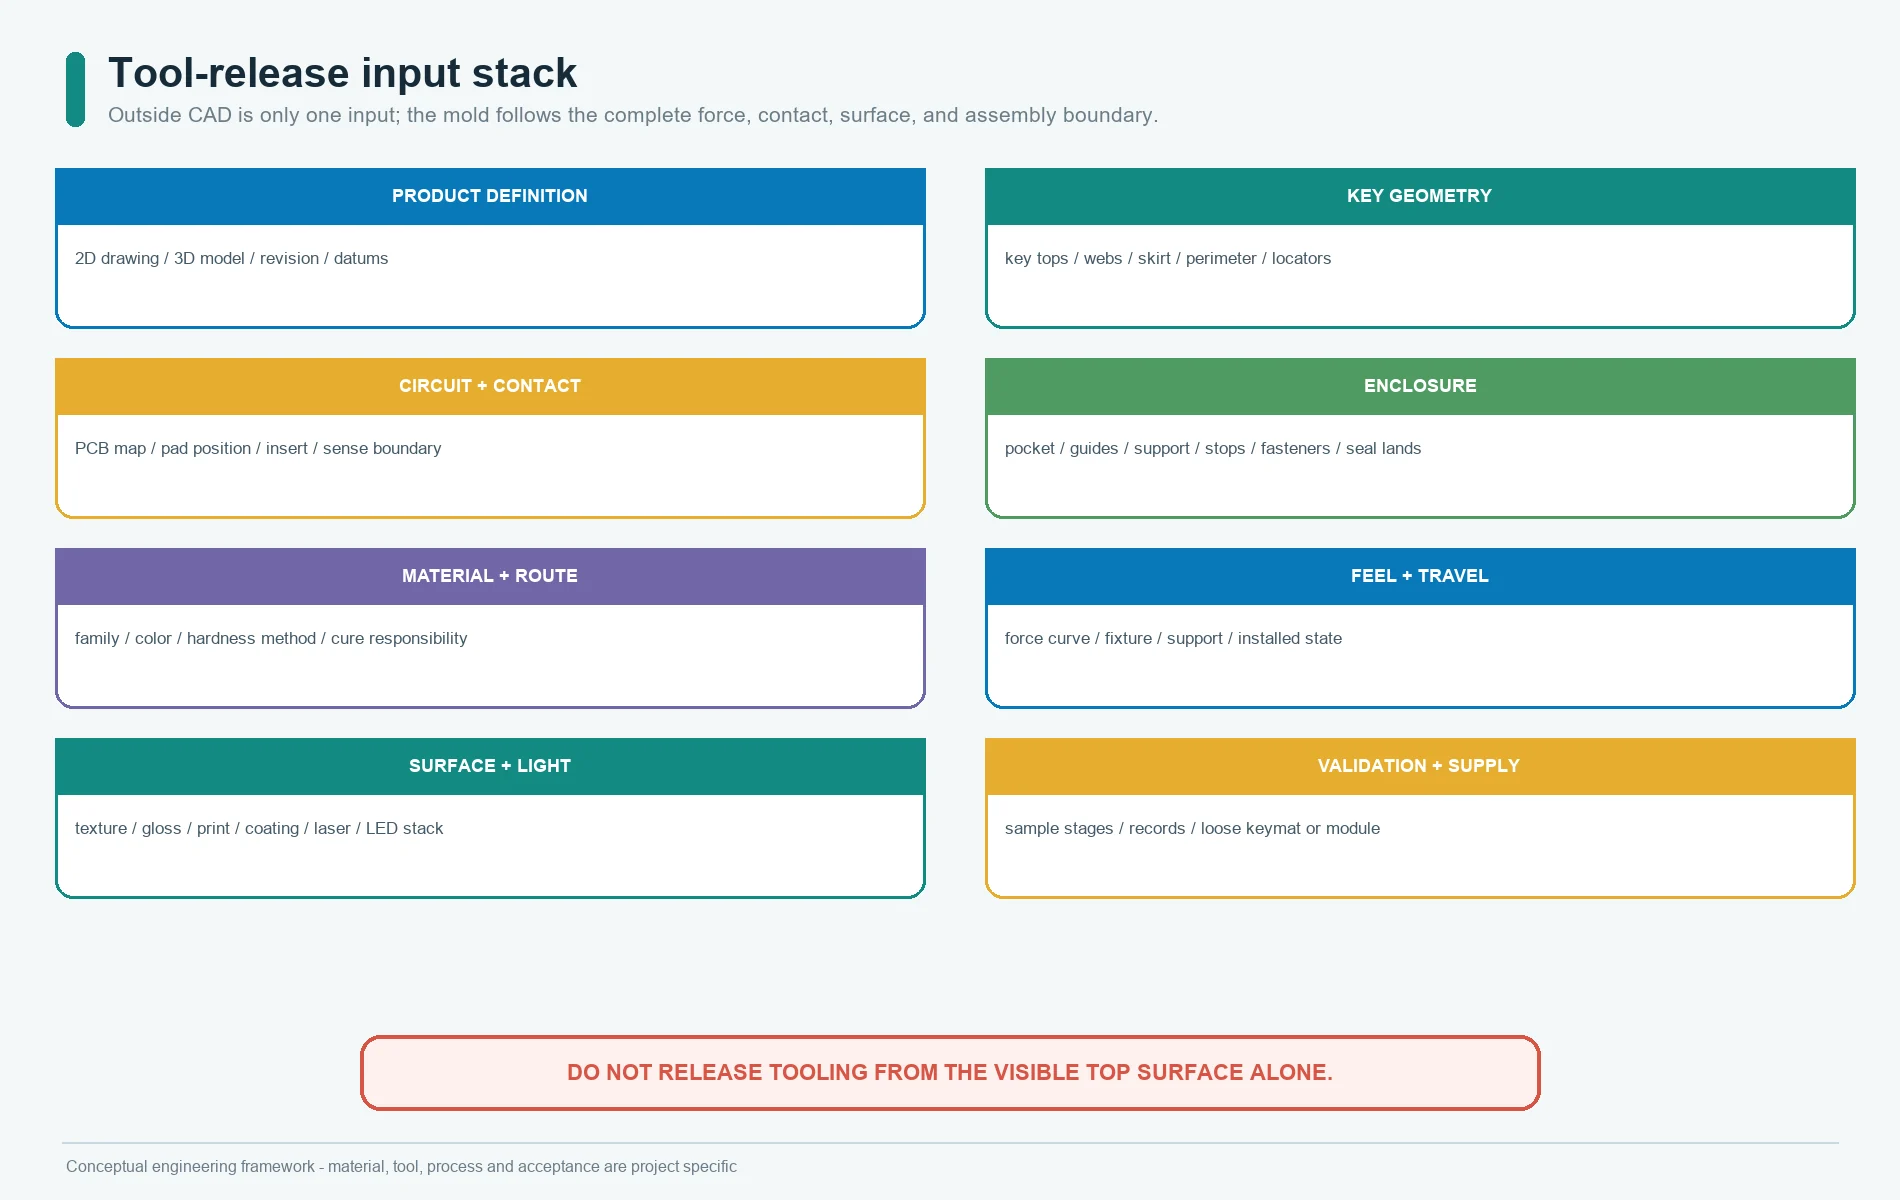
シリコンラバーキーパッドの金型は、目に見える上面形状だけを基準に設計してはいけません。荷重伝達経路全体と組付け積層構成が金型設計に影響します。
金型製作を承認するために最低限必要な入力情報は、次のとおりです。
- 改訂番号が一致する現行2D図面と3Dモデル
- キー中心位置、キートップ形状、ウェブ部断面、スカート、外周形状、位置決め形状
- 相手側PCBまたは回路の接点配置図
- 筐体側の収容部、ガイド、リブ、ハードストップ、支持部、締結部品、シール当たり面
- 接点素子の種類と装填方法
- 材料系統、色、硬度試験要件、加硫方式、規制物質要件
- 自由状態および組立状態の寸法
- 測定治具を規定した押下荷重とストロークの目標値
- 外観面、テクスチャ、光沢、表示文字・記号、コーティング、照光の要求仕様
- コネクタ、接続テール、接着剤、ガスケット、スペーサ、および供給する組立品の範囲
- 試作数量、量産数量、検証計画、必要記録
PCBや筐体の仕様が固まっていない場合は、誤った積層構成に設計を固定してしまわずに変更できる範囲の作業だけに着手してください。金型製作は迅速に進められても、誤った基準設定はそれ以上の速さでプロジェクトを狂わせます。
金型設計前に所有権と責任分担を決める
RFQには、各判断事項と各現物の所有者・責任者を明記する必要があります。
| 項目 | 想定される所有者・責任者 | 承認時の確認事項 |
|---|---|---|
| シリコーン材料と着色仕様 | サプライヤー、OEM、または両者共同 | 材料グレードまたは供給元の変更を誰が承認するか |
| 金型の設計および製造 | サプライヤー、金型メーカー、またはOEM指定供給元 | 金型構想と修正内容を誰が承認するか |
| 導電インサートまたは導電カーボンピル | シリコーン成形業者または別のサプライヤー | 識別情報と配置をどのように管理するか |
| PCB、FPC、またはPETフィルム回路 | OEM、キーパッドサプライヤー、または電子部品サプライヤー | 組付け確認および電気的承認には、どのリビジョンを使用するか |
| 筐体とハードストップ | OEM側の機械設計チーム | 積層構成と組付け時の予圧は、誰が責任を持って管理するか |
| 印刷、コーティング、レーザー加工 | 成形業者、加飾業者、または外注先 | どの工程を適用し、どの受入判定資料を用いるか |
| 組付けと試験 | キーパッドサプライヤー、受託製造業者、またはOEM | 最終的な機能合否判定をどこで実施するか |
| 検証 | OEM、サプライヤー、または独立試験所 | どの組織が各結果を承認するか |
納入範囲にラバーキーマット、回路、LED、コネクタ、スペーサー、最終試験のいずれかが含まれる場合は、シリコンラバーキーパッドの組立範囲を金型製作前に確認してください。金型はキーパッド単体には適切でも、組付け済みモジュールには適さない可能性があります。
部品形状と材料に応じて成形方式を選定する
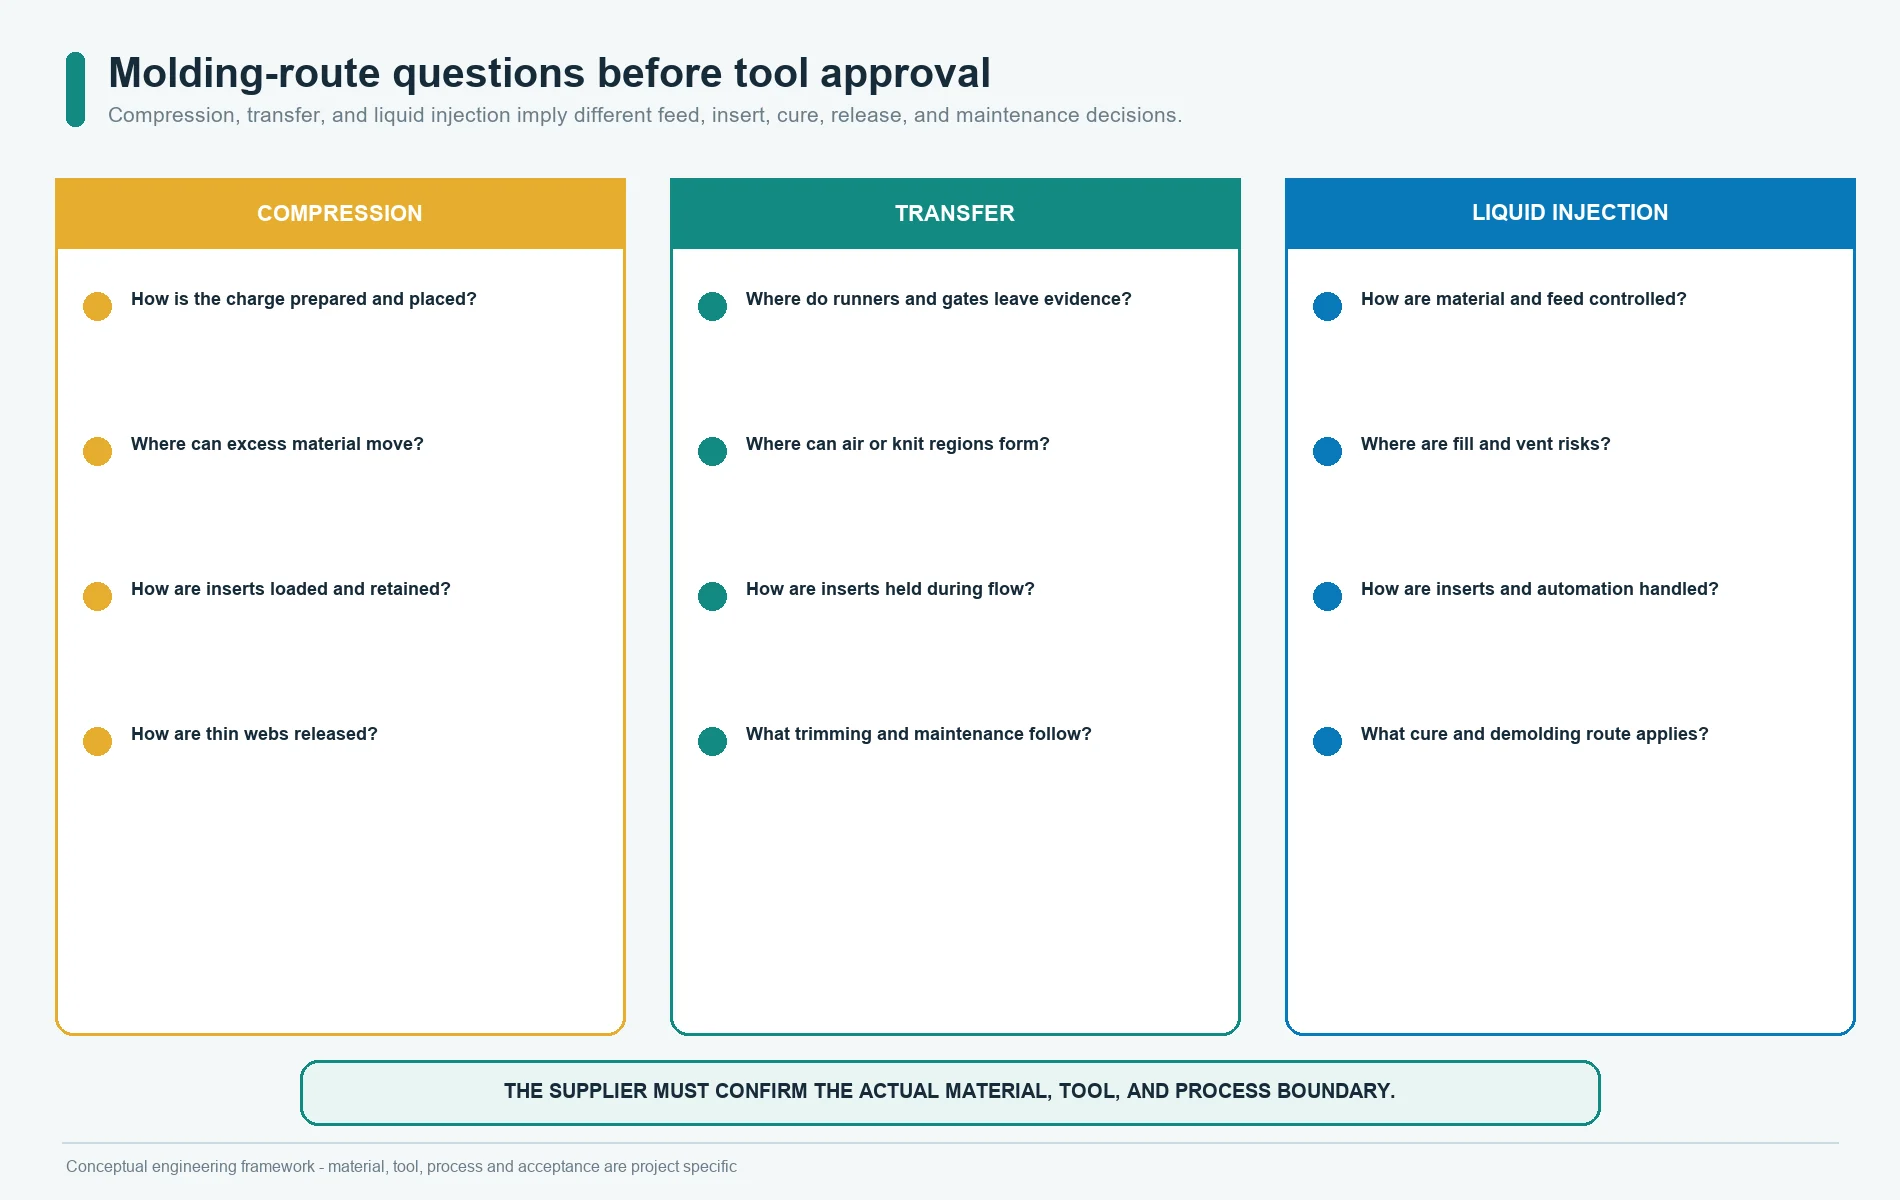
圧縮成形、トランスファー成形、液状シリコーンゴム射出成形は、それぞれ異なる生産方式です。あらゆるキーパッドに一律に最適な方式はありません。
圧縮成形で確認すべき事項
材料チャージの準備・配置方法、インサートの装填方法、余剰材料の逃げ先、金型のベント方法、薄いウェブ部や背の高いキーを変形させずに離型する方法を確認します。この方式が一部の固形シリコーン形状に適することはありますが、採否は実際の材料と金型設計に基づいて判断する必要があります。
トランスファー成形で確認すべき事項
各キャビティへの材料供給経路、製品に痕跡を残すランナー/ゲート、インサートの保持方法、流路がエア溜まり、ウェルド部、バリ、微細形状に及ぼす影響を確認します。適切なゲート位置は、一般的な図だけでは決められません。
液状シリコーンゴム射出成形で確認すべき事項
計量、混合、コールドランナーまたは材料供給方式、キャビティ充填、ベント、インサートの取扱い、加硫、離型、自動化、工程監視について確認します。液状シリコーン射出成形は再現性の高い量産に適する場合がありますが、金型、材料、供給系、保全体制は他方式と異なることがあります。
固形/ミラブル型シリコーンゴムの加工と液状シリコーンゴム射出成形は、材料の形態と製造工程が異なるため、区別する必要があります。この区別は、JASPER案件に一律の成形方式を指定するものではありません。サプライヤーは、見積対象キーパッドの実材料と製造範囲を確認する必要があります。
収縮を管理条件下で検証する
シリコーンの収縮率は、CADモデルにそのまま適用できる一律の値ではありません。材料グレード、硬化系、成形方式、金型温度、硬化履歴、二次加硫、形状、流動、拘束、インサート、測定までの経過時間、測定方法の影響を受けます。
収縮管理計画では、次の三項目を分けて扱います。
- 金型の初期仮定:最初のキャビティを製作する際に用いた、文書化済みの値。
- 初回成形品の実測結果:材料、金型、キャビティ、工程、成形後の経過時間を追跡できる部品の実測データ。
- 修正判断:実測傾向全体を確認した後に承認した、キャビティ寸法または工程の変更。
一つの部品を測定しただけで、各寸法を個別に補正しないでください。方向、倍率、断面、キャビティ、形状群ごとの傾向を確認します。全体倍率の誤り、局所的な充填不良、離型変形、測定荷重、組付け時の予圧は、似た数値を示しても必要な対策が異なります。
金型鋼材を加工する前に金型構想をレビューする
金型レビューでは、部品の機能や外観を左右し得る要素を明示する必要があります。
パーティングライン
金型の分割面と、パーティングライン痕が見える位置または機能に影響する位置を特定します。リスクを意図的に受け入れる場合を除き、重要なシール面、接点面、光学面、ユーザー接触部から離してください。
材料供給部、ゲート、材料投入位置
材料の流入・配置方法、フローフロントの合流位置、痕跡が残る面を特定します。許容位置は成形方式と対象形状によって決まり、作業上の都合だけで決めるものではありません。
ベント
特に薄いウェブ部、背の高いキー側壁、凹部、インサート、充填末端部の周囲で、エアが滞留する箇所を確認します。実際のベント設計は、金型メーカーが材料と成形工程に応じて決定しますが、OEMもリスクのある製品部位を把握しておく必要があります。
バリ管理
バリを許容する箇所、動作や組付けに干渉する箇所、測定方法、トリミングが表面に及ぼす影響を定義します。例えば、バリなきことという一般的な記述は、検査方法にはなりません。
抜き勾配と離型
部品を金型からどのように離型するか、どの面に離型補助が必要か、取出し経路によってウェブ部が伸びる、コーティング面が損傷する、インサートが抜ける、意匠面に痕跡が残る可能性がないかを確認します。サプライヤーが形状と工程をレビューせずに、一律の抜き勾配を図面や契約仕様に定めないでください。
インサートおよび導電部品
カーボンピル、金属部品、光制御用インサートなどのインサート成形部品について、識別方法、向き、保持方法、検査方法を定義します。その位置は、PCB接点配置図と同じデータムを基準にする必要があります。
寸法を機能別に分類する
すべての寸法に同じ公差、測定方法、補正優先度を適用すべきではありません。
| 寸法区分 | 例 | 承認方法 |
|---|---|---|
| 組付けインターフェース | 外形、位置決め穴、ボス、シール当たり面 | 相手側筐体およびデータム体系に基づいて測定 |
| スイッチ形状 | ウェブ断面、接点高さ、初期隙間、キーストローク、ハードストップとの関係 | 断面測定に加え、組付け状態での荷重・電気試験 |
| 接点位置 | カーボンピル中心、キー中心、PCBパッドとの位置関係 | 最悪公差条件での位置評価と動作時の導通確認 |
| ユーザーインターフェース | キートップ寸法、間隔、高さ、ガイドクリアランス | 図面に基づく寸法測定と操作性評価 |
| 光学・表示 | 表示文字・記号の位置、照光窓、コーティング境界 | アートワークとの重ね合わせ、通電サンプル、目視判定基準 |
| 外観 | パーティングライン、バリ、シボ、ゲート痕、トリム領域 | 規定された観察条件および欠陥判定基準 |
| 非重要参考寸法 | 組付けや機能を左右しない寸法 | 参考寸法扱い、または一般公差の適用 |
ISO 3302-1は成形ゴム製品の寸法公差等級を規定し、ASTM D3767はゴム寸法の測定方法を扱っています。いずれの規格も、キーパッドのどの特性を重要管理項目とするかまでは決めていません。各機能特性について、データム、公差、測定方法、測定状態を図面上で紐付ける必要があります。
測定状態と測定方法を定義する
ゴム部品の寸法は、接触荷重、取扱い、経過時間、状態調節によって変化することがあります。寸法測定報告書には、次を記載します。
- 自由状態または組付け状態
- 成形後または二次加硫後の経過時間
- 状態調節条件または保管条件
- 治具および支持条件
- 測定器および測定子の接触形状
- 該当する場合は測定力
- 測定対象部位およびサンプル数
- キャビティ、金型リビジョン、材料ロット、および部品リビジョン
- データ分解能および外れ値の処理。
ISO 23529は、ゴム試験片の作製および状態調節に関する考え方を扱っています。完成キーパッドの要求事項には、引き続き案件固有の試験方法が必要です。2つのチームが同じ柔軟な部位を異なる方法で測定した場合、差異の原因は金型ではなく測定方法にある可能性があります。
最初のサンプルにキャビティおよび改訂のトレーサビリティを組み込む
すべての初回成形品は、以下の情報までトレースできるようにします:
- 金型番号
- 金型リビジョン
- キャビティ番号またはキャビティ群
- 材料の識別情報およびロット
- 顔料またはカラーシステム
- 該当する場合はインサートまたは導電部材のロット
- 成形日および成形ラン
- 工程フローおよび承認済み条件の記録
- 必要に応じた硬化(加硫)および二次加硫の記録
- トリミング、洗浄、コーティング、印刷、レーザー加工、および組立の工程フロー
- 検査報告書およびサンプルの判定・処置。
完成品に目視できるキャビティマークがなくても、キャビティ識別は重要です。製造記録では、梱包区分、ランナー位置、治具位置、または当事者間で承認した別の管理方法を使用できます。
各試作段階の承認範囲を明確にする
当社の試作対応ページでは、適合性、機能、外観、操作感、照光、組立に関するリスク低減手段として試作品を紹介しています。シリコーン用金型では、さらに具体的な承認ゲートを設定してください。
ステージ 0: デジタルおよびリスクレビュー
CAD、断面図、データム、スタックアップ、接点配置図、荷重目標、成形工程、表面処理工程、および検証計画を確認します。この段階で承認できるのは金型設計基準であり、実物部品は承認できません。
ステージ1:非量産形状モデル
モデルを用いて、キー配置、操作範囲、間隔、筐体外形、コネクタへのアクセス、表示ラベル、および保守用クリアランスを確認します。代替材料および代替工程はすべて明記してください。
ステージ2:機構評価用の成形初品
量産予定のシリコーン、インサート、金型形状、または量産条件の代表として使用することを明記したものを用います。無拘束状態の寸法、断面形状、荷重-変位特性、接点位置、復帰、バリ、パーティングライン、および離型の影響を測定します。
ステージ3:加飾済み・通電状態のアセンブリ
完全なインターフェースを評価するため、承認済み回路、筐体、コーティング、表示文字・記号、レーザー開口部、LED、コネクタ、スペーサー、ガスケット、および接着剤を追加します。
ステージ4:量産相当品による検証
リリース済みの金型リビジョン、承認済みの材料・工程、指定の二次工程、量産検査、梱包、およびトレーサビリティを使用します。この段階で量産移行を承認できるのは、合意した検証と是正処置が完了した後に限られます。
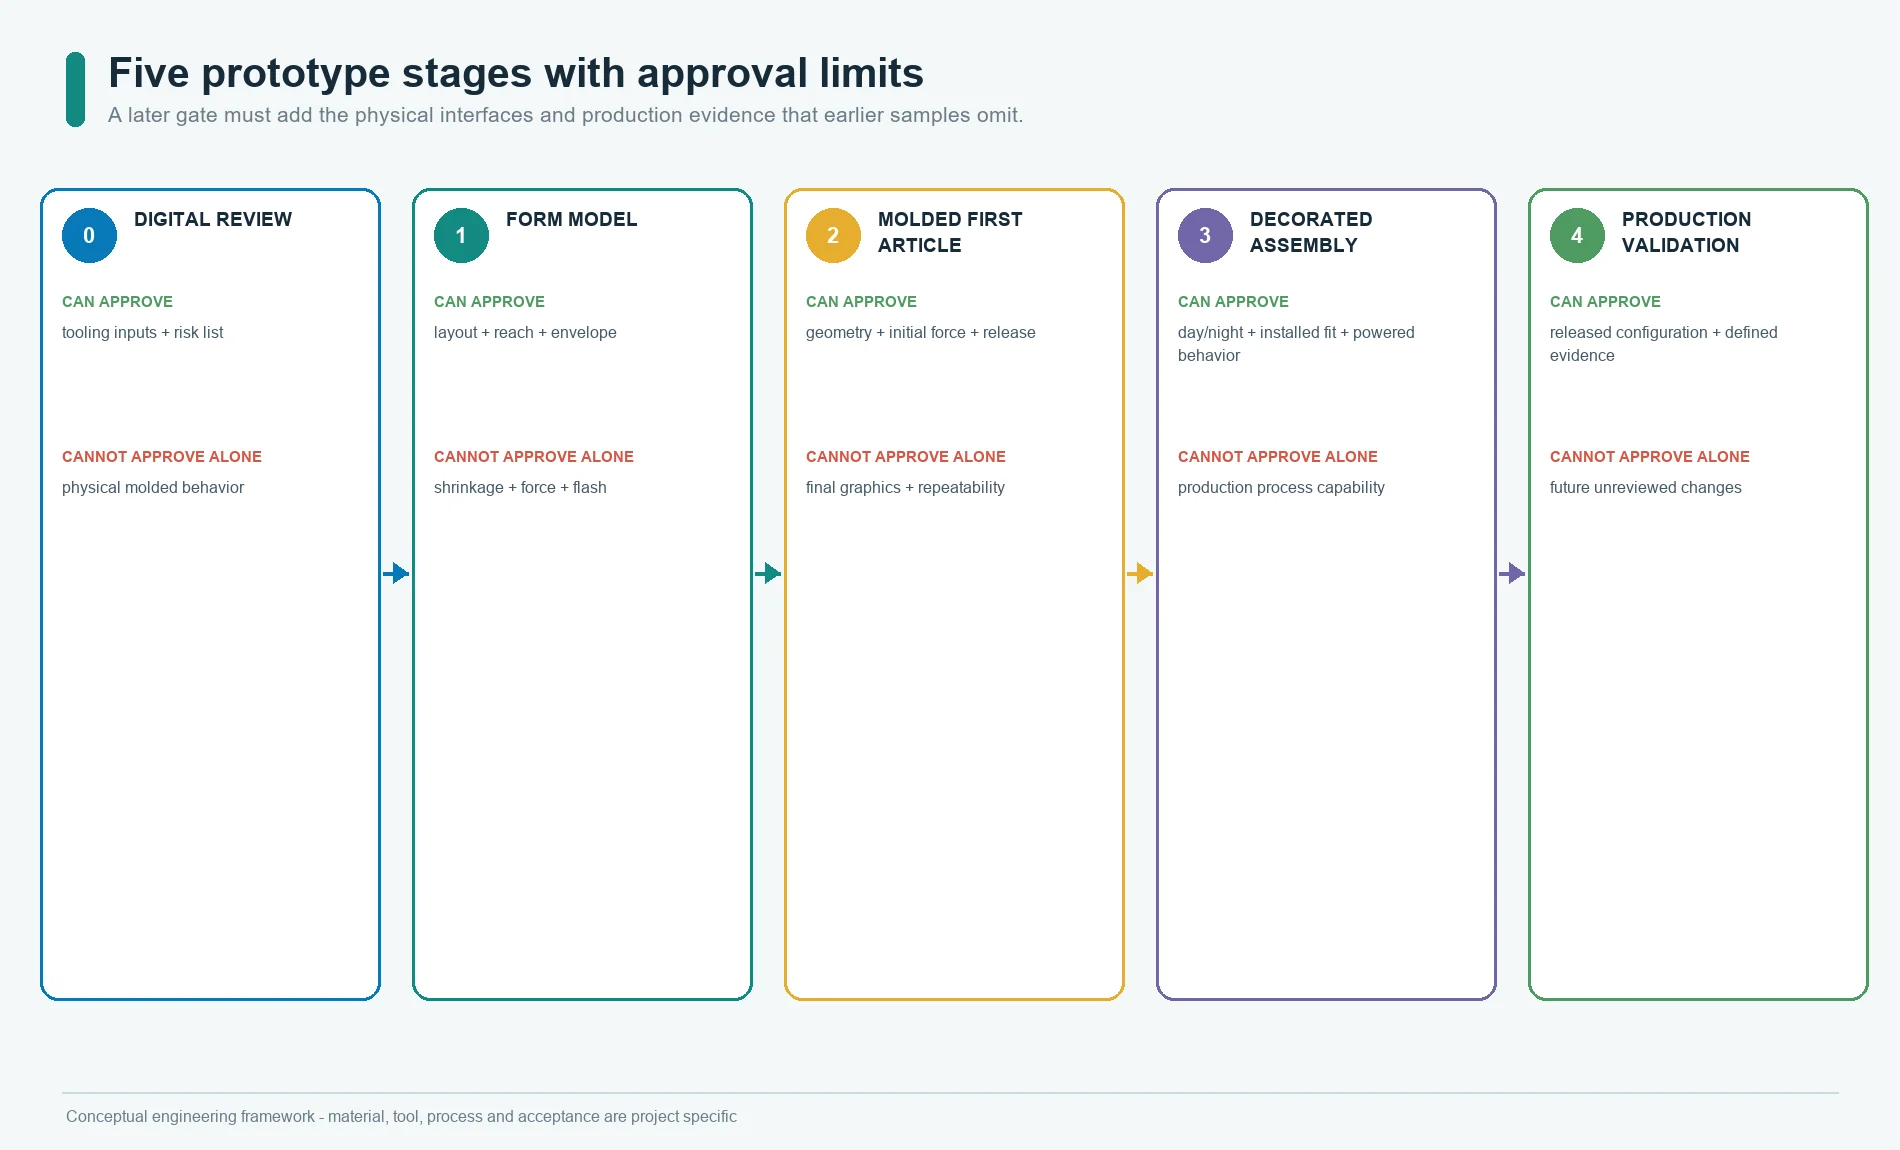
各ステージで承認できることとできないことを記録する
| ステージ | 承認可能 | それ自体では承認できない |
|---|---|---|
| デジタルレビュー | インターフェース、リスク一覧、金型設計への入力条件 | 成形品の挙動 |
| 形状モデル | 配置、操作範囲、外形、基本的な嵌合 | 収縮、荷重、バリ、量産表面仕上げ |
| 成形初品 | 金型形状、成形断面、初期荷重および復帰特性の確認結果 | 最終の表示・印刷、通電時の照光、量産再現性 |
| 加飾済みアセンブリ | 外観、昼間/夜間の見え方、組付け状態での適合、通電時の動作 | 量産工程能力または寿命 |
| 量産条件を再現した試作 | リリース済み構成および規定された検証根拠 | 未テストの将来の変更 |
サンプルのラベルまたは報告書には試作段階を明記してください。モックアップを誤ってゴールデンサンプルとして扱わないでください。
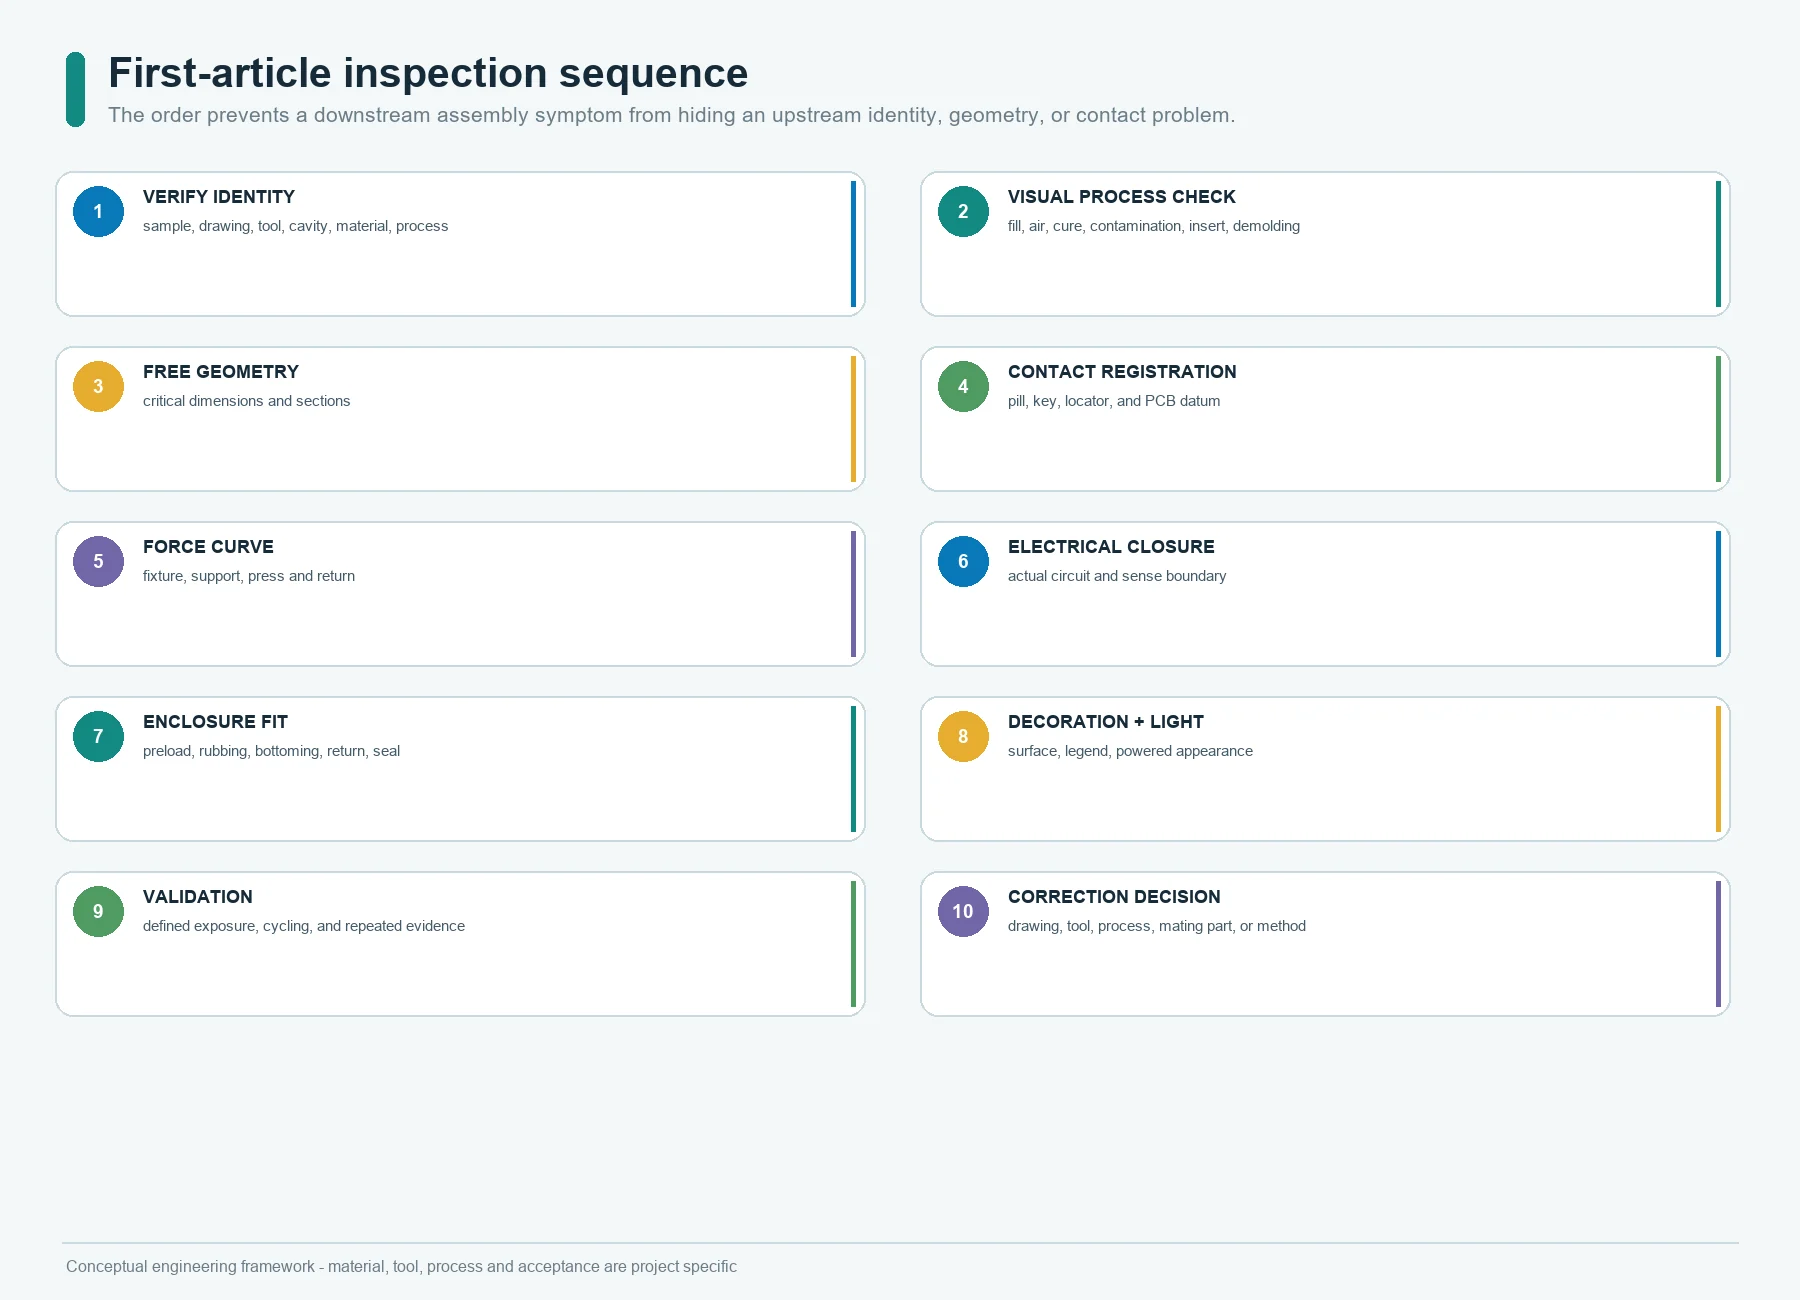
初回成形サンプルを定めた順序で検査する
定めた順序で検査すれば、後工程の試験によって上流の問題が隠れるのを防げます。
- サンプル、図面、金型、キャビティ、材料、および工程の識別情報と整合性を確認する。
- 充填不良、気泡、硬化不良、異物混入、損傷、インサート不良、および離型不良を確認する。
- 無拘束状態で重要寸法および断面形状を測定する。
- データムを基準に、接点および位置決め部の位置を確認する。
- 指定治具および支持条件で荷重-変位特性を測定する。
- 実回路を組み込み、規定の検出点で電気的作動を測定する。
- 現行筐体に組み込み、予圧、擦れ、底付き、復帰、およびシール圧縮を確認する。
- 加飾承認のため、印刷・表示、コーティング、レーザー加工、および照光を追加する。
- 案件固有の検証を実施し、規定の曝露または繰返し作動後に再測定する。
- すべての逸脱を記録し、図面、金型、工程、相手部品、試験方法のいずれを変更すべきか判断する。
識別情報と無拘束状態の確認を省くと、組立上の問題に対して不要な金型修正を行うことになりかねません。
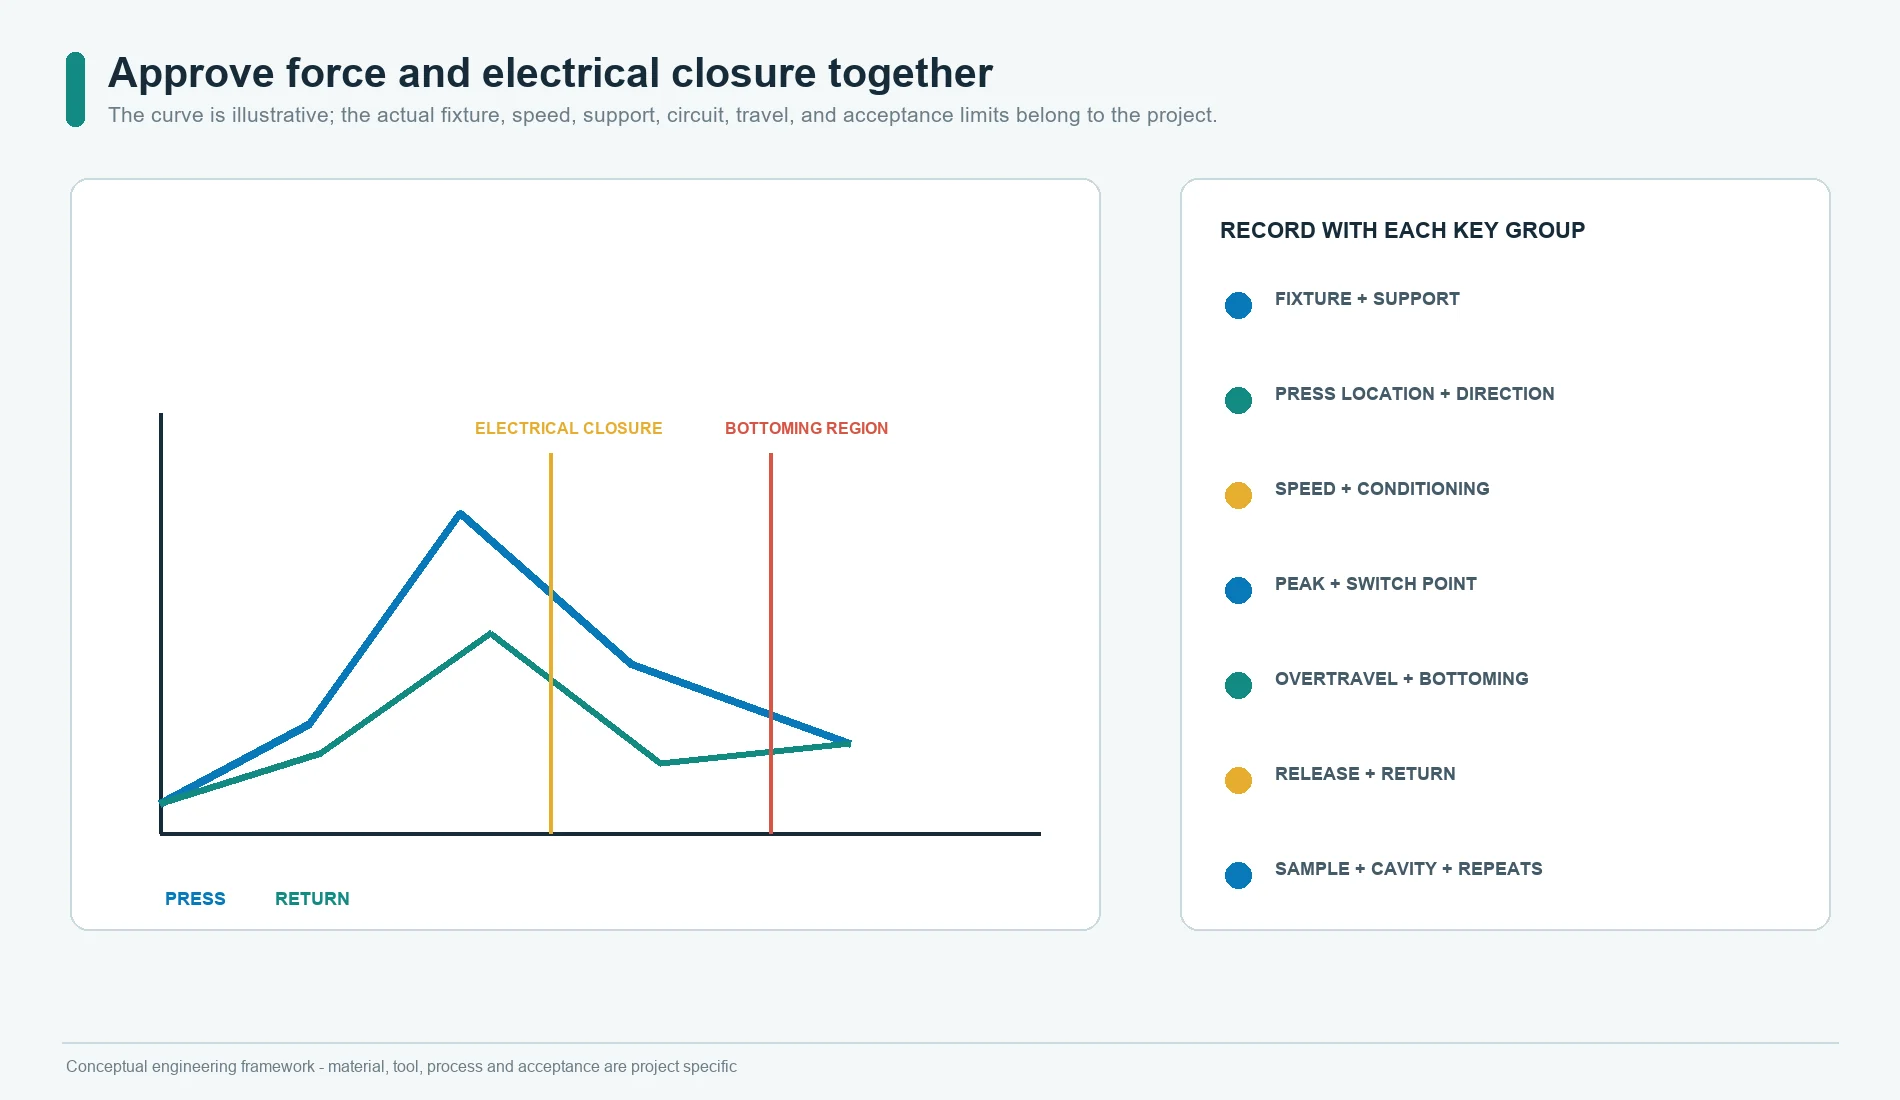
形容詞ではなく特性曲線でキーの操作感を承認する
柔らかい、しっかりしている、歯切れがよい、節度感が乏しいといった表現は有用な感想ではありますが、完全な仕様にはなりません。
各キー群について、以下を記録します:
- キーの識別情報および機能
- 治具、ならびにPCBまたは支持部
- アクチュエータ先端または模擬指
- 押下位置および方向
- 試験速度
- サンプルの成形後経過時間および状態調節
- ピーク荷重およびそのストローク位置
- 電気的スイッチング点
- オーバートラベルおよび底付き領域
- 復帰曲線および解放点
- 復帰不良、擦れ、または固着
- サンプル、キャビティ、および反復回数。
キー形状と荷重-変位特性の設計については、シリコーンラバーキーパッド設計ガイドをご覧ください。測定した曲線は、サンプルと金型の改訂番号に紐付けて承認記録に残します。
最終組付け状態で電気的導通を承認する
電気試験には、正しい回路基材、支持条件、接点位置、および組付け時の圧縮状態を使用します。以下を確認してください:
- どのノードまたはピンを測定するか
- 開放状態で期待される値
- 荷重およびストロークに対する作動点
- 規定の試験レベルにおける導通状態の判定基準
- オーバートラベル領域全体での接点安定性
- 解放時の挙動
- 必要に応じた断続導通またはチャタリングの許容限界
- マトリクス、プルアップ、アナログ、または負荷電流に関する適用条件
- サプライヤーがキーパッド単体、完成モジュール、またはその両方を試験するか。
カーボンピルの抵抗値、PCB接点形状、および電気的受入基準の詳細は、別のカーボン接点記事で扱います。本金型ガイドでは、成形品と最終組付け状態で承認済みの接点位置を再現できることの確認に重点を置きます。
印刷・表示と照光を個別の根拠で承認する
成形サンプルだけでは加飾済みキーパッドを承認できません。加飾済みでも非通電のサンプルだけでは、バックライトを承認できません。
外観記録には、以下を明記してください:
- 基材シリコーンの色
- 成形表面のテクスチャおよび光沢
- 印刷インク、不透明コーティング、保護層、またはエポキシ
- レーザー加工用アートワークのリビジョン
- 表示文字・記号の位置およびエッジ状態
- 昼間表示の色およびコントラスト
- 通電時のLEDおよびPCBリビジョン
- 視認角度および周囲光条件
- ホットスポット、光漏れ、クロストーク、ピンホール、および消灯時外観
- 承認済み色および外観基準との照合方法。
摩耗、洗浄剤への暴露、コーティングの密着性、レーザー加工した文字の耐久性については、シリコーンキーパッドのレーザー文字加工と保護コーティングをご覧ください。合意した試験条件と合否基準を、印刷・コーティング後のサンプルの承認記録に含めます。
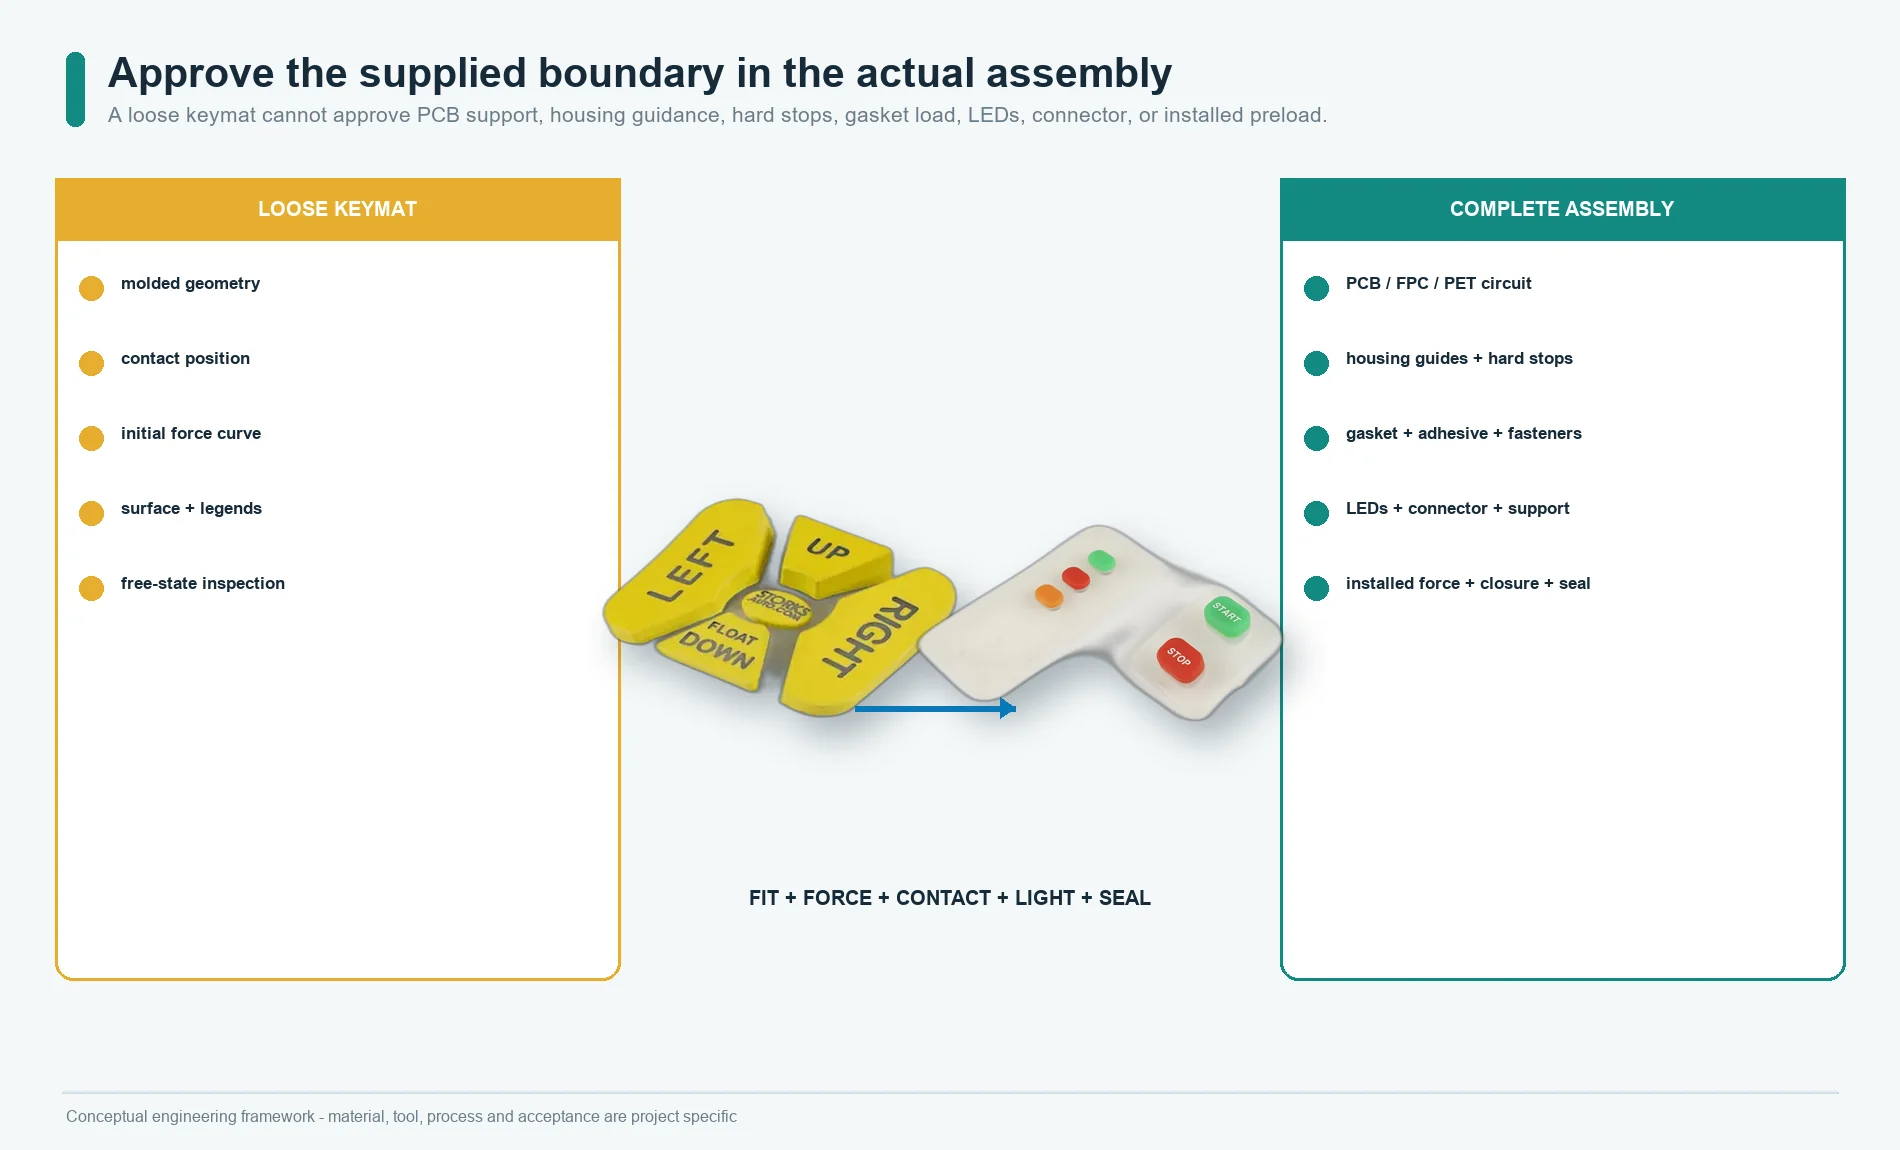
実際の筐体内のキーパッドを承認する
キーパッド単体が適合していても、組付け後のアセンブリでは結果が変わる可能性があります。
以下を確認します:
- 位置決めピン、穴、ボス、外周、および回転防止機構
- PCBの支持状態およびたわみ
- ガイド部のクリアランスおよび側面の擦れ
- ハードストップ位置
- 締結順序およびトルク管理責任
- ガスケットまたはシールの圧縮量
- 接着剤およびスペーサーの厚さ
- 接点の位置合わせ
- コネクタへの到達性およびストレインリリーフ
- 筐体の反りおよび局所的な締付け荷重
- 熱変位および保守アクセス
- 完全組立後も支障なく復帰すること。
制御機器については、当社の産業制御用途ページで、手袋の使用、汚染、振動、ケーブル配線、視認性の優先順位、および保守性に関する確認事項を紹介しています。これは用途上の検討情報であり、シリコーン用金型またはアセンブリがそれらの条件に合格した証拠ではありません。
シール承認とキーパッドの外観を分ける
成形された外周リップやガスケット形状は、シール経路の一部にすぎません。量産移行承認では、試験済みアセンブリ全体を特定する必要があります:
- キーパッド外周
- 筐体側のシール受け面
- コーナーR
- 締結部品および締付け間隔
- 接着剤またはガスケット
- ケーブル、接続テール、またはコネクタの引出し部
- ディスプレイ、通気口、接合部、および保守用開口部
- 相手部品の公差
- 組み立て手順
- 試験方法およびサンプル構成。
キーパッド単体のサンプルから筐体の保護等級を付与してはいけません。キーパッド承認後に筐体を変更した場合は、シール性能の検証を再実施する必要が生じる場合があります。
承認対象に梱包を含める
柔軟な成形品は、検査後に変形したり汚染されたりすることがあります。以下を確認してください:
- 積み重ねの向き
- 仕切り板やトレイ
- コーティング、表示文字・記号、透光窓、導電ピル、およびインサートの保護
- 接続テールまたは一体型回路の曲げ管理
- ほこりおよび離型剤の管理
- 包装袋およびラベルの要件
- キャビティ、ロット、およびリビジョンの識別表示
- 承認済みの材料・工程計画に定められた保管および輸送上の制約。
包装は納品状態の一部です。検査に合格しても到着時に変形している部品は、実用的要件を満たしていません。
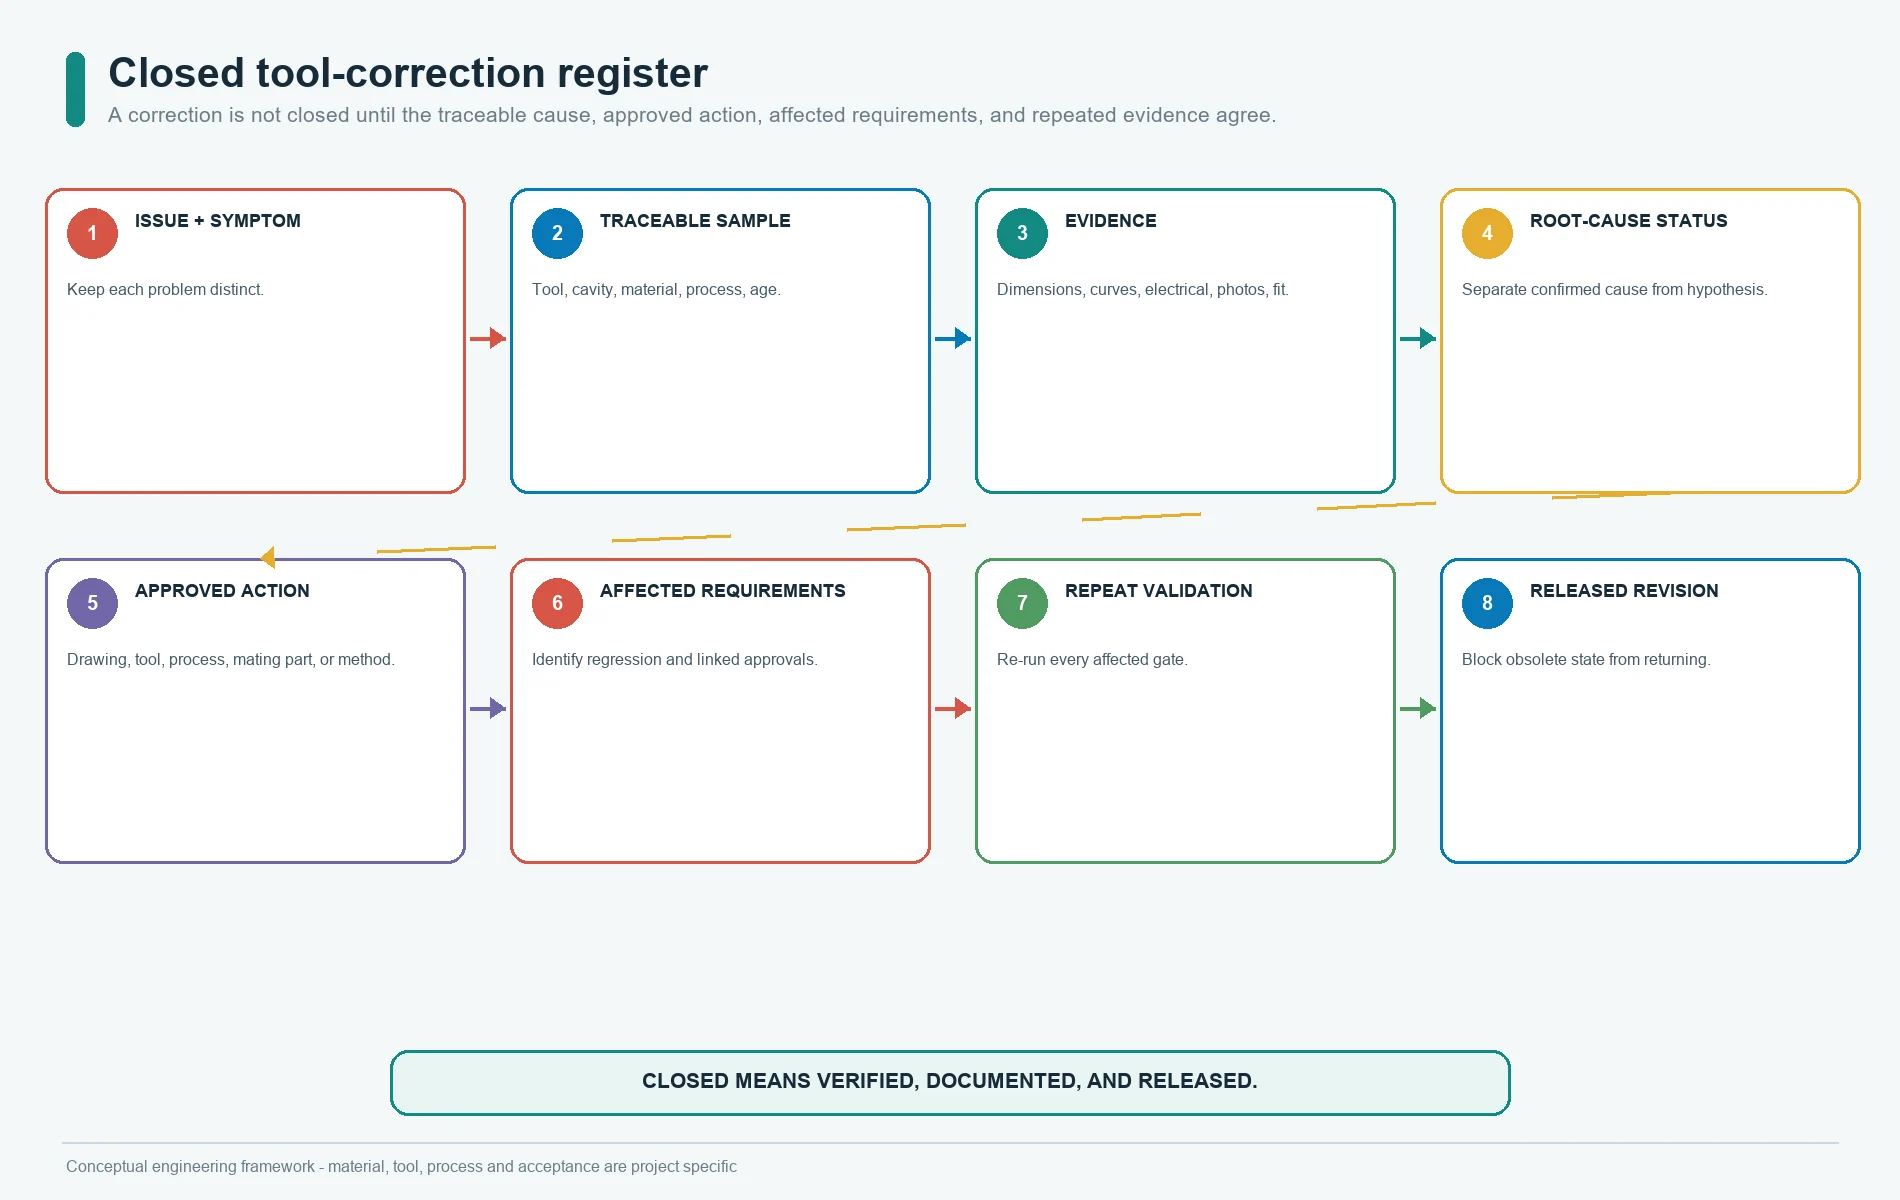
金型修正をクローズドループで実施する
各修正について、次の5点を明確にします:
- 問題を示す根拠は何か?
- 原因は、部品定義、金型、工程、材料、相手側アセンブリ、試験方法のいずれにあるか?
- どの寸法または形状要素を変更するのか?
- その変更は他のどの機能に影響を及ぼす可能性がありますか?
- どの測定および検証を繰り返す必要がありますか?
修正管理台帳を使用してください:
| 記録欄 | 目的 |
|---|---|
| 問題IDと症状 | 個々の問題を区別して管理する |
| サンプル、キャビティ、金型、材料、および工程 | トレーサビリティを維持する |
| 根拠資料 | 寸法、特性曲線、写真、電気測定記録、組立時の所見 |
| 根本原因の究明状況 | 確認済みの原因と仮説を区別する |
| 承認済みの対策 | 図面、金型、工程、相手部品、または試験方法の変更 |
| 影響を受ける要求事項 | 既承認特性への悪影響リスクを特定する |
| 検証結果 | 修正の有効性を示す |
| 承認済みリビジョン | 旧版への先祖返りを防ぐ |
キャビティまたは設計上の問題を隠すために、承認済みの工程条件範囲外で工程を調整してはいけません。測定方法の信頼性を確認する前に、金型を加工してはいけません。
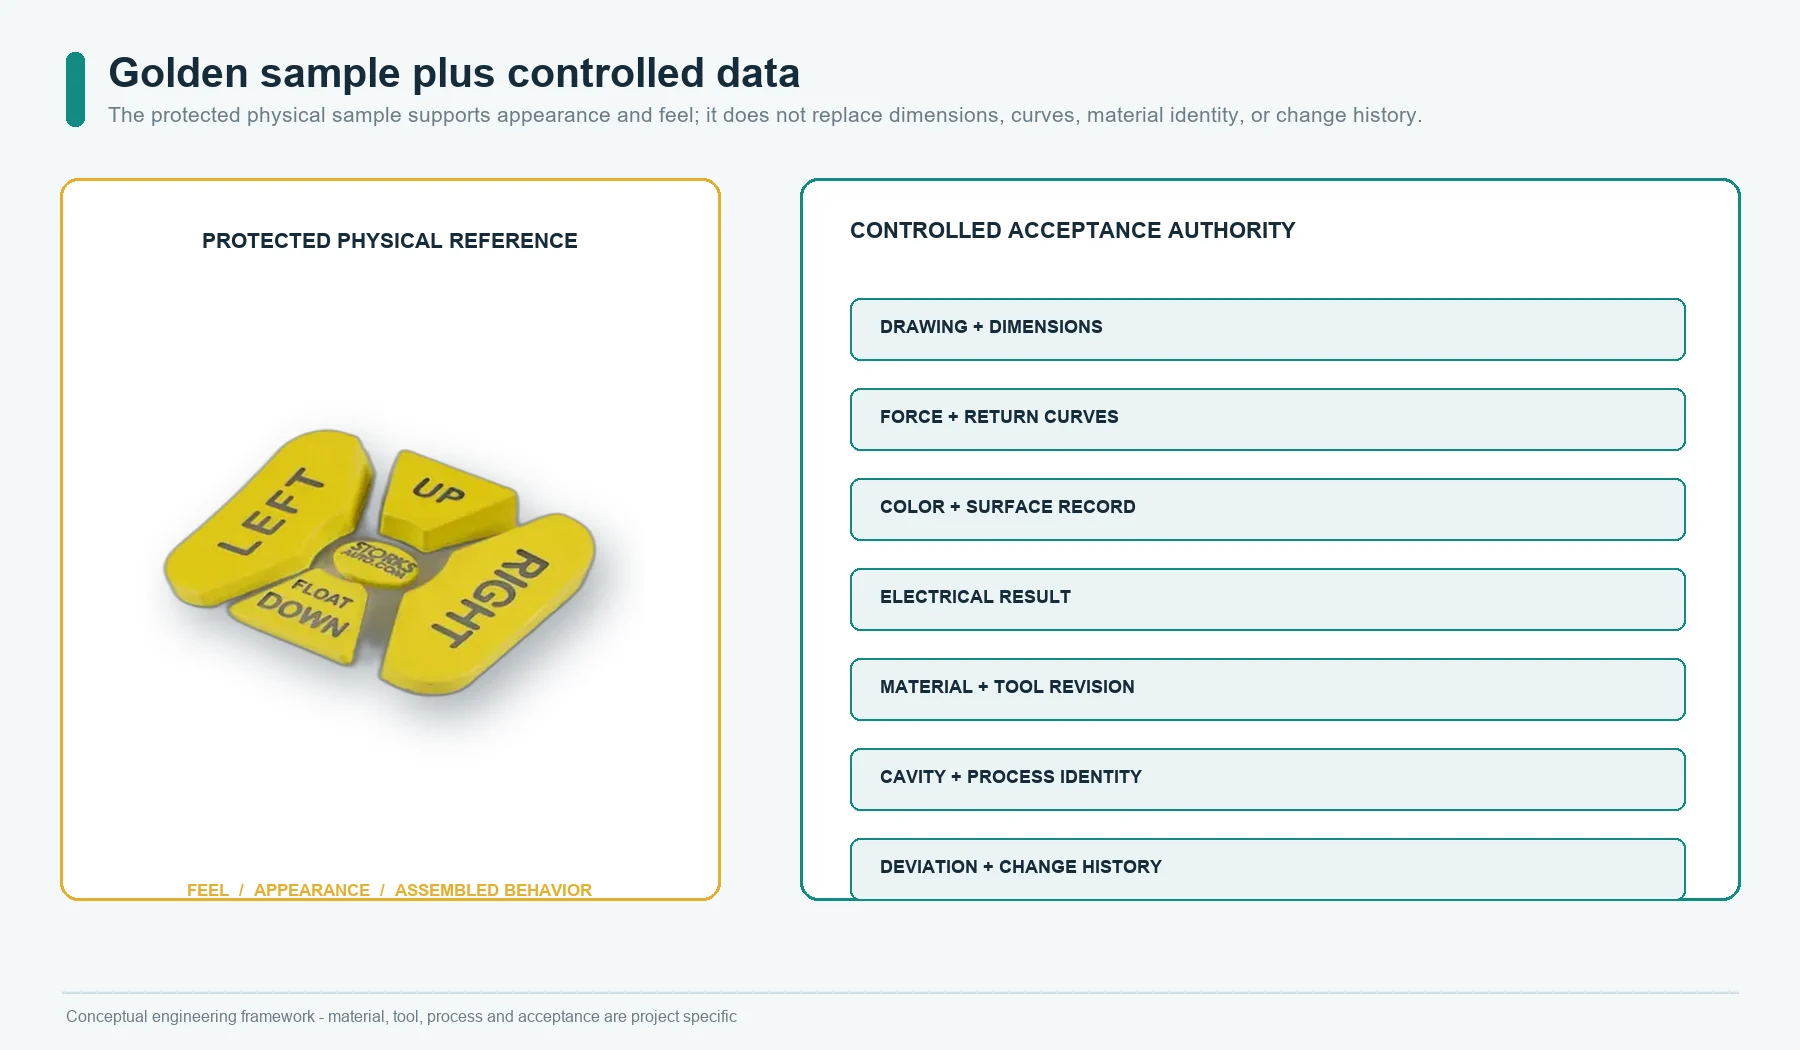
承認見本(ゴールデンサンプル)を仕様書の代わりにしない
適切に保管された承認見本(ゴールデンサンプル)は、次の用途に役立ちます:
- 操作感の比較
- 色・光沢の基準
- パーティングラインとバリの判定
- 組付け適合性
- 昼間・夜間の外観
- 梱包状態。
一方、次の情報を保持するには適していません:
- 厳密な寸法
- 押下・復帰の荷重曲線
- 電気的しきい値
- 測色値
- 表示文字・記号のアートワーク
- 材料の識別情報
- 工程条件
- 外観から確認できない形状
- 変更履歴。
現物サンプルは経年変化や応力緩和、退色、汚染が生じ、取り扱い方も一定とは限りません。サンプルID、承認日、図面リビジョン、金型リビジョン、キャビティ、材料、工程記録、交換ルールとともに保管してください。正式な受入基準は、あくまで管理データです。
量産移行承認資料を作成する
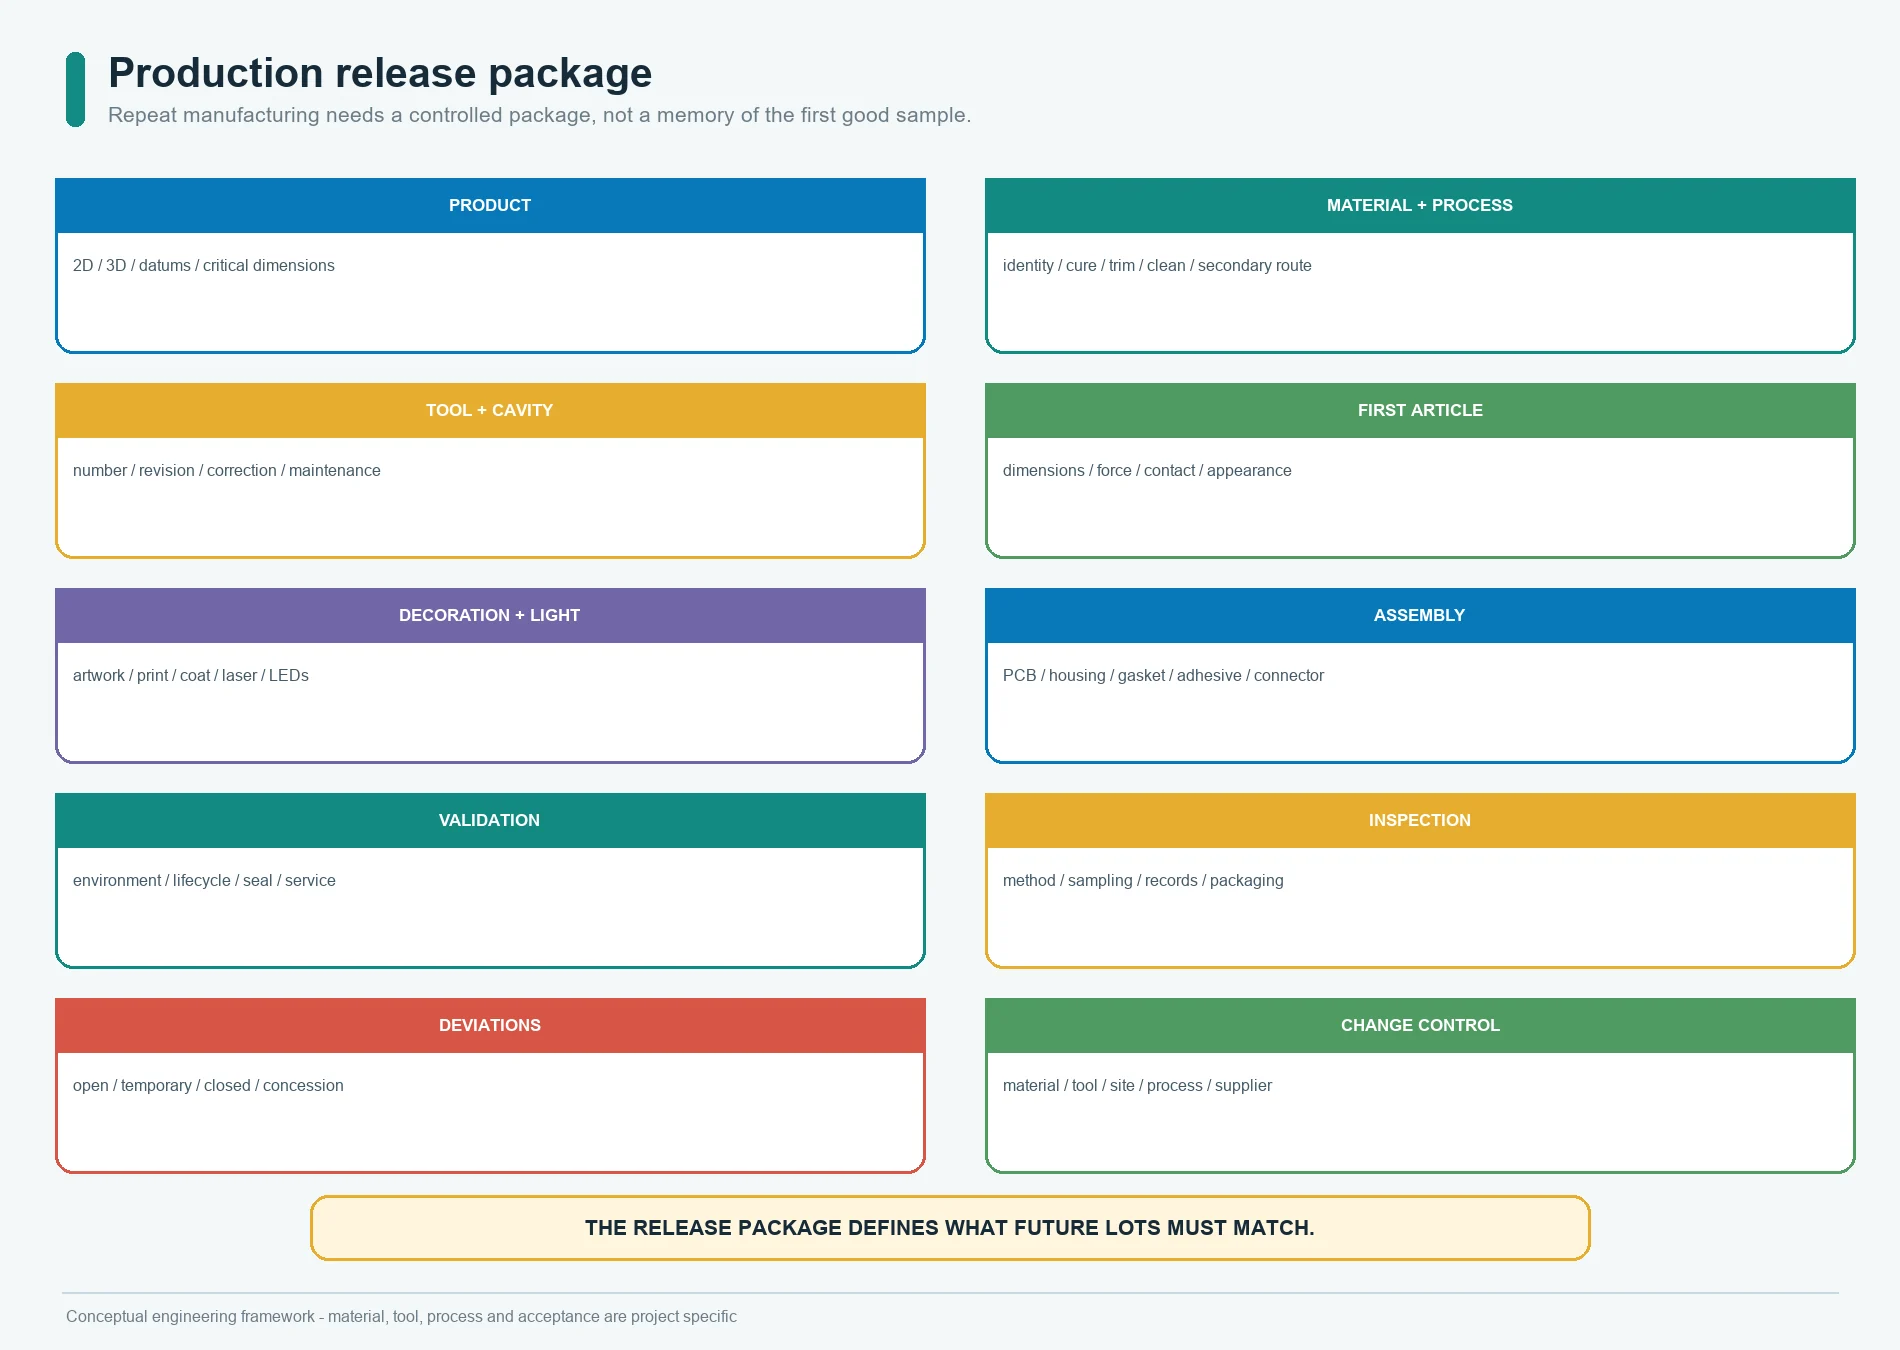
量産移行承認資料には、該当する次の資料を含めます:
- 承認済みの2D図面と3Dモデル
- 基準(データム)と重要寸法の一覧
- 材料・色仕様
- 金型番号、金型リビジョン、キャビティ計画、承認済みの修正履歴
- 成形、加硫、二次加硫、トリミング、洗浄、二次工程の責任分担
- 導電部材またはインサートの仕様
- アートワーク、コーティング、印刷、レーザー加工、照光の各ファイル
- PCB、FPC、PET、コネクタ、筐体、接着剤、ガスケットの各リビジョン
- 初品寸法検査報告書
- 荷重-変位曲線と復帰の記録
- 電気的機能の記録
- 外観および通電照光の承認記録
- 組付けおよびシール性能の証拠
- 検証結果
- 検査計画および抜取検査の合意
- 梱包・表示基準
- 承認見本(ゴールデンサンプル)台帳
- 逸脱・特別採用の状況
- 変更通知ルール。
現在のJASPERの試験・品質管理ページでは、外観、寸法、電気、操作感、接着、梱包、ロット記録に関する幅広い枠組みを示しています。ただし、メンブレンインターフェースを中心とした内容であり、それだけでシリコーンゴム金型の検査方法や設備構成が確認できるわけではありません。
金型の所有権、保管、保全、変更管理を定める
取引条件の担当部門と技術部門は、発注前に次の事項を合意しておく必要があります:
- 金型の所有者と、その所有権を証明する文書
- 金型を保管・使用する場所
- 金型を移管できるか
- 通常実施する保全と有償になる保全の範囲
- 補修、研磨、溶接、キャビティ加工、コーティング、交換を誰が承認するか
- キャビティの状態と保全履歴をどのように記録するか
- 金型と記録の保管期間
- 休止期間後の取り扱い
- インサート、治具、ゲージ、予備部品が含まれるか
- 材料、金型、工程、製造拠点、外注先、検査方法の変更をどのように通知するか
- どの変更で初品の再提出または再検証が必要となるか。
発注書に金型1式と記載するだけでは、これらの事項を管理できません。
証拠に基づいて承認不合格の原因を診断する
| 症状 | 最初に確認する証拠 | 決めつけてはいけないこと |
|---|---|---|
| キーの押下荷重が高すぎる | ウェブ部断面、材料識別情報、組付け時の予圧、治具、荷重-変位曲線 | 硬度だけが原因である |
| キーの操作感が柔らかい、または不明瞭 | 曲線形状、ウェブ部形状、ストローク、PCB支持、底付き | 材料が柔らかすぎる |
| 復帰不良 | 側面干渉、予圧、ウェブ部の損傷、コーティング、離型、組付け | 潤滑剤を増やせばよい |
| 導通が断続する | 接点位置、支持、ストローク、回路、汚染 | 金型側でオーバーストロークを増やす必要がある |
| 寸法ばらつき | キャビティ別傾向、測定方法、成形後経過時間、離型、工程条件 | 1つの収縮率ですべての形状を補正できる |
| 過大なバリ | 型合わせ面の状態、型締め、材料、工程、トリミング方法 | 外観基準に合格すれば機能部のバリも許容できる |
| 目視できるヒケまたは充填不良 | 断面・肉厚、材料供給、エア、材料、加硫、工程記録 | 外観だけの問題である |
| 照光のホットスポットまたは光漏れ | LED/PCBリビジョン、壁部・コーティングの形状、組付け隙間 | 金型変更だけが解決策である |
| シール不良 | 荷重経路全体、シールランド、締結部、引出口、公差、組付け | キーパッド外周だけに不具合がある |
| ロット間で操作感が変動する | 材料、工程、キャビティ、成形後経過時間、曲線測定方法、組付け | ゴールデンサンプルだけで十分なデータになる |
証拠で裏付けられた原因を是正し、影響する承認項目と既承認項目への悪影響の確認を再実施します。
必要情報が欠けている場合は金型着手または量産移行承認を止める
次の場合は金型製作への着手を承認しません:
- PCB、筐体、または接点マップのリビジョンが管理されていない
- キー荷重が形容詞だけで記述されている
- 材料または成形方式の責任範囲が不明である
- 重要な基準(データム)と寸法が分類されていない
- パーティングライン、材料供給、ベント、バリ、離型、インサートのリスクがレビューされていない
- 収縮率が他案件からコピーした普遍値として扱われている
- 試作段階と承認範囲が定義されていない
- 初品測定計画がない
- コーティング、レーザー加工、照光のアートワークが変更中である
- 納入する組立範囲が不明確である。
次の場合は量産移行承認を止めます:
- サンプルを金型、キャビティ、材料、工程、リビジョンに紐付けられない
- 是正処置が完了していない
- 組付け済みキーパッドが試験時の構成と異なる
- 荷重、復帰、電気、外観、照光、適合、シール、梱包の証拠が不完全である
- 一時的な逸脱が、文書化されないまま通常工程になっている
- ゴールデンサンプルが管理図面または試験データと矛盾している
- 金型の所有権、保全、変更通知について合意できていない。
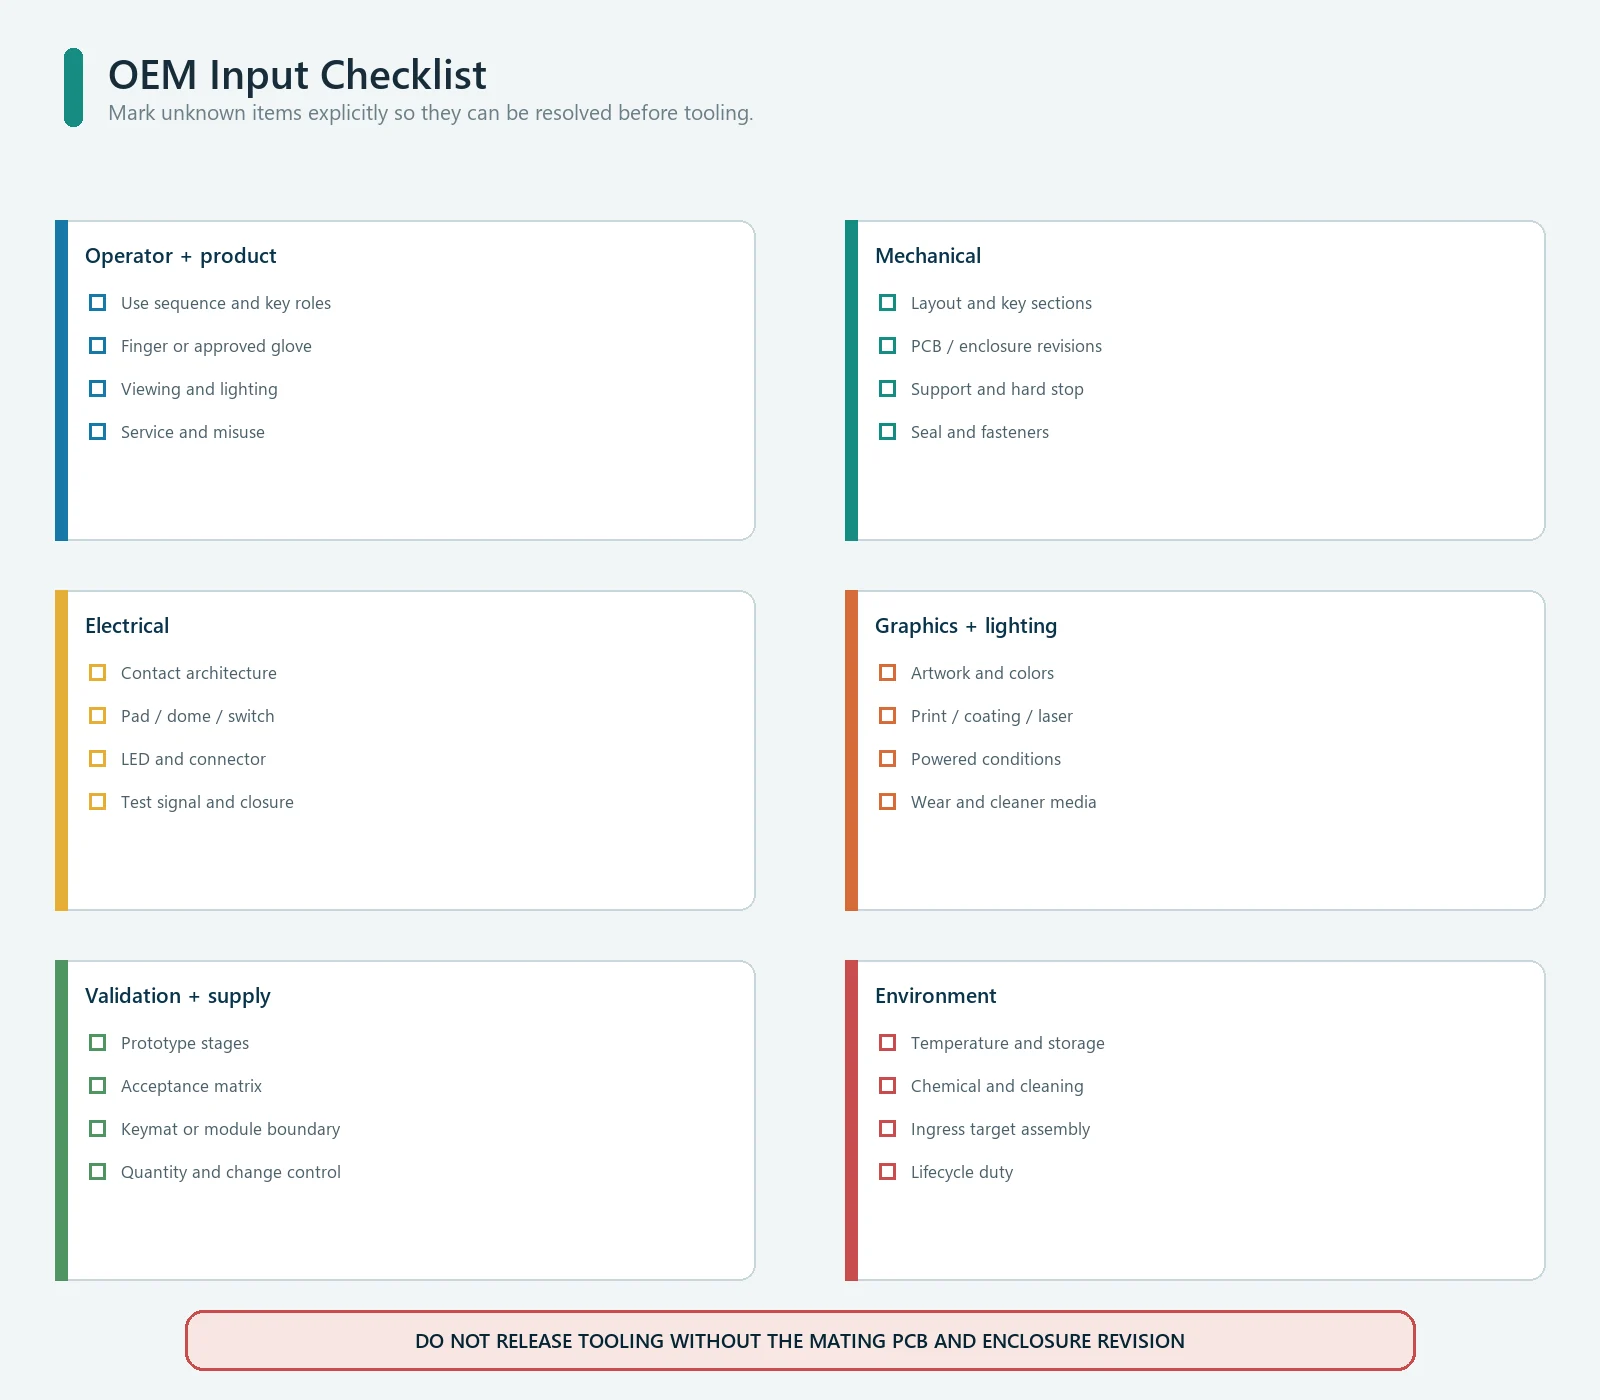
OEMがシリコンラバーキーパッドの試作レビュー用に提供すべき資料
次の資料を提出してください:
- リビジョンを明記した2D図面と3Dモデル
- 組み合わせるPCB、接点パターン、電気インターフェース
- 筐体CAD、断面図、ハードストップ、支持部、締結部、シールランド
- キーマップ、使用者の役割、手袋使用・清掃条件、表示の優先順位
- 目標とする荷重-変位およびストローク特性
- 接点、回路、照光、表示文字・記号、色、テクスチャ、コーティングの要件
- 材料、規制適合、使用環境、ライフサイクル、検証の要件
- 納入範囲:単体キーマットまたは組立済みモジュール
- 試作数量、年間数量、立上げ時期、必要文書
- 既存不具合の証拠または承認済みの基準サンプル。
管理図面、組み合わせ部品のリビジョン、目標承認ゲート、想定量産範囲を送付するには、RFQフォームを使用してください。価格とリードタイムを確定する前に、金型構想とサンプル計画の技術レビューを依頼してください。
よくある質問
3Dプリント製キーパッドで量産用シリコーンゴム金型を承認できますか?
いいえ。レイアウト、操作範囲、キー間隔、筐体クリアランス、一部の人間工学上の判断には役立ちますが、採用するシリコーンゴム、成形ウェブ部の挙動、収縮、バリ、パーティングライン、離型、インサート装填、加硫、荷重曲線、量産品の表面状態は再現できません。
最初の成形サンプルをゴールデンサンプルにすべきですか?
図面、金型リビジョン、キャビティ、材料、工程、測定結果、逸脱、承認状況が明らかになった後に限ります。未完了の修正がある初回サンプルは、技術評価用サンプルとして扱うべきです。
キーパッド全体に1つの収縮率を適用できますか?
普遍的なルールとして安全に適用することはできません。初期金型では文書化した想定値を使用できますが、修正を承認する前に、初回成形品の測定で方向、断面、形状、キャビティ、加硫、二次加硫、測定方法を確認する必要があります。
ISO 3302-1の公差等級を満たせば、キーパッドを承認できますか?
いいえ。公差等級は成形ゴム製品の寸法要求を定める際に役立ちますが、重要寸法、基準(データム)、測定状態、キー荷重特性、電気的機能、表示・加飾、照光、組付け、シール、検証基準は、プロジェクト側で別途定める必要があります。
ショアA硬さだけでキーの操作感を規定できますか?
いいえ。デュロメータ硬さは材料試験の値です。組付け後のキー操作感は、ウェブ部形状、キートップ形状、ストローク、支持条件、予圧、ハードストップ、接点導通、試験速度、組付け状態にも左右されます。
OEMはいつ金型を承認すべきですか?
製品、相手部品、材料・工程の責任範囲、重要形状、金型構想、試作計画、受入判定方法が管理された後に限り、金型仕様を承認します。量産は、承認済み金型と量産相当品が必要な根拠資料に基づく判定をすべて通過した後に承認します。
シリコンラバーキーパッド金型の所有者は誰にすべきですか?
所有権は取引契約で定めます。契約には、金型識別、保管、使用許可、保全、補修承認、移管、記録保管、休止時の扱い、交換、変更通知も含めるべきです。
承認済みの単体キーパッドだけで、完成組立品も承認できますか?
いいえ。PCB支持、接点位置、筐体ガイド、締結部品、予圧、接着剤、ガスケット、コネクタ、照光、筐体公差によって、荷重、復帰、電気導通、外観、シール性能が変化する可能性があります。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。