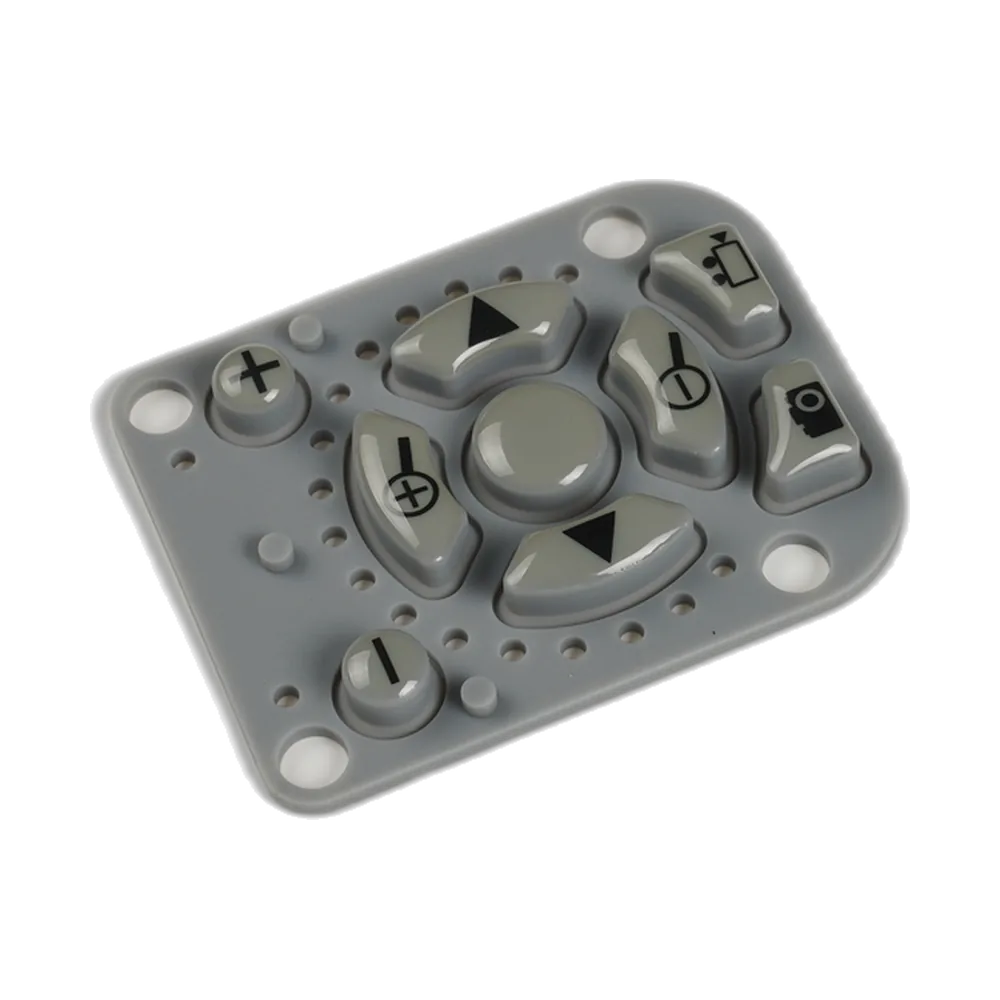
Tanto el PU como el epoxi pueden proteger o decorar los teclados de silicona, pero ninguna de estas familias químicas es automáticamente la opción más duradera. El resultado depende de la formulación concreta, la zona recubierta, el espesor de capa, la preparación de la superficie de silicona, la geometría de la tecla, los productos de limpieza, la trayectoria de desgaste, los requisitos ópticos y el proceso de curado.
Para una tecla que se flexiona cada vez que se pulsa, compare un candidato de PU aprobado con un candidato de epoxi aprobado en las mismas condiciones. Las formulaciones de poliuretano pueden ofrecer una amplia variedad de niveles de brillo, flexibilidad y tacto, mientras que los sistemas epoxi también pueden formularse o modificarse para aumentar su tenacidad y lograr flexibilidad. Por tanto, el nombre de la familia de resinas no define por sí solo un nivel de vida útil.1 2
- 1. Defina la zona recubierta y el objetivo del acabado
- 2. Compare el tacto y el aspecto de la superficie
- 3. Revise la geometría y la compatibilidad del proceso
- Ensaye la geometría flexible, no solo una probeta plana
- Controle la interfaz entre la silicona y el recubrimiento
- 4. Utilice una matriz de validación de PU frente a epoxi en las mismas condiciones
- 5. Ensaye el desgaste y la exposición química en una secuencia útil
- 6. Confirme el acabado aprobado mediante muestras límite
- Preguntas frecuentes
- ¿El PU es siempre mejor que el epoxi para los teclados de silicona?
- ¿El recubrimiento epoxi es siempre duro y frágil?
- ¿Puede un recubrimiento cambiar el tacto del teclado o la fuerza de accionamiento?
- ¿Podemos elegir únicamente a partir de una tabla de resistencia química?
- ¿Qué recubrimiento es mejor para un teclado retroiluminado?
- ¿Una parte superior de tecla de epoxi es lo mismo que un capuchón de plástico?
- Revise el diseño gráfico y el acabado de su teclado
1. Defina la zona recubierta y el objetivo del acabado
Primero, defina qué función debe cumplir la capa superficial y dónde se aplicará. Entre las configuraciones habituales figuran una capa protectora transparente sobre gráficos impresos o grabados por láser, una capa de color pigmentada, un acabado transparente que cubre toda la tecla, una capa local de resina en relieve sobre la parte superior de la tecla o un acabado aplicado únicamente a las teclas sometidas a mayor desgaste.
Estas configuraciones no son equivalentes. Una capa transparente fina sobre una leyenda obtenida por eliminación de la capa con láser experimenta un estado de deformación diferente al de una cúpula local de resina más gruesa. El plano debe mostrar si el recubrimiento permanece en la cara superior plana, atraviesa un radio, continúa por la pared lateral o se aproxima a la zona flexible de pared delgada moldeada.
También debe distinguir entre las superficies superiores de tecla recubiertas de epoxi y los capuchones de tecla de plástico. El epoxi es un elemento de resina aplicado y curado sobre la superficie de silicona. Un capuchón de plástico es un componente moldeado independiente, con sus propios requisitos de retención, ajuste, utillaje y trayectoria de transmisión de cargas.
Para conocer la arquitectura general del teclado, consulte la página de JASPER sobre teclados de silicona personalizados.
2. Compare el tacto y el aspecto de la superficie
Especifique el acabado mediante características observables, no solo por el nombre de la resina:
- mate, satinado o brillante;
- tacto liso, seco, suave o con poca resistencia al deslizamiento;
- resistencia al deslizamiento del dedo o adherencia-deslizamiento intermitente (stick-slip) aceptables;
- altura del borde alrededor de un recubrimiento local en la parte superior de la tecla;
- visibilidad de arañazos y huellas dactilares; y
- aspecto de día y de noche.
Las formulaciones de recubrimiento de PU permiten ajustar el brillo, la flexibilidad, el tacto y la adherencia, incluidos los acabados de tacto suave. Por eso se considera el PU cuando importa una superficie flexible o con un tacto definido. Esto no demuestra que cualquier PU se adhiera al caucho de silicona o cumpla los requisitos de flexión y limpieza de un teclado.
Los sistemas epoxi también varían. La elección del agente de curado puede modificar la flexibilidad, la adherencia y la resistencia química, y existen formulaciones epoxi flexibles. Estas posibilidades de formulación no validan un recubrimiento para teclados; explican por qué el epoxi no representa un único nivel de dureza o durabilidad.
La pregunta relevante es: ¿qué formulación concreta conserva el tacto y el aspecto aprobados después de la flexión, la limpieza y el desgaste?
3. Revise la geometría y la compatibilidad del proceso
Ensaye la geometría flexible, no solo una probeta plana
Una tecla de silicona es un elemento elastomérico móvil. La parte superior puede desplazarse, las paredes laterales se flexionan y la zona flexible de pared delgada se deforma repetidamente. Un recubrimiento que resiste sobre un panel plano puede agrietarse o levantarse en un radio.
ASTM D522/D522M es una referencia útil para evaluar la flexibilidad, ya que examina el agrietamiento de recubrimientos orgánicos adheridos durante la flexión e incluye materiales de tipo caucho en su alcance.3 Puede utilizarse para una evaluación preliminar de un sistema de recubrimiento, pero no sustituye los ensayos cíclicos del teclado representativo de la producción prevista.
Las probetas testigo planas pueden seguir siendo útiles para medir el brillo, el color o el espesor de capa. Procéselas junto con las teclas moldeadas para que los datos de las probetas no sustituyan la evaluación de la geometría real.
Controle la interfaz entre la silicona y el recubrimiento
Una comparación útil mantiene constante toda la estructura de capas superficiales, salvo el sistema candidato que se pretende evaluar. Registre:
- la silicona moldeada y su estado de curado/poscurado;
- la limpieza y el control de la contaminación;
- el tratamiento y/o la imprimación;
- las capas de color o de enmascaramiento;
- la leyenda impresa u obtenida por eliminación de la capa con láser;
- la capa protectora de PU o epoxi; y
- el curado y el acondicionamiento finales.
La solución de teclado de silicona grabado por láser debe revisarse junto con el acabado protector. Cambiar la imprimación, la limpieza, la capa base o el curado al mismo tiempo que la química de la resina dificulta la interpretación del resultado.
Revise también la temperatura de curado, el contacto de disolventes o componentes reactivos con las capas inferiores, la humectación en los bordes generados por láser, las burbujas, las acumulaciones de recubrimiento, los bordes del enmascaramiento y cualquier efecto sobre las capas translúcidas o de bloqueo de luz.
4. Utilice una matriz de validación de PU frente a epoxi en las mismas condiciones
La tabla siguiente es un marco de trabajo de ingeniería, no datos de ensayo de JASPER. Parte de dos candidatos específicos para el proyecto:
- Candidato de PU: capa de acabado transparente de PU alifático flexible.
- Candidato de epoxi: sistema epoxi transparente flexible o modificado para aumentar su tenacidad.
El grado concreto del material, la imprimación, el espesor de capa, el curado y los límites de aceptación siguen pendientes de confirmación. Antes del ensayo, mantenga bajo control el lote y el estado de la silicona, la preparación, la imprimación, la estructura de capa base y leyendas, la zona recubierta, el acondicionamiento, la geometría de la tecla, el conjunto alimentado eléctricamente y la secuencia de exposición.
| Aspecto de comparación | Candidato de PU: punto de atención | Candidato de epoxi: punto de atención | Validación en las mismas condiciones |
|---|---|---|---|
| Doblado / flexión | Suele elegirse cuando la elasticidad es importante, pero el espesor y la formulación siguen condicionando el agrietamiento. | Utilice un sistema expresamente flexible o modificado para aumentar su tenacidad; no dé por hecho que un epoxi genérico se flexionará. | Someta las teclas reales a ciclos e inspeccione la cara superior, los radios, la pared lateral y los bordes de las leyendas para detectar grietas, blanqueamiento, levantamiento de bordes o delaminación. |
| Tacto | Puede formularse para obtener desde acabados lisos y brillantes hasta superficies de tacto suave o con menor resistencia al deslizamiento. | Una acumulación local puede sentirse más dura o crear un borde perceptible; los grados flexibles pueden comportarse de otra forma. | Compare la pegajosidad, la resistencia al deslizamiento, el stick-slip, el pulido por uso y el tacto del borde antes y después del desgaste y la limpieza. |
| Limpieza / fluidos | La resistencia varía según la química del PU y su reticulación. | La resistencia varía según la resina, el endurecedor, el curado y el fluido. | Utilice los productos de limpieza, desinfectantes, aceites u otros fluidos declarados que se emplearán realmente; registre el reblandecimiento, el hinchamiento, la decoloración, los cambios de brillo, la pegajosidad y la pérdida de adherencia. |
| Brillo / aspecto | Son posibles acabados mates, satinados y brillantes. | Los sistemas transparentes para la parte superior de las teclas pueden elegirse para obtener un aspecto brillante, pero el nombre de la química por sí solo no garantiza el brillo. | Utilice probetas testigo procesadas junto con las teclas cuando la geometría lo permita y apruebe las teclas moldeadas mediante muestras límite visuales. |
| Óptica / retroiluminación | La textura, el espesor y el curado pueden modificar la transmisión, la turbidez óptica, los reflejos molestos y el contraste de las leyendas. | Una capa local más gruesa puede modificar los reflejos; las burbujas o la forma del borde pueden hacerse visibles al iluminar el conjunto. | Compare el mismo conjunto alimentado eléctricamente con las mismas condiciones de excitación del LED, luz ambiental y ángulo de observación. |
| Adherencia | Depende en gran medida de la preparación de la silicona, la imprimación, la capa base y el curado. | Se aplica la misma consideración; una película más rígida también puede concentrar tensiones en los bordes. | Utilice una evaluación preliminar de adherencia acordada sobre la estructura real de capas, registre el plano de fallo y repita la evaluación después de la flexión y la exposición química. |
| Desgaste / pulido por uso | Una película flexible puede mantenerse sin grietas y, aun así, pulirse por el uso o cambiar de brillo. | Una superficie más dura puede resistir algunos arañazos y, sin embargo, agrietarse o astillarse si la deformación se concentra. | Combine una abrasión realista de manos y dedos con la contaminación pertinente; fotografíe las mismas zonas y conserve las muestras. |
Un resultado solo es comparable si las condiciones de ensayo también lo son. Si los dos sistemas requieren imprimaciones o espesores de capa diferentes, documente esas diferencias como parte de la configuración aprobada, en lugar de ocultarlas bajo las etiquetas «PU» y «epoxi».
5. Ensaye el desgaste y la exposición química en una secuencia útil
Utilice una secuencia que permita detectar efectos de interacción:
- evaluación inicial del aspecto, el brillo, el tacto y la adherencia, e inspección con alimentación eléctrica;
- flexión o accionamiento representativos de las teclas;
- frotamiento y desgaste realistas;
- exposición al fluido o producto de limpieza declarado;
- recuperación y acondicionamiento definidos; y
- repetición de las comprobaciones de aspecto, óptica, adherencia y comportamiento mecánico.
IEC 60068-2-70 proporciona un método normalizado para evaluar la abrasión de marcas y caracteres causada por el frotamiento de dedos y manos, incluidas las superficies de actuadores y teclados.4 IEC 60068-2-74 proporciona un marco para los ensayos de contaminación por fluidos y establece que deben seleccionarse los fluidos y las severidades pertinentes para la especificación aplicable, en lugar de aplicar todos los fluidos enumerados.5
ASTM D1308 es otra referencia útil para evaluar cambios en recubrimientos, como decoloración, variación del brillo, ampollamiento, reblandecimiento, hinchamiento o pérdida de adherencia.6 Su requisito de película continua implica que no debe trasladarse sin una revisión crítica a cualquier geometría de teclado.
En cuanto a la adherencia, ASTM D3359 es ampliamente conocida, pero su alcance se limita a recubrimientos relativamente dúctiles sobre sustratos metálicos. Señala que los datos de precisión para aplicaciones no metálicas son limitados y no proporciona una fuerza absoluta de rotura de la unión.7 En teclas de silicona, utilice un método acordado con el proveedor y documente el plano de fallo: interfaz con la silicona, imprimación, capa de color, capa transparente, borde generado por láser o fallo cohesivo dentro del recubrimiento.
No invente un número universal de ciclos, un tiempo de contacto del limpiador ni un límite de aceptación. Estos valores deben derivarse de las condiciones de servicio del producto y del sistema de recubrimiento aprobado.
6. Confirme el acabado aprobado mediante muestras límite
Conserve muestras físicas controladas para las condiciones de aspecto y tacto que resultan difíciles de expresar con un único valor, entre ellas:
- rango aceptable de acabado mate, satinado y brillante;
- cambio máximo visible de textura;
- altura y suavidad aceptables del borde local de epoxi;
- pegajosidad o stick-slip inaceptables;
- nivel aceptable de arañazos y pulido tras el desgaste;
- grietas, blanqueamiento, burbujas, poros o levantamiento de bordes inaceptables; y
- turbidez óptica, reflejos molestos y fugas de luz aceptables con la retroiluminación encendida.
El expediente de aprobación debe identificar la revisión del teclado, el estado de la silicona, el proceso de preparación, el producto de recubrimiento y su revisión, la imprimación, la zona recubierta, el método de formación del espesor de capa, el curado, la estructura de capas decorativas, la secuencia de ensayo y la identificación de las muestras conservadas.
Si cambia la formulación, el endurecedor, la imprimación, el curado u otra interfaz crítica, trátelo como un cambio controlado. «Sigue siendo PU» o «sigue siendo epoxi» no demuestra equivalencia.
Preguntas frecuentes
¿El PU es siempre mejor que el epoxi para los teclados de silicona?
No. El PU suele evaluarse por su flexibilidad o por la posibilidad de ajustar el tacto, pero la formulación concreta, la imprimación, el espesor de capa, el curado y la geometría determinan el resultado. Un epoxi específico para el proyecto puede ser el acabado más adecuado si cumple los límites exigidos de flexión, desgaste, limpieza y aspecto.
¿El recubrimiento epoxi es siempre duro y frágil?
No. Existen sistemas epoxi flexibles y sistemas modificados para aumentar su tenacidad. El proveedor debe identificar el sistema concreto de resina y endurecedor y aportar datos pertinentes para la película y el sustrato previstos.
¿Puede un recubrimiento cambiar el tacto del teclado o la fuerza de accionamiento?
Sí. Puede modificar directamente la resistencia al deslizamiento del dedo, y una capa gruesa o rígida cerca de un radio de flexión puede afectar a la deformación. Cuando el recubrimiento tenga una influencia mecánica significativa, vuelva a comprobar la relación fuerza-desplazamiento en la tecla acabada representativa de la producción prevista.
¿Podemos elegir únicamente a partir de una tabla de resistencia química?
No. Los datos obtenidos en un panel rígido recubierto no demuestran la adherencia, la flexión ni el comportamiento óptico sobre silicona. Utilice los datos del proveedor para preseleccionar candidatos y, después, ensaye la estructura completa de capas del teclado con los fluidos y la geometría reales.
¿Qué recubrimiento es mejor para un teclado retroiluminado?
Elija según la estructura óptica completa. El acabado debe proteger la superficie sin niveles inaceptables de turbidez óptica, reflejos molestos, cambios de color, fugas de luz ni bordes débiles en las zonas procesadas por láser. Consulte la guía de JASPER sobre leyendas grabadas por láser y recubrimientos protectores para teclados de silicona para conocer la estructura de capas en su conjunto.
¿Una parte superior de tecla de epoxi es lo mismo que un capuchón de plástico?
No. Una parte superior de tecla de epoxi es un elemento de resina aplicada y curada. Un capuchón de plástico es una pieza moldeada independiente, con distintas consideraciones de retención, utillaje y trayectoria de transmisión de cargas.
Revise el diseño gráfico y el acabado de su teclado
Envíe el plano o la muestra actual del teclado, la geometría de las teclas en 2D/3D, los requisitos de la zona recubierta, el diseño gráfico, la textura y el brillo deseados, el aspecto diurno y nocturno, la información del LED/PCB si hay retroiluminación, los productos de limpieza y contaminantes previstos, las teclas de uso intensivo, las cantidades y cualquier muestra existente de PU o epoxi. Los elementos aún no definidos pueden marcarse como TBD (por determinar).
Empiece por la familia de productos de teclados de silicona o solicite una revisión de ingeniería de su teclado.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.