La elección entre una placa ensamblada (PCBA) y el ensamblaje de equipos (box build) depende del producto físico que recibe el fabricante de equipos originales (OEM). Elija PCBA cuando el proveedor entregue una placa ensamblada y el OEM conserve la integración del producto. Elija box build cuando el proveedor deba integrar esa placa con los cables, la carcasa y las demás piezas especificadas, y después liberar el conjunto acordado. Para los pedidos de productos terminados, utilice como referencia de compra la ejecución de la secuencia de aceptación final acordada en el 100% de las unidades, vinculada al número de serie de cada producto. Defina la configuración de entrega antes de comparar precios: el término «box build» por sí solo no la especifica.
| Necesidad de su proyecto | Alcance preferible | Responsabilidad que determina la elección |
|---|---|---|
| Placas para una línea de integración ya establecida del OEM | PCBA | El OEM instala, configura y libera el producto |
| Unidades configuradas y listas para el acondicionamiento y embalaje acordados | Box build | El proveedor integra y verifica el producto especificado |
| Cambios frecuentes de carcasa durante el desarrollo | PCBA | El OEM conserva el acceso y controla las iteraciones mecánicas |
| Integración de un diseño de placa ya aprobado | Box build | El proveedor se hace cargo de las operaciones de ensamblaje y prueba final acordadas |
- PCBA y box build entregan productos físicos diferentes
- Cables, mazos y conectores más allá de la placa
- Carcasas, elementos de fijación e instrucciones de trabajo mecánico
- Firmware, configuración y pruebas a nivel de sistema
- Separar la carga del firmware de su desarrollo
- Definir una prueba de producto medible
- Etiquetas, accesorios y embalaje del producto terminado
- Cuándo conviene PCBA y cuándo conviene box build
- Cuándo conviene PCBA
- Cuándo conviene box build
- Un límite de aceptación para pedidos a nivel de placa y de producto
- Preguntas frecuentes
- ¿El box build incluye siempre la fabricación de la carcasa?
- ¿Quién proporciona los planos de cables y mazos?
- ¿Bastan las pruebas funcionales de la placa para un box build?
- ¿Los números de serie deben identificar la placa o el producto terminado?
- ¿Puede un mismo proveedor cotizar PCBA y box build por separado?
- ¿El box build incluye el desarrollo del firmware?
- ¿Puede un OEM empezar con PCBA y pasar después a box build?
- ¿Qué archivos se necesitan para una oferta de box build?
- Recomendación final: defina primero el artículo que se envía
PCBA y box build entregan productos físicos diferentes
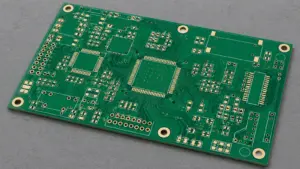
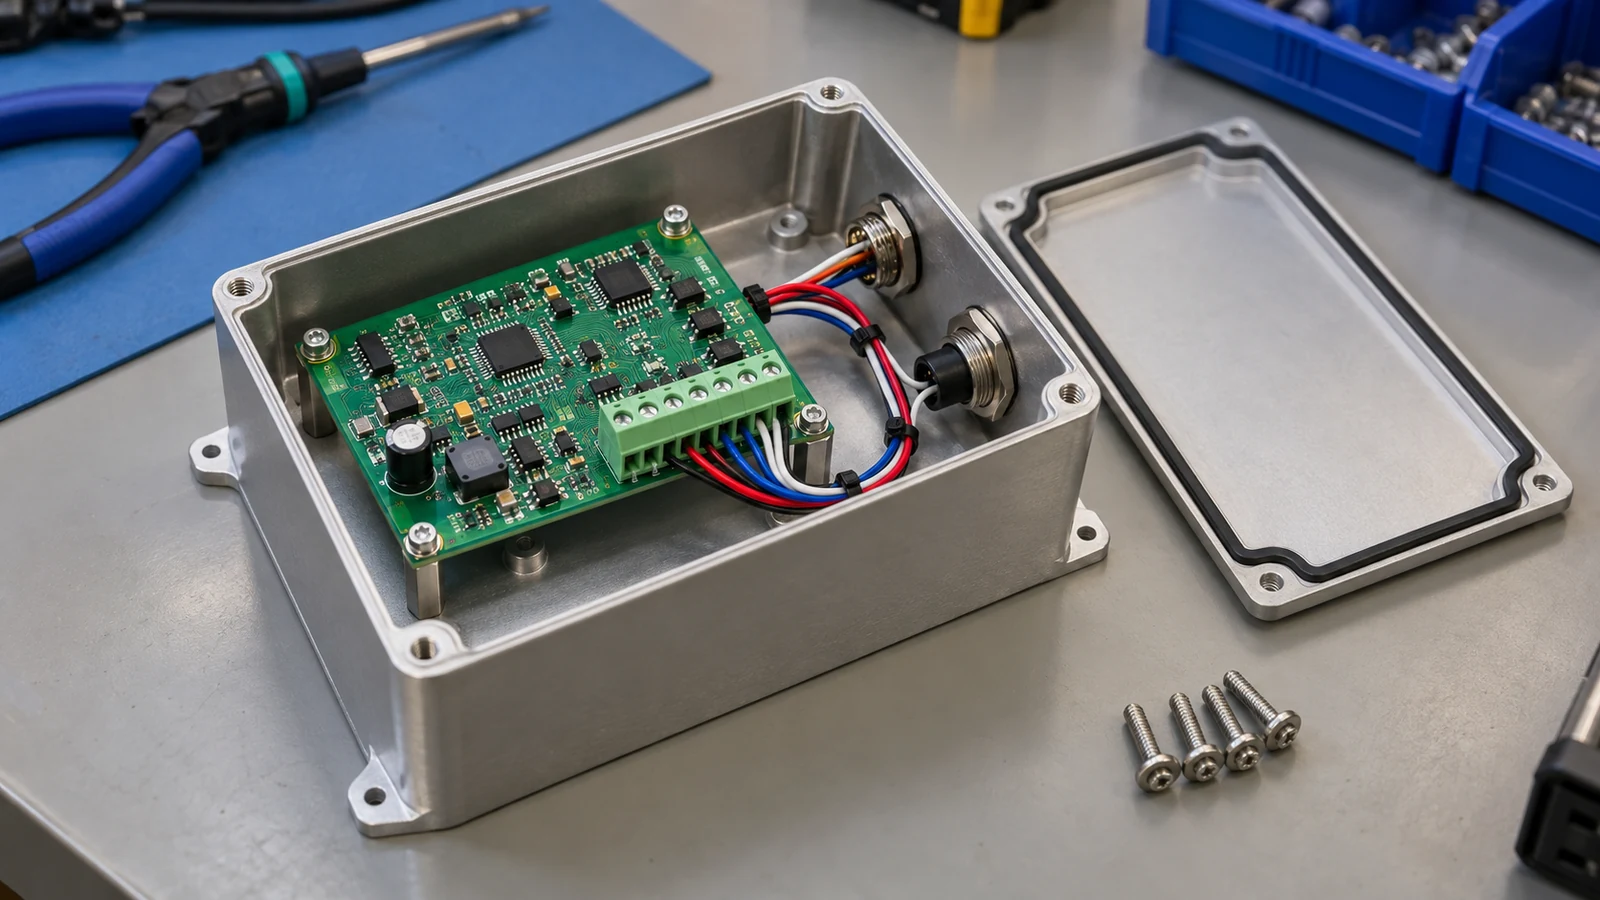
Una placa de circuito impreso ensamblada, o PCBA, es una placa con componentes montados y conectados eléctricamente. El box build combina placas ensambladas con los demás elementos necesarios para crear un conjunto especificado. Ese conjunto puede ser un controlador dentro de una carcasa, un módulo de panel frontal o un instrumento terminado. Su número de pieza, su plano y su plan de aceptación definen dónde termina la entrega.
Una PCBA puede incluir conectores soldados, cables de conexión, programación y pruebas funcionales de la placa cuando esas operaciones figuran en el pedido. Aun así, la instalación de la carcasa y la aceptación del producto pueden seguir correspondiendo al OEM. Identifique con precisión el artículo que se envía. Si un pedido de box build termina en un módulo de panel frontal precableado que otra planta instalará en una máquina, ese módulo constituye el límite de entrega, aunque la máquina que lo incorpora todavía no esté terminada.
Utilice la siguiente matriz para comparar la misma revisión del producto. El OEM aprueba los requisitos; el proveedor designado ejecuta y registra sus comprobaciones de liberación.
| Entregable | Alcance de PCBA | Alcance de box build | Información necesaria | Responsable de la aceptación |
|---|---|---|---|---|
| Ensamblaje de la placa | Montar y soldar los componentes de la placa; inspeccionarla y probarla según el plan de la placa | Incluir o recibir la PCBA aprobada y conservar la identificación de su revisión | Lista de materiales (BOM) de la placa, datos de posición de componentes, plano de ensamblaje y plan de pruebas de la placa | El responsable de electrónica del OEM aprueba; el proveedor de PCBA libera la placa |
| Integración del cableado | Instalar los conectores de la placa y los cables de conexión pedidos expresamente | Instalar, tender, fijar y conectar los cables o mazos de cables especificados | Plano del mazo, lista de conexiones pin a pin, referencias de los conectores e instrucciones de tendido | El responsable de interconexiones del OEM aprueba; el integrador designado verifica la instalación |
| Instalación de la carcasa | Suministrar la placa con interfaces de montaje definidas | Montar la placa, los paneles, los elementos de fijación y las piezas de la carcasa especificadas | BOM mecánica, plano de ensamblaje e instrucciones para los elementos de fijación y las uniones | El responsable mecánico del OEM aprueba; el proveedor de box build verifica el ensamblaje |
| Configuración del sistema | Cargar una imagen de firmware o ajustes de la placa cuando se solicite | Aplicar el firmware aprobado, las opciones del producto y los datos de calibración | Versión de software aprobada, mapa de configuración y procedimiento de programación | El responsable de software del OEM aprueba; el proveedor que realiza la operación registra la configuración cargada |
| Pruebas del producto | Verificar la placa con respecto a sus límites a nivel de placa | Probar el conjunto terminado acordado y sus interfaces externas | Especificación de pruebas del producto, útiles de prueba, cargas, límites y formato de registro | El responsable de producto/calidad del OEM aprueba; el proveedor de box build ejecuta las pruebas de liberación |
| Embalaje final | Proteger e identificar las placas para la siguiente fase de ensamblaje | Embalar el producto definido, los accesorios, las etiquetas y la documentación | BOM de embalaje, originales gráficos de las etiquetas, lista de accesorios e instrucciones de acondicionamiento y embalaje | El responsable de calidad/logística del OEM aprueba; el proveedor que realiza el embalaje verifica el contenido |
La documentación de la placa sigue siendo necesaria en ambas modalidades. Las directrices de ensamblaje de Eurocircuits identifican los datos de la BOM y de posición de componentes (CPL), la orientación de los componentes y las distancias de separación como aspectos diferenciados del ensamblaje. Los planos de box build añaden las interfaces que rodean a esa placa; no sustituyen su paquete de documentación de liberación.
La compra de componentes es una decisión independiente. En cualquiera de los dos alcances de entrega física puede acordarse que el cliente suministre los materiales o que el proveedor los adquiera.
Cables, mazos y conectores más allá de la placa
La integración del cableado corresponde al alcance que realiza y verifica las conexiones entre la placa y el resto del producto. Un conector de pines soldado a la placa no determina quién se responsabiliza de su conector complementario, de los contactos crimpados, de la longitud del cable o de su tendido. Asigne estos elementos por número de pieza y por operación antes de aceptar una oferta.
El OEM normalmente proporciona o aprueba la definición del mazo de cables. Si la desarrolla un proveedor, incluya expresamente ese trabajo de ingeniería y exija la aprobación del OEM antes de la producción. Apruebe el plano, no solo una muestra. Una fotografía ayuda a explicar el tendido, pero el plano controlado debe identificar las vistas de los conectores, los números de cavidad, las secciones de los conductores, el aislamiento, las longitudes, las tolerancias, los blindajes y el alivio de tracción para que ambos proveedores fabriquen e inspeccionen la misma interfaz.
Por ejemplo, un plano puede conectar la cavidad 1 de J1 con la cavidad 4 de J3. Indicar si cada conector se muestra desde la cara de acoplamiento o desde el lado de entrada de los cables evita una asignación de pines invertida en espejo. Registre dónde termina el conductor de drenaje del blindaje y si se conecta a la masa del chasis o a la masa del circuito. Estas son decisiones de diseño eléctrico.
Las comprobaciones de aceptación deben abarcar el asentamiento de los conectores, el enganche de los seguros, la retención de los terminales y las distancias libres del tendido, además de las pruebas eléctricas especificadas. Revise las uniones ocultas antes del cierre. Cuando los conectores de acoplamiento puedan intercambiarse, exija una comprobación de identidad o de asignación de pines que permita distinguirlos; un seguro enganchado demuestra el acoplamiento, pero no demuestra que el conector correcto haya llegado a la toma correcta. Repita las comprobaciones de las interfaces afectadas después de la instalación, porque el cierre puede pellizcar un mazo que ya se había probado.
Para medir la resistencia, las opciones pertinentes son las mediciones a dos hilos y a cuatro hilos. Las mediciones a dos hilos incluyen la resistencia del útil y de los cables de medida; las de cuatro hilos separan las conexiones de corriente y tensión para reducir esa influencia. La calculadora de resistencia de Cirris tiene en cuenta la geometría del conductor, la temperatura, los contactos, los útiles de prueba y la exactitud del instrumento. Utilice esos datos para establecer el umbral del circuito concreto en ohmios. Una indicación de continuidad por sí sola no demuestra la integridad de la señal ni el funcionamiento con la carga nominal.
Carcasas, elementos de fijación e instrucciones de trabajo mecánico
El box build incluye la instalación de la carcasa solo en la medida definida en el pedido de ensamblaje. La carcasa puede comprarse, ser suministrada por el OEM o adquirirse a un proveedor mecánico aprobado. Fabricarla es un entregable independiente. El proveedor de ensamblaje necesita instrucciones aprobadas para montarla alrededor de la electrónica.
El paquete de documentación mecánica debe identificar la revisión de la carcasa, las referencias de montaje, las alturas de los separadores, los números de pieza de los elementos de fijación, las longitudes de acoplamiento roscado, las arandelas y la secuencia de apriete. Especifique los puntos de sujeción de los cables y el estado de montaje de las juntas, las almohadillas térmicas y las barreras aislantes. Estos detalles determinan si la placa que funciona permanece intacta después de la instalación y si los conectores externos siguen siendo accesibles.
El par de apriete corresponde a una unión concreta. Identifique todos los elementos superpuestos que forman esa unión. La instrucción de trabajo debe indicar el tornillo, el material de la pieza roscada o el inserto, el estado de lubricación o del fijador de roscas, el valor objetivo y el intervalo permitido en N·m, los requisitos de la herramienta y el método de retrabajo, porque el tamaño nominal del tornillo no describe la interacción de estas condiciones.
Dos ejemplos de fabricantes muestran por qué:
- El Phoenix Contact MSTB 2,5/ 2-ST-5,08 BD IN 5, referencia 1705986, especifica 0,5–0,6 N·m para la conexión de su terminal de tornillo y una longitud de pelado de 7 mm. Estos valores corresponden a esa terminación del conductor. Datos de producto de Phoenix Contact.
- El plano de Hammond 1590BSFL recomienda 50–55 cN·m para la tapa estándar y 25–30 cN·m con la disposición de junta especificada. Convertidos a N·m, estos valores son 0,50–0,55 N·m y 0,25–0,30 N·m, respectivamente. La junta cambia la instrucción. Plano de la carcasa de Hammond.
No traslade ninguno de estos intervalos a otra unión. Un plan de ensamblaje de alta fiabilidad utiliza el ajuste controlado correcto, no la cifra más alta disponible. Mantenga la tolerancia de funcionamiento de la herramienta dentro de la ventana de proceso permitida que se haya establecido para esa unión.
Asigne la verificación del apoyo de la placa, la ausencia de cables pellizcados, el asentamiento de las juntas y el cierre antes de la prueba final. Inspeccione antes de perder el acceso. Una marca testigo de apriete identifica una unión marcada; no mide el par aplicado. Cuando el plan de aceptación requiera registros de apriete, distinga el valor de ajuste de la herramienta del resultado medido y vincule el registro requerido al conjunto.
Firmware, configuración y pruebas a nivel de sistema
La aceptación de un box build debe verificar la configuración acordada del producto y las funciones afectadas por la integración. Una prueba de placa superada no puede cubrir un cable, una pantalla, una fuente de alimentación o una disposición de carcasa que no estaba presente en esa prueba. Mantenga la prueba de placa como punto intermedio de liberación y añada después las comprobaciones del producto a través de las interfaces externas pertinentes.
Separar la carga del firmware de su desarrollo
Identifique el archivo binario aprobado, su método de verificación, la revisión de hardware compatible y el archivo de configuración. Asigne la programación, la calibración, la selección de opciones y la lectura de comprobación a operaciones identificadas. El desarrollo y la depuración del firmware necesitan su propio alcance; pedir un conjunto programado no incluye automáticamente ninguna de estas tareas.
La configuración debe ser reproducible. Registre la revisión cargada y las opciones del producto asociadas al número de serie de la unidad terminada. Un mensaje de programación correcta es solo una comprobación. Si durante el ensamblaje se utilizan firmware de prueba temporal o ajustes de modo de prueba, el proceso debe restaurar y verificar la configuración aprobada para el envío antes de aceptar el producto final.
Definir una prueba de producto medible
Una especificación de pruebas del sistema necesita estímulos, puntos de medida, cargas conectadas, modos de funcionamiento, condiciones ambientales y reglas de aprobado/rechazado. Identifique el punto de medida. Una tensión medida en un pad interno de la placa no incluye la caída en un mazo y un conector de producción, por lo que un requisito de tensión en el puerto externo debe verificarse en ese puerto. Incluya la revisión del útil de prueba, la exactitud del instrumento, el tiempo de estabilización y el tratamiento de los resultados no conformes.
El análisis de NI sobre las pruebas de producción de dispositivos complejos describe cómo las funciones añadidas amplían los requisitos de cobertura de las pruebas. En un box build, relacione esa cobertura con las interfaces instaladas: una orden desde el teclado, una respuesta de la pantalla, una transacción de comunicaciones o una salida bajo carga.
Este requisito ilustrativo de un controlador muestra el grado de precisión necesario. Sus valores corresponden al producto del ejemplo, no al box build como categoría.
| Parámetro de prueba del controlador ilustrativo | Requisito definido |
|---|---|
| Configuración física | Carcasa cerrada; mazo de producción instalado; firmware de producción aprobado cargado |
| Alimentación | 24,0 V DC medidos en la entrada de alimentación del producto |
| Carga | Consumo de 0,50 A en la salida regulada externa |
| Condición ambiental | 23 ± 2 °C |
| Tiempo | Medir tras 10 s de estabilización |
| Tolerancia de la salida del producto | Valor nominal de 5,00 V, ±5%; límites de ingeniería de 4,75–5,25 V |
| Registro | Número de serie del producto, revisión del firmware/configuración, salida medida y decisión de aceptación o tratamiento |
El plan de pruebas real debe traducir sus límites de ingeniería en límites del equipo de prueba mediante la incertidumbre de medida acordada y cualquier banda de guarda. También debe definir funciones adicionales a esta única medida de tensión. La cualificación térmica, la seguridad eléctrica y la validación ambiental requieren sus propios planes específicos del producto; una comprobación funcional breve no puede sustituirlos.
Para el proceso definido de producto terminado, especifique la secuencia de aceptación final acordada en el 100% de las unidades y conserve un resultado para cada número de serie. Esto controla la cobertura de ejecución. No significa que se hayan probado todos los mecanismos de fallo posibles.
Etiquetas, accesorios y embalaje del producto terminado
La entrega de un producto terminado incluye la identificación, los accesorios y el embalaje especificados para ese producto. Una unidad probada y montada en su carcasa está incompleta si falta el cable pedido, el kit de montaje o una etiqueta obligatoria. Defina el acondicionamiento y embalaje como una operación de ensamblaje controlada con su propia lista de materiales y comprobación de liberación.
Utilice un número de serie de producto para el conjunto terminado y conserve, vinculado a él, el identificador de la placa que incorpora. Vincule los registros. Cuando se requiera trazabilidad a nivel de placa, el registro del producto debe identificar el número de serie de la PCBA instalada y cualquier sustitución, de modo que el equipo de servicio pueda localizar la placa correspondiente, la configuración del producto y el resultado de la prueba final a partir de la etiqueta externa.
Apruebe los originales gráficos de las etiquetas, su ubicación, las reglas de revisión y el contenido de los códigos de barras junto con la documentación del producto. Asigne los marcados necesarios conforme a los requisitos de producto aprobados por el OEM. Imprimir un símbolo no demuestra que el producto reúna las condiciones para llevarlo.
En los pedidos de PCBA, el embalaje protege e identifica las placas para la siguiente operación, incluida la protección especificada contra descargas electrostáticas (ESD). En box build, la BOM de embalaje puede añadir protección para los puertos, películas protectoras para pantallas, accesorios, instrucciones y el contenedor de transporte. Indique qué elementos se instalan, cuáles se embalan sueltos y cuáles se suministran por separado.
Escanee antes de embalar. Durante el acondicionamiento y embalaje, concilie la identidad de la unidad, las cantidades de accesorios y la revisión del embalaje, y rechace cualquier discrepancia entre la etiqueta y la configuración aprobada, aunque la electrónica haya superado la prueba funcional. Toda prueba de transporte requerida necesita su propia configuración embalada y su procedimiento de aceptación.
Cuándo conviene PCBA y cuándo conviene box build
PCBA resulta ventajoso cuando al OEM le conviene controlar el trabajo de integración restante. Box build resulta ventajoso cuando una configuración de producto definida puede transferirse junto con sus instrucciones de ensamblaje y pruebas de aceptación. Compare el mismo resultado final. Una oferta de una placa con componentes montados y una oferta de un producto embalado incluyen operaciones diferentes, por lo que la comparación comercial debe sumar el trabajo que conserva el OEM antes de determinar qué modalidad es más económica.
Cuándo conviene PCBA
Capacidad de integración ya establecida. Un OEM con personal de ensamblaje formado, útiles y una estación de pruebas de producto operativa puede comprar placas aceptadas y aprovechar esa capacidad existente. Esto es especialmente útil cuando una placa se utiliza en varias carcasas o combinaciones de accesorios. El OEM conserva la responsabilidad de la instalación del cableado, la mecánica, la configuración y la liberación final, e incluye esas operaciones en su comparación de costes.
Acceso durante el desarrollo. Un proyecto con cambios frecuentes en los puntos de montaje, las pantallas o el tendido de los cables puede mantener el ensamblaje del producto cerca de su equipo de diseño mientras pide placas conforme a una revisión electrónica controlada. La ventaja es el acceso al producto sin terminar para realizar iteraciones. Una vez estabilizada la configuración, la misma documentación puede servir de base para una oferta posterior de box build.
Cuándo conviene box build
Configuraciones finales repetibles. Una carcasa, un juego de mazos y una configuración de firmware aprobados permiten al proveedor repetir un proceso de ensamblaje definido. El proveedor puede coordinar las comprobaciones antes del cierre y ejecutar la prueba final con la configuración acordada. El OEM recibe el conjunto especificado y sus registros de liberación, lo que reduce el número de operaciones de producción internas pendientes.
Capacidad interna de integración limitada. Un OEM sin una línea establecida de ensamblaje y pruebas de producto puede incluir ese trabajo en un pedido de box build. El entregable útil es una unidad integrada y aceptada cuyo contenido está documentado. Asigne desde el principio la propiedad de los útiles de prueba. La oferta debe indicar quién desarrolla el útil, quién aprueba su cobertura y quién lo mantiene cuando cambia la revisión del producto.
No existe una cantidad de pedido universal a partir de la cual box build sea la mejor opción. Compare materiales, ensamblaje, útiles, tiempo de prueba, manipulación interna, retrabajo y embalaje para la misma configuración aprobada y la misma cantidad de lote.
Un límite de aceptación para pedidos a nivel de placa y de producto
El límite de aceptación es el punto en el que un conjunto físico definido, su configuración aprobada y sus registros obligatorios pasan al siguiente responsable. Incluya ese límite en la oferta y en la orden de compra. Un mismo proveedor puede prestar ambos alcances, pero cada uno necesita un punto de liberación identificable.
Un flujo de entrega práctico es:
Archivos de placa aprobados → ensamblaje de PCBA y comprobaciones de placa → punto de entrega de PCBA → integración de cables y carcasa → configuración del producto y comprobaciones finales → etiquetas, accesorios y embalaje → punto de entrega del producto terminado
Un proveedor de box build puede recibir una PCBA ya aceptada en el primer punto de entrega. Defina la identificación de entrada, las comprobaciones de daños por manipulación y las pruebas que deban repetirse antes de iniciar la integración. De este modo, la aceptación de la placa y la del producto siguen siendo trazables aunque las realicen proveedores diferentes.
| Condición del proyecto | Alcance preferible | Condición que debe incluirse en el pedido |
|---|---|---|
| El OEM mantiene una línea cualificada de integración de productos | PCBA | El proveedor libera las placas; el OEM se responsabiliza de la aceptación del producto instalado |
| El diseño mecánico sigue cambiando con frecuencia | PCBA | Fijar la revisión de la placa y mantener la iteración mecánica bajo responsabilidad del OEM |
| El producto debe llegar configurado y embalado | Box build | Definir con exactitud el firmware, los accesorios, las etiquetas y la BOM de embalaje |
| Los fallos se producen principalmente en las interfaces instaladas | Box build | Incluir comprobaciones posteriores a la instalación de cables, conectores y funciones externas |
| Una placa sirve para varias variantes de producto | PCBA o box build según la variante | Utilizar BOM de producto y reglas de configuración independientes; conservar la relación de identidad entre placa y producto |
| Se requiere la liberación de la unidad terminada vinculada a su número de serie | Box build, o PCBA más ensamblaje final por el OEM | Identificar quién ejecuta la secuencia de aceptación final del 100% de las unidades y quién es el propietario de sus registros |
Antes de adjudicar el pedido, resuelva tres preguntas prácticas. ¿Qué número de pieza aprobado se envía? ¿Qué comprobaciones autorizan el envío? ¿Quién aprueba una excepción? Registre las respuestas junto con las revisiones aplicables de la BOM, el plano y el plan de pruebas, para que una placa aceptada no se confunda con un producto terminado aceptado simplemente porque ambos proceden de la misma fábrica.
Los responsables de diseño del OEM deben aprobar los requisitos técnicos y los cambios. Los equipos de fabricación y calidad del proveedor ejecutan las operaciones acordadas y conservan los registros especificados. Defina el acceso a esos registros, incluidos los valores medidos que acompañan al envío y los que permanecen disponibles a través del proveedor. Identifique la autoridad del OEM que puede aprobar una desviación. Retenga las unidades no conformes hasta recibir una decisión autorizada sobre su tratamiento y repita las comprobaciones afectadas después de una reparación, una sustitución de placa o un cambio de configuración.
Para obtener ofertas comparables, solicite un precio solo de placa y el trabajo adicional de integración con la misma revisión de placa. Separe los útiles de coste único o la preparación de la programación de las operaciones recurrentes de ensamblaje, pruebas y acondicionamiento y embalaje. Cotice por separado la fabricación de la carcasa cuando sea necesaria. Así se hace visible el cambio de entrega física, sin interpretar un precio de placa inferior como un coste inferior del producto terminado.
Preguntas frecuentes
La decisión entre PCBA y box build se determina por el artículo que se envía, el trabajo de integración restante y las comprobaciones de liberación acordadas. Estas respuestas abordan las responsabilidades que más a menudo necesitan aclararse antes de que un OEM acepte una oferta.
¿El box build incluye siempre la fabricación de la carcasa?
No. El box build puede utilizar una carcasa suministrada por el OEM, comprada como pieza estándar o fabricada por un proveedor mecánico independiente. El pedido debe distinguir la adquisición o fabricación de la carcasa de la instalación en su interior de la electrónica, los cables, los paneles y los elementos de fijación.
¿Quién proporciona los planos de cables y mazos?
El OEM normalmente proporciona o aprueba los planos de cables y mazos. El desarrollo por parte del proveedor puede contratarse por separado. Antes de la producción, el plano aprobado debe identificar las referencias de los conectores, las vistas de las cavidades, la asignación de pines, la especificación de los conductores, las longitudes, el tendido y los criterios de aceptación, para que el fabricante del mazo y el integrador final utilicen la misma definición.
¿Bastan las pruebas funcionales de la placa para un box build?
No. Las pruebas funcionales a nivel de placa cubren la placa en su montaje de prueba, mientras que la aceptación del box build debe abordar el conjunto instalado. Añada las comprobaciones acordadas para los cables, las interfaces externas, la configuración del producto y las funciones afectadas por la integración, y después vincule el resultado final con la identidad de la unidad terminada.
¿Los números de serie deben identificar la placa o el producto terminado?
El número de serie del producto terminado debe identificar el conjunto enviado, con el número de serie de la placa vinculado bajo él cuando se requiera trazabilidad a nivel de placa. Los pedidos de PCBA únicamente pueden utilizar identificadores de placa. Conserve la relación después de sustituir una placa para que los registros de pruebas y servicio sigan identificando la configuración correcta.
¿Puede un mismo proveedor cotizar PCBA y box build por separado?
Sí. Mantenga idéntica la revisión de la placa. Solicite una oferta solo de placa y otra de integración que identifique los cables, la carcasa, la configuración, las pruebas de producto y el embalaje añadidos, separando los costes únicos de los útiles de los costes unitarios recurrentes, para poder comparar ambas modalidades con el mismo límite de entrega.
¿El box build incluye el desarrollo del firmware?
No. Cargar una imagen de firmware aprobada y desarrollar ese firmware son tareas diferentes. Especifique en el pedido de ensamblaje el archivo binario aprobado, el hardware compatible, las opciones del producto, la verificación de la programación y los registros. Incluya el desarrollo o la depuración de software solo cuando esas actividades estén asignadas expresamente.
¿Puede un OEM empezar con PCBA y pasar después a box build?
Sí. Un OEM puede integrar internamente las primeras placas y después transferir una configuración estable de producto a box build. La transferencia necesita planos mecánicos y de mazos aprobados, reglas de configuración, instrucciones de ensamblaje, útiles y un plan de aceptación del producto, seguidos de una revisión acordada de la fabricación inicial.
¿Qué archivos se necesitan para una oferta de box build?
Proporcione el paquete de documentación de la placa junto con la BOM del producto, los planos de carcasa y mazos, las instrucciones de trabajo mecánico, los requisitos de firmware/configuración, la especificación de pruebas finales, los originales gráficos de las etiquetas, la lista de accesorios y las instrucciones de embalaje. Indique el número de pieza y la revisión del artículo enviado, las cantidades, los materiales suministrados y la responsabilidad de liberar el conjunto terminado.
Recomendación final: defina primero el artículo que se envía
Elija PCBA cuando el OEM vaya a responsabilizarse de la integración restante y de la liberación del producto terminado. Elija box build cuando el proveedor vaya a entregar el conjunto definido con su configuración, comprobaciones y acondicionamiento y embalaje especificados. Incluya esta distinción en la solicitud de oferta (RFQ) antes de pedir un precio.
Empiece por la BOM del producto. Marque las operaciones que terminan en la placa, las que continúan a través de la integración y las que autorizan el envío; después adjunte los parámetros y límites de prueba, las instrucciones mecánicas, las reglas de números de serie y la definición del embalaje para que la oferta asigne responsables de aceptación en ambos puntos de entrega.
Para enviar una consulta a JASPER, utilice la vía de servicios de ensamblaje de PCB e incluya los requisitos de carcasa, cables e interfaces cuando la integración forme parte del proyecto. Solicite expresamente ambos alcances. Cada oferta debe identificar el conjunto que se envía y el trabajo que sigue correspondiendo al OEM.
Listo para iniciar su proyecto?
Cuentenos sus requisitos para interruptores de membrana, teclados u overlays graficos. Nuestro equipo de ingenieria revisara sus especificaciones y preparara una cotizacion detallada.