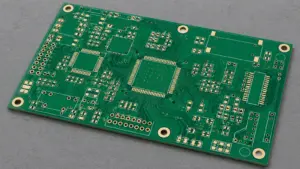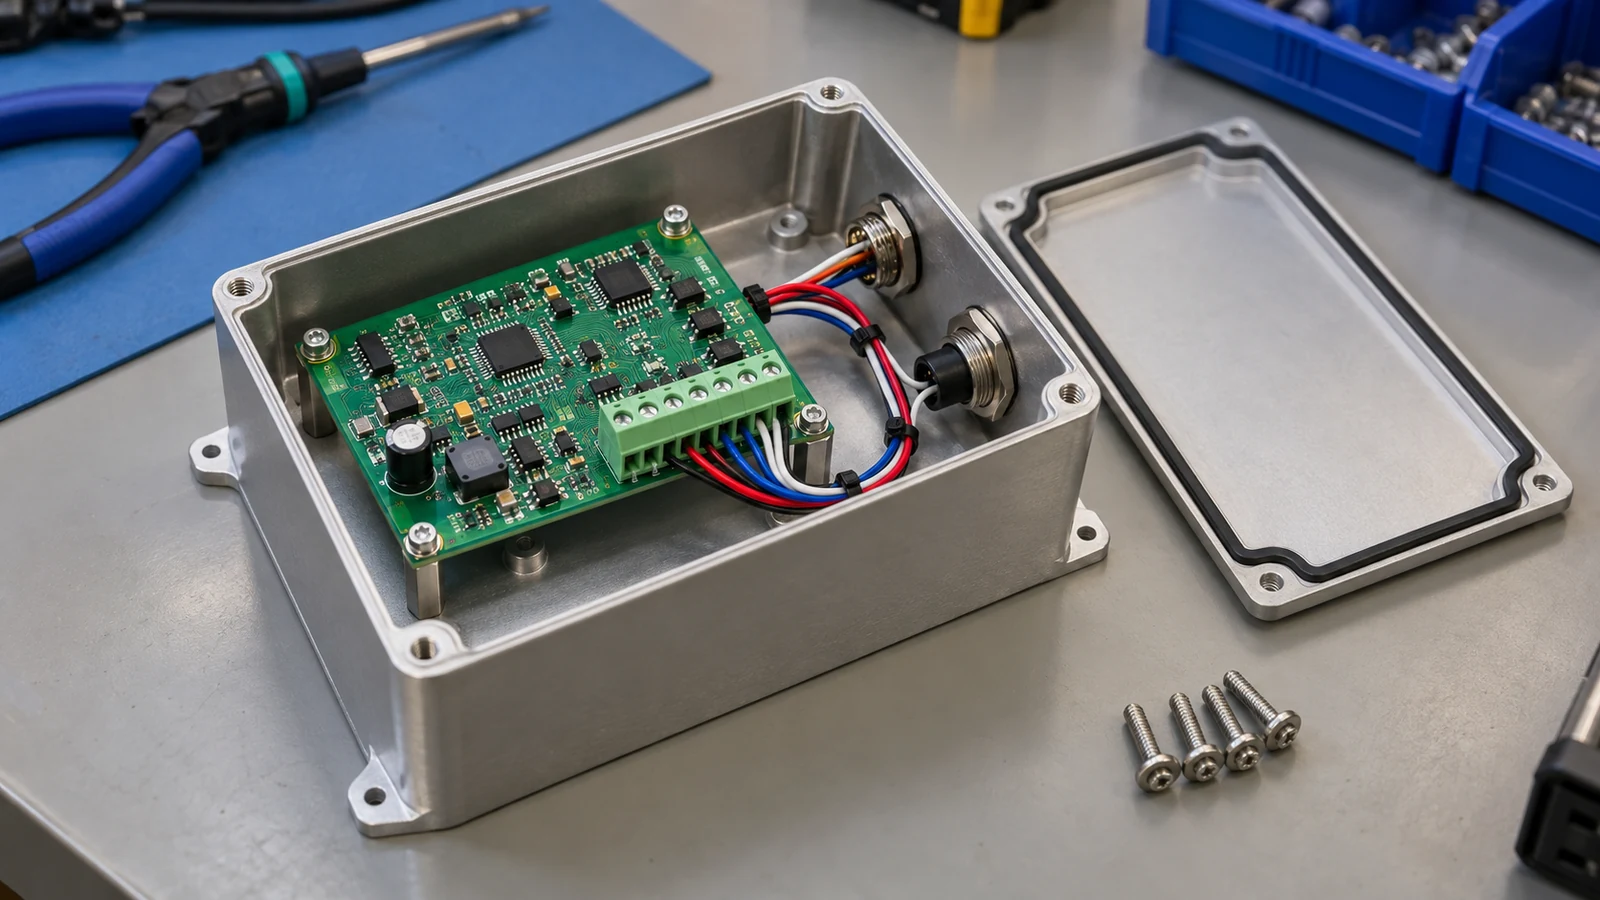
実装基板(PCBA)と機器・筐体組立(ボックスビルド)のどちらを選ぶかは、製品メーカー(OEM)が受け取る物理的な製品によって決まります。サプライヤーが実装基板を納入し、製品への組込みをOEMが引き続き担当する場合は、PCBAを選びます。サプライヤーがその基板を指定されたケーブル、筐体、その他の部品と組み合わせ、合意した組立品の出荷判定まで行う場合は、ボックスビルドを選びます。完成品を発注する際は、合意した最終受入れ手順を100%の製品に実施し、各製品のシリアル番号と紐付けることを調達上の基準とします。価格を比較する前に、出荷する構成を定義してください。「ボックスビルド」という名称だけでは、その構成は決まりません。
| プロジェクトに必要なもの | 適した範囲 | 選択を左右する責任分担 |
|---|---|---|
| OEMの既存の組込みラインで使用する実装基板 | PCBA | OEMが製品の取付け、設定、出荷判定を行う |
| 合意した出荷梱包作業に進める設定済みの製品 | ボックスビルド | サプライヤーが指定製品を組み立て、検証する |
| 開発中に筐体を頻繁に変更する必要がある | PCBA | OEMが作業対象へのアクセスを確保し、機構設計の反復変更を管理する |
| 承認済みの基板設計を製品に組み込む必要がある | ボックスビルド | サプライヤーが合意した組立作業と最終試験を担当する |
- PCBAとボックスビルドでは納入する物理的な製品が異なる
- 基板の外側にあるケーブル、ハーネス、コネクター
- 筐体、締結部品、機構組立作業指示
- ファームウェア、設定、システムレベルの試験
- ファームウェアの書き込みと開発を分ける
- 測定可能な製品試験を定義する
- ラベル、付属品、完成品の梱包
- PCBAが適する場合とボックスビルドが適する場合
- PCBAが適する場合
- ボックスビルドが適する場合
- 基板レベルと製品レベルの発注における受入れ境界
- よくある質問
- ボックスビルドには必ず筐体の製作が含まれますか?
- ケーブルとハーネスの図面は誰が提供しますか?
- 基板レベルの機能試験だけでボックスビルドには十分ですか?
- シリアル番号は基板と完成品のどちらを識別すべきですか?
- 同じサプライヤーにPCBAとボックスビルドを別々に見積依頼できますか?
- ボックスビルドにはファームウェア開発が含まれますか?
- OEMはPCBAから始め、後でボックスビルドへ移行できますか?
- ボックスビルドの見積りにはどのようなファイルが必要ですか?
- 最後の提言:最初に出荷品目を定義する
PCBAとボックスビルドでは納入する物理的な製品が異なる
実装基板、すなわちPCBAは、部品が取り付けられ、電気的に接続されたプリント基板です。ボックスビルドは、指定された組立品を作るために、PCBAと必要なその他の品目を組み合わせます。その組立品は、筐体に収めたコントローラー、フロントパネルモジュール、あるいは完成した計測器などです。どこまでを納入範囲とするかは、その品番、図面、受入れ計画で定義します。
PCBAの発注範囲には、注文に記載されていれば、はんだ付けされたコネクター、リード線、ファームウェアの書き込み、基板の機能試験を含めることができます。それでも、筐体への取付けと製品の受入れはOEMの担当として残る場合があります。出荷する品目を正確に特定してください。ボックスビルドの発注が、別の工場で機械に取り付ける配線済みフロントパネルモジュールまでで終わるなら、機械全体が未完成であっても、そのモジュールが納入範囲の境界です。
次の表を使い、同じ製品改訂版で比較してください。OEMが要求事項を承認し、担当サプライヤーが自らの出荷判定に必要な確認を実施して記録します。
| 納入項目 | PCBAの範囲 | ボックスビルドの範囲 | 必要な資料 | 受入れ責任者 |
|---|---|---|---|---|
| 基板実装 | 基板に部品を実装してはんだ付けし、基板の計画に従って検査・試験を行う | 承認済みPCBAを含める、または受け入れ、その改訂版を識別できる状態を維持する | 基板の部品表(BOM)、部品実装位置データ、実装図、基板試験計画 | OEMの電子設計責任者が承認し、PCBAサプライヤーが基板の出荷判定を行う |
| ケーブルの組込み | 基板用コネクターと、個別に発注されたリード線を取り付ける | 指定されたケーブルやハーネスを取り付け、配索し、固定して接続する | ハーネス図面、ピン間接続表、コネクター部品、配索指示 | OEMの接続設計責任者が承認し、担当インテグレーターが取付けを検証する |
| 筐体への取付け | 取付けインターフェースを定義した実装基板を供給する | 基板、パネル、締結部品、指定された筐体部品を取り付ける | 機構部品表、組立図、締結部品と接合部の作業指示 | OEMの機構設計責任者が承認し、ボックスビルドサプライヤーが組立てを検証する |
| システム設定 | 発注内容に応じて基板用のファームウェアイメージや設定を読み込む | 正式承認済みファームウェア、製品オプション、校正データを適用する | 承認済みソフトウェアリリース、設定対応表、書き込み手順 | OEMのソフトウェア責任者が承認し、作業を行うサプライヤーが書き込んだ設定を記録する |
| 製品試験 | 基板レベルの限界値に照らして基板を検証する | 合意した完成組立品と外部インターフェースを動作させて試験する | 製品試験仕様書、試験治具、負荷、限界値、記録形式 | OEMの製品・品質責任者が承認し、ボックスビルドサプライヤーが出荷判定試験を実施する |
| 最終梱包 | 次の組立工程に向けて基板を保護し、識別表示する | 定義された製品、付属品、ラベル、文書を梱包する | 梱包部品表、ラベル版下、付属品リスト、出荷梱包指示 | OEMの品質・物流責任者が承認し、梱包を行うサプライヤーが内容物を確認する |
どちらの方式でも、基板の文書一式は必要です。Eurocircuitsの基板実装ガイドラインでは、BOMおよび部品実装位置データ(CPL)、部品の向き、クリアランスを、それぞれ異なる実装上の項目として扱っています。ボックスビルドの図面は、その基板の周囲にあるインターフェースを追加するものであり、基板の出荷承認用資料一式に代わるものではありません。
部品調達は別の判断です。どちらの物理的な納入範囲でも、顧客支給材を使用するか、サプライヤーが材料を調達するかを合意できます。
基板の外側にあるケーブル、ハーネス、コネクター
ケーブルの組込みは、基板と製品のその他の部分との接続を行い、検証する側の作業範囲に属します。基板にピンヘッダーがはんだ付けされているだけでは、相手側プラグ、圧着端子、ケーブル長、配索の責任は決まりません。見積りを受諾する前に、品番と作業ごとに担当を割り当ててください。
通常、ハーネスの仕様はOEMが提供するか、承認します。サプライヤーが設計する場合は、その設計業務を明示的に範囲に含め、生産前にOEMの正式承認を必要としてください。サンプルだけでなく、図面を正式承認します。写真は配索の説明に役立ちますが、管理対象の図面には、コネクターの表示方向、キャビティ番号、電線サイズ、絶縁、長さ、公差、シールド、ストレインリリーフを明記し、両方のサプライヤーが同じインターフェースを製作・検査できるようにする必要があります。
例えば、図面でJ1のキャビティ1とJ3のキャビティ4を接続することがあります。各コネクターを嵌合面から見ているのか、電線挿入側から見ているのかを示せば、ピン配列が鏡像で逆転するのを防げます。シールドのドレイン線をどこで終端し、シャーシグラウンドと回路グラウンドのどちらに接続するかを記録してください。これらは電気設計上の判断です。
受入れ時の確認には、指定された電気試験に加え、コネクターの確実な挿入、ラッチの係合、端子の保持、配索のクリアランスを含めるべきです。筐体を閉じる前に、隠れる接合部を確認してください。相手側コネクター同士を差し替えられる場合は、それらを区別できる識別確認またはピン配列確認を要求します。ラッチが掛かっていることは係合の証拠にはなりますが、正しいプラグが正しいソケットに接続された証拠にはなりません。筐体を閉じる際に試験済みのハーネスを挟み込む場合があるため、取付け後に影響するインターフェースの確認を繰り返します。
抵抗試験で検討する測定方式は、二線式と四線式です。二線式測定には治具と測定リードの抵抗が含まれます。四線式測定では、電流端子と電圧端子を分けてその影響を減らします。Cirrisの抵抗計算ツールは、導体の形状寸法、温度、接点、治具、測定器の精度を考慮します。これらの条件を使い、対象回路のしきい値をオーム単位で定めてください。導通があるという表示だけでは、信号品質や定格負荷での動作は証明できません。
筐体、締結部品、機構組立作業指示
ボックスビルドに含まれる筐体への取付けは、組立発注で定義した範囲に限られます。筐体は購入品でも、OEMからの支給品でも、承認済みの機構部品業者から調達するものでも構いません。筐体そのものの製作は別の納入項目です。組立サプライヤーには、電子部品を囲むように筐体を組み付けるための正式承認済み作業指示が必要です。
機構資料一式には、筐体の改訂版、取付け基準、スペーサー高さ、締結部品の品番、ねじのかかり長さ、ワッシャー、締付け順序を示すべきです。ケーブルの保持位置と、ガスケット、放熱パッド、絶縁隔壁の取付け状態を指定してください。これらの詳細により、正常に動作する基板が取付けによって損傷しないか、外部コネクターに引き続きアクセスできるかが決まります。
締付けトルクは、特定の接合部に対する値です。接合部を構成する積層全体を特定してください。作業指示には、ねじ、相手材またはインサート、潤滑またはねじ固定剤の状態、N·m単位の目標値と許容範囲、工具の要件、手直し方法が必要です。ねじの呼び径だけでは、相互に影響するこれらの条件を表せないためです。
その理由は、次のメーカー例から分かります。
- Phoenix Contact MSTB 2,5/ 2-ST-5,08 BD IN 5、品番1705986では、ねじ端子接続の締付けトルクを0.5–0.6 N·m、被覆剥き長さを7 mmと規定しています。これらの値は、その導体接続部に対するものです。Phoenix Contactの製品データ。
- Hammond 1590BSFLの図面では、標準カバーに50–55 cN·m、指定のガスケット構成に25–30 cN·mを推奨しています。N·mに換算すると、それぞれ0.50–0.55 N·mと0.25–0.30 N·mです。ガスケットによって作業指示が変わります。Hammondの筐体図面。
どちらの範囲も、別の接合部に流用しないでください。高い確実性を求める組立計画では、利用できる最大の数値ではなく、適切に管理された正しい設定値を使用します。工具の動作許容差を、その接合部に設定された許容工程範囲内に収めてください。
最終試験の前に、基板の支持、ケーブルの挟み込み、ガスケットの収まり、筐体の閉鎖状態を誰が検証するか割り当てます。アクセスできなくなる前に検査してください。締付け確認の合いマークは、マークが付いた接合部を識別するものであり、加えられたトルクを測定するものではありません。受入れ計画で締結記録を要求する場合は、工具の設定値と測定結果を区別し、必要な記録を組立品に紐付けます。
ファームウェア、設定、システムレベルの試験
ボックスビルドの受入れでは、合意した製品構成と、組込みによって影響を受ける機能を検証しなければなりません。基板試験に合格していても、その試験に存在しなかったケーブル、ディスプレイ、電源、筐体構成まで確認したことにはなりません。基板試験は中間の合格判定工程として残し、関連する外部インターフェースを通じた製品確認を追加します。
ファームウェアの書き込みと開発を分ける
正式承認済みのバイナリ、その検証方法、対応するハードウェア改訂版、設定ファイルを特定します。書き込み、校正、オプション選択、読み戻しを、それぞれ明示した作業に割り当ててください。ファームウェアの開発とデバッグには独立した作業範囲が必要です。書き込み済みの組立品を発注しても、これらが自動的に含まれるわけではありません。
設定には再現性が必要です。書き込んだ改訂版と製品オプションを、完成品のシリアル番号に対応付けて記録します。書き込み成功のメッセージは、確認項目の一つにすぎません。組立中に一時的な試験用ファームウェアや試験モード設定を使用した場合は、最終製品を合格とする前に、正式承認済みの出荷設定に戻して検証する工程が必要です。
測定可能な製品試験を定義する
システム試験仕様書には、入力刺激、測定点、接続負荷、動作モード、環境条件、合否判定規則が必要です。測定点を明示してください。基板内部のパッドで測定した電圧には、量産用ハーネスとコネクターでの電圧降下が含まれません。したがって、外部ポートの電圧を要求する場合は、そのポートで検証する必要があります。治具の改訂版、測定器の精度、安定化時間、不合格時の処置も含めます。
NIによる複雑なデバイスの生産試験に関する解説は、機能の追加によって必要な試験範囲が広がることを説明しています。ボックスビルドでは、その試験範囲を、キーパッドからの指令、ディスプレイの応答、通信処理、負荷接続時の出力など、実装されたインターフェースに対応付けます。
次のコントローラーの要求例は、必要な具体性を示しています。数値は例示製品に対するものであり、ボックスビルド全般に適用するものではありません。
| コントローラーの試験条件例 | 定義した要求事項 |
|---|---|
| 物理的構成 | 筐体を閉じた状態、量産用ハーネスを取り付け、正式承認済み量産ファームウェアを書き込み済み |
| 電源 | 製品の電源入力部で測定した24.0 V DC |
| 負荷 | 外部の安定化出力から0.50 Aを取り出す |
| 周囲条件 | 23 ± 2 °C |
| 時間 | 10 sの安定化後に測定 |
| 製品出力の許容差 | 公称5.00 V、±5%、設計上の限界値4.75–5.25 V |
| 記録 | 製品シリアル番号、ファームウェア・設定の改訂版、測定出力値、判定・処置 |
実際の試験計画では、合意した測定不確かさと、適用する場合のガードバンドを用いて、設計上の限界値を試験機の判定限界値に置き換える必要があります。また、この単一の電圧測定以外の機能も定義しなければなりません。熱的適格性の確認、電気安全、環境に対する妥当性確認には、それぞれ製品固有の計画が必要です。短時間の機能確認で代替することはできません。
定義した完成品の工程では、合意した最終受入れ手順を100%の製品に適用し、シリアル番号ごとに結果を残すよう指定します。これは実施対象の網羅性を管理するものです。考えられるすべての故障メカニズムを試験したという意味ではありません。
ラベル、付属品、完成品の梱包
完成品の納入には、その製品に指定された識別表示、付属品、梱包が含まれます。試験済みで筐体に収められた製品でも、発注したケーブル、取付けキット、必要なラベルが欠けていれば不完全です。出荷梱包を、専用の部品表と出荷判定確認を備えた管理対象の組立作業として定義します。
完成した組立品には製品シリアル番号を使用し、その配下に基板の識別情報を保持します。記録同士を紐付けてください。基板レベルのトレーサビリティが必要な場合は、製品記録に搭載PCBAのシリアル番号と交換履歴を記載し、サービス担当者が外部ラベルから該当する基板、製品構成、最終試験結果を追跡できるようにします。
ラベル版下、貼付位置、改訂管理規則、バーコード内容を、製品文書とともに正式承認してください。必要な表示は、OEMが承認した製品要求事項に従って指定します。記号を印刷するだけでは、その製品がその表示を付けるための要件を満たしていることにはなりません。
PCBAの発注では、指定された静電気放電(ESD)対策を含め、次の作業に向けて梱包で基板を保護し、識別できるようにします。ボックスビルドの梱包部品表には、ポート保護材、ディスプレイ保護フィルム、付属品、説明書、輸送用容器を追加できます。取り付ける品目、個別に同梱する品目、別送する品目を明記してください。
梱包前にスキャンします。出荷梱包時には、製品の識別情報、付属品数量、梱包の改訂版を照合し、電子回路が機能試験に合格していても、ラベルと正式承認済み構成が一致しなければ不合格とします。必要な輸送試験には、試験対象となる梱包状態の構成と専用の受入れ手順が必要です。
PCBAが適する場合とボックスビルドが適する場合
残りの組込み作業をOEMが管理することに利点がある場合は、PCBAが適しています。定義された製品構成を、組立指示と受入れ試験とともに移管できる場合は、ボックスビルドが適しています。同じ到達点で比較してください。実装基板の見積りと梱包済み製品の見積りでは、含まれる作業が異なります。どちらが安いかを判断する前に、OEMに残る作業を商業上の比較に加える必要があります。
PCBAが適する場合
既存の組込み能力がある場合。 訓練済みの組立担当者、治具、稼働している製品試験ステーションを持つOEMは、合格判定済みの実装基板を購入し、既存の能力を活用できます。これは、同じ基板を複数の筐体や付属品の組合せに使用する場合に特に有効です。ケーブルの取付け、機構組立、設定、最終出荷判定の責任はOEMに残り、これらの作業を費用比較に含めます。
開発中のアクセスを確保したい場合。 取付け位置、ディスプレイ、ケーブル配索を頻繁に変更するプロジェクトでは、管理された電子設計の改訂版に基づいて基板を発注しながら、製品組立を設計チームの近くに残すことができます。利点は、反復検討のために未完成の製品へアクセスできることです。構成が安定した後は、同じ資料を将来のボックスビルド見積りに利用できます。
ボックスビルドが適する場合
完成品構成を繰り返し再現できる場合。 正式承認済みの筐体、ハーネス一式、ファームウェア設定があれば、サプライヤーは定義した組立工程を繰り返せます。筐体を閉じる前の確認を調整し、合意した構成で最終試験を実施できます。OEMは、指定された組立品と出荷判定記録を受け取るため、社内に残る生産作業を減らせます。
社内の組込み能力が限られる場合。 組立・製品試験ラインが確立されていないOEMは、その作業をボックスビルド発注に含めることができます。有用な納入物は、内容が文書化され、組立てと受入れ判定が完了した製品です。治具の所有権を早い段階で決めてください。誰が治具を開発し、誰が試験範囲を承認し、製品の改訂版が変わったときに誰が治具を維持管理するかを、見積りに明記するべきです。
どの発注数量からボックスビルドの方が有利になるかについて、普遍的なしきい値はありません。同じ正式承認済み構成とロット数量で、材料、組立て、治具、試験時間、社内取扱い、手直し、梱包を比較します。
基板レベルと製品レベルの発注における受入れ境界
受入れ境界とは、定義された物理的な組立品、承認済み構成、必要な記録を、次の責任者へ引き渡す点です。この境界を見積書と注文書に明記してください。同じサプライヤーが両方の範囲を提供することはできますが、それぞれに識別可能な出荷判定工程が必要です。
実務上の納入フローは、次のようになります。
正式承認済みの基板ファイル → PCBAの実装と基板確認 → PCBAの納入判定点 → ケーブルと筐体の組込み → 製品設定と最終確認 → ラベル、付属品、梱包 → 完成品の納入判定点
ボックスビルドサプライヤーは、最初の判定点で、すでに受入れに合格したPCBAを受け取る場合があります。組込み開始前に、受入れ時の識別確認、取扱いによる損傷の確認、繰り返す必要のある試験を定義してください。これにより、異なるサプライヤーが担当しても、基板の受入れと製品の受入れの両方を追跡できます。
| プロジェクトの制約 | 適した範囲 | 注文書に記載する条件 |
|---|---|---|
| OEMが適格性を確認済みの製品組込みラインを保有している | PCBA | サプライヤーが基板の出荷判定を行い、OEMが組込み後の製品の受入れを担当する |
| 機構設計がまだ頻繁に変わる | PCBA | 基板の改訂版を固定し、機構の反復変更はOEMが担当する |
| 設定・梱包済みの状態で製品を受け取る必要がある | ボックスビルド | ファームウェア、付属品、ラベル、梱包部品表を正確に定義する |
| 不具合が主に組込み済みインターフェースで発生する | ボックスビルド | ケーブル、コネクター、外部機能について取付け後の確認を含める |
| 同じ基板を複数の製品バリエーションに使用する | バリエーションに応じてPCBAまたはボックスビルド | 個別の製品部品表と設定規則を使用し、基板と製品の識別情報の対応を保持する |
| 完成品の出荷判定をシリアル番号と紐付ける必要がある | ボックスビルド、またはPCBAとOEMによる最終組立て | 100%の製品に対する最終受入れ手順の実施者と、その記録の所有者を明記する |
発注先を決める前に、実務上の三つの問いを解決してください。出荷する正式承認済み品番は何か。どの確認で出荷を認めるか。例外を誰が承認するか。適用する部品表、図面、試験計画の改訂版とともに回答を記録し、同じ工場から出てきたという理由だけで、合格した基板を合格した完成品と取り違えないようにします。
技術要求事項と変更は、OEMの設計責任者が承認するべきです。サプライヤーの製造・品質チームは、合意した作業を実施し、指定された記録を保管します。どの測定値を出荷時に添付し、どの記録をサプライヤー側で参照可能な状態に残すかも含めて、記録へのアクセスを定義してください。逸脱を承認できるOEM側の権限者を指定します。不適合品は権限者による処置決定まで保留し、修理、基板交換、設定変更の後には、影響する確認を再実施します。
比較可能な見積りを得るには、同じ基板改訂版に対して、基板のみの価格と追加の組込み作業を分けて依頼します。一度だけ発生する治具費や書き込み準備費は、繰り返し発生する組立て、試験、出荷梱包の費用と分離します。必要な場合は、筐体の製作も別途見積もってください。これにより、物理的な納入範囲の違いが見えるようになり、基板価格が安いことを完成品費用が安いことと混同せずに済みます。
よくある質問
PCBAとボックスビルドの選択は、出荷品目、残る組込み作業、合意した出荷判定確認によって決まります。以下では、OEMが見積りを受諾する前に、特に確認が必要になりやすい責任分担に答えます。
ボックスビルドには必ず筐体の製作が含まれますか?
いいえ。ボックスビルドでは、OEM支給の筐体、標準部品として購入した筐体、別の機構部品サプライヤーが製作した筐体を使用できます。注文では、筐体の調達または製作と、その内部への電子部品、ケーブル、パネル、締結部品の取付けを区別しなければなりません。
ケーブルとハーネスの図面は誰が提供しますか?
通常、ケーブルとハーネスの図面はOEMが提供するか、承認します。サプライヤーによる設計は別途委託できます。生産前に、正式承認済み図面にコネクター部品、キャビティの表示方向、ピン配列、電線仕様、長さ、配索、受入れ基準を明記し、ハーネス製造者と最終組込み担当者が同じ定義を使用できるようにする必要があります。
基板レベルの機能試験だけでボックスビルドには十分ですか?
いいえ。基板レベルの機能試験は、その試験構成にある基板を対象とします。一方、ボックスビルドの受入れでは、組込み後の組立品を確認する必要があります。ケーブル、外部インターフェース、製品設定、組込みによって影響を受ける機能について合意した確認を追加し、最終結果を完成品の識別情報に紐付けます。
シリアル番号は基板と完成品のどちらを識別すべきですか?
完成品のシリアル番号は、出荷する組立品を識別するものとし、基板レベルのトレーサビリティが必要な場合は、その配下に基板シリアル番号を紐付けます。PCBAのみの発注では、基板の識別情報を使用できます。基板交換後もその対応関係を維持し、試験・サービス記録が正しい構成を示し続けるようにしてください。
同じサプライヤーにPCBAとボックスビルドを別々に見積依頼できますか?
はい。基板の改訂版を同じにしてください。基板のみの見積りと、追加するケーブル、筐体、設定、製品試験、梱包を明示した組込み見積りを分けて依頼します。一度だけ発生する治具費を、繰り返し発生する製品単位の費用と分離し、両方式を同じ納入境界で比較できるようにします。
ボックスビルドにはファームウェア開発が含まれますか?
いいえ。承認済みファームウェアイメージの書き込みと、そのファームウェアの開発は別の作業です。組立発注では、正式承認済みバイナリ、対応ハードウェア、製品オプション、書き込みの検証、記録を指定してください。ソフトウェア開発やデバッグを含めるのは、それらの作業が明示的に割り当てられている場合に限ります。
OEMはPCBAから始め、後でボックスビルドへ移行できますか?
はい。OEMが初期の基板を社内で組み込み、その後、安定した製品構成をボックスビルドへ移管できます。移管には、正式承認済みの機構図面とハーネス図面、設定規則、組立指示、治具、製品受入れ計画が必要で、その後に合意した初回組立てのレビューを行います。
ボックスビルドの見積りにはどのようなファイルが必要ですか?
基板資料一式に加えて、製品部品表、筐体・ハーネス図面、機構組立作業指示、ファームウェア・設定要求、最終試験仕様書、ラベル版下、付属品リスト、梱包指示を提供してください。出荷品番と改訂版、数量、支給材料、完成組立品の出荷判定責任を明記します。
最後の提言:最初に出荷品目を定義する
残りの組込みと完成品の出荷判定をOEMが担当するなら、PCBAを選びます。サプライヤーが、指定された設定、確認、出荷梱包を含む、定義済みの組立品を納入するなら、ボックスビルドを選びます。価格を求める前に、この違いを見積依頼書(RFQ)に記載してください。
製品部品表から始めます。基板で終わる作業、組込みまで続く作業、出荷を承認する作業を区分してください。そのうえで、試験条件と限界値、機構作業指示、シリアル番号規則、梱包の定義を添付し、見積りで両方の納入判定点の受入れ責任者が割り当てられるようにします。
JASPERへのお問い合わせは、PCB実装サービスの窓口を利用し、組込みを伴うプロジェクトでは、筐体、ケーブル、インターフェースの要求事項を含めてください。両方の範囲を明示して見積依頼します。各見積りには、出荷する組立品と、OEMに残る作業を記載する必要があります。
Ready to Start Your Project?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.