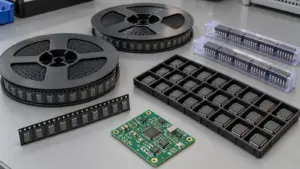
回路の小型化と部品の自動搭載にはSMT(表面実装)を選び、指定部品または妥当性が確認された固定方法で端子をプリント基板(PCB)に貫通させる必要がある場合は、スルーホール実装を選びます。SMTとスルーホール実装の比較では、パッケージの入手性、荷重の伝達経路、はんだ付けへの適合性が実装工程を決めます。リードレスICを用いる小型コントローラでは、QFN/SONの0.50 mmピッチを設計レビューの基準とし、実際のパッケージ図面に従ってフットプリントを決定してください。高密度回路と一部のリード付き部品がそれぞれ異なる要求を満たす場合は、混載実装を採用します。どちらの実装方式も、それだけで機械的信頼性や納入品の最低コストを保証するものではありません。
| プロジェクトの条件 | 検討の出発点となる実装工程 | 明確にすべき事項 |
|---|---|---|
| 表面実装ICと受動部品を使用する高密度コントローラ | SMT | パッケージのフットプリント、はんだペーストの供給、検査のためのアクセス |
| リード付きコネクタ、リレー、トランスが指定されている | 該当部品にスルーホール実装を採用 | 仕上がり穴との適合、固定方法、はんだ付けのためのアクセス |
| 高密度回路と外部荷重を受けるインターフェースの組み合わせ | 混載実装 | コネクタの支持と連続する各工程の適合性 |
| 交換対象部品にアクセスできる、修理可能な実装基板 | どちらの工程も候補 | 工具のアクセス、取り外し方法、PCBへのリスク |
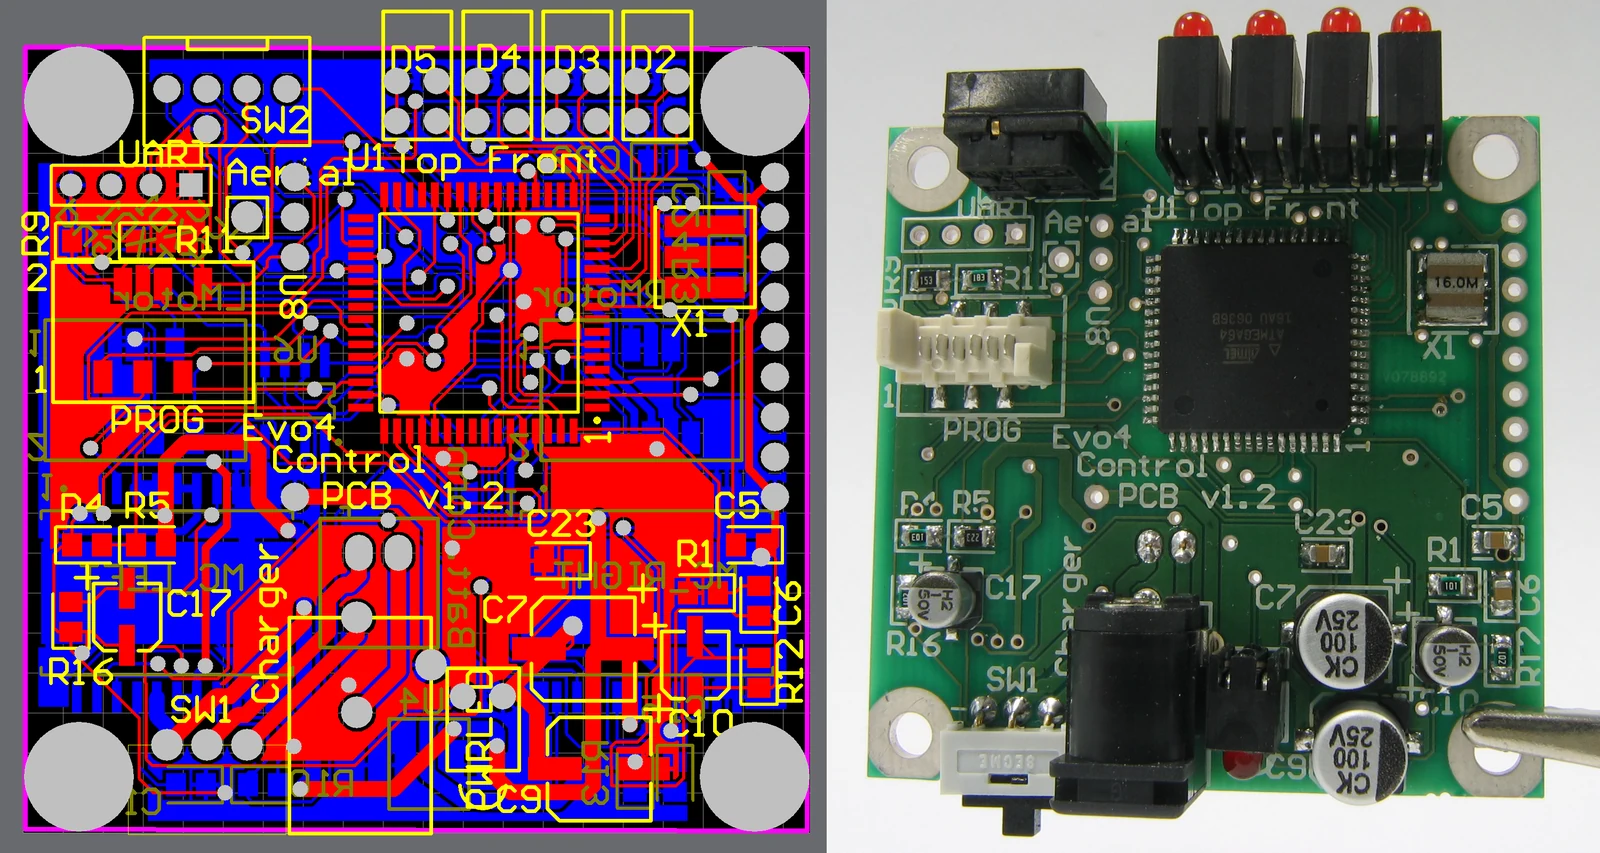
画像: User Mike1024 / Wikimedia Commons · Public domain.
- SMTかスルーホールか:部品の機能から検討する
- 実装密度と基板スペースのトレードオフ
- ピッチをパッケージ固有の設計入力として扱う
- リードの外接寸法と仕上がり穴を照合する
- 機械的荷重、コネクタ、保守のためのアクセス
- 電気接点と構造的な固定を分けて考える
- 組み込み後のインターフェースに必要ならスルーホールを維持する
- リフローと、挿入・はんだ付け工程の比較
- 部品の制限に基づいて工程順序を選ぶ
- 検査、リワーク、生産数量への影響
- 見積もりを比較する前に検査範囲を指定する
- 合格した実装基板1枚当たりのコストを比較する
- 各実装工程が有利になる場面
- SMTが有利な場面
- スルーホールが有利な場面
- 混載基板の実装工程を決定する
- よくある質問
- スルーホール部品はSMT部品より常に強いのですか?
- コネクタをスルーホールのままにすべきなのは、どのような場合ですか?
- SMT部品とスルーホール部品を同じ基板に実装できますか?
- SMTを使えば実装コストは必ず下がりますか?
- 必要な実装工程は、どの設計ファイルから分かりますか?
- SMTに共通の最小ピッチはありますか?
- スルーホール部品をリフロー中にはんだ付けできますか?
- どちらの工程の方が修理しやすいですか?
- 最終提言:設計とともに実装工程をリリースする
SMTかスルーホールか:部品の機能から検討する
SMTとスルーホール実装は、部品の端子をPCBに接続する方法を表します。SMTの端子は表面のランドにはんだ付けします。はんだ付けするスルーホール端子は、めっき穴に挿入され、めっき壁およびランドと接続されます。まず必要な機能を明確にしてください。その後でメーカーの正確な部品番号を選定します。パッケージと実装時の処理制限によって、限られた基板スペース内でその機能を実現できる工程が決まるためです。
QFNコントローラには、そのパッケージ用に指定された表面実装ランドパターンが必要です。リレーのリードを短く切っても、SMTリレーにはなりません。代替品が同じ電気的機能を果たす場合でも、パッケージの変更によって、ピン配置、放熱経路、基板外形、実装用治工具が変わることがあります。設計変更として扱ってください。
同じ動作条件、受入要求、供給範囲を前提として、各工程を比較します。
| 判断項目 | SMT工程 | スルーホール工程 | 混載実装への影響 | 要求すべき資料・検証結果 |
|---|---|---|---|---|
| パッケージの入手性 | QFN、BGA、SOIC、チップ形状のパッケージを表面ランドに接合する | リード付きコネクタ、リレー、その他の指定パッケージには穴が必要 | 必要な各パッケージを、それぞれに適した工程に割り当てる | 部品表(BOM)の正確な部品番号、パッケージ図面、承認済みの代替品 |
| 機械的保持 | はんだ付けランド、固定タブ、外部支持部が荷重を受ける | リード、穴のめっき壁、独立した固定具が保持に寄与する | コネクタから筐体までの荷重伝達経路全体を確認する | 嵌合力のデータ、支持構造図、実際の用途を想定した荷重試験 |
| 実装密度 | 小型パッケージにより占有面積を削減できるが、端子からの引き出し配線には引き続きスペースが必要 | 穴、環状ランド、リードのクリアランスが配線を制約する | 必要なスルーホール部品の周囲にスペースを確保する | 基板製造データ、実装クリアランス領域、実装後の高さを示す図面 |
| はんだ付け順序 | はんだペーストの供給、部品搭載、リフローは、適合するパッケージに使用できる | 選定したはんだ付け工程の前に部品を挿入する | 各段階の熱履歴と工具のアクセスを確認する | 部品の処理制限と提案された作業順序 |
| リワークのためのアクセス | 隠れた端子では、制御された加熱とパッケージの取り外しが必要になる場合がある | 穴のめっき壁を損傷させずに、リードからはんだを除去する必要がある | 隣接部品が、どちらの方法も妨げる可能性がある | 修理手順、アクセスを示す図面、交換部品の入手性 |
| 検査範囲 | 光学的なアクセスはパッケージによって異なり、隠れた接合部には適切な評価が必要 | 見えているはんだフィレットだけでは、穴のめっき壁内部のすべての状態は分からない | 接合部の種類ごとに、検査と電気的確認の範囲を定める | 検査計画、受入基準、試験範囲 |
部品選定、機械的要求、受入の意図はOEMが責任を持って定めます。実装業者は工程順序を提案し、治工具やアクセスの制約を明らかにし、PCBメーカーは仕上がり形状を確認します。正式リリース前に不整合を解消してください。代替品によってフットプリント、固定部の配置、許容加熱条件が変わる場合は、関連図面と工程要求を同時に更新します。これにより、電気的には適切でも、リリース済みの実装仕様では対応できない部品を購買部門が承認することを防げます。
実装密度と基板スペースのトレードオフ
適切な表面実装部品が入手できる場合、通常はSMTの方が小型化に向いています。ただし、ピッチだけでは判断できません。スルーホールのレイアウトには、穴、銅ランド、リード先端のためのスペースが必要です。一方、どちらの方式でも、配線経路、試験のためのアクセス、隣接部品に干渉せずにコネクタを嵌合するためのクリアランスを確保しなければなりません。
実装方式だけでコネクタのピッチが決まるわけではありません。Samtecの表面実装TSMシリーズとスルーホールTSWシリーズは、どちらも2.54 mmピッチです。フットプリント全体と保持構造を比較してください。Samtec TSM表面実装端子列。
ピッチをパッケージ固有の設計入力として扱う
QFNは四辺に端子を持つリードレスのフラットパッケージ、SONは小型リードレスパッケージで、いずれもパッケージ下面に端子があります。NXP AN1902, Rev. 9 (2021)の表1に示された基準ピッチは、0.40 mm、0.50 mm、0.65 mm、0.80 mm、1.00 mmです。これらが同表に記載されたすべての値です。形状は選定したデバイスの図面に従います。この表は、SMTのピッチを網羅した汎用カタログではありません。NXP QFN/SON実装ガイドライン。
適切なQFN/SONデバイスを用いる小型コントローラでは、0.50 mmピッチを出発点として実装レビューを行います。これは実装密度の検討基準であり、問題なく使える、より大きなパッケージを置き換えるためのルールではありません。周辺端子、露出パッド、ステンシルからのはんだペーストの抜け性、隠れた接合部の検査をまとめて確認してください。0.40 mmに変更する場合は、新たなレビューが必要です。工程能力を自動的に拡張できるわけではありません。Texas Instrumentsのパッケージ資料では、両方のピッチについて、それぞれの形状に応じた推奨事項を示しています。Texas InstrumentsのQFNおよびSONのPCB実装資料。
リードの外接寸法と仕上がり穴を照合する
角形リードが丸穴に入るかどうかは、対辺寸法だけでは判断できません。SamtecのTSWの例では、一辺0.635 mmの角形ポストが2.54 mmピッチで配置され、推奨フットプリントには公称1.02 mmの穴が示されています。Samtec TSWの製品形状、TSWの推奨フットプリント。
正方形の公称対角寸法は、0.635 × √2 = 0.898 mmです。これを1.02 mmから差し引くと、直径方向の外接寸法に対して合計約0.122 mmが残ります。片側ごとにこの隙間があるわけではありません。この計算は形状を説明するものであり、量産時のクリアランスを確定するものではありません。位置公差と正確なコネクタの仕様違いを含め、リードの最大外接寸法を、めっき後の最小仕上がり穴と照合してください。ドリル工具径は、それとは別の製造上の入力値です。
工具や相手側部品のアクセスが必要な箇所では、実装クリアランス領域を部品本体よりも大きく確保します。Eurocircuitsは、部品間クリアランスのガイドラインで、部品の外形境界、製造用のクリアランス領域、コネクタ嵌合用のクリアランスを区別しています。フットプリントを小さくすることに意味があるのは、完成する実装基板を引き続き製造、検査、保守できる場合に限られます。
機械的荷重、コネクタ、保守のためのアクセス
スルーホールによる固定は、PCBに力を伝えるコネクタやリード付き部品に有用なことが多いものの、それだけで強度が定まるわけではありません。機械的性能は、コネクタのハウジング、固定構造、はんだ接合部、銅箔の接合状態、基板の支持部、筐体という荷重伝達経路全体に依存します。効果的な保持構造を備えたSMTコネクタは、支持が不十分なスルーホール実装よりも優れた性能を示す場合があります。
電気接点と構造的な固定を分けて考える
インターフェースの取り扱い方を指定してください。嵌合・抜去力、ケーブルの引張方向、繰り返しの保守サイクル、荷重点から基板支持部までの距離を記録します。力が支持部に達するまでの経路を追ってください。嵌合回数の定格は、特定条件でのコネクタ試験を示すものです。支持のないケーブルによる曲げモーメント、異なる引張方向、装置の振動環境に対して、実装基板全体の適合性を認定するものではありません。
例として、支持部から25 mm離れた位置に、垂直な横荷重20 Nが作用する場合を考えます。曲げモーメントは、20 N × 0.025 m = 0.50 N mです。電気的な端子構造を変えなくても、支持部を近づければ、このモーメントを小さくできます。これは荷重伝達経路の例であり、コネクタの受入限度ではありません。
はんだ付けする保持部品、ねじ、シャーシ支持部は、それらがなければ信号接合部に伝わる力を受け持つことができます。Samtecは、SMTとスルーホールの両方のはんだ付け固定タブに加え、ねじ止めによる固定を説明しています。また、位置決め機能と構造的な保持機能も区別しています。Samtecコネクタの保持構造。
組み込み後のインターフェースに必要ならスルーホールを維持する
承認済みの固定方法、必要なリード形状、修理時の構成がスルーホール構造に依存する場合は、そのコネクタを維持してください。SMTへの代替案は、コネクタと支持構造を合わせたシステム全体として評価します。定格電流とピン数が一致するだけでは不十分です。
保守のしやすさは、どちらの方式にも利点となり得ます。スルーホールのリードが見えていても、大きな銅プレーンが接合部から熱を逃がすと、取り外しが難しい場合があります。独立した固定部を持つ、アクセスしやすいSMTコネクタであれば、適切な治工具で容易に交換できる場合があります。ただし、作業者が隣接部品に荷重をかけずにラッチを解除し、相手側プラグをつかみ、PCBを支持できることが条件です。筐体に組み込まれた状態を確認してください。はんだ接合部を持ち手にしてはいけません。
リフローと、挿入・はんだ付け工程の比較
SMTでは通常、はんだペーストの供給、部品搭載、リフローはんだ付けを行います。一方、はんだ付けを伴うスルーホール実装では、部品を挿入した後に、適合するはんだ付け工程が必要です。スルーホールパッケージも、はんだペーストを用いて挿入端子を接合するピン・イン・ペースト(pin-in-paste)により、リフロー工程に組み込める場合があります。この選択には、リード形状、ハウジング材料、必要なはんだ量が適合していなければなりません。
基板レイアウトを確定する前に、次の4種類のスルーホールはんだ付け方法を評価してください。
| はんだ付け方法 | 検討の出発点として適した状況 | 工程変更につながる制約 |
|---|---|---|
| フローはんだ付け | 一度の共通工程で処理するのに適した、アクセス可能なスルーホール接合部のグループ | 露出する部品、マスキングやはんだ付けパレットの必要性、はんだ面のクリアランス |
| 選択はんだ付け | 他の部品が実装された基板上の局所的なスルーホール接合部 | ノズルの到達範囲、隣接部品、加熱のためのアクセス、接合部の形状 |
| 手はんだ付け | 試作、修理、限定的な追加工程でアクセス可能な接合部 | 作業者のアクセス、熱の供給、再現性、検査要求 |
| ピン・イン・ペースト・リフロー | はんだペーストを用いた穴のはんだ付け向けに設計された、リフロー対応のリード付き部品 | 部品本体の温度制限、ペースト量、挿入時の押し出し、穴の充填状態 |
この表は、はんだ接合を比較したものです。圧入接続であるプレスフィットは別の接続機構を用いるため、コネクタとめっき穴について専用の仕様が必要です。
部品の制限に基づいて工程順序を選ぶ
SMTリフローの後にスルーホール部品の挿入と局所的なはんだ付けを行う順序は、混載基板を検討する際の有用な出発点です。ただし、必須の順序ではありません。予定するリフローの熱負荷に耐えられない部品は、その熱負荷を受ける工程の後で、承認された後工程の固定方法を用いて取り付けます。
部品の処理制限を確認してください。動作温度の定格は、リフローへの適合性を示すものではありません。計画する工程順序では、許容温度と時間、繰り返し加熱、吸湿に敏感なパッケージ、コネクタの樹脂材料を考慮する必要があります。同時に、背の高い部品を取り付けた後も、はんだ付け工具の経路を確保しなければなりません。影響を受ける各部品の熱負荷を記録してください。
選択はんだ付けでは、フラックスを塗布し、基板を予熱した後、ノズルから局所的にはんだを供給します。そのアクセス要求は、レイアウトレビューに含めるべき事項です。Eurocircuitsによる選択はんだ付けの説明。
ピン・イン・ペーストは工程を統合できる場合がありますが、リードを挿入すると、穴からペーストが押し出されることがあります。Samtecの接続部品処理ハンドブックは、この挿入型リフローと、形状に依存する制約を説明しています。Samtec接続部品処理ハンドブック。生産計画から追加工程を削除する前に、実際の基板で得られる接合部を承認してください。
検査、リワーク、生産数量への影響
SMTとスルーホールのいずれの工程でも、接合部の形状に適した検査と、製品に適した電気的検証が必要です。リードが見えることでアクセスが改善する場合はありますが、見えることだけで接合の健全性が証明されるわけではありません。生産数量によって段取り費と作業費の配分は変わりますが、部品の実装要件や熱的要件が無効になるわけではありません。
見積もりを比較する前に検査範囲を指定する
アクセス可能なSMTリードについては、自動光学検査(AOI)により、設定された検査範囲内で、目視可能な搭載状態、方向、はんだの特徴を評価できます。ボール格子状端子を持つパッケージ(BGA)では接続部が隠れています。QFNでは、周辺部が見えていても露出パッドの接合部が隠れる場合があるため、受入計画では、光学検査で評価できる範囲と、X線評価や電気的確認を割り当てる隠れた部分とを区別しなければなりません。検査範囲を明示する必要があります。
スルーホール接合部では、部品の着座状態、リードの状態、指定されたはんだの特徴を評価します。必要とされる穴内部のはんだ充填をどのように評価するかを定めてください。外側のフィレットだけでは、PCB内部の接続全体は分かりません。購買仕様で受入判定文書を適用する場合は、その改訂版と該当する製品クラスを指定し、見積もりと検査記録が同じ基準を参照するようにします。
実際に修理できる構成を維持してください。スルーホールコネクタを取り外す際、はんだが付着したままだと穴のめっき壁を損傷する可能性があります。SMTパッケージの取り外しでも、熱と引き上げる力を制御しないと、ランドや隣接部品を損傷する可能性があります。工程の名称よりも、部品へのアクセス、熱容量、取り外し手順が重要です。
合格した実装基板1枚当たりのコストを比較する
SMTでは、フィーダーの段取り、プログラミング、ステンシルの費用を、繰り返しの製造に配分できます。スルーホール部品の挿入は、手作業、補助装置を使う作業、自動化のいずれでも可能で、選定設備と部品の供給包装形態によって必要な作業量が決まります。どちらの工程にも、経済性が逆転する普遍的なロット数量はありません。
見積範囲をそろえてください。同じリリース済みBOM、PCBの改訂版、数量、検査範囲、機能試験を指定し、一回限りの段取り費と治具費を、継続的に発生する材料費、搭載費、挿入費、はんだ付け費、検査費、試験費から分けます。混載実装によって必要になる追加工程も含めてください。
有用な比較方法は、合意したロット総費用を、合格した実装基板の枚数で割り、段取り費を別途明示することです。リワークと廃棄の責任分担も明確にしてください。搭載単価が低くても、接合部にアクセスできなかったり、部品の包装形態が不適切だったりして追加作業が発生すれば、その優位性は失われることがあります。手はんだ付けが繰り返されることは、工程を見直す理由にはなりますが、SMTが自動的に有利だという証拠ではありません。
各実装工程が有利になる場面
必要なパッケージとコンパクトなレイアウトが表面実装に適していれば、SMTが有利です。リード付き部品または妥当性が確認された固定方法によって、挿入と穴へのはんだ付けが必要になる場合は、スルーホールが有利です。両方の工程に対して、パッケージ適合性、機械的適合性、生産適合性という同じ3つの評価を行います。ある項目の強みで、別の項目の要求未達を埋め合わせることはできません。
SMTが有利な場面
パッケージ適合性: QFN ICとチップ受動部品を中心に構成するコントローラには、SMTが必要です。利用できる面積内で電気的・熱的要求を満たすなら、それらのパッケージを維持してください。リード付きの代替品へ変更すると、回路とレイアウトを再度レビューする必要があります。
機械的適合性: 保護された内部基板でケーブルが支持されていれば、小型SMTコネクタと専用固定部の利点を活用できる場合があります。筐体と保持構造が、指定荷重を受け持たなければなりません。
生産適合性: 部品の包装形態、ピックアップのためのアクセス、搭載プログラムが適切であれば、繰り返しの製造で自動搭載の利点を得られる場合があります。検査と試験の作業も含めてください。搭載が高速でも、隠れた接合部の検査要求がなくなるわけではありません。
スルーホールが有利な場面
パッケージ適合性: 必要なリレー、トランス、コネクタがリード付きであれば、スルーホール実装が必要になります。設計上の制約内で、許容できるSMT代替品では指定された電気的、熱的、嵌合上の要求を満たせない場合は、その構造を維持してください。
機械的適合性: 認定済みのスルーホール固定方法を備えたコネクタは、外部に露出する保守用インターフェースで、より適切な選択肢となる場合があります。ただし、PCBの支持と嵌合構成については、引き続き実際の用途に即した妥当性確認が必要です。
生産適合性: アクセスしやすいリード付き部品が少数であれば、管理された挿入とはんだ付け工程を採用する合理性があります。変更全体の費用を算出してください。工程を一つなくすために部品を置き換えると、削減できる作業費を上回る治工具費、認定費、保守費が発生する可能性があります。
混載基板の実装工程を決定する
リリース済み設計に必要なSMT部品とスルーホール部品の両方が残る場合は、混載実装を選びます。両者の工程順序をまとめて計画してください。レイアウトを承認する前に、実装基板全体のアクセス、熱的制限、検査範囲を確認します。これには、信号接点がSMTであっても、はんだ付けするスルーホール保持タブを持つコネクタが含まれます。こうしたタブにも、適合する固定工程が必要です。
| プロジェクト上の制約 | 検討の出発点となる判断 | リリース前の確認 |
|---|---|---|
| 選定済みの0.50 mm QFN/SONパッケージを使う小型コントローラ | コントローラ回路にSMTを採用する | 正確なフットプリント、ペースト供給方針、隠れた接合部の検査範囲を確認する |
| 妥当性が確認されたスルーホール固定方法を持つ外部コネクタ | 該当インターフェースではスルーホールを維持する | 荷重伝達経路、仕上がり穴との適合、保守のためのアクセスを確認する |
| 高密度SMT回路と、必要なリード付き電力部品 | 混載実装を採用する | 挿入スペースと後続のはんだ付け工程への適合性を確認する |
| ペーストを用いたリフローに適合すると認定されたリード付きコネクタ | 混載工程の中でピン・イン・ペーストを評価する | 熱的制限、はんだ量、得られる穴の充填状態を検証する |
| 必要部品が予定する炉内の熱負荷に耐えられない | その熱負荷を受ける工程の後に取り付ける | 後工程のはんだ付け方法と、すべての接合部へのアクセスを確認する |
| 繰り返し生産に移行する工程を想定した小規模パイロット製造 | 実行可能な範囲で、量産向けに選定したパッケージを維持する | 暫定的な手作業を明確にし、予定する繰り返し生産工程の妥当性を確認する |
まず部品単位で判断し、その結果を組み合わせます。
リリース済みBOM + 正確なパッケージ図面 + 機械的荷重要求
  -> SMTに適合する端子と妥当性確認済みの固定方法:SMTを割り当てる
  -> 必要なはんだ付けスルーホール端子:スルーホール実装を割り当てる
  -> 同じPCB上に両方の割り当てがある:混載実装を計画する
  -> 熱的な工程順序、工具のアクセス、検査、修理のためのアクセスを確認する
  -> 生産リリース前に設計または工程の不整合を解消する
例えば、OEMコントローラでは、プロセッサと小型受動部品にSMTを用いながら、リード付きリレーとスルーホールのケーブルインターフェースを維持できます。リレーの処理制限、コネクタの支持、後工程で接合する各箇所への経路を確認してください。他の点では問題のない部品配置でも、はんだ付けノズルや修理工具が必要な接続箇所に届かなくなる場合があるためです。その不整合をレイアウトで解消します。
決定した部品リストと作業順序は、同時に固定してください。代替コネクタによってハウジング材料、リード形状、固定部の配置が変わる場合は、代替品として承認する前に、影響を受ける工程の確認をやり直します。
よくある質問
パッケージ、固定方法、工程をまとめて評価すると、SMTとスルーホール実装の選択が明確になります。以下では、OEMがリリースする実装工程に直接影響する主な判断について回答します。
スルーホール部品はSMT部品より常に強いのですか?
いいえ。スルーホールのリードは保持に役立つ場合がありますが、実装基板の強度は、コネクタのハウジング、はんだ接合部、銅箔の接合状態、基板支持、加わる荷重にも依存します。適切な固定部と筐体支持を備えたSMT部品の方が、組み込み後に高い強度を示す場合もあります。想定する使用条件で、固定構造全体の妥当性を確認してください。
コネクタをスルーホールのままにすべきなのは、どのような場合ですか?
必要なパッケージ、承認済みの固定方法、保守時の構成がその構造に依存する場合は、スルーホールを維持してください。SMTの代替品は、同じ嵌合力、ケーブル荷重、繰り返し回数の要求、基板支持を用いて比較します。ピン数や電気的定格が一致するだけでは、同等の機械的性能があるとはいえません。
SMT部品とスルーホール部品を同じ基板に実装できますか?
はい。混載PCBでは、両方の実装方式を組み合わせ、各部品に適した作業工程を割り当てます。リリース前に、工程順序、熱負荷、はんだ付けのためのアクセス、検査計画を定めてください。リフロー後に挿入と追加のはんだ付けを行うのは、実用的な順序の一つです。認定済みのピン・イン・ペースト対応部品を使用すれば、別の構成が可能になる場合があります。
SMTを使えば実装コストは必ず下がりますか?
いいえ。SMTは繰り返しの製造で継続的な搭載作業を減らせる場合がありますが、段取り、部品の包装形態、検査、治具、追加工程によって結果は変わります。同じBOMの改訂版、数量、試験範囲で見積もりを比較してください。搭載単価だけを比較せず、合格した実装基板1枚当たりのコストを用い、一回限りの費用を別途明示します。
必要な実装工程は、どの設計ファイルから分かりますか?
メーカーの正確な部品番号を記載したBOM、パッケージ図面、PCB製造・穴あけデータ、部品搭載ファイル、実装図面を合わせることで、必要な工程が分かります。機械図面では、支持と保守に関する制約を明らかにします。部品の処理制限と検査要求も含め、提案した工程順序が実行可能かどうかを実装業者が評価できるようにしてください。
SMTに共通の最小ピッチはありますか?
いいえ。実現可能なピッチは、パッケージ、ランドパターン、PCB製造、はんだペーストの供給、部品搭載、検査工程に依存します。小型QFN/SONコントローラでは、0.50 mmが設計レビューの有用な基準です。これは普遍的な最小値ではなく、より小さなピッチでは、実際の部品と基板構造を確認する必要があります。
スルーホール部品をリフロー中にはんだ付けできますか?
はい。部品と接合部の設計がピン・イン・ペースト・リフローに対応している場合は可能です。ハウジングの処理制限、リードと仕上がり穴の形状、ペースト量、得られた穴の充填状態を確認してください。スルーホール実装というだけではリフローへの適合性は示されず、一つのコネクタで工程が成功しても、すべてのリード付き部品が認定されたことにはなりません。
どちらの工程の方が修理しやすいですか?
実際の部品の接合部にアクセスでき、制御された取り外し手順を適用できる工程の方が修理しやすいといえます。スルーホール部品の取り外しは穴のめっき壁を、SMT部品の取り外しはランドや隣接部品を損傷するおそれがあります。選定前に、工具のアクセス、銅の熱容量、交換品の入手性、想定する保守手順を評価してください。
最終提言:設計とともに実装工程をリリースする
適切な小型回路にはSMTを使用し、指定部品または妥当性確認済みの固定方法が要求する箇所ではスルーホールを維持し、両方の必要性が残る場合は混載実装を計画します。その判断をBOMと図面とともにリリースし、購買、基板製造、実装が同じ構成に基づいて作業できるようにしてください。
正確なBOM、パッケージ情報、製造・穴あけファイル、部品搭載データ、実装図面を準備します。コネクタの荷重と支持の詳細、保守のためのアクセス、部品の処理制限、ロット数量、必要な検査・試験範囲を追加してください。特定の工程が必要な部品と、引き続き使用可能な代替品を明示します。
JASPERへのお問い合わせには、これらの資料を用意して、プリント基板実装サービスのページをご利用ください。工程のレビューと、段取り、継続的な実装作業、追加工程を分けた見積もりを依頼します。製造をリリースする前に、部品の選択、はんだ付け順序、受入確認の範囲について合意してください。
Ready to Start Your Project?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.