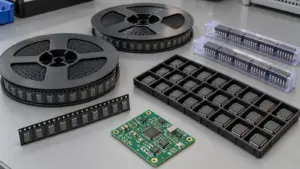
Elija el montaje superficial (SMT) para circuitos compactos y la colocación automatizada de componentes; elija el montaje de inserción cuando el componente especificado o su fijación validada requieran terminales que atraviesen la placa de circuito impreso (PCB). Al comparar SMT y montaje de inserción, la disponibilidad del encapsulado, las trayectorias de carga y la compatibilidad con la soldadura determinan la ruta. Para un controlador compacto que utilice circuitos integrados sin terminales salientes, emplee un paso de 0.50 mm en QFN/SON como referencia para la revisión del diseño, dejando que el plano del encapsulado concreto determine el patrón de montaje. Utilice tecnología mixta cuando la electrónica de alta densidad y determinados componentes con terminales de inserción respondan a necesidades distintas. Ninguno de los dos métodos de montaje garantiza por sí solo la fiabilidad mecánica ni el menor coste del producto entregado.
| Condición del proyecto | Ruta inicial preferente | Qué debe establecerse |
|---|---|---|
| Controlador de alta densidad con circuitos integrados y componentes pasivos de montaje superficial | SMT | Patrones de montaje de los encapsulados, deposición de pasta de soldadura y acceso para la inspección |
| Conector, relé o transformador con terminales de inserción especificado en el diseño | Montaje de inserción para esos componentes | Ajuste en el orificio acabado, fijación y acceso para la soldadura |
| Circuitos de alta densidad e interfaces sometidas a cargas externas | Tecnología mixta | Soporte del conector y compatibilidad entre las operaciones sucesivas |
| Placa ensamblada reparable con componentes de sustitución accesibles | Cualquiera de las dos rutas | Acceso de las herramientas, método de extracción y riesgo para la PCB |
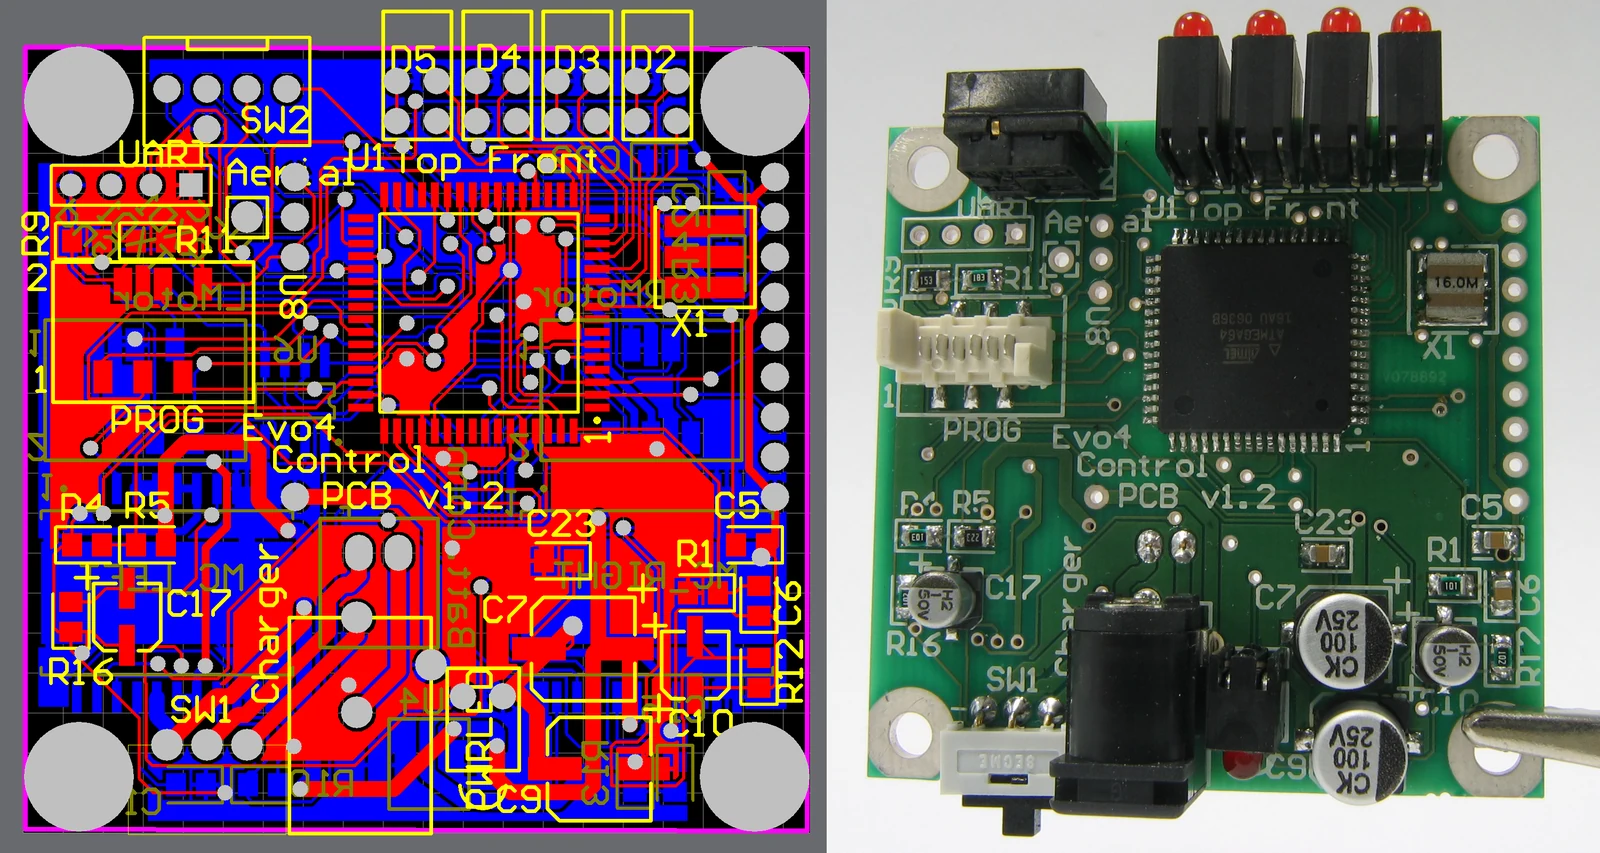
Fotografía: User Mike1024 / Wikimedia Commons · Public domain.
- SMT o montaje de inserción: empiece por la función del componente
- Densidad de montaje y compromisos de espacio en la placa
- Utilice el paso como dato específico del encapsulado
- Compruebe la envolvente del terminal frente al orificio acabado
- Cargas mecánicas, conectores y acceso para mantenimiento
- Separe los contactos eléctricos de la fijación estructural
- Mantenga el montaje de inserción donde lo requiera la interfaz instalada
- Refusión frente a operaciones de inserción y soldadura
- Elija la secuencia según los límites de los componentes
- Implicaciones para la inspección, el retrabajo y el volumen de producción
- Especifique la cobertura antes de comparar presupuestos
- Compare el coste por placa ensamblada aceptada
- En qué situaciones destaca cada ruta de ensamblaje
- Cuándo destaca SMT
- Cuándo destaca el montaje de inserción
- Decisión de la ruta de ensamblaje para placas de tecnología mixta
- Preguntas frecuentes
- ¿Los componentes de inserción son siempre más resistentes que los componentes SMT?
- ¿Cuándo debe mantenerse un conector de inserción?
- ¿Pueden compartir una placa los componentes SMT y los de inserción?
- ¿SMT reduce siempre el coste de ensamblaje?
- ¿Qué archivos de diseño permiten identificar la ruta de ensamblaje requerida?
- ¿Existe un paso mínimo universal para SMT?
- ¿Pueden soldarse componentes de inserción durante la refusión?
- ¿Qué ruta es más fácil de reparar?
- Recomendación final: libere la ruta junto con el diseño
SMT o montaje de inserción: empiece por la función del componente
SMT y montaje de inserción describen cómo se conectan las terminaciones de los componentes a la PCB. Las terminaciones SMT se sueldan a pads superficiales. Los terminales de inserción soldados entran en orificios metalizados y forman conexiones con la pared metalizada y los pads. Empiece por la función. Después, seleccione la referencia exacta del fabricante, porque el encapsulado y sus límites de procesado determinan qué rutas pueden proporcionar esa función en el espacio disponible de la placa.
Un controlador QFN requiere el patrón de pads de montaje superficial previsto para su encapsulado; recortar los terminales de un relé no lo convierte en un relé SMT. Una sustitución de encapsulado puede cambiar la asignación de pines, la trayectoria térmica, el contorno de la placa y el utillaje de ensamblaje, aunque el sustituto cumpla la misma función eléctrica. Trátela como un cambio de diseño.
Compare las rutas con las mismas condiciones de funcionamiento, los mismos requisitos de aceptación y el mismo alcance de suministro:
| Factor de decisión | Ruta SMT | Ruta de montaje de inserción | Implicación para un ensamblaje mixto | Documentación y pruebas que se deben solicitar |
|---|---|---|---|---|
| Disponibilidad del encapsulado | Los encapsulados QFN, BGA, SOIC y de tipo chip se fijan a pads superficiales | Los conectores, relés y otros encapsulados especificados con terminales de inserción requieren orificios | Mantener cada encapsulado necesario en la ruta que le corresponda | Referencias exactas de la lista de materiales (BOM), planos de los encapsulados y alternativas aprobadas |
| Retención mecánica | Los pads de soldadura, las pestañas de anclaje y los soportes externos soportan las cargas | Los terminales, las paredes metalizadas de los orificios y las fijaciones independientes contribuyen a la sujeción | Revisar toda la trayectoria de carga desde el conector hasta la carcasa | Datos de fuerza de acoplamiento, plano de soporte y ensayo de carga de la aplicación |
| Densidad de colocación | Los encapsulados pequeños reducen la superficie ocupada; el trazado de salida de sus conexiones sigue consumiendo espacio | Los orificios, los pads anulares y la separación de los terminales limitan el trazado | Reservar espacio alrededor de los componentes de inserción necesarios | Datos de fabricación, áreas de exclusión de montaje y plano de alturas del conjunto ensamblado |
| Secuencia de soldadura | La deposición de pasta, la colocación y la soldadura por refusión son adecuadas para encapsulados compatibles | La inserción precede a la operación de soldadura seleccionada | Confirmar la exposición térmica y el acceso de las herramientas en cada etapa | Límites de procesado de los componentes y secuencia de operaciones propuesta |
| Acceso para retrabajo | Las terminaciones ocultas pueden requerir calentamiento controlado y retirada del encapsulado | Los terminales requieren retirar la soldadura sin dañar las paredes metalizadas de los orificios | Los componentes próximos pueden obstaculizar cualquiera de los dos métodos | Procedimiento de reparación, plano de acceso y disponibilidad de componentes de sustitución |
| Cobertura de inspección | El acceso óptico varía según el encapsulado; las uniones ocultas necesitan una evaluación adecuada | Los filetes visibles de soldadura no muestran todas las características internas de la pared metalizada | Definir la cobertura de inspección y de comprobación eléctrica por tipo de unión | Plan de inspección, criterios de aceptación y cobertura de pruebas |
El OEM es responsable de la selección de componentes, los requisitos mecánicos y los objetivos de aceptación. El ensamblador propone la secuencia e identifica las limitaciones de utillaje o acceso; el fabricante de la PCB confirma la geometría acabada. Resuelva los conflictos antes de liberar el diseño. Cuando un sustituto cambie el patrón de montaje, la disposición de los anclajes o el calentamiento admisible, actualice conjuntamente el plano afectado y los requisitos del proceso, para que compras no apruebe un componente eléctricamente adecuado que no pueda incorporarse al ensamblaje ya liberado.
Densidad de montaje y compromisos de espacio en la placa
SMT suele proporcionar la ruta más compacta cuando hay componentes de montaje superficial adecuados. El paso, por sí solo, no es suficiente. Un diseño de inserción necesita espacio para orificios, pads de cobre y extremos de terminales, mientras que ambas rutas deben conservar canales de trazado, acceso para las pruebas y la separación necesaria para acoplar un conector sin afectar a los componentes próximos.
El método de montaje no determina el paso del conector: las familias TSM de montaje superficial y TSW de inserción de Samtec utilizan ambas un paso de 2.54 mm. Compare sus patrones de montaje completos y sus características de retención. Tira de terminales de montaje superficial Samtec TSM.
Utilice el paso como dato específico del encapsulado
Los encapsulados QFN, planos y sin terminales salientes, con conexiones en los cuatro lados, y SON, de contorno pequeño sin terminales salientes, tienen sus terminales en la cara inferior. Los pasos de referencia de la tabla 1 de NXP AN1902, Rev. 9 (2021), son 0.40 mm, 0.50 mm, 0.65 mm, 0.80 mm y 1.00 mm. Estos son todos los valores que figuran en esa tabla. El plano del dispositivo seleccionado determina su geometría; la tabla no es un catálogo universal de pasos SMT. Directrices de ensamblaje QFN/SON de NXP.
Para un controlador compacto con un dispositivo QFN/SON adecuado, comience la revisión de ensamblaje con un paso de 0.50 mm. Es una referencia de densidad, no una regla que obligue a sustituir un encapsulado mayor que ya resulte satisfactorio. Revise conjuntamente los terminales periféricos, el pad expuesto, la transferencia de pasta desde el esténcil y la inspección de las uniones ocultas. Pasar a 0.40 mm requiere una nueva revisión; no supone una ampliación automática de la capacidad del proceso. La documentación de encapsulados de Texas Instruments aborda ambos pasos con recomendaciones específicas para cada geometría. Montaje de QFN y SON en PCB según Texas Instruments.
Compruebe la envolvente del terminal frente al orificio acabado
El ajuste de un terminal cuadrado en un orificio circular no depende únicamente de la dimensión entre sus caras. El ejemplo TSW de Samtec tiene un poste cuadrado de 0.635 mm con un paso de 2.54 mm, mientras que el patrón de montaje recomendado muestra un orificio nominal de 1.02 mm. Geometría del producto Samtec TSW, patrón de montaje recomendado para TSW.
La diagonal nominal del cuadrado es 0.635 × √2 = 0.898 mm. Al restarla de 1.02 mm quedan aproximadamente 0.122 mm en total sobre la envolvente diametral, no en cada lado. Ese cálculo explica la geometría; no establece la holgura de producción. Compruebe la envolvente máxima del terminal frente al diámetro mínimo del orificio metalizado acabado, incluidas las tolerancias de posición y la variante exacta del conector. El diámetro de la herramienta de taladrado es un dato de fabricación distinto.
Mantenga el área de exclusión de montaje mayor que el cuerpo físico del componente cuando las herramientas o las piezas de acoplamiento necesiten acceso. Eurocircuits distingue entre los límites del componente, las áreas de exclusión para fabricación y el espacio libre para acoplar conectores en sus directrices sobre separación entre componentes. Un patrón de montaje menor solo resulta útil si el conjunto puede seguir ensamblándose, inspeccionándose y reparándose.
Cargas mecánicas, conectores y acceso para mantenimiento
La fijación de inserción suele ser útil para conectores y componentes con terminales que transmiten fuerzas a la PCB, pero no constituye una clasificación automática de resistencia. El comportamiento mecánico depende de toda la trayectoria de carga: cuerpo del conector, elementos de anclaje, uniones soldadas, fijación del cobre, soportes de la placa y carcasa. Un conector SMT con retención eficaz puede ofrecer mejores prestaciones que una instalación de inserción mal soportada.
Separe los contactos eléctricos de la fijación estructural
Especifique cómo se manipula la interfaz. Registre las fuerzas de acoplamiento y desacoplamiento, la dirección de tracción del cable, los ciclos repetidos de mantenimiento y la distancia entre la carga y el soporte de la placa. Siga la trayectoria de la fuerza hasta el soporte. Una especificación de ciclos de acoplamiento describe un ensayo concreto del conector; no valida la PCB ensamblada frente al momento flector de un cable sin soporte, una dirección de tracción diferente o el entorno de vibraciones del equipo.
Considere, como ejemplo, una carga lateral perpendicular de 20 N aplicada a 25 mm del soporte. El momento flector es 20 N × 0.025 m = 0.50 N m. Acercar el soporte reduce ese momento aunque la terminación eléctrica no cambie. Es un ejemplo de trayectoria de carga, no un límite de aceptación del conector.
Las sujeciones soldadas, los tornillos y los soportes del chasis pueden absorber fuerzas que, de otro modo, llegarían a las uniones de señal. Samtec describe pestañas de fijación soldables tanto SMT como de inserción, además de fijación mediante tornillos; también distingue los elementos de posicionamiento de la retención estructural. Características de retención de los conectores Samtec.
Mantenga el montaje de inserción donde lo requiera la interfaz instalada
Conserve un conector de inserción cuando su fijación aprobada, la geometría requerida de sus terminales o su disposición para reparación dependan de esa construcción. Revise cualquier alternativa SMT propuesta como un sistema completo de conector y soporte. La coincidencia de corriente nominal y número de pines no es suficiente.
El acceso para mantenimiento puede favorecer cualquiera de las dos rutas. Los terminales de inserción visibles pueden seguir siendo difíciles de extraer cuando grandes planos de cobre disipan el calor de las uniones. Un conector SMT accesible con anclajes independientes puede ser fácil de sustituir con el utillaje adecuado, siempre que el técnico pueda liberar el cierre, sujetar el conector complementario y soportar la PCB sin cargar los componentes próximos. Compruebe el conjunto dentro de la carcasa instalada. No utilice las uniones soldadas como punto de agarre.
Refusión frente a operaciones de inserción y soldadura
SMT utiliza generalmente deposición de pasta, colocación y refusión, mientras que el montaje de inserción soldado requiere insertar los componentes y después aplicar una operación de soldadura compatible. En algunos casos, un encapsulado de inserción puede incorporarse a la ruta de refusión mediante el proceso pin-in-paste, que suelda los terminales insertados utilizando pasta de soldadura. Su geometría de terminales, el material del cuerpo y los requisitos de volumen de soldadura deben permitir esa elección.
Evalúe estas cuatro opciones de soldadura de inserción antes de fijar la disposición de la placa:
| Opción de soldadura | Situación inicial adecuada | Limitación que modifica la ruta |
|---|---|---|
| Soldadura por ola | Grupos de uniones de inserción accesibles adecuados para una pasada común | Componentes expuestos, necesidades de enmascarado o palés de soldadura y espacio libre en el lado de soldadura |
| Soldadura selectiva | Uniones de inserción localizadas en una placa con los demás componentes ya montados | Alcance de la boquilla, componentes próximos, acceso para el calentamiento y geometría de la unión |
| Soldadura manual | Uniones accesibles en prototipos, reparaciones u operaciones secundarias limitadas | Acceso del operario, aporte de calor, repetibilidad y requisitos de inspección |
| Refusión pin-in-paste | Componentes con terminales de inserción compatibles con refusión y diseñados para soldadura de orificios mediante pasta | Límites de temperatura del cuerpo, volumen de pasta, desplazamiento durante la inserción y llenado del orificio |
La tabla compara uniones soldadas. La inserción a presión, o press-fit, utiliza un mecanismo de conexión distinto y requiere su propia especificación de conector y orificio metalizado.
Elija la secuencia según los límites de los componentes
Una etapa de refusión SMT seguida de inserción de componentes y soldadura localizada es una secuencia inicial útil para placas mixtas. No es obligatoria. Un componente que no tolere la exposición prevista durante la refusión debe instalarse después de esa exposición, mediante un proceso posterior de fijación aprobado.
Compruebe los límites de procesado. La temperatura nominal de funcionamiento no demuestra compatibilidad con la refusión. La secuencia prevista debe tener en cuenta la temperatura y la duración admisibles, los calentamientos repetidos, los encapsulados sensibles a la humedad y los plásticos de los conectores, manteniendo al mismo tiempo una trayectoria libre para la herramienta de soldadura después de instalar componentes altos. Registre la exposición de cada componente afectado.
La soldadura selectiva aplica flux, precalienta la placa y aporta soldadura localmente mediante una boquilla. Sus requisitos de acceso deben formar parte de la revisión de la disposición de la placa. Explicación de la soldadura selectiva de Eurocircuits.
El proceso pin-in-paste puede agrupar operaciones, pero la inserción de un terminal puede desplazar la pasta fuera del orificio. El manual de interconexiones de Samtec describe la refusión intrusiva y esta limitación dependiente de la geometría. Manual de procesado de interconexiones de Samtec. Apruebe las uniones resultantes en la placa real antes de eliminar una operación secundaria del plan de producción.
Implicaciones para la inspección, el retrabajo y el volumen de producción
Las rutas SMT y de inserción necesitan una inspección adaptada a la geometría de sus uniones, y ambas requieren una verificación eléctrica acorde con el producto. Los terminales visibles pueden mejorar el acceso, pero la visibilidad, por sí sola, no demuestra la integridad de la unión. La cantidad de producción cambia cómo se distribuyen la preparación y la mano de obra; no anula los requisitos de montaje ni los requisitos térmicos del componente.
Especifique la cobertura antes de comparar presupuestos
Para terminales SMT accesibles, la inspección óptica automatizada (AOI) puede evaluar la colocación, la orientación y las características de soldadura visibles dentro de su cobertura programada. Un encapsulado con matriz de bolas (BGA) oculta sus conexiones. Un QFN puede ocultar la unión del pad expuesto incluso cuando su perímetro es visible, por lo que el plan de aceptación debe distinguir entre lo que puede evaluar la inspección óptica y las características ocultas asignadas a evaluación por rayos X o comprobaciones eléctricas. La cobertura debe ser explícita.
En las uniones de inserción, evalúe el asiento del componente, el estado de los terminales y las características de soldadura especificadas. Establezca cómo se evaluará el llenado requerido del orificio metalizado. Un filete externo no revela toda la conexión dentro de la PCB. Cuando la especificación de compra haga referencia a un documento de aceptación, identifique su revisión y la clase de producto aplicable para que tanto los presupuestos como los registros de inspección utilicen los mismos criterios.
Mantenga la reparación viable en la práctica. Retirar un conector de inserción puede dañar la pared metalizada de un orificio si queda soldadura adherida; retirar un encapsulado SMT puede dañar los pads o los componentes próximos si no se controlan el calor y la fuerza de elevación. El acceso al componente, la masa térmica y el procedimiento de extracción importan más que la etiqueta de la ruta.
Compare el coste por placa ensamblada aceptada
SMT permite repartir los costes de preparación de alimentadores, programación y esténciles entre fabricaciones repetidas. La inserción de componentes puede ser manual, asistida o automatizada; el equipo seleccionado y la presentación de suministro de los componentes determinan el contenido de mano de obra. No existe un tamaño de lote universal a partir del cual una ruta resulte más económica que la otra.
Iguale el alcance de los presupuestos. Solicite la misma BOM liberada, revisión de PCB, cantidades, cobertura de inspección y pruebas funcionales, y separe los costes únicos de preparación y utillajes de los cargos recurrentes de materiales, colocación, inserción, soldadura, inspección y pruebas. Incluya las operaciones secundarias que origine un ensamblaje mixto.
Una comparación útil divide el coste total acordado del lote entre el número de placas ensambladas aceptadas, identificando por separado los costes de preparación. Identifique también quién asume el retrabajo y las piezas desechadas. Un precio de colocación menor puede perder su ventaja si las uniones inaccesibles o una presentación de componentes inadecuada generan trabajo adicional. La soldadura manual repetida es un motivo para revisar la ruta, no una prueba de que SMT gane automáticamente.
En qué situaciones destaca cada ruta de ensamblaje
SMT destaca cuando los encapsulados requeridos y la disposición compacta son adecuados para montaje superficial. El montaje de inserción destaca cuando un componente con terminales o una fijación validada justifican la inserción y la soldadura en orificios. Aplique las mismas tres comprobaciones a ambas rutas: adecuación del encapsulado, adecuación mecánica y adecuación a la producción. Una ventaja en una categoría no puede compensar el incumplimiento de un requisito en otra.
Cuándo destaca SMT
Adecuación del encapsulado: Un controlador basado en circuitos integrados QFN y componentes pasivos de tipo chip requiere SMT. Mantenga esos encapsulados cuando cumplan los requisitos eléctricos y térmicos dentro de la superficie disponible; cambiarlos por sustitutos con terminales de inserción requeriría otra revisión del circuito y de la disposición de la placa.
Adecuación mecánica: Una placa interna protegida y con cables soportados puede beneficiarse de conectores SMT compactos y anclajes específicos. La carcasa y los elementos de retención deben soportar las cargas especificadas.
Adecuación a la producción: Las fabricaciones repetidas pueden beneficiarse de la colocación automatizada cuando sean adecuados la presentación de los componentes, el acceso para su recogida y los programas de colocación. Incluya el trabajo de inspección y pruebas. Una operación rápida de colocación no elimina la necesidad de inspeccionar las uniones ocultas.
Cuándo destaca el montaje de inserción
Adecuación del encapsulado: Un relé, transformador o conector requerido con terminales de inserción establece la necesidad de esa tecnología. Mantenga esa construcción cuando una alternativa SMT aceptable no pueda satisfacer los requisitos eléctricos, térmicos o de acoplamiento especificados dentro de las limitaciones del diseño.
Adecuación mecánica: Un conector con una fijación de inserción cualificada puede ser la mejor elección para una interfaz de mantenimiento expuesta. El soporte de la PCB y la disposición de acoplamiento siguen necesitando una validación a nivel de aplicación.
Adecuación a la producción: Unos pocos componentes de inserción accesibles pueden justificar una inserción y una soldadura controladas. Calcule el coste de todo el cambio. Sustituirlos para eliminar una operación puede introducir costes de utillaje, cualificación o mantenimiento superiores al trabajo eliminado.
Decisión de la ruta de ensamblaje para placas de tecnología mixta
Elija tecnología mixta cuando en el diseño liberado sigan siendo necesarios componentes SMT y de inserción. Planifique sus secuencias conjuntamente. Antes de aceptar la disposición de la placa, compruebe el acceso, los límites térmicos y la cobertura de inspección del conjunto completo, incluidas las pestañas de retención de inserción soldadas de conectores cuyos contactos de señal sean SMT. Esas pestañas siguen requiriendo una operación de fijación compatible.
| Limitación del proyecto | Decisión inicial | Comprobación antes de la liberación |
|---|---|---|
| Controlador compacto con un encapsulado QFN/SON de 0.50 mm seleccionado | SMT para los circuitos del controlador | Confirmar el patrón de montaje exacto, la estrategia de pasta y la cobertura de las uniones ocultas |
| Conector externo con una fijación de inserción validada | Mantener el montaje de inserción en esa interfaz | Comprobar la trayectoria de carga, el ajuste en el orificio acabado y el acceso para mantenimiento |
| Circuitos SMT de alta densidad y componentes de potencia de inserción necesarios | Tecnología mixta | Confirmar el espacio para inserción y la compatibilidad de la soldadura posterior |
| Conector de inserción cualificado para refusión con pasta | Evaluar pin-in-paste dentro de la ruta mixta | Verificar los límites térmicos, el volumen de soldadura y el llenado resultante del orificio |
| Un componente necesario no tolera la exposición prevista al horno | Instalarlo después de esa exposición | Confirmar el método de soldadura posterior y el acceso a todas las uniones |
| Lote piloto pequeño con una ruta prevista para producción repetida | Mantener, cuando sea práctico, los encapsulados elegidos para producción | Identificar las operaciones manuales temporales y validar el proceso previsto para la producción repetida |
Aplique la decisión a cada componente y después combine los resultados:
BOM liberada + planos exactos de los encapsulados + requisitos de carga mecánica
  -> Terminaciones compatibles con SMT y fijación validada: asignar SMT
  -> Terminaciones de inserción soldadas requeridas: asignar montaje de inserción
  -> Ambas asignaciones en la misma PCB: planificar un ensamblaje mixto
  -> Comprobar la secuencia térmica, el acceso de las herramientas, la inspección y el acceso para reparación
  -> Resolver los conflictos en el diseño o el proceso antes de liberar la producción
Por ejemplo, un controlador OEM puede utilizar SMT para su procesador y sus componentes pasivos pequeños, conservando a la vez un relé con terminales de inserción y una interfaz de cable de inserción. Revise los límites de procesado del relé, el soporte del conector y la trayectoria de acceso a cada unión posterior, porque una disposición de componentes aceptable en otros aspectos puede impedir que una boquilla de soldadura o una herramienta de reparación alcancen la conexión requerida. Resuelva ese conflicto en la disposición de la placa.
Fije conjuntamente la lista de componentes resultante y la secuencia de operaciones. Si un conector de sustitución cambia el material del cuerpo, la forma de los terminales o la disposición de los anclajes, repita las comprobaciones de ruta afectadas antes de aceptarlo como alternativa.
Preguntas frecuentes
Las decisiones entre SMT y montaje de inserción resultan más claras cuando se evalúan conjuntamente el encapsulado, la fijación y el proceso. Estas respuestas abordan las decisiones que afectan más directamente a la ruta de ensamblaje liberada de un OEM.
¿Los componentes de inserción son siempre más resistentes que los componentes SMT?
No. Los terminales de inserción pueden aportar una retención útil, pero la resistencia del conjunto también depende del cuerpo del conector, las uniones soldadas, la fijación del cobre, el soporte de la placa y la carga aplicada. Un componente SMT con anclajes y soporte de carcasa adecuados puede ser la solución instalada más resistente. Valide la fijación completa en las condiciones de servicio previstas.
¿Cuándo debe mantenerse un conector de inserción?
Mantenga un conector de inserción cuando su encapsulado requerido, su fijación aprobada o su disposición para mantenimiento dependan de esa construcción. Compare cualquier alternativa SMT con las mismas fuerzas de acoplamiento, cargas de cable, requisitos de ciclos y soporte de placa. La coincidencia del número de pines o de las características eléctricas nominales no demuestra un comportamiento mecánico equivalente.
¿Pueden compartir una placa los componentes SMT y los de inserción?
Sí. Una PCB de tecnología mixta combina ambos métodos de montaje, asignando a cada componente una operación adecuada. Defina la secuencia, la exposición térmica, el acceso para soldadura y el plan de inspección antes de la liberación. La refusión seguida de inserción y soldadura secundaria es una secuencia práctica; los componentes cualificados para pin-in-paste pueden permitir una disposición diferente.
¿SMT reduce siempre el coste de ensamblaje?
No. SMT puede reducir el trabajo recurrente de colocación en fabricaciones repetidas, pero la preparación, la presentación de los componentes, la inspección, los utillajes y las operaciones secundarias influyen en el resultado. Compare presupuestos para la misma revisión de BOM, las mismas cantidades y la misma cobertura de pruebas. Utilice el coste por placa ensamblada aceptada e identifique por separado los costes únicos, en lugar de comparar únicamente precios de colocación.
¿Qué archivos de diseño permiten identificar la ruta de ensamblaje requerida?
La BOM con referencias exactas del fabricante, los planos de encapsulados, los datos de fabricación y taladrado de la PCB, el archivo de colocación y el plano de ensamblaje permiten, en conjunto, identificar la ruta. Los planos mecánicos establecen las limitaciones de soporte y mantenimiento. Incluya los límites de procesado de los componentes y los requisitos de inspección para que el ensamblador pueda evaluar si la secuencia propuesta es viable.
¿Existe un paso mínimo universal para SMT?
No. El paso viable depende del encapsulado, el patrón de pads, la fabricación de la PCB, la deposición de pasta, la colocación y el proceso de inspección. Para un controlador compacto QFN/SON, 0.50 mm es una referencia útil para la revisión del diseño. No es un mínimo universal, y los pasos menores requieren revisar el componente real y la construcción de la placa.
¿Pueden soldarse componentes de inserción durante la refusión?
Sí, cuando el componente y el diseño de la unión admiten refusión pin-in-paste. Compruebe los límites de procesado del cuerpo, la geometría del terminal y del orificio acabado, el volumen de pasta y el llenado conseguido del orificio. El montaje de inserción, por sí solo, no demuestra compatibilidad con la refusión, y una operación satisfactoria en un conector no cualifica todos los componentes de inserción.
¿Qué ruta es más fácil de reparar?
La ruta más fácil es la que ofrece uniones accesibles y un proceso de extracción controlado para el componente real. La extracción de componentes de inserción puede comprometer las paredes metalizadas de los orificios, mientras que la extracción SMT puede comprometer los pads y los componentes próximos. Evalúe el acceso de las herramientas, la masa térmica del cobre, la disponibilidad de sustitutos y el procedimiento de mantenimiento previsto antes de elegir.
Recomendación final: libere la ruta junto con el diseño
Utilice SMT para circuitos compactos adecuados, conserve el montaje de inserción cuando lo requieran el componente especificado o la fijación validada, y planifique tecnología mixta cuando persistan ambas necesidades. Libere esa decisión junto con la BOM y los planos para que compras, fabricación de PCB y ensamblaje trabajen con la misma configuración.
Prepare la BOM exacta, la información de los encapsulados, los archivos de fabricación y taladrado, los datos de colocación y el plano de ensamblaje. Añada los detalles de cargas y soportes de los conectores, el acceso para mantenimiento, los límites de procesado de los componentes, las cantidades de lote y el alcance requerido de inspección y pruebas. Identifique los componentes que requieren una ruta concreta y las alternativas que siguen siendo aceptables.
Para enviar una consulta a JASPER, utilice la página de servicios de ensamblaje de PCB y aporte este conjunto de documentación. Solicite una revisión de la ruta y un presupuesto que separe la preparación, el trabajo recurrente de ensamblaje y cualquier operación secundaria. Acuerde la selección de componentes, la secuencia de soldadura y la cobertura de aceptación antes de liberar el ensamblaje.
Listo para iniciar su proyecto?
Cuentenos sus requisitos para interruptores de membrana, teclados u overlays graficos. Nuestro equipo de ingenieria revisara sus especificaciones y preparara una cotizacion detallada.