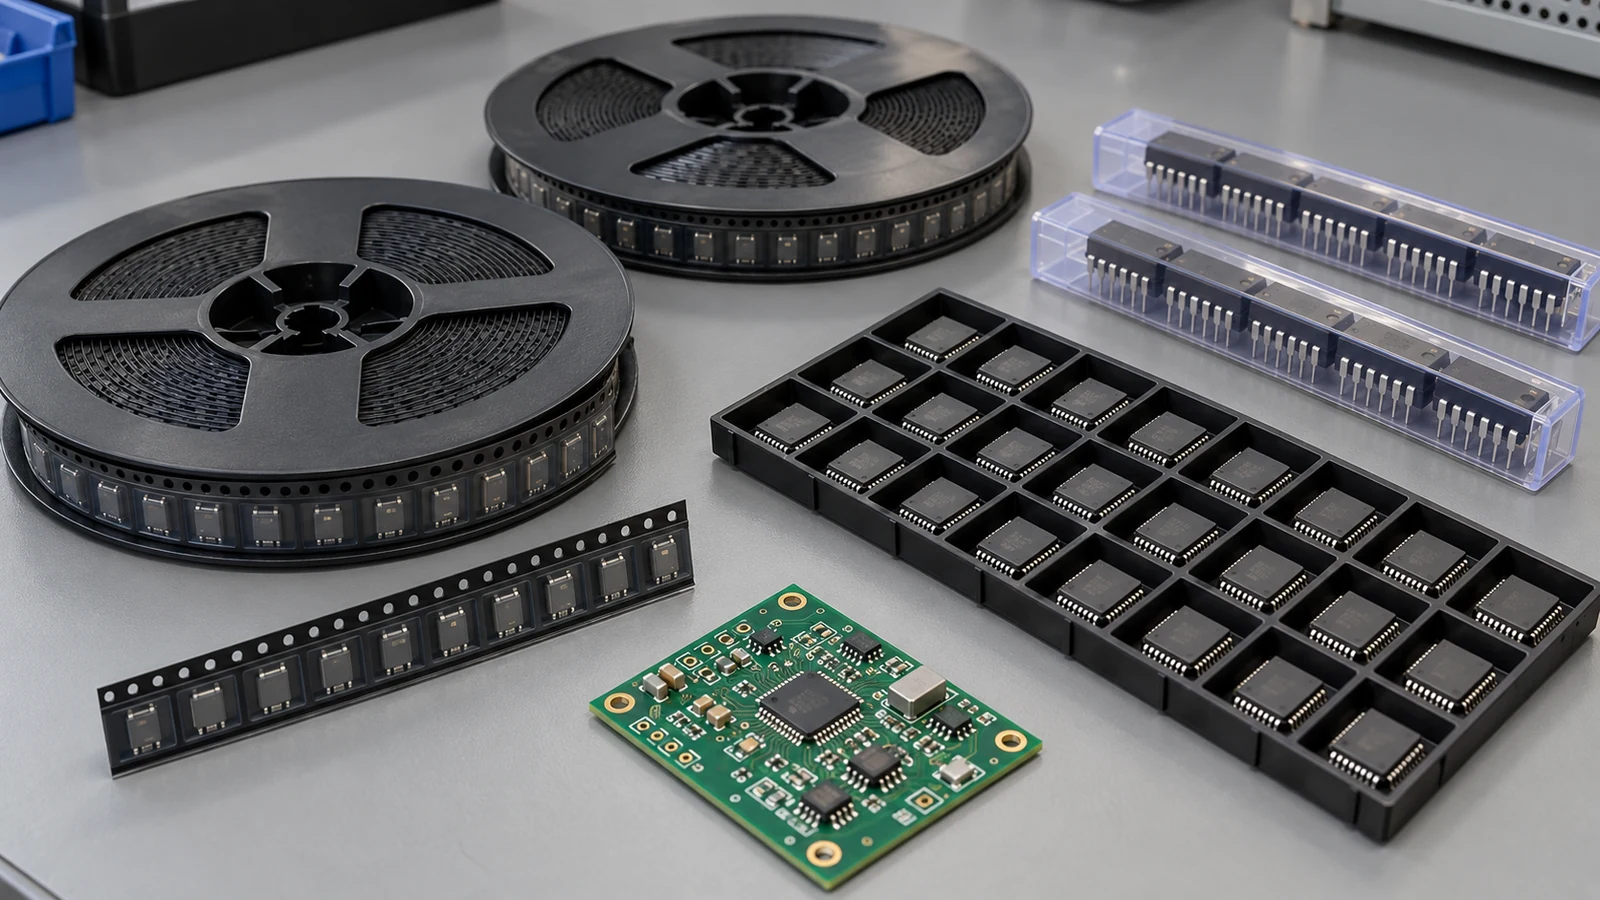
El embalaje de componentes para el ensamblaje de PCB es el sistema de soporte y protección que presenta las piezas identificadas y correctamente orientadas al proceso de ensamblaje. Prepare cada formato para su método de alimentación real: alimentadores de cinta para las bobinas, un método aceptado para tramos cortos en el caso de la cinta cortada, manipulación de bandejas para los soportes matriciales y guías compatibles para los tubos. En la producción repetitiva con tecnología de montaje superficial (SMT), utilice las bobinas de fábrica de 330 mm como referencia de planificación cuando la opción de pedido y el portabobinas sean compatibles con ellas. Preserve los controles de orientación, humedad y descargas electrostáticas (ESD) del fabricante y acuerde con el ensamblador los requisitos del tramo inicial (leader), del tramo final (trailer) y de cantidad antes del envío.
- Las bobinas, la cinta cortada, las bandejas y los tubos requieren métodos de alimentación diferentes
- Identifique las piezas y su orientación sin abrir el embalaje equivocado
- Compruebe los tramos iniciales y finales y la compatibilidad del alimentador
- Lea por separado las dimensiones de la interfaz
- Acuerde los extremos de carga antes de preparar la cinta cortada
- Proteja las piezas en bandejas y tubos durante la manipulación y la transferencia
- Compruebe la compatibilidad de la bandeja más allá de sus dimensiones exteriores
- Compruebe la compatibilidad del perfil del tubo y del sentido de descarga
- Preserve los controles de humedad y ESD durante el reembalaje
- Confirme la aceptación del embalaje antes de enviar el kit
- Aplique las comprobaciones de embalaje a cinco situaciones de ensamblaje
- Fabricación de prototipos con suministro en varios tramos de cinta cortada
- Producción SMT repetitiva con opción de bobina de fábrica
- Condensadores pequeños que cambian a cinta de paso reducido
- Piezas BGA transferidas después de una evaluación en laboratorio
- Conectores o encapsulados moldeados alimentados por tubo
- Preguntas frecuentes
- ¿Pueden utilizarse componentes en cinta cortada en una línea SMT automatizada?
- ¿Qué longitud de tramo inicial necesita un alimentador concreto?
- ¿Qué información debe permanecer con las piezas retiradas de una bobina?
- ¿Pueden transferirse componentes a una bandeja diferente?
- ¿Cuándo puede el reembalaje cambiar los requisitos de manejo de la humedad?
- ¿Son siempre mejores las bobinas de 330 mm que las más pequeñas?
- ¿Es el paso de los orificios de arrastre igual al paso de las cavidades de los componentes?
- ¿Puede una bolsa ESD sustituir a una bolsa barrera contra la humedad?
- Prepare la entrega del embalaje para JASPER
Las bobinas, la cinta cortada, las bandejas y los tubos requieren métodos de alimentación diferentes
Las bobinas y la cinta cortada presentan los componentes en cavidades secuenciales; las bandejas los presentan en una matriz de coordenadas; los tubos guían los componentes por un canal con un perfil determinado. La línea de ensamblaje debe disponer del alimentador, el soporte y la configuración de recogida correspondientes. Incluso un componente correcto puede interrumpir la producción si llega en un soporte incompatible.
La alimentación por cinta utiliza los orificios de arrastre para avanzar las cavidades y presentar un componente en el punto de recogida. La bobina almacena cinta, pero no define el ajuste del alimentador. Las bandejas requieren coordenadas de cavidades y una orientación conocida. Los tubos requieren una guía compatible y un método controlado para mover el siguiente componente a su posición.
Utilice las mismas preguntas para los cuatro formatos:
| Formato de embalaje | Requisito de alimentación | Comprobación de la orientación | Requisito de protección | Confirmación del proveedor |
|---|---|---|---|---|
| Bobina completa | Adaptar la geometría de la cinta, el portabobinas y la manipulación de la cinta de cobertura al alimentador | Comparar el pin 1 o la polaridad con el sentido de alimentación y el plano de embalaje | Mantener las cavidades cubiertas; proteger las bridas de la bobina y conservar el embalaje seco requerido | Referencia exacta que se puede pedir, diámetro de la bobina, especificación de la cinta y estado aceptado de la bobina |
| Cinta cortada | Utilizar un útil o alimentador aceptado para tramos cortos, o un método controlado de rebobinado | Conservar la orientación original en las cavidades e identificar el extremo de carga | Apoyar los tramos para evitar que se doblen; conservar la cinta de cobertura y la protección requerida contra la humedad y las ESD | Estado aceptado de los tramos, disposición de los tramos inicial y final, y manipulación de los tramos separados |
| Bandeja | Adaptar el contorno, la matriz de cavidades, el paso, la altura y el soporte | Comprobar la referencia de la bandeja, el pin 1 y la cara del componente | Proteger los terminales o las bolas de soldadura; asegurar la pila con una tapa compatible | Plano de la bandeja, mapa de cavidades ocupadas, orientación y clasificación térmica |
| Tubo | Adaptar la sección transversal, la geometría de salida y la guía del alimentador | Identificar el extremo de descarga, el pin 1 y la cara del componente | Conservar topes adecuados en los extremos; evitar que las piezas se salgan, se atasquen o sufran daños en los terminales | Perfil del tubo, dimensiones, sentido de alimentación y útil compatible |
Para un pedido repetitivo, conserve la especificación del soporte aceptado junto con la información de pedido del componente. Una pieza eléctricamente idéntica puede llegar en un soporte diferente porque ha cambiado su sufijo de embalaje o su disposición de embalaje. Trate ese cambio como una revisión de la configuración de alimentación.
La entrega física sigue una secuencia sencilla:
Identificar el soporte sellado → cotejar su plano con el método de alimentación → acordar la preparación → preservar la protección → autorizar el envío del embalaje.
Resuelva la interfaz antes de que el equipo de embalaje corte la cinta o transfiera las piezas. El reembalaje debe resolver un problema de compatibilidad definido, con la participación de la línea receptora en la decisión.
Identifique las piezas y su orientación sin abrir el embalaje equivocado
Identifique los componentes a partir de la etiqueta exterior y los documentos de embalaje antes de abrir su embalaje protector. Coteje la referencia completa del fabricante, incluido el sufijo de embalaje, con la línea aprobada de la lista de materiales (BOM). Un nombre interno de almacén o el marcado del cuerpo del encapsulado, por sí solos, no identifican la opción de pedido suministrada.
Mantenga legible la etiqueta del fabricante. Si se divide una bobina, cada embalaje resultante necesita su propia identificación vinculada a la etiqueta original: fabricante, referencia completa, cantidad contenida, información de lote y fecha, identificador del soporte e información aplicable sobre el manejo de la humedad. Etiquete cada embalaje separado. Una imagen de la etiqueta constituye una prueba útil, pero no permite identificar un tramo suelto cuando este se separa del correo electrónico que lo acompaña.
Defina la orientación con el plano del soporte y su dirección de observación. Registre pin 1 o polaridad respecto al borde con orificios y sentido de alimentación, referencia de bandeja o extremo de descarga del tubo. En el ejemplo de cinta Q2, conserve el plano que relaciona Q2 con los orificios y la flecha de avance. Q2 por sí solo no basta; las vistas superior e inferior difieren.
Mantenga separadas las funciones de los tres conjuntos de datos. La BOM identifica la pieza y sus designadores de referencia en la placa. La lista de posiciones de componentes (CPL) proporciona las coordenadas de colocación, la rotación y la cara de la placa. El plano de embalaje explica cómo se sitúa el componente en su soporte. La guía de BOM y CPL del proveedor de referencia define las dos primeras responsabilidades. El cuadrante del pin 1 en el soporte no sustituye a la rotación indicada en la CPL.
Facilite fotografías de la etiqueta exterior y el plano de embalaje pertinente mientras la bolsa barrera contra la humedad permanece sellada. Cuando una discrepancia de etiquetado obligue a abrirla, organice una inspección controlada y conserve el registro de exposición junto con las piezas. No retire parcialmente la cinta de cobertura solo para facilitar una fotografía de identificación.
Separe las referencias diferentes y las piezas con identidades de origen distintas en soportes claramente identificados. El objetivo de esta sección es conservar la identidad durante la preparación; la conciliación de faltantes del kit completo y la trazabilidad de las placas terminadas corresponden a sus propios registros.
Compruebe los tramos iniciales y finales y la compatibilidad del alimentador
Un embalaje en cinta utilizable debe ser compatible con el ancho de cinta, la geometría de indexado, la holgura de las cavidades y el mecanismo de la cinta de cobertura del alimentador. Los requisitos de los tramos inicial y final dependen de ese método de carga concreto. Confírmelos mediante un plano del alimentador o una instrucción de preparación aceptada antes de cortar, empalmar o rebobinar los componentes.
Lea por separado las dimensiones de la interfaz
El ancho de cinta W, el paso de los orificios de arrastre P0 y el paso de las cavidades P1 describen características diferentes. El diámetro de la bobina añade otra interfaz. Las comprobaciones siguientes evitan que un ancho de cinta nominalmente correcto oculte una disposición de alimentación incompatible.
| Interfaz | Opciones publicadas o ejemplo | Decisión de ensamblaje |
|---|---|---|
| Ancho de cinta W | Opciones combinadas de configuración Agilis/Agilis Flex: 4 mm, 8 mm, 12 mm, 16 mm, 24 mm, 32 mm, 44 mm, 56 mm, 72 mm, 88 mm, 104 mm, 120 mm, 136 mm, 152 mm | Seleccionar la variante real de alimentador y sus accesorios; estos anchos no constituyen el intervalo de ajuste de un único alimentador |
| Diámetro de la bobina | Agilis enumera opciones de bobina ordinaria de 180 mm y 330 mm | Comprobar el diámetro admisible del portabobinas, el cubo, la holgura de las bridas y la trayectoria de salida de la cinta |
| Paso de los orificios de arrastre P0 | Ejemplo de embalaje: 4 mm para cinta de papel original; 2 mm para cinta estrecha termoformada | Confirmar la compatibilidad del arrastre y el indexado |
| Paso de las cavidades P1 | Ejemplo de embalaje: 2 mm para cinta de papel original; 1 mm para cinta estrecha termoformada | Ajustar el avance entre cavidades independientemente del paso de los orificios de arrastre |
| Geometría de las cavidades | A0 corresponde al ancho del componente; B0, a la longitud; K0, al espesor | Comprobar la holgura del componente y de la cavidad cargada, no solo W |
| Interfaz de la cinta de cobertura | Material de la cinta portadora, construcción de la cobertura y método de apertura | Confirmar que el alimentador puede dejar al descubierto la pieza sin levantarla ni dañar la cinta portadora |
Las opciones de ancho y bobina enumeradas describen configuraciones concretas de alimentadores. No son una lista universal de capacidades: confirme la configuración instalada antes de aceptar el soporte.
El ejemplo de embalaje 01005 (0402M) presenta dos formatos: cinta original de papel con W/P0/P1 de 8/4/2 mm y cinta de paso reducido con cavidades termoformadas de 4/2/1 mm. El formato pequeño necesita su configuración de alimentación correspondiente. Use la geometría completa especificada, sin asumir que todos los pasos de orificios son de 4 mm.
La configuración documentada CC2640F128RGZR utiliza bobina de 330 mm y CC2640F128RGZT, de 180 mm. Ambas opciones RGZ tienen cinta de 16 mm, paso de cavidades de 12 mm, orientación Q2 del pin 1 y cavidades de 7.3 mm por 7.3 mm por 1.1 mm. Una referencia de planificación de 330 mm no cambia esta geometría del CC2640. Mantenga la bobina menor disponible cuando se ajuste mejor a la demanda.
Acuerde los extremos de carga antes de preparar la cinta cortada
Pida al ensamblador que distinga entre la longitud de cinta portadora vacía anterior a la primera cavidad ocupada, el extremo libre de la cinta de cobertura y el apoyo posterior a la última cavidad utilizable. Identifique también dónde puede situarse un empalme aprobado. Una instrucción única de «añadir un tramo inicial» deja estos detalles sin resolver.
Los tramos cortos pueden necesitar un útil específico o una trayectoria de cinta preparada. Tape Clip Magazine es un accesorio para estos tramos; su disponibilidad no demuestra que otra línea acepte el mismo soporte o configuración.
Mantenga los tramos planos y apoyados, con las cavidades cubiertas. Envíe sus longitudes, su estado físico y fotografías para su revisión. Acuerde el consumo durante la preparación y la cantidad utilizable para el trabajo concreto; ni un número fijo de piezas adicionales ni una longitud universal de tramo inicial pueden establecer la compatibilidad.
Proteja las piezas en bandejas y tubos durante la manipulación y la transferencia
Las piezas en bandejas y tubos necesitan soportes que sostengan el encapsulado sin ejercer carga sobre sus terminales, bolas o superficies vulnerables. Conserve el soporte original cuando sea compatible con el equipo receptor. Transfiera las piezas únicamente a un soporte compatible e identificado, mediante un método de manipulación controlado.
Compruebe la compatibilidad de la bandeja más allá de sus dimensiones exteriores
Que una bandeja encaje en su soporte no demuestra que sus cavidades sean compatibles. Compruebe la forma de las cavidades, los elementos de apoyo, el paso, la profundidad, la cara del componente y la holgura de apilado. Conserve el plano de la bandeja o su identificación moldeada para que el equipo receptor pueda distinguir diseños de aspecto similar.
El plano de bandeja 50-8068 diferencia la longitud del cuerpo de 315.0 mm de la dimensión total de 322.6 mm y especifica un ancho de 135.9 mm. Considere la envolvente completa: comparar solo el cuerpo puede omitir salientes que afectan a la holgura del soporte.
Para una bandeja parcialmente ocupada, facilite un mapa de cavidades y asegure la pila con una tapa correspondiente. No rellene las cavidades vacías con papel o espuma sueltos. Cuando sea necesaria una transferencia, confirme que la cavidad receptora apoya las superficies previstas, impide la rotación y deja accesible la superficie de recogida. Preserve la orientación y la identidad de origen durante todo el traslado.
Compruebe la compatibilidad del perfil del tubo y del sentido de descarga
Los tubos SOIC, DPAK, PLCC y de conectores pueden requerir posicionadores diferentes. Compruebe canal interno y envolvente exterior. La plataforma ASP10 especificada admite tubos de 10.5 mm de altura; ASP1028 indica 10.5 mm en posiciones 1–8 y 28.5 mm en posiciones 9–16. El nombre del alimentador no define por sí solo estos límites.
Mantenga instalados topes adecuados en los extremos durante el transporte. Marque el extremo de descarga previsto sin obstruir el canal y confirme la cara del dispositivo y la dirección del pin 1 en la salida. Si un componente se atasca, es necesario inspeccionar el tubo, el estado de los terminales y la alineación de la guía. Forzarlo a pasar puede dañar la pieza y dejar sin resolver el problema de alimentación original.
Preserve los controles de humedad y ESD durante el reembalaje
El reembalaje debe preservar el estado de humedad del componente y su protección ESD, además de su orientación mecánica. Trasladar un dispositivo a un soporte diferente no modifica su clasificación de nivel de sensibilidad a la humedad (MSL). Sin embargo, abrir el embalaje seco puede añadir tiempo de exposición y cambiar las medidas necesarias antes de la soldadura por reflujo.
Utilice la etiqueta del dispositivo y las instrucciones de manipulación para controlar la exposición. Registre cuándo se abrió la bolsa barrera contra la humedad, el entorno pertinente, el almacenamiento intermedio y cualquier operación de secado aprobada. Mantenga ese historial con cada embalaje separado. Volver a sellar una bolsa, por sí solo, no restablece un tiempo de exposición admisible fuera del embalaje seco ya agotado ni demuestra que un historial de exposición desconocido sea aceptable.
Retenga las piezas hasta decidir su tratamiento si el historial está incompleto o se superó la exposición permitida. Seleccione el secado según instrucciones del dispositivo y procedimiento de manipulación, y compruebe el límite térmico del soporte. Algunos soportes de envío de memorias FLASH en cinta/bobina no toleran horneado a temperaturas superiores; evalúe el soporte real, sin fijar una temperatura única para todos los kits.
Restablezca el embalaje seco con barrera antihumedad adecuada, desecante, indicación de humedad e identificación. Evite abrir paquetes sellados solo para contar visualmente. Los productos bien almacenados normalmente no necesitan horneado antes de producción; determine excepciones según requisitos del dispositivo e historial de exposición.
Mantenga diferenciadas las responsabilidades de estos documentos:
| Documento o norma | Función en el embalaje | Acción del comprador |
|---|---|---|
| ANSI/EIA 481-F-2021, identificado en la lista publicada por ECIA | Marco de la interfaz de encintado de componentes | Exigir el plano de embalaje aplicable y la edición especificada en el contrato |
| IPC/JEDEC J-STD-020 | Clasificación de sensibilidad a la humedad y al reflujo | Conservar el MSL asignado al dispositivo y su clasificación de reflujo |
| IPC/JEDEC J-STD-033D | Manipulación, embalaje y uso de dispositivos sensibles a la humedad, al reflujo y al proceso | Mantener la información de exposición y embalaje seco durante las transferencias |
| ANSI/ESD S541-2026 | Embalaje protector para elementos sensibles a las ESD | Especificar propiedades protectoras adecuadas para la manipulación, el transporte y el almacenamiento |
El alcance de IPC J-STD-033D aborda la manipulación relacionada con la humedad; no sustituye al plano del alimentador.
Realice la manipulación de componentes expuestos en el área protegida contra ESD de las instalaciones. Para el transporte fuera de esa área, seleccione el sistema de apantallamiento contra descargas requerido; un material «antiestático» o el color de una bolsa, por sí solos, no lo demuestran. La guía de embalaje de EOS/ESD Association distingue las propiedades para la manipulación dentro del área de la protección adicional necesaria fuera del área controlada. Tanto la protección contra la humedad como el apantallamiento ESD deben conservarse tras el reembalaje.
Confirme la aceptación del embalaje antes de enviar el kit
La aceptación del embalaje debe identificar el soporte suministrado, el método de alimentación receptor y cualquier preparación necesaria antes de la carga. Obtenga ese acuerdo mientras las piezas sigan bajo el control del remitente. Una lista de embalaje que solo indique «circuitos integrados suministrados» no responde a las preguntas de interfaz de la línea.
Envíe un registro de embalaje breve para cada disposición de soporte distinta. Las entradas siguientes describen la información completa que debe facilitarse, no una instrucción para modificar el embalaje del fabricante.
| Elemento del registro | Información que debe enviarse | Decisión del equipo receptor |
|---|---|---|
| Identidad | Referencia completa del fabricante, referencia en la BOM y etiqueta original legible | Cotejar la opción de pedido suministrada con la pieza prevista |
| Interfaz de bobina o cinta | Diámetro, W/P0/P1, plano del soporte y fotografías de los extremos de cinta accesibles | Confirmar el alimentador, el soporte, el método de apertura y la instrucción de preparación |
| Interfaz de bandeja o tubo | Identificación del soporte, plano del contorno o perfil, orientación e información de ocupación parcial | Confirmar el soporte o la guía, la referencia de recogida y los requisitos de transferencia |
| Estado de protección | Estado del sellado, información MSL, registro de exposición si se ha abierto y descripción del embalaje ESD | Aceptar la protección o especificar el tratamiento de manipulación |
| Responsabilidad de preparación | Corte, empalme, rebobinado o transferencia de soporte propuestos, y quién los realiza | Aprobar el método y conservar la identidad después de la operación |
| Registro de autorización | Disposición de soporte acordada y persona que la confirma | Registrar la aceptación tal como se suministra, la aceptación tras una preparación definida o la retención |
Para CC2640F128RGZT, el registro documentado del soporte es: bobina de 180 mm; cinta de 16 mm; paso de cavidades de 12 mm; cavidad de 7.3 mm por 7.3 mm por 1.1 mm; orientación Q2 definida por el plano de avance. Añada la etiqueta real y el estado de protección para que recepción pueda cotejar el soporte con su configuración y decidir su aceptación específica.
Trate una sustitución inesperada del soporte como un cambio del registro aceptado. Si se sustituye la bandeja aprobada, o llegan varios tramos donde se esperaba una bobina, reabra la decisión de embalaje afectada antes de la carga. Mantenga cualquier acuerdo sobre cantidad de producción o consumo durante la preparación vinculado a ese trabajo.
Aplique las comprobaciones de embalaje a cinco situaciones de ensamblaje
La vía de preparación adecuada depende del soporte suministrado y del equipo receptor. Estas cinco situaciones muestran cómo convertir las comprobaciones dimensionales y de manipulación en una decisión antes del envío. Son ejemplos de planificación del ensamblaje, no reglas de aceptación fijas para todas las líneas de producción.
Fabricación de prototipos con suministro en varios tramos de cinta cortada
Mantenga cubiertas las cavidades originales. Antes de solicitar un método de preparación, envíe fotografías que muestren el estado de cada tramo identificado y explique si el envío contiene una longitud continua o varios tramos separados que deban cargarse individualmente. Utilice el útil aceptado por la línea receptora o acuerde una alternativa controlada. Las uniones adhesivas improvisadas pueden obstruir la trayectoria de alimentación. La vía aprobada debe tener en cuenta la primera y la última cavidad utilizables.
Producción SMT repetitiva con opción de bobina de fábrica
Utilice la referencia de planificación de bobina de fábrica de 330 mm cuando la pieza seleccionada se ofrezca en ese formato y el portabobinas lo acepte. Confirme el sufijo exacto de pedido para que el siguiente suministro no llegue inesperadamente en bobinas pequeñas o cinta cortada. Conserve la especificación original de las cavidades y del pin 1 en el registro de configuración. La demanda de producción y la opción real de embalaje determinan la cantidad de compra.
Condensadores pequeños que cambian a cinta de paso reducido
Revise las tres dimensiones del ejemplo. La cinta original de papel tiene W = 8 mm, P0 = 4 mm y P1 = 2 mm; la estrecha termoformada tiene W = 4 mm, P0 = 2 mm y P1 = 1 mm. Confirme el alimentador instalado antes de aceptar el cambio, aunque no cambie la función eléctrica. Una configuración existente de 8 mm no aprueba el soporte más estrecho.
Piezas BGA transferidas después de una evaluación en laboratorio
Un laboratorio puede devolver los dispositivos restantes en un soporte distinto de la bandeja original. Compare el apoyo en las cavidades, la orientación y la identidad de la bandeja antes de enviar esas piezas a producción. Mantenga el historial de exposición del laboratorio, incluido el tiempo fuera del embalaje seco. Si se necesita una bandeja receptora, defina el método de transferencia y conserve la identidad original; una bandeja nueva no puede subsanar la falta de un registro de manipulación.
Conectores o encapsulados moldeados alimentados por tubo
Envíe el perfil del tubo y una imagen que muestre el extremo de descarga, no solo el contorno del componente. Confirme que la guía receptora sostiene el dispositivo y que su cara de recogida permanece accesible. Mantenga instalados los topes de los extremos para el envío. Si debe cambiarse un posicionador, acuérdelo antes del despacho para que el embalaje llegue con un plan de alimentación utilizable, en lugar de un problema que resolver al preparar la línea.
Preguntas frecuentes
Las decisiones sobre el embalaje de componentes para el ensamblaje de PCB combinan el ajuste físico, la orientación y la protección. Las siguientes respuestas abordan preguntas habituales sobre la entrega y mantienen las longitudes de los tramos iniciales, las sustituciones de soportes y los límites de manipulación vinculados al embalaje y a la configuración de ensamblaje reales.
¿Pueden utilizarse componentes en cinta cortada en una línea SMT automatizada?
Sí, cuando la línea dispone de un alimentador para tramos cortos, un útil o un método de preparación aceptados. Mantenga las cavidades cubiertas y cada tramo identificado. Confirme con el ensamblador los extremos de carga y la cantidad utilizable antes del envío; la colocación automatizada no significa que todos los alimentadores acepten cualquier tramo suelto.
¿Qué longitud de tramo inicial necesita un alimentador concreto?
Utilice el requisito del modelo exacto de alimentador y de su método de carga. Pregunte por separado por la cinta portadora vacía anterior al primer componente, el extremo libre de la cinta de cobertura y el apoyo posterior a la última cavidad utilizable. Un útil específico para tramos cortos puede requerir una disposición diferente a la de un alimentador de cinta convencional.
¿Qué información debe permanecer con las piezas retiradas de una bobina?
Conserve el fabricante, la referencia completa, la cantidad contenida, la información original de lote y fecha, la identidad del soporte y la referencia de orientación. Mantenga la información aplicable de MSL, embalaje seco y exposición con cada embalaje nuevo. Una copia de la etiqueta original respalda ese registro, pero el embalaje físico separado también necesita identificación.
¿Pueden transferirse componentes a una bandeja diferente?
Sí, cuando la bandeja receptora y el método de transferencia hayan sido aprobados para el componente. Compruebe el apoyo en las cavidades, la holgura, la orientación, el acceso para la recogida, las propiedades ESD y la clasificación térmica. Conserve la identidad de origen y el historial de exposición a la humedad, y facilite un mapa de cavidades cuando la bandeja solo esté parcialmente ocupada.
¿Cuándo puede el reembalaje cambiar los requisitos de manejo de la humedad?
El reembalaje puede cambiar la manipulación requerida cuando abre la barrera contra la humedad, añade exposición o interrumpe el historial documentado de almacenamiento. No modifica el MSL asignado al dispositivo. Volver a sellar, por sí solo, no restablece el tiempo de exposición admisible fuera del embalaje seco; mantenga el registro de exposición y utilice el procedimiento de secado aplicable cuando sea necesario.
¿Son siempre mejores las bobinas de 330 mm que las más pequeñas?
No. Una bobina de fábrica de 330 mm es una referencia útil de planificación para la producción SMT repetitiva cuando la opción del dispositivo, la demanda y el portabobinas lo permiten. Mantenga las bobinas de fábrica más pequeñas o la cinta cortada aceptada cuando se ajusten al trabajo; no rebobine las piezas únicamente para aumentar el diámetro.
¿Es el paso de los orificios de arrastre igual al paso de las cavidades de los componentes?
No. El paso de orificios sitúa los agujeros de arrastre, mientras que el de cavidades sitúa componentes sucesivos. En el ejemplo original de cinta de papel de 8 mm, el paso de orificios es 4 mm y el de cavidades 2 mm. Verifique ambos para presentar la cavidad correcta en la recogida.
¿Puede una bolsa ESD sustituir a una bolsa barrera contra la humedad?
Solo si la bolsa seleccionada proporciona todas las propiedades requeridas de barrera contra la humedad y de protección ESD. Una etiqueta ESD o el color de la bolsa, por sí solos, no demuestran su comportamiento frente a la humedad. Preserve el sistema completo de embalaje seco requerido, incluidos el desecante, la indicación de humedad y la identificación, cuando se reembalen piezas sensibles a la humedad.
Prepare la entrega del embalaje para JASPER
Para una revisión de ensamblaje con JASPER, prepare las referencias completas, los datos BOM/CPL, los planos de los soportes, las fotografías de las etiquetas exteriores y los registros de exposición pertinentes. Identifique qué elementos llegarán en bobinas, cinta cortada, bandejas o tubos y señale todas las transferencias o cambios de soporte previstos.
Utilice la página de servicios de ensamblaje de PCB para iniciar la conversación sobre el proyecto. Solicite una decisión de aceptación del embalaje para la configuración receptora antes del despacho. Acuerde los requisitos de los tramos inicial y final y del consumo durante la preparación para ese trabajo concreto; después, envíe las piezas en la configuración aceptada, identificada y protegida.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.