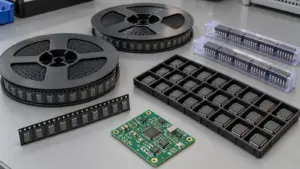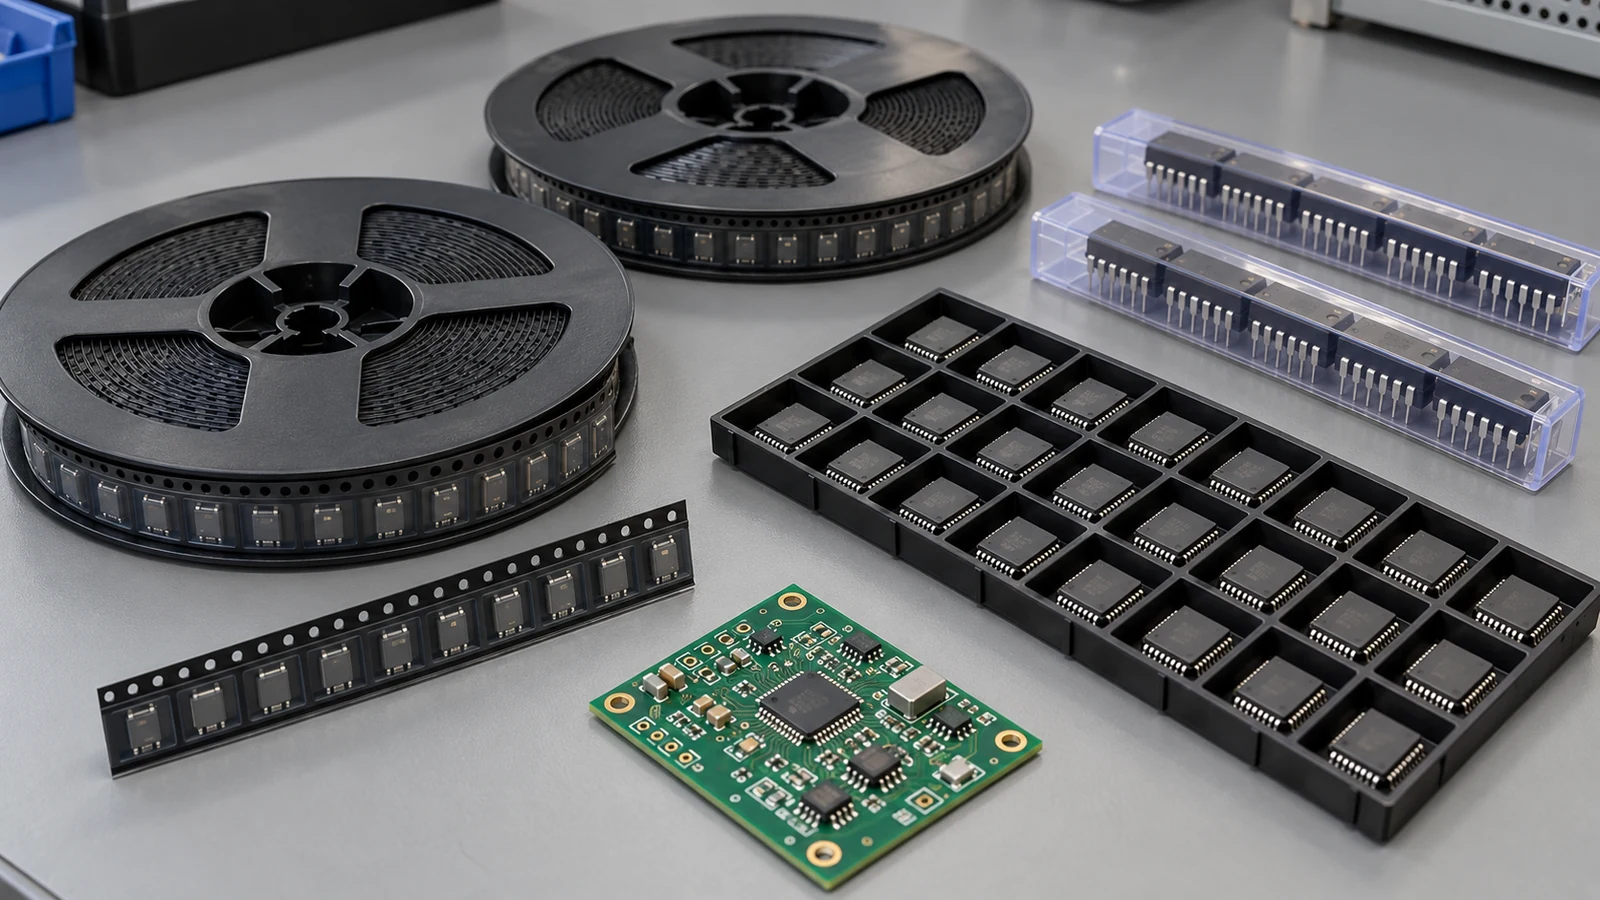
Die Bauteilverpackung für die Leiterplattenbestückung ist das Träger- und Schutzsystem, das dem Bestückungsprozess identifizierte, korrekt ausgerichtete Bauteile bereitstellt. Bereiten Sie jedes Format für sein tatsächliches Zuführverfahren vor: Gurtzuführer für Rollen, ein freigegebenes Verfahren für kurze Gurtabschnitte, Tray-Handhabung für Matrixträger und passende Führungen für Stangenmagazine. Verwenden Sie bei wiederkehrender Fertigung in Oberflächenmontagetechnik (SMT) werkseitige 330 mm-Rollen als Planungsreferenz, sofern die Bestelloption und der Rollenhalter dafür geeignet sind. Erhalten Sie die vom Hersteller vorgesehenen Vorgaben und Schutzmaßnahmen für Ausrichtung, Feuchtigkeit und elektrostatische Entladungen (ESD), und stimmen Sie Vorlauf-, Nachlauf- und Mengenanforderungen vor dem Versand mit dem Bestücker ab.
- Rollen, Gurtabschnitte, Trays und Stangenmagazine benötigen unterschiedliche Zuführverfahren
- Bauteile und Ausrichtung identifizieren, ohne die falsche Verpackung zu öffnen
- Vorlauf, Nachlauf und Zuführerkompatibilität prüfen
- Die Schnittstellenmaße getrennt betrachten
- Die Einlegeenden vor der Vorbereitung von Gurtabschnitten abstimmen
- Bauteile in Trays und Stangenmagazinen bei Handhabung und Umsetzung schützen
- Beim Tray mehr als die Außenabmessungen abgleichen
- Profil und Auslaufrichtung des Stangenmagazins abgleichen
- Feuchtigkeits- und ESD-Schutz beim Umpacken erhalten
- Die Verpackungsfreigabe vor dem Versand des Bausatzes bestätigen
- Die Verpackungsprüfungen auf fünf Bestückungssituationen anwenden
- Prototypenfertigung mit mehreren gelieferten Gurtabschnitten
- Wiederkehrende SMT-Fertigung mit werkseitiger Rollenoption
- Kleine Kondensatoren werden auf Gurt mit kleinerer Teilung umgestellt
- BGA-Bauteile werden nach einer Laborbewertung umgesetzt
- Steckverbinder oder Bauteile mit Moldgehäuse aus Stangenmagazinen
- Häufig gestellte Fragen
- Können Bauteile in Gurtabschnitten auf einer automatisierten SMT-Linie verarbeitet werden?
- Wie viel Gurtvorlauf benötigt ein bestimmter Zuführer?
- Welche Informationen müssen bei Bauteilen verbleiben, die von einer Rolle entnommen wurden?
- Können Bauteile in ein anderes Tray umgesetzt werden?
- Wann kann Umpacken die Anforderungen an die Feuchtigkeitshandhabung verändern?
- Sind 330 mm-Rollen immer besser als kleinere Rollen?
- Ist die Transportlochteilung identisch mit der Teilung der Bauteiltaschen?
- Kann ein ESD-Beutel einen Feuchtigkeitssperrbeutel ersetzen?
- Die Verpackungsübergabe an JASPER vorbereiten
Rollen, Gurtabschnitte, Trays und Stangenmagazine benötigen unterschiedliche Zuführverfahren
Rollen und Gurtabschnitte stellen Bauteile in aufeinanderfolgenden Taschen bereit; Trays stellen sie in einer Koordinatenmatrix bereit; Stangenmagazine führen die Bauteile in einem profilierten Kanal. Die Bestückungslinie muss über den entsprechenden Zuführer, Halter und die passende Aufnahmekonfiguration verfügen. Auch ein korrektes Bauteil kann die Produktion unterbrechen, wenn sein Träger nicht kompatibel ist.
Bei der Gurtzuführung bewegt der Antrieb über die Transportlöcher die Taschen und stellt ein Bauteil zur Aufnahme bereit. Die Rolle speichert den Gurt, legt aber keine Zuführereinstellung fest. Trays benötigen Taschenkoordinaten und eine bekannte Ausrichtung. Stangenmagazine benötigen eine passende Führung und ein kontrolliertes Verfahren, das nächste Bauteil in Position zu bringen.
Prüfen Sie bei allen vier Formaten dieselben Fragen:
| Verpackungsformat | Anforderung an die Zuführung | Prüfung der Ausrichtung | Schutzanforderung | Bestätigung durch den Lieferanten |
|---|---|---|---|---|
| Vollrolle | Gurtgeometrie, Rollenhalter und Handhabung des Abdeckbands auf den Zuführer abstimmen | Pin 1 oder Polarität mit Zuführrichtung und Verpackungszeichnung abgleichen | Taschen abgedeckt halten; Rollenflansche schützen und die erforderliche Trockenverpackung erhalten | Exakte bestellbare Teilenummer, Rollendurchmesser, Gurtspezifikation und zulässiger Rollenzustand |
| Gurtabschnitt | Eine freigegebene Vorrichtung oder einen Zuführer für kurze Gurtabschnitte oder ein kontrolliertes Umspulverfahren verwenden | Ursprüngliche Ausrichtung in den Taschen erhalten und das Einlegeende kennzeichnen | Abschnitte gegen Verbiegen abstützen; Abdeckband sowie erforderlichen Feuchtigkeits- und ESD-Schutz erhalten | Zulässiger Zustand der Abschnitte, Anordnung von Vor- und Nachlauf sowie Handhabung getrennter Abschnitte |
| Tray | Außenkontur, Taschenmatrix, Teilung, Höhe und Halter aufeinander abstimmen | Tray-Bezugspunkt, Pin 1 und Bauteilseite prüfen | Anschlüsse oder Lötkugeln schützen; den Stapel mit einem kompatiblen Deckel sichern | Tray-Zeichnung, Belegungsplan der Taschen, Ausrichtung und Temperaturfreigabe |
| Stangenmagazin | Querschnitt, Auslaufgeometrie und Zuführschiene aufeinander abstimmen | Auslaufende, Pin 1 und Bauteilseite identifizieren | Geeignete Endstopper beibehalten; Herausfallen, Verklemmen und Beschädigungen der Anschlüsse verhindern | Profil des Stangenmagazins, Abmessungen, Zuführrichtung und kompatible Vorrichtung |
Bewahren Sie bei Wiederholaufträgen die freigegebene Trägerspezifikation zusammen mit den Bestellinformationen des Bauteils auf. Ein elektrisch identisches Bauteil kann in einem anderen Träger ankommen, weil sich sein Verpackungssuffix oder die Verpackungsanordnung geändert hat. Behandeln Sie diese Änderung als Anlass, die Zuführkonfiguration zu überprüfen.
Die physische Übergabe folgt einer einfachen Abfolge:
Den versiegelten Träger identifizieren → seine Zeichnung mit dem Zuführverfahren abgleichen → die Vorbereitung abstimmen → den Schutz erhalten → die Verpackung zum Versand freigeben.
Klären Sie die Schnittstelle, bevor das Verpackungsteam Gurte schneidet oder Bauteile umsetzt. Das Umpacken sollte ein klar definiertes Kompatibilitätsproblem lösen; die empfangende Linie ist in die Entscheidung einzubeziehen.
Bauteile und Ausrichtung identifizieren, ohne die falsche Verpackung zu öffnen
Identifizieren Sie die Bauteile anhand des Außenetiketts und der Verpackungsunterlagen, bevor Sie die Schutzverpackung öffnen. Gleichen Sie die vollständige Herstellerteilenummer einschließlich des Verpackungssuffixes mit der freigegebenen Position der Stückliste (BOM) ab. Eine interne Lagerbezeichnung oder allein die Gehäusebeschriftung identifiziert die gelieferte Bestelloption nicht.
Halten Sie das Herstelleretikett lesbar. Wird eine Rolle aufgeteilt, benötigt jede daraus entstehende Verpackung eine eigene Kennzeichnung mit Bezug zum Originaletikett: Hersteller, vollständige Teilenummer, enthaltene Menge, Los- und Datumsangaben, Trägerkennung sowie anwendbare Informationen zur Feuchtigkeitshandhabung. Kennzeichnen Sie jede getrennte Verpackung. Ein Etikettfoto ist ein nützlicher Nachweis, kann aber einen losen Gurtabschnitt nicht mehr identifizieren, sobald dieser von der zugehörigen E-Mail getrennt ist.
Definieren Sie die Ausrichtung anhand der Trägerzeichnung und ihrer Blickrichtung. Dokumentieren Sie Pin 1 oder Polarität relativ zu Transportlochkante und Zuführrichtung, Tray-Bezug oder Stangenauslauf. Bewahren Sie beim Q2-Gurtbeispiel die Zeichnung auf, die Q2 zu Transportlöchern und Zuführpfeil definiert. Q2 allein genügt nicht; Ober- und Unteransicht unterscheiden sich.
Halten Sie die drei Datenfunktionen getrennt. Die BOM identifiziert das Bauteil und seine Referenzbezeichnungen auf der Leiterplatte. Die Bauteilpositionsliste (CPL) liefert Bestückungskoordinaten, Drehwinkel und Leiterplattenseite. Die Verpackungszeichnung erläutert, wie das Bauteil in seinem Träger liegt. Die BOM- und CPL-Leitlinien von dem genannten Anbieter definieren die ersten beiden Zuständigkeiten. Der Pin-1-Quadrant eines Trägers ersetzt nicht den Drehwinkel in der CPL.
Stellen Sie Fotos des Außenetiketts und die relevante Verpackungszeichnung bereit, während der Feuchtigkeitssperrbeutel versiegelt bleibt. Erfordert ein Widerspruch in den Etikettangaben das Öffnen, organisieren Sie eine kontrollierte Prüfung und bewahren Sie das Expositionsprotokoll bei den Bauteilen auf. Ziehen Sie das Abdeckband nicht zurück, nur um ein Identifikationsfoto zu erleichtern.
Trennen Sie unterschiedliche Teilenummern und unterschiedliche Herkunftsidentitäten in eindeutig gekennzeichnete Träger. Ziel dieses Abschnitts ist es, die Identität während der Vorbereitung zu erhalten; der Fehlmengenabgleich des gesamten Bausatzes und die Rückverfolgbarkeit fertig bestückter Leiterplatten gehören in eigene Aufzeichnungen.
Vorlauf, Nachlauf und Zuführerkompatibilität prüfen
Eine verwendbare Gurtverpackung muss zur Gurtbreite, Indexiergeometrie, Taschenfreiheit und zum Abdeckbandmechanismus des Zuführers passen. Die Anforderungen an Vor- und Nachlauf ergeben sich aus dem konkreten Einlegeverfahren. Bestätigen Sie sie anhand einer Zuführerzeichnung oder einer freigegebenen Rüstanweisung, bevor Sie Bauteilgurte schneiden, spleißen oder umspulen.
Die Schnittstellenmaße getrennt betrachten
Gurtbreite W, Transportlochteilung P0 und Taschenteilung P1 beschreiben unterschiedliche Merkmale. Der Rollendurchmesser ist eine weitere Schnittstelle. Die folgenden Prüfungen verhindern, dass eine nominell passende Gurtbreite eine inkompatible Zuführanordnung verdeckt.
| Schnittstelle | Veröffentlichte Optionen oder Beispiel | Entscheidung für die Bestückung |
|---|---|---|
| Gurtbreite W | Kombinierte Konfigurationsoptionen Agilis/Agilis Flex: 4 mm, 8 mm, 12 mm, 16 mm, 24 mm, 32 mm, 44 mm, 56 mm, 72 mm, 88 mm, 104 mm, 120 mm, 136 mm, 152 mm | Die tatsächlich benötigte Zuführervariante und das Zubehör auswählen; diese Breiten bilden nicht den Verstellbereich eines einzelnen Zuführers |
| Rollendurchmesser | Agilis nennt normale Rollenoptionen mit 180 mm und 330 mm | Aufnahmedurchmesser des Halters, Nabe, Flanschfreiraum und Gurtauslauf prüfen |
| Transportlochteilung P0 | Verpackungsbeispiel: 4 mm beim ursprünglichen Papiergurt; 2 mm beim schmalen Blistergurt | Kompatibilität von Transportverzahnung und Indexierung bestätigen |
| Taschenteilung P1 | Verpackungsbeispiel: 2 mm beim ursprünglichen Papiergurt; 1 mm beim schmalen Blistergurt | Den Taschenvorschub unabhängig von der Transportlochteilung einstellen |
| Taschengeometrie | A0 nimmt die Bauteilbreite auf; B0 die Länge; K0 die Dicke | Freiraum für das Bauteil und die belegte Tasche prüfen, nicht nur W |
| Abdeckbandschnittstelle | Trägergurtmaterial, Aufbau der Abdeckung und Öffnungsverfahren | Bestätigen, dass der Zuführer das Bauteil freilegen kann, ohne es anzuheben oder den Trägergurt zu beschädigen |
Die aufgeführten Breiten- und Rollenoptionen beschreiben bestimmte Zuführerkonfigurationen. Sie sind keine allgemeingültige Fähigkeitsliste. Bestätigen Sie die installierte Konfiguration vor der Trägerfreigabe.
Das Verpackungsbeispiel für 01005 (0402M) enthält zwei Formate: ursprünglichen Papiergurt mit W/P0/P1 von 8/4/2 mm und schmalen Blistergurt mit 4/2/1 mm. Das kleinere Format erfordert die zugehörige Zuführkonfiguration. Verwenden Sie die vollständige spezifizierte Geometrie, statt bei jedem Transportlochabstand 4 mm anzunehmen.
Die dokumentierte Konfiguration CC2640F128RGZR verwendet eine 330 mm-Rolle, CC2640F128RGZT eine 180 mm-Rolle. Beide RGZ-Optionen haben 16 mm-Gurt, 12 mm-Taschenteilung, Q2-Pin-1-Ausrichtung und Taschen von 7.3 mm mal 7.3 mm mal 1.1 mm. Eine Planungsreferenz von 330 mm ändert diese CC2640-Gurtgeometrie nicht. Nutzen Sie die verfügbare kleinere Rolle, wenn sie besser zum Bedarf passt.
Die Einlegeenden vor der Vorbereitung von Gurtabschnitten abstimmen
Bitten Sie den Bestücker, zwischen der unbestückten Trägergurtlänge vor der ersten belegten Tasche, dem freien Abdeckbandende und der Abstützung hinter der letzten nutzbaren Tasche zu unterscheiden. Klären Sie außerdem, an welcher Stelle eine freigegebene Spleißverbindung liegen darf. Eine einzelne Anweisung wie „Vorlauf hinzufügen“ lässt diese Einzelheiten offen.
Kurze Gurtabschnitte können eine eigene Vorrichtung oder einen vorbereiteten Gurtlauf erfordern. Tape Clip Magazine ist ein solches Zubehör; seine Verfügbarkeit belegt keine Freigabe desselben Trägers oder Aufbaus auf einer anderen Linie.
Halten Sie die Abschnitte flach und abgestützt sowie die Taschen abgedeckt. Senden Sie ihre Längen, Angaben zum physischen Zustand und Fotos zur Prüfung. Vereinbaren Sie den Rüstverbrauch und die nutzbare Menge für den konkreten Auftrag; weder eine feste Anzahl zusätzlicher Bauteile noch eine universelle Vorlauflänge kann die Kompatibilität sicherstellen.
Bauteile in Trays und Stangenmagazinen bei Handhabung und Umsetzung schützen
Bauteile in Trays und Stangenmagazinen benötigen Träger, die das Gehäuse abstützen, ohne empfindliche Anschlüsse, Lötkugeln oder Oberflächen zu belasten. Behalten Sie den Originalträger bei, wenn er zur empfangenden Ausrüstung passt. Setzen Sie Bauteile nur mit einem kontrollierten Handhabungsverfahren in einen kompatiblen, gekennzeichneten Träger um.
Beim Tray mehr als die Außenabmessungen abgleichen
Dass ein Tray in den Halter passt, belegt noch keine Taschenkompatibilität. Prüfen Sie Taschenform, Stützmerkmale, Teilung, Tiefe, Bauteilseite und Stapelfreiraum. Bewahren Sie die Tray-Zeichnung oder die eingeformte Kennzeichnung auf, damit das empfangende Team ähnlich aussehende Ausführungen unterscheiden kann.
Tray-Zeichnung 50-8068 unterscheidet 315.0 mm Körperlänge von 322.6 mm Gesamtmaß und nennt 135.9 mm Breite. Berücksichtigen Sie die gesamte Außenkontur: Ein Vergleich nur der Körperlänge kann Vorsprünge übersehen, die den Freiraum im Halter beeinflussen.
Stellen Sie bei einem teilweise belegten Tray einen Taschenbelegungsplan bereit und sichern Sie den Stapel mit einem passenden Deckel. Füllen Sie leere Taschen nicht mit losem Papier oder Schaumstoff. Ist ein Umsetzen erforderlich, bestätigen Sie, dass die aufnehmende Tasche die vorgesehenen Flächen abstützt, ein Verdrehen verhindert und die Aufnahmefläche zugänglich lässt. Erhalten Sie während des gesamten Vorgangs die Ausrichtung und Herkunftsidentität.
Profil und Auslaufrichtung des Stangenmagazins abgleichen
Stangenmagazine für SOIC, DPAK, PLCC und Steckverbinder können unterschiedliche Positionierer benötigen. Prüfen Sie Innenkanal und Außenkontur. Die spezifizierte ASP10-Palette erlaubt 10.5 mm Stangenhöhe; ASP1028 nennt 10.5 mm an Positionen 1–8 und 28.5 mm an Positionen 9–16. Der Zuführername allein definiert diese Grenzen nicht.
Lassen Sie während des Transports geeignete Endstopper eingesetzt. Kennzeichnen Sie das vorgesehene Auslaufende, ohne den Kanal zu blockieren, und bestätigen Sie am Auslauf die Bauteilseite und die Pin-1-Richtung. Bei einem verklemmten Bauteil müssen Stangenmagazin, Anschlusszustand und Schienenausrichtung geprüft werden. Ein gewaltsames Durchschieben kann das Bauteil beschädigen und das ursprüngliche Zuführproblem ungelöst lassen.
Feuchtigkeits- und ESD-Schutz beim Umpacken erhalten
Das Umpacken muss neben der mechanischen Ausrichtung auch den Feuchtigkeitszustand und den ESD-Schutz des Bauteils erhalten. Das Umsetzen in einen anderen Träger verändert die Einstufung des Bauteils nach Feuchteempfindlichkeit (MSL) nicht. Das Öffnen der Trockenverpackung kann jedoch zusätzliche Expositionszeit verursachen und die vor dem Reflow-Löten erforderlichen Maßnahmen verändern.
Steuern Sie die Exposition anhand des Bauteiletiketts und der Handhabungsanweisung. Dokumentieren Sie den Zeitpunkt, zu dem der Feuchtigkeitssperrbeutel geöffnet wurde, die relevanten Umgebungsbedingungen, zwischenzeitliche Lagerung und jeden freigegebenen Trocknungsvorgang. Bewahren Sie diese Historie bei jeder getrennten Verpackung auf. Das bloße Wiederverschließen eines Beutels setzt eine bereits ausgeschöpfte zulässige Verarbeitungszeit außerhalb der Trockenverpackung nicht zurück und belegt nicht, dass eine unbekannte Expositionshistorie akzeptabel ist.
Sperren Sie Bauteile bis zur festgelegten Entscheidung, wenn die Historie unvollständig oder die Exposition überschritten ist. Wählen Sie Trocknungsbedingungen nach Bauteilanweisung und Handhabungsverfahren und prüfen Sie die Temperaturgrenze des Trägers. Manche FLASH-Versandträger aus Gurt/Rolle vertragen keine höheren Tempertemperaturen. Bewerten Sie den tatsächlichen Träger, statt eine Temperatur für alle Kits festzulegen.
Stellen Sie die Trockenverpackung mit geeigneter Feuchtigkeitssperre, Trockenmittel, Feuchteanzeige und Kennzeichnung wieder her. Öffnen Sie versiegelte Verpackungen nicht allein zum Sichtzählen. Ordnungsgemäß gelagerte Produkte benötigen vor der Fertigung üblicherweise keine Temperung; bestimmen Sie Ausnahmen anhand der Bauteilanforderungen und Expositionshistorie.
Halten Sie die Aufgaben dieser Dokumente auseinander:
| Dokument oder Norm | Rolle bei der Verpackung | Maßnahme des Einkäufers |
|---|---|---|
| ANSI/EIA 481-F-2021, aufgeführt in der veröffentlichten ECIA-Liste | Rahmen für die Schnittstelle von Trägergurten | Die anwendbare Verpackungszeichnung und die vertraglich festgelegte Ausgabe anfordern |
| IPC/JEDEC J-STD-020 | Klassifizierung der Feuchtigkeits- und Reflow-Empfindlichkeit | Die zugewiesene MSL- und Reflow-Klassifizierung des Bauteils beibehalten |
| IPC/JEDEC J-STD-033D | Handhabung, Verpackung und Verwendung feuchtigkeits-, reflow- und prozessempfindlicher Bauteile | Expositions- und Trockenverpackungsinformationen bei Umsetzvorgängen mitführen |
| ANSI/ESD S541-2026 | Schutzverpackungen für ESD-empfindliche Gegenstände | Geeignete Schutzeigenschaften für Handhabung, Transport und Lagerung festlegen |
Der Anwendungsbereich von IPC J-STD-033D behandelt feuchtigkeitsbezogene Handhabung; er ersetzt nicht die Zuführerzeichnung.
Führen Sie die Handhabung unverpackter Bauteile im ESD-Schutzbereich des Standorts durch. Wählen Sie für den Transport außerhalb dieses Bereichs das erforderliche Abschirmsystem gegen Entladungen; „antistatisches“ Material oder die Beutelfarbe allein belegen dessen Eignung nicht. Die Verpackungsleitlinien der EOS/ESD Association unterscheiden die Eigenschaften für die Handhabung innerhalb des Bereichs vom zusätzlich erforderlichen Schutz außerhalb des kontrollierten Bereichs. Sowohl der Feuchtigkeitsschutz als auch die ESD-Abschirmung müssen nach dem Umpacken erhalten bleiben.
Die Verpackungsfreigabe vor dem Versand des Bausatzes bestätigen
Die Verpackungsfreigabe sollte den gelieferten Träger, das empfangende Zuführverfahren und alle vor dem Einlegen erforderlichen Vorbereitungen benennen. Holen Sie diese Abstimmung ein, solange sich die Bauteile noch unter der Kontrolle des Absenders befinden. Eine Packliste, die lediglich „ICs geliefert“ angibt, beantwortet die Schnittstellenfragen der Linie nicht.
Senden Sie für jede unterschiedliche Trägeranordnung einen kompakten Verpackungsdatensatz. Die nachstehenden Einträge beschreiben vollständig bereitzustellende Informationen und sind keine Anweisung, die Herstellerverpackung zu verändern.
| Datensatzposition | Zu übermittelnde Informationen | Entscheidung des empfangenden Teams |
|---|---|---|
| Identität | Vollständige Herstellerteilenummer, BOM-Referenz und lesbares Originaletikett | Gelieferte Bestelloption mit dem vorgesehenen Bauteil abgleichen |
| Rollen- oder Gurtschnittstelle | Durchmesser, W/P0/P1, Trägerzeichnung und Fotos zugänglicher Gurtenden | Zuführer, Halter, Öffnungsverfahren und Vorbereitungsanweisung bestätigen |
| Tray- oder Stangenmagazinschnittstelle | Trägerkennung, Kontur- oder Profilzeichnung, Ausrichtung und Angaben zur Teilbelegung | Halter oder Schiene, Aufnahmebezugspunkt und Umsetzanforderungen bestätigen |
| Schutzzustand | Zustand der Versiegelung, MSL-Informationen, Expositionsprotokoll nach dem Öffnen und Beschreibung der ESD-Verpackung | Den Schutz akzeptieren oder eine Handhabungsmaßnahme festlegen |
| Verantwortung für die Vorbereitung | Vorgeschlagenes Schneiden, Spleißen, Umspulen oder Umsetzen in einen anderen Träger sowie die ausführende Stelle | Das Verfahren freigeben und die Identität nach dem Vorgang erhalten |
| Freigabevermerk | Vereinbarte Trägeranordnung und die bestätigende Person | Annahme im Lieferzustand, Annahme nach definierter Vorbereitung oder Sperrung dokumentieren |
Für CC2640F128RGZT lautet der dokumentierte Trägerdatensatz: 180 mm-Rolle; 16 mm-Gurt; 12 mm-Taschenteilung; Tasche von 7.3 mm mal 7.3 mm mal 1.1 mm; Q2-Ausrichtung gemäß Zuführrichtungszeichnung. Ergänzen Sie tatsächliches Etikett und Schutzzustand, damit der Wareneingang den Träger mit seiner Konfiguration abgleichen und gezielt freigeben kann.
Behandeln Sie einen unerwarteten Trägertausch als Änderung des freigegebenen Datensatzes. Wird das freigegebene Tray ersetzt oder treffen mehrere Abschnitte ein, obwohl eine Rolle erwartet wurde, prüfen Sie die betroffene Verpackungsentscheidung vor dem Einlegen erneut. Halten Sie Vereinbarungen über Produktionsmenge oder Rüstverbrauch auf den konkreten Auftrag bezogen.
Die Verpackungsprüfungen auf fünf Bestückungssituationen anwenden
Der passende Vorbereitungsweg richtet sich nach dem gelieferten Träger und der empfangenden Ausrüstung. Diese fünf Situationen zeigen, wie sich Maß- und Handhabungsprüfungen vor dem Versand in eine Entscheidung überführen lassen. Es handelt sich um Beispiele für die Bestückungsplanung, nicht um feste Annahmeregeln für jede Produktionslinie.
Prototypenfertigung mit mehreren gelieferten Gurtabschnitten
Halten Sie die ursprünglichen Taschen abgedeckt. Senden Sie vor der Anfrage nach einem Vorbereitungsverfahren Fotos, die den Zustand jedes gekennzeichneten Abschnitts zeigen, und erläutern Sie, ob die Lieferung eine durchgehende Länge oder mehrere getrennte, einzeln einzulegende Abschnitte enthält. Verwenden Sie die freigegebene Vorrichtung der empfangenden Linie oder vereinbaren Sie eine kontrollierte Alternative. Improvisierte Klebeverbindungen können den Zuführweg blockieren. Der freigegebene Weg muss die erste und die letzte nutzbare Tasche berücksichtigen.
Wiederkehrende SMT-Fertigung mit werkseitiger Rollenoption
Verwenden Sie die werkseitige 330 mm-Rolle als Planungsreferenz, wenn das ausgewählte Bauteil in dieser Form angeboten wird und der Halter sie aufnehmen kann. Bestätigen Sie das genaue Bestellsuffix, damit der nächste Abruf nicht unerwartet auf kleinen Rollen oder als Gurtabschnitt eintrifft. Bewahren Sie die ursprüngliche Taschen- und Pin-1-Spezifikation im Rüstdatensatz auf. Produktionsbedarf und tatsächliche Verpackungsoption bestimmen die Einkaufsmenge.
Kleine Kondensatoren werden auf Gurt mit kleinerer Teilung umgestellt
Prüfen Sie alle drei Maße des Beispiels. Ursprünglicher Papiergurt hat W = 8 mm, P0 = 4 mm und P1 = 2 mm; schmaler Blistergurt hat W = 4 mm, P0 = 2 mm und P1 = 1 mm. Bestätigen Sie den installierten Zuführer vor der Änderung, auch bei gleicher elektrischer Funktion. Eine vorhandene 8 mm-Konfiguration gibt den schmaleren Träger nicht frei.
BGA-Bauteile werden nach einer Laborbewertung umgesetzt
Ein Labor kann verbleibende Bauteile in einem anderen Träger als dem ursprünglichen Tray zurückgeben. Vergleichen Sie Taschenabstützung, Ausrichtung und Tray-Identität, bevor Sie diese Bauteile in die Produktion geben. Führen Sie die Expositionshistorie aus dem Labor einschließlich der Zeit außerhalb der Trockenverpackung fort. Wird ein aufnehmendes Tray benötigt, legen Sie das Umsetzverfahren fest und bewahren Sie die ursprüngliche Identität; ein neues Tray kann eine fehlende Handhabungsaufzeichnung nicht ausgleichen.
Steckverbinder oder Bauteile mit Moldgehäuse aus Stangenmagazinen
Senden Sie das Profil des Stangenmagazins und ein Bild des Auslaufendes, nicht nur die Bauteilkontur. Bestätigen Sie, dass die empfangende Schiene das Bauteil abstützt und seine Aufnahmefläche zugänglich bleibt. Lassen Sie die Endstopper für den Versand eingesetzt. Muss ein Positionierer gewechselt werden, stimmen Sie dies vor dem Versand ab, damit die Verpackung mit einem nutzbaren Zuführplan ankommt statt mit einem erst beim Rüsten der Linie zu lösenden Problem.
Häufig gestellte Fragen
Entscheidungen zur Bauteilverpackung für die Leiterplattenbestückung verbinden mechanische Passung, Ausrichtung und Schutz. Die folgenden Antworten behandeln typische Übergabefragen und halten dabei Vorlauflängen, Trägertausch und Handhabungsgrenzen an die tatsächliche Verpackung und Bestückungskonfiguration gebunden.
Können Bauteile in Gurtabschnitten auf einer automatisierten SMT-Linie verarbeitet werden?
Ja, wenn die Linie über einen freigegebenen Zuführer für kurze Gurtabschnitte, eine entsprechende Vorrichtung oder ein freigegebenes Vorbereitungsverfahren verfügt. Halten Sie die Taschen abgedeckt und jeden Abschnitt gekennzeichnet. Bestätigen Sie Einlegeenden und nutzbare Menge vor dem Versand mit dem Bestücker; automatisierte Bestückung bedeutet nicht, dass jeder Zuführer jeden losen Abschnitt akzeptiert.
Wie viel Gurtvorlauf benötigt ein bestimmter Zuführer?
Verwenden Sie die Anforderung für das genaue Zuführermodell und Einlegeverfahren. Fragen Sie getrennt nach unbestücktem Trägergurt vor dem ersten Bauteil, dem freien Abdeckbandende und der Abstützung hinter der letzten nutzbaren Tasche. Eine spezielle Vorrichtung für kurze Gurtabschnitte kann eine andere Anordnung erfordern als ein konventioneller Gurtzuführer.
Welche Informationen müssen bei Bauteilen verbleiben, die von einer Rolle entnommen wurden?
Bewahren Sie Hersteller, vollständige Teilenummer, enthaltene Menge, ursprüngliche Los- und Datumsangaben, Trägeridentität und Ausrichtungsreferenz auf. Halten Sie die anwendbaren MSL-, Trockenverpackungs- und Expositionsinformationen bei jeder neuen Verpackung. Eine Kopie des Originaletiketts unterstützt diesen Datensatz; die getrennte physische Verpackung benötigt jedoch ebenfalls eine Kennzeichnung.
Können Bauteile in ein anderes Tray umgesetzt werden?
Ja, wenn das aufnehmende Tray und das Umsetzverfahren für das Bauteil freigegeben wurden. Prüfen Sie Taschenabstützung, Freiraum, Ausrichtung, Aufnahmezugang, ESD-Eigenschaften und Temperaturfreigabe. Erhalten Sie Herkunftsidentität und Feuchtigkeitsexpositionshistorie, und stellen Sie bei einem nur teilweise belegten Tray einen Taschenbelegungsplan bereit.
Wann kann Umpacken die Anforderungen an die Feuchtigkeitshandhabung verändern?
Umpacken kann die erforderliche Handhabung verändern, wenn dabei die Feuchtigkeitssperre geöffnet wird, zusätzliche Exposition entsteht oder die dokumentierte Lagerhistorie unterbrochen wird. Es verändert nicht die dem Bauteil zugewiesene MSL. Wiederverschließen allein setzt die zulässige Verarbeitungszeit außerhalb der Trockenverpackung nicht zurück; führen Sie das Expositionsprotokoll fort und wenden Sie bei Bedarf das anwendbare Trocknungsverfahren an.
Sind 330 mm-Rollen immer besser als kleinere Rollen?
Nein. Eine werkseitige 330 mm-Rolle ist eine nützliche Planungsreferenz für wiederkehrende SMT-Fertigung, wenn Bauteiloption, Bedarf und Rollenhalter dafür geeignet sind. Behalten Sie kleinere werkseitige Rollen oder freigegebene Gurtabschnitte bei, wenn sie zum Auftrag passen; spulen Sie Bauteile nicht allein zur Vergrößerung des Durchmessers um.
Ist die Transportlochteilung identisch mit der Teilung der Bauteiltaschen?
Nein. Die Transportlochteilung bestimmt die Antriebslöcher, die Taschenteilung aufeinanderfolgende Bauteile. Beim ursprünglichen 8 mm-Papiergurtbeispiel betragen sie 4 mm beziehungsweise 2 mm. Prüfen Sie beide Werte, damit die Indexierung die richtige Tasche an der Aufnahmeposition bereitstellt.
Kann ein ESD-Beutel einen Feuchtigkeitssperrbeutel ersetzen?
Nur wenn der ausgewählte Beutel alle erforderlichen Feuchtigkeitssperr- und ESD-Schutzeigenschaften bietet. Eine ESD-Kennzeichnung oder die Beutelfarbe allein belegt keine Feuchtigkeitssperrwirkung. Erhalten Sie beim Umpacken feuchtigkeitsempfindlicher Bauteile das vollständige erforderliche Trockenverpackungssystem einschließlich Trockenmittel, Feuchteanzeige und Kennzeichnung.
Die Verpackungsübergabe an JASPER vorbereiten
Bereiten Sie für eine Bestückungsprüfung durch JASPER die vollständigen Teilenummern, BOM/CPL-Daten, Trägerzeichnungen, Fotos der Außenetiketten und alle relevanten Expositionsprotokolle vor. Kennzeichnen Sie, welche Positionen auf Rollen, als Gurtabschnitte, in Trays oder Stangenmagazinen eintreffen, und weisen Sie auf jedes geplante Umsetzen oder jeden Trägerwechsel hin.
Nutzen Sie die Seite zu den Leistungen für die Leiterplattenbestückung, um das Projektgespräch zu beginnen. Fordern Sie vor dem Versand eine Entscheidung zur Verpackungsfreigabe für die empfangende Konfiguration an. Stimmen Sie alle Anforderungen an Vorlauf, Nachlauf und Rüstverbrauch für diesen konkreten Auftrag ab, und versenden Sie die Bauteile anschließend in der freigegebenen, gekennzeichneten und geschützten Konfiguration.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.