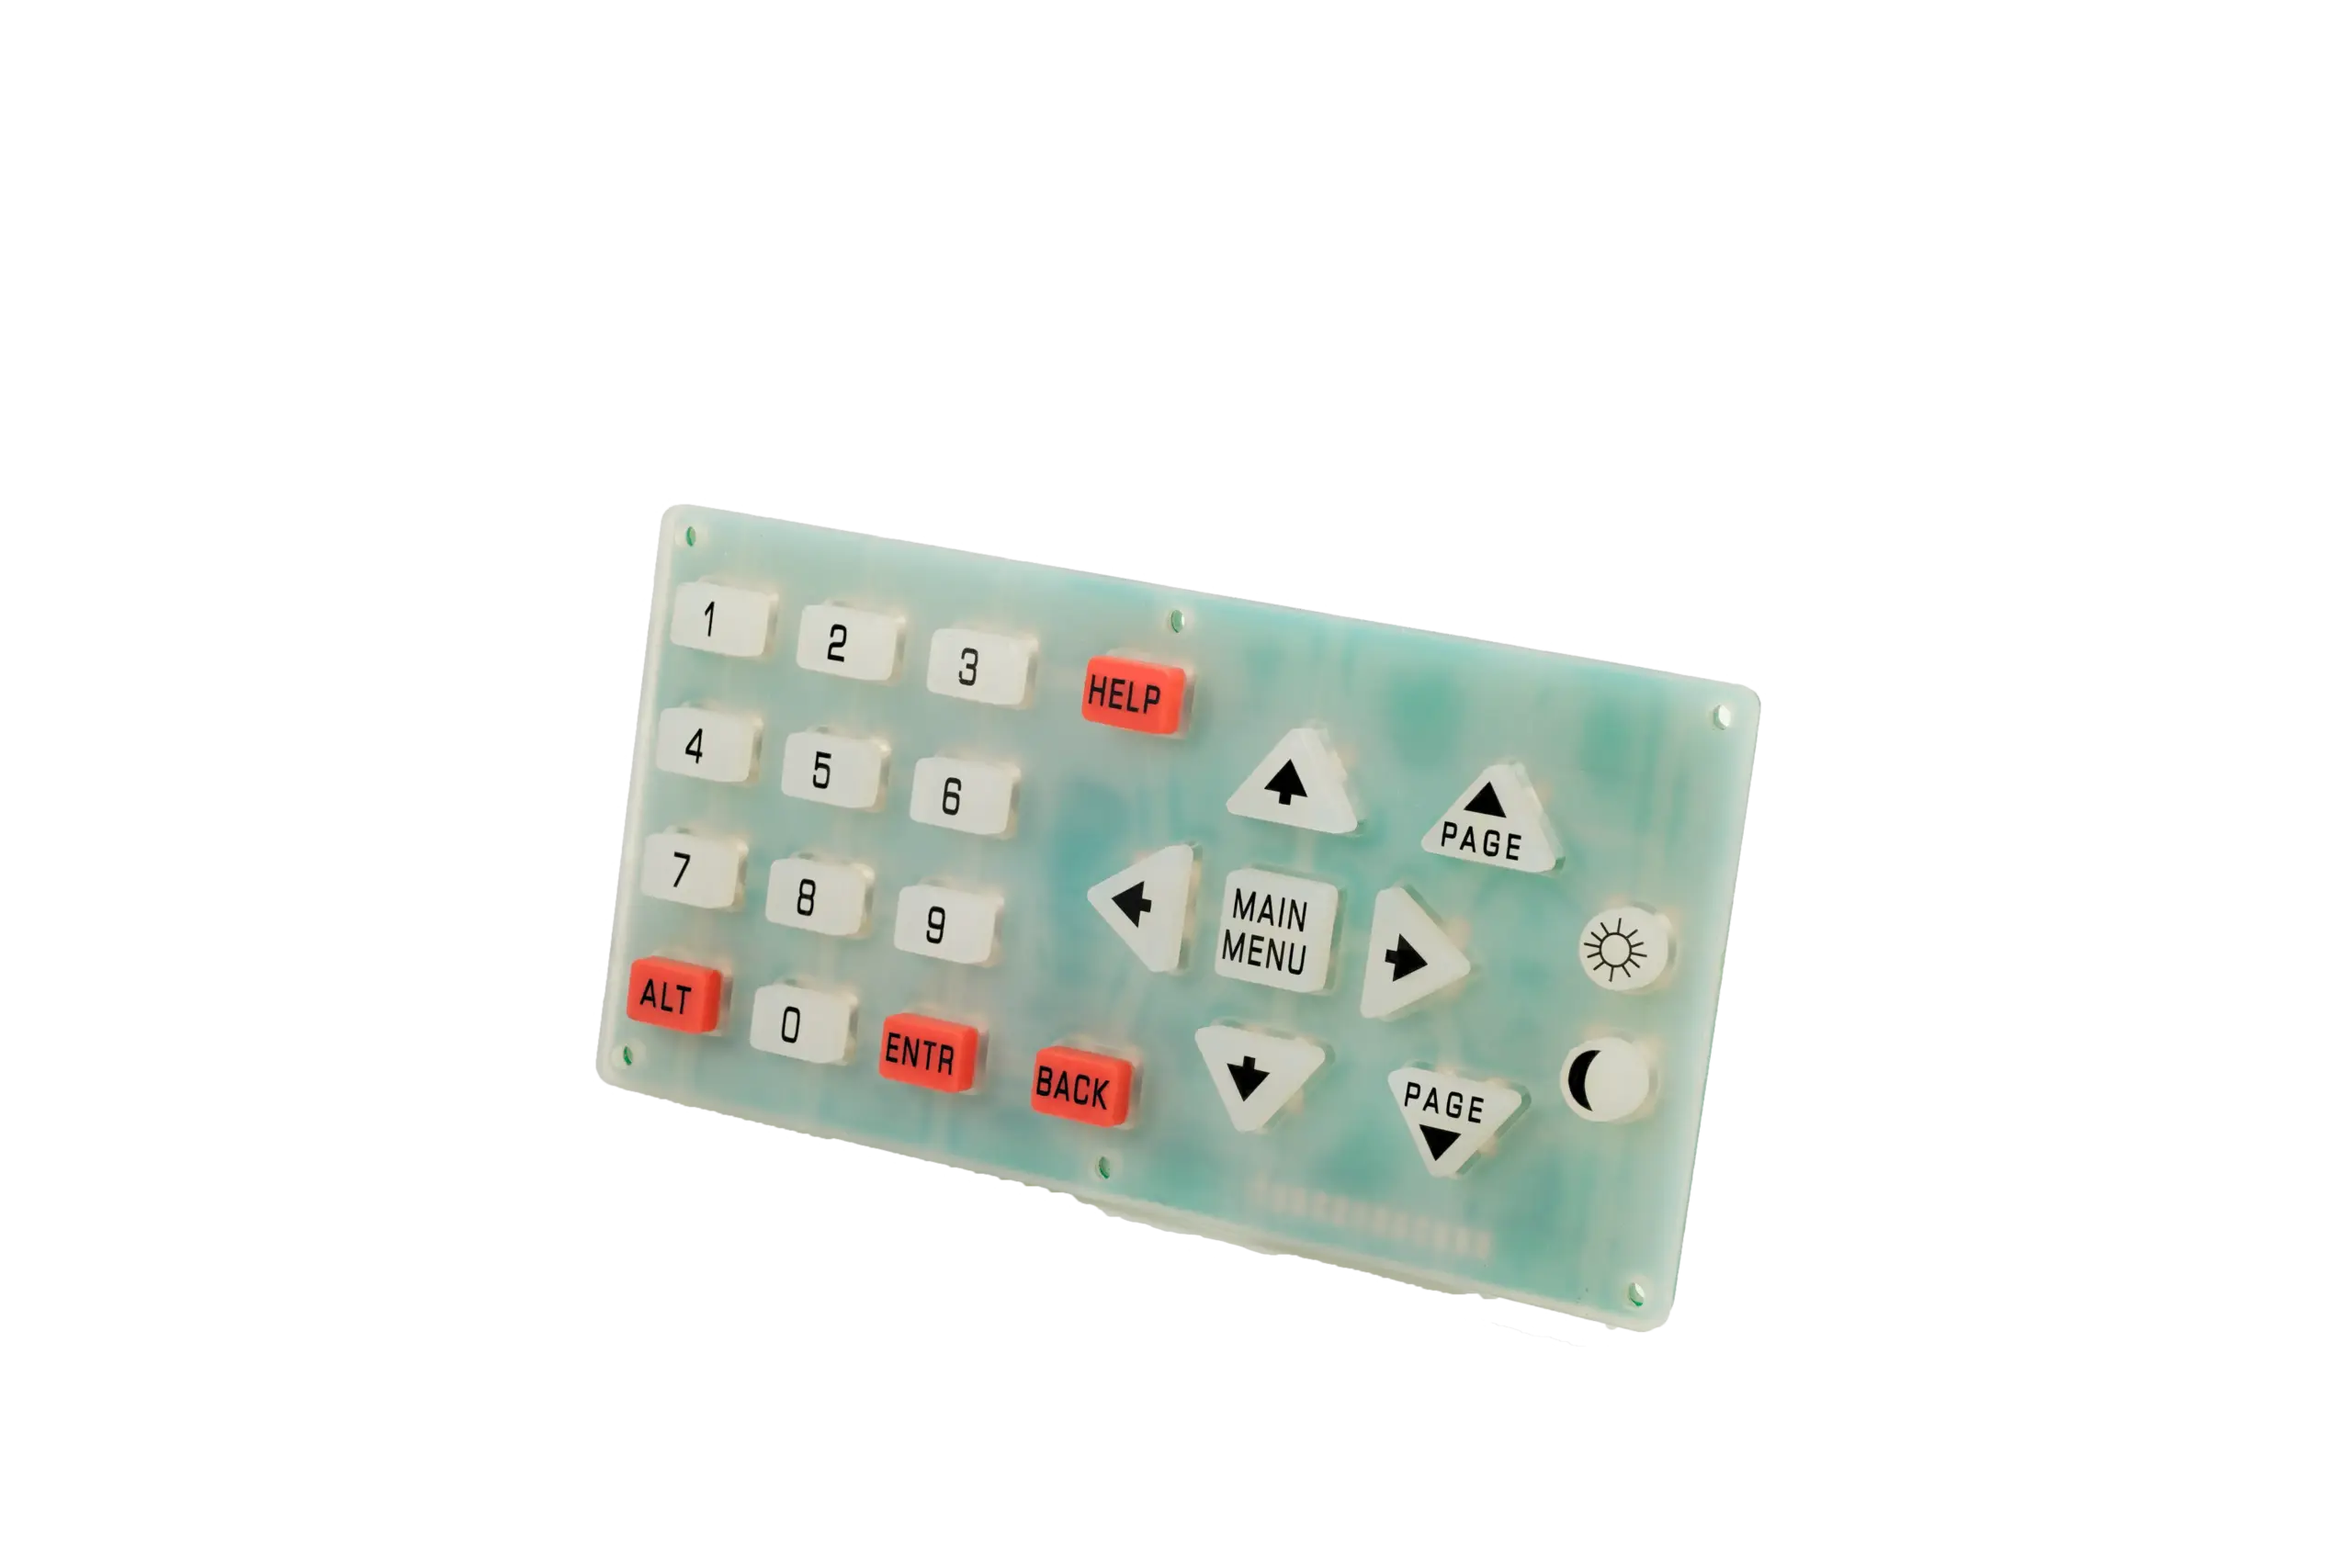
Cualquiera que haya desmontado un mando a distancia industrial, un transceptor portátil o un instrumento médico que haya empezado a fallar después de dos años de uso intensivo habrá observado el mismo síntoma misterioso: una película líquida transparente y grasienta que recubre los dedos de contacto dorados de la PCB justo debajo del teclado de caucho, haciendo necesario presionar los botones con mucha fuerza para que registren la pulsación. Los técnicos de mantenimiento suelen atribuirlo a ‘café derramado’, incluso dentro de carcasas IP67 herméticamente selladas en las que no podría entrar ningún líquido externo.
En ingeniería de elastómeros, ese líquido misterioso es la exudación de aceite de silicona (migración de siloxanos cíclicos de bajo peso molecular, D4–D8). Cuando un fabricante de teclados omite el horneado secundario de poscurado a alta temperatura (200 °C × 4 hours) después del moldeo por compresión, los oligómeros de siloxano no reticulados rezuman lentamente de las membranas de silicona y forman una película dieléctrica aislante sobre la pastilla conductora de carbono y las almohadillas de la PCB. Así es como JASPER fabrica teclados de caucho conductor sin exudación que alcanzan >1,000,000 accionamientos fiables.
- 1. Química de la exudación de aceite de silicona — Por qué es obligatorio el poscurado secundario a 200 °C
- 2. Selección de pastillas de contacto: pastillas conductoras de carbono frente a pastillas chapadas en oro y pastillas de níquel
- 3. Diseño de la huella de contactos interdigitados de la PCB y de la geometría de las membranas de silicona
1. Química de la exudación de aceite de silicona — Por qué es obligatorio el poscurado secundario a 200 °C
Los teclados de silicona moldeados por compresión se vulcanizan a 165 °C–175 °C durante 180–300 segundos mediante catalizadores de peróxido o de adición de platino. Cuando el teclado sale del molde de acero, entre el 1.5% y el 2.5% de la masa del polímero está constituida por aceites volátiles de dimetilsiloxano cíclico de cadena corta (D4, D5, D6) y subproductos del catalizador.
Si una fábrica recorta y embala estos teclados inmediatamente después del moldeo para ahorrar electricidad del horno, esos siloxanos volátiles migran a la superficie durante un período de 6 a 18 meses, especialmente cuando los calienta la electrónica de la PCB (40–60 °C). Peor aún, si en un interruptor de baja resistencia se produce incluso un arco mínimo, el vapor de siloxano se polimeriza y forma dióxido de silicio duro (vidrio de SiO2) directamente sobre las almohadillas de contacto. En JASPER, el 100% de nuestros teclados de caucho de silicona se somete obligatoriamente a un horneado de poscurado por convección ventilada de 200 °C × 4-hour, lo que elimina por completo los siloxanos volátiles y estabiliza la contracción dimensional antes de la serigrafía o el grabado láser.
2. Selección de pastillas de contacto: pastillas conductoras de carbono frente a pastillas chapadas en oro y pastillas de níquel
Como se explica en nuestra guía de recursos ¿Qué es un teclado de caucho de silicona?, el elemento conductor vulcanizado en la cara inferior de cada tecla de caucho determina su resistencia de contacto, su capacidad de corriente y los requisitos de acabado de la PCB:
|
Tipo de pastilla de contacto |
Resistencia de contacto ( |
Corriente y tensión máximas |
Requisitos de la almohadilla de PCB de contacto y aplicación ideal |
|
1. Pastilla conductora de carbono moldeada (estándar) |
|
<= 10 mA a 3.3–5.0 V DC |
Se acopla a dedos interdigitados de ENIG ( |
|
2. Pastilla de latón / cobre chapada en oro ( |
|
Hasta 50–100 mA a 5–24 V DC. |
Se acopla a almohadillas de PCB de oro ENIG. Es obligatoria cuando el circuito requiere una resistencia de contacto ultrabaja, redes de divisores de tensión analógicos o conmutación directa de LED. |
|
3. Tinta de silicona conductora con níquel / carga de plata |
|
<= 20 mA a 3.3–5.0 V DC. |
Se utiliza en teclados ultrafinos (recorrido de <0.8 mm) en los que no cabe una pastilla moldeada de 0.5 mm de grosor. |
|
4. Saliente actuador no conductor (sobre cúpula metálica / interruptor táctil) |
Lo determina el interruptor de la PCB (<0.5 Ω). |
Hasta 100 mA+. |
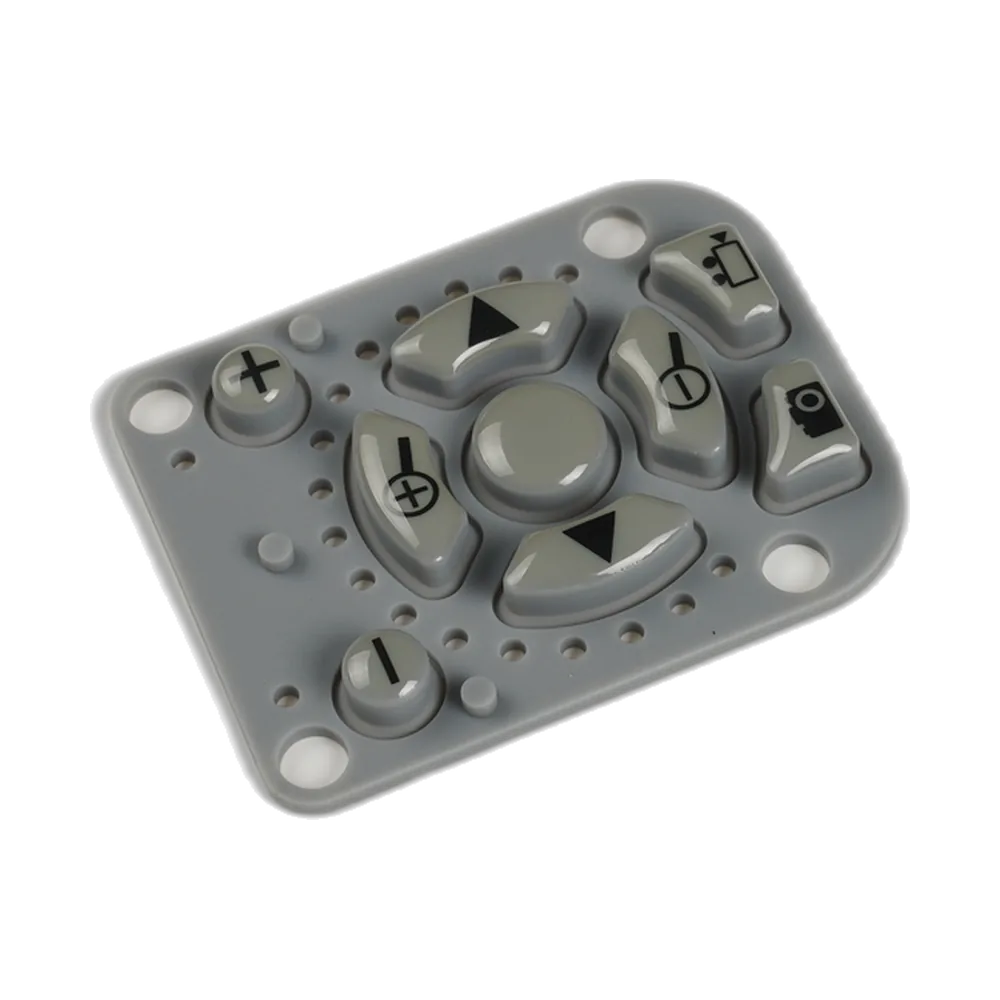
La almohadilla de silicona actúa como un fuelle elastomérico impermeable 3D que presiona una cúpula metálica sellada de acero inoxidable o un interruptor táctil SMT (Conjuntos de teclados de silicona). |
3. Diseño de la huella de contactos interdigitados de la PCB y de la geometría de las membranas de silicona
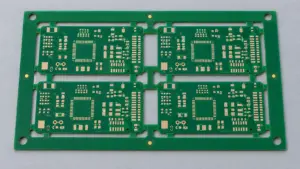
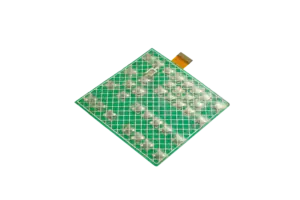
Un teclado de silicona conductora constituye solo la mitad del interruptor: la PCB subyacente forma el par de contactos correspondiente. Para evitar que se pierdan pulsaciones cuando un operario presiona un botón en un ángulo descentrado, siga estas tres reglas geométricas:
- Utilice dedos de contacto dorados interdigitados, circulares concéntricos o serpenteantes (nunca dos semicírculos planos): Diseñe un patrón de peine interdigitado con anchura de pista de
0.25–0.30 mmy separación de aire de0.25–0.30 mmcon acabado ENIG (Electroless Nickel Immersion Gold) (¡nunca cobre desnudo ni soldadura HASL irregular!). - Dimensione la pastilla de carbono
1.0 mmmás grande que el área activa del peine de la PCB: Una pastilla de carbono de Ø 3.5 mm o Ø 4.0 mm debe puentear al menos entre 4 y 6 pares de dedos alternos, incluso con un desplazamiento lateral de montaje de ±0.35 mm. - Incorpore canales inferiores de ventilación (
0.8 mm × 0.4 mm) entre las teclas: Moldeamos ranuras inferiores interconectadas de igualación de presión del aire entre las teclas y añadimos una nervadura de sellado perimetral de 1.5 mm de altura alrededor del borde exterior de la lámina del teclado para conseguir un sellado IP65/IP67 de la carcasa sin juntas tóricas independientes.
|
Lista de comprobación DFM previa a la RFQ: 4 reglas para teclados de silicona destinadas a ingenieros mecánicos y de PCB • Especifique la dureza de la silicona y la geometría de la membrana: la silicona de 50–55 Shore A con un ángulo de pared troncocónica de 45° (espesor de pared de 0.55 mm) proporciona la respuesta táctil más nítida, con una relación de chasquido de 45%–55%. • [ ] Nunca utilice silicona VMQ estándar por debajo de –40 °C sin modificación con fenilo: Como se explica en nuestra Guía de temperaturas de funcionamiento de la silicona, para aplicaciones árticas (de -55 °C a -65 °C), especifique silicona fenílica de baja temperatura ( • [ ] Deje una holgura radial >= 0.30 mm entre la parte superior de la tecla y el orificio del marco de la carcasa: Un botón de caucho de 10.0 × 10.0 mm requiere un orificio en el marco de al menos 10.6 × 10.6 mm (holgura de 0.30 mm por lado), para que la tecla nunca se atasque al presionarla fuera de eje. • [ ] Añada pasadores guía / orificios para tetones cada 35–50 mm a lo largo de la lámina del teclado: Los tetones de posicionamiento moldeados (Ø 2.0–2.5 mm) introducidos a través de los orificios correspondientes de la PCB impiden que la lámina de caucho flexible se abombe por el centro. |
Preguntas frecuentes (FAQ)
Q1: ¿Por qué nunca debo utilizar HASL (Hot Air Solder Leveling) en una PCB situada bajo un teclado de caucho conductor?
La soldadura HASL de estaño-plomo o sin plomo deja protuberancias desiguales en forma de cúpula sobre los finos dedos interdigitados y forma una capa aislante de óxido de estaño en cuestión de meses. Especifique siempre un acabado plano de ENIG (Immersion Gold) o tinta de carbono serigrafiada sobre cobre en las PCB para teclados.
Q2: ¿Cómo protegen ustedes las inscripciones impresas en los teclados de silicona para evitar que se borren por el roce?
Aplicamos mediante pulverización una capa superior mate de poliuretano (PU) o un revestimiento duro de silicona (15–25 µm) ensayado hasta >100,000 cycles en un equipo Norman RCA Paper-Tape Abrasion Tester (carga de 175 g), o utilizamos grabado láser permanente de dos capas.
Q3: ¿Puede JASPER suministrar un conjunto completo y probado con el teclado de silicona, la PCB y el marco de plástico?
Sí. Nuestros conjuntos de teclados de silicona integran el teclado moldeado por compresión, la placa de circuito ENIG/FPC, las cúpulas metálicas, los LEDs y el marco adhesivo/de plástico en un único módulo listo para conectar y usar.
Fabrique teclados de silicona conductora de larga duración con JASPER
¿Necesita teclados de silicona personalizados, moldeados por compresión o de LSR, sin exudación de aceite y con una respuesta táctil nítida? Explore nuestros teclados de caucho conductor o solicite un presupuesto para una revisión DFM de sus archivos 3D STEP.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.