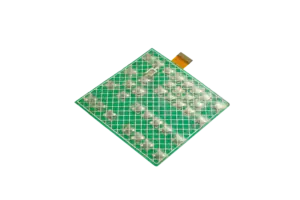

Die richtige Auswahl des Klebstoffs für eine Folientastatur hängt von drei Größen ab: Oberflächenenergie des Substrats, Betriebsumgebung und zu verklebender Schicht. Für glatte ABS- oder Polycarbonatgehäuse in Innenanwendungen deckt 467MP (2 mil, 200MP-Acrylat) die meisten Konstruktionen ab. Bei strukturierten, pulverbeschichteten oder im Freien eingesetzten Oberflächenist 9472LE (5 mil, 300LSE-Acrylat) die nächste Wahl.
- 1. Warum die Klebstoffauswahl wichtiger ist als oft angenommen
- 2. Acht Kriterien zur Klebstoffauswahl
- 2.1 Abstimmung auf die Oberflächenenergie des Substrats
- 2.2 Betriebstemperaturbereich
- 2.3 Klebstoffdicke im Verhältnis zur Oberflächenrauheit
- 2.4 Umweltbelastung durch Feuchte, Chemikalien und UV
- 2.5 Schichtspezifische Anforderungen
- 2.6 Schälhaftung und Scherfestigkeit
- 2.7 Nacharbeit und Wartbarkeit
- 2.8 Ausgasung und regulatorische Konformität
- 3. Klebstoffvergleich: Typen für Folientastaturen
- 4. Auswahl Schritt für Schritt
- Schritt 1: Substrat an jeder Klebeschnittstelle bestimmen
- Schritt 2: Jedes Substrat als HSE oder LSE einordnen
- Schritt 3: Klebstoffdicke nach Rauheit wählen
- Schritt 4: Temperatur- und Umweltverträglichkeit prüfen
- Schritt 5: Haftprüfung am Erstmuster verlangen
- 5. Warnsignale für die falsche Klebstoffwahl
- 6. Häufig gestellte Fragen
- Was unterscheidet 467MP und 468MP bei Folientastaturen?
- Welcher Klebstoff eignet sich am besten für strukturierte oder pulverbeschichtete Flächen?
- Wie wähle ich Klebstoff für eine Frontfolie an einem Außengerät?
- Kann derselbe Klebstoff für Abstandshalter- und Montagelage verwendet werden?
- Welche Klebstoffdicke brauche ich für eine raue Montagefläche?
- Muss der Klebstoff UL- oder Ausgasungsnormen erfüllen?
- 7. Nächste Schritte
Klebstoff macht weniger als 5 % der Stückliste einer Folientastatur aus, verursacht aber mehr als 30 % der von OEM-Serviceteams gemeldeten Feldausfälle. Der Unterschied zwischen „haftet im Labor“ und „bleibt 7 Jahre auf einem Gabelstapler-Bedienpult verklebt“ liegt in der Abstimmung der Klebstoffchemie auf das tatsächliche Substrat, die Temperaturzyklen und die Chemikalienbelastung der Baugruppe. Die Auswahl beruht auf acht messbaren Kriterien, häufig spezifizierten Klebstofftypen und einer klaren Abfolge von der Angebotsanfrage bis zur Erstmusterfreigabe.
1. Warum die Klebstoffauswahl wichtiger ist als oft angenommen
Eine Folientastatur oder Frontfolie , die im Einsatz delaminiert, ist kein rein kosmetisches Problem. Feuchtigkeit erreicht die Schaltung, die taktile Rückmeldung fällt aus und die IP-Schutzart des Geräts geht verloren. Bei einem Medizinprodukte-OEM kann schon eine klebstoffbedingte Rücksendung einen Korrekturmaßnahmenbericht nach FDA 21 CFR 820 auslösen. In der Industrie bedeutet eine Delamination auf einem strukturierten pulverbeschichteten Gehäuse während der Schicht ungeplanten Stillstand mit Produktionsausfällen von 400–800 USD pro Stunde.
Die Ursache ist fast immer eine unpassende Kombination aus Klebstoffleistung und Oberflächenenergie des Substrats. Polypropylen liegt bei etwa 29 mN/m. Pulverbeschichtetes Aluminium erreicht je nach Beschichtungschemie ungefähr 30–36 mN/m. Standard-Acrylat-Haftklebstoffe (PSA) kleben erst oberhalb von 36 mN/m zuverlässig. Unterhalb dieser Schwelle versagt die Verbindung unter Temperaturwechseln schrittweise: nicht sofort, sondern nach 6–18 Monaten im Betrieb.
Den richtigen Klebstoff in der Konstruktion auszuwählen, verursacht keine zusätzlichen Kosten. Die falsche Wahl kostet ein Redesign, erneute Qualifizierung und Nachrüstung im Feld. Die folgenden acht Kriterien geben Konstrukteuren ein wiederholbares Vorgehen für die richtige Erstentscheidung.
2. Acht Kriterien zur Klebstoffauswahl
Die acht Kriterien sind nach Ausfallhäufigkeit geordnet: Kriterium 1 verursacht die meisten Feldrückläufer, Kriterium 8 die wenigsten. Bewerten Sie jedes für Ihre Anwendung, bevor ein Klebstoff in der Baugruppenzeichnung festgelegt wird.
2.1 Abstimmung auf die Oberflächenenergie des Substrats
Die Oberflächenenergie bestimmt, ob ein Haftklebstoff das Substrat ausreichend benetzt, um eine dauerhafte Verbindung aufzubauen. Hochenergetische Materialien (HSE), etwa ABS (42 mN/m), Polycarbonat (46 mN/m), Edelstahl (>50 mN/m) und Glas (>70 mN/m), lassen sich gut mit Standardklebstoffen der 200MP-Familie verkleben. Niederenergetische Materialien (LSE), etwa Polypropylen (29 mN/m), Polyethylen (31 mN/m), pulverbeschichtete Metalle (30–36 mN/m) und TPE/TPU (32–38 mN/m), benötigen Klebstoffe der 300LSE-Familie, die Oberflächen unterhalb von 36 mN/m benetzen können.
Gutes Zeichen: Das technische Datenblatt (TDS) nennt Ihr Substrat ausdrücklich unter den empfohlenen Oberflächen und enthält veröffentlichte 90°-Schälwerte auf diesem Material.
Warnsignal: Der Lieferant empfiehlt einen „Universalklebstoff“, ohne nach dem Substrat zu fragen, oder das Datenblatt enthält nur Schälwerte auf Edelstahl.
2.2 Betriebstemperaturbereich
Acrylat-Haftklebstoffe bewahren ihre Haftkraft über einen größeren Temperaturbereich als kautschukbasierte Alternativen. Die Klebstofffamilien 200MP und 300LSE sind für kurzzeitige Belastung von −40 °C bis +149 °C sowie Dauerbetrieb von −29 °C bis +120 °C ausgelegt. Kautschuk-Haftklebstoffe versagen typischerweise oberhalb von +80 °C, wenn der Kautschuk erweicht und die Scherfestigkeit unter die notwendige Haltekraft fällt.
Für Anwendungen im Motorraum unter IATF-16949-Bedingungen sollten Klebstoffe nach ASTM D3654 mindestens 10 000 Minuten bei +120 °C auf Scherung geprüft sein. Für Kühlkettengeräte wie begehbare Gefrierräume bei −30 °C muss das Datenblatt eine Schälprüfung bei −40 °C enthalten. Manche Klebstoffe werden bei Kälte spröde und reißen, statt zu delaminieren.
Gutes Zeichen: Das Datenblatt enthält Schäl- und Scherwerte an beiden Temperaturgrenzen Ihres Betriebsbereichs, nicht nur bei Raumtemperatur (23 °C).
Warnsignal: Nur Raumtemperaturwerte sind veröffentlicht; der Lieferant behauptet ohne Prüfdaten, es „sollte“ an Ihren Temperaturgrenzen funktionieren.
2.3 Klebstoffdicke im Verhältnis zur Oberflächenrauheit
Ein glattes Substrat (Ra <1,6 µm) benötigt nur 2 mil (0,05 mm) Klebstoff für vollflächigen Kontakt. Eine strukturierte oder bearbeitete Oberfläche (Ra 3,2–12,5 µm) erfordert 5 mil (0,127 mm) oder mehr. So werden Vertiefungen gefüllt und Lufteinschlüsse vermieden, die bei Temperaturwechseln Spannungsspitzen erzeugen.
Als Praxisregel gilt: Ist die Struktur mit dem Fingernagel spürbar, mindestens 5 mil vorsehen. Aluminiumdruckgussgehäuse mit unbearbeiteter Gussoberfläche liegen oft bei Ra 6–12 µm. Sie benötigen 5 mil Klebstoff und kräftigen Anpressdruck: zwei Walzendurchgänge mit 15–25 psi.
Gutes Zeichen: Der Lieferant fragt vor der Dickenempfehlung nach der Oberflächenqualität, als Ra-Wert oder anhand eines Musters.
Warnsignal: 2 mil Klebstoff wird für eine strukturierte Oberfläche angegeben, oder die Rauheit wird bei der Konstruktionsprüfung nicht besprochen.
2.4 Umweltbelastung durch Feuchte, Chemikalien und UV
Frontfolien auf Landmaschinen, Schiffssteuerungen oder Zapfsäulen sind im Freien UV-Strahlung, Feuchtewechseln, Chemikalienspritzern und Hochdruckreinigung ausgesetzt. Acrylat-Haftklebstoffe widerstehen UV-Abbau und behalten ihre Haftkraft nach mehr als 1 000 Stunden beschleunigter Bewitterung (ASTM G154). Kautschuk-Haftklebstoffe vergilben und verlieren unter UV nach 200–400 Stunden ihren Zusammenhalt.
Bei der Chemikalienbeständigkeit sind geschlossenzellige Acrylatklebstoffe offenzelligen Alternativen überlegen, da sie das kapillare Eindringen von Lösemitteln entlang der Klebefuge begrenzen. Bei Hydraulikflüssigkeit, Dieselkraftstoff oder Isopropanolreinigung sind Prüfungen nach ASTM D1151 (Feuchte) und kundenspezifische chemische Tauchprüfungen erforderlich.
Gutes Zeichen: Der Klebstoff ist als Bestandteil der Folientastaturbaugruppe für IP65- oder IP67-Dichtanforderungen qualifiziert. Prüfberichte belegen die intakte Verbindung nach 500 Stunden Salzsprühprüfung (ASTM B117).
Warnsignal: Kautschukklebstoff wird für den Außeneinsatz vorgesehen, oder außer Schälprüfungen bei Raumtemperatur gibt es keine Umweltprüfungen.
2.5 Schichtspezifische Anforderungen
Eine Folientastaturbaugruppe verwendet Klebstoff an bis zu vier unterschiedlichen Positionen mit jeweils eigenen Anforderungen:
| Schicht | Funktion | Typischer Klebstoff |
|---|---|---|
| Frontfolienkaschierung | Verbindet die bedruckte Frontfolie mit dem Tastaturkörper | 7945MP oder gleichwertiger Dünnfilm-Kaschierklebstoff |
| Abstandshalterlage | Schafft den Luftspalt für die Betätigung des taktilen Doms | Gestanztes 7953MP oder SWITCHmark |
| Schaltung zur Trägerplatte | Verklebt die flexible Schaltung mit dem strukturellen Träger | 467MP (2 mil) für glatte Träger |
| Rückseitige Montageverklebung | Befestigt die gesamte Baugruppe am Gerätegehäuse | Je nach Substrat 467MP, 468MP oder 9472LE |
Gutes Zeichen: Die Baugruppenzeichnung legt pro Lage einen Klebstoff mit eigener Artikelnummer fest. Der Hersteller bestätigt die Abstimmung auf die jeweiligen Substrate.
Warnsignal: Eine einzige Klebstoffangabe für die gesamte Baugruppe, etwa „überall 468MP verwenden“, ohne schichtspezifische Begründung.
2.6 Schälhaftung und Scherfestigkeit
Die Schälhaftung, als 90°-Schälprüfung nach ASTM D3330 gemessen, beschreibt den Widerstand gegen abhebende Kräfte, etwa wenn ein Fingernagel den Folienrand erfasst. Die Scherfestigkeit (ASTM D3654) beschreibt den Widerstand gegen Verschieben. Das ist bei vertikalen Bedienfeldern wichtig, an denen Schwerkraft und Vibration dauerhaft parallel zur Klebefläche wirken.
Für Folientastaturen ist eine 90°-Schälkraft ≥25 N/25 mm auf dem tatsächlichen Substrat anzustreben, nicht nur auf einer Edelstahlreferenz. Die Scherhaltezeit sollte bei maximaler Betriebstemperatur mit 1 kg Last auf 25 × 25 mm Klebefläche mehr als 10 000 Minuten betragen.
Gutes Zeichen: Der Lieferant liefert Schäl- und Scherprüfdaten auf Ihrem tatsächlichen Substrat bei Ihrer Betriebstemperatur.
Warnsignal: Es werden nur Edelstahl-Referenzwerte vorgelegt, ohne Prüfung auf dem realen Anwendungssubstrat.
2.7 Nacharbeit und Wartbarkeit
Manche Geräte benötigen regelmäßigen Folientastaturaustausch, etwa Medizinprodukte mit durch Sterilisation begrenzter Panellebensdauer oder Industrie-HMIs an Leasinggeräten, die nach Vertragsende zurückkommen. Dauerhafte Klebstoffe mit hoher Anfangshaftung, etwa 300LSE mit 90°-Schälkraft >40 N/25 mm, erlauben nur eine zerstörende Demontage und beschädigen dabei häufig die Gehäuseoberfläche.
Für wartbare Konstruktionen sollten repositionierbare oder mittelstark haftende Klebstoffe wie 9415PC oder gleichwertige Produkte vorgesehen werden. Sie lassen sich sauber und ohne Substratschäden entfernen. Der Kompromiss: geringere Anfangshaftung verlangt höheren Anpressdruck und längere Verweilzeit bis zur vollen Haftkraft, typischerweise 72 statt 24 Stunden bei permanenten Ausführungen.
Gutes Zeichen: Die Konstruktionsprüfung klärt ausdrücklich, ob das Panel dauerhaft befestigt oder im Feld austauschbar sein soll; der Klebstoff passt zu dieser Entscheidung.
Warnsignal: Permanenter Klebstoff auf einem Panel, das laut Servicehandbuch alle 2 Jahre ersetzt werden soll.
2.8 Ausgasung und regulatorische Konformität
Abgedichtete Elektronikgehäuse halten flüchtige organische Verbindungen (VOC) zurück, die Klebstoffe bei Temperaturwechseln freisetzen. In engen Räumen können sich Ausgasungsrückstände auf optischen Sensoren, LED-Linsen oder Displayabdeckungen ablagern und langfristig Trübung oder Signalverschlechterung verursachen.
Für Luft- und Raumfahrt müssen Klebstoffe NASA ASTM E595 erfüllen: TML <1,0 %, CVCM <0,10 %. In geschlossenen Gehäusen der Unterhaltungselektronik wird typischerweise UL 94 V-0 verlangt. Medizinprodukte können eine Biokompatibilitätsprüfung nach USP Class VI erfordern, wenn der Klebstoff Hautkontakt hat oder sich in einem abgedichteten Gehäuse in der Patientenumgebung befindet.
Gutes Zeichen: Das Datenblatt enthält Ausgasungswerte (TML/CVCM) oder eine UL-94-Klasse, und der Lieferant kann chargenspezifische Konformitätsbescheinigungen vorlegen.
Warnsignal: Für einen Klebstoff in einem geschlossenen Gehäuse mit optischen Komponenten fehlen Ausgasungsdaten.
3. Klebstoffvergleich: Typen für Folientastaturen
Vergleichen Sie die am häufigsten für Folientastaturen und Frontfolien spezifizierten Transferklebebänder. Alle sind Acrylat-Haftklebstoffsysteme ohne Trägerfolie: ausschließlich Klebstoff auf einem ablösbaren Schutzpapier oder einer Schutzfolie.
| Produkt | Klebstofffamilie | Dicke | Temperaturbereich bei Dauerbetrieb | Zielsubstrat | Hauptanwendung in der Folientastatur |
|---|---|---|---|---|---|
| 467MP | 200MP-Acrylat | 2,0 mil (0,05 mm) | −40 °C bis +149 °C | HSE: ABS, PC, Glas und glatte Metalle | Montage auf glatten Gehäusen; Schaltungskaschierung |
| 468MP | 200MP-Acrylat | 5,0 mil (0,127 mm) | −40 °C bis +149 °C | HSE: strukturierte Metalle und Aluminiumdruckguss | Montage auf rauen oder strukturierten HSE-Oberflächen |
| 9472LE | 300LSE-Acrylat | 5,0 mil (0,127 mm) | −40 °C bis +149 °C | LSE: Polypropylen, Pulverbeschichtung und TPE | Montage auf LSE- oder pulverbeschichteten Gehäusen |
| 9495LE | 300LSE-Acrylat | 5,5 mil (0,14 mm) | −40 °C bis +120 °C | LSE: strukturierte Oberflächen mit Spaltausgleichsbedarf | LSE-Montage mit größerem Klebespalt |
| 7945MP | 200MP-Acrylat | 5,0 mil (0,127 mm) | −40 °C bis +149 °C | HSE-Folien: Frontfolien aus PET und PC | Kaschierung der Frontfolie auf den Tastaturkörper |
| 7953MP | 200MP-Acrylat | 3,0 mil (0,076 mm) | −40 °C bis +149 °C | PET-Abstandshalterfolien | Verklebung der Abstandshalterlage |
Wesentlicher Unterschied: 467MP und 468MP: Beide verwenden identische 200MP-Klebstoffchemie. Sie unterscheiden sich nur in der Dicke. Bei glatter Montagefläche (Ra <1,6 µm) 467MP mit 2 mil verwenden. Bei sichtbarer Struktur, Bearbeitungsspuren oder Körnung (Ra >3,2 µm) auf 468MP mit 5 mil wechseln. Der dickere Klebstoff gleicht Unebenheiten aus, die unter einer 2-mil-Schicht Lufteinschlüsse erzeugen würden.
Wesentlicher Unterschied: 200MP und 300LSE: Die 200MP-Familie klebt auf hochenergetischen Substraten (>36 mN/m). Die 300LSE-Familie ist für Benetzung und Verklebung niederenergetischer Substrate (<36 mN/m) reformuliert. 200MP auf Polypropylen oder Pulverbeschichtung erzeugt zunächst eine Haftung, die unter Temperaturwechseln innerhalb von 3–6 Monaten versagt.
4. Auswahl Schritt für Schritt
Schritt 1: Substrat an jeder Klebeschnittstelle bestimmen
Das Gehäusematerial dokumentieren: ABS, Polycarbonat, Aluminium, pulverbeschichteter Stahl, Edelstahl oder ein anderes Material. Oberflächenrauheit messen oder die Ra-Spezifikation anfordern. Bei lackierten oder beschichteten Substraten klebt der Klebstoff an der Beschichtung, nicht am Grundmetall. Ein Probestück für Haftprüfungen beschaffen.
Schritt 2: Jedes Substrat als HSE oder LSE einordnen
Mit einem für das Substrat geeigneten Testtintenstift-Satz prüfen. Benetzt die Tinte die Oberfläche bei mindestens 36 dyn/cm, handelt es sich um HSE: Klebstoffe der 200MP-Familie verwenden. Perlt sie unterhalb von 36 dyn/cm ab, ist das Substrat LSE: 300LSE spezifizieren.
Schritt 3: Klebstoffdicke nach Rauheit wählen
Glatte Oberflächen (Ra <1,6 µm): 2 mil. Strukturierte Oberflächen (Ra 1,6–6,3 µm): 5 mil. Stark strukturierte Oberflächen (Ra >6,3 µm): 5 mil mit höherem Anpressdruck oder zusätzliche mechanische Befestigung in Betracht ziehen.
Schritt 4: Temperatur- und Umweltverträglichkeit prüfen
Die Temperaturangaben des Datenblatts mit Betriebs- und Lagertemperaturen des Produkts abgleichen. Im Außeneinsatz UV-Beständigkeit bestätigen lassen und Bewitterungsprüfdaten nach ASTM G154 mit mindestens 1 000 Stunden anfordern. Bei Chemikalienbelastung Tauchprüfdaten für die tatsächlich am Gerät vorkommenden Flüssigkeiten verlangen.
Schritt 5: Haftprüfung am Erstmuster verlangen
Vor der Produktionsfreigabe eine 90°-Schälprüfung auf Ihrem tatsächlichen Substrat-Probestück verlangen, nicht auf einer Referenzplatte. Akzeptables Ergebnis: ≥25 N/25 mm nach 72 Stunden Verweilzeit bei Raumtemperatur und ≥15 N/25 mm nach 100 Temperaturwechseln von −40 °C bis +85 °C gemäß IEC 60068-2-14.
5. Warnsignale für die falsche Klebstoffwahl
Diese Hinweise bei Konstruktionsprüfung oder Lieferantenqualifizierung deuten auf spätere Klebstoffprobleme im Einsatz hin:
- „Wir verwenden für alles 468MP“ — Ein Klebstoff kann nicht für alle Substrate, Lagen und Umgebungen optimal sein. Diese Aussage deutet auf fehlende technische Analyse hin.
- Keine Frage nach dem Substrat — Fragt der Lieferant nie nach dem Montagematerial, verwendet er eine pauschale Standardauswahl.
- Kautschuk-Haftklebstoff für draußen vorgeschlagen — Kautschukklebstoffe bauen unter UV innerhalb von 200–400 Stunden ab. Acrylat ist die einzige geeignete Klebstoffchemie für Frontfolien im Außeneinsatz.
- 2 mil Klebstoff auf strukturierter Oberfläche — Führt zwangsläufig zu Lufteinschlüssen und fortschreitender Delamination bei Temperaturwechseln.
- Keine Schälprüfdaten auf Ihrem tatsächlichen Substrat — Allgemeine Edelstahlwerte sagen das Verhalten auf Pulverbeschichtung oder strukturiertem Kunststoff nicht voraus.
- Permanenter Klebstoff auf einem wartbaren Panel — Verursacht zerstörende Demontage, Gehäuseschäden und höhere Servicekosten.
- Ausgasung bei abgedichteten Gehäusen nicht berücksichtigt — VOC-Ablagerungen auf optischen Komponenten führen 12–24 Monate nach der Installation zu Garantieansprüchen.
6. Häufig gestellte Fragen
Was unterscheidet 467MP und 468MP bei Folientastaturen?
Beide verwenden identische 200MP-Acrylatchemie und haben denselben Temperaturbereich von −40 °C bis +149 °C sowie dieselbe Substratverträglichkeit. Der Unterschied ist die Dicke: 467MP hat 2 mil (0,05 mm) für glatte Oberflächen; 468MP hat 5 mil (0,127 mm) für strukturierte oder raue Flächen, deren Unebenheiten die dickere Schicht ausgleicht.
Welcher Klebstoff eignet sich am besten für strukturierte oder pulverbeschichtete Flächen?
Für Pulverbeschichtungen mit 30–36 mN/m Oberflächenenergie 9472LE verwenden, einen 5 mil dicken 300LSE-Klebstoff für niederenergetische Substrate. Für strukturierte hochenergetische Flächen wie bearbeitetes Aluminium oder strukturiertes ABS bietet 468MP (5 mil, 200MP) ausreichend Spaltausgleich, ohne LSE-Chemie zu benötigen.
Wie wähle ich Klebstoff für eine Frontfolie an einem Außengerät?
Einen UV-geeigneten Acrylat-Haftklebstoff wählen, keinen Kautschukklebstoff. Das Datenblatt sollte Bewitterungsdaten nach ASTM G154 für mehr als 1 000 Stunden enthalten. Für die Verbindung zwischen Frontfolie und Tastatur bietet 7945MP UV-stabile Haftung. Für die Gehäusemontage die Familie 200MP oder 300LSE auf die Oberflächenenergie des Substrats abstimmen.
Kann derselbe Klebstoff für Abstandshalter- und Montagelage verwendet werden?
Technisch ja, empfehlenswert ist es nicht. Die Abstandshalterlage erfordert eine präzise Dicke, typischerweise 3 mil, damit die Dom-Betätigungskraft gleichmäßig bleibt. Die Dicke der Montagelage richtet sich nach der Substratrauheit und liegt bei 2–5 mil. Ein einziger Klebstoff beeinträchtigt entweder das Schaltgefühl oder die Zuverlässigkeit der Verbindung.
Welche Klebstoffdicke brauche ich für eine raue Montagefläche?
Die Rauheit Ra messen oder abschätzen. Bei Ra <1,6 µm 2 mil, bei Ra 1,6–6,3 µm 5 mil verwenden. Bei Ra >6,3 µm sind 5 mil mit erhöhtem Anpressdruck erforderlich: 15–25 psi und zwei Walzendurchgänge. Oberhalb von Ra 12,5 µm eine Oberflächenvorbereitung durch Schleifen oder Primern erwägen.
Muss der Klebstoff UL- oder Ausgasungsnormen erfüllen?
Das hängt von der Endanwendung ab. Abgedichtete Elektronikgehäuse profitieren von ausgasungsarmen Klebstoffen nach NASA ASTM E595 mit TML <1,0 % und CVCM <0,10 %, um Trübungen optischer Bauteile zu vermeiden. Die meisten OEM-Spezifikationen verlangen für Klebstoffe in Unterhaltungselektronik UL 94 V-0. Bei Medizinprodukten kann eine USP-Class-VI-Biokompatibilitätszertifizierung erforderlich sein.
7. Nächste Schritte
Jede Klebeschnittstelle der Baugruppe anhand der acht Kriterien bewerten und dann in der Klebstoff-Vergleichstabelle mögliche Artikelnummern bestimmen. Vor der Designfestlegung substratspezifische Schälprüfdaten vom Folientastaturlieferanten verlangen. Der Unterschied zwischen 7 Jahren Haftung und einem Ausfall nach 7 Monaten ist ein 15-minütiges technisches Gespräch in der Konstruktionsphase.
Offenlegung: JASPER Electronics hat diesen technischen Auswahlrahmen als Hersteller von Folientastaturen und Frontfolien mit Sitz in Shenzhen, China, erstellt. Das Vorgehen gilt für die Klebstoffspezifikation jedes Lieferanten.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.