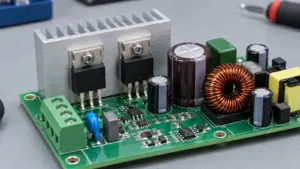
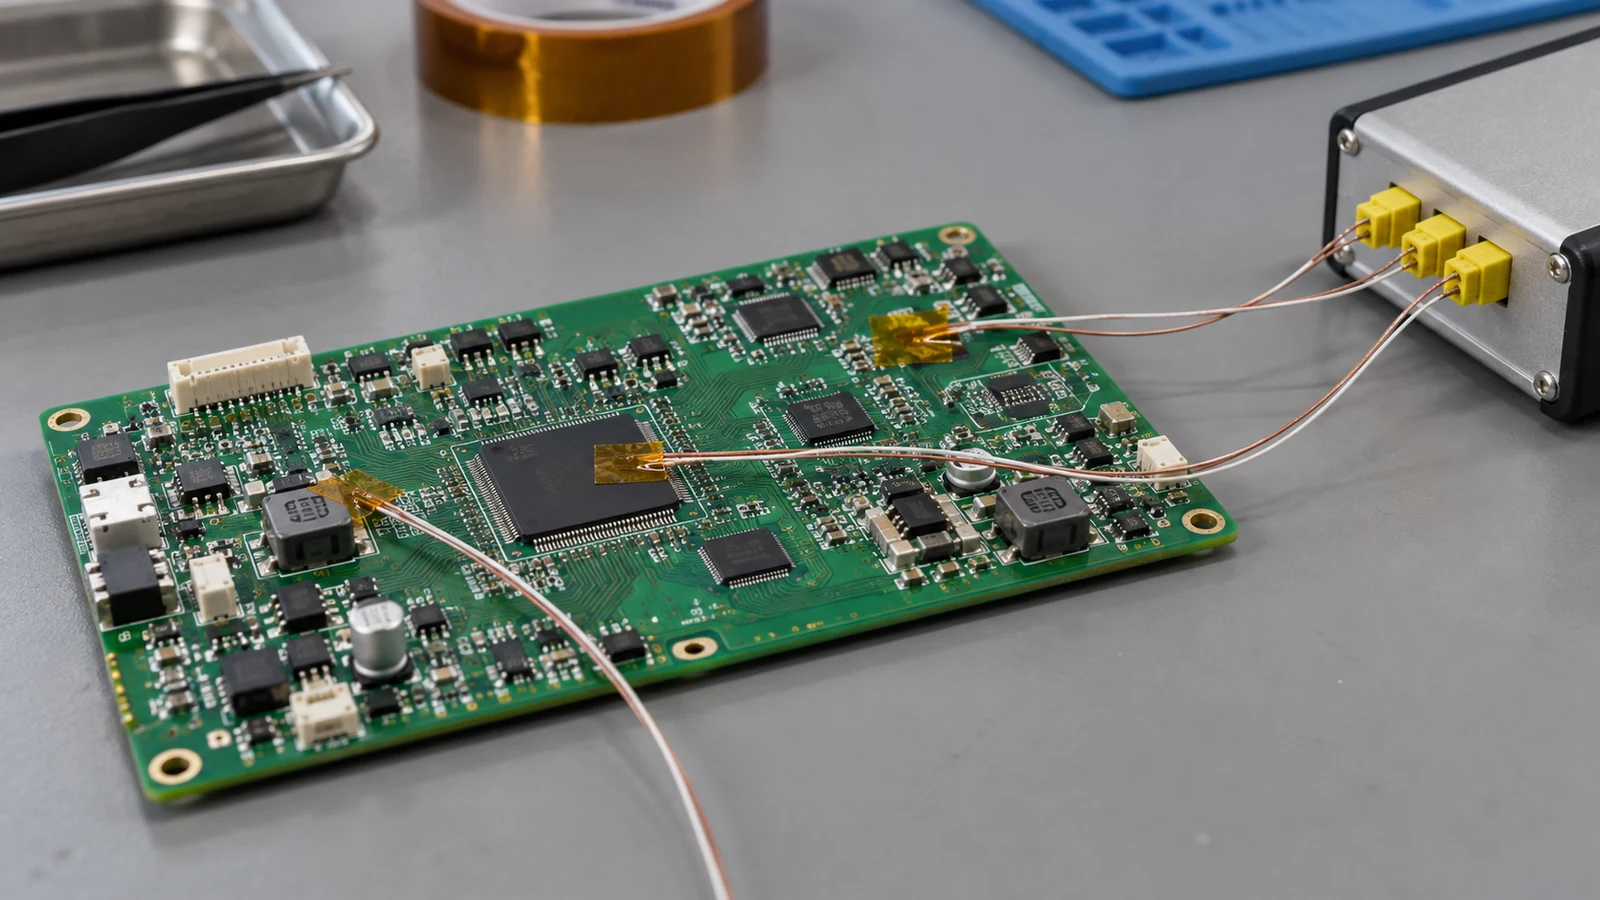
Thermische Balance bei der Leiterplattenbestückung (PCB-Bestückung) bedeutet, eine Baugruppe so zu gestalten, dass ihre verschiedenen Bereiche die jeweiligen Lötanforderungen erfüllen können, ohne die Grenzwerte der Bauteile oder der Leiterplatte zu überschreiten. Gemeint sind weder gleiche Kupferflächenanteile noch identische Temperaturen an allen Stellen. Prüfen Sie Kupferverteilung, Anbindungen der Lötpads, thermische Masse der Bauteile und Erwärmung durch den Ofen gemeinsam. Korrigieren Sie vermeidbare Asymmetrien im Layout und übergeben Sie dem Prozessingenieur anschließend eine gekennzeichnete Risikokarte. Ein kupferreicher Bereich kommt als langsamer aufheizende Stelle infrage; dies ist jedoch keine Temperaturmessung. Sein tatsächliches Verhalten hängt von der bestückten Leiterplatte und dem Prozess ab.
- Kupferungleichgewichte und Bereiche mit unterschiedlicher thermischer Masse erkennen
- Pad-Anbindungen mit ungleichmäßiger Erwärmung der Lötstellen in Beziehung setzen
- Große Bauteile neben temperaturempfindlichen Komponenten prüfen
- Layoutmaßnahmen vergleichen, bevor der Prozess geändert wird
- Heiße und kalte Stellen für die Übergabe an die Reflow-Validierung festlegen
- DFM-Entscheidungen und verbleibende thermische Risiken dokumentieren
- Die richtigen Spezifikationen und Normen anwenden
- Die Prüfung auf fünf Layoutszenarien anwenden
- 1. Leistungssteckverbinder neben kleinen passiven Bauteilen
- 2. Leistungsbauteil mit freiliegendem Pad in einem kupferreichen Bereich
- 3. Dicht bestückter Bereich neben einem dünn bestückten Signalabschnitt
- 4. Produktvariante mit reduzierter Bestückung
- 5. Doppelseitige Bestückung in einem Produktionsnutzen
- Häufig gestellte Fragen
- Wie kann die Kupferbalance das Reflow-Löten von Baugruppen beeinflussen?
- Warum können benachbarte Pads unterschiedlich schnell aufheizen?
- Kann ein einziges Ofenrezept alle Unterschiede der thermischen Masse ausgleichen?
- Welche Layoutbereiche sollten für die Temperaturprofilvalidierung gekennzeichnet werden?
- Wann sollte ein thermisches Bestückungsrisiko im Layout statt durch Prozessoptimierung behoben werden?
- Sind Wärmefallen immer die richtige Korrektur?
- Verbessert dickeres Kupfer automatisch die thermische Balance der Bestückung?
- Was sollte eine thermische DFM-Übergabe enthalten?
- Nächster Schritt: Eine thermische Risikokarte mit den Bestückungsdaten übermitteln
Kupferungleichgewichte und Bereiche mit unterschiedlicher thermischer Masse erkennen
Ein Kupferungleichgewicht ist relevant, wenn es die Wärmespeicherung und die Wärmeübertragungswege im Umfeld der Lötstellen verändert. Prüfen Sie jede Kupferlage und die bestückte Baugruppe, nicht nur die Kupferfläche auf der obersten Lage. Große Bauteile und Kupferflächen können sich beim Reflow langsamer erwärmen. Behandeln Sie dies als Hypothese für die Vorprüfung, nicht als Regel, nach der jedes an eine Kupferfläche angebundene Pad kalt sein muss.
Trennen Sie drei Einflussgrößen: Wärmekapazität, thermische Anbindung und Einwirkung der Erwärmung. Die Wärmekapazität beschreibt, wie viel Energie für eine Temperaturänderung eines Objekts benötigt wird. Die Anschlussgeometrie bestimmt, wohin Wärme fließen kann. Bauteilhöhe, Platzierung und Ausrichtung der Baugruppe beeinflussen die Wärmeeinwirkung. Eine Draufsicht der Kupferverteilung kann diese drei Größen nicht vollständig erfassen.
Für einen einfachen Materialvergleich entspricht die Wärmekapazität näherungsweise der Masse multipliziert mit der spezifischen Wärmekapazität. Bei identischem Material, gleicher Grundfläche und gleichem Kupferflächenanteil verdoppelt eine Erhöhung der tatsächlichen Kupferdicke von 35 µm auf 70 µm den Wärmekapazitätsbeitrag dieses Kupferbereichs. Die Aufheizzeit der gesamten Leiterplatte verdoppelt sich dadurch nicht: Laminat, Bauteile, Wärmeübertragung und benachbarte Strukturen bleiben Bestandteile des Systems.
| Prüfgröße | Optionen oder Messgrundlage | Einordnung für die fertigungsgerechte Gestaltung (DFM) |
|---|---|---|
| Nenn-Ausgangskupferdicke | 12 µm, 18 µm, 35 µm, 70 µm, 105 µm | Dies sind dokumentierte Beispiele für Ausgangsfolien, kein allgemeingültiger Katalog und keine Zusage zur Endkupferdicke. Fordern Sie den fertigen Lagenaufbau an. |
| Kupferflächenanteil | Kontinuierlicher Prozentwert innerhalb eines definierten Bereichs, für jede Lage getrennt berechnet | Vergleichen Sie gleich große Bereiche; dokumentieren Sie die untersuchte Fläche und die angebundenen Kupferebenen. Geben Sie keinen universellen Prozentsatz für eine ausgewogene Verteilung vor. |
| Pad-Anschlussgeometrie | Direkte/vollflächige Anbindung; Anbindung über eine Leiterbahnverengung; Speichenanbindung als Wärmefalle (Thermal Relief) | Vergleichen Sie sowohl Wärmewege als auch elektrische Anforderungen. Keine Variante ist generell vorzuziehen. |
| Thermische Bauteillast | Materialabhängige Wärmekapazität in J/K; Masse, Aufbau und Abmessungen als Eingangsgrößen der Vorprüfung | Eine große Außenkontur oder eine hohe Betriebsleistung allein quantifiziert das Reflow-Verhalten nicht. |
Ausgangsfolie und fertiges Kupfer sind unterschiedliche Spezifikationen. Beim Ätzen wird Kupfer entfernt; durch galvanische Abscheidung kann Kupfer hinzukommen. Verwenden Sie den Fertigungslagenaufbau, statt anzunehmen, dass die Nennbezeichnung der Folie jede fertige Lage beschreibt.
Ebenso beschreibt der thermische Widerstand zwischen Halbleitersperrschicht und Umgebung, üblicherweise in °C/W angegeben, eine definierte Wärmeflussbedingung im Betrieb. Er ist nicht die Wärmekapazität in J/K. Verwenden Sie diesen Wert nicht allein, um transiente Aufheizraten beim Reflow-Löten einzuordnen.
Pad-Anbindungen mit ungleichmäßiger Erwärmung der Lötstellen in Beziehung setzen
Asymmetrische Pad-Anbindungen können dazu führen, dass benachbarte Lötstellen zu unterschiedlichen Zeitpunkten benetzen. Vergleichen Sie an beiden Enden eines zweipoligen Bauteils Leiterbahnbreite, Leiterbahnanzahl, Flächenanbindung, benachbarte metallisierte Bohrungen und Via-Anbindungen. der genannte Anbieter nennt diese Unterschiede als Einflussfaktoren für unausgewogene Benetzung und den Grabsteineffekt (Tombstoning).
Beginnen Sie mit der Prüfung zusammengehöriger Pad-Paare. Verfolgen Sie den leitenden Pfad jedes Pads durch alle angeschlossenen Lagen. Zwei Lötflächen können an der Oberfläche identisch aussehen, obwohl eine über Vias mit einer großen Kupferebene verbunden ist und die andere lediglich mit einer schmalen Leiterbahn. Gleiche Lötflächenabmessungen belegen daher kein gleiches thermisches Verhalten.
Ein aufgerichtetes oder schlecht benetztes Bauteil ist ein Nachweis für einen Bestückungs- beziehungsweise Lötfehler, nicht für eine thermische Grundursache. Prüfen Sie Pastendepots, Platzierung, Lötbarkeit und den tatsächlichen Erwärmungsverlauf, bevor Sie eine Korrektur auswählen. Baugruppenqualität ergibt sich aus dem Zusammenwirken von Lotvolumen, Leiterplattenqualität, Platzierung und Reflow-Bedingungen.
Soweit die elektrischen Randbedingungen es zulassen, vergleichen Sie eine symmetrischere Leiterbahneinführung, übereinstimmende Anschlussgeometrien oder eine Wärmefallenanbindung. Fügen Sie nicht wahllos Speichen hinzu. Im PowerPAD-Beispiel verwendet der spezifizierte Wärmeabfuhrpfad der thermischen Vias durchgehende Flächenanbindungen statt Wärmefallen.
Behandeln Sie das Lotflussverhalten eines Vias und seine leitende Anbindung als getrennte Fragen. Das Verschließen eines Lotabflusswegs belegt nicht, dass beide Pads nun gleichwertige Wärmewege besitzen. Dokumentieren Sie beide Mechanismen, wenn eine Designänderung nur einen davon adressiert.
Große Bauteile neben temperaturempfindlichen Komponenten prüfen
Große Bauteile neben temperaturempfindlichen Komponenten müssen gemeinsam geprüft werden, weil eine Einstellung, die einer Stelle hilft, eine andere belasten kann. Untersuchen Sie den konkreten Steckverbinder, die Abschirmung, die Induktivität, den Kondensator oder das Leistungsgehäuse zusammen mit den kleineren Nachbarbauteilen. Die physische Größe ist ein Hinweis für die Vorprüfung; maßgeblich bleiben die Verarbeitungslimits des Bauteilherstellers.
Die Bauteilplatzierung kann auch die Einwirkung der Erwärmung beeinflussen. Ein hoher Steckverbinder oder eine Abschirmung kann die lokale Zirkulation um benachbarte Bauteile verändern; wie relevant dies ist, hängt vom Heizsystem und der Geometrie ab. Berücksichtigen Sie Layout, Abschattung und hohe Nachbarbauteile bei der Bewertung des Wärmeeintrags.
Kennzeichnen Sie die möglicherweise langsam aufheizende Lötstelle und das möglicherweise begrenzende Bauteil getrennt. Die Lötanschlüsse eines Steckverbinders, sein Kunststoffkörper und ein benachbartes kleines passives Bauteil haben nicht zwangsläufig dieselbe Temperatur. Schließen Sie nicht allein aus einer langsamen Erwärmung, dass der Steckverbinder eine höhere thermische Belastung verträgt.
Prüfen Sie die praktikablen Alternativen mit dem Schaltungsentwickler: das kleine Bauteil versetzen, den Steckverbinder drehen, die lokale Anordnung ändern oder ein für den Montageprozess geeignetes Bauteil auswählen. Erhalten Sie Entkopplungswirkung, Signalintegrität, mechanische Passung und Strompfade. „Weiter weg platzieren“ ist ohne diese Randbedingungen keine vollständige Anweisung.
Trennen Sie Betriebswärme von der Erwärmung während der Bestückung und des Lötens. Ein Bauteil, das im Betrieb viel Verlustleistung abgibt, ist beim Reflow-Löten einer unbestromten Baugruppe nicht zwangsläufig das am langsamsten aufheizende Element. Identifizieren Sie das Risiko anhand seines Aufbaus und seiner Anbindungen und ermitteln Sie die relevante Grenze anschließend aus seinen Verarbeitungsvorgaben.
Layoutmaßnahmen vergleichen, bevor der Prozess geändert wird
Für die thermische Balance bei der Leiterplattenbestückung sollten Layoutmaßnahmen Vorrang haben, wenn eine lokale Änderung einen vermeidbaren Konflikt beseitigt, ohne die elektrische Funktion zu beeinträchtigen. Eine Prozessanpassung bleibt sinnvoll, wenn repräsentative Baugruppen alle relevanten Grenzwerte gemeinsam einhalten können. Ändern Sie erforderlichenfalls das Layout, wenn heißere und kältere Stellen nicht gemeinsam in das zulässige Prozessfenster passen.
Überführen Sie Designbeobachtungen mithilfe der folgenden Matrix in konkrete Prüfschritte. Jedes Risiko ist eine zu untersuchende Hypothese, keine Fehlerprognose und keine gemessene Temperatureinstufung.
| Designmerkmal | Einfluss der thermischen Masse | Mögliches Bestückungs- oder Lötrisiko | Layoutoption | Übergabe an die Validierung |
|---|---|---|---|---|
| Große Kupferebene | Fügt verteilte Wärmekapazität des Kupfers und leitende Pfade hinzu; angebundene Lötstellen können verzögert aufheizen | Unzureichende thermische Belastung der Lötstelle, während andere Stellen ihre Grenzwerte erreichen | Notwendige Kupferebenen erhalten; vermeidbare lokale Asymmetrien oder die Bauteilplatzierung prüfen | Flächenangebundene Lötstellengruppen, betroffene Lagen und einen abweichenden Vergleichsbereich markieren |
| Asymmetrische Pad-Anbindung | Koppelt gegenüberliegende Pads an unterschiedliche Wärmewege | Ungleichmäßige Benetzung, Bauteilbewegung oder Grabsteineffekt | Leiterbahneinführung und Anschlussgeometrie vergleichen; Wärmefallen nur einsetzen, wenn zulässig | Das Pad-Paar und den genauen geometrischen Unterschied benennen |
| Steckverbinder mit hoher Masse | Metallanschlüsse und Gehäuseaufbau erhöhen die lokale Last; die Körperhöhe kann die Wärmeeinwirkung beeinflussen | Späte Benetzung der Lötstellen oder übermäßige thermische Belastung an anderer Stelle | Unter Beachtung der Steckbedingungen versetzen oder drehen; Bauteilauswahl prüfen | Steckverbindergrenzwerte bereitstellen und Risiken an Anschlüssen und Körper unterscheiden |
| Dicht bestückter Leistungsbereich | Konzentriert Kupfer, Vias und Bauteillasten | Geringer Prozessspielraum zwischen Lötstellen- und Bauteilanforderungen | Gruppierung und Lagenanbindungen prüfen, ohne Leistungsrückstrompfade oder Kühlung zu beeinträchtigen | Bereich, beibehaltene elektrische Randbedingungen und begrenzende Bauteile benennen |
| Kleines Bauteil neben großer Masse | Kleine und große Strukturen können unterschiedlich reagieren; die lokale Wärmeeinwirkung kann abweichen | Ungleichmäßige Benetzung oder übermäßige thermische Belastung des kleineren Bauteils | Innerhalb der Schaltungsrandbedingungen versetzen; beide Pad-Anbindungen vergleichen | Kleines Bauteil, benachbarte Masse und konkurrierende Anforderungen markieren |
| Ungleichmäßige Bauteilverteilung | Erzeugt unterschiedlich bestückte Bereiche auf Leiterplatte oder Nutzen | Unterschiedliche Temperaturverläufe oder nicht repräsentative Probenauswahl | Verteilung, Nutzenanordnung und zulässige Ausrichtung prüfen | Bestückungsvariante, Nutzenposition, Ausrichtung und Bestückungsdurchlauf angeben |
Fügen Sie nicht allein deshalb Kupfer hinzu, damit eine Darstellung des Kupferflächenanteils symmetrisch aussieht. Zusätzliches Kupfer kann das elektrische Verhalten und das Wärmeübertragungsnetz verändern. Umgekehrt kann das Entfernen einer notwendigen Flächenanbindung zur Vereinfachung des Lötens die Betriebsanforderungen des Produkts beeinträchtigen. Holen Sie vor der Annahme beider Ansätze die Freigabe der elektrischen Entwicklung ein.
Beziehen Sie bei Änderungen an Kupferdicke oder Anschlussgeometrie die fertigungstechnische Machbarkeit in die Entscheidung ein. der genannte Anbieter weist darauf hin, dass die Ausgangskupferdicke die realisierbaren Leiterbahnbreiten und Abstände beeinflusst. Eine vorgeschlagene Verengung oder Wärmefalle muss daher gegen die gewählten Fertigungsregeln geprüft werden, statt sie aus einem anderen Lagenaufbau zu übernehmen.
Entscheidend ist, ob die vorgeschlagene Änderung die erkannte Einschränkung beseitigt. Eine Ofenanpassung, die eine problematische Lötstelle akzeptabel macht, zugleich aber ein anderes Bauteil über seinen Grenzwert hinaus belastet, löst den Designkonflikt nicht.
Heiße und kalte Stellen für die Übergabe an die Reflow-Validierung festlegen
Die thermische Übergabe sollte potenziell relevante Bereiche und den jeweiligen Grund benennen. Die endgültigen Messstellen und das Prozessfenster bleiben Aufgabe des Validierungsingenieurs. Unterscheiden Sie zwischen einer möglicherweise langsam aufheizenden Lötstelle, einem möglicherweise stark thermisch belasteten Bauteil und einem asymmetrischen Pad-Paar. Dies sind unterschiedliche Prüfobjekte, auch wenn sie in unmittelbarer Nähe zueinander liegen.
Versehen Sie Bestückungsansichten mit Referenzkennzeichen, Leiterplattenseite, Bereichsgrenzen und Verweisen auf die betroffenen Kupferlagen. Nehmen Sie sowohl dicht als auch dünn bestückte Bereiche auf, statt nur das größte Bauteil auszuwählen. Geben Sie an, ob es um die thermische Belastung der Lötstelle, des Bauteilkörpers oder um Unterschiede zwischen benachbarten Lötstellen geht.
Tatsächliche Bauteiltemperaturen hängen von Position und umgebender Bestückung ab; Ofeneinstellungen entsprechen nicht direkt den Lötstellentemperaturen. Deshalb ist das markierte Layout eine Eingangsgröße für die Validierung und kein Ersatz dafür.
| Übergabepunkt | Bereitzustellende Informationen | Unterstützte Entscheidung |
|---|---|---|
| Eindeutiger, kontrollierter Fertigungsstand | Leiterplattenrevision, Stücklistenvariante (BOM), Bestückungsseite, Nutzenzeichnung und Bestückungsreihenfolge | Ob der geprüfte Aufbau das freigegebene Produkt repräsentiert |
| Nachweise zu Kupfer und Anbindungen | Lagenaufbau, Anforderung an das fertige Kupfer, Flächenanbindungen, relevante Vias und Ansichten der Pad-Paare | Ob der vermutete thermische Unterschied im tatsächlichen Design vorhanden ist |
| Konkurrierende Grenzwerte | Verarbeitungsvorgaben der konkreten Bauteile, Lotpastenrichtlinien, Leiterplattenanforderungen und zutreffende bisherige thermische Belastung | Welche Randbedingungen der Lötstellen und Materialien gemeinsam erfüllt werden müssen |
| Repräsentative Prozessbedingungen | Vorgesehene Ausrichtung, Nutzen- oder Trägerkonfiguration, Beladungszustand und Reflow-Durchlauf | Welche Änderungen frühere Nachweise nicht mehr repräsentativ machen könnten |
| Nachweise zum Risikoabschluss | Zugeordnete Temperaturaufzeichnungen, Prüfergebnisse, akzeptierte Designrevision und verantwortliche Prüfer | Ob nachgewiesen wurde, dass das Layoutrisiko akzeptabel ist |
Der Prozessingenieur sollte die endgültigen Sensorpositionen, Befestigungsmethoden, Geräteeignung und das Akzeptanzfenster festlegen. Diese Übergabe schreibt weder eine universelle Temperaturdifferenz noch eine Spitzentemperatur oder ein Ofenrezept vor.
Bevor Sie einen früheren Versuch als anwendbar betrachten, vergleichen Sie dessen Lagenaufbau, Bestückung, Nutzenkonfiguration und Bestückungsreihenfolge mit dem vorgesehenen Aufbau. Ein aussagekräftiger Bericht ordnet die Messstellen der Risikokarte zu und erklärt, wie die ausgewählten Bedingungen die geplante Serienfertigung repräsentieren.
Jedes gekennzeichnete Risiko benötigt eine Entscheidung, aber nicht zwangsläufig einen eigenen Messpunkt. Bei gleichwertigen Bereichen kann der Prozessingenieur eine repräsentative Abdeckung begründen. Diese Begründung muss den gemeinsamen Aufbau und die begrenzenden Bedingungen benennen; eine bequem zugängliche Sensorposition allein belegt keine Gleichwertigkeit.
DFM-Entscheidungen und verbleibende thermische Risiken dokumentieren
Eine thermische DFM-Entscheidung sollte festhalten, was geändert wurde, welche Randbedingung erhalten blieb, wer den Zielkonflikt akzeptiert und welcher Nachweis das Risiko abschließt. Eine Designregelprüfung bestätigt die Geometrie anhand der konfigurierten Regeln; sie beweist nicht, dass ein Lötprozessfenster existiert. Halten Sie die Designentscheidung mit ihrer Validierungsanforderung verknüpft.
Betrachten Sie als Beispiel eine Steuerungsbaugruppe Rev C mit dem Risiko TB-03, nicht als Ergebnis eines Produktionstests: R17 liegt neben Steckverbinder J2; ein Pad ist direkt an einen Massebereich angebunden, das andere über eine schmale Leiterbahn. Als Maßnahme sollen übereinstimmende Anbindungen über Leiterbahnverengungen bewertet werden, ohne die erforderliche Massefläche zu unterbrechen. Die elektrische Entwicklung verantwortet die Freigabe von Strom- und Rückstrompfaden; das Layout verantwortet die überarbeitete Ansicht des Pad-Paars; die Fertigung verantwortet die repräsentative thermische Validierung; und die Qualität verantwortet die Bewertung der verknüpften Prüfnachweise. Für die Freigabe müssen sich die akzeptierte Geometrie und die zugehörigen Nachweise auf denselben kontrollierten Revisionsstand beziehen.
Ein solcher Eintrag ist hilfreicher als „Profil optimieren“, weil er das betroffene Element benennt, die elektrische Randbedingung erhält und den Abschluss definiert. Auch ein unverändertes Design benötigt eine Begründung: Beispielsweise verhindert der notwendige Strompfad eine Änderung der Wärmefalle, sodass die Annahme von einer dokumentierten Validierung der beibehaltenen Geometrie abhängt.
Dokumentieren Sie Auslöser für eine erneute Prüfung, darunter Änderungen am Kupferlagenaufbau, ein anderer Steckverbinder, Bestückungsänderungen oder eine geänderte Nutzenkonfiguration. Übertragen Sie eine thermische Entscheidung nicht automatisch auf einen wesentlich anderen Fertigungsaufbau.
Die richtigen Spezifikationen und Normen anwenden
Die anwendbaren thermischen Randbedingungen ergeben sich aus den tatsächlichen Bauteilen, der Leiterplatte und dem Bestückungs- und Lötprozess. Lesen Sie die Verarbeitungshinweise des Bauteils, die Anforderungen des Lotpastenlieferanten und die vereinbarte Spezifikation der unbestückten Leiterplatte gemeinsam. Ein allgemeines Profildiagramm ersetzt diesen Dokumentensatz nicht.
J-STD-020 behandelt die Klassifizierung der Feuchtigkeits- und Reflow-Empfindlichkeit der jeweils anwendbaren nicht hermetischen oberflächenmontierten Bauelemente. Eine Belastung zur Klassifizierung ist nicht automatisch das Produktionsrezept der Leiterplatte. Unterscheiden Sie Lötstellenanforderungen von Grenzwerten des Bauteilkörpers; behalten Sie diese Unterscheidung bei, wenn Sie Dokumente in Validierungskriterien überführen.
Gehäusespezifische Layoutvorgaben haben ebenfalls Vorrang vor einer allgemeinen Empfehlung, thermische Anbindungen zu schwächen. Erhalten Sie die erforderlichen Anbindungen freiliegender Pads und Vias, sofern der verantwortliche Entwickler keine belegte Alternative freigibt.
Halten Sie Temperaturnachweise und Nachweise zur Lötstellenqualität getrennt. Eine akzeptable Temperaturaufzeichnung belegt für sich genommen nicht die Verarbeitungsqualität jeder Lötstelle. Ebenso weist eine optisch akzeptable Probe keinen Temperaturspielraum über den gesamten Fertigungsaufbau nach. Vereinbaren Sie Prüfkonzept und Produktannahmeanforderungen parallel zur Validierung, einschließlich einer geeigneten Bewertung verdeckter Lötstellen unter den Gehäusen.
Die Prüfung auf fünf Layoutszenarien anwenden
Die folgenden Szenarien zeigen, wie sich dieselbe Prüfung je nach Baugruppe verändert. Es handelt sich um repräsentative Designsituationen, nicht um berichtete Produktionsergebnisse von JASPER. Jedes Szenario benötigt eine andere Risikokarte, nicht ein anderes universelles Rezept.
1. Leistungssteckverbinder neben kleinen passiven Bauteilen
Kennzeichnen Sie die Steckverbinderanschlüsse und die Pad-Paare der benachbarten passiven Bauteile getrennt. Prüfen Sie, ob die Flächenanbindung eines passiven Bauteils den lokalen Unterschied verstärkt. Bewerten Sie eine Verlagerung innerhalb der Schaltungs- und Steckrandbedingungen, bevor Sie den Prozessingenieur um eine höhere Gesamtbelastung bitten. Übernehmen Sie die Körpergrenzwerte des konkreten Steckverbinders in die Übergabe.
2. Leistungsbauteil mit freiliegendem Pad in einem kupferreichen Bereich
Erhalten Sie den für das Gehäuse erforderlichen Wärmeabfuhrpfad im Betrieb. Untersuchen Sie das Lötstellenrisiko, ohne dem Netzwerk thermischer Vias automatisch Wärmefallen hinzuzufügen. Kennzeichnen Sie den Bereich und seine benachbarten begrenzenden Bauteile, damit die Validierung sowohl die erforderlichen Lötstellen als auch die umgebende Baugruppe berücksichtigt.
3. Dicht bestückter Bereich neben einem dünn bestückten Signalabschnitt
Vergleichen Sie beide Bereiche anhand derselben Leiterplattenrevision und desselben Lagenaufbaus. Benennen Sie die möglicherweise verzögert aufheizende Lötstellengruppe und das Bauteil, dessen zulässige thermische Belastung die Anpassung begrenzen könnte. Behandeln Sie eine über die Leiterplatte gemittelte Temperatur nicht als Nachweis dafür, dass beide Bereiche ihre individuellen Anforderungen erfüllen.
4. Produktvariante mit reduzierter Bestückung
Eine Variante, bei der ein Steckverbinder, eine Abschirmung oder eine Bauteilgruppe entfällt, verändert die der Prüfung zugrunde liegende Bestückung. Vergleichen Sie das veränderte Last- und Erwärmungsmuster mit der validierten Konfiguration. Dokumentieren Sie die Begründung der Gleichwertigkeit oder benennen Sie die zusätzlich erforderliche Validierung. Nehmen Sie nicht an, dass die weniger bestückte Variante automatisch einfacher ist.
5. Doppelseitige Bestückung in einem Produktionsnutzen
Geben Sie an, welche Seite und welchen Bestückungsdurchlauf die Risikokarte abdeckt. Berücksichtigen Sie Nutzenränder, Träger und Ausrichtung, soweit sie den vorgesehenen Fertigungsaufbau beeinflussen. Identifizieren Sie bereits bestückte Bauteile, deren thermische Belastungsgrenzen weiterhin relevant sind. Halten Sie diese thermische Prüfung getrennt von Entscheidungen zu Abstützung, Transport und Leiterplattenverformung.
Häufig gestellte Fragen
Wie kann die Kupferbalance das Reflow-Löten von Baugruppen beeinflussen?
Die Kupferverteilung verändert Wärmespeicherung und Wärmeübertragung im Umfeld der Lötstellen. Große Kupferebenen, dickeres Kupfer und mehrlagige Anbindungen können innerhalb einer Baugruppe unterschiedliche Reaktionen hervorrufen. Prüfen Sie sie gemeinsam mit der Bestückung und den Erwärmungsbedingungen und validieren Sie anschließend die identifizierten Bereiche. Gleiche Kupferflächenanteile allein belegen keinen geeigneten Reflow-Prozess.
Warum können benachbarte Pads unterschiedlich schnell aufheizen?
Benachbarte Pads können über Leiterbahnen, Kupferebenen und Vias mit unterschiedlichen Kupfermengen verbunden sein. Dadurch verändern sich ihre Wärmewege, selbst wenn ihre Oberflächenabmessungen übereinstimmen. Auch eine ungleichmäßige Wärmeeinwirkung kann beitragen. Untersuchen Sie Paste, Platzierung und Lötbarkeit zusammen mit den Erwärmungsnachweisen, bevor Sie einen Fehler thermischer Asymmetrie zuschreiben.
Kann ein einziges Ofenrezept alle Unterschiede der thermischen Masse ausgleichen?
Es lässt sich nicht voraussetzen, dass ein einziges Ofenrezept alle Unterschiede der thermischen Masse abdeckt. Entscheidend ist, ob eine repräsentative Baugruppe die Lötstellenanforderungen erfüllt, ohne Bauteil- und Leiterplattengrenzwerte zu überschreiten. Bei widersprüchlichen Anforderungen können Layout- oder Bauteiländerungen notwendig sein, statt allein den Prozess weiter anzupassen.
Welche Layoutbereiche sollten für die Temperaturprofilvalidierung gekennzeichnet werden?
Kennzeichnen Sie kupferreiche Lötstellengruppen, asymmetrische Pad-Paare, große Steckverbinder, dicht bestückte Leistungsbereiche, kleine Bauteile neben großen Massen und Bereiche mit unterschiedlicher Bestückung. Benennen Sie das konkrete Risiko an jeder Stelle und berücksichtigen Sie relevante Varianten und Bestückungsdurchläufe. Der Validierungsingenieur wählt anschließend die endgültigen Messstellen und Akzeptanzkriterien aus.
Wann sollte ein thermisches Bestückungsrisiko im Layout statt durch Prozessoptimierung behoben werden?
Beheben Sie das Risiko im Layout, wenn sich ein vermeidbarer Anbindungs- oder Platzierungsunterschied ohne Beeinträchtigung der elektrischen Funktion beseitigen lässt oder wenn die Baugruppe ihre konkurrierenden thermischen Anforderungen nicht gemeinsam erfüllen kann. Nutzen Sie Prozessoptimierung dort, wo eine repräsentative Validierung die Vereinbarkeit nachweist. Schließen Sie die Entscheidung mit verknüpften Design-, Temperatur- und Prüfnachweisen ab.
Sind Wärmefallen immer die richtige Korrektur?
Wärmefallen sind nicht immer geeignet, weil manche Anbindungen Strom führen oder Betriebswärme in eine Kupferebene ableiten müssen. Gehäusevorgaben können an thermischen Vias durchgehende Anbindungen verlangen. Vergleichen Sie die vorgeschlagene Wärmefalle mit den tatsächlichen elektrischen, thermischen und fertigungstechnischen Anforderungen, bevor Sie sie als Verbesserung des Lötverhaltens akzeptieren.
Verbessert dickeres Kupfer automatisch die thermische Balance der Bestückung?
Dickeres Kupfer verbessert die thermische Balance der Bestückung nicht automatisch. Es verändert die lokale Wärmekapazität und Wärmeleitung, während der Rest der Leiterplatte und der Erwärmungsprozess das Temperaturverhalten weiterhin beeinflussen. Geben Sie die tatsächlichen Anforderungen an das fertige Kupfer an und prüfen Sie die Verteilung über die Lagen, statt die Dicke ausschließlich zur Angleichung der Reflow-Erwärmung auszuwählen.
Was sollte eine thermische DFM-Übergabe enthalten?
Nehmen Sie den kontrollierten Baugruppenrevisionsstand, die Bestückungsvariante, den Lagenaufbau, markierte Risikobereiche, relevante Pad-Anbindungen, Bauteilgrenzwerte sowie die vorgesehenen Nutzen- und Prozessbedingungen auf. Benennen Sie die verantwortlichen Prüfer und die Abschlussnachweise. Überlassen Sie die endgültige Messstellenanordnung und das validierte Reflow-Fenster dem Prozessingenieur, statt sie allein aus dem Layout vorzugeben.
Nächster Schritt: Eine thermische Risikokarte mit den Bestückungsdaten übermitteln
Eine nützliche thermische Prüfung beginnt mit Designnachweisen, nicht mit der Anforderung einer Standard-Ofeneinstellung. Bereiten Sie Fertigungs- und Bestückungsdaten, Lagenaufbau, BOM mit exakten Bauteilnummern, Platzierungsdaten und Nutzenkonfiguration vor. Ergänzen Sie markierte Bereiche, die das vermutete Ungleichgewicht und die nicht veränderbaren elektrischen Randbedingungen erläutern.
Senden Sie dieses Paket an JASPER, wenn Sie Dienstleistungen zur Leiterplattenbestückung besprechen. Fragen Sie, welche Risiken eine Layoutentscheidung und welche eine Prozessvalidierung erfordern. Angestrebt wird eine nachvollziehbare Entscheidung für jedes thermische Risiko mit klarer Verantwortung dafür, nachzuweisen, dass die vorgesehene Baugruppe ihre Anforderungen erfüllt.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.