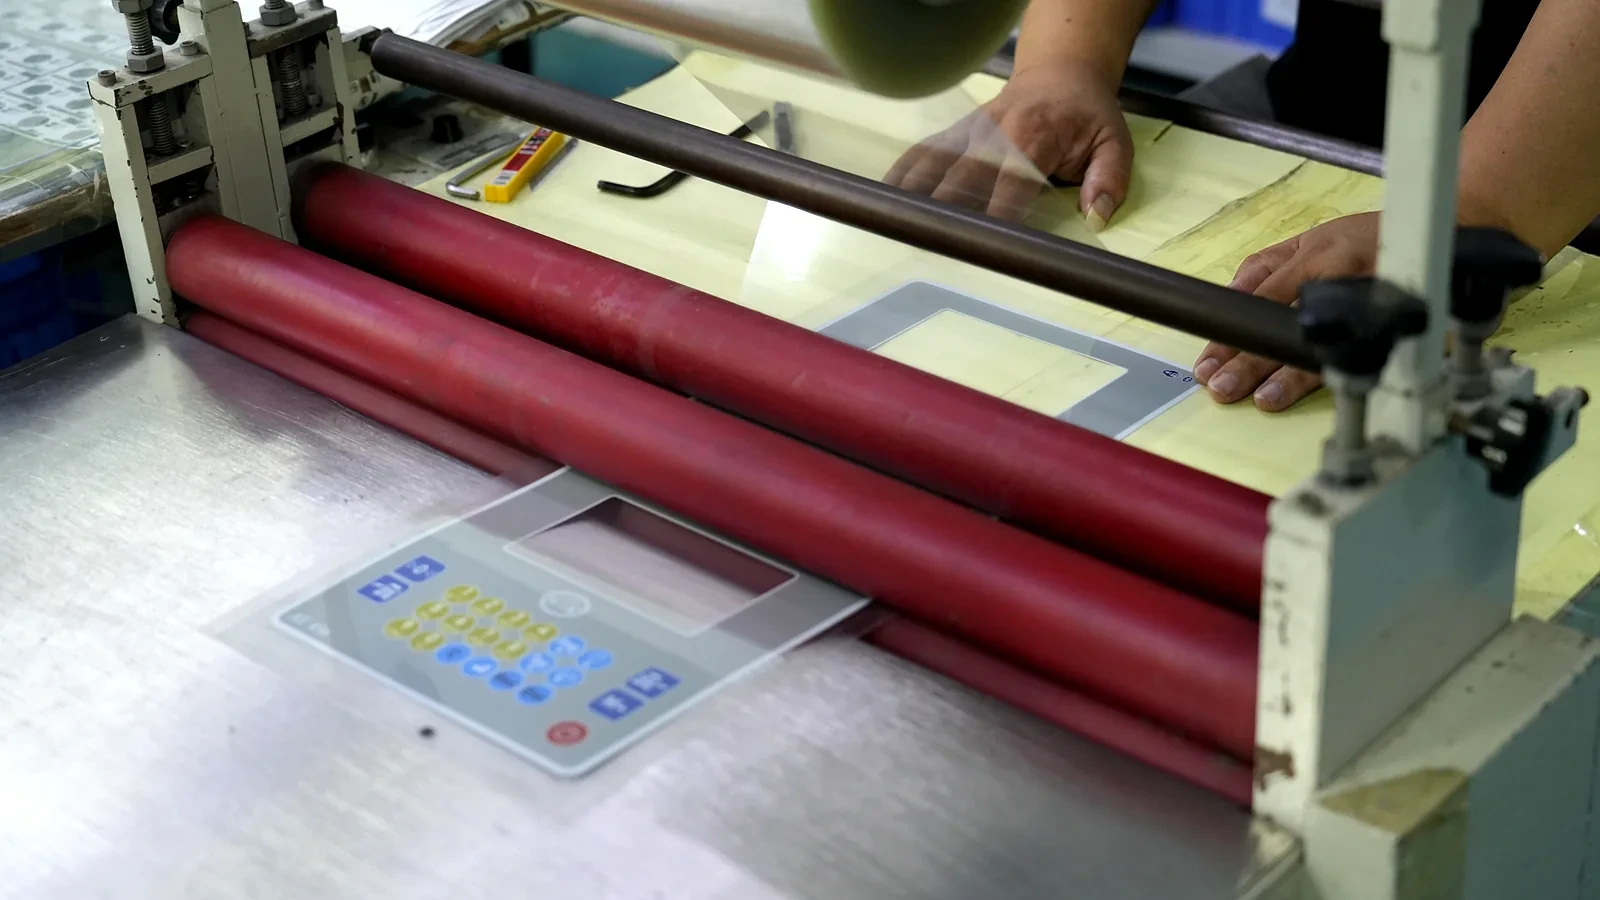
右 メンブレンスイッチ接着剤 は、基板の表面エネルギー、動作環境、接着する層の 3 つの変数によって決まります。屋内用途の滑らかな ABS またはポリカーボネート ハウジングの場合、467MP (2 ミル、200MP アクリル) がほとんどの設計に対応します。テクスチャード加工、粉体塗装、または 屋外の表面、9472LE (5 ミル、300LSE アクリル) に移動します。
- 1. 接着剤の選択が思っている以上に重要な理由
- 2. 8 点の接着剤選択フレームワーク
- 2.1 基板表面エネルギーの一致
- 2.2 使用温度範囲
- 2.3 接着剤の厚さと表面粗さ
- 2.4 環境への曝露 (湿気、化学薬品、紫外線)
- 2.5 コンポーネント層の特異性
- 2.6 はく離接着力とせん断強度
- 2.7 再加工性と保守性
- 2.8 ガス放出と規制遵守
- 3. 接着剤の比較: メンブレンスイッチ用途向けの接着剤グレード
- 4. 段階的な選考プロセス
- ステップ 1 — 各結合界面の基板を特定する
- ステップ 2 — 各基材を HSE または LSE として分類する
- ステップ 3 — 表面粗さによる接着剤の厚さの選択
- ステップ 4 — 温度と環境の互換性を確認する
- ステップ 5 — 初品接着試験をリクエストする
- 5. 接着剤の選択が間違っていることを示す危険信号
- 6. よくある質問
- メンブレンスイッチの 467MP と 468MP の違いは何ですか?
- ざらざらした表面や粉体塗装された表面に最適な接着剤はどれですか?
- 屋外機器のグラフィックオーバーレイ用の接着剤はどのように選択すればよいですか?
- スペーサー層と実装層に同じ接着剤を使用できますか?
- 粗い取り付け面にはどのくらいの接着剤の厚さが必要ですか?
- メンブレンスイッチの接着剤はULまたはアウトガス規格を満たす必要がありますか?
- 7. 次に何をすべきか
メンブレンスイッチの部品表に占める接着剤の割合は 5% 未満ですが、OEM サービス チームによって報告されるフィールド故障の 30% 以上は接着剤が原因です。 「研究室で貼り付く」と「フォークリフトのダッシュボード上で 7 年間接着し続ける」の間のギャップは、接着剤の化学的性質と実際の基材、温度サイクル、およびアセンブリが直面する化学物質への曝露の適合性によって決まります。接着剤の選択は、8 つの測定可能な基準、一般的に指定されている接着剤グレード、および RFQ から 最初の記事の承認.
1. 接着剤の選択が思っている以上に重要な理由
メンブレンスイッチとか グラフィックオーバーレイ 現場で層間剥離が発生しても、外観上の問題ではありません。回路が湿気の侵入にさらされ、触覚フィードバックが無効になり、機器の IP 定格が無効になります。医療機器 OEM の場合、接着剤関連の現場返品が 1 件あれば、FDA 21 CFR 820 に基づく是正措置報告がトリガーされる可能性があります。産業機器の場合、シフト中にテクスチャード加工されたパウダーコーティングされた筐体の層間剥離は、1 時間あたり 400 ~ 800 ドルの計画外のダウンタイムによる生産損失を意味します。
根本的な原因は、ほとんどの場合、接着能力と基材の表面エネルギーの不一致です。ポリプロピレンの測定値は約 29 mN/m です。粉体塗装されたアルミニウムは、コーティングの化学的性質に応じて約 30 ~ 36 mN/m になります。標準的なアクリル系感圧接着剤 (PSA) は、36 mN/m 以上でのみ確実に接着します。このしきい値を下回ると、熱サイクルによって接着が徐々に破損します。すぐには破損しませんが、耐用年数が 6 ~ 18 か月かかります。
設計段階で適切な接着剤を選択すれば、追加費用はかかりません。間違ったものを選択すると、再設計、再認定、現場での改造が必要になります。以下の 8 つの基準により、設計エンジニアは最初から正しく設計を行うための再現可能なフレームワークが得られます。
2. 8 点の接着剤選択フレームワーク
これらの 8 つの基準は、失敗頻度の順にリストされています。基準 1 は最も多くのフィールド リターンを引き起こし、基準 8 は最も少ないものです。組立図で接着剤を指定する前に、特定の用途に照らしてそれぞれを評価してください。
2.1 基板表面エネルギーの一致
表面エネルギーは、PSA が耐久性のある接着を形成するのに十分なだけ基材を濡らすことができるかどうかを決定します。高表面エネルギー (HSE) 材料 – ABS (42 mN/m)、ポリカーボネート (46 mN/m)、ステンレス鋼 (>50 mN/m)、ガラス (>70 mN/m) – は、標準の 200MP シリーズ接着剤で容易に接着します。低表面エネルギー (LSE) 材料 – ポリプロピレン (29 mN/m)、ポリエチレン (31 mN/m)、粉体塗装金属 (30 ~ 36 mN/m)、TPE/TPU (32 ~ 38 mN/m) – には、表面を 36 mN/m 未満で濡らすように配合された 300LSE ファミリーの接着剤が必要です。
良好な信号: 接着剤技術データシート (TDS) の推奨表面表には、基材の材質が明示的に記載されており、その基材の 90° 剥離データが公開されています。
危険信号: サプライヤーは、接着する基材を尋ねずに「汎用」接着剤を推奨します。そうでない場合、TDS はステンレス鋼の剥離データのみを示します。
2.2 使用温度範囲
アクリル系粘着剤は、ゴムベースの代替品よりも広い温度範囲にわたって接着強度を維持します。 200MP および 300LSE ファミリは、短期暴露の場合は -40°C ~ +149°C、連続使用の場合は -29°C ~ +120°C と定格されています。ゴムベースの PSA は通常、+80°C を超えるとゴムが軟化し、せん断強度が保持しきい値を下回るために機能しなくなります。
ボンネット下の自動車用途 (IATF 16949 環境) の場合は、ASTM D3654 に従って +120°C で 10,000 分間以上せん断試験を行った接着剤を指定してください。コールドチェーン機器 (-30°C のウォークイン冷凍庫) の場合、TDS が -40°C で試験した剥離接着力を示していることを確認してください。一部の接着剤は、低温で剥離するのではなく脆くなり、亀裂が入ります。
良好な信号: TDS は、室温 (23°C) だけでなく、動作範囲の両方の極端な温度での剥離およびせん断データを表示します。
危険信号: 室温での接着強度のみが公表されています。サプライヤーは、テストデータなしで、あなたの極端な温度でも「動作するはず」と言っています。
2.3 接着剤の厚さと表面粗さ
滑らかな基板 (Ra <1.6 µm) では、完全な接触を実現するためにわずか 2 ミル (0.05 mm) の接着剤が必要です。テクスチャード加工または機械加工された表面 (Ra 3.2 ~ 12.5 µm) では、谷に流れ込み、熱サイクル下で応力集中源となるエアポケットを除去するために、5 ミル (0.127 mm) 以上の厚い接着剤が必要です。
実際的なルール: 爪で質感を感じることができる場合は、最低 5 ミルを指定します。鋳造のままの表面を持つダイカストアルミニウムハウジングの測定値は Ra 6 ~ 12 µm であることが多く、5 ミルの接着剤としっかりとした塗布圧力 (2 パスで 15 ~ 25 psi のローラー圧力) が必要です。
良好な信号: サプライヤーは、接着剤の厚さを推奨する前に、基材の表面仕上げ (Ra 値またはサンプル) を求めます。
危険信号: 2 ミルの接着剤がテクスチャード加工された表面に指定されているか、設計レビュー中に表面粗さについて議論されていません。
2.4 環境への曝露 (湿気、化学薬品、紫外線)
農業機器、海洋制御装置、または燃料ディスペンサー上の屋外グラフィック オーバーレイは、紫外線、湿度サイクル、化学物質の飛沫、高圧洗浄にさらされます。アクリル PSA は UV 劣化に耐性があり、1,000 時間以上の促進耐候性の後でも接着強度を維持します (ASTM G154)。ゴムベースの PSA は、UV の下で 200 ~ 400 時間以内に黄色くなり、粘着力を失います。
耐薬品性に関しては、クローズドセルのアクリル系接着剤がオープンセルの代替品よりも優れています。これは、接着ラインに沿った溶剤の浸透に抵抗があるためです。作動油、ディーゼル燃料、またはイソプロピル アルコールにさらされる機器の洗浄には、ASTM D1151 (湿度) および顧客固有の化学浸漬プロトコルに従ってテストされた接着剤が必要です。
良好な信号: この接着剤は、メンブレンスイッチ アセンブリの一部として IP65 または IP67 のシール要件に適合しており、500 時間の塩水噴霧後の接着完全性を示すテスト レポートが付いています (ASTM B117)。
危険信号: 屋外での使用を目的としたゴムベースの接着剤、または室温での剥離を超える環境試験は行われていません。
2.5 コンポーネント層の特異性
メンブレンスイッチ アセンブリでは、最大 4 か所で接着剤を使用しており、それぞれに異なる要件があります。
| レイヤー | 機能 | 代表的な接着剤 |
|---|---|---|
| グラフィックオーバーレイラミネート加工 | 印刷されたオーバーレイをスイッチ本体に接着します | 7945MP または同等の薄膜ラミネート用接着剤 |
| スペーサー層 | 触覚的なドームの作動のためのエアギャップを作成します | ダイカット 7953MP または SWITCHmark |
| サーキットツーバッカー | フレキシブル回路を構造支持体に接着 | 467MP (2 ミル) スムーズバッカー用 |
| 取り付け(裏打ち) | アセンブリ全体を機器ハウジングに接着します | 素材に応じて 467MP、468MP、または 9472LE |
良好な信号: 組立図には、個別の部品番号で層ごとの接着剤が指定されており、メーカーは各層の接着剤が特定の基材に対して最適化されていることを確認しています。
危険信号: レイヤー固有の位置調整を行わずに、アセンブリ全体に単一の接着剤コールアウト (「どこでも 468MP を使用」)。
2.6 はく離接着力とせん断強度
剥離接着力 (ASTM D3330 による 90° 剥離) は、オペレーターがオーバーレイの端に爪を引っ掛けた場合に関連する、持ち上げ力に対する抵抗を測定します。せん断強度 (ASTM D3654) は、重力と振動が持続的な平行荷重を生み出す垂直に取り付けられたパネルに関連する、滑り力に対する抵抗を測定します。
メンブレンスイッチの場合、実際の基板 (ステンレス鋼の基準だけでなく) で 90° ピール ≥25 N/25mm を目標にします。せん断保持時間は、25×25 mm の接着領域に 1 kg の荷重をかけた最大動作温度で 10,000 分を超える必要があります。
良好な信号: サプライヤーは、お客様の動作温度でテストされた、お客様の特定の基材材料に関する剥離およびせん断試験データを提供します。
危険信号: ステンレス鋼の参照データのみが提供されます。実際のアプリケーション基板でのテストは行っていません。
2.7 再加工性と保守性
一部の機器設計では、パネル寿命が滅菌に制限されている医療機器や、契約終了時に返却されるリース機器の産業用 HMI など、定期的なメンブレンスイッチの交換が必要です。永続的な高粘着接着剤 (300LSE ファミリ、90° 剥離 >40 N/25mm) を使用すると、剥がすのが破壊的となり、多くの場合、ハウジングの仕上げが損傷します。
保守可能な設計の場合は、基材を損傷することなくきれいに剥がせる再貼り付け可能な接着剤または中粘着性の接着剤 (9415PC または同等品) を指定してください。トレードオフ: 初期粘着力が低いということは、完全な接着強度に達するまでに、より高い塗布圧力とより長い滞留時間を必要とすることを意味します (永久グレードの場合は 24 時間であるのに対し、通常は 72 時間)。
良好な信号: 設計レビューでは、パネルが恒久的であるか現場交換可能であるかが明確に検討され、接着剤のグレードはその決定に一致します。
危険信号: パネルの永久接着剤はサービスマニュアルに2年ごとに交換するように記載されています。
2.8 ガス放出と規制遵守
密閉された電子機器の筐体は、熱サイクル中に接着剤から放出される揮発性有機化合物 (VOC) を捕捉します。密閉された空間では、ガス放出残留物が光センサー、LED レンズ、またはディスプレイ カバーに堆積し、時間の経過とともに曇りや信号劣化を引き起こす可能性があります。
航空宇宙用途の場合、接着剤は NASA ASTM E595 (TML <1.0%、CVCM <0.10%) に合格する必要があります。密閉型ハウジング内の家庭用電子機器の場合、通常、UL 94 V-0 可燃性評価が必要です。医療機器は、接着剤が皮膚に接触する場合、または密閉された患者環境の囲い内にある場合、USP クラス VI 生体適合性テストが必要になる場合があります。
良好な信号: 接着剤 TDS にはガス放出データ (TML/CVCM 値) または UL 94 評価が含まれており、サプライヤーはロット固有の準拠証明書を提供できます。
危険信号: 光学部品を備えた密閉筐体に入る接着剤のガス放出データはありません。
3. 接着剤の比較: メンブレンスイッチ用途向けの接着剤グレード
メンブレンスイッチおよびグラフィック オーバーレイ アセンブリで最も頻繁に指定されている 粘着転写テープを比較してください。すべてアクリル PSA システムで、剥離ライナー上の非支持転写テープ (接着剤のみ、キャリア フィルムなし) として供給されます。
| 製品 | 接着剤ファミリー | 厚さ | 温度範囲(連続) | 基板ターゲット | 主な用途はメンブレンスイッチ |
|---|---|---|---|---|---|
| 467MP | 200MP アクリル | 0.05mm(2.0ミル) | −40°C to +149°C | HSE: ABS、PC、ガラス、滑らかな金属 | 滑らかなハウジングに取り付けます。回路積層 |
| 468MP | 200MP アクリル | 5.0ミル(0.127mm) | −40°C to +149°C | HSE: テクスチャードメタル、ダイカストアルミニウム | 粗い/テクスチャーのある HSE 表面への取り付け |
| 9472LE | 300LSE アクリル | 5.0ミル(0.127mm) | −40°C to +149°C | LSE: ポリプロピレン、パウダーコート、TPE | LSEまたは粉体塗装ハウジングへの取り付け |
| 9495LE | 300LSE アクリル | 5.5ミル(0.14mm) | −40°C to +120°C | LSE: ギャップフィルが必要なテクスチャ付き LSE サーフェス | シックギャップLSE実装 |
| 7945MP | 200MP アクリル | 5.0ミル(0.127mm) | −40°C to +149°C | HSEフィルム:PET、PCオーバーレイフィルム | スイッチ本体へのグラフィックオーバーレイラミネート |
| 7953MP | 200MP アクリル | 3.0 ミル (0.076 mm) | −40°C to +149°C | PETスペーサーフィルム | スペーサー層の接着 |
主な違い — 467MP と 468MP: どちらも同じ 200MP 接着剤を使用しています。唯一の違いは厚さです。取り付け面が滑らかな場合 (Ra <1.6 µm)、467MP (2 mil) を使用します。表面に目に見えるテクスチャ、加工マーク、または粒子がある場合 (Ra >3.2 µm)、468MP (5 mil) に切り替えます。より厚い接着剤は、2 ミルのフィルムの下に空気の空隙を作る表面の凹凸を埋めます。
主な違い — 200MP 対 300LSE: 200MP ファミリは、高表面エネルギー (>36 mN/m) の基材に結合します。 300LSE ファミリは、低表面エネルギー (<36 mN/m) の基材を湿らせて接着するように再配合されています。ポリプロピレンまたはパウダーコートに 200MP を使用すると、初期接着が生成され、熱サイクル下で 3 ~ 6 か月以内に破壊されます。
4. 段階的な選考プロセス
ステップ 1 — 各結合界面の基板を特定する
ハウジングの材質 (ABS、ポリカーボネート、アルミニウム、粉体塗装スチール、ステンレス鋼、その他) を文書化します。表面仕上げ仕様(Ra値)を測定またはご請求ください。基材が塗装またはコーティングされている場合、接着剤は母材金属ではなくコーティングに接着します。接着テスト用のサンプル クーポンを入手します。
ステップ 2 — 各基材を HSE または LSE として分類する
基材に適したダインペンセットを使用してテストします。インクが 36 dyne/cm 以上で表面を濡らす場合、基材は HSE です。200MP ファミリーの接着剤を使用してください。インクのビードが 36 dyne/cm 未満の場合、基材は LSE です。300LSE ファミリーの接着剤を指定してください。
ステップ 3 — 表面粗さによる接着剤の厚さの選択
滑らかな表面 (Ra <1.6 µm): 2 ミルの接着剤。テクスチャード加工された表面 (Ra 1.6 ~ 6.3 µm): 5 ミルの接着剤。激しいテクスチャーのある表面 (Ra >6.3 µm): 塗布圧力を高めた 5 ミルの接着剤、または補助として機械的固定を検討してください。
ステップ 4 — 温度と環境の互換性を確認する
接着剤の TDS 温度定格と製品の動作温度範囲および保管温度範囲を相互参照してください。屋外用途の場合は、耐紫外線性を確認し、促進耐候性試験データをリクエストしてください (ASTM G154、最低 1,000 時間)。化学物質への曝露については、機器が接触する特定の液体への浸漬試験データをリクエストしてください。
ステップ 5 — 初品接着試験をリクエストする
生産を開始する前に、メンブレンスイッチのサプライヤーに、リファレンス パネルではなく実際の基板クーポンで 90° 剥離テストを実行するよう要求してください。許容可能な結果: 室温で 72 時間放置後の剥離は ≥25 N/25mm、熱サイクル (-40°C ~ +85°C、IEC 60068-2-14 に準拠して 100 サイクル) 後は ≥15 N/25mm。
5. 接着剤の選択が間違っていることを示す危険信号
設計レビューまたはサプライヤーの認定中のこれらの指標は、接着剤の選択が現場で問題を引き起こすことを示唆しています。
- 「すべてに 468MP を使用しています」 — 単一の接着剤では、すべての基材、層、環境を最適化することはできません。これは、エンジニアリング分析が実行されていないことを示しています。
- 基板に関する質問はありません — サプライヤーがスイッチの取り付け材質を尋ねなかった場合、デフォルトで一般的な選択が行われることになります。
- 屋外用途にゴム系粘着剤を提案 — ゴム系接着剤は UV により 200 ~ 400 時間以内に劣化します。アクリルは、屋外のグラフィック オーバーレイに適した唯一の化学物質です。
- テクスチャーのある表面に 2 ミルの接着剤 — 熱サイクル下でのエアボイドと進行性剥離を保証します。
- 実際の基材の剥離試験データはありません — 一般的なステンレス鋼のデータは、パウダー コートやテクスチャード加工されたプラスチックでの性能を予測するものではありません。
- 保守可能なパネルに永久接着剤を塗布 — 破壊的な撤去、住宅への損傷、およびサービスコストの増加が発生します。
- 密閉されたエンクロージャのガス放出については考慮されていません — 光学コンポーネント上の VOC の堆積により、設置後 12 ~ 24 か月後に保証請求が発生します。
6. よくある質問
メンブレンスイッチの 467MP と 468MP の違いは何ですか?
どちらも同じ 200MP アクリル接着剤の化学反応を使用し、同じ温度範囲 (-40°C ~ +149°C) と基材適合性を共有します。違いは厚さです。467MP は滑らかな表面では 2 ミル (0.05 mm) ですが、468MP はより厚い接着剤が表面の凹凸を埋めるテクスチャードまたは粗い表面では 5 ミル (0.127 mm) です。
ざらざらした表面や粉体塗装された表面に最適な接着剤はどれですか?
粉体塗装された表面 (表面エネルギー 30 ~ 36 mN/m) の場合は、低表面エネルギー基材用に設計された 5 ミル 300LSE 接着剤である 9472LE を使用してください。表面エネルギーの高いテクスチャー表面 (機械加工アルミニウム、テクスチャード ABS) の場合、468MP (5 ミル、200MP) は、LSE 化学反応を必要とせずに十分なギャップ充填を提供します。
屋外機器のグラフィックオーバーレイ用の接着剤はどのように選択すればよいですか?
UV 暴露に耐えられるアクリル系 PSA (ゴムベースではない) を選択してください。接着剤 TDS が ASTM G154 に準拠した 1,000 時間以上の加速耐候性データを示していることを確認します。オーバーレイとスイッチのラミネーション層には、7945MP が UV 安定性の接着を提供します。機器のハウジングに取り付ける場合は、接着剤ファミリー (200MP または 300LSE) を基板の表面エネルギーに合わせてください。
スペーサー層と実装層に同じ接着剤を使用できますか?
技術的には可能ですが、お勧めしません。スペーサー層は、一貫したドーム作動力を維持するために正確な厚さ制御 (通常 3 ミル) を必要とします。実装層の厚さは基板の粗さ (2 ~ 5 ミル) によって異なります。単一の接着剤を使用すると、作動感や接着の信頼性が損なわれます。
粗い取り付け面にはどのくらいの接着剤の厚さが必要ですか?
表面粗さ(Ra)を測定または推定します。 Ra <1.6 µm の場合は、2 mil を使用します。 Ra 1.6 ~ 6.3 μm の場合は 5 mil を使用します。 Ra >6.3 µm の場合は、塗布圧力を高めて 5 mil を使用します (15 ~ 25 psi、ローラー パス 2 回)。 Ra が 12.5 μm を超える場合は、接着剤を塗布する前に下地処理 (サンディング、下塗り) を検討してください。
メンブレンスイッチの接着剤はULまたはアウトガス規格を満たす必要がありますか?
それは最終アプリケーションによって異なります。密閉された電子機器の筐体は、低ガス放出接着剤 (NASA ASTM E595: TML <1.0%、CVCM <0.10%) の恩恵を受け、光学部品の曇りを防ぎます。ほとんどの OEM 仕様に従って、家庭用電化製品の接着剤には UL 94 V-0 難燃性評価が必要です。医療機器には USP クラス VI 生体適合性認証が必要な場合があります。
7. 次に何をすべきか
アセンブリ内の各接着界面を上記の 8 つの基準と照合し、接着剤の比較表を相互参照して接着剤の候補部品番号を特定します。設計をロックする前に、メンブレンスイッチのサプライヤーに基板固有の剥離テスト データをリクエストしてください。 7 年間の保証と 7 か月の故障の違いは、設計段階での 15 分間のエンジニアリングに関する会話です。
開示: JASPER Electronics は、中国の深センに拠点を置くメンブレンスイッチおよびグラフィック オーバーレイのメーカーとして技術フレームワークを作成しました。選択の枠組みは、あらゆるサプライヤーの接着剤仕様プロセスに適用されます。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。