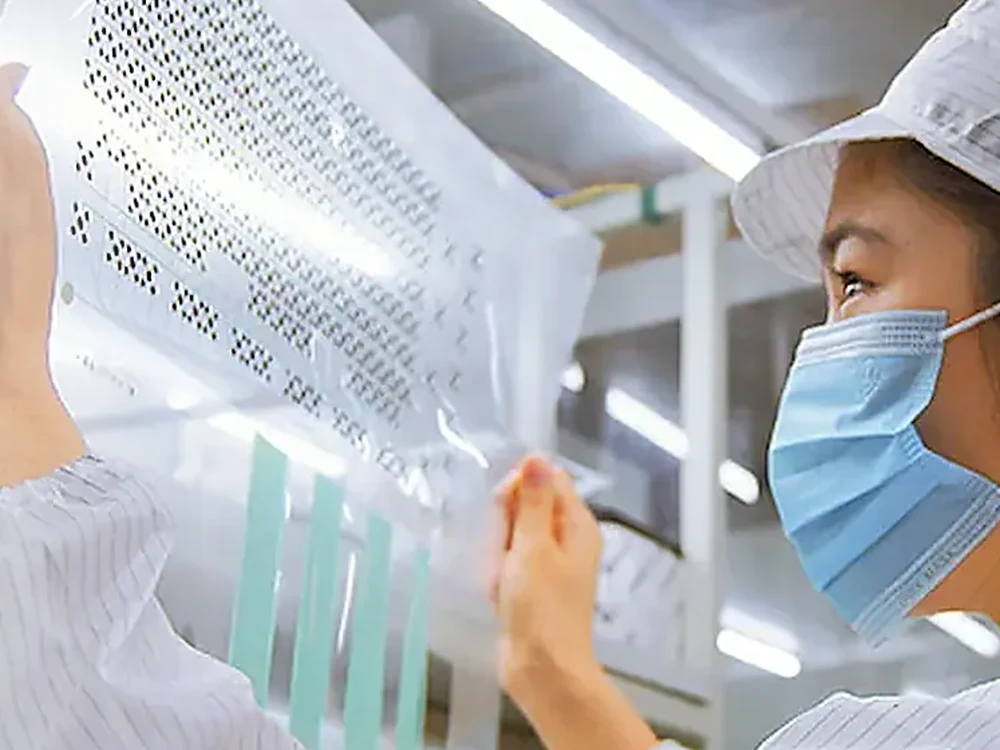
Apruebe una muestra de teclado de membrana solo después de comprobar la revisión del plano, materiales, dimensiones, respuesta táctil, prestaciones eléctricas, acabado, iluminación, requisitos ambientales y registros frente a criterios acordados. No existe un límite universal de fuerza, resistencia o IP: defina los límites antes de ensayar y documente las desviaciones aceptadas.
- 1. Por qué la aprobación de muestras controla el riesgo de producción
- 2. Marco de inspección de muestras en diez puntos
- 2.1 Control de planos y artes
- 2.2 Documentos de materiales y trazabilidad RoHS / REACH
- 2.3 Inspección dimensional del primer artículo
- 2.4 Fuerza de cúpula y relación de salto táctil
- 2.5 Vida de accionamiento y variación de fuerza
- 2.6 Prestaciones eléctricas: resistencia, aislamiento y ESD
- 2.7 Calidad de la lámina gráfica
- 2.8 Uniformidad LED y de retroiluminación
- 2.9 Prestaciones ambientales y sellado
- 2.10 Expediente y conservación de muestras de referencia
- 3. Proceso de aprobación paso a paso
- Paso 1: liberar planos antes del utillaje
- Paso 2: recibir un lote acorde con el plan de ensayos
- Paso 3: ejecutar la secuencia acordada
- Paso 4: resolver desviaciones con un registro firmado
- Paso 5: aprobar referencia y liberación de producción
- 4. Alertas que deben detener la liberación
- 5. Preguntas frecuentes
- ¿Cuántas muestras debe solicitar un OEM para la inspección inicial?
- ¿Qué fuerza de cúpula es aceptable para un teclado industrial?
- ¿Qué normas se aplican a la inspección de muestras?
- ¿Cómo se mide la resistencia de una muestra?
- ¿Qué es una muestra patrón y por qué debe identificarse?
- ¿Cuánto dura la aprobación completa de muestras?
- ¿Es aceptable una desviación de 2 mm en la posición de la cola?
- ¿Qué debe incluir un informe FAI sólido?
- ¿Debe variar la inspección entre usos médicos, automotrices e industriales?
- ¿Quién firma la aprobación de la muestra?
- 6. Próximos pasos
Un teclado que parece correcto puede fallar durante el montaje o el uso. El muestreo convierte los supuestos del plano en pistas impresas, cúpulas, láminas, adhesivos y LED opcionales. Tras liberar la lista de materiales y el utillaje, los cambios pueden exigir retrabajo y nueva validación. Este marco de diez puntos ayuda a acordar qué medir y qué métodos son aplicables.
1. Por qué la aprobación de muestras controla el riesgo de producción
Una tecla atascada, una leyenda ilegible o un circuito intermitente pueden causar paradas, retrabajo y devoluciones. El impacto depende del producto final, el tamaño del lote y las obligaciones de servicio; las cifras del mercado o de retiradas genéricas no determinan el riesgo de un teclado concreto. Base el plan en los modos de fallo reales y sus consecuencias.
El prototipo o primer artículo permite resolver el ajuste y la función antes de comprometer la producción. Una cola mal situada puede corregirse fácilmente antes de liberar herramientas, pero interrumpir el montaje después de comprar materiales y preparar procesos. Los cambios siguen siendo posibles tras aprobar, con revisión controlada y repetición de las validaciones afectadas.
La inspección del primer artículo (FAI) aporta evidencia para la aceptación técnica y el expediente del proveedor. Los programas médicos, automotrices y aeroespaciales pueden exigir registros o formatos adicionales mediante sus sistemas de calidad y contratos. Acuérdelos expresamente: esta lista no sustituye todas las cláusulas de ISO 13485, IATF 16949 o una especificación aeroespacial.
2. Marco de inspección de muestras en diez puntos
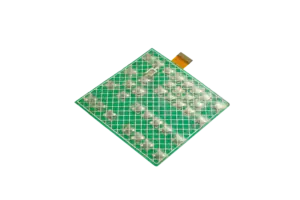
Revise el apilado completo: lámina gráfica, teclas en relieve, separador, circuitos y adhesivo posterior, además de iluminación o blindaje si existen. La tabla indica qué acordar, no límites universales. Defina las ediciones y condiciones de ensayo aplicables en la especificación del proyecto.
| # | Criterio | Parámetro que debe acordarse | Método o referencia |
|---|---|---|---|
| 1 | Control de planos y artes | Todas las capas en la revisión liberada | Control interno de cambios |
| 2 | Documentación de materiales | Grados, lotes y declaraciones aplicables | Requisitos RoHS / REACH aplicables |
| 3 | FAI dimensional | Tolerancias del plano | Plano liberado; tolerancias generales solo si se especifican |
| 4 | Fuerza de cúpula y relación de salto | Curva fuerza-desplazamiento y límites acordados | Datos del componente y método del conjunto |
| 5 | Vida de accionamiento | Ciclos, fuerza, velocidad y criterios de fallo | Protocolo acordado de ciclos del interruptor |
| 6 | Prestaciones eléctricas | Resistencia del circuito, aislamiento y tensión de ensayo | Métodos eléctricos aplicables; IEC 60512 cuando proceda |
| 7 | Calidad de la lámina gráfica | Registro, adhesión, desgaste, químicos y legibilidad | Métodos adecuados al sustrato; UL 969 dentro de su alcance |
| 8 | Uniformidad LED | Luminancia, cromaticidad y geometría de medida | Método fotométrico acordado y datos LED |
| 9 | Ambiente y sellado | Grado IP y perfil ambiental requeridos | IEC 60529; métodos IEC 60068 aplicables |
| 10 | Expediente documental | Informe FAI y muestras de referencia identificadas | Formato FAI / PPAP requerido por el cliente |
2.1 Control de planos y artes
Antes de inspeccionar, confirme que la muestra coincide con el paquete liberado: arte gráfico, circuito, relieve y lista de materiales. Cada archivo debe tener una revisión identificable aprobada en la revisión de diseño. Una muestra de una revisión anterior no demuestra conformidad con otra posterior sin evaluar expresamente las diferencias y su impacto.
Buena señal: Los registros identifican archivo, revisión y, si se utiliza, suma de verificación para cotejarlos con el paquete liberado. Señal de alerta: La muestra carece de revisión o el arte gráfico y los registros de la pantalla de impresión remiten a revisiones diferentes.
2.2 Documentos de materiales y trazabilidad RoHS / REACH
Identifique película, adhesivo, tintas conductoras y dieléctricas, sustrato y cúpula reales. Registre fabricante, grado y lote cuando estén disponibles, y conserve las declaraciones aplicables del proveedor. Una marca conocida o una carta genérica no prueban que el lote coincida con la lista aprobada. Compruebe alcance, revisión y requisitos sobre sustancias.
Buena señal: Un expediente indexado vincula grados y lotes disponibles con la muestra fabricada y los documentos aprobados del proveedor. Señal de alerta: Las declaraciones no identifican el material, están desactualizadas respecto a los requisitos o excluyen una capa funcional como el adhesivo posterior.
2.3 Inspección dimensional del primer artículo
Mida contorno, taladros, posición de cola, paso del conector y separación de teclas con equipos calibrados adecuados a cada tolerancia. El plano define los límites. Las tolerancias ISO 2768 dependen del tamaño nominal y del tipo de característica: la clase m no convierte todas las cotas en ±0,1 o ±0,25 mm. Compruebe también el ajuste, la alineación de la cola y el espacio del conector.
Buena señal: El informe FAI firmado incluye nominales, tolerancias, mediciones y resultados de las características críticas para la cantidad de muestras acordada. Señal de alerta: Solo se registra una aprobación visual o se acepta una cota fuera de tolerancia sin revisión técnica documentada.
2.4 Fuerza de cúpula y relación de salto táctil
Especifique fuerza de accionamiento y retorno, recorrido y definición de la relación de salto para cada tecla. Las cúpulas metálicas y de poliéster presentan curvas distintas, y la lámina y el adhesivo pueden modificar la respuesta final. Ensaye el conjunto con un medidor calibrado, definiendo sonda, posición y velocidad. No tome límites de un rango industrial genérico.
Buena señal: Se registran curvas fuerza-desplazamiento y variación entre muestras por tipo de tecla, comparándolas con el plano. Señal de alerta: La única evidencia es una sensación subjetiva, o se informa una fuerza sin condiciones, variación ni comparación con los límites.
2.5 Vida de accionamiento y variación de fuerza
Acuerde ciclos, velocidad, fuerza o recorrido, carga eléctrica, ambiente y criterios de fallo antes de ensayar. Use muestras destinadas al ensayo del lote representativo, no la referencia retenida. Registre resistencia y fuerza antes y después. IEC 60068-2-6 es una prueba de vibración sinusoidal, no de vida de teclas. El protocolo de ciclos debe definir método y límites: un millón de ciclos o una pérdida del 15% no son criterios universales.
Buena señal: El informe registra equipo y calibración, ciclos, fuerza o recorrido, ambiente y resultados eléctricos y táctiles antes y después. Señal de alerta: Se omite un ensayo requerido sin aprobación escrita o faltan las condiciones necesarias para interpretar el resultado.
2.6 Prestaciones eléctricas: resistencia, aislamiento y ESD
Defina terminales y condiciones. La resistencia medida a través de una tecla cerrada y sus pistas es la del recorrido completo, no solo del contacto. Especifique límite, corriente, tensión y compensación de cables. Acuerde tensión y límites de aislamiento para la construcción real. Si se exige ESD, defina nivel IEC 61000-4-2, puntos de descarga y aceptación del producto instalado; el componente no acredita por sí solo inmunidad del sistema.
Buena señal: Instrumentos calibrados de resistencia y aislamiento con útiles adecuados registran los circuitos acordados, además de continuidad y abiertos/cortocircuitos. Señal de alerta: Solo se comprueba una tecla pese a un plan más amplio, se desconoce la calibración o faltan resultados de aislamiento exigidos.
2.7 Calidad de la lámina gráfica
Compruebe registro, adhesión, abrasión, limpieza y legibilidad frente al arte y al uso aprobados. Elija ensayos adecuados a película y recubrimiento: ASTM D3359 se desarrolló para recubrimientos sobre metal y requiere una base acordada para otros sustratos. ASTM F1842 trataba adhesión, no legibilidad, y F1842-15 se retiró en 2024. UL 969 se refiere a sistemas de marcado y etiquetado, no a una aprobación general del teclado. Defina agentes, concentraciones, exposición y aceptación.
Buena señal: Los informes identifican la construcción impresa e incluyen adhesión, exposición a limpieza, desgaste y legibilidad con iluminación definida. Señal de alerta: Hay errores visibles de registro o desprendimiento de tinta, o faltan pruebas con los limpiadores especificados.
2.8 Uniformidad LED y de retroiluminación
Evalúe el conjunto óptico con corriente, ciclo PWM, luz ambiente y geometría definidos. Acuerde cálculo de uniformidad, puntos de medida, luminancia y cromaticidad aceptables. Use un instrumento calibrado adecuado y documente el montaje. El bin LED ayuda a la consistencia, pero difusor, guía, iconos y alineación también influyen; un porcentaje o distancia genéricos no bastan.
Buena señal: Los resultados indican luminancia y color en los puntos acordados, ajustes del controlador y revisión del apilado óptico. Señal de alerta: La aprobación solo confirma que encienden todas las teclas, sin evaluar brillo, diferencias de color o trazabilidad.
2.9 Prestaciones ambientales y sellado
Ensaye el conjunto instalado representativo frente a polvo, agua, temperatura y humedad requeridos. En IEC 60529, IPX5 es chorro e IPX7 inmersión temporal; esta última no es una prueba de pulverización. Seleccione métodos y severidades IEC 60068 según el entorno. MIL-STD-810H solo procede cuando el proyecto exige métodos y condiciones adaptados; no establece una temperatura o grado IP universales.
Buena señal: El informe identifica conjunto, montaje, sellado, método, severidad, resultados y participación de laboratorio independiente cuando se requiera. Señal de alerta: Se presenta un diseño de sellado como grado IP ensayado sin evidencia, o se declara un rango mayor que el verificado.
2.10 Expediente y conservación de muestras de referencia
Reúna FAI firmado, materiales y lotes, ensayos aplicables, registros FMEA/plan de control acordados y desviaciones. Identifique referencias retenidas y almacenamiento. PPAP automotriz y trazabilidad médica dependen de cliente, producto y sistema aplicable. No presuponga que todo proveedor de componentes deba entregar un historial de dispositivo terminado; acuerde los registros que necesita el OEM.
Buena señal: Se entrega un expediente indexado con muestras físicas identificadas de forma única y referencias a los informes de respaldo. Señal de alerta: Se afirma haber ensayado sin informes o las muestras retenidas no pueden vincularse a la revisión aprobada.
3. Proceso de aprobación paso a paso
Paso 1: liberar planos antes del utillaje
Emita un paquete controlado con contorno, circuito, arte y colores, lista de materiales y fuentes, relieve, pinout y criterios medibles. Asigne revisión y responsables. Registre las dudas antes del utillaje, sin depender de adjuntos de correo contradictorios.
Paso 2: recibir un lote acorde con el plan de ensayos
Reserve muestras para ciclos destructivos, acondicionamiento, inspección dimensional y eléctrica y referencias. La cantidad depende de secuencia, riesgo y plan del cliente; 15–30 piezas pueden servir de ejemplo, no de mínimo general. No reutilice muestras sometidas a esfuerzos para otras comprobaciones salvo que la secuencia lo permita. Identifique fecha y revisión en el albarán.
Paso 3: ejecutar la secuencia acordada
Compruebe identidad, materiales y dimensiones antes de ensayos costosos. Registre cada resultado en un formulario controlado. Ingeniería y calidad del comprador deben decidir por escrito sobre resultados límite o fallos: aceptar, aceptar con desviación definida, retrabajar o rechazar.
Paso 4: resolver desviaciones con un registro firmado
Documente requisito, valor, causa, impacto, corrección, aprobador y vigencia de cada desviación. Una concesión para un lote no permite cambiar la producción futura. Los cambios permanentes exigen revisar plano, materiales o proceso y repetir los ensayos afectados.
Paso 5: aprobar referencia y liberación de producción
El registro debe identificar lote, revisión, desviaciones aprobadas y referencias retenidas. La inspección de producción usa tanto la referencia como la especificación medible; una muestra física no sustituye límites numéricos. Los cambios posteriores siguen control de ingeniería, con nuevas muestras y validación cuando proceda.
4. Alertas que deben detener la liberación
Detenga la aprobación si una característica exigida no está verificada o supera los límites, aunque haya presión de plazo.
- Dimensiones críticas fuera del plano — requieren estudiar causa e impacto en montaje, no una dispensa genérica.
- Respuesta táctil fuera de los límites — un ensayo de vida de otra construcción aceptada puede no validar el conjunto cambiado.
- Falta de evidencia exigida sobre sustancias — cierre la brecha documental según producto y destino antes de liberar.
- Identidad o almacenamiento del adhesivo sin verificar — confirme lote, vida útil y almacenamiento según las instrucciones del producto.
- Faltan resultados de aislamiento requeridos — complete el ensayo con tensión y límite acordados antes de declarar conformidad.
- Se omite un ensayo de vida sin aprobación escrita — la durabilidad correspondiente sigue sin verificarse.
- No se identifica la muestra de referencia aprobada — no puede vincularse de forma fiable la comparación futura con la construcción aprobada.
5. Preguntas frecuentes
¿Cuántas muestras debe solicitar un OEM para la inspección inicial?
Calcule la cantidad según inspección, validación, ensayos destructivos y referencias. Un lote de 15–30 piezas puede ser un ejemplo, pero el número correcto depende de asignación, riesgo, variabilidad y requisitos. Confirme qué muestras pueden reutilizarse y cuáles deben conservarse sin ensayar.
¿Qué fuerza de cúpula es aceptable para un teclado industrial?
Use los requisitos aprobados para aplicación, cúpula y apilado completo. Defina fuerza, retorno, recorrido y cálculo de salto. Las cúpulas metálicas y de poliéster no necesitan los mismos límites. Mida la tecla montada con condiciones definidas; un rango o porcentaje genérico no es una regla automática de aceptación.
¿Qué normas se aplican a la inspección de muestras?
Seleccione por construcción y requisito: IEC 60529 para IP, métodos IEC 60068 para ambiente y métodos eléctricos o de adhesión adecuados. Las normas de circuitos flexibles de cobre no cubren automáticamente PET con plata impresa. IEC 60068-2-6 es vibración; ASTM F1842-15, retirada, trataba adhesión, no legibilidad. Defina edición, montaje y aceptación, sin presentar una lista como certificación general.
¿Cómo se mide la resistencia de una muestra?
Mida entre terminales definidos con la tecla accionada, usando instrumento calibrado y útil adecuado. Registre corriente, tensión, fuerza y compensación de cables. El resultado incluye pistas salvo que se aísle el contacto; use cuatro hilos cuando la baja resistencia lo requiera. El aislamiento tiene tensión y límite propios. El modelo 34465A es un multímetro digital, no una unidad fuente-medida.
¿Qué es una muestra patrón y por qué debe identificarse?
Es una referencia física aprobada para comparar aspecto, tacto y construcción. Un identificador la vincula con revisión, lote, informe y desviaciones, evitando sustituciones. Registre almacenamiento y revísela si envejecimiento o manipulación alteran sus propiedades. Complementa la especificación escrita, no la sustituye.
¿Cuánto dura la aprobación completa de muestras?
Separe fabricación del prototipo y aprobación completa. JASPER indica un objetivo de muestreo de 7–10 días, sujeto a confirmación por proyecto. Arte, utillaje, disponibilidad, transporte, ensayos de vida, ambiente y correcciones pueden alargar el plazo total. Acuerde hitos tras revisar diseño y evidencias, sin prometer un plazo único para todos los programas.
¿Es aceptable una desviación de 2 mm en la posición de la cola?
Compárela primero con la tolerancia. Si queda fuera, ingeniería evalúa acoplamiento, radio de curvatura, espacio y tensión de montaje. La aceptación requiere una desviación escrita y limitada; de lo contrario, corrija pieza o herramienta y verifique. El desplazamiento por sí solo no demuestra aptitud, y una concesión piloto no se extiende automáticamente a producción.
¿Qué debe incluir un informe FAI sólido?
Incluya identidad y revisión, requisitos, valores y decisiones, materiales/lotes, resultados eléctricos y táctiles, ensayos aplicables, desviaciones, fotos útiles y firmas. Indique equipo, condiciones y base de muestreo para que otro revisor interprete el resultado. Distinga mediciones propias de declaraciones del proveedor o informes separados.
¿Debe variar la inspección entre usos médicos, automotrices e industriales?
Sí: derive requisitos del uso, riesgos, acuerdos y normativa aplicable. Los programas médicos pueden requerir trazabilidad, validación de limpieza y evaluación biológica cuando el contacto con pacientes lo justifique. Automoción puede exigir PPAP y ensayos específicos. La industria también varía. No presuponga certificaciones, contacto con pacientes o IP65 solo por la categoría de mercado.
¿Quién firma la aprobación de la muestra?
Defina la autoridad en el plan. Habitualmente revisan diseño y calidad del comprador y el responsable de calidad del proveedor. Añada especialistas de calidad de proveedores, regulación u otros cuando producto y contrato lo exijan. Registre quién aprobó ajuste técnico, inspección, desviaciones y producción, sin imponer un número fijo de firmas a todos los proyectos.
6. Próximos pasos
Convierta los diez puntos del apartado 2 en una hoja de aceptación del proyecto antes de solicitar muestras. Asigne requisito, método, cantidad, evidencia y responsable a cada fila. Registre excepciones, retrabajos y repeticiones, y libere la producción cuando esté completa la evidencia acordada.
Declaración: JASPER Electronics presenta este marco como fabricante chino de teclados de membrana personalizados. Es una ayuda para planificar con proveedores, no una certificación, informe de ensayo ni sustituto de la especificación de aceptación del OEM.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.