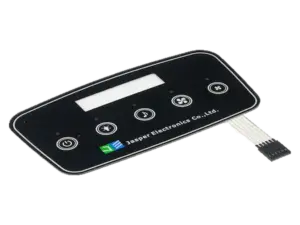
Geben Sie ein kundenspezifisches Folientastaturmuster erst frei, nachdem Zeichnungsstand, Werkstoffe, Maße, Haptik, elektrische Eigenschaften, Oberfläche, Beleuchtung, Umweltanforderungen und Prüfunterlagen mit vereinbarten Kriterien abgeglichen wurden. Es gibt keinen universellen Kraft-, Widerstands- oder IP-Grenzwert. Legen Sie Grenzwerte vor der Prüfung fest und dokumentieren Sie genehmigte Abweichungen.
- 1. Warum die Musterfreigabe das Produktionsrisiko begrenzt
- 2. Zehn Prüfpunkte für die Musterfreigabe
- 2.1 Zeichnungs- und Druckdatenfreigabe
- 2.2 Werkstoffnachweise und RoHS-/REACH-Rückverfolgbarkeit
- 2.3 Maßliche Erstmusterprüfung
- 2.4 Betätigungskraft und Schnappverhältnis
- 2.5 Betätigungslebensdauer und Kraftänderung
- 2.6 Elektrische Eigenschaften – Widerstand, Isolation und ESD
- 2.7 Qualität der Frontfolie
- 2.8 LED- und Hinterleuchtungsgleichmäßigkeit
- 2.9 Umweltbeständigkeit und Abdichtung
- 2.10 Dokumentenpaket und Aufbewahrung der Referenzmuster
- 3. Musterfreigabe Schritt für Schritt
- Schritt 1 – Zeichnungspaket vor dem Werkzeugbau freigeben
- Schritt 2 – Ein zum Prüfplan passendes Pilotlos erhalten
- Schritt 3 – Vereinbarte Prüfreihenfolge durchführen
- Schritt 4 – Abweichungen schriftlich klären
- Schritt 5 – Referenzmuster und Serienstart freigeben
- 4. Warnsignale vor der Serienfreigabe
- 5. Häufige Fragen
- Wie viele Folientastaturmuster sollte ein OEM zur Erstmusterprüfung anfordern?
- Welche Betätigungskraft ist bei industriellen Folientastaturen zulässig?
- Welche Normen gelten für die Musterprüfung?
- Wie wird der Widerstand eines Folientastaturmusters gemessen?
- Was ist ein Golden Sample und warum muss es gekennzeichnet sein?
- Wie lange dauert die vollständige Musterfreigabe?
- Ist ein Versatz des Anschlusses um 2 mm am Pilotmuster zulässig?
- Was gehört in einen belastbaren Erstmusterprüfbericht?
- Unterscheiden sich Prüfungen für Medizin-, Automobil- und Industrieanwendungen?
- Wer unterzeichnet die Musterfreigabe?
- 6. Nächste Schritte
Eine optisch korrekte Folientastatur kann bei Montage oder Nutzung dennoch versagen. Muster machen Zeichnungsannahmen an Leiterbahnen, Schnappscheiben, Frontfolien, Klebstoffen und optionalen LEDs überprüfbar. Nach Freigabe von Stückliste und Werkzeugen können Änderungen Nacharbeit und erneute Qualifizierung erfordern. Die zehn Prüfpunkte helfen Qualitäts- und Projektteams, Messgrößen und geeignete Verfahren festzulegen.
1. Warum die Musterfreigabe das Produktionsrisiko begrenzt
Klemmende Tasten, unlesbare Beschriftungen oder sporadische Kontaktfehler können Stillstände, Nacharbeit und Rückläufer verursachen. Die Kosten hängen vom Endprodukt, Losumfang und Serviceverpflichtungen ab. Marktgrößen und pauschale Rückrufkosten bestimmen nicht das Risiko einer konkreten Tastatur. Leiten Sie den Freigabeplan aus tatsächlichen Fehlerarten und ihren Folgen ab.
Prototypen und Erstmuster ermöglichen die Klärung von Passform und Funktion vor der Serienfreigabe. Ein versetzter Anschluss kann vor der Werkzeugfreigabe leicht korrigierbar sein, nach Materialbeschaffung und Prozesseinrichtung jedoch die Montage stören. Änderungen bleiben auch später möglich, erfordern aber eine gelenkte Bewertung und gegebenenfalls erneute Qualifizierung.
Die Erstmusterprüfung (FAI) liefert Nachweise für technische Abnahme und Lieferantenakte. Medizin-, Automobil- und Luftfahrtprogramme können über Qualitätsvereinbarungen und Verträge zusätzliche Unterlagen oder Freigabeformate verlangen. Vereinbaren Sie diese ausdrücklich; die Checkliste ersetzt nicht sämtliche Anforderungen aus ISO 13485, IATF 16949 oder Luftfahrtspezifikationen.
2. Zehn Prüfpunkte für die Musterfreigabe
Prüfen Sie den gesamten Aufbau: Frontfolie, geprägte Tasten, Abstandshalter, Schaltungen und rückseitigen Klebstoff sowie gegebenenfalls Beleuchtung und Abschirmung. Die Tabelle nennt zu vereinbarende Merkmale, keine universellen Grenzwerte. Normausgaben und Prüfbedingungen gehören in die Projektspezifikation.
| # | Prüfpunkt | Zu vereinbarende Größe | Verfahren oder Referenz |
|---|---|---|---|
| 1 | Zeichnungs- und Druckdatenfreigabe | Alle Ebenen im freigegebenen Stand | Interne Änderungslenkung |
| 2 | Werkstoffnachweise | Werkstofftypen, Chargen und relevante Erklärungen | Anwendbare RoHS-/REACH-Anforderungen |
| 3 | Maßliche Erstmusterprüfung | Zeichnungsspezifische Toleranzen | Freigegebene Zeichnung; Allgemeintoleranzen nur bei Vorgabe |
| 4 | Betätigungskraft und Schnappverhältnis | Kraft-Weg-Kurve und vereinbarte Grenzwerte | Bauteildaten und Baugruppen-Prüfverfahren |
| 5 | Betätigungslebensdauer | Zyklenzahl, Kraft, Frequenz und Ausfallkriterien | Vereinbartes Tasten-Dauerprüfverfahren |
| 6 | Elektrische Eigenschaften | Stromkreiswiderstand, Isolation und Prüfspannung | Geeignete elektrische Prüfverfahren; gegebenenfalls IEC 60512 |
| 7 | Frontfolienqualität | Passer, Haftung, Verschleiß, Medienbeständigkeit und Lesbarkeit | Substratgeeignete Verfahren; UL 969 nur im Geltungsbereich |
| 8 | LED-Gleichmäßigkeit | Leuchtdichte, Farbort und Messgeometrie | Vereinbartes photometrisches Verfahren und LED-Daten |
| 9 | Umwelt und Abdichtung | Geforderte IP-Schutzart und Umweltprofil | IEC 60529; passende Verfahren der IEC 60068 |
| 10 | Dokumentenpaket | FAI-Bericht und gekennzeichnete Referenzmuster | Kundenseitig gefordertes FAI-/PPAP-Format |
2.1 Zeichnungs- und Druckdatenfreigabe
Prüfen Sie vor Beginn, ob das Muster dem freigegebenen Paket aus Druckbild, Schaltungsdaten, Prägedetails und Stückliste entspricht. Jede Datei benötigt einen identifizierbaren, im Design Review freigegebenen Stand. Ein Muster nach älterer Revision belegt die Konformität zur neueren nur, wenn Unterschiede und Auswirkungen ausdrücklich bewertet wurden.
Gutes Zeichen: Fertigungsunterlagen nennen Datei, Revision und gegebenenfalls Prüfsumme zum Abgleich mit dem freigegebenen Datenpaket. Warnsignal: Am Muster fehlt der Revisionsbezug, oder Druckdaten und Siebdokumentation weisen unterschiedliche Stände aus.
2.2 Werkstoffnachweise und RoHS-/REACH-Rückverfolgbarkeit
Identifizieren Sie die tatsächlich verwendete Frontfolie, Klebstoffe, Leit- und Isolierfarben, Schaltungsträger und Schnappscheiben. Erfassen Sie Hersteller, Typ und verfügbare Chargendaten sowie passende Konformitätserklärungen. Ein bekannter Markenname oder pauschales Schreiben belegt nicht die Übereinstimmung mit der freigegebenen Stückliste. Prüfen Sie Geltungsbereich, Stand und relevante Stoffanforderungen.
Gutes Zeichen: Eine geordnete Akte verbindet Werkstofftypen und verfügbare Chargennachweise mit dem Musterbau und den freigegebenen Lieferantendokumenten. Warnsignal: Erklärungen lassen den Materialbezug offen, passen nicht zum aktuellen Anforderungsstand oder fehlen für eine Funktionsschicht wie den rückseitigen Klebstoff.
2.3 Maßliche Erstmusterprüfung
Messen Sie Kontur, Befestigungsbohrungen, Anschlussposition, Steckerraster und Tastenabstände mit geeigneten kalibrierten Messmitteln. Maßgeblich ist die freigegebene Zeichnung. ISO-2768-Allgemeintoleranzen hängen von Nennmaß und Merkmal ab; Klasse m bedeutet nicht pauschal ±0,1 oder ±0,25 mm. Prüfen Sie auch die Montagepassung, insbesondere Anschlussausrichtung und Steckverbinderfreiraum.
Gutes Zeichen: Der unterzeichnete FAI-Bericht enthält Sollmaß, Toleranz, Messwerte und Bewertung kritischer Merkmale für die vereinbarte Stichprobe. Warnsignal: Es liegt nur eine Sichtfreigabe vor, oder eine Toleranzüberschreitung wird ohne dokumentierte technische Prüfung akzeptiert.
2.4 Betätigungskraft und Schnappverhältnis
Legen Sie Betätigungs- und Rückstellkraft, Weg und Definition des Schnappverhältnisses je Tastentyp fest. Metall- und Polyester-Schnappelemente besitzen unterschiedliche Kraft-Weg-Kurven; Frontfolie und Klebeschichten beeinflussen die fertige Baugruppe. Prüfen Sie mit kalibriertem Kraftmessgerät oder Prüfstand bei festgelegtem Prüfstempel, Angriffspunkt und Tempo. Pauschale Industriebereiche sind keine Abnahmegrenzen.
Gutes Zeichen: Kraft-Weg-Kurven und Streuung werden je Tastentyp dokumentiert und mit den Zeichnungsgrenzen verglichen. Warnsignal: Als Nachweis dient nur subjektives Tastgefühl, oder ein Kraftwert ohne Prüfbedingungen, Streuung und Grenzwertvergleich.
2.5 Betätigungslebensdauer und Kraftänderung
Vereinbaren Sie Zyklenzahl, Betätigungstempo, Kraft oder Weg, elektrische Last, Umgebungsbedingungen und Ausfallkriterien. Nutzen Sie dafür vorgesehene Muster aus einer repräsentativen Fertigung, nicht das Referenzmuster. Erfassen Sie Widerstand und Kraft vor und nach der Prüfung. IEC 60068-2-6 behandelt sinusförmige Schwingungen, nicht die Tastenlebensdauer. Eine Million Zyklen oder 15 % Kraftverlust sind keine universellen Abnahmegrenzen.
Gutes Zeichen: Der Dauerprüfbericht dokumentiert Vorrichtung, Kalibrierung, Zyklenzahl, Kraft oder Weg, Umgebung sowie elektrische und haptische Vorher-/Nachher-Werte. Warnsignal: Eine geforderte Lebensdauerprüfung entfällt ohne schriftliche Freigabe, oder wesentliche Prüfbedingungen fehlen im Bericht.
2.6 Elektrische Eigenschaften – Widerstand, Isolation und ESD
Definieren Sie Messanschlüsse und Bedingungen. Der Widerstand über eine geschlossene Taste einschließlich Leiterbahnen ist der gesamte Strompfadwiderstand, nicht nur der Kontaktübergang. Legen Sie Grenzwert, Prüfstrom, Spannung und Leitungskompensation fest. Isolationsprüfspannung und Grenzwerte müssen zum Aufbau passen. Für ESD sind IEC-61000-4-2-Prüfpegel, Entladepunkte und Abnahmekriterien am eingebauten Produkt festzulegen; die Tastatur allein belegt keine Systemfestigkeit.
Gutes Zeichen: Kalibrierte Widerstands- und Isolationsmessgeräte mit geeigneten Aufnahmen dokumentieren die vereinbarten Stromkreise sowie Durchgang, Unterbrechungen und Kurzschlüsse. Warnsignal: Trotz umfassenderem Prüfplan wird nur eine Taste geprüft, der Kalibrierstatus ist unklar oder geforderte Isolationswerte fehlen.
2.7 Qualität der Frontfolie
Prüfen Sie Passer, Farbhaftung, Abrieb, Reinigungsbeständigkeit und Lesbarkeit anhand freigegebener Druckdaten und Einsatzbedingungen. Wählen Sie zum Film passende Haftprüfungen: ASTM D3359 wurde für Beschichtungen auf Metall entwickelt; andere Substrate benötigen eine vereinbarte Grundlage. ASTM F1842 betraf Farb-/Beschichtungshaftung, nicht Lesbarkeit; F1842-15 wurde 2024 zurückgezogen. UL 969 betrifft Kennzeichnungs- und Etikettiersysteme, keine pauschale Tastaturzulassung. Definieren Sie Reinigungsmittel, Konzentration, Einwirkung und Bewertung.
Gutes Zeichen: Berichte identifizieren den geprüften Druckaufbau und belegen Haftung, Reinigungseinwirkung, Verschleiß und Lesbarkeit bei definierter Beleuchtung. Warnsignal: Sichtbare Passerfehler oder Farbablösung liegen vor, oder Nachweise für die tatsächlich vorgesehenen Reinigungsmittel fehlen.
2.8 LED- und Hinterleuchtungsgleichmäßigkeit
Bewerten Sie den fertigen optischen Aufbau bei festgelegtem Strom, PWM-Tastgrad, Umgebungslicht und Blickwinkel. Vereinbaren Sie Berechnung der Gleichmäßigkeit, Messpunkte, Leuchtdichtebereich und Farbortgrenzen. Verwenden Sie geeignete kalibrierte Messgeräte und dokumentieren Sie die Anordnung. LED-Binning unterstützt die Gleichmäßigkeit; Diffusor, Lichtleiter, Druckbild und Ausrichtung wirken ebenfalls mit. Ein pauschaler Prozentwert oder Abstand genügt nicht.
Gutes Zeichen: Photometrische Ergebnisse nennen Leuchtdichte und Farbe an vereinbarten Punkten, Treibereinstellungen und Stand des optischen Aufbaus. Warnsignal: Die Freigabe bestätigt lediglich leuchtende Tasten, ohne Helligkeitsstreuung, unerwünschte Farbunterschiede oder Bauteilrückverfolgbarkeit zu bewerten.
2.9 Umweltbeständigkeit und Abdichtung
Prüfen Sie die repräsentativ eingebaute Baugruppe gegen geforderte Staub-, Wasser-, Temperatur- und Feuchtebedingungen. IEC 60529 unterscheidet IPX5-Strahlwasser und IPX7-zeitweiliges Untertauchen; Eintauchen ist keine Sprühprüfung. Wählen Sie IEC-60068-Verfahren und Schärfegrade nach der Einsatzumgebung. MIL-STD-810H gilt nur bei projektseitig geforderten, angepassten Verfahren und begründet weder einen universellen Temperaturbereich noch eine IP-Schutzart.
Gutes Zeichen: Der Prüfbericht nennt Baugruppe, Montage- und Dichtungsdetails, Verfahren, Schärfegrad, Ergebnisse und gegebenenfalls das geforderte unabhängige Labor. Warnsignal: Ein Dichtungskonzept wird ohne Nachweis als geprüfte IP-Schutzart dargestellt, oder Umweltangaben gehen über die geprüften Bedingungen hinaus.
2.10 Dokumentenpaket und Aufbewahrung der Referenzmuster
Stellen Sie unterzeichnete FAI, Material- und Chargennachweise, relevante Prüfberichte, vereinbarte FMEA-/Prüfplanunterlagen und Abweichungen zusammen. Kennzeichnen Sie Referenzmuster und Lagerbedingungen. PPAP und medizinische Rückverfolgbarkeit richten sich nach Kunde, Produkt und Qualitätssystem. Nicht jeder Komponentenlieferant muss eine Fertigungsakte für ein komplettes Medizinprodukt führen; vereinbaren Sie die für die OEM-Pflichten benötigten Herstellungsnachweise.
Gutes Zeichen: Ein geordnetes Dokumentenpaket wird mit eindeutig gekennzeichneten Referenzmustern und Verweisen auf die Nachweise übergeben. Warnsignal: Prüfungen werden nur mündlich zugesichert, oder Referenzmuster lassen sich keinem freigegebenen Stand zuordnen.
3. Musterfreigabe Schritt für Schritt
Schritt 1 – Zeichnungspaket vor dem Werkzeugbau freigeben
Geben Sie ein gelenktes Paket mit Kontur, Schaltungsdaten, Druckbild und Farbreferenzen, Stückliste und Quellen, Prägedetails, Anschlussbelegung und messbaren Abnahmekriterien heraus. Benennen Sie Revision und Freigabeverantwortliche. Klären Sie offene Punkte vor dem Werkzeugstart statt widersprüchliche E-Mail-Anhänge zu verwenden.
Schritt 2 – Ein zum Prüfplan passendes Pilotlos erhalten
Planen Sie Muster für zerstörende Dauerprüfungen, Umweltbeanspruchung, Maß- und Elektroprüfung sowie Referenzaufbewahrung. Die Anzahl ergibt sich aus Prüfreihenfolge, Risiko und Kundenplan; 15–30 Stück sind allenfalls ein Planungsbeispiel, kein allgemeines Minimum. Bereits beanspruchte Muster dürfen nur bei freigegebener Reihenfolge für weitere Abnahmen verwendet werden. Packliste mit Fertigungsdatum und Zeichnungsstand versehen.
Schritt 3 – Vereinbarte Prüfreihenfolge durchführen
Prüfen Sie Identität, Werkstoffe und Maße vor aufwendigen Lebensdauer- oder Umweltprüfungen. Dokumentieren Sie jeden Wert auf einem gelenkten Formular. Grenzfälle und Fehler benötigen eine dokumentierte Entscheidung durch Entwicklung und Qualität des Käufers: freigeben, mit begrenzter Abweichung freigeben, nacharbeiten oder ablehnen.
Schritt 4 – Abweichungen schriftlich klären
Dokumentieren Sie Anforderung, Messwert, Ursache, Auswirkung, Korrektur, Freigabeverantwortlichen und Gültigkeit jeder Abweichung. Eine Sonderfreigabe für ein Los erlaubt keine dauerhafte Serienänderung. Diese erfordert passende Zeichnungs-, Stücklisten- oder Prozessänderungen sowie betroffene Wiederholungsprüfungen.
Schritt 5 – Referenzmuster und Serienstart freigeben
Die Freigabe nennt Musterlos, Zeichnungsstand, genehmigte Abweichungen und Referenzmuster. Die Serienprüfung nutzt Referenz und messbare Spezifikation gemeinsam; ein Muster ersetzt keine Zahlenwerte. Spätere Änderungen unterliegen der technischen Änderungslenkung und gegebenenfalls erneuter Bemusterung und Qualifizierung.
4. Warnsignale vor der Serienfreigabe
Stoppen Sie die Freigabe bei ungeprüften Anforderungen oder Grenzwertverletzungen – auch unter Termindruck.
- Kritische Maße außerhalb der Zeichnungsgrenzen – erfordern Ursachen- und Montagebewertung statt pauschaler Toleranzfreigabe.
- Haptik außerhalb freigegebener Grenzen – Lebensdauerdaten eines anderen freigegebenen Aufbaus qualifizieren die geänderte Baugruppe nicht automatisch.
- Fehlende geforderte Stoffkonformitätsnachweise – schließen Sie die Nachweislücke für Produkt und Zielmarkt vor Freigabe.
- Klebstoffidentität oder Lagerbedingungen ungeklärt – Charge, Lagerfähigkeit und Lagerhistorie anhand der Produkthinweise prüfen.
- Geforderte Isolationswerte fehlen – vor Konformitätsfreigabe bei vereinbarter Spannung und Grenze prüfen.
- Geforderte Lebensdauerprüfung ohne schriftliche Freigabe ausgelassen – die betreffende Haltbarkeitsaussage bleibt unbelegt.
- Das freigegebene Referenzmuster ist nicht identifizierbar – spätere Vergleiche lassen sich nicht zuverlässig dem freigegebenen Aufbau zuordnen.
5. Häufige Fragen
Wie viele Folientastaturmuster sollte ein OEM zur Erstmusterprüfung anfordern?
Leiten Sie die Stückzahl aus Prüf- und Qualifizierungsplan einschließlich zerstörender Prüfungen und Referenzen ab. Ein Pilotlos von 15–30 Stück ist ein Planungsbeispiel; entscheidend sind Prüfaufteilung, Risiko, Streuung und Kundenanforderungen. Vereinbaren Sie Wiederverwendung und unbelastet aufzubewahrende Muster.
Welche Betätigungskraft ist bei industriellen Folientastaturen zulässig?
Maßgeblich sind die freigegebenen Kraft-Weg-Anforderungen für Anwendung, Schnappelement und gesamten Folienaufbau. Definieren Sie Betätigungskraft, Rückstellung, Weg und Schnappverhältnis. Metall- und Polyester-Schnappelemente benötigen nicht dieselben Grenzen. Prüfen Sie die montierte Taste unter definierten Bedingungen; pauschale Kraftbereiche oder Abweichungsprozente sind keine automatische Freigaberegel.
Welche Normen gelten für die Musterprüfung?
Wählen Sie Normen nach Aufbau und Anforderung: IEC 60529 für Gehäuse-IP-Prüfungen, passende IEC-60068-Verfahren für Umweltbelastung sowie geeignete Elektro- und Haftprüfungen. Kupfer-Flexleiterplattennormen gelten nicht automatisch für silberbedruckte PET-Schaltungen. IEC 60068-2-6 ist eine Schwingungsprüfung; die zurückgezogene ASTM F1842-15 betraf Haftung statt Lesbarkeit. Nennen Sie Ausgabe, Aufbau und Abnahmekriterien statt pauschaler Zertifizierungslisten.
Wie wird der Widerstand eines Folientastaturmusters gemessen?
Messen Sie bei betätigter Taste zwischen festgelegten Anschlüssen mit kalibriertem Gerät und geeigneter Aufnahme. Dokumentieren Sie Strom, Spannung, Kraft und Leitungskompensation. Ohne isolierten Kontakt enthält das Ergebnis die Leiterbahnen; bei kleinen Widerständen gegebenenfalls vierpolig messen. Die Isolationsprüfung hat eigene Spannung und Grenzwerte. Das Keysight 34465A ist ein Digitalmultimeter, keine Source-Measure-Unit.
Was ist ein Golden Sample und warum muss es gekennzeichnet sein?
Ein Golden Sample ist ein freigegebenes physisches Referenzmuster für Aussehen, Haptik und vereinbarten Aufbau. Eine eindeutige Kennung verknüpft Zeichnungsstand, Los, Prüfbericht und Abweichungen und verhindert Verwechslungen. Dokumentieren Sie Lagerung und prüfen Sie mögliche Alterungs- oder Handhabungseinflüsse. Das Muster ergänzt die Spezifikation, ersetzt sie aber nicht.
Wie lange dauert die vollständige Musterfreigabe?
Trennen Sie Musterfertigung und vollständige Freigabe. JASPER nennt ein Bemusterungsziel von 7–10 Tagen, vorbehaltlich projektspezifischer Bestätigung. Druckdatenfreigabe, Werkzeuge, Materialverfügbarkeit, Versand, Lebensdauer- und Umweltprüfungen sowie Korrekturen können den Gesamtplan verlängern. Vereinbaren Sie Meilensteine nach Prüfung von Entwurf und Nachweisbedarf statt einer pauschalen Lieferzeit.
Ist ein Versatz des Anschlusses um 2 mm am Pilotmuster zulässig?
Vergleichen Sie zunächst mit der Zeichnungstoleranz. Außerhalb der Grenze muss die Entwicklung Steckkontakt, Biegeradius, Freiraum und Montagebelastung bewerten. Eine Annahme erfordert eine schriftliche, begrenzte Abweichungsfreigabe; andernfalls Teil oder Werkzeug korrigieren und erneut prüfen. Der Versatz allein beweist keine Eignung, und eine Pilotlosfreigabe gilt nicht automatisch für die Serie.
Was gehört in einen belastbaren Erstmusterprüfbericht?
Nennen Sie Musteridentität und Revision, Anforderungen, Messwerte und Bewertung, Material-/Chargendaten, elektrische und haptische Ergebnisse, relevante Dauer- und Umweltprüfungen, Abweichungen, hilfreiche Fotos und autorisierte Unterschriften. Dokumentieren Sie Geräte, Bedingungen und Stichprobenbasis. Unterscheiden Sie selbst gemessene Merkmale von Lieferantenerklärungen und separaten Qualifizierungsberichten.
Unterscheiden sich Prüfungen für Medizin-, Automobil- und Industrieanwendungen?
Ja. Leiten Sie Anforderungen aus Verwendungszweck, Risiken, Kundenvereinbarungen und anwendbaren Vorgaben ab. Medizinprogramme können zusätzliche Rückverfolgbarkeit, Reinigungsvalidierung und bei relevantem Patientenkontakt biologische Bewertung verlangen. Automobilkunden können PPAP und spezifische Umweltprüfungen fordern. Auch Industrieanwendungen unterscheiden sich. Marktzuordnung allein begründet weder Zertifizierungspflichten noch Patientenkontaktanforderungen oder IP65.
Wer unterzeichnet die Musterfreigabe?
Legen Sie die Freigabebefugnisse im Projektplan fest. Üblicherweise prüfen Entwicklung und Qualität des Käufers sowie der zuständige Qualitätsvertreter des Lieferanten ihre Anforderungen. Ergänzen Sie Lieferantenqualität, Regulatory Affairs oder andere Fachstellen bei Bedarf. Dokumentieren Sie Verantwortliche für Passform, Prüfergebnisse, Abweichungen und Serienstart statt einer pauschalen Unterschriftenzahl.
6. Nächste Schritte
Überführen Sie die zehn Prüfpunkte aus Abschnitt 2 vor der Musterbestellung in ein projektspezifisches Abnahmeblatt. Ordnen Sie jeder Zeile Anforderung, Verfahren, Musterzahl, Nachweis und Freigabeverantwortlichen zu. Dokumentieren Sie Ausnahmen, Nacharbeit und Wiederholungsprüfungen und geben Sie die Serie erst nach vollständigem Nachweis frei.
Offenlegung: JASPER Electronics stellt diesen Rahmen als chinesischer Hersteller kundenspezifischer Folientastaturen bereit. Er unterstützt die Planung mit Lieferanten, ist aber weder Zertifizierung noch Projektprüfbericht und ersetzt keine OEM-Abnahmespezifikation.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folientastatur, Tastenfeld oder Frontfolie. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.