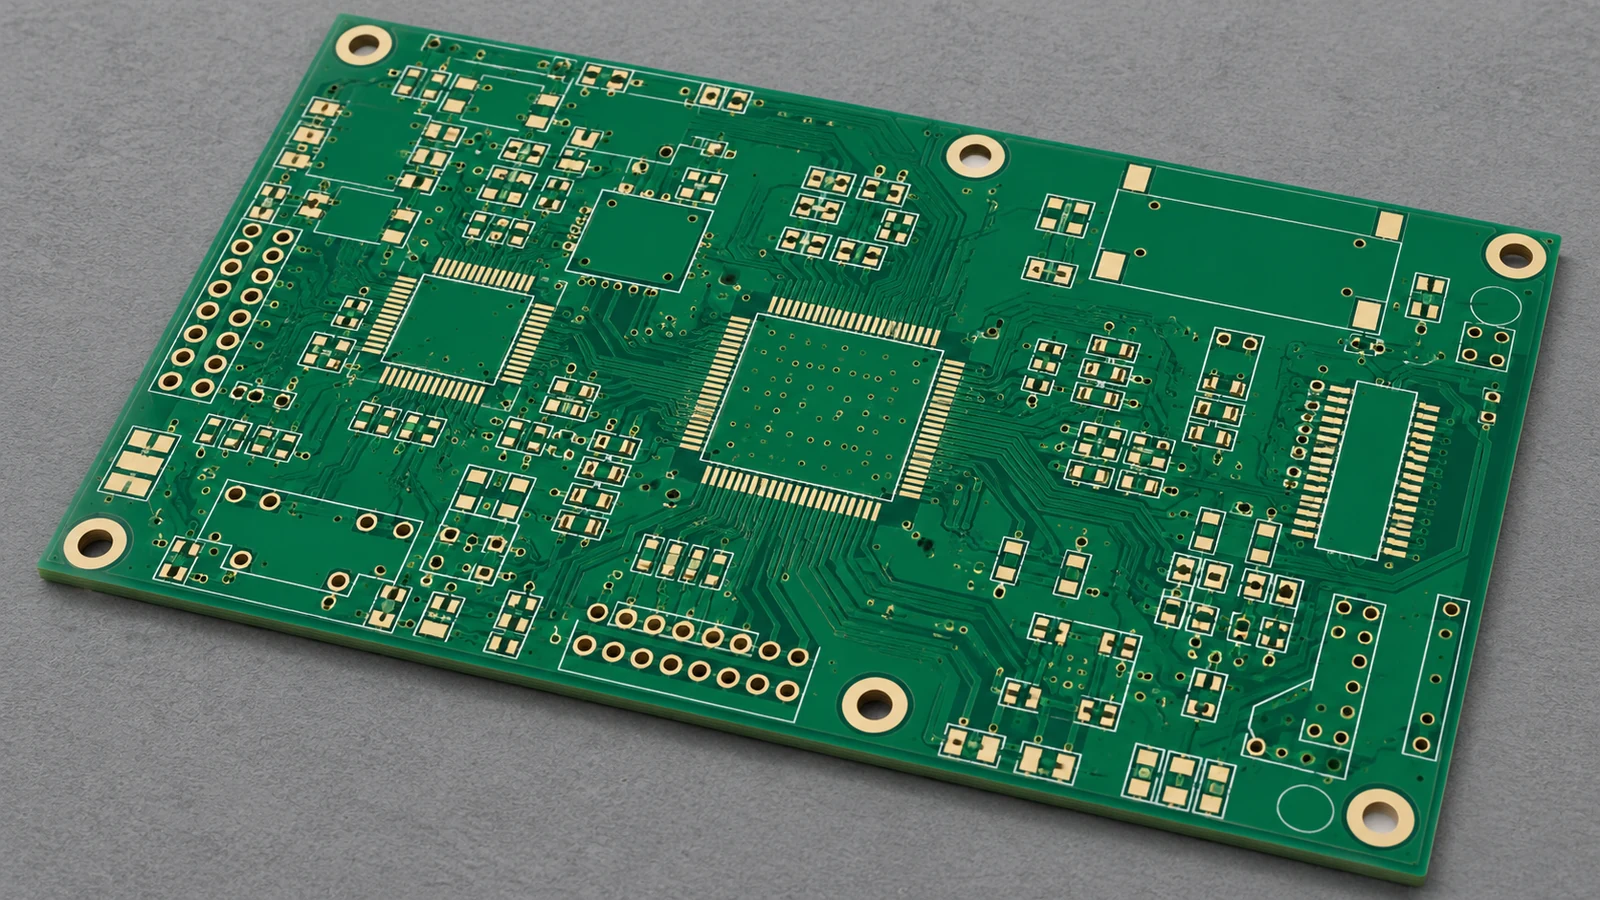
Un diseño de ensamblaje de PCB con vías en pad —vías situadas dentro de pads de soldadura— no debe liberarse basándose únicamente en una nota como «rellenar las vías». Toda vía que se solape con un pad soldable necesita una función definida, una estructura final, un requisito para la superficie del pad y un plan de verificación. Las vías abiertas, con tenting, obturadas, rellenadas y rellenadas con una capa de cierre de cobre no producen las mismas condiciones de ensamblaje. Una liberación bien fundamentada vincula el patrón de pads del encapsulado, el plano de fabricación, el proceso de relleno y metalización de cierre, el diseño de la pasta de soldadura, la planitud de la superficie y las evidencias tanto del fabricante de PCB sin ensamblar como del proveedor de ensamblaje.
- Por qué una vía en un pad de soldadura modifica el riesgo de ensamblaje
- Distinga los tratamientos de vías abiertas, con tenting, rellenadas y con cierre metalizado
- Compruebe el plano de fabricación frente al patrón de pads
- Revise la pérdida de soldadura, la planitud de la superficie y las uniones ocultas
- Acuerde las evidencias de verificación antes de liberar la placa
- Resuelva las excepciones de vías en pad con los equipos de fabricación y ensamblaje
- Escenarios de aplicación que requieren decisiones diferentes
- Lista de comprobación para liberar un diseño con vías en pad
- Preguntas frecuentes
- ¿El tenting con máscara de soldadura resuelve todas las cuestiones relacionadas con las vías en pad?
- ¿Por qué una vía abierta puede extraer soldadura de una unión?
- ¿Qué evidencias confirman que una vía rellenada tiene un cierre metalizado correcto?
- ¿Deben figurar los requisitos de vías en pad en el plano de fabricación?
- ¿Puede utilizarse un único tratamiento de vías para todos los encapsulados de paso fino?
- ¿VIPPO es lo mismo que una vía rellenada y metalizada con cobre?
- ¿Pueden permanecer abiertas las vías térmicas bajo un pad expuesto de QFN?
- ¿Qué debe incluirse en las evidencias de primera pieza para el ensamblaje de PCB con vías en pad?
- Siguiente paso para liberar un diseño fabricable
Por qué una vía en un pad de soldadura modifica el riesgo de ensamblaje
Una vía en un pad de soldadura modifica el riesgo porque el pad pasa a ser tanto una superficie de unión como la entrada a una vía metalizada o protegida. Esta estructura puede modificar el volumen de soldadura, la transferencia de pasta, el asentamiento del componente y la inspección.
Empiece por tres preguntas:
- ¿La vía está bajo un pad individual de un BGA, LGA, WLCSP o un componente pasivo pequeño, o dentro de un pad expuesto de mayor tamaño de un QFN, SON o encapsulado de potencia?
- ¿La unión soldada será visible, parcialmente visible o completamente oculta después de colocar el componente?
- ¿El tratamiento seleccionado deja un orificio abierto, una zona de máscara de soldadura, relleno expuesto, una depresión, una protuberancia o un pad metalizado continuo?
Una vía metalizada abierta puede recibir soldadura fundida durante el reflujo. La cantidad depende de la geometría del orificio terminado, la longitud de la pared metalizada, la humectación, el depósito de pasta, el acabado, la orientación y las condiciones de reflujo. Ningún diámetro de orificio por sí solo demuestra la aceptabilidad para todos los encapsulados y procesos.
La superficie del pad genera un riesgo distinto. Una depresión puede reducir el contacto local de la pasta, mientras que una protuberancia de la metalización de cierre o una corona de cobre pronunciada puede mantener una parte del componente por encima de los pads vecinos. Estos efectos son especialmente importantes en encapsulados con poca separación respecto a la placa, paso fino o numerosas uniones ocultas coplanares.
La inspección es la tercera fuente de riesgo. La continuidad eléctrica no demuestra un volumen de soldadura adecuado, la integridad de la metalización de cierre ni un margen mecánico suficiente. Los rayos X revelan la distribución de la soldadura oculta, pero no sustituyen las evidencias de la estructura de relleno y cierre metalizado de la PCB sin ensamblar.
Utilice un criterio práctico de liberación: identificar y clasificar el 100% de las ubicaciones de vías en pad por designador de referencia, pad o bola, función, tratamiento y requisito de evidencia. No deje ningún solapamiento entre pad y vía sujeto a una interpretación basada únicamente en la geometría Gerber.
Distinga los tratamientos de vías abiertas, con tenting, rellenadas y con cierre metalizado
La terminología de las vías debe describir la sección transversal final y la superficie del pad. IPC-4761 ofrece un vocabulario común, aunque los proveedores pueden utilizar de forma diferente los términos «obturada», «rellenada con resina», «con cierre metalizado», «metalizada por encima» y «VIPPO».
Una secuencia de proceso representativa es:
taladrar y metalizar → aplicar tenting, obturar o rellenar según lo especificado → curar → planarizar cuando sea necesario → añadir un recubrimiento o una capa de cierre de cobre cuando sea necesario → aplicar el acabado superficial final → ensamblar
La secuencia depende del apilado, la arquitectura de las vías, los materiales y el fabricante; el plano debe especificar el resultado requerido.
| Tratamiento de la vía | Estado de la superficie del pad | Riesgo de ensamblaje | Evidencia de fabricación | Pregunta para la liberación |
|---|---|---|---|---|
| Vía abierta | El orificio metalizado permanece abierto dentro del pad | La soldadura puede penetrar en el orificio; la abertura interrumpe la superficie de unión | Datos del orificio terminado, mapa de vías e imágenes de superficie de la primera pieza | ¿Se ha aprobado una vía abierta para esta combinación exacta de encapsulado, orificio, pasta y condiciones de reflujo? |
| Vía con tenting, IPC-4761 tipo I | La máscara de soldadura forma un puente sobre la abertura en la cara o caras especificadas | El tenting puede limitar el movimiento de la soldadura, pero no crea un pad plano con una capa de cierre de cobre | Datos gráficos de la máscara, identificación de las caras e inspección de cobertura | ¿En qué cara se aplica el tenting y es compatible el área soldable restante con el patrón de pads? |
| Vía con tenting y recubrimiento adicional, tipo II | La abertura con tenting recibe una capa de recubrimiento adicional | El espesor y la alineación de la máscara pueden afectar a las zonas de soldadura próximas; puede seguir siendo necesario revisar el gas atrapado | Estructura de la máscara y registro de cobertura | ¿Es aceptable un cierre basado en máscara o debe apoyarse la unión sobre una metalización continua? |
| Vía obturada, tipo III | El material penetra parcialmente en el orificio desde una o ambas caras | «Obturada» puede confundirse con completamente rellenada; puede quedar una depresión, un abultamiento o una cavidad interna | Método de obturación, cara, definición de profundidad e inspección de superficie | ¿El diseño preveía una obturación parcial o una estructura completamente rellenada? |
| Vía obturada y recubierta, tipo IV | La vía parcialmente obturada se recubre con máscara | La máscara sella la abertura, pero no forma un pad de cobre soldable continuo | Registros de obturación y recubrimiento relacionados con el plano | ¿Basta con sellar o el encapsulado requiere controlar la planitud y la soldabilidad del pad? |
| Vía rellenada, tipo V | El relleno está destinado a penetrar en el orificio y encapsularlo; la superficie puede planarizarse | El relleno completo cierra el orificio metalizado, pero el relleno expuesto no constituye automáticamente un pad soldable | Microsección de un cupón de ensayo, registro del proceso de relleno e inspección de superficie | ¿Dónde se producirá la humectación por la soldadura y qué metalización completa el pad? |
| Vía rellenada y recubierta, tipo VI | La vía rellenada se recubre con máscara en la cara o caras especificadas | Es adecuada para determinadas zonas selladas, pero la máscara normalmente entra en conflicto con un pad destinado a la soldadura | Evidencias del relleno más inspección de cobertura de la máscara | ¿Está la zona recubierta fuera de la región prevista de contacto con la soldadura? |
| Vía rellenada y metalizada con cobre, tipo VII | La vía rellenada y planarizada recibe una metalización secundaria que forma una capa de cierre de cobre | Es la opción preferida para muchas vías bajo pads individuales ocultos, pero aún deben controlarse las depresiones, las protuberancias, la adherencia de la metalización de cierre y el acabado | Microsección, registro del metalizado de cierre, resultado del perfil superficial y registro del acabado final | ¿Puede el fabricante producir un pad continuo con el apilado, la geometría de vías y el diseño de cobre reales? |
La distinción entre los tipos V y VII es fundamental. El tipo V se refiere al orificio rellenado. El tipo VII añade una metalización sobre el relleno planarizado para que esa zona pueda formar parte de un pad soldable continuo. Indicar que la vía está «rellenada» no define, por sí solo, el pad terminado.
El material de relleno también requiere una decisión explícita. La resina no conductora es habitual en vías rellenadas taladradas mecánicamente; un relleno conductor o las estructuras de microvías rellenas de cobre pueden ser adecuados para determinados diseños eléctricos, térmicos o HDI. Revise con el fabricante la geometría, el comportamiento de curado, la expansión térmica, la adherencia de la metalización de cierre, el crecimiento del espesor de cobre, la fiabilidad y el coste.
Compruebe el plano de fabricación frente al patrón de pads
El plano de fabricación debe traducir la decisión sobre el patrón de pads del componente en una estructura que el fabricante de la placa pueda presupuestar, fabricar, inspeccionar y trazar. El solapamiento en CAD entre un pad y un taladro no constituye un requisito completo de vía en pad.
| Elemento del plano o de los datos | Qué debe resolverse | Por qué lo necesita el ensamblaje |
|---|---|---|
| Mapa de ubicaciones VIP | Designador de referencia, pad o bola, número de vías y clase de tratamiento | Evita omitir ubicaciones y tratar involuntariamente vías no relacionadas |
| Geometría de la vía | Capas de inicio y fin, taladro, orificio terminado previsto, pad, espesor de placa y apilado | Permite determinar si el relleno, la planarización y la metalización de cierre son fabricables |
| Estructura final | Tipo IPC-4761 o descripción equivalente de la sección transversal, incluida la cara aplicable | Elimina la ambigüedad entre tenting, obturación parcial, relleno, recubrimiento y cierre metalizado |
| Interfaz del pad | Pad de cobre final, abertura de máscara de soldadura, abertura de pasta, zonas de exclusión y revisión del plano del encapsulado | Mantiene la nota de la placa alineada con el diseño de unión del componente |
| Materiales y acabado | Familia de relleno, intención del cierre metalizado, restricciones de crecimiento del espesor de cobre y acabado superficial final | Vincula el proceso interno de la vía con la superficie soldable final |
| Geometría superficial | Límites del proyecto y método de medición de depresiones, protuberancias, coronas o planitud local, cuando sea necesario | Permite al ensamblador evaluar la transferencia de pasta y el asentamiento del componente |
| Documentación de aceptación | Normas exigidas, clase, evidencias de primera pieza, muestreo, trazabilidad y conservación de registros | Convierte la intención de diseño en un requisito de compra verificable mediante inspección |
No copie un diámetro de taladro, un porcentaje de relleno o un límite de planitud genéricos en todos los planos. El tamaño del pad, el espesor de placa, la relación de aspecto, el tipo de vía, la distribución del cobre y el proceso del proveedor modifican lo que es viable. Exija una revisión del apilado y del patrón de pads reales antes de la liberación.
Una nota completa de intención de diseño puede seguir este modelo:
Las vías identificadas en el mapa VIP controlado deberán rellenarse con resina, planarizarse y metalizarse con una capa de cierre de cobre para formar un pad soldable continuo. Intención de diseño: IPC-4761 tipo VII. La aceptación deberá seguir el plano de fabricación liberado, los requisitos de placas impresas especificados contractualmente y el plan de primera pieza aprobado. Con la primera pieza se entregarán la microsección del cupón de ensayo y los registros de perfil superficial acordados.
Este ejemplo no es universal; la nota final debe corresponder al encapsulado, la construcción de la placa, la clase de producto, el proceso del proveedor y los requisitos del cliente.
El documento del encapsulado sigue siendo la referencia que rige la interfaz de unión. Un pad expuesto de QFN puede utilizar vías térmicas y pasta segmentada, mientras que un pad de BGA de paso fino puede requerir una superficie continua metalizada por encima de la vía. No asigne el mismo tratamiento simplemente porque ambos casos se denominen vías en pad.
Revise la pérdida de soldadura, la planitud de la superficie y las uniones ocultas
La pérdida de soldadura, la planitud del pad y la inspección de uniones ocultas deben revisarse conjuntamente. Una unión con poco volumen de soldadura no demuestra que la vía haya causado el defecto, y una vía rellenada no demuestra que el pad sea plano o soldable.
Para cada ubicación, determine por dónde puede desplazarse la soldadura fundida. Los orificios metalizados abiertos, los cierres incompletos, los pads de la cara opuesta y el cobre expuesto pueden modificar su distribución. La impresión, la colocación, el acabado, el reflujo, el alabeo y la coplanaridad del encapsulado pueden producir síntomas similares.
| Síntoma observado | Posible causa relacionada con la vía | Otras causas que comprobar | Evidencia más útil a continuación |
|---|---|---|---|
| Bajo volumen de soldadura en una unión oculta | La soldadura penetró en una vía abierta o cerrada de forma incompleta | Liberación deficiente de pasta, abertura obstruida, desalineación de colocación, contaminación | Registro de inspección de pasta de soldadura (SPI), rayos X y sección dirigida de la PCB sin ensamblar |
| Inclinación del encapsulado o separación desigual respecto a la placa | Protuberancia de la metalización de cierre, depresión del pad o metalizado no uniforme | Coplanaridad del encapsulado, alabeo de placa, depósitos de pasta desiguales | Perfil superficial de la PCB sin ensamblar y mapa de alturas de pasta |
| Formación irregular de vacíos bajo un pad expuesto | Gas o flujo desigual alrededor de vías con tenting o selladas | Química de la pasta, segmentación de aberturas, condiciones de reflujo, oxidación | Patrón observado por rayos X, datos de la plantilla, perfil de reflujo y revisión del proceso del fabricante |
| Soldadura en la cara opuesta | Paso abierto a través del orificio metalizado o cierre insuficiente | Exceso de pasta, cobre expuesto en la cara secundaria, desequilibrio térmico | Inspección visual de ambas caras y rayos X relacionados con el mapa VIP |
| Comportamiento eléctrico intermitente | Unión incompleta, defecto de la pared metalizada, grieta en la metalización de cierre o separación del pad | Defecto del componente, contaminación, flexión o daños por retrabajo | Localización eléctrica del fallo, rayos X y análisis destructivo dirigido |
Considere la capa de cierre de cobre como parte del pad de soldadura. La medición del perfil superficial revela depresiones, protuberancias y transiciones de borde que las fotografías no pueden cuantificar. Indique el método, las ubicaciones, el muestreo y los límites; ningún valor único de planitud es adecuado para todos los pads y encapsulados.
Las herramientas de obtención de evidencias responden a preguntas distintas:
| Método de obtención de evidencia | Qué puede mostrar | Qué no puede demostrar por sí solo |
|---|---|---|
| Microsección de un cupón de ensayo | Metalización de la pared del orificio, relleno, vacíos internos, estructura del cierre metalizado y alineación local | Todas las ubicaciones de producción o la unión soldada tras el ensamblaje |
| Perfil superficial de la PCB sin ensamblar | Depresiones, protuberancias, coronas y planitud de pads seleccionados | Adherencia del relleno interno o comportamiento en reflujo |
| Inspección de pasta de soldadura | Área, altura, volumen y desalineación del depósito, y uniformidad de impresión | Humectación final o defectos ocultos después del reflujo |
| Rayos X 2D o 3D | Distribución de soldadura oculta, uniones abiertas, puentes, alineación y patrones generales de vacíos | Espesor exacto de la metalización de cierre, adherencia de la resina o todas las grietas de interfaz |
| Prueba eléctrica o funcional | Conectividad y respuesta en las condiciones de prueba | Volumen de soldadura adecuado o margen mecánico a largo plazo |
| Sección transversal o análisis de fallos | Detalles de las interfaces locales y mecanismos de fallo | Estado de todo el lote sin un plan de muestreo justificado |
Evite aplicar un único límite de área de vacíos a todos los BGA, LGA, QFN o pads de potencia. Utilice las indicaciones del proveedor del componente, los requisitos de ensamblaje exigidos, los criterios del cliente y los datos de cualificación de la unión real.
Acuerde las evidencias de verificación antes de liberar la placa
Acuerde las evidencias antes de la liberación porque el fabricante y el ensamblador controlan partes distintas del resultado. Retrasar el plan puede dejar un lote defectuoso sin el cupón de ensayo, los datos de perfil, la trazabilidad o los registros anteriores al reflujo necesarios para identificar la causa.
Utilice cuatro niveles de evidencia:
- Evidencias de liberación del diseño: plano vigente del encapsulado, revisión del patrón de pads, mapa VIP completo, apilado, datos de taladrado, datos de máscara y pasta, notas del plano y excepciones cerradas.
- Evidencias de primera pieza de la PCB sin ensamblar: confirmación de capacidad del fabricante, más la microsección acordada, imágenes del relleno y del cierre metalizado, datos de perfil superficial, registros de acabado final, resultados dimensionales, prueba eléctrica y trazabilidad del lote.
- Evidencias de primera pieza del ensamblaje: revisión de la plantilla, resultados de SPI, revisión del programa de colocación, perfil de reflujo, imágenes de rayos X, muestreo de inspección, resultados eléctricos y resolución de anomalías.
- Evidencias de cualificación o análisis de fallos: secciones destructivas específicas del proyecto, ciclos térmicos, exposición ambiental, pruebas mecánicas o datos adicionales de capacidad de proceso para productos de mayor riesgo.
Los siguientes documentos respaldan partes distintas de la revisión:
| Documento | Uso principal | No sustituye |
|---|---|---|
| IPC-4761 | Define los tipos de estructuras de vías protegidas | Las indicaciones del encapsulado, la capacidad del fabricante o los límites del proyecto |
| IPC-6012 e IPC-A-600, cuando se exigen contractualmente | Marco de prestaciones y aceptabilidad de placas impresas | Una nota VIP completa en el plano y un plan de evidencias |
| J-STD-001 e IPC-A-610, cuando se exigen contractualmente | Requisitos del proceso de soldadura y del producto ensamblado | La verificación del relleno interno y de la capa de cierre de cobre |
| IPC-7095 | Orientaciones de diseño y ensamblaje de BGA | Los datos vigentes del dispositivo y el proceso cualificado del ensamblador |
| Plano del encapsulado y nota de aplicación | Orientaciones específicas del dispositivo sobre pads, máscara, pasta, vías térmicas e inspección | La capacidad de fabricación de la placa o los requisitos del cliente |
Indique en la documentación de compra las revisiones aplicables, la clase de producto, la revisión del plano y los registros. Un número de norma por sí solo no resuelve la decisión de fabricación.
Resuelva las excepciones de vías en pad con los equipos de fabricación y ensamblaje
Una excepción de vía en pad debe cerrarse conjuntamente entre diseño, fabricación, ensamblaje, calidad y el responsable de liberación. Diseño es responsable de la intención eléctrica y mecánica; el fabricante, de la capacidad del proceso de PCB sin ensamblar; el ensamblador, de la impresión, la colocación, el reflujo y la inspección de uniones; y calidad, de las evidencias acordadas y del procedimiento de resolución.
Utilice este flujo de revisión:
identificar el pad exacto y su función → comparar las indicaciones del encapsulado con la estructura propuesta → obtener la valoración del fabricante → obtener la valoración del ensamblador → seleccionar el tratamiento o rediseñar → definir evidencias y aceptación → cerrar la excepción bajo control de revisiones
Eleve la decisión al nivel de revisión correspondiente cuando:
- Aparezcan los términos «obturada», «rellenada», «con cierre metalizado» o «VIPPO» sin una definición de la sección transversal.
- Una vía se encuentre en un pad individual oculto de un BGA, LGA, WLCSP u otro encapsulado con poca separación respecto a la placa.
- El metalizado de cierre pueda afectar a pistas finas de cobre, separaciones o al diámetro final del pad.
- La placa tenga una construcción gruesa, una relación de aspecto inusual, estructuras ciegas o apiladas, o tecnologías de vías mixtas.
- Se propongan vías térmicas abiertas o con tenting sin evidencias de pasta y rayos X específicas del encapsulado.
- Los componentes de ambas caras puedan verse afectados durante cualquiera de las pasadas de reflujo.
- No exista una vista de rayos X, una regla de muestreo o un procedimiento de resolución de defectos para la unión oculta.
- Cambien el fabricante, el material de relleno, el acabado o el centro de ensamblaje después de la cualificación.
Compare el riesgo total de fabricación, no solo el sobrecoste de la PCB sin ensamblar. Las opciones abiertas o con tenting pueden añadir pruebas de plantilla, rayos X, retrabajos o análisis de la tasa de unidades conformes; el proceso de relleno y cierre metalizado añade etapas de fabricación de la placa y puede limitar la geometría del cobre. Elija la opción respaldada por una definición completa de la interfaz y un plan de evidencias.
Compras debe enviar a todos los ofertantes la misma definición: mapa VIP, geometría de vías, apilado, estructura final, intención de relleno y cierre metalizado, acabado superficial, registros de primera pieza, muestreo y expectativas de notificación de cambios. Las ofertas basadas únicamente en «vía en pad: sí/no» no son técnicamente comparables.
Escenarios de aplicación que requieren decisiones diferentes
El tratamiento debe responder a la finalidad de la vía y al tipo de unión soldada, no a una única regla para toda la empresa.
| Escenario de aplicación | Pregunta principal para la liberación | Foco de las evidencias |
|---|---|---|
| Enrutado de escape de BGA de paso fino | ¿Requiere cada pad de bola una superficie continua de tipo VII y puede el proveedor mantener la geometría del cierre metalizado y del pad? | Sección de cupón de ensayo, perfil superficial, SPI y rayos X del BGA |
| Pad térmico expuesto de QFN o SON | ¿Las indicaciones vigentes del dispositivo permiten vías térmicas abiertas o con tenting, o es necesario rellenarlas para lograr una distribución repetible de la soldadura? | Nota del encapsulado, segmentación de pasta, perfil de reflujo y rayos X del pad expuesto |
| Pad de potencia o de alta corriente | ¿La estructura de vía elegida cumple las necesidades eléctricas, térmicas y de fiabilidad, en lugar de basarse en la denominación del material de relleno? | Análisis, sección de placa, inspección de uniones y plan de cualificación |
| Transición de RF o de alta velocidad | ¿Puede la geometría eléctrica requerida coexistir con el metalizado de cierre y la fabricación de pistas finas? | Revisión del apilado, análisis de integridad de señal y geometría del cierre metalizado |
| Ensamblaje denso de doble cara | ¿Podrían el flujo de soldadura, el gas o la forma de la superficie afectar a la segunda cara durante cualquiera de las pasadas de reflujo? | Revisión de datos de ambas caras, secuencia de proceso, inspección visual y rayos X |
| Prototipo o rediseño sensible al coste | ¿Una construcción más sencilla constituye una prueba de ingeniería controlada o un atajo de producción no aprobado? | Excepción documentada, fabricación limitada, inspección comparativa y registro de la tasa de unidades conformes |
Una matriz de vías térmicas en un pad central y una vía con cierre metalizado bajo una sola bola de BGA requieren decisiones independientes sobre volumen de soldadura, planitud e inspección.
Lista de comprobación para liberar un diseño con vías en pad
Antes de liberar la placa, confirme que:
- Se han revisado los planos vigentes del encapsulado y las indicaciones de aplicación.
- Toda vía que se solape con un pad soldable figura en un mapa VIP controlado.
- Cada ubicación tiene documentada su función de enrutado, puesta a masa, gestión térmica, conducción de corriente u otra función.
- La estructura final está definida mediante un tipo o una sección transversal, no solo mediante una denominación informal.
- Los datos de apilado, taladrado, pad de cobre, máscara, pasta y acabado superficial concuerdan.
- El fabricante ha aprobado la geometría real y el plan de evidencias.
- Los requisitos de perfil superficial están indicados cuando el asentamiento o la transferencia de pasta dependen de ellos.
- El ensamblador ha aprobado los métodos de impresión, reflujo, rayos X y aceptación.
- Los registros de primera pieza, el muestreo, la trazabilidad y los supuestos que activan una revisión por cambio figuran en los documentos de compra.
- Todas las excepciones están aprobadas y vinculadas a la revisión liberada.
Preguntas frecuentes
¿El tenting con máscara de soldadura resuelve todas las cuestiones relacionadas con las vías en pad?
No. El tenting puede limitar el movimiento de la soldadura en determinados diseños, pero no crea un pad soldable plano con una capa de cierre de cobre. El resultado depende de la cara con tenting, la geometría del orificio, la alineación de la máscara, la secuencia de proceso, el patrón de pasta y el encapsulado. Las estructuras selladas o en la cara posterior también pueden afectar a la salida de gases y a la formación de vacíos, por lo que tanto el fabricante como el ensamblador deben aprobar la construcción exacta.
¿Por qué una vía abierta puede extraer soldadura de una unión?
Durante el reflujo, la soldadura fundida puede humectar la pared metalizada y desplazarse hacia el interior del orificio. El volumen transferido depende de la geometría del orificio terminado, la longitud de la pared metalizada, el acabado, el depósito de pasta, la orientación, la humectación y las condiciones térmicas. Esto puede dar lugar a un volumen bajo de soldadura en la unión, una separación desigual respecto a la placa o soldadura en la cara opuesta, pero se necesitan SPI, rayos X y evidencias de la placa antes de atribuir la causa raíz.
¿Qué evidencias confirman que una vía rellenada tiene un cierre metalizado correcto?
Utilice evidencias tanto del interior de la vía como de la superficie de unión. Un conjunto representativo de primera pieza incluye una microsección de un cupón de ensayo que muestre la estructura del relleno y del cierre metalizado, mediciones de perfil superficial en los pads afectados, registros de acabado final e inspección de la superficie superior. SPI y rayos X confirman el comportamiento durante el ensamblaje, pero no sustituyen la verificación de la capa de cierre de cobre en la PCB sin ensamblar.
¿Deben figurar los requisitos de vías en pad en el plano de fabricación?
Sí. El plano o los datos de fabricación controlados deben identificar las vías afectadas y definir la estructura final, el tipo de protección aplicable, la identificación de la cara cuando corresponda, la intención de relleno y cierre metalizado, el acabado superficial, los documentos de aceptación y las evidencias de primera pieza. El solapamiento entre pad y taladro por sí solo no indica al fabricante si el diseño requiere una vía abierta, con tenting, obturada, rellenada, recubierta o con cierre metalizado.
¿Puede utilizarse un único tratamiento de vías para todos los encapsulados de paso fino?
No. El paso por sí solo no determina el tratamiento. Importan el tamaño del pad, el descenso del encapsulado durante el reflujo, la función eléctrica, la ruta térmica, el espesor de placa, la geometría de vías, el proceso de pasta, el acceso para inspección y las indicaciones del proveedor. Utilice la documentación vigente del componente y obtenga la confirmación tanto del fabricante de la placa como del proveedor de ensamblaje para el diseño exacto.
¿VIPPO es lo mismo que una vía rellenada y metalizada con cobre?
VIPPO suele significar «via-in-pad plated over» y habitualmente describe una estructura rellenada, planarizada y con una capa de cierre de cobre. Su uso no es completamente uniforme entre proveedores. No acepte la sigla como especificación completa. Defina la sección transversal prevista, haga referencia a IPC-4761 tipo VII cuando corresponda, identifique las vías afectadas e indique las evidencias superficiales y de inspección requeridas.
¿Pueden permanecer abiertas las vías térmicas bajo un pad expuesto de QFN?
En algunos casos, cuando las indicaciones vigentes del dispositivo y un proceso de ensamblaje cualificado respaldan esa elección. Las vías térmicas abiertas o con tenting pueden funcionar con un patrón de vías, un diseño de pasta segmentada, un acabado y un proceso de reflujo adecuados. También pueden modificar la pérdida de soldadura y la formación de vacíos. Utilice la nota de aplicación del encapsulado y una prueba de ensamblaje como base de la decisión, no una regla para todos los QFN.
¿Qué debe incluirse en las evidencias de primera pieza para el ensamblaje de PCB con vías en pad?
Incluya el mapa VIP liberado y la revisión del plano, la confirmación de capacidad del fabricante, los resultados de microsección acordados, los datos de perfil superficial cuando la planitud sea relevante, los registros de acabado final y prueba eléctrica, la trazabilidad del lote, la revisión de la plantilla, los datos SPI, el perfil de reflujo, las imágenes de rayos X de uniones ocultas y la resolución de anomalías. El conjunto exacto debe corresponder al riesgo del producto y quedar definido antes de iniciar la fabricación.
Siguiente paso para liberar un diseño fabricable
Prepare un único paquete de revisión que contenga el apilado de la PCB, el plano de fabricación, los datos de taladrado, el mapa VIP, los documentos de encapsulado de los componentes, las capas de máscara de soldadura y pasta, el acabado superficial, la clase de producto y el plan de evidencias propuesto. Pida al fabricante que confirme la estructura final de las vías y la superficie de los pads, y después al ensamblador que confirme la impresión, el reflujo y la inspección de uniones ocultas.
Para una revisión coordinada a través de los servicios de ensamblaje de PCB de JASPER, envíe el paquete de datos completo en lugar de una captura de pantalla de la huella. Cierre las decisiones sobre tratamiento, planitud, volumen de soldadura, evidencias y excepciones antes de que la revisión liberada llegue a compras.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.