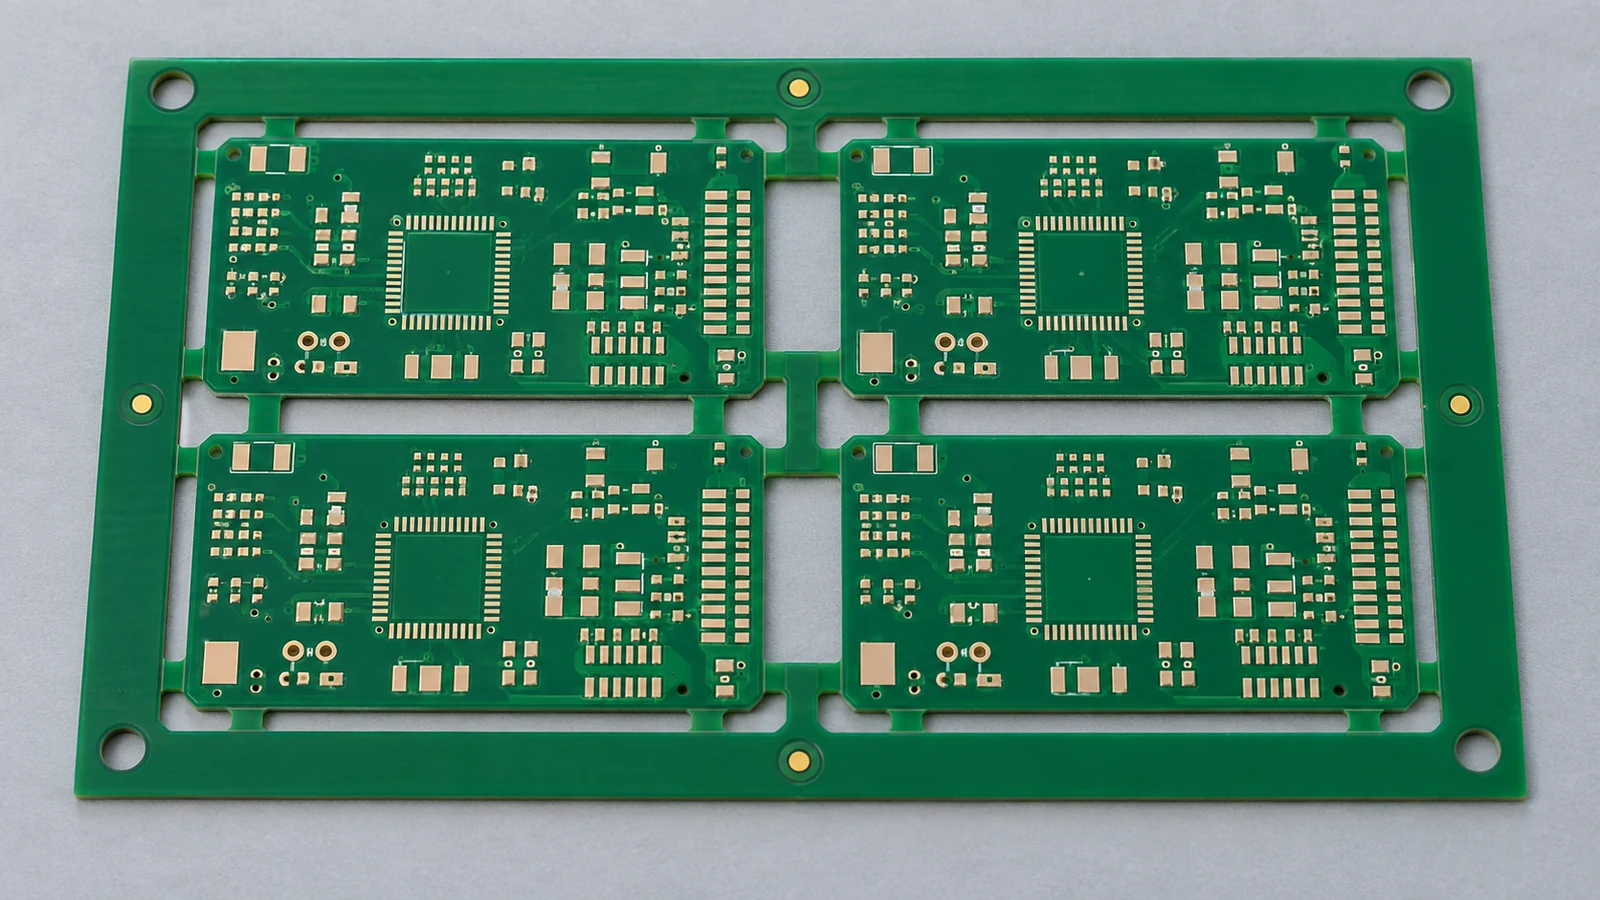
La panelización de PCB para ensamblaje organiza una o varias placas de circuito impreso (PCB) dentro de una estructura temporal de manipulación para que la línea de ensamblaje pueda transportarlas, posicionarlas, soportarlas y separarlas sin interferir con los componentes. Apruebe el panel teniendo en cuenta toda la ruta de fabricación, no solo el aprovechamiento del material de las placas sin ensamblar. El ensamblador debe definir las interfaces con los equipos, el fabricante de PCB debe confirmar que las características previstas se pueden fabricar y el fabricante de equipos originales (OEM) debe aprobar los requisitos del producto y de su liberación. Un panel viable debe permanecer bajo control hasta completar la operación final de separación, incluido el momento en que se libera la última placa.
- Comience la panelización por los límites de manipulación de la línea de ensamblaje
- Prevea bordes de proceso, elementos de utillaje y holgura para el transportador
- Sitúe las marcas fiduciales del panel y de las placas para una alineación fiable
- Equilibre el soporte de las placas, la orientación y el saliente de los componentes
- Seleccione los elementos de separación en función de la tensión mecánica sobre los componentes
- Apruebe un plano de panel con aportaciones de ensamblaje y despanelización
- Especifique las interfaces de producción y la base de aceptación
- Aplique las reglas a cinco escenarios de ensamblaje
- Placas pequeñas de sensores por debajo de los límites de manipulación directa
- Placas de interfaz hombre-máquina (HMI) con conectores en el borde
- Placas de doble cara con componentes pesados
- Paneles con diseños distintos para un kit de producto
- Placas de instrumentos con componentes sensibles cerca de un borde
- Preguntas frecuentes
- ¿Debe definir la disposición del panel el fabricante de PCB o el ensamblador?
- ¿Cuándo se necesitan bordes de proceso para el ensamblaje?
- ¿Pueden varios diseños de placa compartir un panel de ensamblaje?
- ¿Cómo deben influir los componentes salientes en la separación entre placas del panel?
- ¿Qué debe aprobarse antes de elegir ranurado en V o pestañas en un panel fresado?
- ¿Puede un portaplacas reutilizable sustituir a los bordes de proceso de sacrificio?
- ¿Son suficientes las marcas fiduciales del panel para cada placa del conjunto?
- ¿Qué debe motivar una nueva aprobación del panel en un pedido repetido?
- Prepare el paquete de revisión del panel
Comience la panelización por los límites de manipulación de la línea de ensamblaje
Un panel de ensamblaje debe ser compatible con todas las operaciones que lo manipulan, incluido cualquier portaplacas que lo rodee. Parta de la impresora de pasta de soldadura, la máquina de colocación de componentes, el transporte de reflujo, el equipo de inspección, el útil de prueba y la máquina de despanelización que se utilizarán realmente. El tamaño máximo de placa de una máquina de colocación, por sí solo, no determina las dimensiones admisibles para la producción.
Distinga tres objetos: el panel de producción del fabricante de PCB, el panel de ensamblaje que se entrega a la línea y un portaplacas o palé reutilizable. Sus dimensiones y funciones pueden diferir. Especifique qué objeto recibirá cada máquina, qué cara quedará hacia arriba y qué bordes estarán en contacto con el transportador.
Las dimensiones siguientes de la máquina de colocación YRM20 y la impresora YRP10 ilustran límites de equipo dependientes de la configuración. Describen esos modelos, no los equipos instalados de JASPER ni sus límites aceptados de panel.
| Equipo y configuración | Mínimo L × W, mm | Máximo L × W, mm | Condición de configuración |
|---|---|---|---|
| YRM20, un pórtico, una vía, estándar | 50 × 50 | 510 × 510 | Configuración estándar |
| YRM20, un pórtico, una vía, opción | 50 × 50 | 810 × 510 | Capacidad opcional para placas largas |
| YRM20, dos pórticos, doble etapa, transporte de una PCB | 50 × 50 | 810 × 510 | Modo de transporte de una PCB |
| YRM20, dos pórticos, doble etapa, transporte de dos PCB | 50 × 50 | 380 × 510 | Modo de transporte de dos PCB |
| YRP10, una vía, estándar | 50 × 50 | 510 × 510 | Tamaño estándar publicado |
| YRP10, una vía, tamaño ampliado | 50 × 50 | 650 × 510 | La disponibilidad requiere consultar al fabricante |
| YRP10, doble vía | 50 × 50 | 420 × 330 | Configuración de doble vía |
Mantenga la longitud y la anchura vinculadas a los ejes de transporte de la máquina. Girar el diseño no hace que un conjunto sobredimensionado sea automáticamente compatible: también giran los componentes que sobresalen, las características de la cara inferior y la dirección de manipulación configurada.
Como ejemplo de comprobación dimensional inicial, un panel de 600 × 400 mm está dentro de las dimensiones opcionales indicadas para la máquina de colocación de un pórtico, pero supera la longitud de la impresora estándar de una vía y la anchura de la impresora de doble vía. Esta comparación no constituye una recomendación de tamaño de panel. Muestra por qué una comprobación de capacidad debe identificar las configuraciones, en lugar de combinar las cifras más altas de distintos catálogos.
Para una ruta y una orientación fijas, tome el mayor de los mínimos indicados y el menor de los máximos indicados en cada eje como intersección dimensional inicial. Después aplique las demás restricciones. Solicite al ensamblador un conjunto de límites específico para el panel que abarque el espesor, la masa, las alturas de los componentes superiores e inferiores, el contacto de los bordes con el transporte y el soporte. Incluya las transferencias entre máquinas, no solo las posiciones de procesamiento.
Prevea bordes de proceso, elementos de utillaje y holgura para el transportador
Los bordes de proceso aportan material de sacrificio para el transporte y la sujeción cuando la placa terminada no dispone de un borde adecuado. Su anchura de material continuo, el canal de fresado adyacente y la zona de exclusión de componentes son dimensiones diferentes. Represente cada una por separado, en vez de identificar toda la zona como «borde de proceso».
Como referencia concreta propia de un proveedor, el proveedor de referencia describe un margen de panel de 5 mm más un canal independiente de fresado para separación de 2 mm, lo que da 7 mm desde el contorno de la placa terminada hasta el borde exterior del panel. Su guía Fundamentos de los paneles de cliente aplica esta construcción a su propio servicio de paneles. Estas dimensiones son una referencia para la revisión, no un requisito universal de transportador ni un compromiso de capacidad de JASPER.
Seleccione la anchura del borde de proceso a partir del contacto real con la correa o cadena, la superficie de apoyo de las mordazas, la rigidez del panel y la disposición del utillaje. Un borde nominalmente ancho resulta ineficaz si el fresado, los taladros o los recortes eliminan material donde debe actuar una mordaza. Por el contrario, un borde adecuado de la placa terminada puede proporcionar en algunos casos la interfaz de manipulación sin necesidad de un borde de proceso desmontable.
Dibuje la banda de contacto con el transportador en ambas caras. Incluya las holguras por encima y por debajo de la placa para mordazas, guías, uniones de soldadura, cuerpos de conectores y terminales salientes. Indique si la línea utiliza dos bordes opuestos o un portaplacas y mantenga el borde de entrada previsto durante las transferencias.
Los taladros de utillaje posicionan mecánicamente el panel o el útil; no sustituyen a las marcas fiduciales ópticas. Especifique las coordenadas de los taladros, su diámetro y tolerancia, su condición de metalización, las referencias geométricas y la operación del útil en la que se utilizan. El diseñador del útil debe aprobar la disposición de posicionamiento y las holguras, en vez de heredar un patrón arbitrario de taladros de un panel no relacionado.
Mantenga accesibles los elementos de utillaje hasta la última operación que los necesite. Por ejemplo, retirar los bordes de proceso antes de las pruebas exige un alojamiento de prueba que posicione la placa separada, no el marco del panel que se ha desechado. Incluya la etapa de retirada de los bordes de proceso en la ruta de proceso antes de liberar el plano.
Sitúe las marcas fiduciales del panel y de las placas para una alineación fiable
Las marcas fiduciales del panel establecen la referencia óptica del conjunto, mientras que las marcas fiduciales de las placas permiten alinear los circuitos individuales que lo componen. Defina qué referencia utiliza cada proceso; no dé por hecho que reconocer el marco exterior demuestra que la posición de todas las placas es correcta.
La guía de marcas fiduciales del proveedor de referencia exige al menos tres marcas en el marco para su flujo de trabajo y recomienda marcas en las placas individuales. Se trata de una implementación de un proveedor, no de una especificación mínima universal para todas las líneas de ensamblaje. Aquí, «marcas fiduciales de placa» significa referencias a nivel de circuito; las marcas locales de componente, cuando se necesitan, cumplen una función de alineación distinta.
Durante la revisión del panel, confirme que las marcas son visibles en cada cara procesada, están distribuidas por el área útil de ensamblaje y quedan libres de mordazas, interferencias con la plantilla, inscripciones y componentes salientes. Especifique la geometría del cobre, la abertura de la máscara de soldadura, el acabado superficial y las coordenadas según los requisitos de reconocimiento del ensamblador. El dimensionamiento detallado de las marcas corresponde a la revisión del diseño de fiduciales, no a una regla genérica de tamaño de panel.
Utilice un origen común y una orientación declarada para el plano del panel, los datos de colocación y los programas de inspección. Identifique cada instancia de placa, incluidos su desplazamiento, rotación y cara. Una repetición girada no es una revisión diferente del circuito, pero sigue requiriendo la transformación de coordenadas correcta.
Si la producción permite omitir un circuito individual, defina la identificación de placas defectuosas y el comportamiento del programa. Que una cámara localice correctamente el panel no determina qué unidades deben recibir componentes ni cuáles son aceptables para su envío.
Equilibre el soporte de las placas, la orientación y el saliente de los componentes
El soporte de las placas debe sostener el conjunto durante la impresión, la colocación, el calentamiento, las pruebas y la separación sin aplicar cargas a los componentes ni obstruir el proceso. Apruebe las posiciones de soporte junto con el modelo de la placa ensamblada, no solo con el contorno de la placa sin componentes.
Durante el ensamblaje de la segunda cara, los componentes de la primera ocupan espacio debajo del panel. Reserve zonas de apoyo o utilice un útil con cavidades adecuadas; no coloque pasadores de soporte debajo de un cuerpo de componente solo porque esa región pareciera vacía en la vista de diseño asistido por ordenador (CAD) de la placa sin ensamblar. Revise de nuevo la disposición de soporte después de cambiar la orientación de la placa o la altura de los componentes.
Los componentes pesados y las uniones estrechas entre circuitos fresados merecen especial atención. La guía sobre la influencia de los componentes del proveedor de referencia identifica la flexión por peso como un aspecto que debe vigilarse y analiza la conservación de material adicional entre placas. Decida si se debe conservar material, reducir el conjunto de placas, añadir soporte o utilizar un portaplacas revisando la carga real y la secuencia de proceso.
Un portaplacas reutilizable es una herramienta independiente, no un sustituto automático de todos los requisitos de bordes de proceso o soporte. Defina su método de posicionamiento, retención, cavidades para componentes y secuencia de liberación. Compruebe sus dimensiones exteriores y su comportamiento térmico como parte del conjunto cargado, incluido si permanece con el panel durante el reflujo o solo durante una operación concreta.
Los componentes salientes deben disponer de espacio en tres dimensiones. el proveedor de referencia advierte contra la colocación de componentes que sobresalen sobre las pestañas de separación en su guía de componentes salientes. Mantenga el cuerpo del componente separado de la placa vecina, el marco que permanece, el útil de soporte y la trayectoria de separación.
Para un cálculo de separación, suponga que dos cuerpos enfrentados sobresalen 2,0 mm y 1,5 mm de los bordes de sus placas terminadas en la condición de tolerancia más desfavorable. Si el proceso aprobado exige un corredor adicional sin obstrucciones de 2,0 mm entre esos cuerpos, la distancia correspondiente entre bordes debe ser de al menos 5,5 mm. Se trata de un ejemplo geométrico con hipótesis expresas, no de una separación estándar de fresado. El corredor debe abarcar la envolvente real de la herramienta y las tolerancias restantes del proceso, no solo el diámetro nominal de una fresa.
Apruebe la orientación para la manipulación y el acceso al proceso antes de optimizar el anidado. Una disposición más densa que oculta una pestaña de separación debajo de un conector no está lista para el ensamblaje.
Seleccione los elementos de separación en función de la tensión mecánica sobre los componentes
Los elementos de separación deben ser compatibles tanto con el panel fabricado como con el proceso utilizado después de colocar los componentes. Una ranura en V, una pestaña maciza y una pestaña perforada crean uniones remanentes diferentes; ninguna garantiza por sí sola una retirada con baja tensión mecánica. Revise el soporte y la retención de la placa durante todo el corte, incluida la liberación final.
Estas cuatro construcciones prácticas de panel distinguen la selección de los elementos de unión del método de retirada posterior. También se diferencian en la guía de panelización del proveedor de referencia; las condiciones de aprobación siguientes deben resolverse para el producto real.
| Construcción del panel | Uso práctico | Proceso de separación que debe definirse | Condición de aprobación |
|---|---|---|---|
| Panel con ranurado en V | Trayectorias de separación rectas cuando la geometría del ranurado es adecuada para la placa | Separación mediante cuchilla guiada con una disposición de soporte definida | Aprobar la posición del ranurado, el espesor residual de unión, la envolvente de los componentes y el recorrido completo de la cuchilla |
| Panel fresado con pestañas macizas | Contornos perfilados o puntos de unión selectivos | Corte con fresa o con un punzón específico compatible para pestañas | Confirmar el acceso a cada pestaña, el soporte de la placa retenida y el requisito del borde terminado |
| Panel fresado con pestañas perforadas | Un contorno fresado con puntos de unión debilitados deliberadamente | Rotura con soporte o corte controlado de pestañas, seleccionados mediante validación | Aprobar el patrón de taladros, el material remanente, la dirección de rotura y el estado residual del borde |
| Panel híbrido con ranurado y fresado | Límites rectos combinados con bordes perfilados o alivios locales | Una combinación secuenciada de las operaciones de separación aprobadas | Confirmar que la primera operación deja soporte y acceso suficientes para la siguiente |
Para el ranurado en V, especifique la geometría de la ranura y el espesor residual de unión con sus tolerancias, en vez de limitarse a una nota de plano que diga «corte en V estándar». Compruebe la aproximación y salida reales de la cuchilla, así como la holgura respecto a los componentes altos o salientes. No suponga que el ranurado convencional puede detenerse en cualquier punto del panel sin confirmación del fabricante de PCB.
La máquina de separación también tiene sus propios límites dimensionales. Por ejemplo, cab indica longitudes máximas de separación de 450 mm y 600 mm para sus dos variantes de MAESTRO 4S. Su documentación también explica que las pasadas de corte y el ajuste de la cuchilla influyen en la tensión mecánica cerca de la ranura. Ni esas dimensiones ni la descripción de una máquina establecen una distancia de seguridad universal para los componentes.
En las pestañas de paneles fresados, identifique cómo entra la herramienta de retirada en la abertura y qué retiene la placa después de cortar cada unión. Un punzón específico necesita su propia geometría compatible de acceso y soporte; la HEKTOR 2 de cab ilustra esta distinción. Una pestaña perforada no debe convertirse en una instrucción para retorcer a mano una placa ensamblada. Defina cómo se recoge cada placa liberada. Cuando un corte divide el conjunto en subpaneles más pequeños, verifique que esas piezas siguen teniendo elementos adecuados de posicionamiento y soporte para la siguiente operación.
Establezca el alcance de la validación según el riesgo del producto: pruebas de corte, inspección de bordes, comprobaciones eléctricas pertinentes y medición de deformación unitaria cuando lo exijan el componente o el plan de aceptación del cliente. Mantenga los límites de deformación unitaria y el análisis de fallos en la revisión específica de fiabilidad. Para aprobar el panel, el resultado esencial es un proceso, un útil, una secuencia y un registro de aceptación acordados.
Apruebe un plano de panel con aportaciones de ensamblaje y despanelización
El plano de panelización de PCB para ensamblaje debe definir una interfaz de fabricación compartida, no limitarse a mostrar cuántas placas caben juntas. Asigne la aprobación por función: el fabricante de PCB es responsable de que las características se puedan fabricar, ingeniería de ensamblaje de la compatibilidad con la línea, ingeniería de utillaje de los útiles y el OEM de los requisitos del producto y de la revisión autorizada.
Utilice esta matriz para cerrar la revisión del panel. Cada responsable de aprobación debe evaluar el plano y el proceso reales, no limitarse a acusar recibo de los archivos.
| Característica del panel | Finalidad en el ensamblaje | Restricción que debe verificarse | Detalle requerido en el plano | Responsable de aprobación |
|---|---|---|---|---|
| Bordes de proceso | Proporcionar superficies continuas de transporte y sujeción | Contacto con el transportador, holgura superior e inferior, rigidez de los bordes y etapa de retirada | Anchura de material continuo del borde, separación de fresado, bandas de contacto, dirección de avance y dimensiones exteriores | Ingeniero de proceso de ensamblaje; el fabricante de PCB confirma la construcción |
| Taladros de utillaje | Posicionar y retener el panel en el útil especificado | Ajuste de los pasadores, tolerancia de posición, condición de metalización y acceso durante la ruta | Tamaño y tolerancia de los taladros, coordenadas, esquema de referencias geométricas y referencia del útil | Ingeniero de utillaje; el fabricante de PCB confirma la fabricación de los taladros |
| Marcas fiduciales del panel | Establecer ópticamente la posición y orientación del panel | Visibilidad en cada cara procesada y compatibilidad con los ajustes de reconocimiento | Marcas de cobre, aberturas de máscara de soldadura, coordenadas, cara y zonas de exclusión | Ingeniero de programación de ensamblaje |
| Orientación de las placas | Mantener coherentes la identidad del circuito y las transformaciones de coordenadas | Colocación, inspección, acceso para pruebas y salientes de cada repetición | Identificadores de instancia, desplazamientos, rotaciones, cara y referencia de revisión de la placa | Ingeniero de programación de ensamblaje; ingeniero de diseño del OEM |
| Elementos de separación | Retener las placas hasta su separación controlada | Acceso de herramientas, soporte restante, exposición de los componentes y límites del borde final | Geometría de ranura y unión residual o de pestaña y perforación, tolerancias, secuencia y método de separación | Ingeniero de despanelización; ingeniero de calidad del OEM; fabricante de PCB |
| Posiciones de soporte | Soportar las cargas sin tocar elementos ensamblados | Holgura de la primera y segunda cara, calentamiento, fuerzas de prueba y retención durante el último corte | Zonas de apoyo, zonas de contacto prohibido, alturas de componentes y referencia del útil | Ingeniero de utillaje o proceso; ingeniero de diseño del OEM |
El flujo de aprobación es:
Revisión de la placa y geometría ensamblada → ruta de proceso completa → restricciones de línea y útiles → construcción del panel y plan de separación → revisión conjunta del plano → verificación mediante una fabricación representativa → liberación controlada.
Antes de la fabricación representativa, concilie el plano del panel con los datos de las placas, los datos de colocación, la disposición de la plantilla, las coordenadas de inspección y el alojamiento de prueba. Identifique si cada archivo describe un circuito o el conjunto completo; no aplique dos veces los desplazamientos del panel.
Acuerde cómo se relaciona la identificación del panel con las placas individuales después de la separación. Una etiqueta en un borde de proceso desechado no puede, por sí sola, identificar las unidades enviadas al cliente. Defina el tratamiento de las unidades rechazadas y de los registros de prueba que permanecen asociados a cada placa.
Registre los cambios en bordes de proceso, paso entre placas, orientación, pestañas, ranurado y soporte como revisiones controladas del panel. Si el fabricante de PCB regenera estos elementos durante la preparación de fabricación asistida por ordenador (CAM), revise la geometría modificada antes de fabricar. Que el diseño eléctrico no haya cambiado no autoriza un cambio no revisado en la interfaz de ensamblaje.
Especifique las interfaces de producción y la base de aceptación
Las especificaciones del panel deben indicar las interfaces necesarias para reproducir la ruta aprobada: material y espesor, dimensiones exteriores, tolerancias de contorno, referencias de utillaje, límites de altura de componentes, condiciones de soporte y aceptación de la separación. Asigne explícitamente cada dimensión a la placa terminada, al panel o al portaplacas para que la inspección mida el objeto correcto.
Identifique por revisión los documentos de fabricación, ensamblaje y prueba exigidos contractualmente. Un requisito general de calidad de ejecución no proporciona una holgura de transportador, una profundidad de cavidad del útil ni una condición admisible de retirada de pestañas.
Los requisitos térmicos siguen siendo específicos del conjunto cargado. AN-2029, revisión H, distingue las condiciones de clasificación de dispositivos de IPC/JEDEC J-STD-020 de los ajustes de reflujo de producción. Un perfil de clasificación no es una receta lista para un panel o portaplacas. Revíselo cuando un cambio de panel altere significativamente soporte, masa térmica o flujo de aire del conjunto.
Para las placas separadas, defina el contorno final aceptado, el saliente residual de las pestañas, los criterios de daño en los bordes y las comprobaciones aplicables después de la separación. La evidencia para la liberación debe demostrar estas condiciones en la construcción aprobada, en vez de limitarse a mostrar que las placas pueden desprenderse.
Aplique las reglas a cinco escenarios de ensamblaje
Los distintos escenarios de ensamblaje cambian qué característica del panel determina la decisión. Utilice los ejemplos siguientes como situaciones de revisión, no como afirmaciones de proyectos de clientes ya realizados.
Placas pequeñas de sensores por debajo de los límites de manipulación directa
Elija un conjunto de placas o un portaplacas que proporcione a la línea unas dimensiones exteriores utilizables. Preserve la identificación de cada circuito y el acceso para la programación antes de decidir cuántas unidades combinar. La aprobación debe incluir una ruta de manipulación demostrada y una forma definida de retener la última unidad durante la separación.
Placas de interfaz hombre-máquina (HMI) con conectores en el borde
Incorpore las envolventes de los conectores al modelo del panel antes de establecer el paso entre placas. Mantenga las pestañas y las trayectorias de corte fuera de la zona bajo los cuerpos de los conectores. Cuando un conector bloquee la ruta de separación preferida, compare otra orientación, una separación mayor o una operación posterior de instalación del conector, incluida la forma en que se inspeccionará esa operación.
Placas de doble cara con componentes pesados
Revise las cavidades inferiores y las zonas de apoyo para la segunda pasada de ensamblaje y vuelva a evaluar el panel completamente cargado durante las pruebas y la separación. No basta con un útil que soporte la placa sin ensamblar. Exija que el plan de utillaje identifique qué superficies soportan la carga en cada etapa.
Paneles con diseños distintos para un kit de producto
Combine diseños solo cuando la construcción de las placas, la secuencia de ensamblaje y los requisitos de proceso sean compatibles. Fije la proporción de cantidades, la correspondencia de instancias y las reglas de tratamiento de rechazos. Un panel compartido vincula las cantidades de reposición, por lo que compras debe aprobar la proporción prevista del kit y el destino de las placas utilizables que queden sin pareja.
Placas de instrumentos con componentes sensibles cerca de un borde
Intensifique la revisión de separación cuando la ranura o pestaña propuesta sitúe un componente sensible cerca de una zona sometida a carga. Compare trasladar el punto de unión, cambiar el soporte o elegir otro proceso de retirada. Acepte la opción en función de los requisitos del componente y de un plan de validación representativo, no de una regla genérica de distancia.
Preguntas frecuentes
Las cuestiones de panelización de PCB deben resolverse según la ruta real de ensamblaje y la revisión aprobada del producto. Estas respuestas resumen las decisiones que deben cerrarse antes de fabricar el panel y liberar la producción.
¿Debe definir la disposición del panel el fabricante de PCB o el ensamblador?
El ensamblador debe definir las interfaces de manipulación y proceso, mientras que el fabricante de PCB confirma que las características del panel se pueden fabricar. El OEM aprueba los requisitos resultantes del producto y de su revisión. Cualquiera de los proveedores puede preparar el plano, pero que una parte lo prepare no sustituye la aprobación técnica de las demás.
¿Cuándo se necesitan bordes de proceso para el ensamblaje?
Los bordes de proceso son necesarios cuando la placa terminada no puede proporcionar la interfaz de transporte, sujeción, utillaje o soporte que necesita el proceso elegido. Un borde de placa adecuado o un portaplacas cualificado pueden eliminar esa necesidad. Confirme ambas caras ensambladas y toda la ruta antes de decidir que los bordes de proceso son innecesarios.
¿Pueden varios diseños de placa compartir un panel de ensamblaje?
Sí, varios diseños pueden compartir un panel de ensamblaje cuando la construcción de sus placas y sus procesos de ensamblaje son compatibles. Defina la revisión, la posición de cada instancia, la proporción de cantidades y las reglas de tratamiento de rechazos de cada diseño. Compras también debe aceptar las cantidades de producción vinculadas, mientras ingeniería verifica la colocación, el procesamiento térmico, las pruebas y la separación de todos los diseños incluidos.
¿Cómo deben influir los componentes salientes en la separación entre placas del panel?
Los componentes salientes deben determinar un requisito de holgura tridimensional entre los bordes de las placas terminadas, los conjuntos vecinos, los bordes de proceso y las herramientas. Sume los salientes enfrentados en la condición más desfavorable y el corredor de proceso necesario entre ellos. Incluya las tolerancias pertinentes y compruebe la secuencia de separación; una separación de fresado de fabricación por sí sola no demuestra que exista una holgura utilizable para el ensamblaje.
¿Qué debe aprobarse antes de elegir ranurado en V o pestañas en un panel fresado?
Apruebe la construcción de la placa, las envolventes de componentes, el equipo de separación, la disposición de soporte y los requisitos del borde final antes de seleccionar ranurado en V o pestañas en un panel fresado. El plano debe definir la geometría y las tolerancias pertinentes de las ranuras o pestañas. Valide la operación elegida en condiciones representativas con los componentes montados, con inspección y pruebas adicionales determinadas por el riesgo del producto.
¿Puede un portaplacas reutilizable sustituir a los bordes de proceso de sacrificio?
Un portaplacas reutilizable puede sustituir a los bordes de proceso de sacrificio cuando proporciona las interfaces de manipulación y posicionamiento necesarias en todas las operaciones que las requieren. Verifique la retención, las cavidades para componentes, las dimensiones exteriores, el comportamiento térmico y el acceso para la retirada. Un portaplacas aprobado solo para impresión no queda automáticamente cualificado para reflujo, pruebas o despanelización.
¿Son suficientes las marcas fiduciales del panel para cada placa del conjunto?
Las marcas fiduciales del panel no son automáticamente suficientes para todos los circuitos del conjunto. El ensamblador debe determinar si la estrategia de colocación e inspección necesita referencias a nivel de placa o locales de componente. Mantenga visibles las marcas necesarias en cada cara procesada y conserve la coherencia de coordenadas entre el plano del panel, los datos de colocación y los programas de máquina.
¿Qué debe motivar una nueva aprobación del panel en un pedido repetido?
Los cambios en las dimensiones exteriores del panel, la geometría de los bordes de proceso, el paso entre circuitos, la orientación, las marcas fiduciales, el utillaje, el soporte o los elementos de separación deben motivar una revisión del panel. Los cambios de altura con componentes montados, masa, equipos de producción o configuración de los útiles también pueden afectar a la compatibilidad. Documente el resultado de la revisión y vuelva a validar las operaciones afectadas antes de tratar el pedido como si no hubiera cambios.
Prepare el paquete de revisión del panel
Prepare el contorno y el apilado de capas de la placa individual, el plano de ensamblaje vigente, la lista de materiales (BOM), los datos de colocación y una propuesta de disposición del panel. Incluya la información de altura con componentes montados y de salientes, el formato de entrega requerido, el acceso para pruebas y los requisitos del borde final. Solicite que el plano se revise junto con la ruta real de manipulación y separación.
Para un proyecto que utilice los servicios de ensamblaje de PCB de JASPER, presente estos datos como un único paquete controlado e identifique quién aprobará la revisión del panel. Resuelva las decisiones de transporte, alineación, soporte y despanelización antes de comprometerse con el panel de producción, no después de que lleguen las placas sin ensamblar.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.