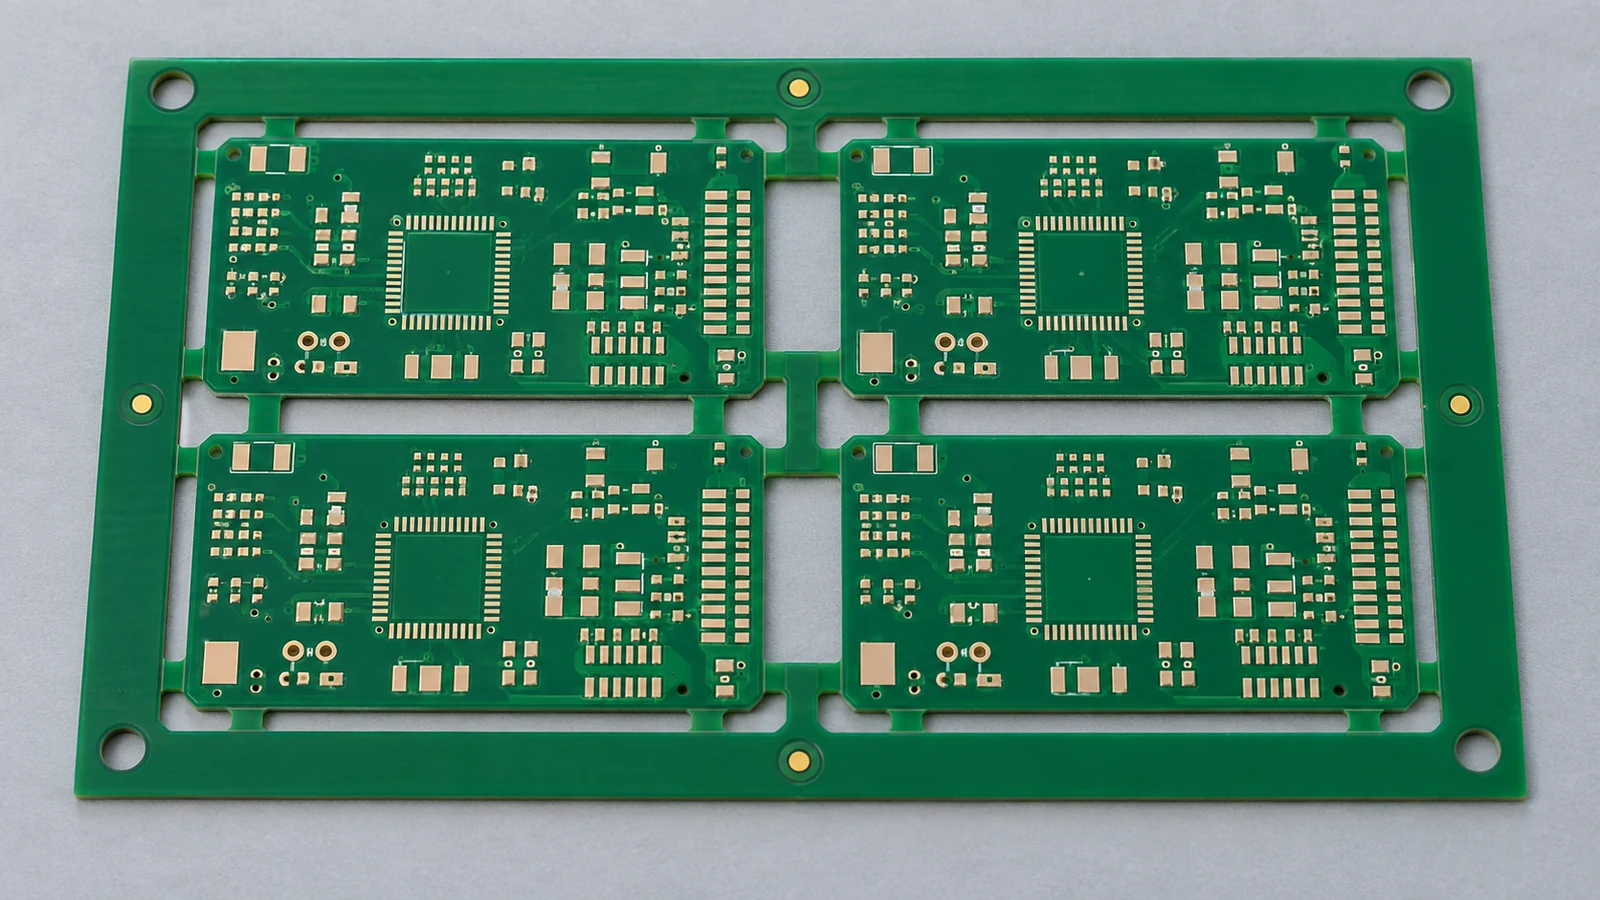
Bei der Nutzenaufteilung für die Leiterplattenbestückung werden eine oder mehrere Leiterplatten (PCB) in einer temporären Handhabungsstruktur angeordnet, damit die Bestückungslinie sie transportieren, positionieren, abstützen und trennen kann, ohne Bauteile zu behindern. Geben Sie den Nutzen anhand des vollständigen Fertigungsablaufs frei, nicht allein nach der Materialausnutzung bei der Herstellung unbestückter Leiterplatten. Der Bestücker sollte die Maschinenschnittstellen festlegen, der Leiterplattenhersteller die Herstellbarkeit der Merkmale bestätigen und der Originalgerätehersteller (OEM) die Produkt- und Freigabeanforderungen genehmigen. Ein geeigneter Nutzen muss bis zum Abschluss der letzten Trennoperation kontrollierbar bleiben, einschließlich des Moments, in dem die letzte Leiterplatte freikommt.
- Beginnen Sie die Nutzenaufteilung mit den Handhabungsgrenzen der Bestückungslinie
- Sehen Sie Prozessränder, Werkzeugmerkmale und Transportfreiräume vor
- Platzieren Sie Nutzen- und Leiterplattenpassermarken für eine zuverlässige Ausrichtung
- Stimmen Sie Abstützung, Orientierung und Bauteilüberstände aufeinander ab
- Wählen Sie Trennmerkmale unter Berücksichtigung der Bauteilbelastung
- Geben Sie eine Nutzenzeichnung unter Einbeziehung von Bestückung und Nutzentrennung frei
- Legen Sie Produktionsschnittstellen und Abnahmegrundlage fest
- Wenden Sie die Regeln auf fünf Bestückungsszenarien an
- Kleine Sensorleiterplatten unterhalb der Grenzen für die direkte Handhabung
- Leiterplatten für Mensch-Maschine-Schnittstellen (HMI) mit Randsteckverbindern
- Doppelseitige Leiterplatten mit schweren Bauteilen
- Nutzen mit unterschiedlichen Designs für einen Produktsatz
- Instrumentenleiterplatten mit empfindlichen Bauteilen nahe einer Kante
- Häufig gestellte Fragen
- Sollte der Leiterplattenhersteller oder der Bestücker das Nutzenlayout festlegen?
- Wann sind Prozessränder für die Bestückung erforderlich?
- Können mehrere Leiterplattendesigns einen Bestückungsnutzen teilen?
- Wie sollten überhängende Bauteile den Leiterplattenabstand im Nutzen beeinflussen?
- Was muss vor der Auswahl von V-Nuten oder Stegen in gefrästen Nutzen freigegeben werden?
- Kann ein wiederverwendbarer Werkstückträger abtrennbare Prozessränder ersetzen?
- Reichen Nutzenpassermarken für jede Leiterplatte im Nutzen aus?
- Welche Änderungen sollten bei einer Wiederholbestellung eine erneute Nutzenfreigabe auslösen?
- Stellen Sie das Unterlagenpaket für die Nutzenprüfung zusammen
Beginnen Sie die Nutzenaufteilung mit den Handhabungsgrenzen der Bestückungslinie
Ein Bestückungsnutzen muss zu jeder Operation passen, bei der er gehandhabt wird, einschließlich eines gegebenenfalls umgebenden Werkstückträgers. Gehen Sie vom tatsächlich eingesetzten Lotpastendrucker, Bestückungsautomaten, Reflow-Transport, Inspektionssystem, Prüfadapter und Nutzentrenner aus. Die maximale Leiterplattengröße eines Bestückungsautomaten allein legt noch keinen nutzbaren Größenbereich für die Produktion fest.
Unterscheiden Sie drei Objekte: den Fertigungsnutzen des Leiterplattenherstellers, den an die Linie gelieferten Bestückungsnutzen und einen wiederverwendbaren Werkstückträger beziehungsweise eine Palette. Ihre Abmessungen und Funktionen können unterschiedlich sein. Legen Sie fest, welches Objekt jede Maschine aufnimmt, welche Seite nach oben zeigt und welche Kanten den Transport berühren.
Die folgenden Abmessungen des YRM20-Bestückers und YRP10-Druckers veranschaulichen konfigurationsabhängige Gerätegrenzen. Sie beschreiben diese Modelle, nicht die bei JASPER installierten Anlagen oder zulässigen Nutzengrenzen.
| Maschine und Konfiguration | Minimum L × W, mm | Maximum L × W, mm | Konfigurationsbedingung |
|---|---|---|---|
| YRM20, ein Bestückungsportal, einspurig, Standard | 50 × 50 | 510 × 510 | Standardkonfiguration |
| YRM20, ein Bestückungsportal, einspurig, Option | 50 × 50 | 810 × 510 | Optionale Verarbeitung langer Leiterplatten |
| YRM20, zwei Bestückungsportale, zweistufig, Transport einer PCB | 50 × 50 | 810 × 510 | Betriebsart für den Transport einer PCB |
| YRM20, zwei Bestückungsportale, zweistufig, Transport von zwei PCB | 50 × 50 | 380 × 510 | Betriebsart für den Transport von zwei PCB |
| YRP10, einspurig, Standard | 50 × 50 | 510 × 510 | Veröffentlichte Standardgröße |
| YRP10, einspurig, erweiterte Größe | 50 × 50 | 650 × 510 | Verfügbarkeit erfordert Rücksprache mit dem Hersteller |
| YRP10, zweispurig | 50 × 50 | 420 × 330 | Zweispurige Konfiguration |
Ordnen Sie Länge und Breite stets den Transportachsen der Maschine zu. Das Drehen der Layoutdaten macht eine zu große Baugruppe nicht automatisch kompatibel: Bauteilüberstände, Merkmale auf der Unterseite und die konfigurierte Handhabungsrichtung drehen sich ebenfalls mit.
Als Beispiel für eine erste Abmessungsprüfung liegt ein Nutzen von 600 × 400 mm innerhalb des aufgeführten optionalen Größenbereichs für den Bestückungsautomaten mit einem Portal, überschreitet jedoch die Länge des standardmäßigen einspurigen Druckers und die Breite des zweispurigen Druckers. Dieser Vergleich ist keine Empfehlung für eine Nutzengröße. Er zeigt, warum eine Kapazitätsprüfung die jeweiligen Konfigurationen benennen muss, statt die größten Zahlen aus verschiedenen Prospekten zu kombinieren.
Verwenden Sie bei einem festgelegten Ablauf und einer festen Orientierung je Achse den größten angegebenen Mindestwert und den kleinsten angegebenen Höchstwert als erste Schnittmenge der zulässigen Abmessungen. Berücksichtigen Sie anschließend die weiteren Einschränkungen. Lassen Sie sich vom Bestücker einen nutzenspezifischen Grenzbereich für Dicke, Masse, Bauteilhöhen auf Ober- und Unterseite, Kantenauflage und Abstützung zurückmelden. Beziehen Sie Übergaben zwischen den Maschinen ein, nicht nur die Bearbeitungspositionen.
Sehen Sie Prozessränder, Werkzeugmerkmale und Transportfreiräume vor
Prozessränder stellen abtrennbares Material für Transport und Klemmung bereit, wenn die fertige Leiterplatte keine geeignete Kante bietet. Die durchgehende Materialbreite des Prozessrands, der angrenzende Fräskanal und die Bauteilsperrfläche sind unterschiedliche Maße. Stellen Sie diese einzeln dar, statt den gesamten Bereich als „Prozessrand“ zu bezeichnen.
Als konkretes lieferantenspezifisches Beispiel beschreibt der genannte Anbieter einen 5 mm breiten Nutzenrand zuzüglich eines separaten 2 mm breiten Trennfräskanals. Damit ergeben sich 7 mm von der fertigen Leiterplattenkontur bis zur äußeren Nutzenkante. Die Anleitung Grundlagen kundenspezifischer Nutzen bezieht diese Konstruktion auf den eigenen Nutzenservice. Diese Maße dienen als Referenz für die Prüfung; sie sind weder eine allgemeingültige Transportanforderung noch eine Zusage zu JASPERs Fertigungsmöglichkeiten.
Wählen Sie die Prozessrandbreite anhand der tatsächlichen Riemen- oder Kettenauflage, der Klemmfläche, der Nutzensteifigkeit und der Werkzeuganordnung. Ein nominell breiter Rand ist wirkungslos, wenn Fräsungen, Bohrungen oder Ausschnitte dort Material entfernen, wo eine Klemme wirken muss. Umgekehrt kann eine ausreichend geeignete Kante der fertigen Leiterplatte unter Umständen die Handhabungsschnittstelle ohne abtrennbaren Prozessrand bereitstellen.
Zeichnen Sie den Kontaktstreifen des Transports auf beiden Oberflächen ein. Berücksichtigen Sie Freiräume ober- und unterhalb der Leiterplatte für Klemmen, Führungen, Lötstellen, Steckverbindergehäuse und überstehende Anschlüsse. Geben Sie an, ob die Linie zwei gegenüberliegende Kanten oder einen Werkstückträger nutzt, und behalten Sie die vorgesehene Einlaufkante bei allen Übergaben bei.
Werkzeugbohrungen positionieren den Nutzen oder die Vorrichtung mechanisch; sie ersetzen keine optischen Passermarken. Legen Sie Bohrungskoordinaten, Durchmesser und Toleranz, Metallisierung, Bezugsgrößen sowie die Vorrichtungsoperation fest, in der die Bohrungen verwendet werden. Der Vorrichtungskonstrukteur sollte die Positionieranordnung und die Freiräume freigeben, statt ein beliebiges Bohrbild von einem nicht zugehörigen Nutzen zu übernehmen.
Halten Sie Werkzeugmerkmale bis zu ihrer letzten erforderlichen Verwendung zugänglich. Werden die Prozessränder beispielsweise vor der Prüfung entfernt, muss die Prüfaufnahme die vereinzelte Leiterplatte statt des verworfenen Nutzenrahmens positionieren. Nehmen Sie den Zeitpunkt der Prozessrandentfernung vor der Zeichnungsfreigabe in den Prozessablauf auf.
Platzieren Sie Nutzen- und Leiterplattenpassermarken für eine zuverlässige Ausrichtung
Nutzenpassermarken legen die optische Referenz des gesamten Nutzens fest, während Leiterplattenpassermarken die Ausrichtung an den einzelnen Schaltungen darin ermöglichen. Definieren Sie, welche Referenz jeder Prozess verwendet. Gehen Sie nicht davon aus, dass die Erkennung des äußeren Rahmens die korrekte Position jeder einzelnen Leiterplatte nachweist.
Die Passermarkenrichtlinie von dem genannten Anbieter verlangt für den eigenen Ablauf mindestens drei Marken auf dem Rahmen und empfiehlt Marken auf den einzelnen Leiterplatten. Das ist eine lieferantenspezifische Umsetzung, keine allgemeingültige Mindestvorgabe für jede Bestückungslinie. Mit „Leiterplattenpassermarken“ sind hier Referenzen auf Schaltungsebene gemeint; gegebenenfalls erforderliche lokale Bauteilpassermarken erfüllen eine gesonderte Ausrichtungsaufgabe.
Bestätigen Sie bei der Nutzenprüfung, dass die Marken auf jeder bearbeiteten Seite sichtbar und über den nutzbaren Bestückungsbereich verteilt sind und weder durch Klemmen, Schabloneninterferenzen, Beschriftungen noch überhängende Bauteile beeinträchtigt werden. Legen Sie Kupfergeometrie, Lötstoppmaskenöffnung, Oberflächenfinish und Koordinaten nach den Erkennungsanforderungen des Bestückers fest. Die genaue Dimensionierung der Marken gehört in die Prüfung des Passermarkendesigns, nicht in eine allgemeine Regel zur Nutzengröße.
Verwenden Sie für Nutzenzeichnung, Bestückungsdaten und Inspektionsprogramme einen gemeinsamen Ursprung und eine festgelegte Orientierung. Kennzeichnen Sie jede Leiterplatteninstanz einschließlich Versatz, Drehung und Seite. Eine gedrehte Wiederholung ist kein anderer Revisionsstand der Schaltung, benötigt aber dennoch die richtige Koordinatentransformation.
Wenn in der Produktion einzelne Schaltungen übersprungen werden dürfen, definieren Sie die Schlechtteilkennzeichnung und das Programmverhalten. Die erfolgreiche kameragestützte Positionierung des Nutzens legt nicht fest, welche Einheiten bestückt werden sollen oder welche Einheiten für die Auslieferung zulässig sind.
Stimmen Sie Abstützung, Orientierung und Bauteilüberstände aufeinander ab
Die Leiterplattenabstützung muss die Baugruppe durch Drucken, Bestücken, Erwärmen, Prüfen und Trennen tragen, ohne Bauteile zu belasten oder den Prozess zu behindern. Geben Sie die Stützpositionen zusammen mit dem Modell der bestückten Leiterplatte frei, nicht nur anhand der unbestückten Kontur.
Bei der Bestückung der zweiten Seite beanspruchen die Bauteile der ersten Seite Raum unterhalb des Nutzens. Reservieren Sie Auflageflächen oder verwenden Sie eine Vorrichtung mit geeigneten Aussparungen. Setzen Sie keine Stützstifte unter ein Bauteilgehäuse, nur weil der entsprechende Bereich in der Ansicht der unbestückten Leiterplatte im computergestützten Entwurf (CAD) leer erschien. Prüfen Sie die Abstützung nach Änderungen der Leiterplattenorientierung oder der Bauteilhöhe erneut.
Schwere Bauteile und schmale Verbindungen zwischen ausgefrästen Schaltungen erfordern besondere Aufmerksamkeit. der genannte Anbieter nennt in seinen Hinweisen zum Einfluss von Bauteilen das Durchhängen als Problem und behandelt das Belassen zusätzlichen Materials zwischen Leiterplatten. Entscheiden Sie anhand der tatsächlichen Last und der Prozessfolge, ob Material stehen bleiben, der Nutzen verkleinert, zusätzliche Abstützung vorgesehen oder ein Werkstückträger eingesetzt werden soll.
Ein wiederverwendbarer Werkstückträger ist ein separates Werkzeug und kein automatischer Ersatz für sämtliche Prozessrand- oder Abstützanforderungen. Definieren Sie Positionierung, Halterung, Bauteilaussparungen und Freigabefolge. Prüfen Sie seine äußeren Abmessungen und sein thermisches Verhalten als Teil der bestückten Gesamtanordnung, einschließlich der Frage, ob er den Nutzen durch den Reflow-Prozess oder nur durch eine bestimmte Operation begleitet.
Überhängende Bauteile müssen in drei Dimensionen ausreichend Platz haben. der genannte Anbieter warnt in seinen Hinweisen zu überhängenden Bauteilen davor, herausragende Bauteile über Trennstegen zu platzieren. Halten Sie das Bauteilgehäuse von der benachbarten Leiterplatte, dem verbleibenden Rahmen, der Stützvorrichtung und dem Trennweg frei.
Nehmen Sie für eine Abstandsberechnung an, dass gegenüberliegende Bauteilgehäuse im ungünstigsten Toleranzfall 2,0 mm und 1,5 mm über die fertigen Leiterplattenkanten hinausragen. Benötigt der freigegebene Prozess zwischen diesen Gehäusen einen zusätzlichen unbehinderten Korridor von 2,0 mm, beträgt der entsprechende Kantenabstand mindestens 5,5 mm. Dies ist ein Geometriebeispiel mit ausdrücklich genannten Annahmen, kein standardmäßiger Fräsabstand. Der Korridor muss den tatsächlichen Werkzeugraum und die verbleibenden Prozesstoleranzen abdecken, nicht nur den Nenndurchmesser eines Fräsers.
Geben Sie die Orientierung für Handhabung und Prozesszugang frei, bevor Sie die Verschachtelung optimieren. Eine dichtere Anordnung, bei der ein Trennsteg unter einem Steckverbinder verborgen liegt, ist noch nicht bereit für die Bestückung.
Wählen Sie Trennmerkmale unter Berücksichtigung der Bauteilbelastung
Trennmerkmale müssen sowohl zum gefertigten Nutzen als auch zum Verfahren nach der Bestückung passen. Eine V-Nut, ein massiver Steg und ein perforierter Steg erzeugen unterschiedliche verbleibende Verbindungen; keines dieser Merkmale gewährleistet für sich allein eine belastungsarme Trennung. Prüfen Sie die Abstützung und Fixierung der Leiterplatte während des gesamten Schnitts, einschließlich der abschließenden Freigabe.
Diese vier praxisüblichen Nutzenkonstruktionen unterscheiden die Auswahl der Verbindungsmerkmale vom späteren Trennverfahren. Auch der genannte Anbieter unterscheidet sie in seiner Anleitung zur Nutzenaufteilung. Die folgenden Freigabebedingungen sind für das tatsächliche Produkt zu klären.
| Nutzenkonstruktion | Praktische Anwendung | Festzulegendes Trennverfahren | Freigabebedingung |
|---|---|---|---|
| Nutzen mit V-Nuten | Gerade Trennwege, sofern die Nutgeometrie zur Leiterplatte passt | Geführte Messertrennung mit festgelegter Abstützung | Nutposition, Reststegdicke, Bauteilraum und vollständigen Messerweg freigeben |
| Gefräster Nutzen mit massiven Stegen | Geformte Konturen oder gezielt gewählte Verbindungsstellen | Trennen mit Fräser oder kompatibler spezieller Stegstanze | Zugang zu jedem Steg, Abstützung der gehaltenen Leiterplatte und Anforderung an die fertige Kante bestätigen |
| Gefräster Nutzen mit perforierten Stegen | Gefräste Kontur mit gezielt geschwächten Verbindungsstellen | Abgestütztes Ausbrechen oder kontrolliertes Stegtrennen, durch Validierung ausgewählt | Bohrbild, verbleibendes Material, Ausbrechrichtung und Zustand der verbleibenden Kante freigeben |
| Hybridnutzen mit V-Nuten und Fräsungen | Gerade Grenzen in Kombination mit geformten Kanten oder lokalen Freistellungen | Festgelegte Abfolge der freigegebenen Trennoperationen | Bestätigen, dass die erste Operation ausreichend Abstützung und Zugang für die nächste erhält |
Spezifizieren Sie für V-Nuten die Nutgeometrie und den verbleibenden Steg einschließlich Toleranzen, statt sich auf einen Zeichnungsvermerk wie „Standard-V-Schnitt“ zu verlassen. Prüfen Sie den tatsächlichen Ein- und Auslauf des Messers sowie den Abstand zu hohen oder überstehenden Bauteilen. Gehen Sie ohne Bestätigung des Leiterplattenherstellers nicht davon aus, dass konventionelle V-Nuten an beliebiger Stelle im Nutzen enden können.
Auch die Trennmaschine hat ihren eigenen zulässigen Größenbereich. Beispielsweise nennt cab für seine beiden Varianten der MAESTRO 4S maximale Trennlängen von 450 mm und 600 mm. Die Hinweise erläutern außerdem, dass Schnittdurchgänge und Messereinstellung die mechanische Belastung in Nutnähe beeinflussen. Weder diese Maße noch eine Maschinenbeschreibung legen einen allgemeingültigen sicheren Bauteilabstand fest.
Legen Sie bei Stegen in gefrästen Nutzen fest, wie das Trennwerkzeug in die Öffnung einfährt und was die Leiterplatte nach dem Durchtrennen jeder Verbindung festhält. Eine spezielle Stanze benötigt eine eigene passende Zugangs- und Stützgeometrie; die HEKTOR 2 von cab verdeutlicht diesen Unterschied. Ein perforierter Steg darf nicht zur Anweisung werden, eine bestückte Leiterplatte von Hand zu verdrehen. Definieren Sie, wie jede freikommende Leiterplatte aufgefangen wird. Teilt ein Schnitt den Nutzen in kleinere Teilnutzen, prüfen Sie, ob diese Teile für die nächste Operation weiterhin geeignete Positionier- und Stützmerkmale besitzen.
Legen Sie den Validierungsumfang nach dem Produktrisiko fest: Trennversuche, Kanteninspektion, relevante elektrische Prüfungen und gegebenenfalls Dehnungsmessung, wenn dies durch das Bauteil oder den Abnahmeplan des Kunden verlangt wird. Behandeln Sie Dehnungsgrenzen und Fehleranalyse in der gesonderten Zuverlässigkeitsprüfung. Für die Nutzenfreigabe sind ein abgestimmtes Verfahren, eine Vorrichtung, eine Reihenfolge und ein Abnahmeprotokoll die wesentlichen Ergebnisse.
Geben Sie eine Nutzenzeichnung unter Einbeziehung von Bestückung und Nutzentrennung frei
Die Zeichnung zur Nutzenaufteilung für die Leiterplattenbestückung sollte eine gemeinsame Fertigungsschnittstelle definieren und nicht lediglich zeigen, wie viele Leiterplatten zusammenpassen. Ordnen Sie die Freigabe nach Funktion zu: Der Leiterplattenhersteller verantwortet die Herstellbarkeit der Merkmale, die Bestückungsprozesstechnik die Linienkompatibilität, die Werkzeugkonstruktion die Vorrichtungen und der OEM die Produktanforderungen sowie den autorisierten Revisionsstand.
Schließen Sie die Nutzenprüfung mit dieser Matrix ab. Jeder Freigabeverantwortliche muss die tatsächliche Zeichnung und den Prozess bewerten, nicht nur den Dateieingang bestätigen.
| Nutzenmerkmal | Zweck für die Bestückung | Zu prüfende Einschränkung | Erforderliche Zeichnungsangabe | Freigabeverantwortlicher |
|---|---|---|---|---|
| Prozessränder | Durchgehende Transport- und Klemmflächen bereitstellen | Transportauflage, Freiraum oben und unten, Randsteifigkeit und Zeitpunkt der Entfernung | Durchgehende Randbreite, Fräsabstand, Kontaktstreifen, Vorschubrichtung und Außenabmessungen | Bestückungsprozessingenieur; Leiterplattenhersteller bestätigt die Konstruktion |
| Werkzeugbohrungen | Nutzen in der vorgegebenen Vorrichtung positionieren und fixieren | Stiftpassung, Positionstoleranz, Metallisierung und Zugänglichkeit im gesamten Ablauf | Bohrungsgröße und -toleranz, Koordinaten, Bezugssystem und Vorrichtungsreferenz | Werkzeugingenieur; Leiterplattenhersteller bestätigt die Bohrungsherstellung |
| Nutzenpassermarken | Optische Nutzenposition und -orientierung festlegen | Sichtbarkeit auf jeder bearbeiteten Seite und Kompatibilität mit Erkennungseinstellungen | Kupfermarken, Lötstoppmaskenöffnungen, Koordinaten, Seite und Sperrbereiche | Bestückungsprogrammierer |
| Leiterplattenorientierung | Schaltungsidentität und Koordinatentransformationen konsistent halten | Bestückung, Inspektion, Prüfzugang und Überstand jeder Wiederholung | Instanzkennungen, Versätze, Drehungen, Seite und Leiterplattenrevisionsreferenz | Bestückungsprogrammierer; OEM-Entwicklungsingenieur |
| Trennmerkmale | Leiterplatten bis zur kontrollierten Trennung halten | Werkzeugzugang, verbleibende Abstützung, Bauteilexposition und Grenzwerte der fertigen Kante | Nut- und Reststeg- oder Steg- und Perforationsgeometrie, Toleranzen, Reihenfolge und Trennverfahren | Nutzentrennungsingenieur; OEM-Qualitätsingenieur; Leiterplattenhersteller |
| Stützpositionen | Lasten tragen, ohne bestückte Merkmale zu berühren | Freiraum auf erster und zweiter Seite, Erwärmung, Prüfkräfte und Fixierung beim letzten Schnitt | Auflageflächen, Kontaktverbotszonen, Bauteilhöhen und Vorrichtungsreferenz | Werkzeug- oder Prozessingenieur; OEM-Entwicklungsingenieur |
Der Freigabeablauf lautet:
Leiterplattenrevision und bestückte Geometrie → vollständiger Prozessablauf → Linien- und Vorrichtungsgrenzen → Nutzenkonstruktion und Trennplan → gemeinsame Zeichnungsprüfung → Verifizierung anhand einer repräsentativen Fertigung → kontrollierte Freigabe.
Gleichen Sie vor der repräsentativen Fertigung die Nutzenzeichnung mit Leiterplattendaten, Bestückungsdaten, Schablonenlayout, Inspektionskoordinaten und Prüfaufnahme ab. Stellen Sie fest, ob jede Datei eine einzelne Schaltung oder den vollständigen Nutzen beschreibt; wenden Sie Nutzenversätze nicht doppelt an.
Vereinbaren Sie, wie die Nutzenkennzeichnung nach der Trennung den einzelnen Leiterplatten zugeordnet wird. Ein Etikett auf einem verworfenen Prozessrand kann die an den Kunden gelieferten Einheiten nicht allein identifizieren. Definieren Sie den Umgang mit ausgesonderten Einheiten sowie den Prüfaufzeichnungen, die jeder Leiterplatte weiterhin zugeordnet bleiben.
Erfassen Sie Änderungen an Prozessrändern, Rastermaß, Orientierung, Stegen, V-Nuten und Abstützung als kontrollierte Nutzenrevisionen. Erzeugt der Leiterplattenhersteller diese Merkmale während der Vorbereitung für die rechnergestützte Fertigung (CAM) neu, prüfen Sie die geänderte Geometrie vor der Fertigung. Ein unverändertes elektrisches Design berechtigt nicht zu einer ungeprüften Änderung der Bestückungsschnittstelle.
Legen Sie Produktionsschnittstellen und Abnahmegrundlage fest
Nutzenspezifikationen sollten die Schnittstellen nennen, die zur Wiederholung des freigegebenen Ablaufs erforderlich sind: Material und Dicke, Außenabmessungen, Konturtoleranzen, Werkzeugbezüge, Bauteilhöhengrenzen, Abstützbedingungen und Abnahmekriterien für die Trennung. Ordnen Sie Maße ausdrücklich der fertigen Leiterplatte, dem Nutzen oder dem Werkstückträger zu, damit bei der Inspektion das richtige Objekt gemessen wird.
Benennen Sie die vertraglich geforderten Fertigungs-, Bestückungs- und Prüfdokumente mit ihrem Revisionsstand. Eine allgemeine Anforderung an die Verarbeitungsqualität liefert weder einen Transportfreiraum noch eine Vorrichtungstaschentiefe oder einen zulässigen Zustand nach dem Entfernen eines Stegs.
Thermische Anforderungen bleiben auf die bestückte Gesamtanordnung bezogen. AN-2029, Revision H, trennt Bauteilklassifizierungsbedingungen nach IPC/JEDEC J-STD-020 von Produktions-Reflow-Einstellungen. Ein Klassifizierungsprofil ist kein fertiges Rezept für Nutzen oder Träger. Prüfen Sie das Produktionsprofil erneut, wenn eine Nutzenänderung Abstützung, thermische Masse oder Luftströmung wesentlich verändert.
Definieren Sie für vereinzelte Leiterplatten die zulässige Endkontur, den verbleibenden Stegüberstand, die Kriterien für Kantenschäden und die anzuwendenden Prüfungen nach der Trennung. Freigabenachweise sollten diese Bedingungen an der genehmigten Konstruktion belegen, statt lediglich zu zeigen, dass sich die Leiterplatten auseinanderbrechen lassen.
Wenden Sie die Regeln auf fünf Bestückungsszenarien an
Je nach Bestückungsszenario bestimmt ein anderes Nutzenmerkmal die Entscheidung. Verwenden Sie die folgenden Beispiele als Prüfungssituationen, nicht als Behauptungen über abgeschlossene Kundenprojekte.
Kleine Sensorleiterplatten unterhalb der Grenzen für die direkte Handhabung
Wählen Sie einen Nutzen oder Werkstückträger, der der Linie brauchbare Außenabmessungen bietet. Erhalten Sie die Schaltungskennzeichnung und den Programmierzugang, bevor Sie festlegen, wie viele Einheiten kombiniert werden. Die Freigabe sollte einen nachgewiesenen Handhabungsablauf und eine definierte Fixierung der letzten Einheit während der Trennung umfassen.
Leiterplatten für Mensch-Maschine-Schnittstellen (HMI) mit Randsteckverbindern
Nehmen Sie die Steckverbinderbauräume in das Nutzenmodell auf, bevor Sie das Leiterplattenraster festlegen. Halten Sie Stege und Schnittwege von den Bereichen unter Steckverbindergehäusen fern. Blockiert ein Steckverbinder den bevorzugten Trennweg, vergleichen Sie eine andere Orientierung, einen größeren Abstand oder einen späteren Steckverbindereinbau einschließlich der Inspektion dieser Operation.
Doppelseitige Leiterplatten mit schweren Bauteilen
Prüfen Sie die unterseitigen Aussparungen und Auflageflächen für den zweiten Bestückungsdurchlauf und betrachten Sie den vollständig bestückten Nutzen bei Prüfung und Trennung erneut. Eine Vorrichtung, die die unbestückte Leiterplatte abstützt, reicht nicht aus. Verlangen Sie, dass der Werkzeugplan die in jeder Phase lasttragenden Flächen benennt.
Nutzen mit unterschiedlichen Designs für einen Produktsatz
Kombinieren Sie Designs nur, wenn Leiterplattenaufbau, Bestückungsreihenfolge und Prozessanforderungen kompatibel sind. Legen Sie Mengenverhältnis, Instanzzuordnung und Regeln für den Umgang mit Ausschuss fest. Ein gemeinsamer Nutzen koppelt die Nachbeschaffungsmengen. Deshalb sollte der Einkauf das erwartete Satzverhältnis und die Verwendung übrig gebliebener, keinem vollständigen Satz zuordenbarer Gutleiterplatten genehmigen.
Instrumentenleiterplatten mit empfindlichen Bauteilen nahe einer Kante
Vertiefen Sie die Trennprüfung, wenn die vorgeschlagene Nut oder der Steg ein empfindliches Bauteil in die Nähe eines belasteten Bereichs bringt. Vergleichen Sie das Versetzen der Verbindungsstelle, eine geänderte Abstützung oder ein anderes Trennverfahren. Bewerten und akzeptieren Sie die Auswahl anhand der Bauteilanforderungen und eines repräsentativen Validierungsplans, nicht nach einer allgemeinen Abstandsregel.
Häufig gestellte Fragen
Fragen zur Nutzenaufteilung von Leiterplatten sind anhand des tatsächlichen Bestückungsablaufs und des freigegebenen Produktrevisionsstands zu klären. Diese Antworten fassen die Entscheidungen zusammen, die vor der Nutzenfertigung und Produktionsfreigabe abgeschlossen sein müssen.
Sollte der Leiterplattenhersteller oder der Bestücker das Nutzenlayout festlegen?
Der Bestücker sollte die Handhabungs- und Prozessschnittstellen definieren, während der Leiterplattenhersteller bestätigt, dass die Nutzenmerkmale hergestellt werden können. Der OEM genehmigt die daraus resultierenden Produkt- und Revisionsanforderungen. Beide Lieferanten können die Zeichnung erstellen, doch die Zeichnungserstellung durch eine Partei ersetzt nicht die technische Freigabe durch die anderen Beteiligten.
Wann sind Prozessränder für die Bestückung erforderlich?
Prozessränder sind erforderlich, wenn die fertige Leiterplatte die vom gewählten Prozess benötigte Transport-, Klemm-, Werkzeug- oder Stützschnittstelle nicht bereitstellen kann. Eine geeignete Leiterplattenkante oder ein qualifizierter Werkstückträger kann diese Notwendigkeit entfallen lassen. Prüfen Sie beide bestückten Oberflächen und den vollständigen Ablauf, bevor Sie entscheiden, dass Prozessränder unnötig sind.
Können mehrere Leiterplattendesigns einen Bestückungsnutzen teilen?
Ja, mehrere Designs können einen Bestückungsnutzen teilen, wenn Leiterplattenaufbau und Bestückungsprozesse kompatibel sind. Definieren Sie für jedes Design Revisionsstand, Instanzposition, Mengenverhältnis und Regeln für den Umgang mit Ausschuss. Der Einkauf muss außerdem die gekoppelten Produktionsmengen akzeptieren, während die Technik Bestückung, thermische Verarbeitung, Prüfung und Trennung für jedes enthaltene Design verifiziert.
Wie sollten überhängende Bauteile den Leiterplattenabstand im Nutzen beeinflussen?
Überhängende Bauteile sollten den erforderlichen dreidimensionalen Freiraum zwischen fertigen Leiterplattenkanten, benachbarten Baugruppen, Prozessrändern und Werkzeugen bestimmen. Addieren Sie die gegenüberliegenden Überstände im ungünstigsten Fall und den dazwischen erforderlichen Prozesskorridor. Berücksichtigen Sie relevante Toleranzen und prüfen Sie die Trennreihenfolge; ein Fräsabstand für die Leiterplattenfertigung allein weist noch keinen nutzbaren Bestückungsfreiraum nach.
Was muss vor der Auswahl von V-Nuten oder Stegen in gefrästen Nutzen freigegeben werden?
Geben Sie Leiterplattenaufbau, Bauteilbauräume, Trennanlage, Abstützung und Anforderungen an die fertige Kante frei, bevor Sie V-Nuten oder Stege in gefrästen Nutzen auswählen. Die Zeichnung muss die betreffenden Nut- oder Steggeometrien und Toleranzen festlegen. Validieren Sie die ausgewählte Operation unter repräsentativen bestückten Bedingungen; Inspektion und zusätzliche Prüfungen richten sich nach dem Produktrisiko.
Kann ein wiederverwendbarer Werkstückträger abtrennbare Prozessränder ersetzen?
Ein wiederverwendbarer Werkstückträger kann abtrennbare Prozessränder ersetzen, wenn er die erforderlichen Handhabungs- und Positionierschnittstellen bei allen Operationen bereitstellt, die sie benötigen. Prüfen Sie Halterung, Bauteilaussparungen, Außenabmessungen, thermisches Verhalten und Zugang zur Entnahme. Ein allein für den Druck freigegebener Werkstückträger ist nicht automatisch für Reflow, Prüfung oder Nutzentrennung qualifiziert.
Reichen Nutzenpassermarken für jede Leiterplatte im Nutzen aus?
Nutzenpassermarken reichen nicht automatisch für jede Schaltung im Nutzen aus. Der Bestücker sollte festlegen, ob für die Bestückungs- und Inspektionsstrategie Referenzen auf Leiterplattenebene oder lokale Bauteilreferenzen erforderlich sind. Halten Sie die benötigten Marken auf jeder bearbeiteten Seite sichtbar und stellen Sie konsistente Koordinaten zwischen Nutzenzeichnung, Bestückungsdaten und Maschinenprogrammen sicher.
Welche Änderungen sollten bei einer Wiederholbestellung eine erneute Nutzenfreigabe auslösen?
Änderungen an Außenabmessungen des Nutzens, Prozessrandgeometrie, Schaltungsraster, Orientierung, Passermarken, Werkzeugmerkmalen, Abstützung oder Trennmerkmalen sollten eine Nutzenprüfung auslösen. Änderungen an bestückter Höhe, Masse, Produktionsanlagen oder Vorrichtungskonfiguration können die Kompatibilität ebenfalls beeinflussen. Dokumentieren Sie das Prüfergebnis und validieren Sie die betroffenen Operationen erneut, bevor Sie den Auftrag als unverändert behandeln.
Stellen Sie das Unterlagenpaket für die Nutzenprüfung zusammen
Stellen Sie die Kontur und den Lagenaufbau der Einzelleiterplatte, die aktuelle Bestückungszeichnung, die Stückliste (BOM), die Bestückungsdaten und einen Vorschlag für das Nutzenlayout zusammen. Fügen Sie Angaben zu bestückter Höhe und Überständen, gewünschter Lieferform, Prüfzugang und Anforderungen an die fertige Kante bei. Bitten Sie darum, die Zeichnung zusammen mit dem tatsächlichen Handhabungs- und Trennablauf zu prüfen.
Reichen Sie diese Angaben bei einem Projekt mit JASPERs Dienstleistungen zur Leiterplattenbestückung als ein einziges gelenktes Unterlagenpaket ein und benennen Sie, wer die Nutzenrevision freigibt. Klären Sie Transport, Ausrichtung, Abstützung und Nutzentrennung, bevor Sie sich auf den Produktionsnutzen festlegen – nicht erst, nachdem die unbestückten Leiterplatten eingetroffen sind.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.