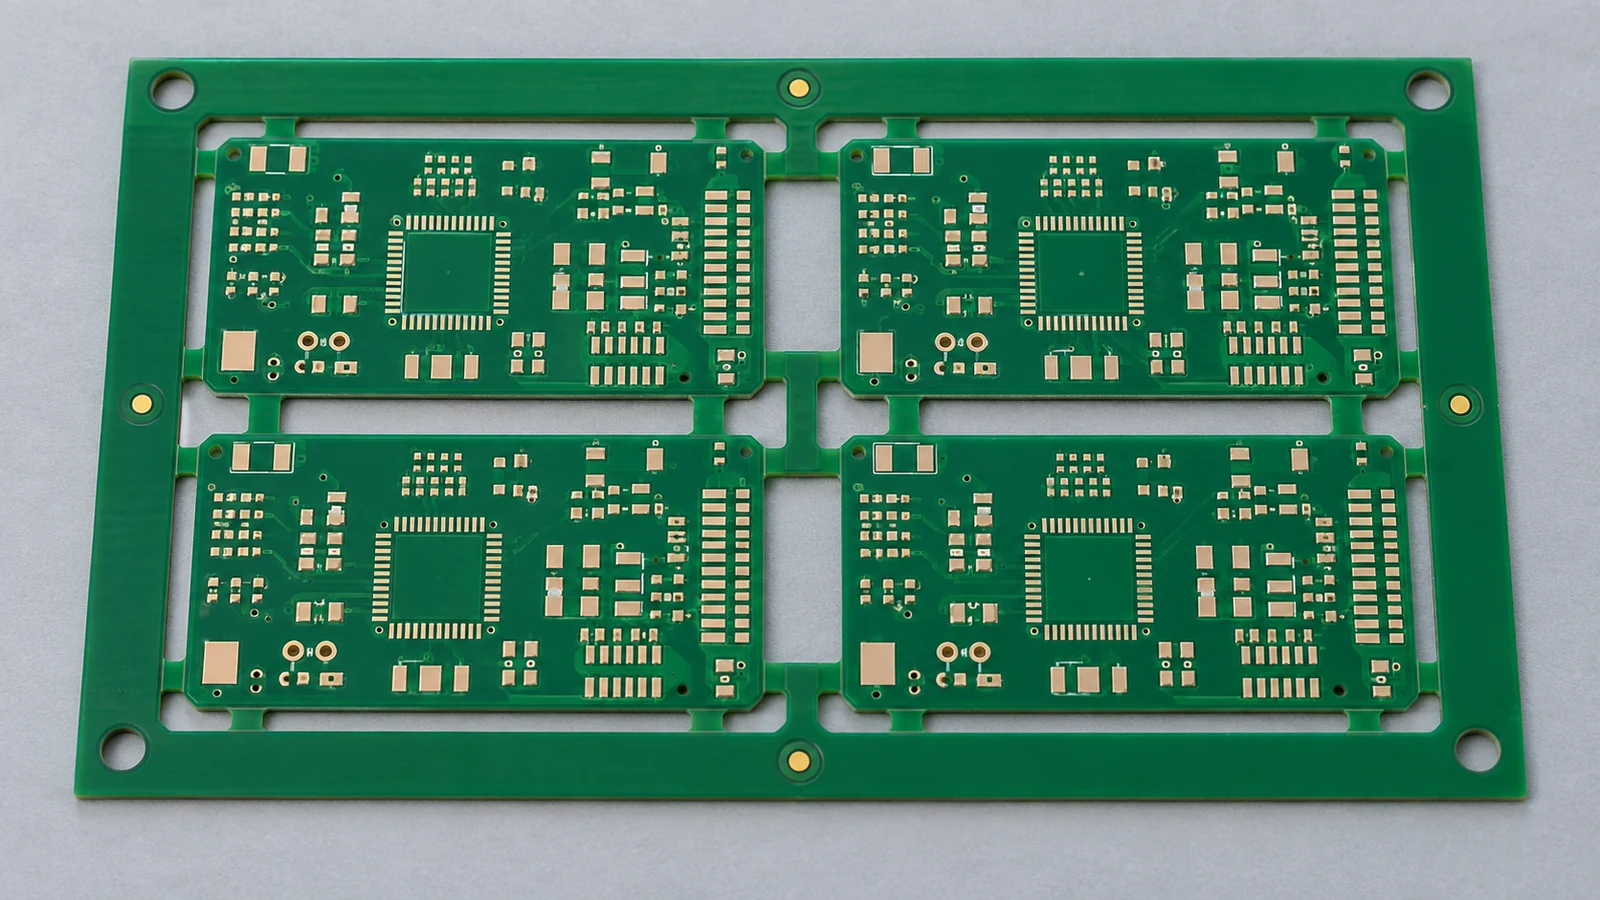
プリント基板実装のための面付けとは、一枚または複数のプリント基板(PCB)を一時的な搬送・保持構造の中に配置し、実装ラインで部品に干渉することなく搬送、位置決め、支持、分割できるようにすることです。面付け基板は、未実装基板の材料利用率だけでなく、製造工程全体に照らして承認してください。実装業者が装置とのインターフェースを定義し、基板メーカーが各加工形状の製造可否を確認し、完成品メーカー(OEM)が製品要件とリリース要件を承認する必要があります。実用に適した面付け基板は、最後の一枚が切り離される瞬間も含め、最終の基板分割作業が終わるまで制御可能な状態を保つ必要があります。
- 実装ラインの搬送・保持限界から面付けを検討する
- 搬送用捨て基板、治具用形状、コンベヤーのクリアランスを確保する
- 面付け基板と単体基板のフィデューシャルを配置し、確実に位置合わせする
- 基板支持、向き、部品の張り出しを両立させる
- 部品応力を考慮して分割用形状を選ぶ
- 実装と基板分割の条件を反映した面付け図面を承認する
- 生産インターフェースと受入基準を指定する
- 五つの実装場面にルールを適用する
- 直接搬送できる下限寸法より小さいセンサー基板
- 端部にコネクタを備えるヒューマンマシンインターフェース(HMI)基板
- 重量部品を搭載した両面基板
- 製品キット用の異種基板混載面付け
- 端部近くに応力に敏感な部品を持つ計測機器基板
- よくある質問
- 面付けレイアウトは基板メーカーと実装業者のどちらが決めるべきですか?
- 実装用の捨て基板が必要になるのはどのような場合ですか?
- 複数の基板設計を同じ実装用面付け基板にまとめられますか?
- 張り出した部品を基板間隔にどのように反映すべきですか?
- Vスコアかルータ加工タブを選ぶ前に、何を承認すべきですか?
- 再利用可能なキャリアで、切り離す実装用捨て基板を置き換えられますか?
- 面付け基板のフィデューシャルだけで、配列内のすべての単体基板に十分ですか?
- リピート注文で面付けの再承認が必要になる変更は何ですか?
- 面付けレビュー用の資料一式を準備する
実装ラインの搬送・保持限界から面付けを検討する
面付け基板は、その周囲に使用するキャリアも含め、取り扱うすべての工程に適合する必要があります。実際に使用するはんだペースト印刷機、部品実装機、リフロー炉の搬送機構、検査装置、試験治具、基板分割機を起点に検討してください。実装機の最大対応基板寸法だけでは、実際の生産で使用できる寸法範囲は決まりません。
基板メーカーの製造用パネル、実装ラインに供給する面付け基板、再利用可能なキャリアまたはパレットという三つの対象を区別してください。それぞれの寸法と機能は異なる場合があります。各装置がどの対象を受け入れるのか、どちらの面を上にするのか、どの端部がコンベヤーに接触するのかを指定してください。
以下のYRM20実装機とYRP10印刷機の寸法は、構成に依存する設備限界の例です。これらの機種の仕様であり、JASPERの設置設備や受け入れ可能な面付け基板寸法を示すものではありません。
| 装置および構成 | 最小 L × W、mm | 最大 L × W、mm | 構成条件 |
|---|---|---|---|
| YRM20、シングルビーム、シングルレーン標準 | 50 × 50 | 510 × 510 | 標準構成 |
| YRM20、シングルビーム、シングルレーンオプション | 50 × 50 | 810 × 510 | 長尺基板対応オプション |
| YRM20、デュアルビーム、デュアルステージ、PCB一枚搬送 | 50 × 50 | 810 × 510 | PCB一枚搬送モード |
| YRM20、デュアルビーム、デュアルステージ、PCB二枚搬送 | 50 × 50 | 380 × 510 | PCB二枚搬送モード |
| YRP10、シングルレーン標準 | 50 × 50 | 510 × 510 | 公表されている標準寸法 |
| YRP10、シングルレーン拡張寸法 | 50 × 50 | 650 × 510 | 対応可否はメーカーへの相談が必要 |
| YRP10、デュアルレーン | 50 × 50 | 420 × 330 | デュアルレーン構成 |
長さと幅は、装置の搬送軸との対応を維持してください。アートワークを回転させても、寸法超過の実装基板が自動的に適合するわけではありません。部品の張り出し、下面の形状、設定された搬送方向も一緒に回転するためです。
寸法の一次判定例として、600 × 400 mmの面付け基板は、表に示したシングルビーム実装機のオプション対応範囲内に入りますが、標準シングルレーン印刷機の長さ上限とデュアルレーン印刷機の幅上限を超えます。この比較は、推奨する面付け基板寸法を示すものではありません。異なるカタログから最大の数値だけを組み合わせるのではなく、能力確認時に構成条件を特定する必要があることを示しています。
工程経路と向きを固定したうえで、各軸について公表最小値のうち最大の値と、公表最大値のうち最小の値を用い、最初の寸法共通範囲を求めてください。その後、その他の制約を適用します。厚さ、質量、上面・下面の部品高さ、端部の搬送支持条件、支持方法を含めた、その面付け基板固有の許容範囲を実装業者に提示してもらってください。処理位置だけでなく、装置間の受け渡しも含めて確認します。
搬送用捨て基板、治具用形状、コンベヤーのクリアランスを確保する
搬送用捨て基板は、完成基板の端部が搬送やクランプに適さない場合に、搬送と固定のための切り離し可能な材料部分を提供します。材料が連続して残る部分の幅、隣接するルータ加工溝、部品配置禁止領域は、それぞれ異なる寸法です。領域全体を単に「捨て基板」と表示するのではなく、個別に示してください。
特定のサプライヤーによる具体的な参考例として、参照先のサプライヤーは、5 mmの外周枠に独立した2 mmの分割用ルータ加工溝を加え、完成基板の外形から面付け基板の外縁までを7 mmとしています。同社の顧客指定パネルの基礎では、この構造を同社のパネルサービスに適用しています。これらの寸法はレビュー時の参考値であり、すべてのコンベヤーに共通する要件でも、JASPERの対応能力を約束するものでもありません。
捨て基板の幅は、実際のベルトまたはチェーンの支持幅、クランプの接触範囲、面付け基板の剛性、治具配置に基づいて選定してください。公称幅が広くても、クランプを当てる位置の材料がルータ加工、穴、切り欠きによって失われていれば、捨て基板は有効に機能しません。一方、完成基板に適切な端部があれば、取り外し可能な捨て基板なしで搬送・保持のインターフェースを確保できる場合があります。
コンベヤーの接触帯を両面に描いてください。クランプ、ガイド、はんだ接合部、コネクタ本体、リード突出部に対する、基板の上側と下側のクリアランスを含めます。ラインが対向する二辺を使用するのか、キャリアを使用するのかを明記し、装置間の受け渡しでも所定の先頭辺を維持してください。
治具穴は面付け基板または治具を機械的に位置決めするものであり、光学的な位置合わせに用いるフィデューシャルの代わりにはなりません。穴の座標、直径と公差、めっきの有無などの条件、基準、およびその穴を使用する治具工程を指定してください。治具設計者が位置決め構成とクリアランスを承認する必要があり、無関係な面付け基板の任意の穴配置をそのまま流用してはいけません。
治具用形状は、それを必要とする最後の工程までアクセス可能な状態に保ってください。例えば試験前に捨て基板を取り除く場合、試験用受け治具は、廃棄した外周枠ではなく分割後の単体基板を位置決めできる必要があります。図面をリリースする前に、捨て基板を除去する工程を工程経路に明記してください。
面付け基板と単体基板のフィデューシャルを配置し、確実に位置合わせする
面付け基板のフィデューシャルは配列全体の光学基準を定め、単体基板のフィデューシャルは配列内の各回路に対する位置合わせを可能にします。各工程がどの基準を使用するかを定義してください。外周枠を認識できたからといって、すべての単体基板の位置が正しいと判断してはいけません。
参照先のサプライヤーのフィデューシャルに関するガイダンスでは、同社の工程において枠上に少なくとも三つのマークを要求し、各単体基板にもマークを設けることを推奨しています。これは一社の運用方法であり、すべての実装ラインに共通する最低仕様ではありません。ここでいう「単体基板のフィデューシャル」は回路単位の基準を意味します。必要に応じて設ける部品ローカルのマークは、別の位置合わせ作業を担います。
面付けレビューでは、処理する各面でマークが見え、実装に使用する領域全体に分散しており、クランプ、ステンシルの干渉、印字、張り出した部品の影響を受けないことを確認してください。実装業者の認識要件に従い、銅箔形状、ソルダーレジスト開口、表面処理、座標を指定します。マークの詳細寸法は、一般的な面付け寸法ルールではなく、フィデューシャル設計のレビューで検討する事項です。
面付け図面、部品配置データ、検査プログラムには、共通の原点と明示した向きを使用してください。各基板インスタンスを、オフセット、回転、面の情報も含めて識別します。回転させた繰り返し配置は別の回路改訂版ではありませんが、それでも正しい座標変換が必要です。
生産時に特定の回路をスキップできる運用にする場合は、不良基板の識別方法とプログラムの動作を定義してください。カメラが面付け基板を正しく位置決めできても、どの個体に部品を実装するのか、どの個体が出荷可能なのかまでは判断できません。
基板支持、向き、部品の張り出しを両立させる
基板の支持は、部品に荷重を加えたり工程を妨げたりすることなく、印刷、部品搭載、加熱、試験、分割の各工程を通じて実装基板を支える必要があります。支持位置は、未実装基板の外形だけでなく、部品を搭載した基板モデルと併せて承認してください。
第二面の実装時には、第一面の部品が面付け基板の下側の空間を占有します。支持用の接触領域を確保するか、適切な逃げポケットを備えた治具を使用してください。未実装状態のコンピューター支援設計(CAD)データの表示で空いて見えたからといって、部品本体の下に支持ピンを置いてはいけません。基板の向きや部品高さを変更した後は、支持構成を再確認してください。
重量部品や、ルータ加工した回路間の細い接続部には、特に注意が必要です。参照先のサプライヤーの部品が面付け基板に及ぼす影響に関するガイダンスでは、垂れ下がりを懸念事項として挙げ、基板間に追加の材料を残す方法を説明しています。実際の荷重と工程順序を検討し、材料を残すか、面付け配列を小さくするか、支持を追加するか、キャリアを使うかを判断してください。
再利用可能なキャリアは独立した治工具であり、捨て基板や支持に関するすべての要件を自動的に代替するものではありません。位置決め方法、保持方法、部品用の逃げポケット、解放手順を定義してください。キャリアを含む搭載状態の全体として外形寸法と熱挙動を確認し、リフロー工程まで面付け基板と一緒に流すのか、特定の工程だけで使用するのかも確認します。
張り出した部品には三次元での適合確認が必要です。参照先のサプライヤーは、張り出し部品に関するガイダンスで、分割タブの上に突出する部品を配置しないよう注意を促しています。部品本体が、隣接基板、残る外周枠、支持治具、分割経路に干渉しないようにしてください。
間隔計算の例として、対向する部品本体が、最悪公差条件で完成基板の端部からそれぞれ2.0 mmと1.5 mm張り出すと仮定します。承認した工程で、両部品間にさらに2.0 mmの障害物のない通路が必要なら、対応する基板端間隔は少なくとも5.5 mmです。これは前提を明示した幾何学上の例であり、標準的なルータ加工間隔ではありません。通路には、カッターの公称直径だけでなく、工具が実際に占める範囲と残りの工程公差も含める必要があります。
配置密度を最適化する前に、搬送・保持と工程アクセスの観点から向きを承認してください。コネクタの下に分割タブが隠れるような高密度配置は、実装に進める状態ではありません。
部品応力を考慮して分割用形状を選ぶ
分割用形状は、製造された面付け基板と、部品搭載後に使用する工程の両方に適合する必要があります。Vスコア、中実タブ、ミシン目付きタブでは、残る接続部が異なります。いずれも単独では低応力での切り離しを保証しません。最後の解放も含め、切断の全過程で基板の支持と拘束を確認してください。
以下の実用的な四種類の面付け構造では、接続形状の選択と、その後の切り離し方法を分けて整理しています。参照先のサプライヤーの面付けガイダンスでもこれらを区別しています。下表の承認条件は、実際の製品について解決する必要があります。
| 面付け構造 | 実用上の用途 | 定義すべき分割工程 | 承認条件 |
|---|---|---|---|
| Vスコアを設けた面付け基板 | スコア形状が基板に適する場合の直線的な分割経路 | 支持構成を定義したガイド付き刃による分割 | スコア位置、残厚、部品占有範囲、刃の全移動範囲を承認する |
| 中実タブを残したルータ加工面付け基板 | 異形外形または選択的な接続位置 | ルータ切断、または適合する専用タブパンチによる切断 | すべてのタブへのアクセス、保持する基板の支持、仕上がり端部の要件を確認する |
| ミシン目付きタブを残したルータ加工面付け基板 | 接続点を意図的に弱めたルータ加工外形 | 検証に基づいて選んだ、支持付きの折り取りまたは制御されたタブ切断 | 穴配置、残存材料、折り取り方向、分割後に残る端部の状態を承認する |
| スコアとルータ加工を併用した面付け基板 | 直線境界と異形端部または局所的な逃げの組み合わせ | 承認した分割作業を所定の順序で組み合わせる工程 | 最初の作業後も、次の作業に十分な支持とアクセスが残ることを確認する |
Vスコアでは、「標準Vカット」という図面注記だけに頼らず、溝形状と残厚を公差付きで指定してください。刃の実際の進入と退出、および背の高い部品や突出した部品とのクリアランスを確認します。通常のスコア加工を面付け基板上の任意の位置で止められるとは、製造側の確認なしに考えないでください。
基板分割機にも独自の対応範囲があります。例えばcabは、MAESTRO 4Sの二つの仕様について、最大分割長さを450 mmと600 mmとしています。同社のガイダンスでは、切断パス数と刃の調整が溝付近の応力に影響することも説明しています。これらの寸法や装置の説明だけで、すべてに共通する安全な部品離隔距離が決まるわけではありません。
ルータ加工したタブでは、切り離し工具が開口へどのように進入するか、接続部を一つ切断するたびに何が基板を拘束するかを明確にしてください。専用パンチには、それに合った独自のアクセス形状と支持形状が必要です。cabのHEKTOR 2は、この違いを示しています。ミシン目付きタブがあるからといって、実装基板を手でねじる指示にしてはいけません。切り離した各基板をどのように受け止めるかを定義してください。一回の切断で配列が小さなサブパネルに分かれる場合は、その各片にも次の工程に適した位置決め・支持形状が残っていることを確認します。
検証範囲は製品リスクに応じて設定してください。切断試験、端部検査、関連する電気的確認に加え、部品要件または顧客の受入計画で要求される場合はひずみ測定を含めます。ひずみ限界と故障解析は、専用の信頼性レビューで扱ってください。面付け承認で不可欠な成果物は、合意された工程、治具、作業順序、受入記録です。
実装と基板分割の条件を反映した面付け図面を承認する
プリント基板実装のための面付け図面は、何枚を一緒に配置できるかを示すだけでなく、共有する製造インターフェースを定義する必要があります。承認責任は機能別に割り当ててください。基板メーカーは加工形状の製造可能性、実装技術部門はライン適合性、治工具技術者は治具、OEMは製品要件と正式に許可された改訂版を担当します。
以下のマトリクスを使って面付けレビューを完了してください。各承認責任者は、ファイルを受領したと返答するだけでなく、実際の図面と工程を評価する必要があります。
| 面付け基板の要素 | 実装上の目的 | 確認すべき制約 | 図面に必要な詳細 | 承認責任者 |
|---|---|---|---|---|
| 搬送用捨て基板 | 連続した搬送面とクランプ面を確保する | コンベヤーの支持条件、上下のクリアランス、捨て基板の剛性、除去工程 | 材料が連続する部分の幅、ルータ加工間隔、接触帯、送り方向、外形寸法 | 実装工程技術者。基板メーカーが構造を確認する |
| 治具穴 | 指定治具内で面付け基板を位置決めし、拘束する | ピンのはめあい、位置公差、めっき条件、工程全体でのアクセス | 穴寸法と公差、座標、基準体系、治具参照情報 | 治工具技術者。基板メーカーが穴の製造を確認する |
| 面付け基板のフィデューシャル | 光学的に面付け基板の位置と向きを定める | 処理する各面での視認性、認識設定との適合性 | 銅箔マーク、ソルダーレジスト開口、座標、面、禁止領域 | 実装プログラミング技術者 |
| 基板の向き | 回路識別と座標変換の一貫性を維持する | 各繰り返し配置の部品搭載、検査、試験アクセス、張り出し | インスタンス識別子、オフセット、回転、面、基板改訂版の参照情報 | 実装プログラミング技術者、OEM設計技術者 |
| 分割用形状 | 制御された分割まで基板を保持する | 工具アクセス、残る支持、部品が受ける影響、最終端部の許容限界 | スコアと残厚、またはタブとミシン目の形状、公差、順序、分割方法 | 基板分割技術者、OEM品質技術者、基板メーカー |
| 支持位置 | 実装部位に接触せず荷重を支える | 第一面・第二面のクリアランス、加熱、試験時の力、最終切断時の拘束 | 支持用接触領域、接触禁止領域、部品高さ、治具参照情報 | 治工具・工程技術者、OEM設計技術者 |
承認フローは次のとおりです。
基板改訂版と部品搭載状態の形状 → 工程経路全体 → ラインと治具の制約 → 面付け構造と分割計画 → 関係者による図面レビュー → 代表条件での製造による検証 → 管理されたリリース。
代表条件での製造前に、面付け図面を基板データ、部品配置データ、ステンシル配置、検査座標、試験用受け治具と照合してください。各ファイルが単体回路を示すのか、配列全体を示すのかを特定します。面付けのオフセットを二重に適用してはいけません。
分割後に、面付け基板の識別情報を各単体基板へどう対応付けるかを合意してください。廃棄された捨て基板上のラベルだけでは、顧客へ出荷する個体を識別できません。不合格個体の扱いと、各基板に引き続き関連付ける試験記録の扱いを定義してください。
捨て基板、ピッチ、向き、タブ、スコア、支持の変更は、管理された面付け改訂として記録してください。基板メーカーがコンピューター支援製造(CAM)の準備中にこれらの形状を再生成する場合は、製造前に変更後の形状をレビューします。電気設計が変わっていなくても、実装インターフェースを未レビューのまま変更してよいことにはなりません。
生産インターフェースと受入基準を指定する
面付け仕様には、承認した工程経路を再現するために必要なインターフェースを記載してください。材料と厚さ、外形寸法、外形公差、治具基準、部品高さの制限、支持条件、分割の受入条件が含まれます。検査で正しい対象を測定できるよう、各寸法が完成基板、面付け基板、キャリアのどれに対するものかを明示してください。
契約上必要な基板製造、実装、試験の各文書を、改訂版まで特定してください。一般的な作業品質要件だけでは、コンベヤーのクリアランス、治具ポケットの深さ、タブ除去後に許容する状態は決まりません。
熱要件は部品などを搭載した構成に固有です。AN-2029改訂Hは、IPC/JEDEC J-STD-020のデバイス分類条件と生産時リフロー設定を区別します。分類用プロファイルはパネルやキャリアにそのまま使える条件ではありません。面付け変更により支持、熱容量、空気の流れが大きく変わる場合は、生産用プロファイルを見直してください。
分割後の基板については、受け入れる最終外形、タブの残存突出量、端部損傷の判定基準、適用する分割後の確認を定義してください。リリースの根拠資料は、単に基板を折り離せることを示すのではなく、承認した構造でこれらの条件を満たすことを示す必要があります。
五つの実装場面にルールを適用する
実装場面が変わると、意思決定を左右する面付け要素も変わります。以下はレビューのための状況例として使用し、実施済みの顧客案件を示すものとして扱わないでください。
直接搬送できる下限寸法より小さいセンサー基板
ラインで使用できる外形寸法になるよう、面付け配列またはキャリアを選んでください。何枚を組み合わせるかを決める前に、回路識別とプログラミング用アクセスを確保します。承認には、実証された搬送・保持経路と、分割時に最後の一枚を拘束する方法の明確化を含める必要があります。
端部にコネクタを備えるヒューマンマシンインターフェース(HMI)基板
基板ピッチを設定する前に、コネクタの占有範囲を面付けモデルに組み込んでください。コネクタ本体の下にタブや切断経路を配置しないでください。コネクタが優先したい分割経路を妨げる場合は、向きを変える、間隔を広げる、コネクタ取り付けを後工程にするという選択肢を比較し、その取り付け工程をどのように検査するかも含めて検討します。
重量部品を搭載した両面基板
第二回の実装工程に向けて、下面の逃げポケットと支持用接触領域をレビューし、試験と分割の段階ではすべてを搭載した面付け基板を再確認してください。未実装基板を支えられるだけの治具では不十分です。各段階でどの面が荷重を支えるのかを、治具計画で明示するよう求めてください。
製品キット用の異種基板混載面付け
基板の製造構造、実装順序、工程要件が適合する場合に限って、異なる設計を組み合わせてください。数量比、インスタンス対応、不合格品の扱いを固定します。同じ面付け基板にまとめると補充数量が連動するため、調達部門は、想定するキット構成比と、組み合わせ相手のない使用可能基板の処置を承認する必要があります。
端部近くに応力に敏感な部品を持つ計測機器基板
提案したスコアやタブによって、応力に敏感な部品が荷重を受ける領域の近くに位置する場合は、分割レビューを強化してください。接続位置の変更、支持の変更、別の切り離し工程の選択を比較します。一般的な距離ルールではなく、部品要件と代表条件での検証計画に照らして選択案を受け入れてください。
よくある質問
プリント基板の面付けに関する疑問は、実際の実装工程経路と承認済みの製品改訂版に照らして解決する必要があります。以下の回答は、面付け基板の製造と生産リリースの前に確定すべき判断をまとめたものです。
面付けレイアウトは基板メーカーと実装業者のどちらが決めるべきですか?
実装業者が搬送・保持と工程のインターフェースを定義し、基板メーカーが面付け形状を製造できることを確認する必要があります。OEMは、その結果に基づく製品要件と改訂版の要件を承認します。どちらのサプライヤーが図面を作成してもかまいませんが、一方による図面作成が、他の関係者による技術承認に代わるわけではありません。
実装用の捨て基板が必要になるのはどのような場合ですか?
選択した工程で必要な搬送、クランプ、治具、支持のインターフェースを完成基板が提供できない場合、実装用の捨て基板が必要です。適切な基板端部や適格性を確認したキャリアがあれば、不要になる場合があります。捨て基板が不要と判断する前に、部品を搭載する両面と工程経路全体を確認してください。
複数の基板設計を同じ実装用面付け基板にまとめられますか?
はい。基板構造と実装工程が適合していれば、複数の設計を同じ実装用面付け基板にまとめられます。各設計の改訂版、インスタンス位置、数量比、不合格品の扱いを定義してください。調達部門は連動する生産数量も受け入れる必要があり、技術部門は、含まれるすべての設計について部品搭載、熱処理、試験、分割を検証します。
張り出した部品を基板間隔にどのように反映すべきですか?
張り出した部品に基づき、完成基板の端部、隣接する実装基板、捨て基板、工具の間に必要な三次元クリアランスを設定してください。対向する張り出し量の最悪値と、その間に必要な工程用通路を合算します。関連公差を含め、分割順序も確認してください。基板製造用のルータ加工間隔だけでは、実装に使用できるクリアランスがあることを示せません。
Vスコアかルータ加工タブを選ぶ前に、何を承認すべきですか?
Vスコアかルータ加工タブを選ぶ前に、基板構造、部品占有範囲、分割装置、支持構成、最終端部の要件を承認してください。図面には、該当する溝またはタブの形状と公差を定義する必要があります。選択した作業は、部品を搭載した代表条件で検証し、検査と追加試験の内容は製品リスクに応じて決めてください。
再利用可能なキャリアで、切り離す実装用捨て基板を置き換えられますか?
再利用可能なキャリアが、搬送・保持と位置決めを必要とするすべての工程で所要のインターフェースを提供するなら、切り離す捨て基板を置き換えられます。保持、部品用逃げポケット、外形寸法、熱挙動、取り外しのためのアクセスを確認してください。印刷だけについて承認したキャリアが、リフロー、試験、基板分割にも自動的に適格となるわけではありません。
面付け基板のフィデューシャルだけで、配列内のすべての単体基板に十分ですか?
面付け基板のフィデューシャルだけで、配列内のすべての回路に自動的に十分となるわけではありません。実装業者は、部品搭載と検査の方針に応じて、単体基板レベルまたは部品ローカルの基準が必要かどうかを判断する必要があります。必要なマークを処理する各面で見える状態に保ち、面付け図面、部品配置データ、装置プログラム間で座標の一貫性を維持してください。
リピート注文で面付けの再承認が必要になる変更は何ですか?
面付け基板の外形範囲、捨て基板形状、回路ピッチ、向き、フィデューシャル、治具用形状、支持、分割用形状を変更した場合は、面付けレビューを行う必要があります。部品搭載後の高さ、質量、生産設備、治具構成の変更も適合性に影響する可能性があります。変更のない注文として扱う前に、レビュー結果を記録し、影響を受ける工程を再検証してください。
面付けレビュー用の資料一式を準備する
単体基板の外形と積層構成、現行の実装図面、部品表(BOM)、部品配置データ、面付けレイアウト案を準備してください。部品搭載後の高さと張り出しの情報、必要な納入形態、試験アクセス、最終端部の要件も含めます。図面を、実際の搬送・保持経路および分割工程と併せてレビューするよう依頼してください。
JASPERのプリント基板実装サービスを利用する案件では、これらの入力資料を管理された一式のパッケージとして提出し、面付け改訂版を誰が承認するのかを明確にしてください。未実装基板が届いてからではなく、生産用の面付け基板を確定する前に、搬送、位置合わせ、支持、基板分割に関する判断を完了してください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。