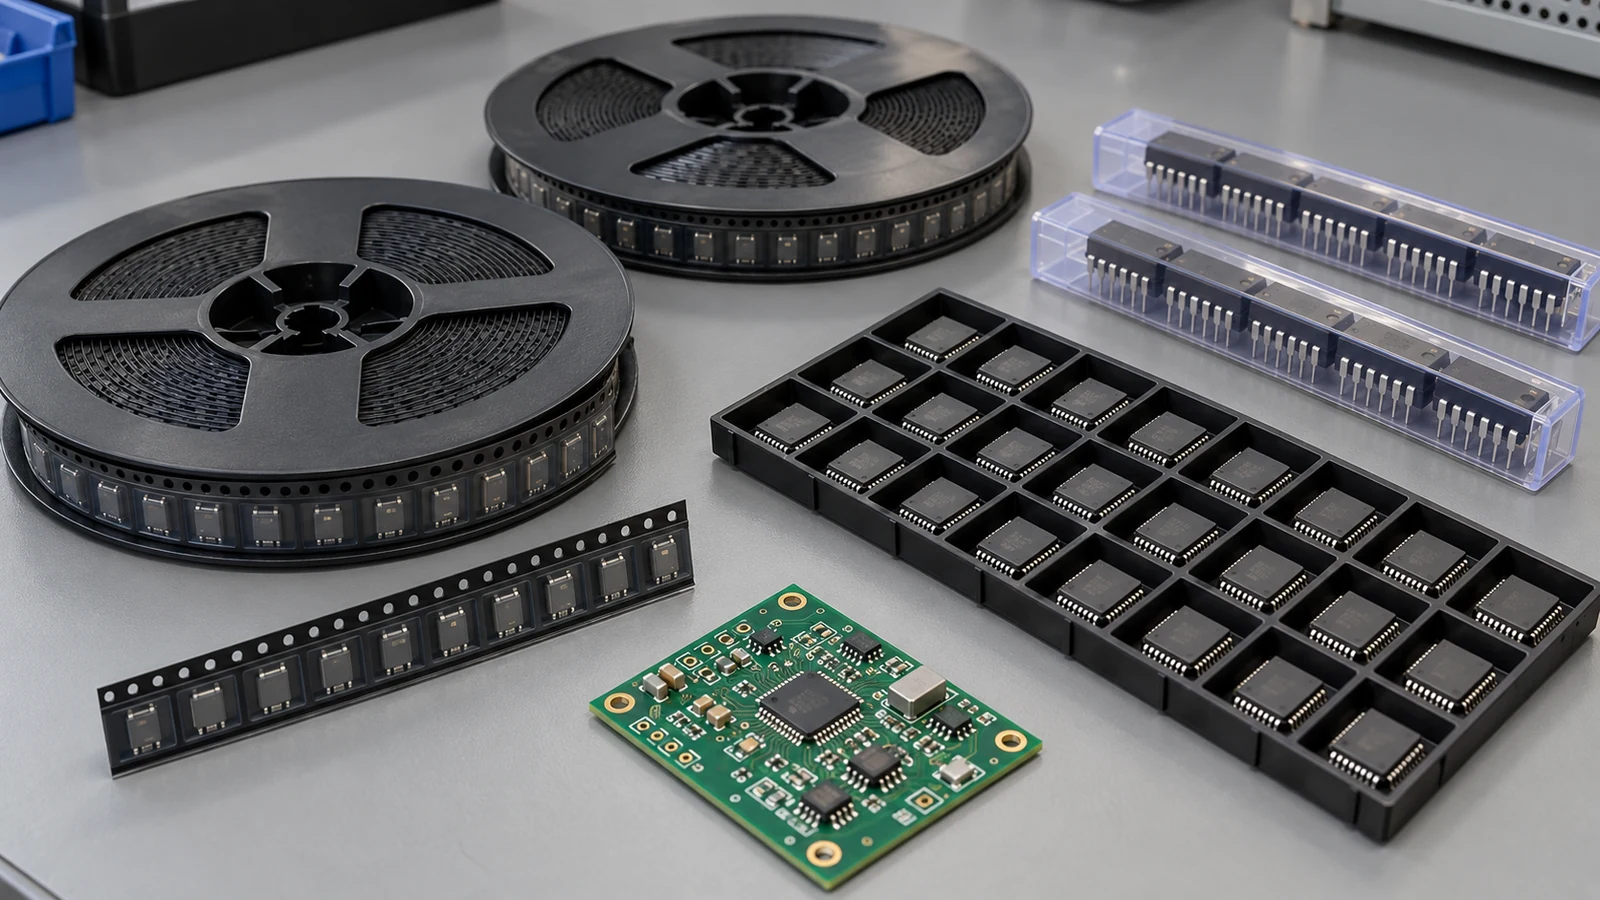
Una lista de comprobación de componentes suministrados por el cliente para el ensamblaje de PCB vincula cada componente aportado por el cliente con la lista de materiales (BOM) liberada, su contenedor físico, la cantidad verificada y el estado de aceptación. Libere el kit únicamente cuando la identificación, las cantidades utilizables, el embalaje y las condiciones de humedad permitan realizar la fabricación programada. Utilice como objetivo de referencia la conciliación del 100% de las líneas de la BOM correspondientes a componentes suministrados por el cliente que deban montarse, sin bloqueos pendientes por identificación o sustitución para esa fabricación. Calcule los componentes adicionales por línea de la BOM y método de alimentación. Mantenga registros separados de los faltantes, los daños detectados en recepción y las pérdidas reales durante el ensamblaje, de modo que cada discrepancia tenga un responsable.
- Por qué los kits incompletos de componentes del cliente retrasan el ensamblaje
- Cree un manifiesto del kit de componentes del cliente a partir de la BOM liberada
- Criterio 1: Una única configuración liberada
- Criterio 2: Un manifiesto que llega hasta cada contenedor
- Etiquete los números de pieza, los lotes y las sustituciones aprobadas
- Criterio 3: Identidad exacta y alternativas aprobadas
- Criterio 4: Separación entre lote y código de fecha
- Compruebe el embalaje, el estado de humedad y la condición física
- Criterio 5: El embalaje es compatible con el método de alimentación
- Criterio 6: El estado de humedad permite cumplir el programa de producción
- Criterio 7: La condición física y la protección ESD son aceptables
- Concilie las cantidades recibidas y las pérdidas previstas
- Criterio 8: El método de recuento respalda la cantidad recibida
- Criterio 9: Los componentes adicionales se justifican por línea de la BOM
- Resuelva los faltantes y los componentes sin identificar antes de liberar el material a la línea
- Criterio 10: Las excepciones tienen una decisión de cierre documentada
- Registre el consumo, las pérdidas y el material devuelto
- Realice una revisión y un traspaso del kit en seis pasos
- Ocho condiciones que detienen o requieren escalar la liberación del kit
- Preguntas frecuentes
- ¿Cómo debe etiquetar un OEM los componentes suministrados para el ensamblaje de PCB?
- ¿Qué ocurre si el recuento recibido difiere de la lista de empaque?
- ¿Puede un ensamblador utilizar un componente sin etiqueta pero de aspecto conocido?
- ¿Quién decide cuántos componentes de reserva necesita el kit?
- ¿Qué registros deben acompañar al material no utilizado del cliente que se devuelve después de una fabricación?
- ¿Hay que abrir una bobina sellada para verificar su cantidad?
- ¿Puede aceptarse un embalaje abierto con componentes sensibles a la humedad?
- ¿Pueden suministrarse juntos varios lotes del mismo componente?
- ¿Puede iniciarse el ensamblaje con un kit de componentes del cliente parcialmente completo?
- Prepare su kit de componentes del cliente para la revisión de JASPER
Por qué los kits incompletos de componentes del cliente retrasan el ensamblaje
Un kit incompleto de componentes del cliente retrasa el ensamblaje cuando el recuento es incorrecto, la identificación no está clara o el historial de manipulación impide utilizarlos. Compruebe su aptitud para el uso antes de programar la producción. La lista de empaque registra lo declarado por el remitente; producción necesita un saldo verificado de componentes aceptados y vinculado a la fabricación liberada.
Una sola bolsa ausente puede alterar varias operaciones. Un alimentador puede necesitar otra preparación, un embalaje con componentes sensibles a la humedad puede requerir un secado controlado y un componente sin identificar puede detener un trabajo ya en espera de colocación. Conserve las evidencias de recepción. Sin ellas, los equipos tendrán que investigar si un suministro urgente cubre un faltante del envío o una pérdida durante la preparación.
Planifique a partir de las cantidades aceptadas. El OEM necesita existencias utilizables suficientes de cada componente requerido, asignadas a un lote de producción definido. Recepción puede acusar recibo de la custodia del material y, al mismo tiempo, mantener un lote sospechoso bloqueado; el mero registro de entrada en almacén no autoriza a producción a utilizarlo.
Utilice los diez criterios siguientes para revisar un kit en el orden en que el material pasa del diseño liberado a producción. Cada criterio combina una señal de aceptación con un motivo para intervenir.
Cree un manifiesto del kit de componentes del cliente a partir de la BOM liberada
El manifiesto del kit de componentes del cliente debe convertir la lista de materiales liberada en una relación de suministros físicos para una única revisión y cantidad de fabricación. Asigne a cada línea de la BOM que deba montarse un origen del material, una cantidad de piezas necesaria y registros de contenedores vinculados. Excluya del requisito de montaje las posiciones marcadas para no montar.
Criterio 1: Una única configuración liberada
Identifique el número del conjunto, la revisión, la cantidad de fabricación y la versión liberada de la BOM aplicable. Compruebe que los designadores de referencia coincidan con el plano de ensamblaje y la lista de posiciones de componentes (CPL). La BOM identifica los componentes necesarios; la CPL aporta su posición, rotación y cara de la placa. Estos archivos cumplen funciones diferentes, como explica la guía del proveedor de referencia sobre BOM y CPL.
Cuente las unidades cuyo inicio de ensamblaje está autorizado. Para placas panelizadas, convierta el número de paneles en el número de conjuntos que se montarán antes de multiplicarlo por las piezas por conjunto. Incluya en el plan de materiales las fabricaciones de prueba o las unidades adicionales cuyo inicio se haya autorizado por separado. La cantidad pedida de unidades terminadas, por sí sola, puede no cubrir esos inicios adicionales.
Señal favorable: La cabecera del kit indica una revisión liberada y cada designador de referencia que deba montarse corresponde a una línea de la BOM.
Señal de alerta: La hoja de cálculo del envío utiliza una revisión anterior o incluye posiciones de montaje opcionales sin una decisión de fabricación.
Criterio 2: Un manifiesto que llega hasta cada contenedor
Utilice un registro principal para cada línea de la BOM y un registro subordinado para cada bobina, grupo de tiras, bandeja o tubo. El registro principal contiene el número de pieza del OEM, el fabricante, el número de pieza completo del fabricante (MPN), los designadores de referencia, las piezas por conjunto y la cantidad necesaria. Cada registro subordinado contiene el ID del contenedor, el lote/código de fecha, la cantidad enviada, la cantidad recibida, el formato de embalaje y el estado de inspección.
Por ejemplo, una línea de la BOM suministrada en tres bobinas parciales necesita tres registros de contenedores. Cuente cada bobina por separado. Sume únicamente las existencias aceptadas y conserve los registros individuales para que un recuento posterior o el bloqueo de un lote puedan aplicarse al contenedor correcto. Identifique las líneas compradas por el ensamblador con su propio origen de suministro.
Señal favorable: Cada contenedor físico puede localizarse desde la línea de la BOM y cada contenedor remite a esa misma línea.
Señal de alerta: Una única cantidad agregada engloba varias bolsas sin trazabilidad o material asignado a trabajos distintos.
Etiquete los números de pieza, los lotes y las sustituciones aprobadas
Etiquete los componentes suministrados por el cliente con el número de pieza del OEM, el MPN completo, el fabricante, el ID del contenedor, la cantidad y la información de trazabilidad, conservando la etiqueta original del proveedor. Un código de barras debe recuperar el mismo registro que el texto legible por una persona. Un valor o una descripción del encapsulado, por sí solos, no establecen la identidad.
Criterio 3: Identidad exacta y alternativas aprobadas
Conserve todos los sufijos del código de pedido. Pueden distinguir encapsulado, grado, acabado o configuración de suministro. SN74LVC1G14DBVR se ofrece en cinta y bobina grande de 3.000 piezas, mientras que SN74LVC1G14DBVT es una opción de cinta y bobina pequeña de 250 piezas. Ambos pertenecen a la misma familia, pero el registro de recepción necesita el código entregado y la cantidad real, especialmente después de dividir una bobina.
Compare el código entregado con la BOM liberada o la lista de alternativas aprobadas. Añada un número de trabajo y un ID de contenedor sin cubrir la información del fabricante. Para los contenedores divididos, conserve una imagen de la etiqueta original, vincule cada nuevo ID con el lote original y registre su recuento real. Mantenga ese vínculo legible después de volver a embalar.
Señal favorable: El MPN entregado coincide exactamente o cuenta con una aprobación de ingeniería vinculada a la revisión de la BOM y a los designadores de referencia afectados.
Señal de alerta: Una bolsa marcada únicamente con un valor de resistencia o una familia de dispositivos escrita a mano se trata como existencias intercambiables.
Criterio 4: Separación entre lote y código de fecha
Mantenga separados los campos de lote y código de fecha. Interprete cada código según el sistema de codificación del fabricante; un código de fecha, por sí solo, puede abarcar más de un lote de fabricación. Cuando varios lotes abastezcan una línea de la BOM, conserve la cantidad de cada lote. No fusione sus identidades.
Los lotes mixtos pueden aceptarse cuando el pedido lo permite y se conserva la trazabilidad. Registre qué lote se incorporó a cada lote de producción y amplíe el vínculo a los números de serie de las placas cuando el proyecto lo requiera. Revise los códigos de fecha antiguos según el pedido y las condiciones de almacenamiento documentadas. Aplique la política de aceptación que corresponda.
Señal favorable: Las cantidades divididas conservan sus identificadores de lote originales y cualquier asignación exigida a lotes de producción.
Señal de alerta: Se vierten dos lotes en un único contenedor y sus identificaciones se sustituyen por una sola etiqueta de fecha nueva.
Compruebe el embalaje, el estado de humedad y la condición física
Acepte el embalaje de los componentes del cliente únicamente cuando proteja los componentes, preserve su identificación y sea compatible con el método de carga previsto. Compruebe el historial de humedad con independencia del aspecto: una bobina sin daños puede contener componentes cuyo tiempo de exposición permitido ya haya vencido. Las instrucciones del componente concreto y el proceso de ensamblaje elegido determinan la disposición del material.
Criterio 5: El embalaje es compatible con el método de alimentación
Para bobinas completas o parciales, confirme el ancho de cinta, el paso entre componentes, el sentido de bobinado y la compatibilidad con el alimentador. Para cinta cortada, compruebe las longitudes de los segmentos y si el alimentador o soporte acordado permite cargarlos. Las bandejas necesitan alojamientos, orientación y sujeción adecuados; los tubos necesitan el perfil correcto, protección en los extremos y un método de carga aceptado.
Los límites dependen del equipo concreto. Una especificación de Auto Loading Feeder indica cinta de 8 mm, pasos de alimentación de 2 mm y 4 mm, y una longitud mínima cargable de 400 mm. Estos valores corresponden a ese alimentador; el último es un requisito de carga, no una longitud universal de cinta inicial vacía ni una cantidad de componentes de reserva. Confirme con el ensamblador la configuración real antes del envío.
Señal favorable: El registro del embalaje identifica un método de carga compatible para cada formato suministrado.
Señal de alerta: Se declaran varias tiras cortas equivalentes a una bobina continua sin revisar la alimentación.
Criterio 6: El estado de humedad permite cumplir el programa de producción
Registre el nivel de sensibilidad a la humedad (MSL), la fecha de sellado de la bolsa, la hora de la primera apertura y el historial de almacenamiento controlado o secado. Registre cada intervalo de exposición. Mantenga intacta la bolsa barrera contra la humedad (MBB) hasta una operación de inspección o carga planificada; al abrirla, lea de inmediato la tarjeta indicadora de humedad (HIC) y aplique las instrucciones de manipulación del dispositivo.
La clasificación MSL completa contiene ocho niveles. Esta tabla resume las condiciones generales de vida útil fuera del embalaje, o floor life; siguen prevaleciendo la etiqueta del componente y el proceso aplicable. RH indica humedad relativa.
| Clasificación | Vida útil fuera del embalaje después de la apertura | Condiciones ambientales para esta referencia |
|---|---|---|
| MSL 1 | Ilimitada para esta clasificación de humedad | A 30 °C o menos y 85% RH o menos |
| MSL 2 | 1 año | A 30 °C o menos y 60% RH o menos |
| MSL 2a | 4 semanas | A 30 °C o menos y 60% RH o menos |
| MSL 3 | 168 horas | A 30 °C o menos y 60% RH o menos |
| MSL 4 | 72 horas | A 30 °C o menos y 60% RH o menos |
| MSL 5 | 48 horas | A 30 °C o menos y 60% RH o menos |
| MSL 5a | 24 horas | A 30 °C o menos y 60% RH o menos |
| MSL 6 | Horneado obligatorio; reflujo dentro del tiempo indicado en la etiqueta | Siga las condiciones de la etiqueta y el procedimiento de manipulación |
El MSL describe la sensibilidad. Utilice la clase asignada. Mantenga separada la comprobación de la vida útil del embalaje sin abrir del cálculo de la vida útil fuera del embalaje y conserve la exposición anterior cuando los componentes regresen al almacenamiento; cerrar una bolsa no reinicia por sí mismo el cómputo.
Planifique la exposición restante hasta el último reflujo pertinente, incluida la espera entre caras de la placa. Bloquee los componentes con historial desconocido. Antes de liberarlos, un ingeniero de procesos debe seleccionar y documentar la recuperación, comprobando los límites del componente y la resistencia térmica del soporte. IPC/JEDEC J-STD-020 trata la clasificación de humedad/reflujo; J-STD-033 trata la manipulación. Para QFN y SON, contraste estos controles con el etiquetado y los límites del soporte. Una receta de horneado general no cubre todas las bobinas, bandejas y componentes.
Señal favorable: El registro de exposición demuestra que queda suficiente vida útil fuera del embalaje para el proceso previsto.
Señal de alerta: Un embalaje abierto con componentes sensibles a la humedad no tiene historial de exposición y se libera porque parece seco.
Criterio 7: La condición física y la protección ESD son aceptables
Inspeccione el embalaje protector, los terminales o bolas accesibles, los alojamientos de cinta, la cinta de cobertura, la sujeción en bandeja y los signos de contaminación. Use una zona protegida contra ESD para piezas sensibles expuestas. Registre los ID de los contenedores afectados y fotografías antes de cambiar las evidencias al reembalar. Incluya la integridad de la bolsa seca y la información de sellado en la recepción.
Señal favorable: La inspección separa las existencias aceptadas del material dañado o sospechoso y deja constancia de las cantidades.
Señal de alerta: Los terminales doblados, las bolsas de embalaje seco rotas o los componentes desplazados se cuentan como utilizables sin una decisión de disposición.
Concilie las cantidades recibidas y las pérdidas previstas
Concilie las cantidades suministradas por el cliente en piezas, tanto por línea de la BOM como por contenedor, separando lo declarado en la lista de empaque, la recepción verificada, las existencias bloqueadas y el saldo utilizable. Determine la cobertura de fabricación a partir de los componentes utilizables, descontando las reservas acordadas para preparación y proceso. Una discrepancia de envío y un faltante para producción son hallazgos distintos.
Criterio 8: El método de recuento respalda la cantidad recibida
Registre el método, el operario, la fecha y el resultado, además de la referencia del equipo o de la imagen cuando corresponda. Compruebe los alojamientos ocupados. Un embalaje de fábrica intacto puede recibirse según su etiqueta dentro de un plan acordado, mientras que una bobina parcialmente utilizada necesita un registro de cantidad actualizado y vinculado al material restante.
| Método de recuento | Aplicación adecuada | Evidencias que deben conservarse | Limitación que debe resolverse |
|---|---|---|---|
| Recuento manual o visual | Cantidades pequeñas, bandejas, tubos y tiras cortas | Posiciones ocupadas o recuento de piezas, ID del contenedor y persona que verifica | Las capas ocultas y la manipulación pueden provocar errores; verifique de forma independiente los recuentos cuestionados |
| Contador óptico de bobinas | Cinta de papel o cinta con alojamientos conformados compatible | Paso de alimentación, resultado del recuento y tratamiento de los alojamientos vacíos | Un ajuste de paso o el número de alojamientos, por sí solos, pueden no establecer la cantidad realmente ocupada |
| Recuento por rayos X validado | Bobinas o embalajes protegidos compatibles | Resultado guardado, identidad del contenedor y receta de recuento aprobada | Valide el reconocimiento de componentes y la compatibilidad del embalaje y del dispositivo; investigue las imágenes ambiguas |
| Estimación basada en el peso | Comprobación preliminar de material uniforme | Tara, base de masa unitaria y declaración de que se trata de una estimación | La variación del soporte y pequeñas diferencias de masa pueden ocultar faltantes; no denomine recuento verificado a una estimación no validada |
El AXC-800 III es un ejemplo de recuento por rayos X con resultados vinculados a códigos de barras. Disponer del equipo no elimina la necesidad de validar el método. Evite abrir un embalaje seco sellado solo para un recuento no planificado cuando un método aprobado sin apertura pueda resolver la cantidad.
Señal favorable: Una segunda comprobación reproduce un recuento cuestionado, con la misma identidad de contenedor y ajustes de método adecuados.
Señal de alerta: La persona que recibe copia la cantidad de la lista de empaque en el campo de recuento verificado sin comprobar su fundamento.
Criterio 9: Los componentes adicionales se justifican por línea de la BOM
Calcule la cantidad utilizable necesaria multiplicando la cantidad de fabricación por las piezas por conjunto y sumando el consumo de preparación, las pérdidas de proceso previstas y una reserva de retrabajo aprobada. El ensamblador propone las cantidades adicionales según el encapsulado, el método de alimentación, el número de preparaciones y la experiencia operativa pertinente; el OEM aprueba el plan de materiales resultante.
Explique cada cantidad adicional. Un conector cargado manualmente y pequeños componentes pasivos en varios segmentos de cinta tienen patrones de consumo diferentes, por lo que sus previsiones de preparación y proceso necesitan justificaciones separadas. El material vacío del tramo inicial de cinta no consume automáticamente componentes. Registre las pérdidas reales frente al plan.
El ejemplo siguiente es ilustrativo, no una afirmación de rendimiento de fábrica. Una línea de la BOM abastece 250 conjuntos con 4 piezas por conjunto.
| Campo de cantidad | Piezas | Cálculo o significado |
|---|---|---|
| Demanda de montaje | 1.000 | 250 × 4 |
| Reserva de preparación | 12 | Acordada para esta preparación |
| Pérdidas de proceso previstas | 6 | Acordadas para esta línea |
| Reserva de retrabajo | 5 | Aprobada por separado |
| Kit utilizable necesario | 1.023 | 1.000 + 12 + 6 + 5 |
| Cantidad de la lista de empaque | 1.040 | Declaración del remitente |
| Cantidad recibida verificada | 1.028 | Recepción física |
| Cantidad bloqueada | 5 | Excluida hasta decidir su disposición |
| Cantidad recibida utilizable | 1.023 | 1.028 − 5 |
| Discrepancia de envío | Faltan 12 | 1.040 − 1.028 |
| Faltante utilizable respecto al plan | 0 | El kit utilizable necesario equivale al saldo aceptado |
Este kit cubre el plan. La discrepancia de envío de 12 piezas sigue necesitando un cierre en recepción, sin registrarse como pérdida de ensamblaje. Calcule la reposición como el mayor valor entre cero y la cantidad utilizable necesaria menos las existencias utilizables. Recalcule la cobertura si aumentan las pérdidas reales de preparación antes de consumir la reserva de retrabajo.
Señal favorable: Cada cantidad adicional tiene una razón, una persona que la aprueba y un campo separado para el consumo real.
Señal de alerta: Se aplica un único porcentaje de repuestos a todas las líneas de la BOM o las piezas faltantes en recepción se registran como pérdidas de la línea de producción.
Resuelva los faltantes y los componentes sin identificar antes de liberar el material a la línea
Resuelva cada excepción del kit de componentes del cliente registrando el material afectado, las evidencias necesarias para liberarlo y la persona responsable de obtenerlas. Separe la recepción física de la aceptación en el sistema de inventario. Una fecha de producción no autoriza el uso de un componente sin identificar ni de un sustituto no aprobado.
Criterio 10: Las excepciones tienen una decisión de cierre documentada
Utilice la siguiente matriz de inspección de recepción para vincular el manifiesto con la aceptación. Los responsables de resolución coordinan la acción indicada; la responsabilidad contractual sigue rigiéndose por el acuerdo del pedido.
| Inspección de recepción | Campo del manifiesto | Evidencia de aceptación | Condición de bloqueo | Responsable de resolución |
|---|---|---|---|---|
| Identificación de componentes | Número de pieza del OEM, fabricante, MPN completo, ID del contenedor | La etiqueta original y la trazabilidad de compra coinciden con la BOM liberada | Identidad ausente, etiquetas contradictorias o remarcado sin explicar | Ingeniero de componentes del OEM, con apoyo de recepción |
| Cantidad recibida | Piezas declaradas, contadas, bloqueadas y utilizables; método de recuento | Recuento registrado y conciliado para cada contenedor | Discrepancia sin explicar o cantidad utilizable insuficiente | Responsable de recepción y planificador de materiales del OEM |
| Lote y código de fecha | Campos separados de lote/fecha y cantidad por lote | Identificadores del fabricante conservados y permitidos por el pedido | Pérdida de la correspondencia de lotes o mezcla prohibida | Ingeniero de calidad |
| Condición del embalaje | Formato del soporte, compatibilidad con el alimentador y resultado de inspección | Soporte intacto, método de carga aceptado y componentes protegidos | Alojamientos dañados, tiras no compatibles o componentes sensibles expuestos | Ingeniero de fabricación y calidad de recepción |
| Gestión de la humedad | MSL, registros de sellado/apertura de la bolsa e historial de exposición | Embalaje seco intacto o vía de manipulación documentada que permita el reflujo | Exposición desconocida o excedida, o resultado HIC no aceptable | Ingeniero de procesos e ingeniero de calidad |
| Conciliación de faltantes | Cantidad utilizable necesaria, saldo disponible y registro de reposición | Recuento, reposición aceptada o fabricación de menor cantidad autorizada | La cantidad necesaria supera las existencias disponibles aceptadas | Planificador del OEM y planificador del ensamblador |
| Aprobación de sustituciones | MPN entregado y referencia de aprobación | La aprobación de ingeniería cubre la revisión y las posiciones de montaje | Componente de aspecto similar sin aprobación | Autoridad de diseño del OEM |
Un componente sin etiqueta permanece bloqueado aunque su aspecto coincida con existencias conocidas. Recupere su identidad mediante registros de origen fiables vinculados a ese material físico. Una fotografía, una medición de resistencia o una consulta del marcado superior pueden ayudar en la investigación; ninguno de estos medios demuestra automáticamente todas las especificaciones ni el origen.
Para los faltantes, recalcule la cantidad de fabricación viable considerando todas las líneas de la BOM que la limitan, después de descontar sus reservas. Una fabricación parcial necesita una cantidad documentada, una asignación de lotes y un plan para el material restante. Mantenga segregadas las existencias no resueltas. Libere únicamente la fabricación definida cuando se haya conciliado el 100% de sus líneas de la BOM correspondientes a componentes suministrados por el cliente que deban montarse y no queden bloqueos pendientes por identificación o sustitución.
Señal favorable: Un bloqueo se cierra con evidencias, una disposición autorizada, la cantidad afectada, la persona que revisa y la fecha.
Señal de alerta: Una instrucción verbal cambia el estado del inventario a aceptado mientras la discrepancia subyacente sigue sin explicarse.
Registre el consumo, las pérdidas y el material devuelto
Registre el consumo de los componentes del cliente como movimientos entre estados de inventario identificados y concilie el saldo al cierre de la fabricación. Conserve las recepciones iniciales y las reposiciones posteriores. Separe los componentes instalados, las pérdidas confirmadas, las muestras, el trabajo en curso, el remanente utilizable y el material bloqueado, de modo que la cantidad devuelta tenga una explicación clara.
Durante la producción, registre las entregas a producción y las devoluciones por trabajo, MPN, contenedor y lote. Describa las pérdidas reales por motivo, como descarte de preparación, rechazo durante la toma del componente o retirada por retrabajo. Registre cuándo un componente retirado se desecha o se conserva; no contabilice una misma pieza como instalada y como perdida en la conciliación final.
En un corte de cierre de fabricación sin trabajo en curso ni existencias retenidas por el ensamblador, un saldo ilustrativo es:
1.030 piezas recibidas = 1.000 instaladas + 16 pérdidas confirmadas + 2 muestras consumidas + 7 devoluciones utilizables + 5 devoluciones bloqueadas.
Las categorías son mutuamente excluyentes. Una diferencia restante es una desviación no resuelta, no un ajuste automático por descarte. Las reservas planificadas no sustituyen los recuentos reales.
El material no utilizado debe acompañarse del trabajo y la revisión de la BOM, el MPN completo, el lote/código de fecha, el ID del contenedor, el recuento devuelto y el método de recuento, el estado de aptitud para el uso y los registros aplicables de exposición MSL, secado o resellado. Incluya el registro de entregas y devoluciones y las referencias de disposición del material bloqueado. Mantenga los componentes dañados separados de las existencias utilizables. Estos registros establecen qué se devolvió; la reutilización, el almacenamiento o la eliminación posteriores son decisiones aparte.
Realice una revisión y un traspaso del kit en seis pasos
La revisión de un kit de componentes del cliente debe pasar por seis traspasos documentados antes de la producción y conservar los mismos identificadores hasta el cierre. Utilice la secuencia siguiente para convertir la lista de comprobación de componentes suministrados por el cliente para el ensamblaje de PCB en un registro operativo.
- Fije los datos de entrada de la fabricación. El OEM libera la BOM, los datos de colocación, la revisión de ensamblaje y la cantidad de fabricación. Identifique las variantes que se montarán, las sustituciones aprobadas y la división entre material suministrado por el cliente y material comprado.
- Acuerde el plan del kit. El ensamblador revisa el embalaje y los métodos de alimentación, los procedimientos de recuento, la gestión del MSL y las reservas específicas de cada línea de la BOM. El OEM confirma las cantidades de suministro y aprueba el plan antes del despacho.
- Despache contenedores identificados. El OEM envía un manifiesto que vincula cada contenedor con la BOM. Conserve las etiquetas originales, las cantidades enviadas y el historial de manipulación de los embalajes abiertos.
- Reciba y segregue. Recepción registra la custodia, comprueba la identificación y el estado, verifica las cantidades con el método acordado y separa las existencias bloqueadas. Fotografíe las excepciones antes de alterar su embalaje.
- Cierre las excepciones y autorice la fabricación. Ingeniería, calidad y planificación resuelven las acciones que les corresponden. Comunique la cantidad aceptada, la cantidad de fabricación autorizada y cualquier decisión de reposición o fabricación parcial antes de la liberación.
- Siga el uso y cierre el registro. Producción registra los movimientos y las pérdidas reales. Al cierre, compare todas las recepciones con las cantidades instaladas, consumidas, devueltas y todavía bloqueadas y, después, adjunte los registros justificativos al material remanente.
El flujo de decisión es:
BOM liberada → manifiesto de contenedores → recepción e inspección → decisión de aceptación → fabricación aprobada → conciliación del consumo.
Cualquier inspección de recepción fallida → bloqueo con segregación → evidencias y disposición autorizada → repetición de la decisión de aceptación.
Ocho condiciones que detienen o requieren escalar la liberación del kit
Detenga la liberación del material afectado cuando un kit de componentes del cliente no pueda acreditar la identidad, el estado o la cantidad. Estas ocho señales requieren una decisión registrada; no descalifican automáticamente todas las demás existencias aceptadas del envío.
| Señal | Acción inmediata | Evidencias necesarias para continuar |
|---|---|---|
| No existe una correspondencia fiable entre MPN y contenedor | Ponga el contenedor en cuarentena | La trazabilidad de origen establece la identidad o llega material de sustitución |
| Etiquetas contradictorias o posible remarcado | Escale el caso a calidad y compras | Investigación y disposición autorizada |
| Alternativa no aprobada | Bloquee la línea de la BOM afectada | La autoridad de diseño aprueba el MPN realmente entregado |
| Cantidad utilizable insuficiente | Replanifique la liberación | Reposición aceptada o fabricación de menor cantidad aprobada |
| Exposición a la humedad desconocida o excedida | Detenga el uso hasta la revisión del proceso | Vía de recuperación válida y registro de manipulación actualizado |
| Soporte o componente dañado | Segregue las piezas afectadas | Inspección, nuevo embalaje o decisión de sustitución |
| Pérdida de trazabilidad del lote | Bloquee las asignaciones que requieran esa trazabilidad | Correspondencia de lotes recuperable o sustitución autorizada |
| Desviación del registro sin explicar | Suspenda el cierre del saldo afectado | Recuento y evidencias documentadas de movimientos o pérdidas |
Mantenga una escalación proporcional. Una discrepancia en la lista de empaque puede necesitar una corrección comercial aunque la cantidad aceptada permita producir. Un fallo de identificación mantiene el material bloqueado con independencia de cuántas piezas estén disponibles.
Preguntas frecuentes
La aceptación de componentes suministrados por el cliente depende de una identidad trazable, una cantidad utilizable verificada y un registro de manipulación adecuado para la fabricación prevista. Estas respuestas abordan las decisiones que el OEM y el ensamblador necesitan cerrar antes de liberar o devolver material.
¿Cómo debe etiquetar un OEM los componentes suministrados para el ensamblaje de PCB?
Etiquete cada contenedor con el número de pieza del OEM, el fabricante, el MPN completo, el ID del contenedor, la cantidad, el lote y el código de fecha, conservando la información original del proveedor. Añada el trabajo y la revisión de la BOM mediante un registro de recepción vinculado. Los contenedores divididos deben mantener una conexión con el material original y conservar sus recuentos individuales.
¿Qué ocurre si el recuento recibido difiere de la lista de empaque?
Recepción debe registrar la discrepancia, volver a contar con un método adecuado y conciliar el resultado con el OEM. Mantenga separadas las cantidades declaradas y verificadas. Determine de forma independiente la cobertura utilizable de fabricación, excluyendo los componentes bloqueados y teniendo en cuenta el plan de materiales aprobado; un faltante de envío no implica automáticamente un faltante para producción.
¿Puede un ensamblador utilizar un componente sin etiqueta pero de aspecto conocido?
No. Mantenga el componente bloqueado hasta que registros fiables establezcan su identidad y lo vinculen con la BOM liberada o con una alternativa aprobada. El aspecto, un marcado superior o una medición eléctrica sencilla pueden ayudar a investigar, pero no confirman por sí solos todas las especificaciones requeridas ni el origen del material.
¿Quién decide cuántos componentes de reserva necesita el kit?
El ensamblador propone reservas específicas por línea de la BOM y el OEM aprueba el plan de materiales. Base la propuesta en el tipo de encapsulado, el método de alimentación, el número de preparaciones, la experiencia de proceso y las necesidades de retrabajo acordadas. Mantenga separados el consumo de preparación, las pérdidas previstas y la reserva de retrabajo; un único porcentaje de repuestos no puede representar todas las líneas de la BOM.
¿Qué registros deben acompañar al material no utilizado del cliente que se devuelve después de una fabricación?
Devuelva junto con el material no utilizado el trabajo y la revisión de la BOM, el MPN completo, el lote/código de fecha, el ID del contenedor, el recuento verificado, el método de recuento y el estado de aptitud para el uso. Incluya el registro de consumo, las decisiones de disposición de pérdidas y bloqueos y los registros aplicables de exposición a la humedad, secado y resellado. Identifique por separado las devoluciones utilizables y las bloqueadas.
¿Hay que abrir una bobina sellada para verificar su cantidad?
No. Un plan de recepción acordado puede utilizar los registros del embalaje intacto del proveedor o un método de recuento validado sin apertura, cuando proceda. Registre el fundamento de la aceptación e investigue las discrepancias en lugar de tratar la cantidad impresa como un recuento independiente. Cuando sea necesario abrir, controle la manipulación ESD y registre la exposición a la humedad.
¿Puede aceptarse un embalaje abierto con componentes sensibles a la humedad?
Sí, si su identidad, su estado y su historial documentado de manipulación permiten el proceso previsto. Compruebe el MSL real y el tiempo de exposición restante hasta el último reflujo pertinente. Una exposición desconocida o excedida requiere un bloqueo y una decisión de recuperación aprobada; el resellado por sí solo no reinicia la exposición acumulada.
¿Pueden suministrarse juntos varios lotes del mismo componente?
Sí, cuando el pedido permite lotes mixtos y cada lote sigue siendo identificable con su propia cantidad. Mantenga separados los registros de contenedores y preserve el vínculo requerido con los lotes de producción o los números de serie de las placas. Mezclar componentes sueltos de forma que desaparezca la identidad del lote impide cualquier liberación que dependa de esa trazabilidad.
¿Puede iniciarse el ensamblaje con un kit de componentes del cliente parcialmente completo?
Sí, para una fabricación de menor cantidad autorizada específicamente, cuyas líneas de la BOM que deban montarse estén completamente cubiertas por material aceptado y por las reservas aprobadas. Recalcule la cantidad considerando todos los componentes limitantes, documente la asignación de lotes y conserve el plan de suministro pendiente. La falta de identificación o de aprobación de una sustitución sigue bloqueando el material afectado.
Prepare su kit de componentes del cliente para la revisión de JASPER
Para una revisión de ensamblaje de JASPER, prepare la BOM liberada, los datos de colocación, la cantidad de fabricación, el manifiesto de contenedores, las imágenes de etiquetas originales, los registros de humedad y una lista de excepciones. Solicite una revisión de la compatibilidad de alimentación, los métodos de recuento y las reservas por línea de la BOM antes del despacho.
Utilice la página de servicios de ensamblaje de PCB de JASPER para iniciar esa conversación. Acuerde el plan de materiales aceptado y las evidencias necesarias para cerrar cada bloqueo. El objetivo de liberación sigue siendo la conciliación del 100% de las líneas de la BOM correspondientes a componentes suministrados por el cliente que deban montarse, sin bloqueos pendientes por identificación o sustitución para la fabricación autorizada. Conserve esos mismos identificadores durante el consumo y la devolución del material.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.