Eine Checkliste für beigestellte Bauteile zur Bestückung von Leiterplatten (PCB) verknüpft jedes vom Kunden bereitgestellte Bauteil mit der freigegebenen Stückliste (BOM), seinem physischen Behälter, der verifizierten Menge und dem Annahmestatus. Geben Sie das Materialkit nur frei, wenn Identität, verwendbare Mengen, Verpackung und Feuchtezustand den geplanten Fertigungslauf ermöglichen. Verwenden Sie als Referenzziel einen Abgleich von 100% der zu bestückenden BOM-Positionen mit beigestellten Bauteilen, ohne offene Sperren wegen ungeklärter Identität oder Substitution für diesen Fertigungslauf. Berechnen Sie zusätzliche Bauteile je BOM-Position und Zuführverfahren. Führen Sie Fehlmengen, Wareneingangsschäden und tatsächliche Bestückungsverluste getrennt, damit jede Abweichung einen Verantwortlichen hat.
- Warum unvollständige Beistellkits die Bestückung verzögern
- Erstellen Sie ein Beistellkit-Verzeichnis aus der freigegebenen BOM
- Kriterium 1: Eine einzige freigegebene Konfiguration
- Kriterium 2: Ein Verzeichnis bis auf Behälterebene
- Kennzeichnen Sie Teilenummern, Lose und genehmigte Substitutionen
- Kriterium 3: Eindeutige Identität und genehmigte Alternativen
- Kriterium 4: Getrennte Los- und Datumscodes
- Prüfen Sie Verpackung, Feuchtezustand und physischen Zustand
- Kriterium 5: Die Verpackung passt zum Zuführverfahren
- Kriterium 6: Der Feuchtezustand ermöglicht den Produktionsplan
- Kriterium 7: Physischer Zustand und ESD-Schutz sind akzeptabel
- Gleichen Sie Eingangsmengen und geplante Verluste ab
- Kriterium 8: Das Zählverfahren trägt den Wareneingangsnachweis
- Kriterium 9: Zusätzliche Bauteile sind je BOM-Position begründet
- Klären Sie Fehlmengen und nicht identifizierte Bauteile vor der Linienfreigabe
- Kriterium 10: Abweichungen haben eine dokumentierte Abschlussentscheidung
- Dokumentieren Sie Verbrauch, Verluste und zurückgegebenes Material
- Führen Sie Kit-Prüfung und Übergabe in sechs Schritten durch
- Acht Bedingungen, die die Kit-Freigabe stoppen oder eine Eskalation erfordern
- Häufig gestellte Fragen
- Wie sollte ein OEM beigestellte Bauteile für die Leiterplattenbestückung kennzeichnen?
- Was geschieht, wenn die gezählte Eingangsmenge von der Packliste abweicht?
- Darf ein Bestückungsdienstleister ein nicht etikettiertes, aber vertraut aussehendes Bauteil verwenden?
- Wer entscheidet, wie viele Reservebauteile das Kit benötigt?
- Welche Unterlagen sollten nicht verwendetes Beistellmaterial bei der Rückgabe nach einem Fertigungslauf begleiten?
- Muss eine versiegelte Rolle zur Mengenprüfung geöffnet werden?
- Kann eine geöffnete Verpackung mit feuchteempfindlichen Bauteilen noch angenommen werden?
- Können mehrere Lose desselben Bauteils gemeinsam geliefert werden?
- Kann die Bestückung mit einem nur teilweise vollständigen Beistellkit beginnen?
- Bereiten Sie Ihr Beistellkit für die Prüfung durch JASPER vor
Warum unvollständige Beistellkits die Bestückung verzögern
Ein unvollständiges Beistellkit verzögert die Bestückung, wenn die Stückzahl nicht stimmt, die Identität unklar ist oder die Handhabungshistorie eine Verwendung ausschließt. Prüfen Sie die Verwendbarkeit vor der Terminplanung. Eine Packliste dokumentiert die Angaben des Absenders; die Produktion benötigt einen verifizierten Bestand angenommener Bauteile, der dem freigegebenen Fertigungslauf zugeordnet ist.
Ein einziger fehlender Beutel kann mehrere Abläufe beeinträchtigen. Ein Zuführer muss möglicherweise erneut gerüstet werden, eine feuchteempfindliche Verpackungseinheit kann eine kontrollierte Trocknung erfordern, und ein nicht identifiziertes Bauteil kann einen bereits zur Bestückung eingeplanten Auftrag stoppen. Bewahren Sie die Wareneingangsnachweise auf. Ohne diese müssen die Teams untersuchen, ob eine Eillieferung eine Versandfehlmenge oder einen Verlust beim Rüsten ausgleicht.
Planen Sie mit den angenommenen Mengen. Der OEM benötigt von jedem erforderlichen Bauteil ausreichend verwendbaren Bestand, der einem definierten Fertigungslos zugeordnet ist. Der Wareneingang kann die Übernahme des Materials bestätigen und gleichzeitig ein verdächtiges Los gesperrt halten; die reine Lagerzugangsbuchung berechtigt die Produktion noch nicht zur Verwendung.
Prüfen Sie ein Kit anhand der folgenden zehn Kriterien in der Reihenfolge, in der das Material vom freigegebenen Design in die Produktion gelangt. Jedes Kriterium verbindet ein Annahmesignal mit einem Anlass zum Eingreifen.
Erstellen Sie ein Beistellkit-Verzeichnis aus der freigegebenen BOM
Ein Beistellkit-Verzeichnis sollte die freigegebene Stückliste in eine Aufstellung physischer Lieferumfänge für genau einen Fertigungsrevisionsstand und eine Fertigungsmenge übertragen. Ordnen Sie jeder zu bestückenden BOM-Position eine Materialquelle, die erforderliche Stückzahl und verknüpfte Behälterdatensätze zu. Nicht zu bestückende Positionen dürfen nicht in den Bestückungsbedarf eingehen.
Kriterium 1: Eine einzige freigegebene Konfiguration
Erfassen Sie Baugruppennummer, Revision, Fertigungsmenge und den geltenden Freigabestand der BOM. Prüfen Sie, ob die Referenzbezeichner mit der Bestückungszeichnung und der Bauteilpositionsliste (CPL) übereinstimmen. Eine BOM identifiziert die benötigten Bauteile; eine CPL liefert Position, Drehung und Leiterplattenseite. Diese Dateien erfüllen unterschiedliche Aufgaben, wie die BOM- und CPL-Hinweise von dem genannten Anbieter erläutern.
Ermitteln Sie die Anzahl der zum Fertigungsstart autorisierten Baugruppen. Rechnen Sie bei Leiterplatten im Nutzen zunächst die Nutzenzahl in zu bestückende Baugruppen um, bevor Sie mit der Stückzahl pro Baugruppe multiplizieren. Berücksichtigen Sie separat autorisierte Testfertigungen oder zusätzliche Fertigungsstarts im Materialplan. Die bestellte Menge fertiger Einheiten allein deckt diese zusätzlichen Starts möglicherweise nicht ab.
Positives Signal: Im Kopfdatensatz des Kits ist eine freigegebene Revision angegeben, und jeder zu bestückende Referenzbezeichner ist einer BOM-Position zugeordnet.
Warnsignal: Eine Versandtabelle verwendet einen älteren Revisionsstand oder enthält optionale Bestückungen ohne Fertigungsentscheidung.
Kriterium 2: Ein Verzeichnis bis auf Behälterebene
Verwenden Sie für jede BOM-Position einen übergeordneten Datensatz und für jede Rolle, Streifengruppe, jedes Tray oder jede Stange einen untergeordneten Datensatz. Der übergeordnete Datensatz enthält OEM-Teilenummer, Hersteller, vollständige Herstellerteilenummer (MPN), Referenzbezeichner, Stückzahl pro Baugruppe und erforderliche Menge. Jeder untergeordnete Datensatz enthält Behälter-ID, Los-/Datumscode, Versandmenge, Eingangsmenge, Verpackungsform und Prüfstatus.
Wird beispielsweise eine BOM-Position auf drei angebrochenen Rollen geliefert, sind drei Behälterdatensätze erforderlich. Zählen Sie jede Rolle separat. Summieren Sie ausschließlich angenommenen Bestand und bewahren Sie die Einzeldatensätze auf, damit eine spätere Nachzählung oder Lossperre den richtigen Behälter betrifft. Kennzeichnen Sie vom Bestückungsdienstleister beschaffte Positionen mit ihrer eigenen Bezugsquelle.
Positives Signal: Jeder physische Behälter lässt sich von der BOM-Position aus finden, und jeder Behälter verweist auf diese Position zurück.
Warnsignal: Eine zusammengefasste Menge umfasst mehrere nicht rückverfolgbare Beutel oder Material, das unterschiedlichen Aufträgen zugeordnet ist.
Kennzeichnen Sie Teilenummern, Lose und genehmigte Substitutionen
Kennzeichnen Sie beigestellte Bauteile mit OEM-Teilenummer, vollständiger MPN, Hersteller, Behälter-ID, Menge und Rückverfolgbarkeitsangaben, ohne das ursprüngliche Lieferantenetikett zu entfernen. Ein Barcode sollte denselben Datensatz aufrufen wie der menschenlesbare Text. Ein Bauteilwert oder eine Gehäusebeschreibung allein stellt die Identität nicht sicher.
Kriterium 3: Eindeutige Identität und genehmigte Alternativen
Bewahren Sie sämtliche Bestellsuffixe. Sie können Gehäuse, Güteklasse, Oberfläche oder Lieferform unterscheiden. SN74LVC1G14DBVR wird als große Gurtrolle mit 3.000 Stück geführt, SN74LVC1G14DBVT als kleine Gurtrolle mit 250 Stück. Beide gehören zur selben Bauteilfamilie; im Wareneingang müssen jedoch gelieferter Code und tatsächliche Menge erfasst werden, besonders nach dem Teilen einer Rolle.
Vergleichen Sie den gelieferten Code mit der freigegebenen BOM oder der Liste genehmigter Alternativen. Ergänzen Sie Auftragsnummer und Behälter-ID, ohne Herstellerangaben zu verdecken. Bewahren Sie bei aufgeteilten Behältern ein Bild des ursprünglichen Etiketts auf, verknüpfen Sie jede neue ID mit dem ursprünglichen Los und dokumentieren Sie die tatsächliche Stückzahl. Diese Zuordnung muss auch nach dem Umpacken lesbar bleiben.
Positives Signal: Die gelieferte MPN stimmt exakt überein oder verfügt über eine technische Genehmigung, die der betroffenen BOM-Revision und den Referenzbezeichnern zugeordnet ist.
Warnsignal: Ein Beutel, der nur mit einem Widerstandswert oder einer handschriftlichen Bauteilfamilie beschriftet ist, wird als austauschbarer Bestand behandelt.
Kriterium 4: Getrennte Los- und Datumscodes
Führen Sie Los- und Datumscode in getrennten Feldern. Interpretieren Sie jeden Code anhand des Codierungssystems des Herstellers; ein Datumscode allein kann mehrere Fertigungslose umfassen. Wenn mehrere Lose eine BOM-Position versorgen, muss die Menge jedes Loses erhalten bleiben. Führen Sie ihre Identitäten nicht zusammen.
Gemischte Lose können angenommen werden, wenn der Auftrag sie zulässt und die Rückverfolgbarkeit erhalten bleibt. Dokumentieren Sie, welches Los in welche Produktionscharge eingeflossen ist, und erweitern Sie die Zuordnung auf Leiterplattenseriennummern, wenn das Projekt dies verlangt. Prüfen Sie ältere Datumscodes anhand des Auftrags und der dokumentierten Lagerbedingungen. Wenden Sie die tatsächlich geltende Annahmerichtlinie an.
Positives Signal: Aufgeteilte Mengen behalten ihre ursprünglichen Loskennungen und jede erforderliche Zuordnung zu Produktionschargen.
Warnsignal: Zwei Lose werden in einen Behälter geschüttet und ihre Kennzeichnungen durch ein einziges neues Datumsetikett ersetzt.
Prüfen Sie Verpackung, Feuchtezustand und physischen Zustand
Akzeptieren Sie die Verpackung beigestellter Bauteile nur, wenn sie die Bauteile schützt, die Identifikation erhält und zum vorgesehenen Ladeverfahren passt. Prüfen Sie die Feuchtehistorie unabhängig vom Erscheinungsbild: Eine unbeschädigte Rolle kann Bauteile enthalten, deren zulässige Expositionszeit abgelaufen ist. Für die weitere Behandlung sind die tatsächlichen Bauteilvorgaben und der gewählte Bestückungsprozess maßgebend.
Kriterium 5: Die Verpackung passt zum Zuführverfahren
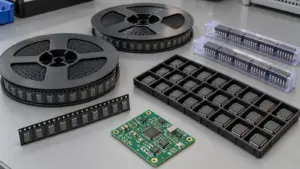
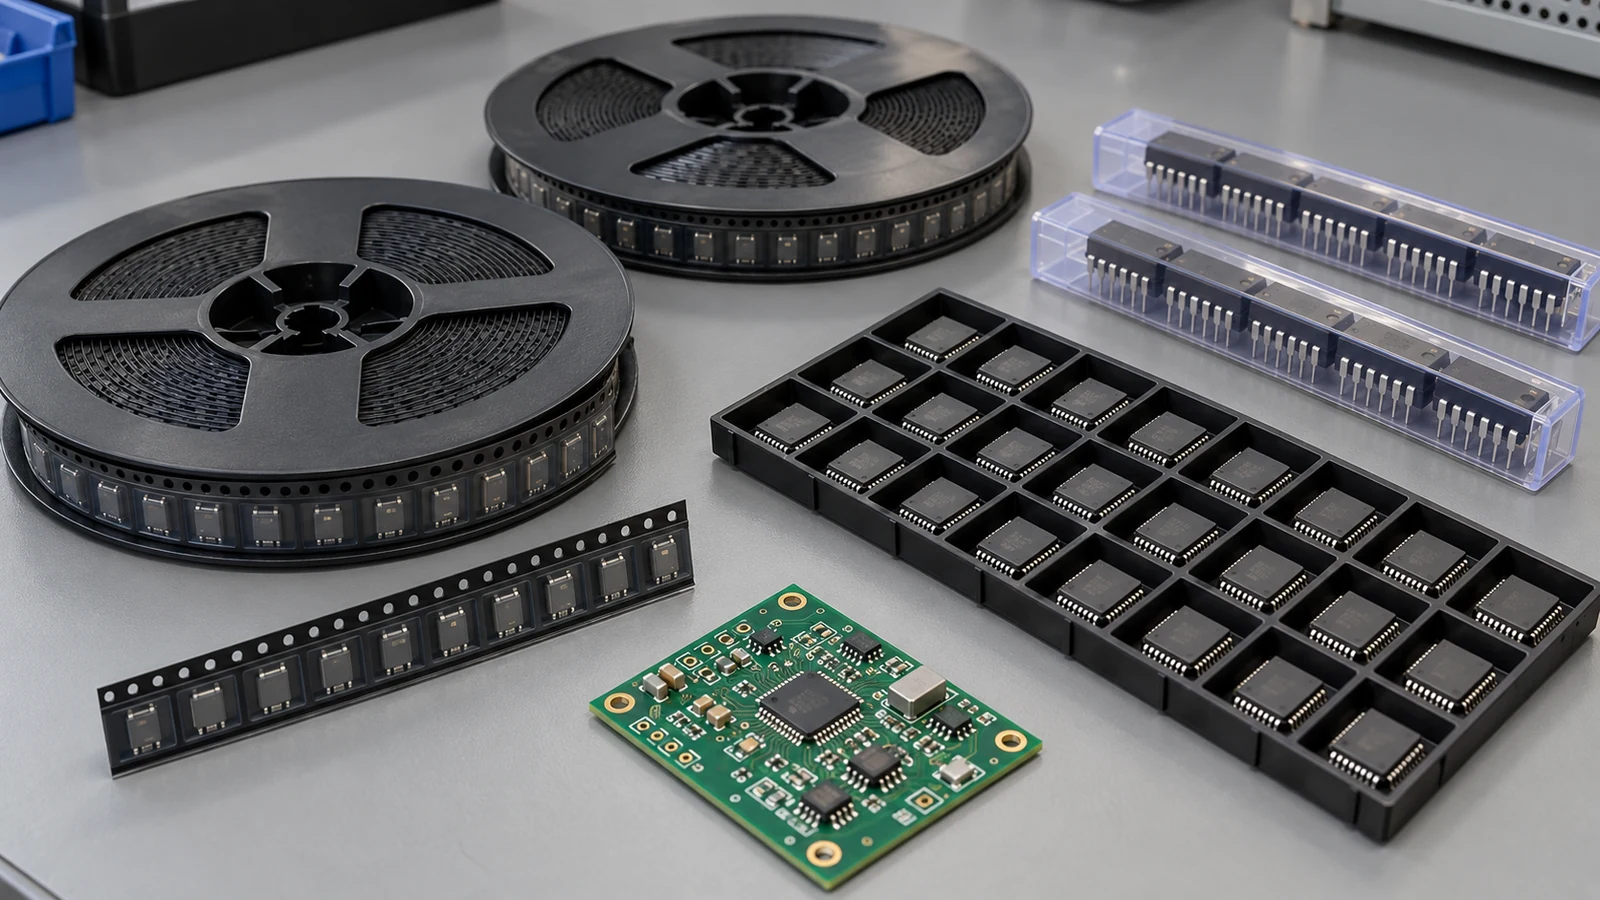
Bestätigen Sie bei vollen oder angebrochenen Rollen Gurtbreite, Bauteilraster, Wickelrichtung und Zuführerkompatibilität. Prüfen Sie bei Gurtabschnitten die Segmentlängen und ob der vereinbarte Zuführer oder Träger sie aufnehmen kann. Trays benötigen geeignete Taschen, Orientierung und Halterung; Stangen benötigen das richtige Profil, Endschutz und ein akzeptiertes Ladeverfahren.
Gerätegrenzen sind konfigurationsabhängig. Eine Auto-Loading-Feeder-Spezifikation nennt 8-mm-Gurt, Vorschubschritte von 2 mm und 4 mm sowie eine mindestens ladbare Gurtlänge von 400 mm. Diese Werte gelten für diesen Feeder; der letzte Wert ist eine Ladeanforderung, keine allgemeine Leervorlauflänge oder Bauteilreserve. Lassen Sie die tatsächliche Gerätekonfiguration vor dem Versand bestätigen.
Positives Signal: Der Verpackungsdatensatz nennt für jede gelieferte Verpackungsform ein kompatibles Ladeverfahren.
Warnsignal: Mehrere kurze Gurtstreifen werden ohne Prüfung der Zuführung einer durchgehenden Rolle gleichgesetzt.
Kriterium 6: Der Feuchtezustand ermöglicht den Produktionsplan
Erfassen Sie die Feuchteempfindlichkeitsklasse (MSL), das Versiegelungsdatum des Beutels, den Zeitpunkt der ersten Öffnung und die Historie kontrollierter Lagerung oder Trocknung. Protokollieren Sie jedes Expositionsintervall. Lassen Sie den Feuchteschutzbeutel (MBB) bis zu einem geplanten Prüf- oder Ladevorgang geschlossen; lesen Sie beim Öffnen die Feuchteindikationskarte (HIC) unverzüglich ab und wenden Sie die Handhabungsvorgaben des Bauteils an.
Die vollständige MSL-Klassifizierung umfasst acht Stufen. Diese Tabelle fasst allgemeine Bedingungen der zulässigen Verarbeitungszeit nach dem Öffnen zusammen; maßgeblich bleiben das konkrete Bauteiletikett und der zutreffende Prozess.
| Klassifikation | Zulässige Offenzeit nach dem Öffnen | Umgebungsbedingungen für diese Referenz |
|---|---|---|
| MSL 1 | Für diese Feuchteklassifikation unbegrenzt | Höchstens 30 °C und 85% RH |
| MSL 2 | 1 Jahr | Höchstens 30 °C und 60% RH |
| MSL 2a | 4 Wochen | Höchstens 30 °C und 60% RH |
| MSL 3 | 168 Stunden | Höchstens 30 °C und 60% RH |
| MSL 4 | 72 Stunden | Höchstens 30 °C und 60% RH |
| MSL 5 | 48 Stunden | Höchstens 30 °C und 60% RH |
| MSL 5a | 24 Stunden | Höchstens 30 °C und 60% RH |
| MSL 6 | Trocknungsbacken zwingend erforderlich; Reflow innerhalb der auf dem Etikett angegebenen Zeit | Etikettierte Bedingungen und Handhabungsverfahren beachten |
MSL beschreibt die Empfindlichkeit. Verwenden Sie die zugewiesene Klasse. Trennen Sie die Prüfung der Lagerfähigkeit ungeöffneter Verpackungen von der Berechnung der Offenzeit. Bewahren Sie beim Zurücklagern die bisherige Exposition auf; das Schließen eines Beutels setzt die Zeit nicht von selbst zurück.
Planen Sie das verbleibende Expositionsbudget bis zum letzten relevanten Reflow einschließlich der Wartezeit zwischen den Leiterplattenseiten. Sperren Sie Bauteile mit unbekannter Vorgeschichte. Vor der Freigabe muss ein Prozessingenieur die Wiederaufbereitung festlegen und dokumentieren sowie Bauteilgrenzen und Temperaturfestigkeit der Träger prüfen. IPC/JEDEC J-STD-020 behandelt die Feuchte-/Reflow-Klassifizierung, J-STD-033 die Handhabung. Gleichen Sie diese Kontrollen bei QFN und SON mit Gehäusekennzeichnung und Trägergrenzen ab. Ein pauschales Temperprofil deckt nicht jede Rolle, jedes Tray und jedes Bauteil ab.
Positives Signal: Das Expositionsprotokoll weist ausreichend verbleibende Offenzeit für den geplanten Prozess nach.
Warnsignal: Eine geöffnete Verpackung mit feuchteempfindlichen Bauteilen wird ohne Expositionshistorie freigegeben, weil sie trocken aussieht.
Kriterium 7: Physischer Zustand und ESD-Schutz sind akzeptabel
Prüfen Sie Schutzverpackung, zugängliche Anschlüsse oder Lotkugeln, Gurttaschen, Abdeckband, Tray-Rückhaltung und Verschmutzung. Handhaben Sie offenliegende empfindliche Bauteile in einer ESD-Schutzzone. Erfassen Sie betroffene Behälter-IDs und Fotos, bevor Umverpacken die Beweislage verändert. Prüfen Sie im Wareneingang auch Trockenbeutel-Integrität und Versiegelungsangaben.
Positives Signal: Die Prüfung trennt angenommenen Bestand von beschädigtem oder verdächtigem Material und dokumentiert die jeweilige Menge.
Warnsignal: Verbogene Anschlüsse, eingerissene Trockenbeutel oder verrutschte Bauteile werden ohne Verwendungsentscheidung als nutzbar gezählt.
Gleichen Sie Eingangsmengen und geplante Verluste ab
Gleichen Sie beigestellte Mengen in Stück auf BOM-Positions- und Behälterebene ab. Trennen Sie dabei die Packlistenangabe, den verifizierten Wareneingang, gesperrten Bestand und den verwendbaren Saldo. Bestimmen Sie die Materialdeckung des Fertigungslaufs aus den verwendbaren Bauteilen nach Berücksichtigung vereinbarter Rüst- und Prozesszuschläge. Eine Versandabweichung und eine Fehlmenge für die Produktion sind unterschiedliche Feststellungen.
Kriterium 8: Das Zählverfahren trägt den Wareneingangsnachweis
Dokumentieren Sie Methode, Bediener, Datum und Ergebnis sowie gegebenenfalls die Geräte- oder Bildreferenz. Prüfen Sie belegte Taschen. Eine unversehrte Werksverpackung kann im Rahmen eines vereinbarten Plans anhand ihres Etiketts vereinnahmt werden; eine teilweise verbrauchte Rolle benötigt dagegen einen aktuellen Mengennachweis mit Bezug zum verbliebenen Material.
| Zählverfahren | Geeignete Anwendung | Aufzubewahrende Nachweise | Zu klärende Einschränkung |
|---|---|---|---|
| Manuelle oder visuelle Zählung | Kleine Mengen, Trays, Stangen und kurze Gurtstreifen | Belegte Positionen oder Stückzählung, Behälter-ID und prüfende Person | Verdeckte Lagen und Handhabung können Fehler verursachen; strittige Zählungen unabhängig gegenprüfen |
| Optischer Rollenzähler | Kompatible Papier- oder geprägte Taschengurte | Vorschubraster, Zählergebnis und Behandlung leerer Taschen | Eine Rastereinstellung oder Taschenzahl allein belegt möglicherweise nicht die tatsächlich belegte Menge |
| Qualifizierte Röntgenzählung | Kompatible Rollen oder geschützte Verpackungen | Gespeichertes Ergebnis, Behälteridentität und genehmigtes Zählrezept | Bauteilerkennung und Verpackungs-/Bauteilkompatibilität validieren; mehrdeutige Bilder untersuchen |
| Gewichtsbasierte Schätzung | Vorprüfung gleichförmigen Materials | Tara, Grundlage der Einzelmasse und Kennzeichnung als Schätzung | Trägerschwankungen und geringe Massenunterschiede können Fehlmengen verdecken; eine nicht qualifizierte Schätzung nicht als verifizierte Zählung bezeichnen |
Der AXC-800 III ist ein Beispiel für Röntgenzählung mit barcodeverknüpften Ergebnissen. Vorhandene Ausrüstung ersetzt die Qualifizierung des Zählverfahrens nicht. Öffnen Sie eine versiegelte Trockenverpackung nicht allein für eine ungeplante Nachzählung, wenn ein freigegebenes Verfahren ohne Öffnen die Menge klären kann.
Positives Signal: Eine zweite Prüfung reproduziert eine strittige Zählung bei identischer Behälteridentität und geeigneten Methodeneinstellungen.
Warnsignal: Der Wareneingang übernimmt die Packlistenmenge in das Feld für die verifizierte Stückzahl, ohne deren Grundlage zu prüfen.
Kriterium 9: Zusätzliche Bauteile sind je BOM-Position begründet
Berechnen Sie die erforderliche verwendbare Menge als Fertigungsmenge multipliziert mit der Stückzahl pro Baugruppe, zuzüglich Rüstverbrauch, erwarteter Prozessverluste und einer genehmigten Nacharbeitsreserve. Der Bestückungsdienstleister schlägt die Zuschläge anhand von Gehäuse, Zuführverfahren, Anzahl der Rüstvorgänge und einschlägiger Betriebserfahrung vor; der OEM genehmigt den daraus entstehenden Materialplan.
Begründen Sie jeden Zuschlag. Ein manuell zugeführter Steckverbinder und kleine passive Bauteile auf mehreren Gurtsegmenten haben unterschiedliche Verbrauchsmuster. Ihre Rüst- und Prozessbudgets müssen daher separat begründet werden. Leerer Gurtvorlauf verbraucht nicht automatisch Bauteile. Dokumentieren Sie tatsächliche Verluste gegenüber dem Plan.
Das folgende Beispiel dient der Veranschaulichung und ist keine Aussage zur Werksleistung. Eine BOM-Position versorgt 250 Baugruppen mit jeweils 4 Stück pro Baugruppe.
| Mengenfeld | Stück | Berechnung oder Bedeutung |
|---|---|---|
| Bestückungsbedarf | 1.000 | 250 × 4 |
| Rüstzuschlag | 12 | Für diesen Rüstvorgang vereinbart |
| Erwartete Prozessverluste | 6 | Für diese Position vereinbart |
| Nacharbeitsreserve | 5 | Separat genehmigt |
| Erforderliches verwendbares Kit | 1.023 | 1.000 + 12 + 6 + 5 |
| Packlistenmenge | 1.040 | Angabe des Absenders |
| Verifizierte Eingangsmenge | 1.028 | Physischer Wareneingang |
| Gesperrte Menge | 5 | Bis zur Verwendungsentscheidung ausgeschlossen |
| Verwendbare Eingangsmenge | 1.023 | 1.028 − 5 |
| Versandabweichung | 12 fehlen | 1.040 − 1.028 |
| Geplante verwendbare Fehlmenge | 0 | Erforderliches verwendbares Kit entspricht dem angenommenen Bestand |
Dieses Kit deckt den Plan ab. Die Versandabweichung von 12 Stück muss dennoch im Wareneingang geklärt werden, ohne sie als Bestückungsverlust zu buchen. Berechnen Sie die Nachlieferung als den größeren Wert aus null und erforderlicher verwendbarer Menge minus verwendbarem Bestand. Berechnen Sie die Deckung erneut, wenn tatsächliche Rüstverluste steigen, bevor Sie die Nacharbeitsreserve verbrauchen.
Positives Signal: Jeder Zuschlag hat eine Begründung, einen Genehmiger und ein separates Feld für den tatsächlichen Verbrauch.
Warnsignal: Auf jede BOM-Position wird derselbe Reservesatz angewendet, oder im Wareneingang fehlende Stücke werden als Produktionslinienverluste gebucht.
Klären Sie Fehlmengen und nicht identifizierte Bauteile vor der Linienfreigabe
Klären Sie eine Abweichung im Beistellkit, indem Sie das betroffene Material, die zur Freigabe erforderlichen Nachweise und die für deren Beschaffung verantwortliche Person dokumentieren. Trennen Sie im Bestandssystem den physischen Wareneingang von der Annahme. Ein Produktionstermin autorisiert weder ein nicht identifiziertes Bauteil noch einen nicht genehmigten Ersatz.
Kriterium 10: Abweichungen haben eine dokumentierte Abschlussentscheidung
Verknüpfen Sie das Materialverzeichnis mithilfe der folgenden Wareneingangsprüfmatrix mit der Annahme. Die Lösungsverantwortlichen koordinieren die jeweilige Maßnahme; die vertragliche Haftung richtet sich weiterhin nach der Auftragsvereinbarung.
| Wareneingangsprüfung | Feld im Materialverzeichnis | Annahmenachweis | Sperrbedingung | Lösungsverantwortlicher |
|---|---|---|---|---|
| Bauteilidentifikation | OEM-Teilenummer, Hersteller, vollständige MPN, Behälter-ID | Originaletikett und Beschaffungsnachweise stimmen mit der freigegebenen BOM überein | Fehlende Identität, widersprüchliche Etiketten oder ungeklärte Neumarkierung | Bauteilingenieur des OEM, unterstützt durch den Wareneingang |
| Eingangsmenge | Deklarierte, gezählte, gesperrte und verwendbare Stücke; Zählverfahren | Dokumentierte Zählung, abgeglichen mit jedem Behälter | Ungeklärte Abweichung oder unzureichende verwendbare Menge | Wareneingangsleitung und Materialplaner des OEM |
| Los- und Datumscode | Getrennte Los-/Datumsfelder und Menge je Los | Herstellerkennungen bleiben erhalten und sind laut Auftrag zulässig | Verlorene Loszuordnung oder unzulässige Vermischung | Qualitätsingenieur |
| Verpackungszustand | Trägerform, Zuführerkompatibilität und Prüfergebnis | Unversehrter Träger, akzeptiertes Ladeverfahren und geschützte Bauteile | Beschädigte Taschen, nicht unterstützte Gurtabschnitte oder freiliegende empfindliche Bauteile | Fertigungsingenieur und Wareneingangsqualität |
| Feuchtehandhabung | MSL, Beutelversiegelungs-/Öffnungsprotokolle und Expositionshistorie | Unversehrte Trockenverpackung oder dokumentierter Handhabungsweg, der Reflow ermöglicht | Unbekannte/überschrittene Exposition oder unzulässiges HIC-Ergebnis | Prozessingenieur und Qualitätsingenieur |
| Fehlmengenabgleich | Erforderliche verwendbare Menge, verfügbarer Bestand und Nachlieferungsnachweis | Nachzählung, angenommene Nachlieferung oder autorisierter kleinerer Fertigungslauf | Erforderliche Menge übersteigt den angenommenen verfügbaren Bestand | Planer des OEM und Planer des Bestückungsdienstleisters |
| Substitutionsgenehmigung | Gelieferte MPN und Genehmigungsreferenz | Technische Genehmigung deckt Revision und Bestückungspositionen ab | Ähnlich aussehendes Bauteil ohne Genehmigung | Designverantwortliche Stelle des OEM |
Ein nicht etikettiertes Bauteil bleibt gesperrt, selbst wenn es bekanntem Bestand ähnelt. Stellen Sie die Identität anhand verlässlicher Herkunftsnachweise wieder her, die mit dem physischen Material verknüpft sind. Ein Foto, eine Widerstandsmessung oder das Nachschlagen der Gehäuseoberseitenmarkierung kann die Untersuchung unterstützen; nichts davon beweist automatisch die vollständige Spezifikation oder Herkunft.
Berechnen Sie bei Fehlmengen die mögliche Fertigungsmenge über alle begrenzenden BOM-Positionen nach Berücksichtigung ihrer Zuschläge neu. Eine Teilfertigung benötigt eine dokumentierte Menge, eine Loszuordnung und einen Plan für das restliche Material. Halten Sie ungeklärten Bestand getrennt. Geben Sie ausschließlich den definierten Fertigungslauf frei, wenn 100% seiner zu bestückenden BOM-Positionen mit beigestellten Bauteilen abgeglichen sind und keine offenen Sperren wegen Identität oder Substitution bestehen.
Positives Signal: Eine Sperre wird mit Nachweisen, autorisierter Verwendungsentscheidung, betroffener Menge, Prüfer und Datum geschlossen.
Warnsignal: Eine mündliche Anweisung setzt den Bestandsstatus auf angenommen, während die zugrunde liegende Abweichung ungeklärt bleibt.
Dokumentieren Sie Verbrauch, Verluste und zurückgegebenes Material
Erfassen Sie den Verbrauch beigestellten Materials als Bewegungen zwischen identifizierten Bestandszuständen und gleichen Sie den Saldo beim Fertigungsabschluss ab. Bewahren Sie die anfänglichen Wareneingänge und spätere Nachlieferungen auf. Trennen Sie eingebaute Bauteile, bestätigte Verluste, Muster, unfertige Erzeugnisse, verwendbare Restmengen und gesperrtes Material, damit die Rückgabemenge nachvollziehbar ist.
Buchen Sie während der Produktion Ausgaben und Rückgaben nach Auftrag, MPN, Behälter und Los. Beschreiben Sie tatsächliche Verluste nach Ursache, etwa Rüstausschuss, Ausschleusung bei der Bauteilaufnahme oder Entnahme bei Nacharbeit. Dokumentieren Sie, ob ein entferntes Bauteil verworfen oder aufbewahrt wird; zählen Sie dasselbe Teil im Schlussabgleich nicht zugleich als eingebaut und als verloren.
Bei einem Abschlussstichtag des beendeten Fertigungslaufs ohne verbleibende unfertige Erzeugnisse oder beim Bestückungsdienstleister verbliebenen Bestand lautet eine beispielhafte Bilanz:
1.030 eingegangene Stücke = 1.000 eingebaute + 16 bestätigte Verluste + 2 verbrauchte Muster + 7 verwendbare Rückgaben + 5 gesperrte Rückgaben.
Die Kategorien schließen einander aus. Eine verbleibende Differenz ist eine ungeklärte Abweichung und keine automatische Ausschusskorrektur. Geplante Zuschläge ersetzen keine tatsächlichen Zählungen.
Nicht verwendetes Material sollte zusammen mit Auftrag und BOM-Revision, vollständiger MPN, Los-/Datumscode, Behälter-ID, zurückgegebener Stückzahl und Zählverfahren, Verwendbarkeitsstatus sowie gegebenenfalls MSL-Expositions-, Trocknungs- oder Wiederversiegelungsprotokollen versandt werden. Legen Sie das Ausgabe-/Rückgabebuch und die Referenzen zu Verwendungsentscheidungen für gesperrtes Material bei. Halten Sie beschädigte Bauteile vom verwendbaren Bestand getrennt. Diese Unterlagen belegen, was zurückgekommen ist; spätere Wiederverwendung, Lagerung oder Entsorgung sind gesonderte Entscheidungen.
Führen Sie Kit-Prüfung und Übergabe in sechs Schritten durch
Eine Beistellkit-Prüfung sollte vor der Produktion sechs dokumentierte Übergaben durchlaufen und dieselben Kennungen bis zum Abschluss beibehalten. Verwenden Sie die folgende Reihenfolge, um die Checkliste für beigestellte Bauteile zur Leiterplattenbestückung als operativen Nachweis zu führen.
- Fertigungseingaben festschreiben. Der OEM gibt BOM, Bestückungsdaten, Baugruppenrevision und Fertigungsmenge frei. Kennzeichnen Sie zu bestückende Varianten, genehmigte Substitutionen sowie die Aufteilung in beigestelltes und beschafftes Material.
- Kit-Plan abstimmen. Der Bestückungsdienstleister prüft Verpackung und Zuführverfahren, Zählvereinbarungen, MSL-Handhabung und positionsspezifische Zuschläge. Der OEM bestätigt die Liefermengen und genehmigt den Plan vor dem Versand.
- Identifizierte Behälter versenden. Der OEM übermittelt ein Materialverzeichnis, das jeden Behälter der BOM zuordnet. Bewahren Sie Originaletiketten, Versandmengen und die Handhabungshistorie geöffneter Verpackungen auf.
- Vereinnahmen und separieren. Der Wareneingang dokumentiert die Übernahme, prüft Identität und Zustand, verifiziert Mengen mit dem vereinbarten Verfahren und trennt gesperrten Bestand. Fotografieren Sie Abweichungen vor einer Änderung der Verpackung.
- Abweichungen schließen und Fertigung autorisieren. Technik, Qualität und Planung erledigen die ihnen zugeordneten Maßnahmen. Kommunizieren Sie angenommene Menge, autorisierte Fertigungsmenge und jede Nachlieferungs- oder Teilfertigungsentscheidung vor der Freigabe.
- Verwendung verfolgen und Bestandsbuch abschließen. Die Produktion dokumentiert tatsächliche Bewegungen und Verluste. Vergleichen Sie beim Abschluss sämtliche Eingänge mit eingebauten, verbrauchten, zurückgegebenen und noch gesperrten Mengen. Fügen Sie anschließend dem Restmaterial die zugehörigen Nachweise bei.
Der Entscheidungsablauf lautet:
Freigegebene BOM → Behälterverzeichnis → Wareneingang und Prüfung → Annahmeentscheidung → genehmigte Fertigung → Verbrauchsabgleich.
Jede nicht bestandene Wareneingangsprüfung → separierter Sperrbestand → Nachweise und autorisierte Verwendungsentscheidung → erneute Annahmeentscheidung.
Acht Bedingungen, die die Kit-Freigabe stoppen oder eine Eskalation erfordern
Stoppen Sie die Freigabe des betroffenen Materials, wenn bei einem Beistellkit Identität, Zustand oder Menge nicht ausreichend belegt werden können. Diese acht Signale verlangen eine dokumentierte Entscheidung; sie führen nicht automatisch zur Ablehnung aller anderen angenommenen Bestände der Lieferung.
| Signal | Sofortmaßnahme | Für das weitere Vorgehen erforderliche Nachweise |
|---|---|---|
| Keine verlässliche MPN-Behälter-Zuordnung | Behälter in Quarantäne nehmen | Herkunftsnachweis stellt Identität her oder Ersatz trifft ein |
| Widersprüchliche Etiketten oder mögliche Neumarkierung | An Qualität und Beschaffung eskalieren | Untersuchung und autorisierte Verwendungsentscheidung |
| Nicht genehmigte Alternative | Betroffene BOM-Position sperren | Designverantwortliche Stelle genehmigt die tatsächlich gelieferte MPN |
| Unzureichende verwendbare Menge | Freigabe neu planen | Angenommene Nachlieferung oder genehmigter kleinerer Fertigungslauf |
| Unbekannte oder überschrittene Feuchteexposition | Verwendung bis zur Prozessprüfung stoppen | Gültiger Wiederherstellungsweg und aktualisiertes Handhabungsprotokoll |
| Beschädigter Träger oder beschädigtes Bauteil | Betroffene Stücke separieren | Prüfung, Umpacken oder Entscheidung über Ersatz |
| Verlorene Losrückverfolgbarkeit | Zuordnungen sperren, die diese Rückverfolgbarkeit benötigen | Wiederherstellbare Loszuordnung oder autorisierter Ersatz |
| Ungeklärte Abweichung im Bestandsbuch | Abschluss des betroffenen Saldos aussetzen | Nachzählung sowie dokumentierte Bewegungs- oder Verlustnachweise |
Halten Sie die Eskalation verhältnismäßig. Eine Packlistenabweichung kann eine kaufmännische Korrektur erfordern, obwohl die angenommene Menge die Produktion weiterhin deckt. Bei ungeklärter Identität bleibt das Material unabhängig von der verfügbaren Stückzahl gesperrt.
Häufig gestellte Fragen
Die Annahme beigestellter Bauteile hängt von rückverfolgbarer Identität, verifizierter verwendbarer Menge und einer für die geplante Fertigung geeigneten Handhabungsdokumentation ab. Diese Antworten behandeln Entscheidungen, die OEM und Bestückungsdienstleister vor der Freigabe oder Rückgabe von Material abschließen müssen.
Wie sollte ein OEM beigestellte Bauteile für die Leiterplattenbestückung kennzeichnen?
Kennzeichnen Sie jeden Behälter mit OEM-Teilenummer, Hersteller, vollständiger MPN, Behälter-ID, Menge, Los und Datumscode und bewahren Sie dabei die ursprünglichen Lieferantenangaben. Ergänzen Sie Auftrag und BOM-Revision über einen verknüpften Wareneingangsdatensatz. Aufgeteilte Behälter müssen mit dem ursprünglichen Material verknüpft bleiben und ihre individuellen Stückzahlen behalten.
Was geschieht, wenn die gezählte Eingangsmenge von der Packliste abweicht?
Der Wareneingang sollte die Abweichung dokumentieren, mit einem geeigneten Verfahren nachzählen und das Ergebnis mit dem OEM abgleichen. Führen Sie deklarierte und verifizierte Mengen getrennt. Bestimmen Sie die verwendbare Fertigungsdeckung unabhängig davon, unter Ausschluss gesperrter Bauteile und unter Berücksichtigung des genehmigten Materialplans; eine Versandfehlmenge bedeutet nicht automatisch eine Fehlmenge für die Produktion.
Darf ein Bestückungsdienstleister ein nicht etikettiertes, aber vertraut aussehendes Bauteil verwenden?
Nein. Halten Sie das Bauteil gesperrt, bis verlässliche Unterlagen seine Identität belegen und es mit der freigegebenen BOM oder einer genehmigten Alternative verknüpfen. Erscheinungsbild, Gehäuseoberseitenmarkierung oder eine einfache elektrische Messung können die Untersuchung unterstützen, bestätigen für sich allein jedoch weder jede erforderliche Spezifikation noch die Materialherkunft.
Wer entscheidet, wie viele Reservebauteile das Kit benötigt?
Der Bestückungsdienstleister schlägt positionsspezifische Zuschläge vor, und der OEM genehmigt den Materialplan. Stützen Sie den Vorschlag auf Gehäusetyp, Zuführverfahren, Anzahl der Rüstvorgänge, Prozesserfahrung und vereinbarten Nacharbeitsbedarf. Führen Sie Rüstverbrauch, erwartete Verluste und Nacharbeitsreserve getrennt; ein einheitlicher Reservesatz kann nicht jede BOM-Position abbilden.
Welche Unterlagen sollten nicht verwendetes Beistellmaterial bei der Rückgabe nach einem Fertigungslauf begleiten?
Geben Sie Auftrag und BOM-Revision, vollständige MPN, Los-/Datumscode, Behälter-ID, verifizierte Stückzahl, Zählverfahren und Verwendbarkeitsstatus zusammen mit dem nicht verwendeten Material zurück. Fügen Sie das Verbrauchsbuch, dokumentierte Entscheidungen zu Verlusten und Sperren sowie anwendbare Feuchteexpositions-, Trocknungs- und Wiederversiegelungsprotokolle bei. Kennzeichnen Sie verwendbare und gesperrte Rückgaben separat.
Muss eine versiegelte Rolle zur Mengenprüfung geöffnet werden?
Nein. Ein vereinbarter Wareneingangsplan kann bei Eignung Nachweise unversehrter Lieferantenverpackungen oder ein qualifiziertes Zählverfahren ohne Öffnung nutzen. Dokumentieren Sie die Annahmegrundlage und untersuchen Sie Abweichungen, statt die aufgedruckte Menge als unabhängige Zählung zu behandeln. Ist eine Öffnung erforderlich, kontrollieren Sie die ESD-Handhabung und protokollieren Sie die Feuchteexposition.
Kann eine geöffnete Verpackung mit feuchteempfindlichen Bauteilen noch angenommen werden?
Ja, wenn Identität, Zustand und dokumentierte Handhabungshistorie den vorgesehenen Prozess ermöglichen. Prüfen Sie die tatsächliche MSL und die verbleibende Expositionszeit bis zum letzten relevanten Reflow-Durchlauf. Unbekannte oder überschrittene Exposition erfordert eine Sperre und eine genehmigte Wiederherstellungsentscheidung; Wiederversiegeln allein setzt die angesammelte Exposition nicht zurück.
Können mehrere Lose desselben Bauteils gemeinsam geliefert werden?
Ja, wenn der Auftrag gemischte Lose zulässt und jedes Los mit seiner eigenen Menge identifizierbar bleibt. Führen Sie Behälterdatensätze getrennt und erhalten Sie die erforderliche Verknüpfung zu Produktionschargen oder Leiterplattenseriennummern. Werden lose Bauteile so vermischt, dass ihre Losidentität verloren geht, ist jede darauf angewiesene Freigabe ausgeschlossen.
Kann die Bestückung mit einem nur teilweise vollständigen Beistellkit beginnen?
Ja, für einen ausdrücklich autorisierten kleineren Fertigungslauf, dessen zu bestückende BOM-Positionen vollständig durch angenommenes Material und genehmigte Zuschläge abgedeckt sind. Berechnen Sie die Menge über alle begrenzenden Bauteile neu, dokumentieren Sie die Loszuordnung und bewahren Sie den Plan für noch ausstehende Lieferungen auf. Fehlende Identität oder Substitutionsgenehmigung sperrt weiterhin das betroffene Material.
Bereiten Sie Ihr Beistellkit für die Prüfung durch JASPER vor
Stellen Sie für eine Prüfung der geplanten Bestückung durch JASPER die freigegebene BOM, Bestückungsdaten, Fertigungsmenge, Behälterverzeichnis, Bilder der Originaletiketten, Feuchteprotokolle und eine Abweichungsliste zusammen. Bitten Sie vor dem Versand um eine Prüfung der Zuführkompatibilität, Zählverfahren und Zuschläge je BOM-Position.
Beginnen Sie diesen Austausch über die JASPER-Seite für Dienstleistungen zur Leiterplattenbestückung. Vereinbaren Sie den akzeptierten Materialplan und die Nachweise, die zum Schließen jeder Sperre erforderlich sind. Das Freigabeziel bleibt ein Abgleich von 100% der zu bestückenden BOM-Positionen mit beigestellten Bauteilen ohne offene Identitäts- oder Substitutionssperren für den autorisierten Fertigungslauf. Behalten Sie dieselben Kennungen während Verbrauch und Materialrückgabe bei.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.