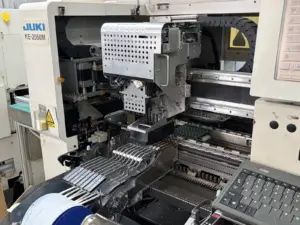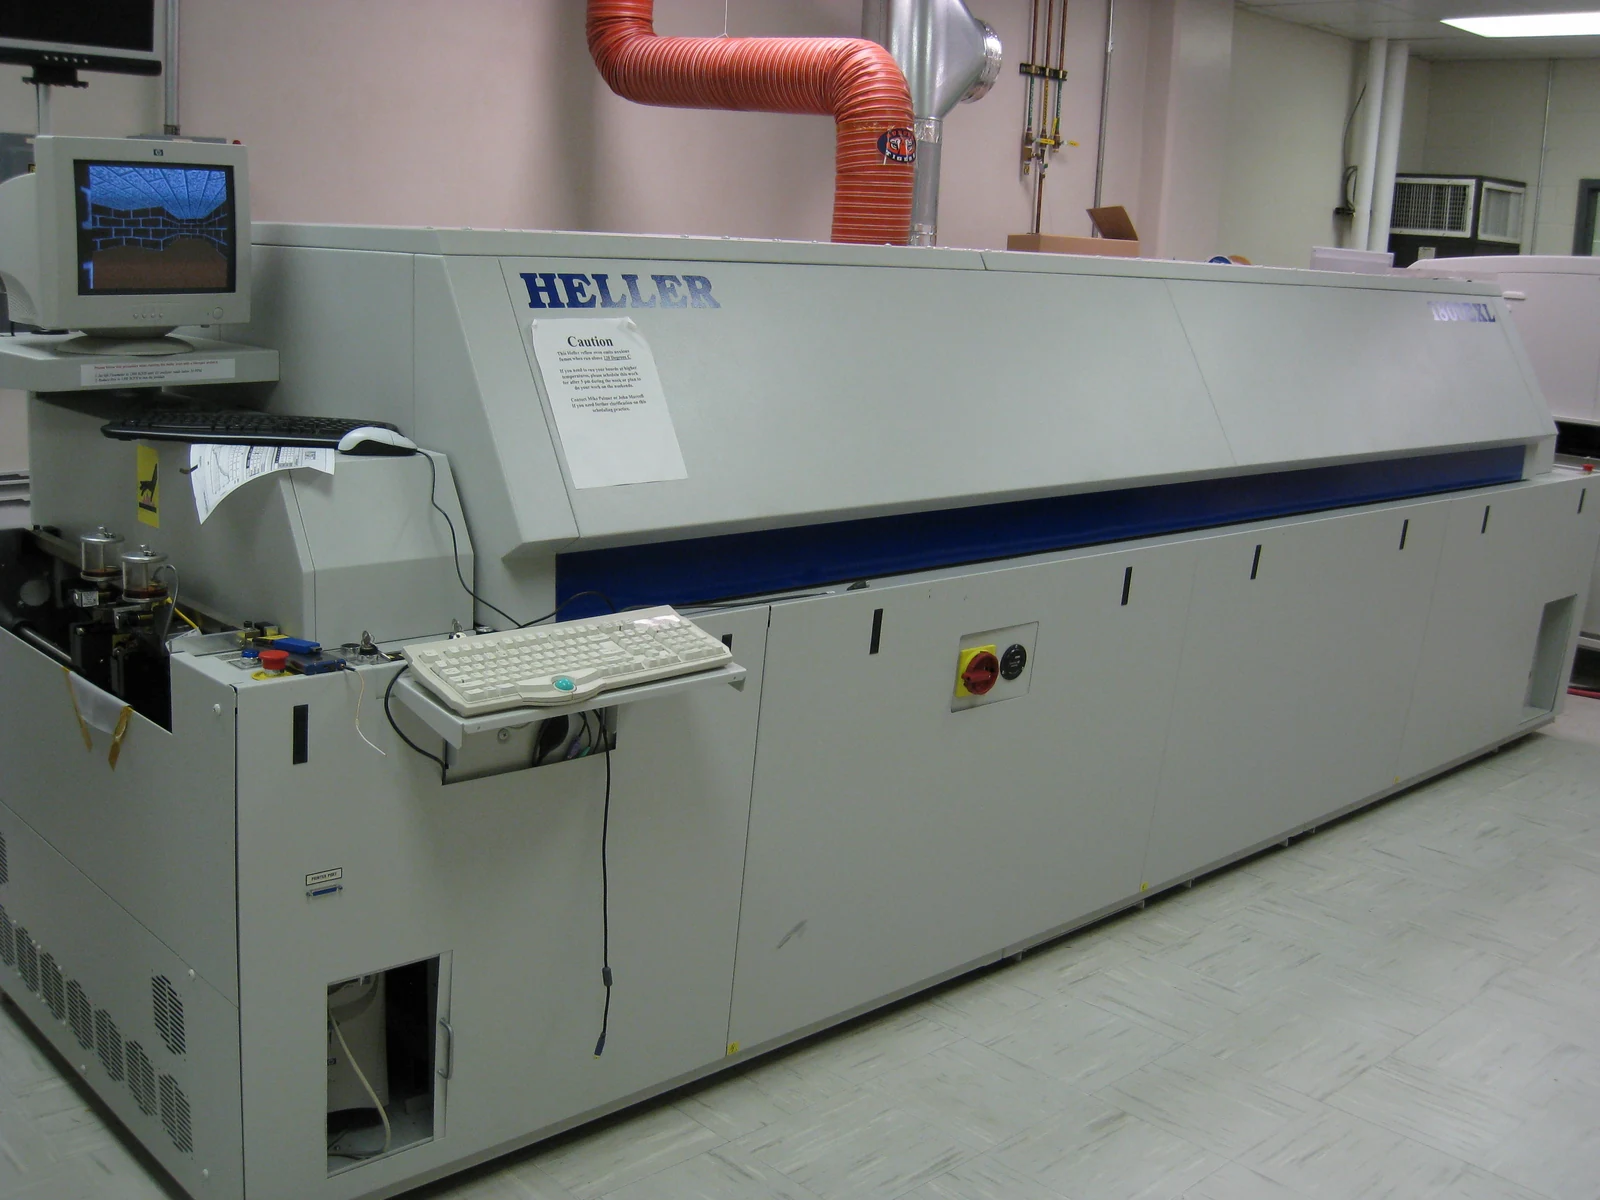
El ensamblaje de PCB por una cara coloca los componentes en una sola cara de la placa; el ensamblaje por ambas caras utiliza las dos, independientemente del número de capas de cobre. Elija una sola cara poblada cuando el circuito quepa con un trazado, una refrigeración y un acceso adecuados. Utilice la segunda cara cuando una huella más pequeña o una ubicación necesaria de los componentes justifiquen las operaciones adicionales. Para el montaje superficial (SMT) secuencial convencional, contemple 2 pasadas de reflujo y compruebe que los componentes de la primera cara admitan ambas exposiciones térmicas. La diferencia de coste procede de la impresión, la manipulación, el soporte y la verificación, no de un multiplicador universal.
Fotografía: Nelatan / Wikimedia Commons · CC BY-SA 3.0.
- Ensamblaje de PCB por una cara o por ambas caras: comparación rápida
- Las caras de ensamblaje no son lo mismo que las capas de cobre
- Densidad de colocación y acceso en una o ambas caras
- Reflujo de la segunda cara y cuestiones de retención de componentes
- Exposición térmica y límites del perfil
- Retención durante la segunda pasada
- Plantillas, útiles y manipulación entre pasadas
- Restricciones de inspección, retrabajo y zonas de exclusión
- Cuándo resulta ventajoso el ensamblaje por una cara
- Proceso de producción
- Geometría del producto
- Mantenimiento y verificación
- Cuándo resulta ventajoso el ensamblaje por ambas caras
- Proceso de producción
- Geometría del producto
- Mantenimiento y verificación
- Cuándo el ensamblaje por ambas caras justifica las operaciones adicionales
- Comparar las cotizaciones en igualdad de condiciones
- Preguntas frecuentes
- ¿Puede una PCB multicapa tener componentes en una sola cara?
- ¿El ensamblaje por ambas caras requiere siempre dos pasadas de reflujo?
- ¿Qué determina qué cara de la placa se ensambla primero?
- ¿Se pueden montar componentes pesados en la segunda cara?
- ¿Qué partidas de la cotización cambian cuando una placa pasa a ensamblarse por ambas caras?
- ¿El ensamblaje por ambas caras cuesta el doble?
- ¿El ensamblaje por ambas caras necesita dos plantillas independientes?
- ¿El ensamblaje por ambas caras es menos fiable que el ensamblaje por una cara?
- Recomendación final
Ensamblaje de PCB por una cara o por ambas caras: comparación rápida
El ensamblaje por una cara es la opción de producción más sencilla cuando las dos disposiciones cumplen los requisitos del producto. El ensamblaje por ambas caras se justifica cuando utilizar la cara inferior resuelve un problema real de integración en el espacio disponible o de ubicación de componentes. Antes de elegir, compare disposiciones viables con la misma lista de materiales (BOM), cobertura de pruebas y cantidad de pedido.
| Prioridad del proyecto | Punto de partida preferido | Motivo para cambiar la elección |
|---|---|---|
| Mínimo trabajo de ensamblaje con suficiente superficie de placa | Ensamblaje por una cara | La placa más grande aumenta el coste de la carcasa o de fabricación de la placa lo suficiente como para superar el trabajo adicional de ensamblaje |
| Contorno de placa fijo y muy ocupado | Ensamblaje por ambas caras | La altura disponible en la cara inferior, el soporte o el acceso para pruebas impiden aprovecharla para colocar componentes |
| Acceso directo para reparación y sondeo | Ensamblaje por una cara | Una disposición por ambas caras sigue conservando el acceso necesario para herramientas y sondas |
| Componentes necesarios en caras opuestas del producto | Ensamblaje por ambas caras | Un rediseño del conector o de la mecánica elimina esa necesidad con un coste total inferior |
Una segunda cara de ensamblaje crea espacio para colocar componentes. No mejora automáticamente el rendimiento eléctrico, no aumenta la fiabilidad ni reduce el número necesario de capas de cobre.
Las caras de ensamblaje no son lo mismo que las capas de cobre
Las caras de ensamblaje indican dónde se montan los cuerpos de los componentes; las capas de cobre describen el apilado conductor de la PCB. Una PCB multicapa puede tener todos sus componentes en una sola cara. Una placa con dos capas de cobre también puede utilizar una o ambas caras para los componentes. Los terminales de componentes de orificio pasante soldados en la cara opuesta no crean, por sí solos, una segunda cara de montaje de componentes.
Las dos opciones de ensamblaje son 1 cara poblada y 2 caras pobladas. En una ruta de producción convencional íntegramente SMT, las secuencias habituales son de 1 pasada de reflujo y 2 pasadas de reflujo, respectivamente. Las operaciones adicionales de soldadura selectiva, trabajo manual o retrabajo deben contabilizarse por separado.
Utilice la comparación siguiente manteniendo constantes la BOM, la especificación de la PCB sin ensamblar, la cantidad y los requisitos de aceptación. Los cambios en el tamaño de la placa o en la carcasa deben incluirse en una comparación independiente del coste del producto.
| Factor de ensamblaje | Ensamblaje por una cara | Ensamblaje por ambas caras | Mecanismo de coste | Comprobación de diseño |
|---|---|---|---|---|
| Colocación de componentes | Una cara poblada y su programa de colocación | Dos caras pobladas y datos de colocación específicos para cada cara | Segunda preparación, alineación y traslado de la placa; el número total de colocaciones no tiene por qué aumentar | Confirmar la cara en los datos de centroides, la rotación, la polaridad y las posiciones que no deben montarse |
| Secuencia de reflujo | Normalmente, un reflujo de producción para un ensamblaje íntegramente SMT | Normalmente, reflujo secuencial de la primera y la segunda cara | Otra operación de horno, manipulación y verificación del perfil térmico | Comprobar que las piezas de la primera cara admitan dos exposiciones y se mantengan sujetas al quedar orientadas hacia abajo |
| Preparación de la plantilla | Un patrón de pasta específico para una cara | Dos patrones de pasta específicos, uno para cada cara | Utillaje de pasta, preparación, inspección de la impresión y limpieza; el número físico de plantillas depende de la estrategia de utillaje | Revisar la geometría de las aberturas y el volumen de pasta de cada cara |
| Soporte de la placa | La cara opuesta sin componentes ofrece más puntos de apoyo | Los componentes ya montados en la cara inferior limitan los apoyos y los portaplacas | Programación de los apoyos, utillaje específico cuando sea necesario y tiempo de carga | Comprobar las alturas de los encapsulados, los bordes de transporte, la rigidez del panel y los puntos de contacto de los apoyos |
| Acceso para inspección | Una cara de componentes que inspeccionar, además de los elementos pertinentes del lado de soldadura | Acceso y cobertura de inspección para ambas caras | Orientación adicional, programación de la inspección y revisión | Conservar las líneas de visión óptica, la inspección de uniones ocultas y el acceso para pruebas |
| Exposición durante el retrabajo | La cara opuesta suele presentar menos obstáculos debidos a componentes | Los componentes de la cara opuesta pueden obstruir las herramientas o recibir calor no deseado | Más preparación, protección, soporte y verificación después de la reparación | Comprobar el espacio libre para la boquilla, el calentamiento local y el margen térmico restante de los componentes |
La especificación de compra debe indicar tanto el apilado de cobre como las caras pobladas. «PCB de doble cara», por sí solo, es ambiguo en una solicitud de cotización de ensamblaje (RFQ).
Densidad de colocación y acceso en una o ambas caras
El ensamblaje por ambas caras añade superficie para colocar componentes, pero el contorno de la placa es una medida poco representativa del espacio utilizable en la cara inferior. Los elementos de fijación, los nervios de la carcasa, las trayectorias de inserción de conectores, los apoyos y las sondas de prueba compiten con las nuevas huellas. Compruebe la geometría del conjunto ensamblado.
Parta del modelo mecánico y reserve la altura disponible por encima y por debajo de la PCB, incluido el espacio necesario para insertar conectores, apoyar el panel durante la impresión y acceder a los componentes durante el mantenimiento. Una zona aparentemente vacía de la cara inferior puede quedar justo sobre un resalte del chasis. Ese espacio ya está ocupado.
Trasladar componentes de desacoplo debajo de un circuito integrado (IC) puede acortar las conexiones en una disposición adecuada. El beneficio depende de la disposición real de las vías y de las trayectorias de retorno; mover un componente a la cara opuesta no produce, por sí solo, un diseño eléctrico mejor.
El número de colocaciones es una cuestión distinta. En una BOM ilustrativa con 120 colocaciones SMT, trasladar 24 a la cara inferior deja 96 en la primera cara y 24 en la segunda: el total sigue siendo 120. Lo que cambia es la ruta de producción. Solicite precios separados para la segunda preparación, el traslado de la placa y la disposición de los apoyos, para que estos cargos no se confundan con un aumento de la cantidad de componentes.
Reflujo de la segunda cara y cuestiones de retención de componentes
El reflujo secuencial por ambas caras calienta la PCB dos veces. Por tanto, los componentes montados primero deben tolerar una segunda exposición orientados hacia abajo, mientras que los añadidos para la segunda pasada normalmente reciben una exposición de reflujo de producción. Utilice dos exposiciones de la primera cara como referencia para la revisión del diseño. Evalúe por separado el calentamiento de reparación.
Una secuencia convencional es:
SMT por una cara:
Imprimir pasta → inspeccionar pasta → colocar componentes → aplicar reflujo → inspeccionar → realizar pruebas eléctricas

SMT por ambas caras:
Imprimir la primera cara → inspeccionar pasta → colocar componentes en la primera cara → aplicar reflujo → inspeccionar
→ voltear y apoyar la placa → imprimir la segunda cara → inspeccionar pasta → colocar componentes en la segunda cara
→ aplicar reflujo → inspeccionar ambas caras según lo especificado → realizar pruebas eléctricas
El plano no determina el orden. «Primera cara» puede referirse a la cara superior o inferior del CAD, según qué secuencia admita los encapsulados, permita apoyar la placa durante la siguiente impresión y deje el acceso necesario para inspección.
Exposición térmica y límites del perfil
Compruebe las recomendaciones de los encapsulados concretos sobre ciclos admisibles, temperatura máxima del cuerpo, tiempo a temperatura y gestión de la humedad; después, verifique que la unión más fría reciba calor suficiente para soldarse sin que el encapsulado más caliente supere sus límites. Valide ambas orientaciones de la placa con sus apoyos de producción. NXP AN10365 explica esta ventana de proceso y las implicaciones del intervalo entre pasadas para el control de la humedad.
Un perfil de clasificación no es una receta de horno. La guía de Infineon para encapsulados de doble fila con terminales de ala de gaviota describe tres ciclos de reflujo de cualificación para los componentes pertinentes clasificados por nivel de sensibilidad a la humedad (MSL), que representan el ensamblaje por ambas caras y un ciclo de retrabajo. Aplique ese ejemplo únicamente a los encapsulados comprendidos en su alcance. Las recomendaciones de ensamblaje de Infineon también identifican encapsulados refrigerados por la cara superior que deben evitar un segundo reflujo en posición invertida, porque puede cambiar la altura de separación de la unión soldada.
Retención durante la segunda pasada
La soldadura de la primera cara puede volver a fundirse. La retención de un componente orientado hacia abajo depende de su masa, de la geometría de las superficies de soldadura, de la humectación y de las condiciones del proceso; un cuerpo pequeño puede permanecer sujeto, pero su tamaño por sí solo no permite establecer que soportará el perfil real y el transporte de la placa. La guía de Texas Instruments sobre módulos de potencia evalúa las características de los componentes y de las superficies de soldadura, y trata los útiles de soporte.
Monte las piezas más pesadas en segundo lugar cuando sea viable. Esto suele evitar que esas piezas pasen por un reflujo orientadas hacia abajo, aunque los encapsulados de la primera cara siguen necesitando revisión. Si no es posible cambiar la secuencia, considere un método de retención cualificado o una operación de instalación diferente. El adhesivo añade sus propios requisitos de dosificación, curado y reparación. No es un requisito predeterminado para todas las placas ensambladas por ambas caras.
Plantillas, útiles y manipulación entre pasadas
El SMT por ambas caras añade una operación de impresión de pasta y requiere apoyo alrededor de los componentes ya montados en la cara inferior. Revise por separado el apoyo durante la impresión y la retención durante el reflujo. Un apoyo que mantenga plana la PCB bajo la rasqueta puede no servir para retener un componente orientado hacia abajo cuando se funde su soldadura.
Cada cara necesita su propio patrón de pasta. Dos patrones no siempre requieren dos plantillas con marcos independientes: un útil combinado o una disposición de panel adecuados pueden incluir ambos, siempre que la configuración de la impresora, la alineación y las holguras funcionen para el ensamblaje concreto. Defina el utillaje suministrado, su propiedad y los cambios que obligan a sustituirlo.
El volumen de pasta importa. Seleccione el espesor de la plantilla y sus aberturas para la combinación de encapsulados de cada cara, especialmente cuando un IC de paso fino comparte esa cara con un conector que necesita más soldadura. Copiar la especificación de la plantilla de la primera cara puede dejar depósitos inadecuados para los encapsulados de la segunda.
Compruebe todo el recorrido de apoyo, desde la impresión de pasta hasta la colocación, el traslado y el reflujo, frente al contorno del panel y las alturas de los componentes inferiores. Los apoyos deben evitar los componentes vulnerables y, al mismo tiempo, mantener la placa suficientemente estable para cada operación. Incluya en esa revisión los bordes de transporte y las zonas de separación del panel.
También es necesario controlar el intervalo entre pasadas. Proteja los componentes expuestos frente a impactos y descargas electrostáticas (ESD), y mantenga la trazabilidad de los dispositivos sensibles a la humedad durante el almacenamiento y la siguiente etapa de calentamiento. Una espera en cola puede cambiar los requisitos de manipulación. No cambia la BOM.
Restricciones de inspección, retrabajo y zonas de exclusión
El ensamblaje por ambas caras necesita un plan de inspección y reparación para las dos caras de componentes. Reserve el acceso necesario antes de liberar el diseño. Un circuito puede ser eléctricamente correcto y, aun así, resultar costoso de verificar cuando los componentes inferiores ocupan los lugares previstos para sondas, apoyos o herramientas de reparación.
La inspección de pasta de soldadura (SPI) comprueba los depósitos antes de la colocación, mientras que la inspección óptica automatizada (AOI) evalúa las características visibles dentro de su cobertura programada. Los encapsulados de matriz de bolas (BGA) y otros con uniones ocultas pueden necesitar una inspección por rayos X especificada. La AOI no puede ver a través de un encapsulado. Los componentes situados en posiciones enfrentadas también pueden complicar la interpretación de las imágenes de rayos X.
Defina por separado la cobertura eléctrica. Las pruebas en circuito (ICT), las pruebas con sondas móviles y las conexiones de programación necesitan nodos accesibles, apoyos compatibles y límites acordados; añadir simplemente una vista de inspección de la cara opuesta no demuestra que el circuito ensamblado funcione.
La reparación añade otro problema de acceso. Al retirar o sustituir un componente, el calor puede alcanzar un encapsulado situado en la cara opuesta aunque este quede fuera de la zona inmediata de trabajo; por ello, el plan de retrabajo debe considerar los dispositivos de la cara opuesta además de la unión objetivo. Compruebe el espacio libre para la boquilla, el apoyo local y la exposición térmica acumulada. Especifique las comprobaciones posteriores a la reparación.
Las zonas de exclusión deben contemplar la colocación, el apoyo, el sondeo y la reparación, junto con la carcasa instalada. La herramienta determina la holgura. Utilice la geometría real de las herramientas y las restricciones de los encapsulados en lugar de considerar que una única distancia sirve para todas las operaciones.
Cuándo resulta ventajoso el ensamblaje por una cara
El ensamblaje por una cara resulta ventajoso cuando una disposición práctica en una sola cara cumple los requisitos eléctricos, mecánicos y de pruebas. Menos operaciones dependientes de la cara y menos obstáculos en la parte inferior lo convierten en una referencia útil. Mantenga esa referencia salvo que la segunda cara aporte una ventaja al producto.
Proceso de producción
Una sola cara poblada evita la segunda secuencia de impresión de pasta y colocación en un ensamblaje convencional íntegramente SMT. El equipo de producción también evita cualificar la retención en posición invertida para un segundo reflujo, aunque cualquier operación posterior de soldadura o reparación sigue necesitando su propia revisión térmica. Esto puede simplificar los cambios de prototipo. El suministro de materiales sigue afectando a la entrega.
Geometría del producto
Considere como ejemplo una placa de control de 80 mm × 60 mm que ya cabe en su carcasa con el trazado y la refrigeración necesarios. No es necesario reducir sus 4.800 mm² de superficie delimitada por el contorno solo porque se puedan trasladar componentes a la cara inferior. Mantener despejada la cara opuesta puede aportar más valor mediante apoyos de montaje, una interfaz térmica o un espacio limitado dentro de la carcasa.
Mantenimiento y verificación
Una sola cara poblada puede dejar un recorrido más directo para las sondas y las herramientas de sustitución. El acceso sigue requiriendo trabajo de diseño. Conserve nodos accesibles y apoyos estables, y elija el ensamblaje por una cara cuando esas ventajas prácticas para el mantenimiento superen el valor de recuperar superficie de colocación en la cara inferior.
Cuándo resulta ventajoso el ensamblaje por ambas caras
El ensamblaje por ambas caras resulta ventajoso cuando la segunda cara poblada resuelve una restricción importante de espacio o de ubicación de componentes. Confirme la ruta de producción resultante. Un contorno más pequeño solo ayuda si la placa ensamblada sigue disponiendo de holguras suficientes, margen térmico y acceso para la verificación.
Proceso de producción
Con un diseño estable, la producción repetida puede repartir los cargos únicos de utillaje y programación entre más unidades. Las operaciones de la segunda cara siguen siendo costes recurrentes; por ello, compare los tamaños reales de lote y las hipótesis de preparación antes de decidir que el volumen hace económica la ruta por ambas caras. La reutilización del utillaje debe acordarse.
Geometría del producto
En el mismo estudio ilustrativo de disposición, suponga que un diseño viable por ambas caras reduce el contorno de 80 mm × 60 mm a 60 mm × 60 mm. La superficie pasa de 4.800 mm² a 3.600 mm², una reducción del 25%. Esto puede resolver una restricción de la carcasa. No demuestra un ahorro del 25% en la fabricación de la placa, porque el aprovechamiento del panel y el proceso cotizado siguen determinando el coste.
Mantenimiento y verificación
La colocación por ambas caras puede reservar una zona útil para conectores o mantenimiento, trasladando otros componentes a otro lugar. Mantenga accesibles los puntos de sondeo. La opción resulta ventajosa cuando esta distribución conserva el acceso para inspección y reparación; ocupar todas las huellas de la cara inferior frustraría ese objetivo.
Cuándo el ensamblaje por ambas caras justifica las operaciones adicionales
El ensamblaje por ambas caras justifica sus operaciones adicionales cuando la ventaja verificada del producto supera el coste incremental de fabricación y la ruta cumple los requisitos térmicos, de soporte y de acceso del proyecto. Compare primero diseños viables. Una ventaja de precio no puede hacer que un punto de prueba obstruido o un encapsulado inadecuado sean compatibles con el reflujo.
| Restricción del proyecto | Elegir o investigar | Condición para liberar el diseño |
|---|---|---|
| Los componentes caben holgadamente en una sola cara | Ensamblaje por una cara | El trazado, la refrigeración y el acceso para pruebas cumplen los requisitos del producto |
| Un contorno fijo no permite alojar los componentes en una sola cara | Ensamblaje por ambas caras | El modelo mecánico ofrece altura inferior utilizable y acceso para los apoyos |
| Una cara está dominada por encapsulados pesados o refrigerados por la cara superior | Ensamblar esa cara en segundo lugar cuando sea viable | Se cumplen las restricciones de los encapsulados y los requisitos de retención de los componentes de la primera cara |
| Los componentes de la primera cara tienen una tolerancia térmica limitada | Cambiar el orden, sustituir componentes o revisar la ruta | Cada componente de la primera cara admite las dos exposiciones de reflujo de producción previstas dentro de sus propios límites |
| Los componentes inferiores obstruyen las sondas o herramientas de reparación necesarias | Revisar la colocación antes de añadir la segunda cara | Se demuestra en la disposición propuesta el acceso para útiles, programación y retrabajo |
| El coste del utillaje domina un pedido pequeño | Comparar cotizaciones de ensamblaje por una cara y por ambas caras | Separar los costes únicos de ingeniería y utillaje de los costes recurrentes de preparación y por unidad |
Comparar las cotizaciones en igualdad de condiciones
Separe el sobrecoste del ensamblaje del ahorro en el producto. Un contorno más pequeño puede cambiar el aprovechamiento del panel y el precio de la PCB sin ensamblar, mientras que añadir componentes a la cara opuesta sin alterar la especificación de la placa no cambia por sí mismo el apilado de cobre ni demuestra un ahorro de fabricación de la placa.
Utilice esta comparación:
Coste incremental por placa entregada = operaciones adicionales por placa + preparación adicional del lote / cantidad del lote + utillaje único incremental / cantidad de amortización acordada − ahorro verificado de producto por placa.
Mantenga constantes la moneda y el alcance de entrega. Utilice la cantidad real del lote para la preparación recurrente e indique la cantidad entre la que se reparten los costes únicos, de modo que un pedido de prototipos no se compare con una supuesta producción de toda la vida útil. Incluya las provisiones por rendimiento de producción o reparación sobre una base acordada y justificable. Este es un marco de cálculo, no una cotización.
| Elemento de revisión | Datos del fabricante de equipos originales (OEM) | Respuesta del ensamblador | Comprobación de compras |
|---|---|---|---|
| Colocación y secuencia | BOM, datos de centroides con identificación de cara, planos de ensamblaje | Orden de caras propuesto y excepciones | Mismos componentes montados y misma revisión en ambas cotizaciones |
| Utillaje y soporte | Contorno del panel, alturas de componentes, restricciones mecánicas | Utillaje de pasta, apoyos, portaplacas y sus necesidades de revisión | Identificar cargos únicos, propiedad y reutilización |
| Verificación y reparación | Inspección requerida, cobertura de pruebas y restricciones de mantenimiento | Orientaciones de inspección, acceso para pruebas y enfoque de reparación | Mismo alcance de aceptación y exclusiones definidas |
| Base del pedido | Cantidad de prototipos, cantidad de lotes repetidos y cambios previstos | Costes de preparación, operaciones recurrentes y utillaje | Separar los cargos por lote de los cargos por placa |
Defina las responsabilidades antes de la liberación. El OEM aporta las restricciones de diseño y las necesidades de aceptación; el ensamblador propone una secuencia viable y el utillaje y alcance de inspección correspondientes; compras compara esas hipótesis acordadas en las cotizaciones. Un plan de inspección de la segunda cara sin definir hace que las ofertas partan de condiciones diferentes.
Preguntas frecuentes
El ensamblaje de PCB por una cara y por ambas caras difiere en las caras pobladas y en las operaciones necesarias para fabricarlas. Las respuestas siguientes relacionan esas opciones con el apilado de la placa, la secuencia de soldadura y la cotización.
¿Puede una PCB multicapa tener componentes en una sola cara?
Sí. El número de capas de cobre y las caras de montaje de componentes son decisiones de diseño independientes. Una placa multicapa con componentes en una sola cara es un ensamblaje por una cara, aunque las capas internas proporcionen conexiones de trazado, alimentación y masa.
¿El ensamblaje por ambas caras requiere siempre dos pasadas de reflujo?
No. Dos pasadas de reflujo son la referencia habitual para el SMT secuencial convencional en ambas caras. Un ensamblaje de tecnología mixta o completado manualmente puede utilizar una combinación diferente de soldadura por reflujo, selectiva, por ola o manual. Especifique la ruta real en lugar de deducir cada operación a partir del número de caras pobladas.
¿Qué determina qué cara de la placa se ensambla primero?
La retención de los componentes, los límites térmicos, el acceso para los apoyos y el plan de inspección determinan la primera cara. Los encapsulados más pesados o con otras restricciones suelen corresponder a la segunda cara. Compruebe que los componentes de la primera cara admitan dos exposiciones de reflujo de producción y el procesamiento en posición invertida; las etiquetas superior e inferior del CAD no establecen el orden de fabricación.
¿Se pueden montar componentes pesados en la segunda cara?
Sí, cuando lo permiten los límites de sus encapsulados y la ruta de producción. Montar los componentes pesados durante la segunda pasada suele evitar que esas piezas pasen por un reflujo en posición invertida. La vibración y las cargas mecánicas durante el uso final siguen necesitando su propia evaluación del montaje, independiente de la retención por la soldadura dentro del horno.
¿Qué partidas de la cotización cambian cuando una placa pasa a ensamblarse por ambas caras?
Pueden cambiar el utillaje de pasta, la programación específica de cada cara, la preparación, la impresión, la manipulación, el soporte y la inspección. La ruta también puede necesitar utillaje de retención o un enfoque de reparación diferente. Separe los cargos únicos de los costes recurrentes y compare la misma BOM, cantidad, especificación de placa y cobertura de pruebas.
¿El ensamblaje por ambas caras cuesta el doble?
No se aplica ningún multiplicador fijo. La segunda cara añade operaciones, pero trasladar componentes entre caras no duplica el número de componentes ni el coste del material. El resultado económico total también depende del utillaje, del tamaño del lote, del acceso para pruebas y de cualquier ahorro verificado en la placa o la carcasa.
¿El ensamblaje por ambas caras necesita dos plantillas independientes?
Necesita dos patrones de pasta específicos, uno por cara, para la ruta SMT convencional con impresión de pasta, pero no necesariamente dos plantillas con marcos independientes. El diseño del panel y la estrategia de utillaje determinan la disposición física de las plantillas. La cotización debe identificar qué se suministra y qué puede reutilizarse.
¿El ensamblaje por ambas caras es menos fiable que el ensamblaje por una cara?
El ensamblaje por ambas caras no es intrínsecamente menos fiable. La fiabilidad depende del diseño, los materiales, el proceso cualificado y las condiciones de funcionamiento. La exposición térmica adicional, la retención en posición invertida y el acceso para reparación requieren atención, pero el número de caras por sí solo no permite establecer una clasificación de fiabilidad.
Recomendación final
Elija el ensamblaje por una cara cuando una sola cara poblada cumpla los requisitos del producto con un acceso adecuado. Elija el ensamblaje por ambas caras cuando la segunda cara aporte una ventaja clara de integración en el espacio disponible o de colocación, y sus operaciones adicionales se hayan revisado y presupuestado.
Prepare la BOM, los archivos de colocación con identificación de cara, los planos de ensamblaje, el modelo mecánico, las cantidades y la cobertura de pruebas requerida. Señale los componentes con restricciones especiales de reflujo o retención, y solicite el orden de ensamblaje propuesto junto con cargos separados de utillaje y costes recurrentes.
Para un proyecto de JASPER, utilice la vía de consulta de servicios de ensamblaje de PCB para tratar ese conjunto de documentación y las opciones de ensamblaje por una cara o por ambas caras. Acuerde la secuencia de caras, el enfoque de soporte y el alcance de aceptación antes de liberar el diseño para producción.
Listo para iniciar su proyecto?
Cuentenos sus requisitos para interruptores de membrana, teclados u overlays graficos. Nuestro equipo de ingenieria revisara sus especificaciones y preparara una cotizacion detallada.