プリント基板(PCB)の片面実装では基板の一方の面に部品を配置し、両面実装では両方の面を使います。これは銅箔層数とは別の話です。適切な配線、冷却、アクセス性を確保したうえで回路が収まる場合は、実装面を片側にします。基板の占有面積を小さくする必要がある場合や、部品の必要な配置位置によって追加工程が正当化される場合は、もう一方の面も使います。一般的な順次処理の表面実装(SMT)では、2回のリフローを見込み、最初に実装する面の部品が両方の熱履歴に耐えられるか確認してください。コスト差は、印刷、ハンドリング、支持、検証によって生じるものであり、一律の倍率で決まるものではありません。
画像: Nelatan / Wikimedia Commons · CC BY-SA 3.0.
- プリント基板の片面実装と両面実装を比較する
- 実装面数と銅箔層数は同じではない
- 片面・両面での搭載密度とアクセス性
- 第二面のリフローと部品保持の確認事項
- 熱履歴とプロファイルの制限
- 二度目のリフローでの部品保持
- ステンシル、治具、処理間のハンドリング
- 検査、リワーク、キープアウトの制約
- 片面実装が有利になる場合
- 生産工程
- 製品形状
- 保守と検証
- 両面実装が有利になる場合
- 生産工程
- 製品形状
- 保守と検証
- 両面実装の追加工程が正当化される条件
- 同じ条件で見積を比較する
- よくある質問
- 多層PCBでも、部品を片面だけに実装できますか?
- 両面実装では、必ず二回のリフローが必要ですか?
- どちらの基板面を先に実装するかは、何で決まりますか?
- 重い部品を第二面に取り付けることはできますか?
- 両面実装にすると、見積のどの項目が変わりますか?
- 両面実装のコストは二倍になりますか?
- 両面実装には、別々のステンシルが二枚必要ですか?
- 両面実装は、片面実装より信頼性が低いのですか?
- 最後に:選定の推奨事項
プリント基板の片面実装と両面実装を比較する
どちらのレイアウトも製品要件を満たすなら、片面実装のほうが生産方法として単純です。両面実装を選ぶ意味があるのは、下面を使うことで、実際の実装スペースや部品配置の問題を解決できる場合です。選択する前に、同じ部品表(BOM)、試験カバレッジ、発注数量を条件として、実現可能なレイアウト同士を比較してください。
| プロジェクトでの優先事項 | 最初に検討する選択肢 | 選択を変える理由 |
|---|---|---|
| 十分な基板面積を確保しながら実装作業を最小限にする | 片面実装 | 基板の大型化による筐体コストや基板製造コストの増加が、追加の実装作業を上回るほど大きい |
| 基板外形が固定され、部品が密集している | 両面実装 | 下面の高さ、支持、試験アクセスの制約により、実際に使える配置ができない |
| 修理やプロービングのために直接アクセスできるようにする | 片面実装 | 両面レイアウトでも必要な工具やプローブのアクセスを維持できる |
| 製品の互いに反対側の面に部品が必要 | 両面実装 | コネクタまたは機構の再設計により、より低い総コストでその要件を解消できる |
実装面をもう一つ増やすと、部品を配置できるスペースが増えます。しかし、それだけで電気的性能や信頼性が向上したり、必要な銅箔層数が減ったりするわけではありません。
実装面数と銅箔層数は同じではない
実装面は部品本体を取り付ける面を示し、銅箔層はPCBの導体積層構成を示します。多層PCBでも、すべての部品を片側の面に配置できます。銅箔が二層の基板でも、部品の配置には片面または両面を使えます。挿入部品のリードを裏面ではんだ付けしていても、それだけで部品を取り付ける面が両面になるわけではありません。
実装の選択肢は、実装面が1面と実装面が2面です。一般的な全SMTの工程では、通常の生産シーケンスはそれぞれリフロー1回とリフロー2回です。追加の選択はんだ付け、手作業、リワークは別に数える必要があります。
次の比較は、BOM、ベア基板の仕様、数量、受入要件を同じにして使用してください。基板サイズや筐体の変更は、別の製品コスト比較で扱います。
| 実装に関する項目 | 片面実装 | 両面実装 | コストが生じる仕組み | 設計での確認事項 |
|---|---|---|---|---|
| 部品搭載 | 一つの実装面と、その面の搭載プログラム | 二つの実装面と、面ごとの搭載データ | 二度目の段取り、位置合わせ、基板移載が必要。総搭載点数が増えるとは限らない | 部品中心座標データの面指定、回転角度、極性、非実装位置を確認する |
| リフロー順序 | 全SMTの実装では、通常は生産時のリフローが一回 | 通常は第一面と第二面を順にリフローする | 追加の炉工程、ハンドリング、プロファイル検証が必要 | 第一面の部品について、二度の熱履歴と下向きでの保持を確認する |
| ステンシル(メタルマスク)の準備 | 一方の面に対応したペーストパターン | 各面に対応した二つのペーストパターン | ペースト印刷用治工具、段取り、印刷検査、清掃。物理的なステンシル枚数は治工具の構成方針による | 各面の開口形状とペースト量を確認する |
| 基板支持 | 反対面が未実装なので、支持位置の選択肢が多い | 下面に既存の部品があるため、支持位置やキャリアが制限される | 支持位置のプログラム設定、必要に応じた専用治工具、載せ替え時間が必要 | パッケージ高さ、搬送用レール、パネル剛性、支持接触位置を確認する |
| 検査アクセス | 一方の部品面と、関連するはんだ面の状態を検査する | 両面の検査アクセスと検査カバレッジが必要 | 追加の向き変更、検査プログラム設定、結果確認が必要 | 光学的な見通し、隠れた接合部の検査、試験アクセスを確保する |
| リワーク時の影響 | 反対面には通常、作業を妨げる部品が少ない | 反対面の部品が工具を妨げたり、意図しない熱を受けたりする可能性がある | 段取り、遮熱、支持、修理後の検証が増える | ノズルのクリアランス、局所加熱、部品に残されている熱的許容範囲を確認する |
調達仕様書には、銅箔の積層構成と実装する面の両方を明記する必要があります。実装の見積依頼(RFQ)で「両面PCB」とだけ書くと、意味が曖昧になります。
片面・両面での搭載密度とアクセス性
両面実装は配置面積を増やしますが、基板外形だけでは下面の使用可能なスペースを適切に評価できません。取付金具、筐体リブ、コネクタの挿入経路、支持部、試験プローブも、新しい部品フットプリントと同じ空間を必要とします。実装後の形状を確認してください。
機構モデルを出発点にして、PCBの上下で使える高さを確保します。その際、コネクタを挿入する空間、印刷時にパネルを支持する空間、保守時に部品へアクセスする空間も含めてください。一見空いている下面の領域が、シャーシのボスの真上に位置していることもあります。その空間はすでに使われています。
適切なレイアウトであれば、デカップリング部品を集積回路(IC)の下に移すことで接続を短くできる場合があります。ただし、その効果は実際のビア配置やリターンパスの構成によって決まります。部品を反対面に移すだけで、電気設計が改善されるわけではありません。
搭載点数は別の問題です。例として、SMT搭載点数が120のBOMで24点を下面へ移すと、第一面は96点、第二面は24点となり、合計は120点のままです。変わるのは工程です。部品数量の増加と費用を混同しないよう、二度目の段取り、基板移載、支持構成について、別々の価格提示を求めてください。
第二面のリフローと部品保持の確認事項
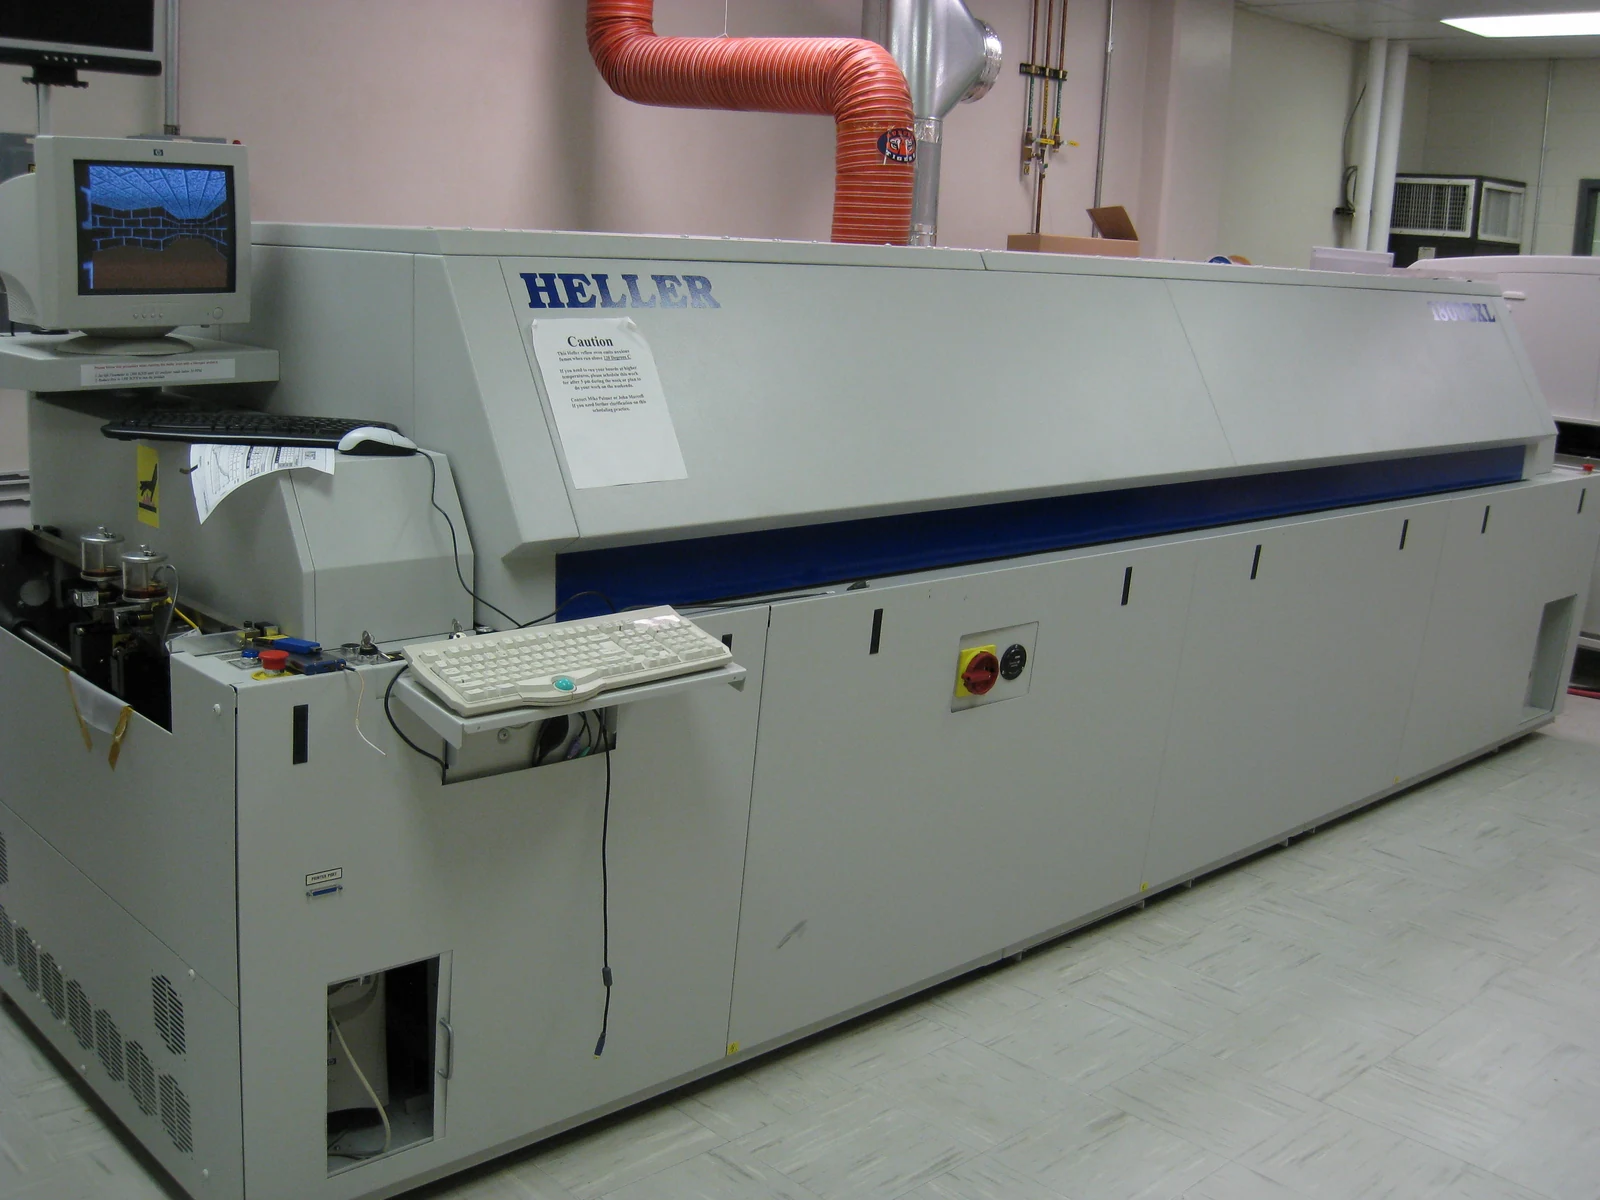
順次処理による両面リフローでは、PCBを二度加熱します。そのため、先に搭載した部品は下向きの状態で二度目の熱履歴に耐える必要があります。一方、二度目の処理に向けて追加した部品が受ける生産リフローの熱履歴は通常一度です。設計レビューでは、第一面が二度の熱履歴を受けることを基準にしてください。修理時の加熱は別に評価します。
一般的な工程順序は次のとおりです。
片面SMT:
ペースト印刷 → ペースト検査 → 部品搭載 → リフロー → 検査 → 電気試験

両面SMT:
第一面の印刷 → ペースト検査 → 第一面の部品搭載 → リフロー → 検査
→ 基板の反転と支持 → 第二面の印刷 → ペースト検査 → 第二面の部品搭載
→ リフロー → 指定に従って両面を検査 → 電気試験
図面が製造順序を決めるわけではありません。「第一面」は、CAD上の表面でも裏面でもあり得ます。どの順序ならパッケージに対応でき、次の印刷時に基板を支持でき、必要な検査アクセスを確保できるかによって決まります。
熱履歴とプロファイルの制限
対象パッケージの推奨条件を確認し、許容サイクル数、パッケージ本体のピーク温度、高温にさらされる時間、吸湿管理を把握してください。そのうえで、最も高温になるパッケージが上限を超えず、最も低温の接合部にもはんだ付けに十分な熱が届くことを検証します。生産時の支持具を使い、基板の両方の向きで妥当性を確認してください。NXP AN10365は、このプロセスウィンドウと、処理間隔が吸湿管理に与える影響を説明しています。
分類試験用のプロファイルは、そのまま炉の運転条件になるものではありません。Infineonの二列ガルウィングパッケージ向けガイドでは、対象となる吸湿感度レベル(MSL)分類済み部品について、両面実装とリワーク一回を想定した三回の適格性確認用リフロー試験を説明しています。この例は、対象パッケージの適用範囲内でのみ使用してください。Infineonの基板実装推奨事項では、接合部のスタンドオフ高さが変わる可能性があるため、二度目のリフローで下向きにすることを避けるべき上面冷却型パッケージも示されています。
二度目のリフローでの部品保持
第一面のはんだは再び溶融することがあります。下向きになった部品が保持されるかどうかは、質量、パッド形状、はんだのぬれ、工程条件によって決まります。小さな部品は付いたままでいられる可能性がありますが、大きさだけでは、実際のプロファイルと基板搬送に耐えられることを証明できません。Texas Instrumentsのパワーモジュール向けガイドは、部品とパッドの特性を評価し、支持治具について説明しています。
可能であれば、重い部品は後から実装してください。これにより、その部品が下向きでリフローされることを避けられる場合が多くなります。ただし、第一面のパッケージの確認は引き続き必要です。順序を変更できない場合は、適格性を確認した保持方法や別の取付工程を検討してください。接着剤を使うと、塗布、硬化、修理について独自の要件が加わります。すべての両面実装基板で接着剤が必要になるわけではありません。
ステンシル、治具、処理間のハンドリング
両面SMTではペースト印刷工程が追加され、下面にすでに搭載された部品を避けて基板を支持する必要があります。印刷時の支持とリフロー時の部品保持は、別々に確認してください。スキージの下でPCBを平らに保つ支持具が、はんだの溶融時に下向きの部品を保持する役割まで果たすとは限りません。
各面には、それぞれ専用のペーストパターンが必要です。二つのパターンがあっても、必ずしも枠付きステンシルを別々に二枚用意する必要はありません。適切な複合治工具やパネル配置であれば、両方のパターンを含められる場合があります。ただし、印刷機の設定、位置合わせ、クリアランスが対象の実装に適合することが条件です。供給する治工具、その所有権、交換が必要になる変更内容を明確にしてください。
ペースト量は重要です。各面のパッケージ構成に合わせて、ステンシルの厚さと開口を選定します。特に、ファインピッチICと、より多くのはんだを必要とするコネクタが同じ面にある場合は注意が必要です。第一面のステンシル仕様をそのまま流用すると、第二面のパッケージに適さないペースト量になることがあります。
ペースト印刷から部品搭載、移載、リフローまで、全工程の支持方法をパネル外形と下面部品の高さに照らして確認してください。支持部は損傷しやすい部品を避けながら、各工程に十分な安定性を基板に与える必要があります。搬送用レールや切り離し部分も、この確認に含めます。
処理間の待ち時間も管理が必要です。露出した部品を衝撃や静電気放電(ESD)から保護し、吸湿に敏感なデバイスについて、保管中から次の加熱工程まで管理状態を追跡してください。工程待ちが発生すると、ハンドリング要件が変わる場合があります。BOMが変わるわけではありません。
検査、リワーク、キープアウトの制約
両面実装では、両方の部品面を対象にした検査・修理計画が必要です。レイアウトをリリースする前に、必要なアクセスを確保してください。回路が電気的に正しくても、プローブ、支持具、修理工具のために予定していた場所を下面部品が占めると、検証に費用がかかることがあります。
はんだペースト検査(SPI)は部品搭載前のペースト堆積状態を確認し、自動光学検査(AOI)はプログラムで設定した範囲の可視部分を評価します。ボールグリッドアレイ(BGA)など、接合部が隠れるパッケージでは、指定されたX線検査が必要になる場合があります。AOIはパッケージを透視できません。基板の表裏で向かい合う部品が、X線画像の判読を難しくすることもあります。
電気試験のカバレッジは別に定義してください。インサーキットテスト(ICT)、フライングプローブ試験、書き込み用の接続部には、到達可能なノード、適合する支持方法、合意した判定限界が必要です。裏面の検査画像を追加しただけでは、実装した回路が動作することの証明にはなりません。
修理では、さらに別のアクセス問題が生じます。部品を取り外したり交換したりするとき、反対面のパッケージが直接の作業範囲外にあっても、そこへ熱が伝わる可能性があります。そのため、リワーク計画では対象接合部だけでなく、裏面のデバイスも考慮する必要があります。ノズルのクリアランス、局所的な支持、累積の熱履歴を確認し、修理後の確認項目を指定してください。
キープアウト領域には、部品配置、支持、プロービング、修理に必要な空間と、取り付ける筐体を含める必要があります。必要なクリアランスは工具によって決まります。一つの間隔値ですべての工程に対応できると考えず、実際の工具形状とパッケージの制約を使って確認してください。
片面実装が有利になる場合
現実的な片面レイアウトで電気、機構、試験の要件を満たせるなら、片面実装が有利です。面ごとに必要な工程が少なく、下面の障害物も少ないため、比較の基準として役立ちます。第二面を使うことに製品上の利点がない限り、この基準を維持してください。
生産工程
一般的な全SMTの実装では、片面だけに部品を搭載すれば、二度目のペースト印刷と部品搭載のシーケンスが不要になります。生産側では、二度目のリフローに向けた下向きの部品保持について適格性を確認する必要もなくなります。ただし、その後にはんだ付けや修理を行う場合は、その作業自体の熱的な評価が引き続き必要です。これにより、試作時の変更を簡素化できる場合があります。材料の供給状況は、引き続き納入に影響します。
製品形状
例として、必要な配線と冷却を確保したうえで、すでに筐体に収まっている80 mm × 60 mmの制御基板を考えます。部品を下面に移せるという理由だけで、外形面積4,800 mm²を小さくする必要はありません。裏面を空けておくほうが、取付支持、熱接続面、筐体内の限られた隙間への対応を通じて、より大きな価値を生む場合があります。
保守と検証
片面実装では、プローブや交換工具がより直接的にアクセスできる経路を確保できる場合があります。ただし、アクセス性は依然として設計で考慮する必要があります。到達可能なノードと安定した支持を確保し、下面を部品配置に使う価値よりも、こうした実務上の保守メリットが大きい場合に片面実装を選んでください。
両面実装が有利になる場合
第二面を実装に使うことで、重要なスペース制約や部品位置の制約を解消できるなら、両面実装が有利です。その結果として必要になる生産工程を確認してください。外形を小さくする利点があるのは、実装後の基板に十分なクリアランス、熱的余裕、検証のためのアクセスが残る場合だけです。
生産工程
設計が安定している場合、繰り返し生産によって、一回限りの治工具費やプログラム作成費をより多くの台数に配分できます。それでも第二面の作業は繰り返し発生するコストとして残ります。数量が増えれば両面工程が経済的になると判断する前に、実際のロットサイズと段取りの前提を比較してください。治工具の再利用についても合意が必要です。
製品形状
同じレイアウト検討の例で、実現可能な両面設計によって、外形を80 mm × 60 mmから60 mm × 60 mmへ縮小できると仮定します。面積は4,800 mm²から3,600 mm²へ減り、25%の縮小になります。これにより、筐体の制約を解消できる場合があります。ただし、基板製造コストが25%削減されることを示すものではありません。コストは、パネルの利用効率と見積対象の工程によって引き続き決まるためです。
保守と検証
両面への配置により、コネクタや保守のために有用な領域を確保しながら、ほかの部品を別の場所へ移せる場合があります。プローブで到達できる状態を維持してください。この配置配分によって検査と修理のアクセスを確保できるとき、両面実装が有利になります。下面のすべての部品配置位置を埋めてしまうと、その目的を損ないます。
両面実装の追加工程が正当化される条件
検証された製品上の利点が製造の追加コストを上回り、工程がプロジェクトの熱、支持、アクセス要件を満たす場合に、両面実装の追加工程は正当化されます。まず、実現可能な設計同士を比較してください。価格面の利点があっても、遮られたテストポイントや不適切なパッケージを、リフローに適合させることはできません。
| プロジェクトの制約 | 選択・検討する内容 | リリース条件 |
|---|---|---|
| 部品が片面に余裕を持って収まる | 片面実装 | 配線、冷却、試験アクセスが製品要件を満たす |
| 固定された外形内では、片面に部品を収められない | 両面実装 | 機構モデルで、使用可能な下面高さと支持用アクセスが確保されている |
| 一方の面の大部分を重いパッケージや上面冷却型パッケージが占める | 可能であれば、その面を後から実装する | パッケージの制約と第一面の部品保持の要件を満たす |
| 第一面の部品の熱的許容範囲が限られている | 順序の変更、部品の変更、工程の見直し | 第一面の各部品が、それぞれの制限内で予定された二度の生産リフロー熱履歴に対応できる |
| 下面部品が必要なプローブや修理工具を妨げる | 第二面を追加する前に配置を見直す | 提案レイアウトで、治具、書き込み、リワークのアクセスが実証されている |
| 少量発注で治工具費がコストの大半を占める | 片面実装と両面実装の見積を比較する | 一回限りの技術対応費・治工具費と、繰り返し発生する段取り費・単価を分ける |
同じ条件で見積を比較する
実装の追加費用と製品のコスト削減を分けてください。外形の縮小はパネル利用効率やベア基板の価格を変える場合があります。一方、基板仕様を変えずに裏面へ部品を追加しても、それだけで銅箔の積層構成が変わったり、基板製造コストの削減が成立したりするわけではありません。
次の比較式を使います。
納入基板一枚当たりの追加コスト = 一枚当たりの追加作業 + ロット当たりの追加段取り / ロット数量 + 追加の一回限りの治工具費 / 合意した償却数量 − 検証済みの一枚当たり製品コスト削減額。
通貨と納入範囲をそろえてください。繰り返し発生する段取り費には実際のロット数量を使い、一回限りの費用をどの数量に配分するか明示します。そうすれば、試作発注を、仮定した製品寿命全体の生産数量と比較することを避けられます。歩留まりや修理に関する見込み費用は、合意済みで説明可能な根拠に基づいて含めてください。これは計算の枠組みであり、見積そのものではありません。
| 確認項目 | 機器メーカー(OEM)が提示する情報 | 実装会社の回答 | 購買側の確認 |
|---|---|---|---|
| 配置と順序 | BOM、面情報付きの部品中心座標データ、実装図面 | 提案する面の実装順序と例外 | 両方の見積で、搭載部品と改訂版が同じである |
| 治工具と支持 | パネル外形、部品高さ、機構上の制約 | ペースト印刷用治工具、支持具、キャリア、およびそれらの改訂要否 | 一回限りの費用、所有権、再利用を明確にする |
| 検証と修理 | 必要な検査、試験カバレッジ、保守上の制約 | 検査方向、試験アクセス、修理方針 | 受入範囲が同じで、除外事項が定義されている |
| 発注条件 | 試作数量、繰り返し生産のロット数量、想定される変更 | 段取り、繰り返し作業、治工具のコスト | ロットごとの費用と一枚ごとの費用を分ける |
リリース前に責任分担を確定してください。OEMは設計上の制約と受入要件を提示し、実装会社は実行可能な順序と、それに対応する治工具および検査範囲を提案します。購買は、そうして合意した前提に基づいて見積を比較します。第二面の検査計画が未定義のままだと、見積条件がそろいません。
よくある質問
プリント基板の片面実装と両面実装は、部品を搭載する面と、製造に必要な工程が異なります。以下では、こうした選択が基板の積層構成、はんだ付け順序、見積とどう関係するかを説明します。
多層PCBでも、部品を片面だけに実装できますか?
はい。銅箔層数と部品を取り付ける面は、別々の設計上の選択です。多層基板で内部層が配線、電源、グラウンド接続を担っていても、部品が一方の面にだけ配置されていれば片面実装です。
両面実装では、必ず二回のリフローが必要ですか?
いいえ。二回のリフローは、両面を順次処理する一般的なSMTでの通常の基準です。混載実装や手作業で仕上げる実装では、リフロー、選択はんだ付け、フローはんだ付け、手はんだ付けを別の組み合わせで使うことがあります。実装面数からすべての作業を推定するのではなく、実際の工程を指定してください。
どちらの基板面を先に実装するかは、何で決まりますか?
部品保持、熱的制限、支持用アクセス、検査計画によって第一面が決まります。重いパッケージや、それ以外の制約があるパッケージは、後から実装する面に配置することが多くなります。第一面の部品について、二度の生産リフロー熱履歴と下向きでの処理を確認してください。CAD上の表面・裏面という名称が製造順序を決めるわけではありません。
重い部品を第二面に取り付けることはできますか?
はい。そのパッケージの制限と生産工程が許容する場合は可能です。重い部品を二度目の処理で取り付けると、それらの部品が下向きでリフローされることを避けられる場合が多くなります。ただし、最終使用時の振動や機械的荷重については、炉内のはんだによる保持とは別に、取付方法そのものを評価する必要があります。
両面実装にすると、見積のどの項目が変わりますか?
ペースト印刷用治工具、面ごとのプログラム作成、段取り、印刷、ハンドリング、支持、検査が変わる可能性があります。工程によっては、保持用治工具や別の修理方法が必要になることもあります。一回限りの費用と繰り返し費用を分け、同じBOM、数量、基板仕様、試験カバレッジで比較してください。
両面実装のコストは二倍になりますか?
固定の倍率はありません。第二面を使うと工程は増えますが、部品を面間で移すだけなら部品点数や材料費は二倍になりません。全体の経済性は、治工具、ロットサイズ、試験アクセス、および検証された基板や筐体のコスト削減にも左右されます。
両面実装には、別々のステンシルが二枚必要ですか?
一般的なペースト印刷によるSMT工程では、各面に対応する二つのペーストパターンが必要ですが、枠付きステンシルを必ず別々に二枚用意するとは限りません。物理的なステンシル構成は、パネル設計と治工具の構成方針によって決まります。見積には、何が供給され、何を再利用できるかを明記する必要があります。
両面実装は、片面実装より信頼性が低いのですか?
両面実装が本質的に低信頼というわけではありません。信頼性は、設計、材料、適格性を確認した工程、使用条件によって決まります。追加の熱履歴、下向きでの部品保持、修理アクセスには注意が必要ですが、実装面数だけで信頼性の等級を決めることはできません。
最後に:選定の推奨事項
片面の実装で製品要件を満たし、適切なアクセスを確保できる場合は、片面実装を選んでください。第二面を使うことで、実装スペースや部品配置に明確な利点が得られ、追加工程の確認と価格評価が済んでいる場合は、両面実装を選びます。
BOM、面情報付きの搭載データ、実装図面、機構モデル、数量、必要な試験カバレッジを準備してください。リフローや保持に特別な制約がある部品を明示し、提案する実装順序と、治工具費・繰り返し費用を分けた提示を求めます。
JASPERのプロジェクトでは、プリント基板実装サービスの問い合わせ窓口を利用して、この資料一式と片面・両面の実装方法を相談してください。生産に向けてレイアウトをリリースする前に、面の実装順序、支持方法、受入範囲を確定します。
Ready to Start Your Project?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.