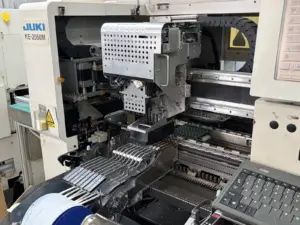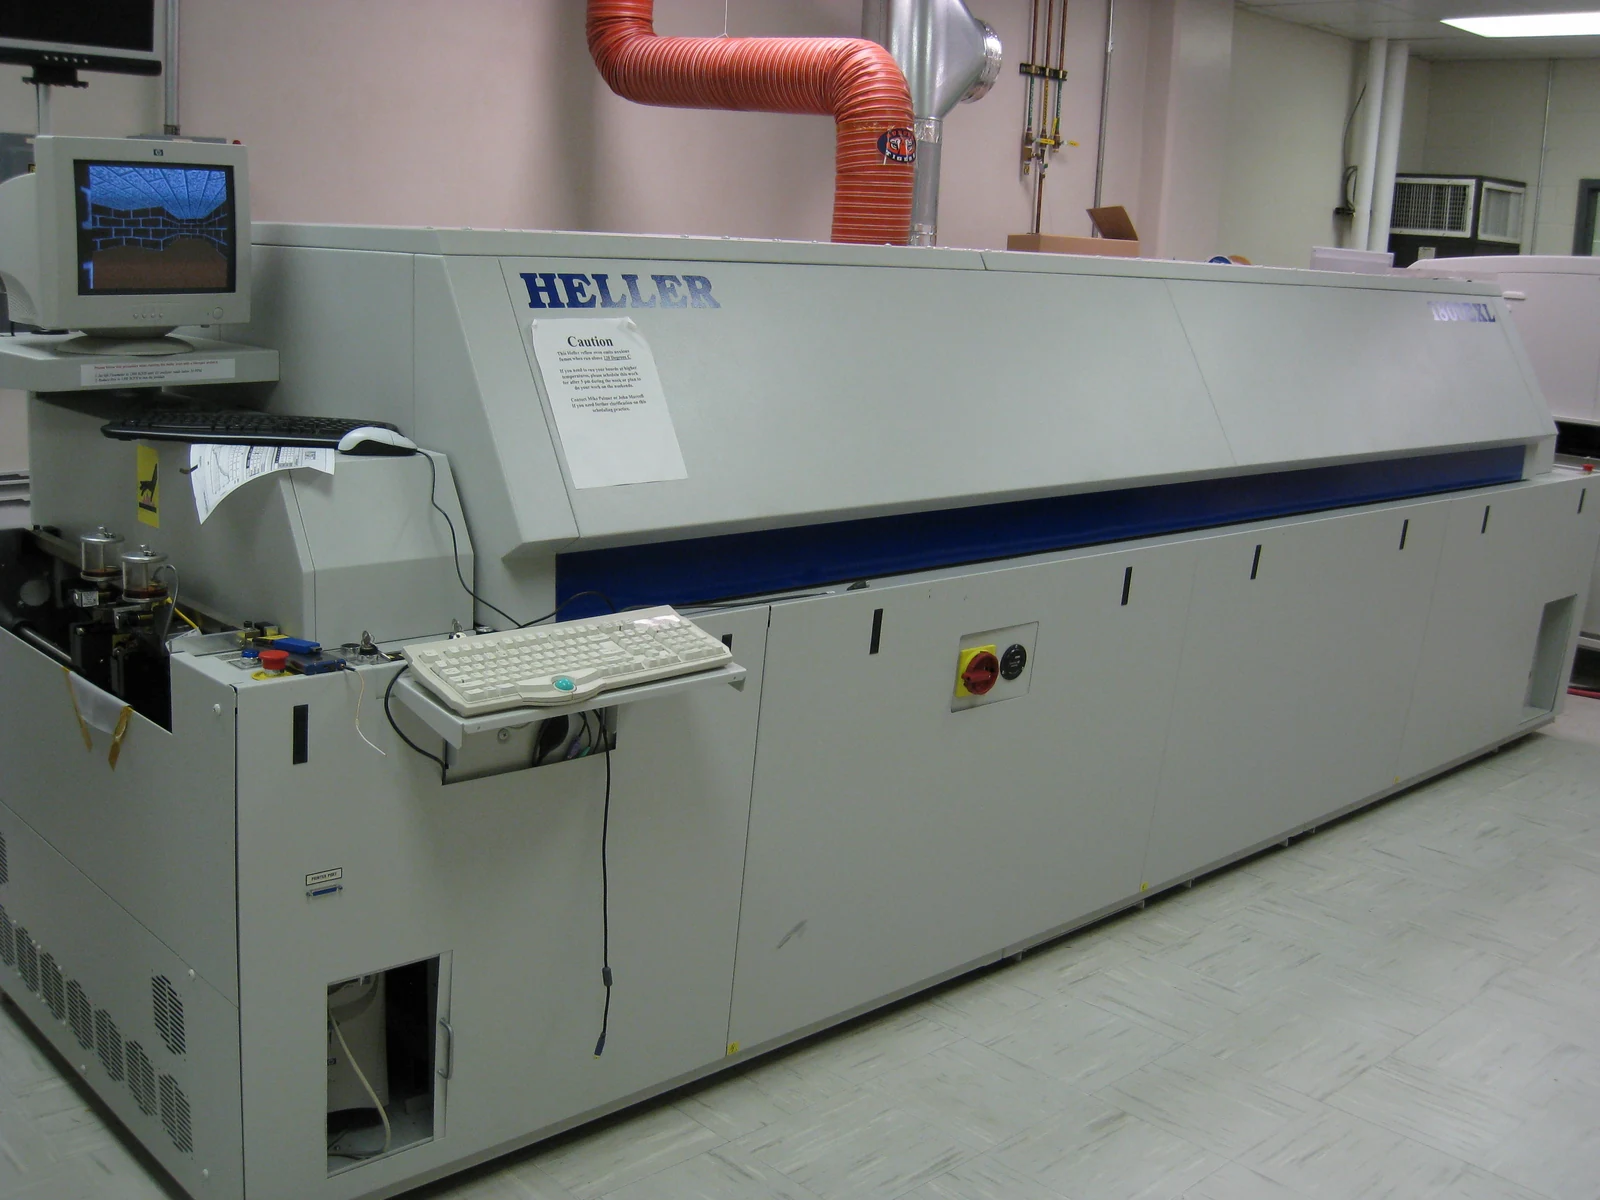
Bei der einseitigen Bestückung einer Leiterplatte (PCB) befinden sich die Bauteile auf einer Leiterplattenseite; bei der beidseitigen Bestückung werden beide Seiten genutzt, unabhängig von der Anzahl der Kupferlagen. Wählen Sie eine bestückte Seite, wenn die Schaltung mit geeigneter Leiterbahnführung, Kühlung und Zugänglichkeit darauf Platz findet. Nutzen Sie die zweite Seite, wenn eine kleinere Grundfläche oder eine notwendige Bauteilposition die zusätzlichen Arbeitsgänge rechtfertigt. Planen Sie bei der konventionellen sequenziellen Oberflächenmontage (SMT) 2 Reflow-Durchläufe ein und prüfen Sie die Bauteile der ersten Seite auf beide thermischen Belastungen. Der Kostenunterschied entsteht durch Drucken, Handhabung, Unterstützung und Verifikation, nicht durch einen allgemeingültigen Multiplikator.
Foto: Nelatan / Wikimedia Commons · CC BY-SA 3.0.
- Einseitige und beidseitige Leiterplattenbestückung im Überblick
- Bestückungsseiten sind nicht dasselbe wie Kupferlagen
- Bestückungsdichte und Zugänglichkeit auf einer oder beiden Seiten
- Reflow-Löten der zweiten Seite und Fragen zum Bauteilhalt
- Thermische Belastung und Profilgrenzen
- Bauteilhalt während des zweiten Durchlaufs
- Schablonen, Vorrichtungen und Handhabung zwischen den Durchläufen
- Einschränkungen bei Inspektion, Nacharbeit und Freihaltebereichen
- Wann die einseitige Bestückung im Vorteil ist
- Produktionsprozess
- Produktgeometrie
- Wartung und Verifikation
- Wann die beidseitige Bestückung im Vorteil ist
- Produktionsprozess
- Produktgeometrie
- Wartung und Verifikation
- Wann die beidseitige Bestückung die zusätzlichen Arbeitsgänge rechtfertigt
- Angebote auf gleicher Grundlage vergleichen
- Häufig gestellte Fragen
- Kann eine Multilayer-Leiterplatte Bauteile auf nur einer Seite haben?
- Erfordert die beidseitige Bestückung immer zwei Reflow-Durchläufe?
- Was bestimmt, welche Leiterplattenseite zuerst bestückt wird?
- Können schwere Bauteile auf der zweiten Seite montiert werden?
- Welche Angebotspositionen ändern sich, wenn eine Leiterplatte beidseitig bestückt wird?
- Kostet die beidseitige Bestückung doppelt so viel?
- Benötigt die beidseitige Bestückung zwei separate Schablonen?
- Ist die beidseitige Bestückung weniger zuverlässig als die einseitige Bestückung?
- Abschließende Empfehlung
Einseitige und beidseitige Leiterplattenbestückung im Überblick
Die einseitige Bestückung ist die einfachere Produktionslösung, wenn beide Layouts die Produktanforderungen erfüllen. Die beidseitige Bestückung ist gerechtfertigt, wenn die Nutzung der Unterseite ein tatsächliches Bauraum- oder Platzierungsproblem löst. Vergleichen Sie vor der Entscheidung realisierbare Layouts mit derselben Stückliste (BOM), Prüfabdeckung und Bestellmenge.
| Projektpriorität | Bevorzugter Ausgangspunkt | Grund für eine andere Wahl |
|---|---|---|
| Geringster Bestückungsaufwand bei ausreichender Leiterplattenfläche | Einseitige Bestückung | Die größere Leiterplatte erhöht die Gehäuse- oder Leiterplattenfertigungskosten so stark, dass sie den zusätzlichen Bestückungsaufwand überwiegen |
| Feste, dicht belegte Leiterplattenkontur | Beidseitige Bestückung | Die verfügbare Höhe auf der Unterseite, die Unterstützung oder der Prüfzugang verhindern eine nutzbare Platzierung |
| Direkter Zugang für Reparaturen und Prüfspitzen | Einseitige Bestückung | Auch ein beidseitiges Layout erhält den erforderlichen Zugang für Werkzeuge und Prüfspitzen |
| Bauteile werden auf gegenüberliegenden Produktseiten benötigt | Beidseitige Bestückung | Eine Änderung am Steckverbinder oder an der Mechanik beseitigt diese Anforderung bei niedrigeren Gesamtkosten |
Eine zweite Bestückungsseite schafft Platz für Bauteile. Sie verbessert nicht automatisch die elektrische Leistungsfähigkeit, erhöht nicht automatisch die Zuverlässigkeit und reduziert nicht automatisch die erforderliche Anzahl der Kupferlagen.
Bestückungsseiten sind nicht dasselbe wie Kupferlagen
Bestückungsseiten beschreiben, wo die Bauteilkörper montiert werden; Kupferlagen beschreiben den leitfähigen Lagenaufbau der PCB. Eine Multilayer-Leiterplatte kann sämtliche Bauteile auf nur einer Seite tragen. Auch eine Leiterplatte mit zwei Kupferlagen kann eine oder beide Seiten für Bauteile nutzen. Auf der Rückseite verlötete Anschlüsse bedrahteter Bauteile ergeben für sich genommen keine zweite Bauteilmontageseite.
Die beiden Bestückungsoptionen sind 1 bestückte Seite und 2 bestückte Seiten. Bei einem konventionellen reinen SMT-Prozess umfassen die üblichen Produktionsabläufe entsprechend 1 Reflow-Durchlauf und 2 Reflow-Durchläufe. Zusätzliche Selektivlöt-, manuelle oder Nacharbeitsvorgänge müssen separat berücksichtigt werden.
Verwenden Sie den folgenden Vergleich bei unveränderter BOM, Spezifikation der unbestückten Leiterplatte, Menge und Abnahmeanforderungen. Änderungen an der Leiterplattengröße oder am Gehäuse gehören in einen separaten Produktkostenvergleich.
| Bestückungsfaktor | Einseitige Bestückung | Beidseitige Bestückung | Kostenmechanismus | Designprüfung |
|---|---|---|---|---|
| Bauteilplatzierung | Eine bestückte Seite und das zugehörige Bestückungsprogramm | Zwei bestückte Seiten und seitenspezifische Bestückungsdaten | Zweites Rüsten, Ausrichten und Umsetzen der Leiterplatte; die Gesamtzahl der Platzierungen muss nicht steigen | Seitenzuordnung in den Zentroiddaten, Rotation, Polarität und nicht zu bestückende Positionen prüfen |
| Reflow-Abfolge | Bei einer reinen SMT-Baugruppe normalerweise ein Reflow-Durchlauf in der Produktion | Normalerweise sequenzielles Reflow-Löten der ersten und zweiten Seite | Ein weiterer Ofendurchlauf, Handhabung und Profilverifikation | Bauteile der ersten Seite auf zwei thermische Belastungen und Halt in nach unten gerichteter Lage prüfen |
| Schablonenvorbereitung | Ein seitenspezifisches Pastenmuster | Zwei seitenspezifische Pastenmuster | Pastendruckwerkzeuge, Rüsten, Druckinspektion und Reinigung; die physische Schablonenanzahl hängt vom Werkzeugkonzept ab | Öffnungsgeometrie und Pastenvolumen für jede Seite prüfen |
| Leiterplattenunterstützung | Die unbestückte Rückseite bietet mehr Auflagepositionen | Bereits vorhandene Bauteile auf der Unterseite schränken Auflagen und Werkstückträger ein | Programmierung der Unterstützung, bei Bedarf spezielle Werkzeuge und Beladezeit | Gehäusehöhen, Transportränder, Nutzensteifigkeit und Kontaktpunkte der Auflagen prüfen |
| Inspektionszugang | Eine Bauteilseite sowie relevante Merkmale der Lötseite sind zu inspizieren | Inspektionszugang und Abdeckung für beide Seiten | Zusätzliches Orientieren, Inspektionsprogrammierung und Auswertung | Optische Sichtlinien, Inspektion verdeckter Lötstellen und Prüfzugang erhalten |
| Belastung bei Nacharbeit | Auf der Gegenseite befinden sich normalerweise weniger störende Bauteile | Bauteile auf der Gegenseite können Werkzeuge behindern oder unerwünschter Wärme ausgesetzt werden | Mehr Rüsten, Abschirmung, Unterstützung und Verifikation nach der Reparatur | Düsenfreiraum, lokale Erwärmung und verbleibenden thermischen Spielraum der Bauteile prüfen |
Die Beschaffungsspezifikation sollte sowohl den Kupferlagenaufbau als auch die bestückten Seiten nennen. „Doppelseitige PCB“ allein ist in einer Angebotsanfrage für die Bestückung (RFQ) mehrdeutig.
Bestückungsdichte und Zugänglichkeit auf einer oder beiden Seiten
Die beidseitige Bestückung schafft zusätzliche Platzierungsfläche, doch die Leiterplattenkontur ist kein gutes Maß für den nutzbaren Raum auf der Unterseite. Befestigungselemente, Gehäuserippen, Einsteckwege von Steckverbindern, Auflagen und Prüfspitzen konkurrieren mit den neuen Bauteil-Footprints. Prüfen Sie die Geometrie der montierten Baugruppe.
Beginnen Sie mit dem mechanischen Modell und reservieren Sie die verfügbare Höhe oberhalb und unterhalb der PCB. Berücksichtigen Sie dabei den Platz zum Einstecken von Steckverbindern, zum Unterstützen des Nutzens beim Drucken und zum Erreichen der Bauteile bei Wartungsarbeiten. Ein scheinbar freier Bereich der Unterseite kann direkt über einem Gehäusedom liegen. Dieser Raum ist bereits belegt.
Das Platzieren von Entkopplungsbauteilen unter einem integrierten Schaltkreis (IC) kann bei geeignetem Layout die Verbindungen verkürzen. Der Nutzen hängt von der tatsächlichen Anordnung der Durchkontaktierungen und Rückstrompfade ab; das Verschieben eines Bauteils auf die Gegenseite ergibt für sich genommen kein besseres elektrisches Design.
Die Anzahl der Platzierungen ist eine separate Frage. Bei einer beispielhaften BOM mit 120 SMT-Platzierungen verbleiben nach dem Verschieben von 24 Bauteilen auf die Unterseite 96 auf der ersten und 24 auf der zweiten Seite: Insgesamt sind es weiterhin 120. Was sich ändert, ist der Fertigungsablauf. Fordern Sie getrennte Preise für das zweite Rüsten, das Umsetzen der Leiterplatte und die Unterstützungsanordnung an, damit diese Positionen nicht mit einer höheren Bauteilmenge verwechselt werden.
Reflow-Löten der zweiten Seite und Fragen zum Bauteilhalt
Beim sequenziellen beidseitigen Reflow-Löten wird die PCB zweimal erwärmt. Die zuerst bestückten Bauteile müssen daher eine zweite thermische Belastung in nach unten gerichteter Lage vertragen. Bauteile, die für den zweiten Durchlauf hinzugefügt werden, durchlaufen dagegen normalerweise nur einen Produktions-Reflow. Legen Sie bei der Designprüfung zwei thermische Belastungen für die erste Seite zugrunde. Bewerten Sie Reparaturerwärmungen separat.
Ein konventioneller Ablauf lautet:
Einseitige SMT-Bestückung:
Paste drucken → Paste inspizieren → Bauteile bestücken → Reflow-Löten → inspizieren → elektrisch prüfen

Beidseitige SMT-Bestückung:
Erste Seite bedrucken → Paste inspizieren → erste Seite bestücken → Reflow-Löten → inspizieren
→ Leiterplatte wenden und unterstützen → zweite Seite bedrucken → Paste inspizieren → zweite Seite bestücken
→ Reflow-Löten → beide Seiten gemäß Vorgabe inspizieren → elektrisch prüfen
Die Zeichnung legt die Reihenfolge nicht fest. Die „erste Seite“ kann die CAD-Ober- oder Unterseite sein, je nachdem, welcher Ablauf die Gehäuse berücksichtigt, die Unterstützung beim nächsten Druck ermöglicht und den erforderlichen Inspektionszugang freihält.
Thermische Belastung und Profilgrenzen
Prüfen Sie die Empfehlungen für die konkreten Gehäuse hinsichtlich zulässiger Zyklen, maximaler Gehäusetemperatur, Verweildauer bei Temperatur und Feuchtehandhabung. Verifizieren Sie anschließend, dass die kälteste Lötstelle genügend Wärme zum Löten erhält, ohne dass das heißeste Gehäuse seine Grenzen überschreitet. Validieren Sie beide Leiterplattenorientierungen mit den in der Produktion verwendeten Unterstützungen. NXP AN10365 erläutert dieses Prozessfenster und die Auswirkungen des Zeitabstands zwischen den Durchläufen auf die Feuchtekontrolle.
Ein Klassifizierungsprofil ist kein Ofenrezept. Infineons Leitfaden für zweireihige Gullwing-Gehäuse beschreibt drei Reflow-Qualifikationsdurchläufe für die betreffenden, nach Feuchteempfindlichkeitsstufe (MSL) klassifizierten Bauteile. Diese repräsentieren eine beidseitige Bestückung und einen Nacharbeitszyklus. Wenden Sie dieses Beispiel nur innerhalb des Geltungsbereichs der betreffenden Gehäuse an. Die Bestückungsempfehlungen von Infineon nennen außerdem oberseitig gekühlte Gehäuse, bei denen ein zweiter Reflow-Durchlauf in nach unten gerichteter Lage vermieden werden sollte, weil sich die Abstandshöhe der Lötverbindung verändern kann.
Bauteilhalt während des zweiten Durchlaufs
Das Lot auf der ersten Seite kann erneut schmelzen. Der Halt eines nach unten gerichteten Bauteils hängt von seiner Masse, der Padgeometrie, der Lotbenetzung und den Prozessbedingungen ab. Ein kleines Gehäuse kann haften bleiben, doch die Größe allein belegt nicht, dass es das tatsächliche Profil und den Leiterplattentransport übersteht. Der Leitfaden von Texas Instruments zu Leistungsmodulen bewertet Bauteil- und Padmerkmale und behandelt unterstützende Vorrichtungen.
Bestücken Sie schwerere Bauteile nach Möglichkeit im zweiten Durchgang. Dadurch lässt sich für diese Bauteile häufig ein Reflow-Durchlauf in nach unten gerichteter Lage vermeiden; die Gehäuse auf der ersten Seite müssen dennoch geprüft werden. Lässt sich die Reihenfolge nicht ändern, ziehen Sie eine qualifizierte Sicherungsmethode oder einen anderen Montagevorgang in Betracht. Klebstoff bringt eigene Anforderungen an Dosierung, Aushärtung und Reparatur mit sich. Er ist keine grundsätzliche Voraussetzung für jede beidseitig bestückte Leiterplatte.
Schablonen, Vorrichtungen und Handhabung zwischen den Durchläufen
Beidseitige SMT-Bestückung ergänzt einen Pastendruckvorgang und erfordert Unterstützung um die bereits auf der Unterseite bestückten Bauteile herum. Prüfen Sie die Druckunterstützung und den Bauteilhalt beim Reflow-Löten separat. Eine Auflage, die die PCB unter der Rakel eben hält, kann für den Halt eines nach unten gerichteten Bauteils beim Aufschmelzen des Lots wirkungslos sein.
Jede Seite benötigt ein eigenes Pastenmuster. Zwei Muster erfordern nicht immer zwei separat gerahmte Schablonen: Ein geeignetes kombiniertes Werkzeug oder eine entsprechende Nutzenanordnung kann beide enthalten, sofern Druckereinrichtung, Ausrichtung und Freiräume für die konkrete Baugruppe geeignet sind. Definieren Sie die gelieferten Werkzeuge, die Eigentumsverhältnisse und die Änderungen, die einen Austausch auslösen.
Das Pastenvolumen ist entscheidend. Wählen Sie Schablonendicke und Öffnungen passend zum Gehäusemix jeder Seite, insbesondere wenn sich ein Fine-Pitch-IC und ein Steckverbinder mit höherem Lotbedarf dieselbe Seite teilen. Eine unveränderte Übernahme der Schablonenspezifikation der ersten Seite kann zu ungeeigneten Pastendepots für die Gehäuse der zweiten Seite führen.
Prüfen Sie die Unterstützung entlang des gesamten Ablaufs, vom Pastendruck über Bestückung und Transfer bis zum Reflow-Löten, anhand der Nutzenkontur und der Bauteilhöhen auf der Unterseite. Auflagen müssen empfindliche Bauteile meiden und die Leiterplatte zugleich für den jeweiligen Vorgang ausreichend stabil halten. Beziehen Sie Transportränder und Abtrennbereiche in diese Prüfung ein.
Auch der Zeitabstand zwischen den Durchläufen muss kontrolliert werden. Schützen Sie freiliegende Bauteile vor Stößen und elektrostatischen Entladungen (ESD), und verfolgen Sie feuchteempfindliche Bauteile während der Lagerung und bis zum nächsten Erwärmungsschritt. Wartezeiten können die Handhabungsanforderungen verändern. Sie verändern nicht die BOM.
Einschränkungen bei Inspektion, Nacharbeit und Freihaltebereichen
Für beidseitig bestückte Leiterplatten ist ein Inspektions- und Reparaturplan für beide Bauteilseiten erforderlich. Reservieren Sie die notwendigen Zugänge vor der Layoutfreigabe. Eine Schaltung kann elektrisch korrekt sein und dennoch aufwendig zu verifizieren werden, sobald Bauteile auf der Unterseite die für Prüfspitzen, Auflagen oder Reparaturwerkzeuge vorgesehenen Stellen belegen.
Die Lotpasteninspektion (SPI) prüft die Depots vor der Bestückung, während die automatisierte optische Inspektion (AOI) sichtbare Merkmale innerhalb ihrer programmierten Abdeckung bewertet. BGA-Gehäuse mit einem Raster aus Lötkugeln und andere Gehäuse mit verdeckten Lötstellen können eine spezifizierte Röntgeninspektion benötigen. AOI kann nicht durch ein Gehäuse hindurchsehen. Gegenüberliegende Bauteile können zudem die Auswertung von Röntgenbildern erschweren.
Definieren Sie die elektrische Prüfabdeckung separat. In-Circuit-Tests (ICT), Flying-Probe-Tests mit beweglichen Prüfspitzen und Programmieranschlüsse benötigen erreichbare Knoten, eine kompatible Unterstützung und vereinbarte Grenzwerte. Eine zusätzliche Inspektionsansicht der Rückseite belegt allein nicht, dass die bestückte Schaltung funktioniert.
Die Reparatur bringt ein weiteres Zugangsproblem mit sich. Beim Entfernen oder Ersetzen eines Bauteils kann Wärme ein gegenüberliegendes Gehäuse erreichen, selbst wenn dieses außerhalb des unmittelbaren Arbeitsbereichs liegt. Deshalb muss der Nacharbeitsplan neben der betroffenen Lötstelle auch Bauteile auf der Rückseite berücksichtigen. Prüfen Sie Düsenfreiraum, lokale Unterstützung und kumulierte thermische Belastung. Legen Sie die Prüfungen nach der Reparatur fest.
Freihaltebereiche müssen Bestückung, Unterstützung, Kontaktierung und Reparatur sowie das montierte Gehäuse berücksichtigen. Das Werkzeug bestimmt den erforderlichen Freiraum. Verwenden Sie die tatsächliche Werkzeuggeometrie und die Einschränkungen der Bauteilgehäuse, statt einen einzigen Abstandswert für alle Vorgänge als ausreichend anzusehen.
Wann die einseitige Bestückung im Vorteil ist
Die einseitige Bestückung ist im Vorteil, wenn ein praktikables Layout auf einer Seite die elektrischen, mechanischen und prüftechnischen Anforderungen erfüllt. Weniger seitenabhängige Arbeitsgänge und weniger Hindernisse auf der Unterseite machen sie zu einer sinnvollen Ausgangslösung. Behalten Sie diese bei, solange die zweite Seite keinen Produktvorteil bietet.
Produktionsprozess
Eine bestückte Seite vermeidet bei einer konventionellen reinen SMT-Baugruppe die zweite Pastendruck- und Bestückungssequenz. Das Produktionsteam muss außerdem keinen Bauteilhalt in nach unten gerichteter Lage für einen zweiten Reflow-Durchlauf qualifizieren. Jeder spätere Löt- oder Reparaturvorgang benötigt dennoch seine eigene thermische Bewertung. Dies kann Prototypenänderungen vereinfachen. Die Materialversorgung beeinflusst weiterhin die Lieferung.
Produktgeometrie
Betrachten Sie beispielhaft eine 80 mm × 60 mm große Steuerplatine, die mit der erforderlichen Leiterbahnführung und Kühlung bereits in ihr Gehäuse passt. Ihre Konturfläche von 4.800 mm² muss nicht allein deshalb kleiner werden, weil Bauteile auf die Unterseite verlagert werden könnten. Eine freie Rückseite kann durch Montageauflagen, eine thermische Schnittstelle oder einen begrenzten Gehäusespalt einen höheren Nutzen bieten.
Wartung und Verifikation
Eine bestückte Seite kann einen direkteren Zugang für Prüfspitzen und Austauschwerkzeuge ermöglichen. Die Zugänglichkeit muss dennoch konstruktiv berücksichtigt werden. Erhalten Sie erreichbare Knoten und eine stabile Unterstützung. Wählen Sie dann die einseitige Bestückung, wenn diese praktischen Wartungsvorteile den Wert der zusätzlich nutzbaren Bestückungsfläche auf der Unterseite überwiegen.
Wann die beidseitige Bestückung im Vorteil ist
Die beidseitige Bestückung ist im Vorteil, wenn die zweite bestückte Seite eine wesentliche Einschränkung beim Bauraum oder bei der Bauteilposition löst. Bestätigen Sie den daraus resultierenden Produktionsablauf. Eine kleinere Kontur hilft nur, wenn die bestückte Leiterplatte weiterhin ausreichend Freiraum, thermische Reserve und Zugang für die Verifikation bietet.
Produktionsprozess
Bei einem stabilen Design können Wiederholungsaufträge einmalige Werkzeug- und Programmierkosten auf mehr Einheiten verteilen. Die Arbeitsgänge für die zweite Seite bleiben wiederkehrende Kosten. Vergleichen Sie daher die tatsächlichen Losgrößen und Rüstannahmen, bevor Sie entscheiden, dass die Stückzahl den beidseitigen Ablauf wirtschaftlich macht. Die Wiederverwendung von Werkzeugen muss vereinbart werden.
Produktgeometrie
Nehmen Sie in derselben beispielhaften Layoutstudie an, dass ein realisierbares beidseitiges Design die Kontur von 80 mm × 60 mm auf 60 mm × 60 mm verkleinert. Die Fläche sinkt von 4.800 mm² auf 3.600 mm², also um 25%. Das kann eine Gehäuseeinschränkung lösen. Es belegt keine Einsparung von 25% bei der Leiterplattenfertigung, da weiterhin die Nutzenauslastung und der angebotene Prozess die Kosten bestimmen.
Wartung und Verifikation
Eine beidseitige Platzierung kann einen sinnvollen Bereich für Steckverbinder oder Wartungsarbeiten freihalten und andere Bauteile an anderer Stelle unterbringen. Halten Sie die Prüfstellen erreichbar. Diese Option ist im Vorteil, wenn die Aufteilung den Zugang für Inspektion und Reparatur erhält. Jede verfügbare Bauteilposition auf der Unterseite zu belegen, würde diesem Zweck entgegenwirken.
Wann die beidseitige Bestückung die zusätzlichen Arbeitsgänge rechtfertigt
Die beidseitige Bestückung rechtfertigt ihre zusätzlichen Arbeitsgänge, wenn der verifizierte Produktvorteil die zusätzlichen Fertigungskosten übersteigt und der Ablauf die thermischen Anforderungen sowie die Anforderungen an Unterstützung und Zugänglichkeit erfüllt. Vergleichen Sie zuerst realisierbare Designs. Ein Preisvorteil kann weder einen verdeckten Prüfpunkt noch ein ungeeignetes Bauteilgehäuse reflowtauglich machen.
| Projekteinschränkung | Wählen oder untersuchen | Freigabebedingung |
|---|---|---|
| Die Bauteile finden problemlos auf einer Seite Platz | Einseitige Bestückung | Leiterbahnführung, Kühlung und Prüfzugang erfüllen die Produktanforderungen |
| Eine feste Kontur bietet auf einer Seite nicht genug Platz für die Bauteile | Beidseitige Bestückung | Das mechanische Modell weist nutzbare Höhe auf der Unterseite und Zugang für die Unterstützung nach |
| Schwere oder oberseitig gekühlte Gehäuse dominieren eine Seite | Diese Seite nach Möglichkeit als zweite bestücken | Gehäusebeschränkungen und der Halt der Bauteile auf der ersten Seite werden eingehalten |
| Bauteile der ersten Seite haben eine begrenzte thermische Belastbarkeit | Reihenfolge ändern, Bauteile austauschen oder den Ablauf anpassen | Jedes Bauteil der ersten Seite verträgt die geplanten zwei Produktions-Reflow-Belastungen innerhalb seiner eigenen Grenzen |
| Bauteile auf der Unterseite behindern erforderliche Prüfspitzen oder Reparaturwerkzeuge | Platzierung vor dem Hinzufügen der zweiten Bestückungsseite überarbeiten | Vorrichtungs-, Programmier- und Nacharbeitszugang sind am vorgeschlagenen Layout nachgewiesen |
| Werkzeugkosten dominieren einen kleinen Auftrag | Angebote für einseitige und beidseitige Bestückung vergleichen | Einmalige Entwicklungs- und Werkzeugkosten von wiederkehrenden Rüst- und Stückkosten trennen |
Angebote auf gleicher Grundlage vergleichen
Trennen Sie den Bestückungsmehraufwand von der Produkteinsparung. Eine kleinere Kontur kann die Nutzenauslastung und den Preis der unbestückten Leiterplatte verändern. Werden dagegen lediglich Bauteile auf der Rückseite hinzugefügt, ohne die Leiterplattenspezifikation zu verändern, ändert dies für sich genommen weder den Kupferlagenaufbau noch belegt es eine Einsparung bei der Leiterplattenfertigung.
Verwenden Sie diesen Vergleich:
Zusätzliche Kosten je ausgelieferter Leiterplatte = zusätzliche Arbeitsgänge je Leiterplatte + zusätzlicher Rüstaufwand je Los / Losmenge + zusätzliche einmalige Werkzeugkosten / vereinbarte Amortisationsmenge − verifizierte Produkteinsparungen je Leiterplatte.
Halten Sie Währung und Lieferumfang konstant. Verwenden Sie für wiederkehrendes Rüsten die tatsächliche Losmenge und nennen Sie die Menge, auf die einmalige Kosten verteilt werden. So wird ein Prototypenauftrag nicht mit einer angenommenen Produktion über die gesamte Produktlaufzeit verglichen. Berücksichtigen Sie Ausbeute- oder Reparaturzuschläge auf einer vereinbarten, nachvollziehbaren Grundlage. Dies ist ein Berechnungsrahmen, kein Angebot.
| Prüfpunkt | Angaben des Originalgeräteherstellers (OEM) | Antwort des Bestückers | Prüfung durch den Einkauf |
|---|---|---|---|
| Platzierung und Reihenfolge | BOM, Zentroiddaten mit Seitenkennzeichnung, Bestückungszeichnungen | Vorgeschlagene Seitenreihenfolge und Ausnahmen | Identische bestückte Bauteile und identischer Revisionsstand in beiden Angeboten |
| Werkzeuge und Unterstützung | Nutzenkontur, Bauteilhöhen, mechanische Einschränkungen | Pastendruckwerkzeuge, Auflagen, Werkstückträger und deren Anpassungsbedarf | Einmalige Kosten, Eigentum und Wiederverwendung klären |
| Verifikation und Reparatur | Erforderliche Inspektion, Prüfabdeckung und Wartungseinschränkungen | Inspektionsorientierungen, Prüfzugang und Reparaturansatz | Identischer Abnahmeumfang und definierte Ausschlüsse |
| Auftragsgrundlage | Prototypenmenge, Menge je Wiederholungslos und erwartete Änderungen | Rüstkosten, wiederkehrende Arbeitsgänge und Werkzeugkosten | Losbezogene Kosten von Kosten je Leiterplatte trennen |
Klären Sie die Verantwortlichkeiten vor der Freigabe. Der OEM liefert die Designbeschränkungen und Abnahmeanforderungen; der Bestücker schlägt einen umsetzbaren Ablauf sowie die zugehörigen Werkzeuge und den Inspektionsumfang vor; der Einkauf vergleicht diese vereinbarten Annahmen in den Angeboten. Bleibt der Inspektionsplan für die zweite Seite undefiniert, beruhen die Angebote auf unterschiedlichen Grundlagen.
Häufig gestellte Fragen
Einseitige und beidseitige Leiterplattenbestückung unterscheiden sich in den bestückten Seiten und den dafür erforderlichen Arbeitsgängen. Die folgenden Antworten stellen den Zusammenhang dieser Optionen mit Lagenaufbau, Lötfolge und Angebot her.
Kann eine Multilayer-Leiterplatte Bauteile auf nur einer Seite haben?
Ja. Die Anzahl der Kupferlagen und die Bauteilmontageseiten sind voneinander unabhängige Designentscheidungen. Eine Multilayer-Leiterplatte mit Bauteilen auf einer Seite ist einseitig bestückt, auch wenn innere Lagen Leiterbahn-, Versorgungs- und Masseverbindungen bereitstellen.
Erfordert die beidseitige Bestückung immer zwei Reflow-Durchläufe?
Nein. Zwei Reflow-Durchläufe sind die übliche Grundlage für konventionelle sequenzielle SMT-Bestückung auf beiden Seiten. Eine Baugruppe in Mischtechnologie oder mit manuellen Ergänzungen kann eine andere Kombination aus Reflow-, Selektiv-, Wellen- oder Handlöten nutzen. Legen Sie den tatsächlichen Ablauf fest, statt jeden Arbeitsgang aus der Anzahl der bestückten Seiten abzuleiten.
Was bestimmt, welche Leiterplattenseite zuerst bestückt wird?
Bauteilhalt, thermische Grenzen, Zugang für die Unterstützung und der Inspektionsplan bestimmen die erste Seite. Schwerere oder anderweitig eingeschränkte Gehäuse gehören häufig auf die zweite Seite. Prüfen Sie die Bauteile der ersten Seite auf zwei Produktions-Reflow-Belastungen und die Verarbeitung in nach unten gerichteter Lage. CAD-Bezeichnungen für Ober- und Unterseite legen die Fertigungsreihenfolge nicht fest.
Können schwere Bauteile auf der zweiten Seite montiert werden?
Ja, wenn die Gehäusegrenzen und der Produktionsablauf dies zulassen. Die Montage schwerer Bauteile im zweiten Durchlauf vermeidet für diese Teile häufig ein Reflow-Löten in nach unten gerichteter Lage. Vibrationen und mechanische Lasten im späteren Einsatz erfordern weiterhin eine eigene Bewertung der Befestigung, unabhängig vom Halt durch das Lot im Ofen.
Welche Angebotspositionen ändern sich, wenn eine Leiterplatte beidseitig bestückt wird?
Pastendruckwerkzeuge, seitenspezifische Programmierung, Rüsten, Drucken, Handhabung, Unterstützung und Inspektion können sich ändern. Der Ablauf kann außerdem Sicherungsvorrichtungen oder einen anderen Reparaturansatz benötigen. Trennen Sie einmalige von wiederkehrenden Kosten und vergleichen Sie dieselbe BOM, Menge, Leiterplattenspezifikation und Prüfabdeckung.
Kostet die beidseitige Bestückung doppelt so viel?
Es gibt keinen festen Multiplikator. Die zweite Seite ergänzt Arbeitsgänge, doch das Verschieben von Bauteilen zwischen den Seiten verdoppelt weder die Bauteilanzahl noch die Materialkosten. Die Gesamtwirtschaftlichkeit hängt auch von Werkzeugen, Losgröße, Prüfzugang und etwaigen verifizierten Einsparungen bei Leiterplatte oder Gehäuse ab.
Benötigt die beidseitige Bestückung zwei separate Schablonen?
Für den konventionellen SMT-Prozess mit gedruckter Lotpaste werden zwei seitenspezifische Pastenmuster benötigt, jedoch nicht zwingend zwei separat gerahmte Schablonen. Nutzendesign und Werkzeugstrategie bestimmen die physische Schablonenanordnung. Das Angebot sollte benennen, was geliefert wird und was wiederverwendet werden kann.
Ist die beidseitige Bestückung weniger zuverlässig als die einseitige Bestückung?
Die beidseitige Bestückung ist nicht grundsätzlich weniger zuverlässig. Zuverlässigkeit hängt von Design, Materialien, qualifiziertem Prozess und Betriebsbedingungen ab. Zusätzliche thermische Belastung, Bauteilhalt in nach unten gerichteter Lage und Reparaturzugang erfordern Aufmerksamkeit. Die Anzahl der bestückten Seiten allein erlaubt jedoch keine Zuverlässigkeitseinstufung.
Abschließende Empfehlung
Wählen Sie die einseitige Bestückung, wenn eine bestückte Seite die Produktanforderungen mit geeigneter Zugänglichkeit erfüllt. Wählen Sie die beidseitige Bestückung, wenn die zweite Seite einen klaren Bauraum- oder Platzierungsvorteil bietet und die zusätzlichen Arbeitsgänge geprüft und bepreist wurden.
Bereiten Sie die BOM, Bestückungsdateien mit Seitenkennzeichnung, Bestückungszeichnungen, das mechanische Modell, die Mengen und die erforderliche Prüfabdeckung vor. Kennzeichnen Sie Bauteile mit besonderen Reflow- oder Haltebeschränkungen und fordern Sie die vorgeschlagene Bestückungsreihenfolge sowie getrennte Werkzeug- und wiederkehrende Kosten an.
Nutzen Sie für ein JASPER-Projekt den Anfrageweg für Dienstleistungen zur Leiterplattenbestückung, um dieses Unterlagenpaket und die Optionen einer einseitigen oder beidseitigen Bestückung zu besprechen. Vereinbaren Sie Seitenreihenfolge, Unterstützungskonzept und Abnahmeumfang, bevor Sie das Layout für die Produktion freigeben.
Bereit, Ihr Projekt zu starten?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.