El proceso de ensamblaje de PCB transforma los archivos de diseño liberados y los materiales aceptados en placas de circuito con sus componentes montados, inspeccionadas y probadas, y culmina con una liberación documentada del envío. Para las fabricaciones OEM con identificación por número de serie, utilice un objetivo de cobertura documental del 100%: cada placa enviada debe estar vinculada a su configuración aprobada y a los resultados de inspección y ensayo exigidos. Este objetivo mide la trazabilidad, no la detección de todos los defectos. Por ello, un plan de producción útil identifica al responsable, la entrada y la evidencia de liberación de cada transferencia. También distingue el procesamiento efectivo del tiempo de espera por componentes, decisiones de ingeniería, utillajes o aprobación del cliente.
- Interprete el proceso como una serie de puntos de liberación
- Libere los archivos y congele la configuración de referencia de fabricación
- Reciba las placas y los componentes y contrástelos con el kit
- Imprima la pasta, coloque los componentes de montaje superficial y realice la refusión
- Apruebe la preparación antes de repetirla
- Inserte y suelde los componentes de orificio pasante
- Inspeccione, programe y pruebe las placas ensambladas
- Controle el firmware y las interfaces de ensayo
- Libere la documentación del envío y cierre las excepciones de fabricación
- Compare las rutas de ensamblaje
- Especifique las normas, las interfaces y la cobertura documental
- Separe el tiempo de procesamiento del tiempo de espera
- Aplique los puntos de liberación a cinco escenarios de fabricación OEM
- Preguntas frecuentes
- ¿Cuándo comienza oficialmente el proceso de ensamblaje de PCB?
- ¿Dónde deben realizarse las comprobaciones de componentes faltantes?
- ¿Todas las fabricaciones PCBA utilizan tanto SMT como soldadura de orificio pasante?
- ¿En qué etapa debe cargarse el firmware?
- ¿Qué debe aprobarse antes de enviar las placas probadas?
- ¿La inspección de la primera placa es lo mismo que la aprobación de primera pieza por el cliente?
- ¿Cuánto tarda el ensamblaje de PCB?
- ¿Qué significa una cobertura documental del 100% para las placas probadas?
- Prepare la siguiente revisión de fabricación
Interprete el proceso como una serie de puntos de liberación
Un punto de liberación del ensamblaje de PCB es la decisión de que un conjunto definido de placas, materiales o archivos está listo para la siguiente operación. La hoja de ruta de fabricación, electrónica o en papel, registra el recorrido del proceso y las evidencias de su finalización. Superar una estación no autoriza todas las actividades posteriores.
- Archivos liberados y configuración de referencia de fabricación
- Placas, componentes y utillajes aceptados
- Ruta de montaje aprobada
Solo componentes de orificio pasante: → Insertar y soldar los componentes de orificio pasante
- Aplicar pasta, inspeccionar los depósitos y colocar los componentes SMT
→ Aprobar la preparación con la primera placa, realizar la refusión e inspeccionar
- Aprobar la preparación con la primera placa, realizar la refusión e inspeccionar
Operación de orificio pasante independiente: → Insertar y soldar los componentes de orificio pasante
- Insertar y soldar los componentes de orificio pasante
→ Completar las inspecciones, la programación y los ensayos especificados
- Completar las inspecciones, la programación y los ensayos especificados
→ ¿Están completas las evidencias y las resoluciones exigidas?
- ¿Están completas las evidencias y las resoluciones exigidas?
Sí: → Autorizar la documentación del envío y el embalaje protector
No: → Retener las placas afectadas, resolver las excepciones y repetir las comprobaciones afectadas
- Autorizar la documentación del envío y el embalaje protector
- Retener las placas afectadas, resolver las excepciones y repetir las comprobaciones afectadas
→ Completar las inspecciones, la programación y los ensayos especificados
Los componentes pin-in-paste aprobados pueden compartir una operación de refusión. Las paradas para la aprobación de primera pieza por el cliente, la limpieza, el recubrimiento y la separación de placas del panel deben situarse en los puntos acordados de la hoja de ruta; el diagrama muestra las transferencias principales.
| Punto de liberación | Entrada requerida | Función responsable | Evidencia de liberación | Siguiente transferencia |
|---|---|---|---|---|
| Liberación de ingeniería | Datos de PCB, BOM, archivo de posiciones de componentes, planos y plan de aceptación compatibles | Ingeniería del OEM; ingeniería de fabricación del ensamblador | Relación de archivos y configuraciones liberados aprobada y consultas de fabricación resueltas | Compras, utillajes y planificación de producción |
| Disponibilidad de materiales | BOM liberada, placas/componentes recibidos y requisitos de manipulación | Equipo de materiales y calidad de recepción | Kit aceptado, resolución de faltantes y registros de identificación de materiales | Preparación de línea y ensamblaje |
| Ensamblaje SMT | Kit aceptado, datos de pasta/plantilla y programa de colocación | Producción SMT, ingeniería de procesos y calidad | Aprobación de la preparación, comprobaciones de la primera placa e inspección de soldadura/colocación especificada | Operaciones de orificio pasante o verificación |
| Finalización del montaje de orificio pasante | Plano de inserción, ruta de soldadura aprobada y operaciones anteriores completadas | Producción de ensamblaje y calidad | Comprobaciones de inserción, uniones y aspectos mecánicos; resolución registrada | Inspección y ensayos finales |
| Verificación | Revisión correcta de la placa ensamblada, firmware, utillajes y límites de ensayo | Ingeniería de pruebas y calidad | Registros de inspección, programación y ensayo exigidos; fallos resueltos | Revisión de liberación del envío |
| Envío | Placas aceptadas, conciliación de cantidades y documentos requeridos | Autoridad de liberación de calidad y logística | Liberación autorizada, identificación de placas y registro de embalaje | Recepción o integración por el OEM |
Designe a las personas que aprobarán cada punto antes de iniciar el trabajo. Cualquier punto de liberación puede retener el material afectado; un calendario de producción no puede prevalecer sobre una resolución técnica pendiente.
Libere los archivos y congele la configuración de referencia de fabricación
La liberación de ingeniería inicia el flujo controlado de ensamblaje de PCB cuando el OEM autoriza un paquete de fabricación y el ensamblador lo acepta para la cantidad y la configuración especificadas. La mera carga de archivos para una oferta no establece esa configuración de referencia. Las compras y la preparación de utillajes pueden comenzar antes con una autorización independiente.
Libere conjuntamente los datos de fabricación de la PCB sin ensamblar, la lista de materiales (BOM), la lista de posiciones de componentes (CPL), los planos de ensamblaje y los requisitos de inspección y ensayo. Incluya el firmware y los datos de configuración cuando se haya contratado la programación. La guía de Eurocircuits sobre datos de ensamblaje señala la coherencia entre la BOM y la CPL como un requisito previo para preparar la producción.
Los archivos necesitan revisiones compatibles, no necesariamente letras de revisión idénticas. Por ejemplo, una misma relación de liberación puede combinar la revisión C de la PCB, la revisión E de la BOM, la variante de ensamblaje A y el firmware v2.4.1. Esa es una combinación autorizada. Mantenga los archivos sustituidos claramente diferenciados del paquete activo.
Para los datos de colocación, especifique las unidades de coordenadas, el origen, la convención de rotación y la cara de la placa. Una interpretación en espejo de la cara inferior puede colocar el componente correcto con una orientación incorrecta. En la BOM, identifique los números de pieza del fabricante, las referencias de los componentes, las cantidades, las alternativas aprobadas y las posiciones que no deben poblarse (DNP).
Resuelva las consultas de fabricación antes de la operación afectada. La ausencia de información sobre polaridad necesita una respuesta de ingeniería; no debe convertirse en una suposición del operario. Defina quién puede aprobar sustituciones y si se requiere una primera pieza aprobada por el cliente antes de continuar con la cantidad restante.
Congele la configuración de referencia mediante el control de cambios. Una orden de cambio de ingeniería (ECO) debe identificar las placas, los materiales y los utillajes afectados, la nueva revisión efectiva y si el trabajo ya en curso debe detenerse o retrabajarse. Un archivo adjunto revisado sin un límite de aplicación definido no es suficiente.
Reciba las placas y los componentes y contrástelos con el kit
La disponibilidad de materiales significa que las placas y los componentes requeridos están aceptados, son identificables y están disponibles para la fabricación autorizada. La llegada del material solo equivale a su recepción. Calidad de recepción debe determinar si ese material puede incorporarse al inventario utilizable antes de que el equipo de materiales lo libere para el kit de producción.
Comience por la identificación. Concilie la revisión de la PCB, los números de pieza del fabricante, las cantidades, el estado del embalaje y los registros de lote/código de fecha especificados con la BOM liberada y con el material realmente entregado en recepción. Compruebe por separado las cantidades adicionales necesarias para la preparación. Un porcentaje universal de merma no puede representar todos los encapsulados y tamaños de lote.
Compruebe el estado de los dispositivos sensibles a la humedad antes de entregarlos a producción. Importan el momento de apertura y el historial de exposición. La guía de Texas Instruments sobre embalaje relaciona la idoneidad del almacenamiento de componentes con el embalaje, la sensibilidad a la humedad y las condiciones de almacenamiento; por ello, recepción y producción necesitan las instrucciones de manipulación aplicables antes de decidir si un dispositivo está listo para la refusión. Evite aplicar un ciclo universal de secado en horno.
Las comprobaciones de componentes faltantes corresponden a varios puntos: la revisión de la BOM establece qué debe montarse, la conciliación del kit establece qué está disponible y la inspección de ensamblaje establece qué ha llegado a la placa. Una posición DNP solo es intencional cuando así lo indica la variante liberada.
Registre los faltantes en una lista controlada, con un responsable y una resolución. Una fabricación parcial necesita una autorización explícita que abarque las posiciones omitidas, la identificación y la ruta posterior de finalización y ensayo. La propiedad de los materiales en un suministro llave en mano o con materiales aportados por el cliente cambia quién resuelve un faltante; no elimina la comprobación de disponibilidad.
Imprima la pasta, coloque los componentes de montaje superficial y realice la refusión
El ensamblaje mediante tecnología de montaje superficial (SMT) aplica pasta de soldadura, coloca los componentes de montaje superficial y somete la placa poblada a refusión mediante un proceso aprobado. La liberación a la siguiente operación depende de las evidencias de preparación e inspección, no simplemente de haber completado el programa de colocación.
La aplicación de pasta puede realizarse mediante impresión con plantilla o dispensación por chorro, seleccionadas según la placa y la ruta de producción. La inspección de pasta de soldadura (SPI), cuando se especifica, comprueba las características de los depósitos antes de la colocación. La preparación de colocación alinea después la placa utilizando sus referencias y asigna cada alimentador o bandeja al elemento correcto de la BOM. Eurocircuits describe estas etapas en su descripción general del proceso de ensamblaje.
Apruebe la preparación antes de repetirla
La primera placa o panel poblado debe confirmar la identidad de los componentes, las posiciones montadas/DNP, la orientación y la colocación frente a los datos liberados antes de repetir esa preparación en el lote. Por ejemplo, compruebe el pin 1 de U1 con el plano y el estado de montaje de J4 con la variante de la BOM. La inspección de la primera placa puede detectar errores de preparación antes de la refusión. Registre la configuración comprobada, los hallazgos, las correcciones y la autorización para continuar.
La refusión funde la soldadura y permite después que las uniones se solidifiquen. El proceso térmico aprobado debe adecuarse al ensamblaje real, a la pasta y a los límites de los componentes. No puede reducirse a una sola temperatura o tiempo de permanencia para todas las placas. Inspeccione el resultado soldado utilizando los criterios y métodos de acceso especificados.
La aprobación de primera pieza por el cliente constituye una parada independiente. Puede exigir muestras completadas, programadas y probadas antes de autorizar el resto del lote; la explicación de CircuitHub sobre primeras piezas distingue esa solicitud de las comprobaciones internas habituales. Acuerde previamente la cantidad de muestras, las evidencias, la persona que aprobará y el plazo de respuesta.
Para SMT de doble cara, defina el orden de las caras, el soporte y la exposición térmica antes de la preparación. Apruebe cualquier cambio de programa o proceso mediante la comprobación de liberación aplicable.
Inserte y suelde los componentes de orificio pasante
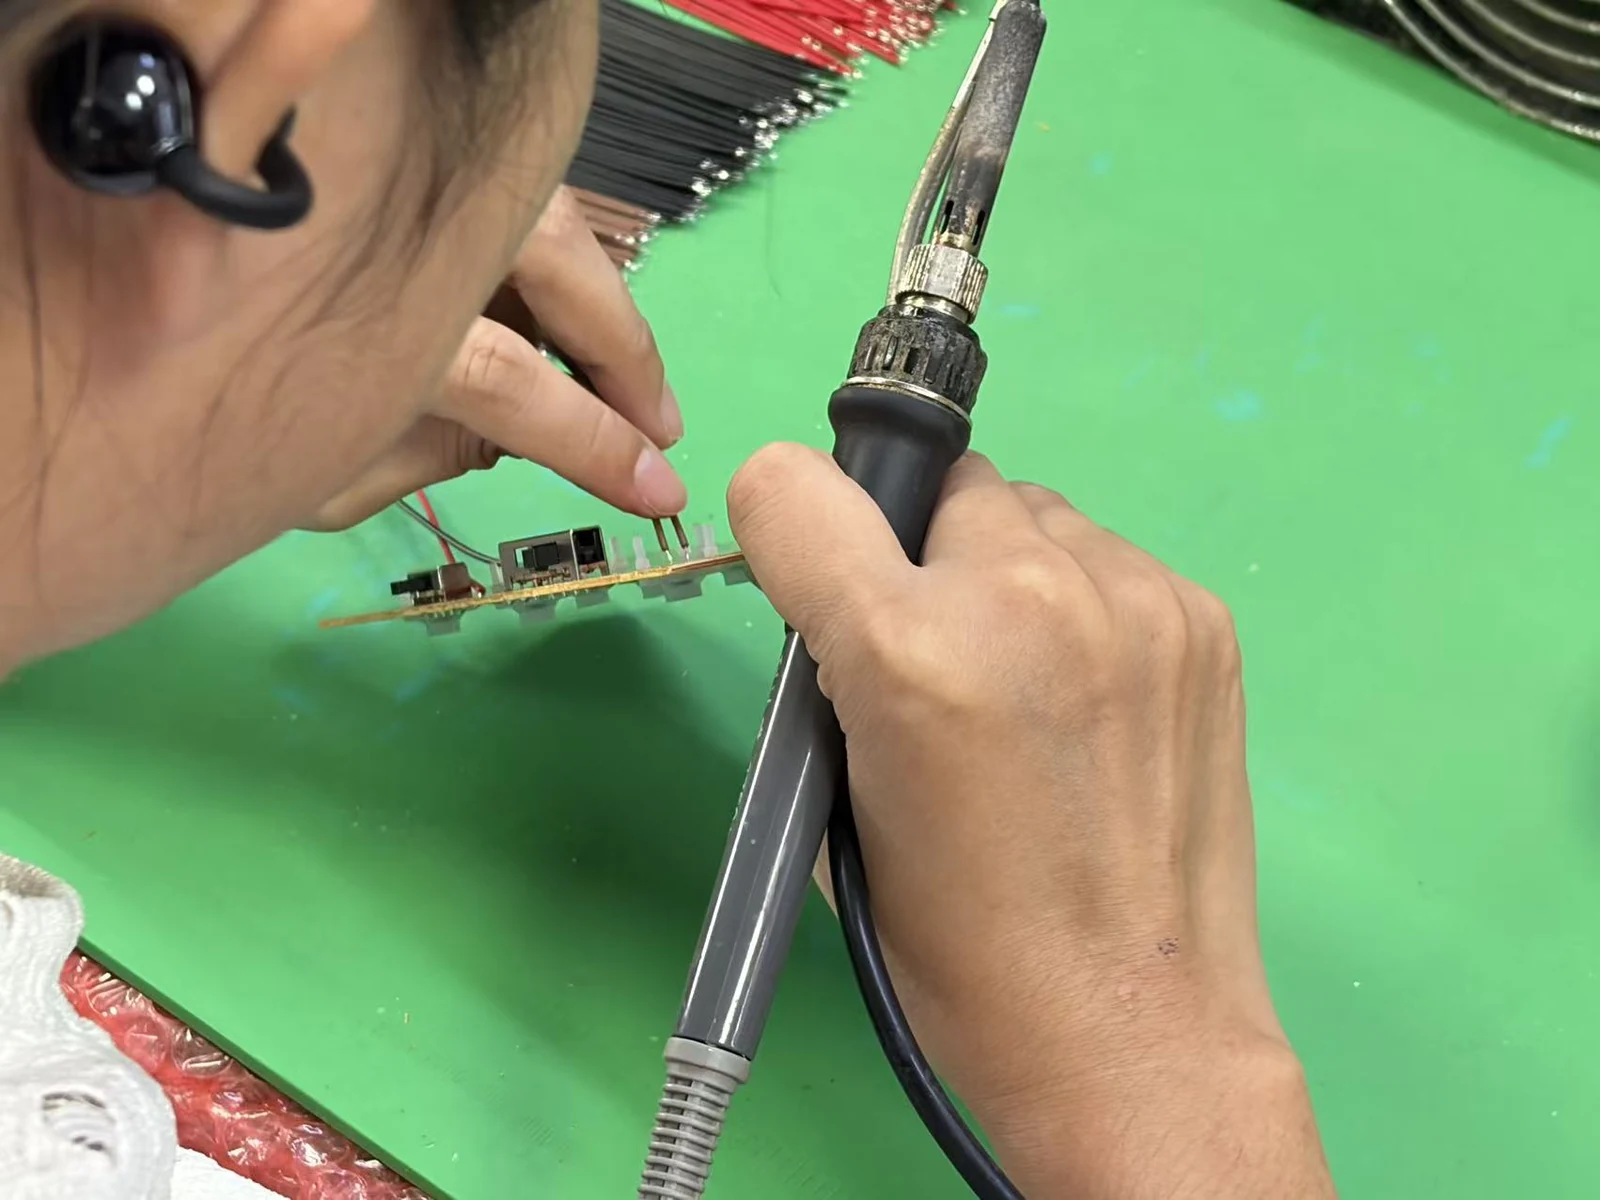
La finalización del montaje de orificio pasante instala y suelda los componentes con terminales especificados en la BOM y el plano. Una placa exclusivamente SMT omite esta operación. Un ensamblaje mixto sigue la secuencia aprobada para que la soldadura posterior no comprometa el trabajo anterior.
Las opciones convencionales incluyen la soldadura por ola, la soldadura selectiva y la soldadura manual. La elección depende del acceso a las uniones, la compatibilidad de los componentes, las cantidades y los utillajes. Una boquilla selectiva debe alcanzar su objetivo sin dañar los componentes adyacentes; el procesamiento por ola requiere una configuración de placa adecuada y protección donde sea necesaria. La guía de Eurocircuits sobre soldadura selectiva ilustra las consideraciones de acceso.
La refusión pin-in-paste es otra opción para componentes de orificio pasante compatibles. Puede combinar su soldadura con una etapa de refusión, pero el cuerpo del conector, la geometría del orificio y del terminal y el aporte de pasta deben admitir esa ruta. La guía de Samtec sobre procesamiento explica estas condiciones de aptitud.
Antes de la liberación, compruebe la altura de inserción, la polaridad, la orientación de los conectores, el estado de las uniones y la retención mecánica frente al plano. Incluya los elementos de fijación montados por separado. Los pines eléctricos de un conector y sus puntos de fijación mecánica pueden requerir comprobaciones de finalización diferentes, de modo que ambos deben quedar cubiertos cuando se especifique. Registre las operaciones pendientes en la hoja de ruta. Superar SMT no puede liberar un conector incompleto para la aceptación final.
Inspeccione, programe y pruebe las placas ensambladas
La verificación libera una placa ensamblada (PCBA) conforme a su plan de inspección y ensayo acordado. La configuración importa. El pedido debe identificar las evidencias exigidas para cada placa o lote, incluida la forma de vincular la resolución de inspección, la imagen de firmware programada y los resultados eléctricos con la variante de hardware liberada.
La inspección óptica automatizada (AOI) evalúa las características de ensamblaje accesibles dentro de la cobertura del programa de inspección; los rayos X pueden evaluar determinadas características de uniones ocultas. El ensayo en circuito (ICT), la prueba de sonda móvil y el ensayo funcional abordan comprobaciones eléctricas definidas mediante accesos y equipos adecuados. Defina los límites. Una lista de nombres de métodos no explica qué conexiones o funciones operativas cubre el plan de ensayo.
Controle el firmware y las interfaces de ensayo
Cargue el firmware antes de los ensayos que dependen de él. La programación puede realizarse antes de la colocación, en una placa ensamblada o dentro de una estación de ensayo, siempre que la ruta controle la imagen y la configuración y mantenga las comprobaciones exigidas antes de aplicar alimentación. Verifique la imagen que se enviará. Una imagen de diagnóstico utilizada anteriormente no establece la configuración final.
Especifique la asignación de pines de la interfaz de programación, la tensión del dispositivo de destino, la versión o suma de comprobación de la imagen, la configuración del dispositivo y los datos específicos de cada número de serie. Mantenga el procedimiento de ensayo bajo control de revisiones. La identificación del utillaje, las entradas, las cargas, los límites y el formato de resultados deben ser suficientemente claros para que ingeniería de pruebas pueda reproducir la decisión de aceptación de la variante de placa real.
En las fabricaciones con identificación por número de serie, aplique el objetivo de cobertura documental del 100% a la lista de envío. Cada número de serie enviado necesita su resolución de inspección y sus resultados de ensayo exigidos; un ensayo omitido por error no puede considerarse superado.
Las placas que fallan pasan a un proceso controlado de resolución. Conserve el fallo original, el trabajo correctivo aprobado y las evidencias exigidas de reinspección y repetición de ensayos. Repetir un ensayo hasta que una placa lo supere, sin abordar la causa ni documentar una corrección válida del sistema de ensayo, deja sin fundamento la decisión de liberación.
Libere la documentación del envío y cierre las excepciones de fabricación
La liberación del envío confirma que las placas identificadas, sus registros y cualquier desviación aprobada satisfacen el pedido aceptado. La autoridad de liberación de calidad es responsable de la aceptación técnica; logística envía la cantidad autorizada con el embalaje protector especificado.
Cuente las placas según su estado de disposición. Concilie las placas aceptadas, retenidas, desechadas y conservadas con la cantidad de fabricación y, después, haga coincidir la lista de embalaje con los identificadores enviados y la configuración autorizada para ese envío. Incluya el informe de inspección y ensayo acordado, la identificación del firmware, las aprobaciones de desviaciones y el certificado de conformidad cuando se exijan. Conserve los resultados de respaldo. Un certificado no puede suplir un registro de aceptación ausente.
Cierre cada excepción con una resolución registrada. El retrabajo requiere las comprobaciones acordadas; una concesión exige la aprobación de la autoridad designada y un alcance suficientemente preciso para identificar cada número de serie o cantidad afectados. Separe las placas retenidas. La separación física y el estado registrado deben coincidir antes de que logística seleccione las placas para el embalaje.
Complete las operaciones de acabado contratadas. La limpieza, el recubrimiento, el curado, el marcado y la separación de placas del panel deben realizarse en sus puntos aprobados, con otra inspección o ensayo cuando una operación posterior pueda invalidar evidencias de aceptación anteriores. Confirme la protección frente a descargas electrostáticas (ESD) y el soporte mecánico para el transporte. Añada embalaje protector frente a la humedad cuando lo exija el plan de manipulación.
Por último, conserve la configuración de referencia liberada y las excepciones de la configuración realmente fabricada para los pedidos repetidos. Incorpore las mejoras aprobadas a la siguiente revisión controlada. La memoria del último operario no es una especificación para repetir una fabricación.
Compare las rutas de ensamblaje
Las principales familias de rutas de montaje son solo SMT, solo orificio pasante y tecnología mixta. Cambian las operaciones que se realizan, pero todas las rutas siguen necesitando datos controlados, materiales aceptados y una verificación definida. El número de caras de ensamblaje añade otra decisión de planificación y utillaje.
Estas configuraciones representativas muestran las consecuencias para las transferencias:
| Configuración de fabricación | Ruta física | Decisión adicional de preparación | Evidencia de liberación que conviene destacar |
|---|---|---|---|
| SMT de una cara | Aplicar pasta, colocar componentes y realizar la refusión de una cara | Soporte de placa, marcas fiduciales y preparación de colocación | Aprobación de la primera placa e inspección de soldadura/colocación especificada |
| SMT de doble cara | Secuencia aprobada para ambas caras pobladas | Orden de las caras, soporte y exposición térmica admisible | Configuración correcta y evidencias de inspección de ambas caras |
| Solo orificio pasante | Insertar componentes y utilizar el método de soldadura aprobado | Acceso a las uniones, utillajes y compatibilidad de componentes | Aceptación de la inserción, las uniones y los aspectos mecánicos |
| Tecnología mixta | SMT más la ruta de orificio pasante especificada | Operación de soldadura independiente o ruta pin-in-paste compatible | Evidencias de finalización de ambas tecnologías antes de la aceptación final |
La tabla compara rutas, no clasifica niveles de calidad. Seleccione el ensamblaje SMT o de orificio pasante en función de las restricciones de los componentes y del producto. Decida por separado entre suministro llave en mano y materiales aportados por el cliente: un modelo de compras no determina si la placa necesita una operación de soldadura o varias.
Especifique las normas, las interfaces y la cobertura documental
Una especificación de ensamblaje utilizable establece la base de aceptación. Identifique los documentos, las ediciones, la clase de producto y los requisitos del cliente aplicables; después, defina las interfaces del producto y las condiciones de ensayo que una norma de calidad de ejecución no puede establecer para un circuito individual. «Conforme con IPC» es insuficiente.
| Referencia | Función en el proceso | Decisión que debe incluirse en el acuerdo de fabricación |
|---|---|---|
| IPC J-STD-001J | Requisitos de materiales, proceso y aceptación de ensamblajes soldados | Edición contratada, clase y cualquier adenda aplicable |
| IPC-A-610J | Criterios de aceptabilidad de ensamblajes electrónicos | Clase aplicable, alcance de inspección y requisitos del cliente |
| IPC/JEDEC J-STD-033 | Manipulación de dispositivos sensibles a la humedad, la refusión y el proceso | Edición aplicable e instrucciones de manipulación específicas del dispositivo |
| ANSI/ESD S20.20-2021 | Marco para un programa de control ESD | Controles de manipulación desde la recepción hasta el envío |
El editor de las normas IPC distingue los requisitos del proceso de soldadura de la aceptabilidad del ensamblaje. La descripción de S20.20 de EOS/ESD Association trata el programa de control. Estas referencias cumplen funciones diferentes; ninguna proporciona los límites de ensayo funcional de la placa.
IPC define la Clase 1 para productos electrónicos generales, la Clase 2 para productos de servicio dedicado y la Clase 3 para productos de alto rendimiento o entornos exigentes. Seleccione la Clase 3 cuando lo justifiquen los requisitos de servicio crítico del producto y, después, especifique los requisitos aplicables antes de solicitar una oferta. La guía de IPC sobre clases vincula la selección de clase con el rendimiento previsto y las condiciones de servicio. Una clase superior no puede compensar un acceso de ensayo inadecuado ni una BOM incorrecta.
Defina las interfaces de forma explícita. Los datos de colocación necesitan unidades de coordenadas acordadas; la programación necesita asignación de pines y tensión del dispositivo de destino; el ensayo eléctrico necesita condiciones de alimentación, entrada y carga con límites correspondientes a la configuración liberada.
Para la producción con identificación por número de serie, divida el número de series enviadas con todas las evidencias exigidas entre el total de series enviadas y multiplique por 100%. Establezca el objetivo de liberación en el 100%. Por ejemplo, 49 conjuntos de registros completos para 50 placas enviadas dan un 98% y no cumplen este objetivo. Excluya de ambos recuentos las placas retenidas fuera del envío. Este objetivo de referencia para compras mide los registros; la cobertura funcional sigue siendo una decisión independiente de ingeniería de pruebas.
Separe el tiempo de procesamiento del tiempo de espera
El plazo de ensamblaje de PCB es el tiempo transcurrido entre los eventos de inicio y finalización acordados; el tiempo de procesamiento es el tiempo utilizado para realizar las operaciones. Un ciclo de máquina corto no permite establecer la fecha de envío. Pida al proveedor que cotice según la cantidad liberada, el estado de los materiales, la disponibilidad de utillajes y las paradas de aprobación.
| Categoría de tiempo | Qué mide | Límite que debe confirmarse |
|---|---|---|
| Plazo de materiales | Compras, entrega y aceptación en recepción | ¿Qué elementos del kit deben estar aceptados antes de que empiece a contar el plazo de ensamblaje? |
| Preparación y procesamiento | Preparación de utillajes/programas y operaciones físicas | ¿La duración corresponde a una placa, un panel, un lote o al pedido completo? |
| Tiempo de cola y aprobación | Espera por equipos, decisiones o liberación del cliente | ¿Qué puntos de parada detienen el trabajo y quién puede levantarlos? |
| Finalización y transporte | Registros finales, embalaje, expedición y movimiento por el transportista | ¿El punto final cotizado significa listo para enviar, expedido o entregado? |
Registre si los días cotizados son laborables o naturales. Si el tiempo se expresa en horas o minutos, identifique la operación y la base de lote. La compra de componentes, la fabricación de PCB sin ensamblar y la preparación de utillajes pueden solaparse, de modo que sumar la duración transcurrida de cada actividad puede contabilizar tiempo dos veces. Elabore el calendario según las dependencias y la ruta más larga que determine su duración.
Una configuración de referencia aprobada, un kit completo y un utillaje de ensayo listo eliminan restricciones diferentes. Pregunte cuál de ellos condiciona actualmente el siguiente punto de liberación. Esa respuesta permite actuar mejor que una afirmación genérica como «el ensamblaje tarda varios días».
Aplique los puntos de liberación a cinco escenarios de fabricación OEM
Las distintas fabricaciones OEM requieren prestar especial atención a puntos de liberación diferentes. Mantenga el mismo flujo basado en evidencias y adapte los puntos de parada, la autoridad de aprobación y los registros al producto real. Los ejemplos siguientes son escenarios de compras, no afirmaciones sobre proyectos de un proveedor.
| Escenario OEM | Punto que requiere atención adicional | Decisión antes de continuar | Evidencia de liberación útil |
|---|---|---|---|
| Primer prototipo de controlador industrial | Liberación de ingeniería y de la primera placa | Congelar la variante prevista y distinguir la evaluación de diseño de la aceptación del ensamblaje | Archivos aprobados, hallazgos de la primera placa y desviaciones del prototipo registradas |
| Pedido repetido de una placa de sensores con un circuito integrado (IC) alternativo | Liberación de materiales y de ingeniería | Aprobar el encapsulado, los requisitos eléctricos y las implicaciones de firmware de la alternativa | Autorización de BOM actualizada y resultados de las verificaciones afectadas |
| Placa de interfaz de potencia de tecnología mixta | Finalización del montaje de orificio pasante | Confirmar la orientación de terminales, el acceso a las uniones, la retención y la secuencia de soldadura | Registros de inserción/uniones y comprobaciones eléctricas especificadas |
| Placa de interfaz hombre-máquina (HMI) controlada por firmware | Programación y ensayo | Hacer corresponder hardware, firmware, asignación de pines del conector y configuración de ensayo | Identificación de la imagen, verificación de programación exigida y resultados de ensayos de interfaz |
| Traslado a otro centro de ensamblaje | Primera pieza y envío | Aprobar la preparación de utillajes/programas del centro y la parada para muestras del cliente antes de continuar con la cantidad restante | Aceptación de primera pieza y registros de envío vinculados a la configuración de referencia transferida |
Para un prototipo, acuerde si una desviación conocida es aceptable para el experimento previsto. Debe seguir siendo identificable. Para un pedido repetido, confirme que la aprobación anterior aún cubre los componentes y el proceso actuales. Un cambio de proveedor merece su propia revisión de liberación, aunque los archivos CAD no hayan cambiado.
La pregunta de compras en cada escenario es concreta: ¿qué evidencia debe existir antes de esta siguiente transferencia? Asignar un responsable a esa respuesta evita que una placa incompleta se convierta en un problema sin explicación para otra persona.
Preguntas frecuentes
El proceso de ensamblaje de PCB necesita condiciones de inicio, evidencias de liberación y responsables de las excepciones acordados. Estas respuestas abordan las decisiones de transferencia que los equipos OEM deben resolver antes de autorizar una fabricación.
¿Cuándo comienza oficialmente el proceso de ensamblaje de PCB?
La fabricación controlada comienza con la liberación de ingeniería. El OEM autoriza la configuración de referencia de producción y el ensamblador acepta el alcance definido, mientras que el plazo cotizado puede empezar a contar solo después de la aceptación de materiales y la disponibilidad de utillajes. Registre ambas condiciones de inicio en el pedido.
¿Dónde deben realizarse las comprobaciones de componentes faltantes?
Compruebe en varios puntos de liberación. La revisión de la BOM, la conciliación del kit, la inspección de la primera placa y las comprobaciones posteriores especificadas abordan riesgos diferentes: un requisito omitido, material no disponible o una posición sin poblar en la placa. Evalúe las posiciones DNP frente a la variante liberada. Una omisión intencional no es un faltante de material.
¿Todas las fabricaciones PCBA utilizan tanto SMT como soldadura de orificio pasante?
No; la ruta necesaria viene determinada por la BOM. Solo SMT, solo orificio pasante y tecnología mixta son familias diferentes, y los componentes pin-in-paste compatibles pueden compartir una etapa de refusión cuando el componente y el proceso lo permiten. Otros componentes de orificio pasante necesitan una operación de soldadura independiente. Registre su comprobación de liberación en la hoja de ruta.
¿En qué etapa debe cargarse el firmware?
Cargue el firmware antes de los ensayos que dependen de él. La hoja de ruta puede especificar componentes preprogramados, programación en la placa ensamblada o carga dentro de una estación de ensayo, siempre que el punto elegido permita la secuencia acordada. Verifique la imagen y la configuración finales de envío. Esto es esencial cuando las pruebas han utilizado una imagen de diagnóstico anterior.
¿Qué debe aprobarse antes de enviar las placas probadas?
Apruebe el paquete completo de liberación del envío. Debe conciliar las evidencias de inspección y ensayo exigidas, la configuración, la cantidad y las resoluciones de excepciones con las placas identificadas en la lista de embalaje. Incluya los certificados, los registros de firmware y el embalaje protector especificados en el pedido. Superar un ensayo, por sí solo, deja otros requisitos pendientes.
¿La inspección de la primera placa es lo mismo que la aprobación de primera pieza por el cliente?
No; autorizan decisiones diferentes. La inspección de la primera placa comprueba la preparación de producción, mientras que la aprobación de primera pieza por el cliente es una parada acordada por separado que puede exigir muestras completadas y probadas antes de continuar con el resto del lote. Defina previamente su cantidad, las evidencias y la persona que aprobará. La aprobación interna no puede sustituir la liberación del cliente acordada.
¿Cuánto tarda el ensamblaje de PCB?
No existe una duración universal del ensamblaje. Una oferta útil identifica los archivos, la cantidad, la disponibilidad del kit, los utillajes y el alcance de verificación, y separa el procesamiento del plazo de materiales, las colas, las paradas de aprobación y el transporte. Especifique días laborables o naturales. Acuerde los eventos de inicio y finalización antes de comparar calendarios.
¿Qué significa una cobertura documental del 100% para las placas probadas?
Cada número de serie enviado debe tener sus registros exigidos. Para las fabricaciones OEM con identificación por número de serie, el objetivo de liberación del 100% cubre la resolución de inspección y las evidencias de ensayo especificadas en el plan acordado. Mide la integridad documental. El porcentaje no demuestra la detección de todos los modos de fallo ni la validación completa del diseño del producto.
Prepare la siguiente revisión de fabricación
Prepare un único paquete controlado que contenga los datos de PCB, la BOM, los datos de colocación, los planos de ensamblaje, la cantidad, la propiedad de los materiales y los requisitos de aceptación. Añada el firmware, las responsabilidades sobre utillajes y la lista de registros de envío cuando corresponda. Utilice la matriz de puntos de liberación para asignar a las personas que aprobarán y resolver las consultas antes de las operaciones afectadas.
Para una consulta a JASPER, revise el alcance de los servicios de ensamblaje de PCB y envíe conjuntamente estos requisitos. Solicite que la revisión de fabricación confirme la ruta, la parada de primera pieza, los entregables de ensayo y las condiciones de inicio del calendario. El acuerdo resultante debe dejar clara cada transferencia desde los archivos liberados hasta las placas probadas.
Listo para iniciar su proyecto?
Cuentenos sus requisitos para interruptores de membrana, teclados u overlays graficos. Nuestro equipo de ingenieria revisara sus especificaciones y preparara una cotizacion detallada.