プリント基板実装工程では、承認・リリースされた設計ファイルと受入れ済み材料を基に、部品を実装し、検査・試験を行った基板を製作し、最後に文書化された出荷承認を行います。シリアル番号で管理するOEM製造では、記録網羅率100%を目標としてください。出荷するすべての基板を、その承認済み構成および必要な検査・試験結果と関連付けます。この目標が測るのはトレーサビリティであり、すべての不良の検出ではありません。そのため、実用的な生産計画では、各引き渡しの責任者、入力情報・材料、移行承認の根拠を明示します。また、実際の処理時間と、部品、技術判断、治具、顧客承認を待つ時間を分けて扱います。
- 工程を承認ゲートの連続として捉える
- ファイルをリリースし、製造基準構成を固定する
- キット構成に照らして基板と部品を受け入れる
- ペーストを印刷し、表面実装部品を搭載してリフローはんだ付けする
- 同じ段取りを繰り返す前に承認する
- 挿入実装部品を挿入し、はんだ付けする
- 実装基板を検査し、書き込みと試験を行う
- ファームウェアと試験インターフェースを管理する
- 出荷記録を承認し、製造上の例外事項を完結させる
- 実装経路を比較する
- 規格、インターフェース、記録網羅率を指定する
- 処理時間と待ち時間を分ける
- 5つのOEM製造シナリオに承認ゲートを適用する
- よくある質問
- プリント基板実装工程は正式にはいつ始まりますか?
- 部品の欠落確認はどこで行うべきですか?
- すべてのPCBA製造で、SMTと挿入実装のはんだ付けを両方行いますか?
- ファームウェアはどの段階で書き込むべきですか?
- 試験済み基板を出荷する前に、何を承認する必要がありますか?
- 初回基板検査と顧客の初品承認は同じですか?
- プリント基板実装にはどのくらいの時間がかかりますか?
- 試験済み基板の記録網羅率100%とは何ですか?
- 次回の製造レビューを準備する
工程を承認ゲートの連続として捉える
プリント基板実装の承認ゲートとは、定義された一群の基板、材料、またはファイルが次の作業へ進める状態にあると判断することです。電子式でも紙式でも、工程票(トラベラー)には工程経路と完了の根拠を記録します。ある作業ステーションを通過したことは、その後のすべての作業を許可するものではありません。
- リリース済みファイルと製造基準構成
- 受入れ済み基板・部品・治工具
- 承認済み実装経路
- ペーストを塗布し、塗布状態を検査してSMT部品を搭載
- 初回基板で段取りを承認し、リフローはんだ付けと検査を実施
- 挿入実装部品を挿入してはんだ付け
- 指定された検査・書き込み・試験を完了
- 必要な根拠資料と処置判断はすべて完了しているか
- 出荷記録と保護梱包を承認
- 対象基板を保留し、例外事項を解決して関連する確認を再実施
承認されたピンインペースト部品は、同じリフロー工程ではんだ付けできます。顧客の初品承認待ち、洗浄、コーティング、個片化は、工程票上で合意した位置に配置します。この図は主要な引き渡しを示しています。
| 承認ゲート | 必要な入力情報・材料 | 責任部門 | 移行承認の根拠 | 次の引き渡し先 |
|---|---|---|---|---|
| 技術リリース | 整合したPCBデータ、BOM、部品位置ファイル、図面、受入判定計画 | OEMの設計技術部門、実装業者の製造技術部門 | 承認済みリリース構成一覧と解決済み製造照会事項 | 調達、治工具準備、生産計画 |
| 材料準備完了 | リリース済みBOM、入荷した基板・部品、取扱要件 | 材料管理部門と受入品質管理部門 | 受入れ済みキット、欠品の処置判断、材料識別記録 | ライン段取りと実装 |
| SMT実装 | 受入れ済みキット、ペースト・ステンシルデータ、部品搭載プログラム | SMT生産部門、工程技術部門、品質部門 | 段取り承認、初回基板確認、指定のはんだ・搭載検査 | 挿入実装作業または検証 |
| 挿入実装完了 | 挿入図面、承認済みはんだ付け経路、完了した前工程 | 実装生産部門と品質部門 | 挿入、接合部、機械的事項の確認と処置判断の記録 | 最終検査と試験 |
| 検証 | 正しい実装基板改訂、ファームウェア、治具、試験限界値 | 試験技術部門と品質部門 | 必要な検査・書き込み・試験記録と解決済み不合格事項 | 出荷承認レビュー |
| 出荷 | 合格基板、数量照合、必要文書 | 品質上の出荷承認権限者と物流部門 | 正式な出荷承認、基板識別、梱包記録 | OEMでの受入れまたは組み込み |
作業開始前に実際の承認者を指定してください。どのゲートでも対象材料を保留できます。未解決の技術的な処置判断を、生産日程を理由に無効にすることはできません。
ファイルをリリースし、製造基準構成を固定する
OEMが製造用資料一式を承認し、実装業者が指定数量と構成で受け入れた時点で、技術リリースによって管理されたプリント基板実装の流れが始まります。見積用ファイルをアップロードしただけでは、この製造基準構成は確定しません。調達や治工具準備は、別途承認があればそれ以前に開始する場合があります。
未実装のプリント基板(PCB)の製造データ、部品表(BOM)、部品搭載位置リスト(CPL)、実装図面、検査・試験要件をまとめてリリースしてください。ファームウェアの書き込みが発注範囲に含まれる場合は、ファームウェアと構成データも含めます。Eurocircuitsの実装データに関するガイダンスでは、BOMとCPLの整合性を生産準備の前提条件としています。
ファイルには互いに整合する改訂が必要ですが、改訂記号がすべて同じである必要はありません。例えば、1つのリリース構成一覧にPCB改訂C、BOM改訂E、実装バリアントA、ファームウェアv2.4.1を組み合わせることができます。これが1つの承認された組み合わせです。旧版ファイルは、有効な資料一式と区別できる状態にしてください。
部品搭載位置データでは、座標単位、原点、回転角の規約、基板面を指定します。裏面を鏡像として誤って解釈すると、正しい部品を誤った向きに搭載するおそれがあります。BOMには、メーカー部品番号、部品参照番号、数量、承認済み代替品、未実装指定(DNP)の位置を明記してください。
影響を受ける作業の前に、製造上の照会事項を解決します。極性情報が不足している場合は技術部門の回答が必要であり、作業者の推測に委ねてはいけません。代替品を誰が承認できるのか、残数量を進める前に顧客の初品承認が必要かどうかを定義してください。
変更管理を通じて製造基準構成を固定します。技術変更指示(ECO)では、影響を受ける基板、材料、治工具、新たに適用する改訂、および仕掛かり中の作業を停止または手直しする必要があるかを明示する必要があります。適用範囲や切替時点が不明確な改訂添付ファイルだけでは不十分です。
キット構成に照らして基板と部品を受け入れる
材料準備完了とは、必要な基板と部品が受入れ済みで、識別可能であり、承認された製造に使用できる状態を意味します。到着しただけでは、入荷したにすぎません。材料管理部門が生産用キットに払い出す前に、受入品質管理部門はその材料を使用可能在庫に入れてよいか判断する必要があります。
まず識別情報を確認します。PCB改訂、メーカー部品番号、数量、梱包状態、指定されたロット・デートコード記録を、リリース済みBOMおよび受入場所に実際に届いた材料と照合してください。段取り用の余剰数量は別に確認します。すべてのパッケージとロットサイズを、一律のロス率で表すことはできません。
部品を払い出す前に、吸湿性部品の状態を確認します。開封時刻と曝露履歴が重要です。Texas Instrumentsの包装に関するガイダンスは、部品の保管適合性を包装、吸湿性、保管条件と関連付けています。そのため、受入部門と生産部門は、部品がリフロー工程に投入可能か判断する前に、適用する取扱指示を入手する必要があります。一律のベーキング条件は避けてください。
部品の欠落確認は複数の段階で必要です。BOMレビューでは何を実装すべきか、キット照合では何が利用可能か、実装検査では何が実際に基板へ搭載されたかを確認します。DNP位置が意図的な未実装であると言えるのは、リリース済みバリアントにその指定がある場合だけです。
欠品は管理された一覧に記載し、責任者と処置判断を明示します。部分製造には、未実装位置、識別方法、後工程での完成・試験経路を含む明確な承認が必要です。部材調達を実装業者に任せるターンキー方式か、顧客支給方式かによる材料の所有関係は、欠品を誰が解決するかを変えますが、材料準備の確認を不要にはしません。
ペーストを印刷し、表面実装部品を搭載してリフローはんだ付けする
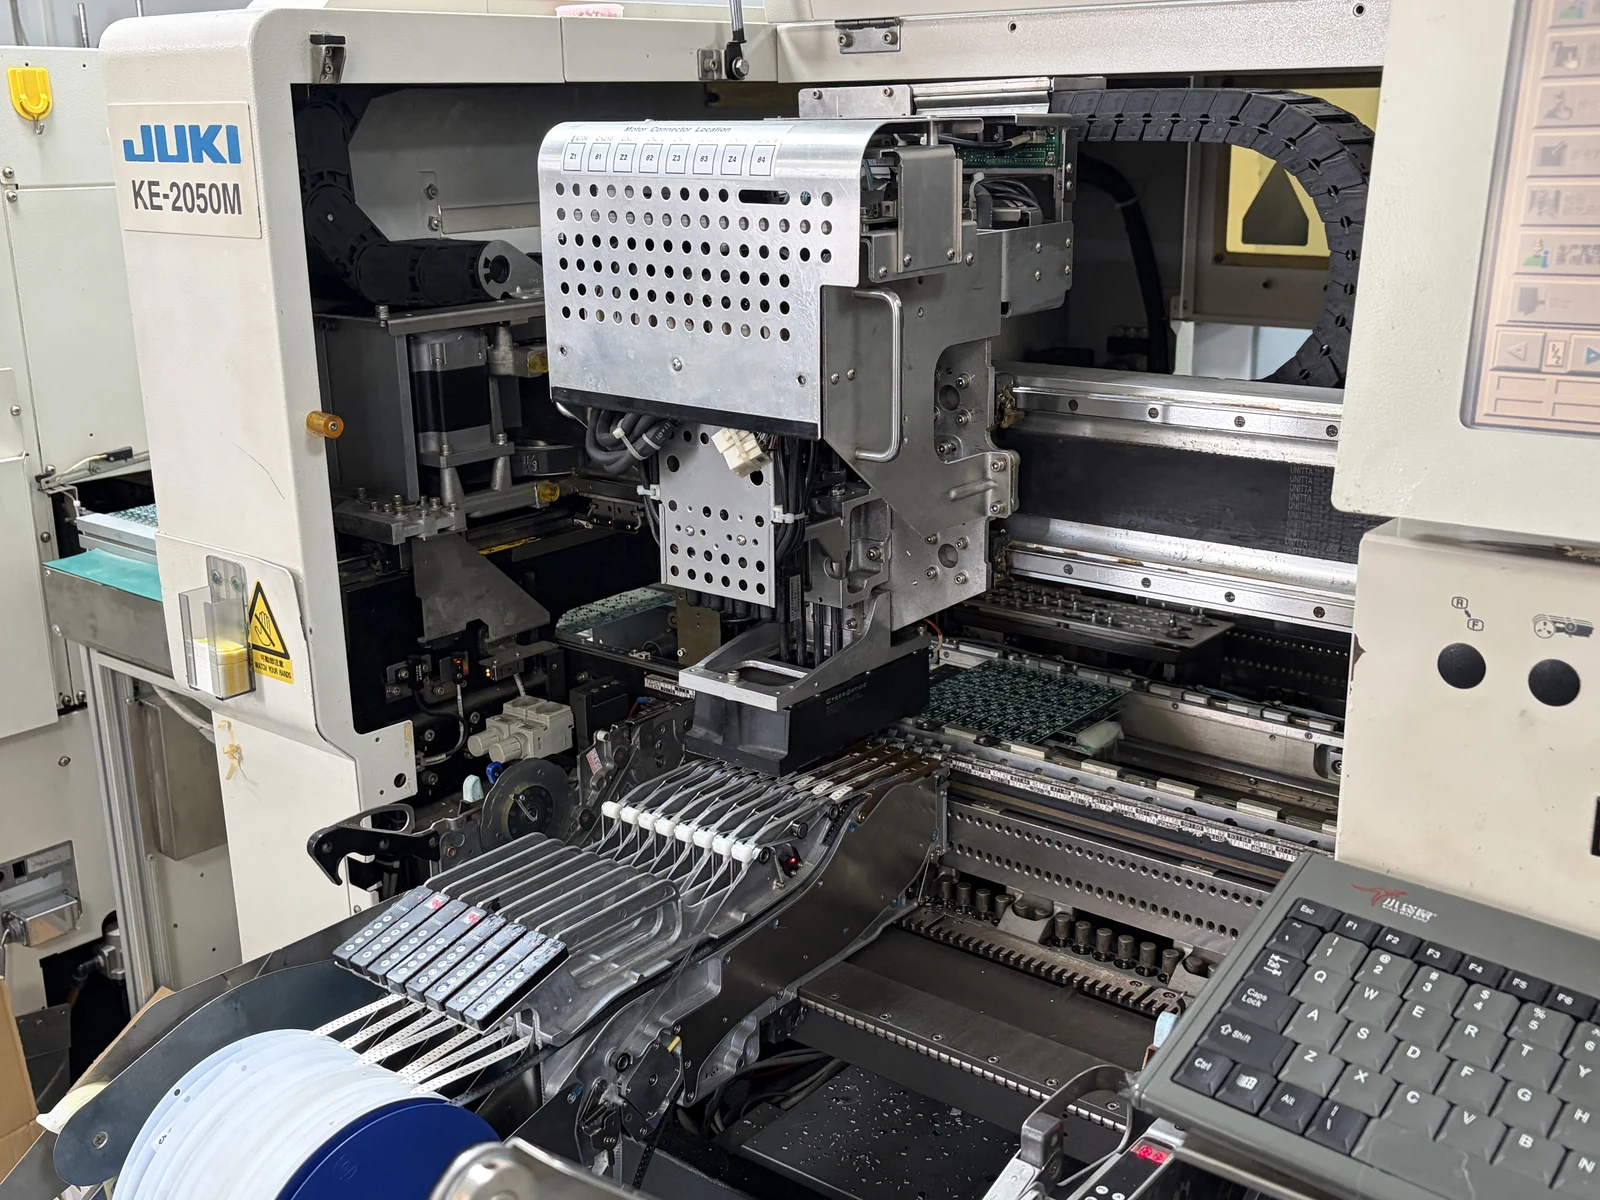
表面実装(SMT)では、承認された工程に従ってはんだペーストを塗布し、表面実装部品を搭載し、部品搭載済み基板をリフローはんだ付けします。次の作業への移行承認は、単に搭載プログラムが終了したことではなく、段取りと検査の根拠に基づきます。
ペースト塗布には、基板と生産経路に応じて選択するステンシル印刷またはジェットディスペンスを使用できます。はんだペースト検査(SPI)が指定されている場合は、部品搭載前に塗布状態を確認します。続いて搭載段取りでは、基準マークなどを用いて基板の位置を合わせ、各フィーダーやトレイを正しいBOM項目に対応付けます。Eurocircuitsは、これらの段階を実装工程の概要で説明しています。
同じ段取りを繰り返す前に承認する
ロット全体で同じ段取りを繰り返す前に、最初の部品搭載済み基板またはパネルで、部品の識別、実装・DNP位置、向き、搭載位置をリリース済みデータに照らして確認する必要があります。例えば、U1のピン1を図面と照合し、J4の実装有無をBOMバリアントと照合します。初回基板検査は、リフロー前に段取りミスを検出できる場合があります。確認した構成、指摘事項、修正内容、続行承認を記録してください。
リフローでは、はんだを溶融させた後、接合部を凝固させます。承認された熱プロセスは、実際の実装構成、ペースト、部品の制限に適合しなければなりません。すべての基板に共通する1つの温度や保持時間だけで規定することはできません。指定の判定基準とアクセス方法を用いて、はんだ付け結果を検査してください。
顧客の初品承認は、独立した保留点です。残りのロットを承認する前に、完成し、書き込みと試験を終えたサンプルが必要になる場合があります。CircuitHubによる初品承認の説明では、この要求を通常の社内確認と区別しています。サンプル数量、根拠資料、承認者、回答期間を事前に合意してください。
両面SMTでは、段取り前に面の処理順序、支持方法、熱履歴を定義します。プログラムまたは工程を変更した場合は、該当する移行承認確認を通じて承認してください。
挿入実装部品を挿入し、はんだ付けする
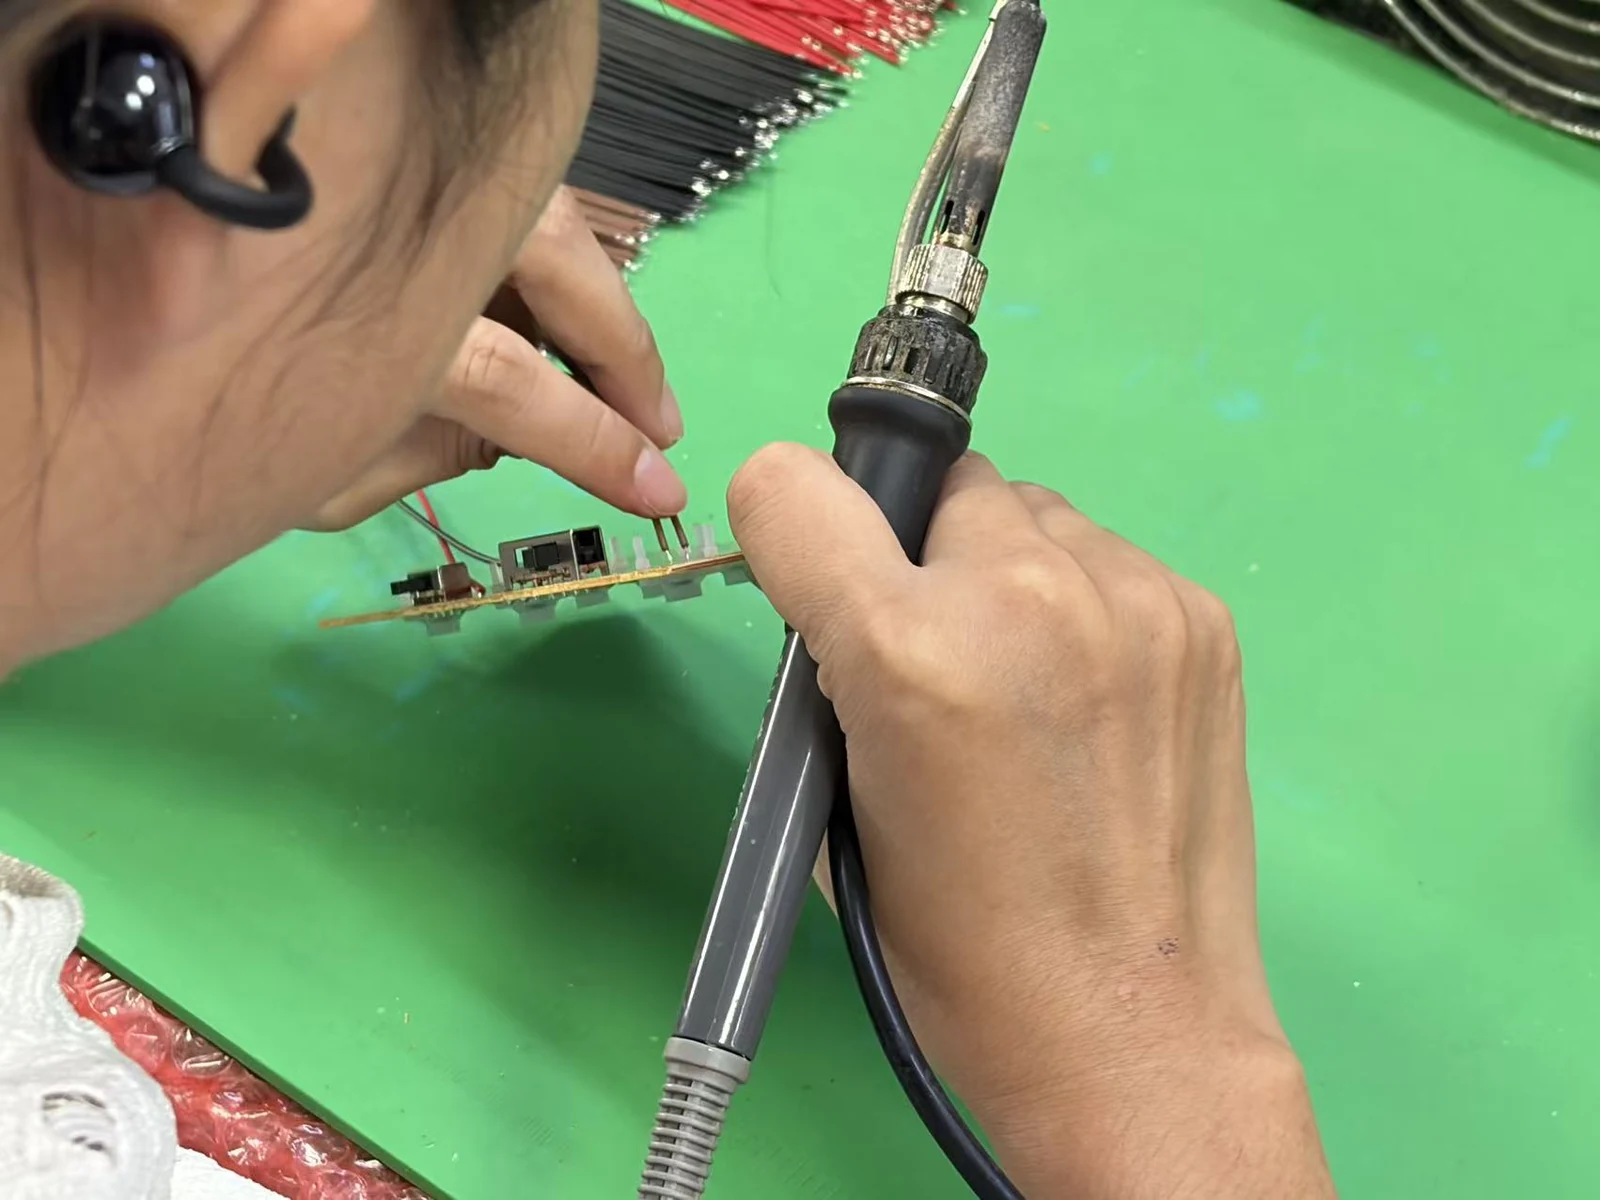
挿入実装の完了工程では、BOMと図面で指定されたリード付き部品を取り付け、はんだ付けします。SMTのみの基板では、この作業を省略します。混載実装では、後のはんだ付けが先行作業を損なわないよう、承認された順序に従います。
一般的な選択肢には、ウェーブはんだ付け、選択はんだ付け、手はんだ付けがあります。選択は、接合部へのアクセス、部品の適合性、数量、治工具によって決まります。選択はんだ付けのノズルは、隣接部品を損傷させずに対象箇所へ到達できなければなりません。ウェーブ工程には、適切な基板構成と、必要に応じた保護が必要です。Eurocircuitsの選択はんだ付けガイドでは、アクセスに関する考慮点が示されています。
適合する挿入実装部品では、ピンインペーストによるリフローはんだ付けも選択肢になります。その部品のはんだ付けをリフロー工程と統合できますが、コネクタ本体、穴・リードの形状、ペースト供給がその経路に対応している必要があります。Samtecの加工に関するガイダンスでは、こうした適用条件が説明されています。
移行承認前に、挿入高さ、極性、コネクタの向き、接合状態、機械的保持を図面に照らして確認します。別途取り付ける金具類も含めてください。コネクタの電気ピンと機械的固定部では、異なる完了確認が必要になる場合があるため、指定されている場合は両方を対象とする必要があります。未完了作業は工程票に記録します。SMT工程の合格だけで、不完全なコネクタを最終受入判定へ進めることはできません。
実装基板を検査し、書き込みと試験を行う
検証では、合意された検査・試験計画に照らして実装基板(PCBA)の承認を行います。構成は重要です。発注書では、基板ごとまたはロットごとに必要な根拠資料を特定し、検査の処置判断、書き込んだファームウェアイメージ、電気的結果を、リリース済みハードウェアバリアントにどう結び付けるかも明示しなければなりません。
自動光学検査(AOI)は、検査プログラムの対象範囲内で観察可能な実装状態を評価します。X線検査は、隠れた接合部のうち選定した特徴を評価できます。インサーキットテスト(ICT)、フライングプローブ、機能試験は、適切なアクセスと設備を用いて、定義された電気的確認を行います。限界を定義してください。手法名を列挙するだけでは、試験計画がどの接続や動作機能を対象としているのかは分かりません。
ファームウェアと試験インターフェースを管理する
ファームウェアは、それに依存する試験より前に書き込みます。書き込みは、部品搭載前、実装基板上、または試験ステーション内で実施できます。ただし、その経路でイメージと構成を管理し、電源投入前に必要な確認を維持することが条件です。出荷用イメージを検証してください。以前に使用した診断用イメージだけでは、最終構成は確定しません。
書き込みインターフェースのピン配置、ターゲット電圧、イメージのバージョンまたはチェックサム、デバイス構成、シリアル番号固有のデータを指定します。試験手順は改訂管理下に置いてください。治具の識別情報、入力、負荷、限界値、結果形式は、試験技術部門が実際の基板バリアントに対する受入判断を再現できる程度に明確でなければなりません。
シリアル番号で管理する製造では、記録網羅率100%の目標を出荷一覧に適用します。出荷する各シリアル番号には、必要な検査の処置判断と試験結果が必要です。誤って省略した試験を、合格として扱ってはいけません。
不合格基板は、管理された処置判断の対象とします。最初の不合格内容、承認された是正作業、必要な再検査・再試験の根拠を保存してください。原因への対応も、有効な試験システム修正の記録もないまま、基板が合格するまで試験を繰り返しても、承認判断の裏付けにはなりません。
出荷記録を承認し、製造上の例外事項を完結させる
出荷承認では、識別された基板、その記録、承認済みの逸脱事項が、受諾した注文を満たすことを確認します。品質上の承認権限者が技術的な受入判定を担い、物流部門は指定の保護梱包で承認数量を出荷します。
基板は処置区分ごとに数えます。合格、保留、廃棄、保管分の基板を製造数量と照合し、その後、梱包明細を出荷対象の識別番号およびその出荷で承認された構成と一致させてください。要求される場合は、合意した検査・試験報告書、ファームウェア識別情報、逸脱承認書、適合証明書を含めます。根拠となる結果も保存してください。証明書で、欠落した受入判定記録を補うことはできません。
各例外事項は、処置判断を記録して完結させます。手直しには合意された確認が必要です。特別採用には、指定された権限者の承認と、影響するすべてのシリアル番号または数量を特定できるほど明確な範囲が必要です。保留基板は隔離してください。物流部門が梱包対象を選ぶ前に、物理的な分離と記録上の状態が一致していなければなりません。
発注された仕上げ作業を完了します。洗浄、コーティング、硬化、マーキング、個片化は承認された位置で実施し、後続作業が先行する受入判定の根拠を無効にするおそれがある場合は、追加の検査または試験を行う必要があります。輸送時の静電気放電(ESD)保護と機械的支持を確認してください。取扱計画で要求される場合は、防湿梱包を追加します。
最後に、リピート注文に備えて、リリース済み製造基準構成と実際の製造状態における例外事項を保存します。承認された改善は、次の管理された改訂へ反映してください。最後に作業した担当者の記憶は、リピート製造の仕様書にはなりません。
実装経路を比較する
主要な実装経路は、SMTのみ、挿入実装のみ、混載実装です。実施する作業は変わりますが、どの経路でも、管理されたデータ、受入れ済み材料、定義された検証が必要です。実装する面数によって、日程と治工具に関する判断がさらに必要になります。
以下の代表的な構成は、引き渡しにどのような影響があるかを示しています。
| 製造構成 | 物理的な工程経路 | 追加で必要な準備判断 | 重視すべき移行承認の根拠 |
|---|---|---|---|
| 片面SMT | 片面へのペースト塗布、部品搭載、リフローはんだ付け | 基板支持、フィデューシャルマーク、搭載段取り | 初回基板承認と指定のはんだ・搭載検査 |
| 両面SMT | 部品を搭載する両面に対する承認済み順序 | 面の処理順序、支持、許容される熱履歴 | 両面について正しい構成と検査根拠 |
| 挿入実装のみ | 部品挿入と承認済み方法によるはんだ付け | 接合部へのアクセス、治具、部品の適合性 | 挿入、接合部、機械的事項の受入判定 |
| 混載実装 | SMTに指定の挿入実装経路を追加 | 独立したはんだ付け工程、または適合するピンインペースト経路 | 最終受入判定前の両技術の完了根拠 |
この表は工程経路の比較であり、品質の順位付けではありません。部品と製品の制約に応じて、SMTか挿入実装かを選択してください。ターンキー方式か顧客支給方式かという調達判断は、別に行います。調達方式は、基板にはんだ付け工程が1回必要か複数回必要かを決めるものではありません。
規格、インターフェース、記録網羅率を指定する
実用的な実装仕様では、受入判定の基準を確定します。適用文書、版、製品クラス、顧客要件を特定し、そのうえで、作業品質の規格だけでは個々の回路について定められない製品インターフェースと試験条件を定義してください。「IPC準拠」だけでは不十分です。
| 参照規格 | 工程上の役割 | 製造合意に含める判断事項 |
|---|---|---|
| IPC J-STD-001J | はんだ付けされた実装品の材料、工程、受入判定要件 | 契約で定める版、クラス、適用される追補 |
| IPC-A-610J | 電子実装品の受入判定基準 | 適用クラス、検査範囲、顧客要件 |
| IPC/JEDEC J-STD-033 | 吸湿・リフロー・工程に敏感なデバイスの取り扱い | 適用版とデバイス固有の取扱指示 |
| ANSI/ESD S20.20-2021 | ESD管理プログラムの枠組み | 受入れから出荷までの取扱管理 |
IPC規格の発行元は、はんだ付け工程の要件と実装品の受入判定を区別しています。EOS/ESD AssociationによるS20.20の説明では、管理プログラムが扱われています。これらの参照規格はそれぞれ目的が異なり、いずれもその基板の機能試験限界値を定めるものではありません。
IPCでは、一般電子製品をクラス1、専用サービス向け製品をクラス2、高性能または過酷環境向け製品をクラス3と定義しています。製品の重要な使用要件に照らして妥当な場合にクラス3を選び、見積前に適用要件を指定してください。IPCのクラスに関するガイダンスは、クラス選択を想定する性能と使用条件に結び付けています。上位クラスを選んでも、不十分な試験アクセスや誤ったBOMを補うことはできません。
インターフェースを明確に定義します。部品搭載位置データには合意された座標単位が必要です。書き込みにはピン配置とターゲット電圧が必要です。電気試験には、リリース済み構成に対応した限界値を伴う電源、入力、負荷条件が必要です。
シリアル番号で管理する生産では、必要な根拠がすべて揃った出荷済みシリアル番号数を、出荷済みシリアル番号総数で割り、100%を掛けます。出荷承認の目標は**100%に設定します。例えば、出荷する50枚の基板に対して完全な記録一式が49件であれば、結果は98%**となり、この目標を満たしません。出荷対象外として保留されている基板は、両方の集計から除外します。この調達上の参照目標が測るのは記録であり、機能のカバー範囲は試験技術部門による別の判断です。
処理時間と待ち時間を分ける
プリント基板実装のリードタイムは、合意された開始事象から終了事象までの経過時間です。一方、処理時間は、作業を実行するために使う時間です。短い設備サイクルだけでは、出荷日を決められません。リリース済み数量、材料の状態、治工具の準備状況、承認待ちの保留点を基に見積もるよう、供給者に依頼してください。
| 時間区分 | 何を測るか | 確認すべき区切り |
|---|---|---|
| 材料リードタイム | 調達、納入、受入判定 | 実装期間の計測開始前に、キットのどの項目が受入れ済みである必要があるか |
| 段取りと処理 | 治工具・プログラム準備と物理的作業 | 時間は基板1枚、パネル、ロット、注文全体のどれを基準としているか |
| 順番待ちと承認待ち | 設備、判断、顧客承認の待ち時間 | どの保留点で作業が停止し、誰が解除できるか |
| 完了処理と輸送 | 最終記録、梱包、発送、運送業者による輸送 | 見積の終了点は、出荷準備完了、発送済み、納品済みのどれを意味するか |
見積で示す日数が営業日か暦日かを記録します。時間または分で示す場合は、対象作業とロットの基準を明らかにしてください。部品購入、未実装PCB製造、治具準備は並行する場合があるため、各活動の経過時間をすべて足すと二重計上になるおそれがあります。依存関係と、全体の日程を決める最長経路に沿って日程を組んでください。
承認済み製造基準構成、完全なキット、準備済み試験治具は、それぞれ異なる制約を解消します。現在、どれが次の承認ゲートを左右しているのか確認してください。その答えは、「実装には数日かかる」という一般論よりも、具体的な行動につながります。
5つのOEM製造シナリオに承認ゲートを適用する
OEM製造の内容によって、重点を置くべき承認ゲートは異なります。根拠に基づく同じ流れを維持しつつ、保留点、承認権限、記録を実際の製品に合わせて調整してください。以下は調達シナリオであり、供給者の実績案件を主張するものではありません。
| OEMシナリオ | 特に注意が必要なゲート | 進める前の判断 | 有用な移行承認の根拠 |
|---|---|---|---|
| 産業用コントローラーの初回試作 | 技術リリースと初回基板承認 | 意図したバリアントを固定し、設計評価と実装の受入判定を区別する | 承認済みファイル、初回基板の指摘事項、記録された試作逸脱事項 |
| 代替ICを用いたセンサー基板のリピート注文 | 材料承認と技術リリース | 代替品のパッケージ、電気的要件、ファームウェアへの影響を承認する | 更新BOMの承認と、影響を受ける検証の結果 |
| 混載実装の電力インターフェース基板 | 挿入実装完了 | 端子の向き、接合部へのアクセス、保持、はんだ付け順序を確認する | 挿入・接合記録と指定の電気的確認 |
| ファームウェアで制御されるHMI基板 | 書き込みと試験 | ハードウェア、ファームウェア、コネクタのピン配置、試験構成を一致させる | イメージ識別情報、必要な書き込み検証、インターフェース試験結果 |
| 別の実装拠点への移管 | 初品と出荷 | 残数量を進める前に、移管先の治工具・プログラム段取りと顧客サンプルの保留点を承認する | 移管した製造基準構成に結び付く初品受入判定と出荷記録 |
試作では、既知の逸脱が予定する実験に対して許容できるかを合意します。その逸脱は識別可能な状態に保たなければなりません。リピート注文では、以前の承認が現在の部品と工程にも引き続き適用できるかを確認してください。CADファイルに変更がなくても、供給者の変更には独立したリリースレビューが必要です。
どのシナリオでも、調達上の問いは具体的です。次の引き渡し前に、どの根拠が存在しなければならないのでしょうか。その答えに責任者を割り当てることで、不完全な基板が、事情の分からないまま他者へ引き継がれる問題になることを防げます。
よくある質問
プリント基板実装工程には、合意された開始条件、移行承認の根拠、例外事項の責任者が必要です。以下では、OEMチームが製造を承認する前に決めておくべき引き渡し判断を説明します。
プリント基板実装工程は正式にはいつ始まりますか?
管理された製造は、技術リリース時に始まります。OEMが生産の基準構成を承認し、実装業者が定義された範囲を受け入れます。一方、見積リードタイムの計測は、材料の受入れと治具の準備が完了してから始まる場合があります。両方の開始条件を注文書に記録してください。
部品の欠落確認はどこで行うべきですか?
複数のゲートで確認してください。BOMレビュー、キット照合、初回基板検査、指定された後続確認は、要求の記載漏れ、材料の未入手、基板上の未実装位置という、それぞれ異なるリスクに対応します。DNP位置は、リリース済みバリアントに照らして判断してください。意図的な未実装は、材料の欠品ではありません。
すべてのPCBA製造で、SMTと挿入実装のはんだ付けを両方行いますか?
いいえ。必要な経路はBOMに従います。SMTのみ、挿入実装のみ、混載実装は別の分類です。適合するピンインペースト部品は、部品と工程が許容する場合、同じリフロー工程を共有できます。それ以外の挿入実装部品には、独立したはんだ付け作業が必要です。その移行承認確認を工程票に記録してください。
ファームウェアはどの段階で書き込むべきですか?
ファームウェアは、それに依存する試験より前に書き込みます。選んだ位置が合意した順序に適合することを条件に、工程票では、書き込み済み部品の使用、実装基板上での書き込み、試験ステーション内での書き込みを指定できます。最終的な出荷用イメージと構成を検証してください。試験で以前の診断用イメージを使用した場合には、この確認が不可欠です。
試験済み基板を出荷する前に、何を承認する必要がありますか?
完全な出荷承認資料一式を承認してください。必要な検査・試験の根拠、構成、数量、例外事項の処置判断を、梱包明細に記載された基板と照合する必要があります。注文で指定された証明書、ファームウェア記録、保護梱包を含めてください。試験合格だけでは、ほかの要件が未完了のまま残ります。
初回基板検査と顧客の初品承認は同じですか?
いいえ。承認する判断が異なります。初回基板検査は生産段取りを確認します。一方、顧客の初品承認は別途合意する保留点であり、残りのロットを進める前に、完成して試験を終えたサンプルが必要になる場合があります。数量、根拠資料、承認者を事前に定義してください。社内承認で、合意された顧客の承認を代替することはできません。
プリント基板実装にはどのくらいの時間がかかりますか?
一律の実装所要時間はありません。実用的な見積では、ファイル、数量、キットの準備状況、治工具、検証範囲を明示し、処理時間を材料リードタイム、順番待ち、承認待ちの保留、輸送から分けます。営業日か暦日かを指定してください。日程を比較する前に、開始事象と終了事象を合意します。
試験済み基板の記録網羅率100%とは何ですか?
出荷するすべてのシリアル番号に、必要な記録が揃っていることです。シリアル番号で管理するOEM製造では、100%の出荷承認目標は、合意された計画で指定された検査の処置判断と試験の根拠を対象にします。これは記録の完全性を測るものです。この割合は、すべての故障モードの検出や製品設計の完全な妥当性確認を示すものではありません。
次回の製造レビューを準備する
PCBデータ、BOM、部品搭載位置データ、実装図面、数量、材料の所有関係、受入要件を含む、管理された資料一式を準備してください。該当する場合は、ファームウェア、治具の責任分担、出荷記録一覧を追加します。承認ゲートのマトリクスを使って承認者を割り当て、影響を受ける作業の前に照会事項を解決してください。
JASPERへのお問い合わせでは、プリント基板実装サービスの範囲を確認し、これらの要件をまとめて提出してください。製造レビューで、工程経路、初品承認の保留点、試験成果物、日程の開始条件を確認するよう依頼します。その合意によって、リリース済みファイルから試験済み基板までの各引き渡しが明確になる必要があります。
Ready to Start Your Project?
Tell us about your membrane switch, keypad, or graphic overlay requirements. Our engineering team will review your specifications and provide a detailed quote.