Tanto el moldeo por compresión como la inyección de LSR permiten fabricar teclados de silicona, pero describen distintas combinaciones de material y proceso. El caucho de silicona líquida (LSR) es una familia de materiales, mientras que el moldeo por inyección de líquidos es una vía de procesamiento utilizada habitualmente con LSR. El caucho de alta consistencia (HCR) se utiliza ampliamente en el moldeo por compresión y por transferencia, pero también puede moldearse por inyección. Por tanto, la elección de la ruta adecuada depende del compuesto, el concepto de molde, la geometría de las teclas, los contactos o insertos, las operaciones secundarias, el plan de producción y el método de validación, no solo del volumen anual.
Para quienes comparan cotizaciones, la pregunta útil no es simplemente «¿Qué proceso es mejor?», sino: ¿Qué ruta permite fabricar este teclado de forma repetible, con la respuesta táctil, el funcionamiento de los contactos, el aspecto, las interfaces de montaje y las evidencias de inspección requeridos?
Para una visión más amplia de la arquitectura del teclado, consulte la guía de diseño de teclados de silicona de JASPER. Para la aprobación del molde y el control de las primeras piezas, utilice la guía de moldes y prototipos para teclados de silicona.
- Distinga la forma del material del proceso de moldeo
- Compare las rutas de proceso antes de comparar precios
- Matriz de selección técnica
- Compare las necesidades del molde y de la geometría de la pieza
- Revise los contactos, los colores y las operaciones secundarias
- Evalúe la capacidad y los controles de calidad
- Valide el teclado, no solo el proceso de moldeo
- Seleccione una ruta con el socio de fabricación
- Preguntas frecuentes
- ¿Es lo mismo LSR que moldeo por inyección de líquidos?
- ¿Se utiliza el HCR únicamente en el moldeo por compresión?
- ¿Es siempre más barata la inyección de LSR para producir teclados en grandes volúmenes?
- ¿Puede un diseño de teclado pasar del moldeo por compresión a la inyección de LSR sin rediseño?
- ¿Qué proceso es mejor para contactos con pastillas de carbono o teclados multicolor?
- ¿Qué debe comparar un OEM entre dos cotizaciones de proveedores?
- Hablemos de su plan de moldes y prototipos
Distinga la forma del material del proceso de moldeo
La compra de componentes de silicona puede generar confusión cuando los nombres de los materiales y de los procesos se tratan como sinónimos.
El LSR es un sistema de silicona bicomponente bombeable. Se mezclan sus componentes y se curan por calor; la inyección de líquidos es una vía de procesamiento. Su fluidez lo diferencia del HCR de mayor viscosidad.
El HCR es una familia de silicona de mayor viscosidad. Las formulaciones adecuadas permiten inyección, compresión o transferencia; no se limita a las dos últimas vías.
Esta distinción importa porque un plano que solo indique «caucho de silicona» no define cómo se alimentará el material, cómo se llenará el molde ni cómo se realizarán el curado, el desmoldeo, el recorte y la inspección. Por ello, una solicitud de cotización (RFQ) útil debe identificar por separado la familia de materiales propuesta, la ruta de moldeo, el método de incorporación de contactos o insertos, la secuencia de color y acabado, y los controles de producción.
Compare las rutas de proceso antes de comparar precios
En compresión se coloca una cantidad preparada de silicona en un molde abierto. Al cerrar, la presión mueve material por la cavidad; el caucho se cura y se extrae la pieza. Es una ruta habitual para HCR.
La inyección de LSR dosifica y mezcla componentes líquidos antes de introducirlos en un molde caliente. Las configuraciones industriales pueden incluir dosificación específica, boquillas LSR, canal frío y vacío de molde. Con material, herramienta y equipo adecuados, permite ciclos cortos y un alto grado de automatización.
Estas capacidades pueden cambiar la economía del proceso, pero no establecen una regla universal. El moldeo por compresión puede resultar atractivo cuando el molde, el método de carga, los insertos, las operaciones secundarias y el patrón de lotes encajan con una ruta de moldeo directa. La inyección de LSR puede resultar atractiva cuando un diseño estable se beneficia del llenado en molde cerrado, los moldes multicavidad, la dosificación controlada o la manipulación automatizada. La carga de insertos, los cambios de color, los recubrimientos, el procesamiento láser, el recorte, la inspección, el mantenimiento y la variabilidad de la demanda pueden cambiar el resultado.
Matriz de selección técnica
| Factor de decisión | Enfoque del moldeo por compresión | Enfoque de la inyección de LSR | Qué debe confirmar el OEM |
|---|---|---|---|
| Material | Habitualmente HCR en forma de carga preparada | Habitualmente LSR de dos componentes | Familia exacta del material, grado aprobado y responsabilidades de curado y poscurado |
| Molde | Son importantes la colocación de la carga y el flujo durante el cierre | Son importantes la entrada, el canal o la boquilla, la dosificación y el llenado de las cavidades | Línea de partición, alimentación o entrada, ventilación, rebabas y desmoldeo |
| Geometría | Adecuado para muchas geometrías de teclado; el flujo de la carga sigue siendo importante | Con un molde adecuado, la fluidez del material puede permitir detalles complejos o delgados | Membranas flexibles delgadas, paredes altas, superficies de cierre, zonas de aire atrapado y uniformidad entre teclas |
| Contactos e insertos | Los contactos preformados o los insertos pueden cargarse antes del moldeo | Son posibles los insertos o los conceptos multicomponente, pero pueden reducir las ventajas de automatización | Método de carga, control de posición, contaminación, retención e inspección |
| Color y acabado | Color incorporado durante el moldeo, más impresión, recubrimiento o láser secundarios según se requiera | Color incorporado durante el moldeo, más impresión, recubrimiento o láser secundarios según se requiera | Número de colores, cambios de producción, calidad de los límites entre colores y operaciones posteriores |
| Automatización | Son habituales las rutas manuales o semiautomatizadas, aunque dependen del proyecto | Suele ofrecer un mayor potencial de automatización | Qué automatización se incluye realmente en la ruta cotizada |
| Volumen y economía | Puede utilizarse para el desarrollo y la producción recurrente | Puede ser adecuado para una producción recurrente estable cuando se justifica la inversión en molde y proceso | Coste del molde, número de cavidades, mano de obra, tiempo de ciclo, rechazos, acabado, inspección y tamaño de lote |
| Control de calidad | Pueden ser importantes los controles de carga, curado, cavidades, rebabas, recorte e insertos | Pueden ser importantes los controles de dosificación y mezcla, inyección, cavidades, ventilación o vacío y curado | Trazabilidad, plan de inspección, registros del proceso y plan de reacción ante desviaciones |
Utilice esta matriz como marco de revisión, no como especificación del proceso. El socio de fabricación todavía debe convertirla en un concepto de molde real, una ventana de proceso, un plan de inspección y unas hipótesis de cotización.
Compare las necesidades del molde y de la geometría de la pieza
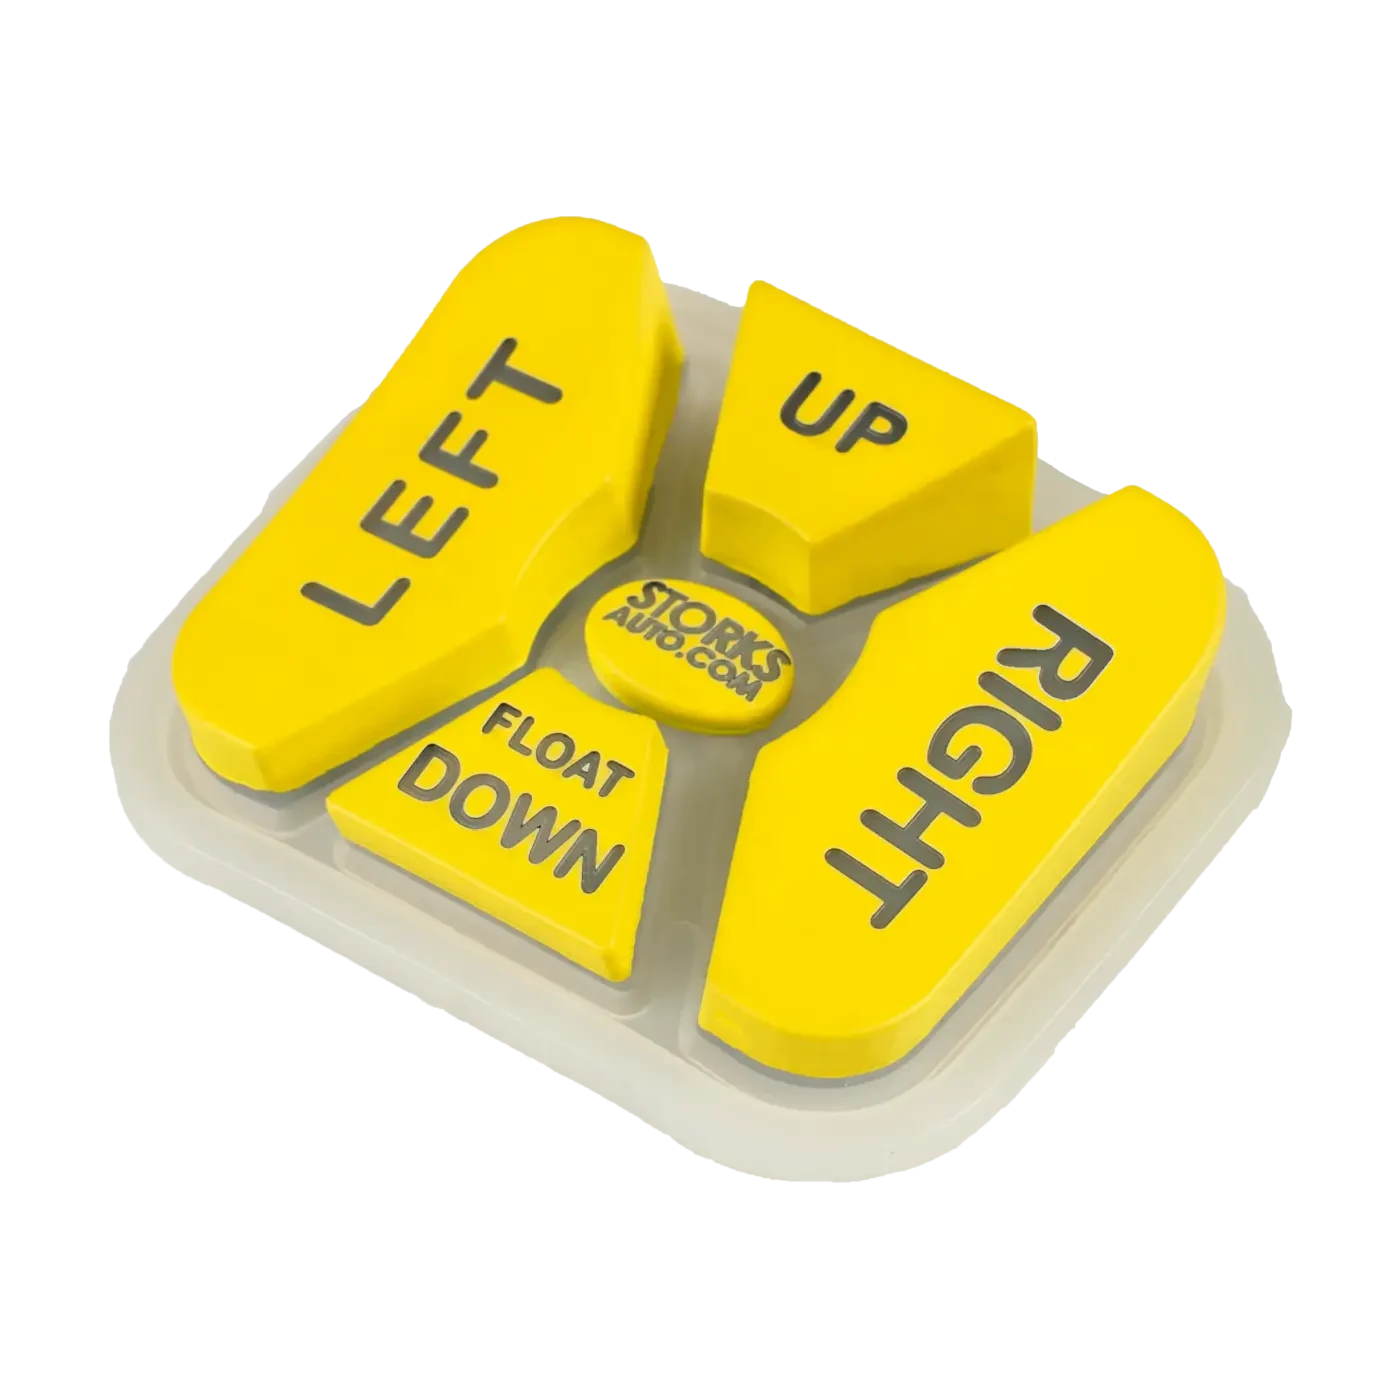
Un teclado de silicona es un componente mecánicamente activo. Las membranas flexibles delgadas generan la curva de fuerza, las zonas de contacto deben alinearse con el circuito y la geometría perimetral puede posicionar o sellar el conjunto. Por tanto, la ruta de moldeo afecta a más aspectos que la forma exterior.
En el moldeo por compresión, revise cómo se colocará la carga y cómo se moverá el material al cerrarse el molde. Los grandes cambios de sección, los huecos aislados, las paredes altas de las teclas, las membranas flexibles delgadas y los insertos pueden influir en el llenado y la ventilación.
En inyección LSR revise entradas y canales, equilibrio de cavidades, superficies de cierre, ventilación o vacío y recorrido hasta zonas delgadas. Dosificación, boquillas de canal frío y vacío son opciones de configuración, no requisitos para todo teclado. Confirme las necesidades del proyecto y los equipos realmente disponibles en la línea propuesta.
Para cualquiera de las rutas, confirme la línea de partición, el punto de alimentación o de colocación de la carga, los respiraderos, los límites de rebaba, el método de recorte, los ángulos de salida y el desmoldeo, la textura, la compensación de contracción y las dimensiones críticas de cada cavidad. No suponga que una cavidad de un molde de compresión puede trasladarse sin cambios a la inyección de LSR. El sistema de alimentación, el comportamiento del flujo, la ventilación, las condiciones térmicas y los controles del proceso requieren una nueva revisión del molde.
Revise los contactos, los colores y las operaciones secundarias
Un teclado moldeado suele ser solo una etapa de la fabricación de la HMI terminada. Los contactos conductores, las leyendas, los recubrimientos, las zonas abiertas por láser, los elementos de iluminación, el montaje y la inspección pueden dominar el flujo de fabricación completo.
Si el teclado utiliza pastillas de carbono, insertos conductores, elementos metálicos u otro elemento integrado durante el moldeo, pregunte cómo se posicionarán y retendrán esos elementos. La cuestión no es si un proceso de moldeo puede utilizar insertos en teoría, sino si la ruta seleccionada controla la posición, la contaminación, la retención y la repetibilidad entre cavidades.
Para un módulo integrado, revise la pieza moldeada junto con el circuito y la carcasa. La página de conjuntos de teclados de silicona de JASPER muestra por qué la alineación de los contactos, la altura del apilamiento, la iluminación, el sellado y las pruebas eléctricas deben formar parte de una misma revisión a nivel de conjunto.
Ambas familias de procesos pueden utilizar silicona coloreada con un sistema de material adecuado. Las piezas multicolor pueden requerir etapas de moldeo adicionales, moldes especiales o equipos multicomponente. La impresión, los recubrimientos por pulverización, los acabados protectores, las leyendas abiertas por láser, la eliminación de rebabas y la inspección óptica final pueden seguir siendo operaciones secundarias con independencia de la ruta de moldeo. Compare la ruta de fabricación completa, no solo el tiempo de ciclo del molde.
Evalúe la capacidad y los controles de calidad
La capacidad de producción no puede deducirse del nombre del proceso. La producción obtenida depende de la máquina real, el número de cavidades, el tiempo de curado, el método de carga y descarga, los insertos o contactos, los acabados secundarios, la inspección, los criterios de rechazo y retrabajo, el mantenimiento y el plan de turnos.
Por eso, afirmaciones como «el LSR siempre es para grandes volúmenes» o «el moldeo por compresión solo sirve para prototipos» son criterios de compra poco útiles. En su lugar, pida a cada proveedor que defina el modelo de producción incluido en su cotización.
En el moldeo por compresión, el plan de control puede tener que abordar la preparación del material, el peso y la colocación de la carga, las condiciones de curado, la identificación de las cavidades, la ventilación y las rebabas, el recorte, la carga de insertos y las inspecciones dimensionales, de fuerza y eléctricas posteriores. En la inyección de LSR, el plan puede tener que abordar la identificación del material, la dosificación y mezcla, el comportamiento de inyección y llenado, el estado del molde y de las cavidades, la ventilación o el vacío cuando se utilicen, el curado, la manipulación, la carga de insertos y las mismas comprobaciones posteriores del producto.
Los parámetros y límites exactos deben figurar en la especificación del proceso de fabricación. No deben inventarse en un artículo público dirigido a OEM.
Valide el teclado, no solo el proceso de moldeo
Una ruta de moldeo solo es aceptable cuando las piezas representativas de la producción prevista cumplen todos los requisitos del teclado. Un ciclo más rápido no compensa una respuesta táctil deficiente, la desalineación de los contactos, las leyendas inestables, las fugas de luz, las interferencias con la carcasa ni una trazabilidad insuficiente.
El plan de validación debe vincular el material y el proceso seleccionados con las dimensiones moldeadas, el comportamiento fuerza-desplazamiento, el retorno de las teclas, el cierre eléctrico en el circuito especificado, los límites de rebabas y aspecto, el color y los acabados, la retroiluminación cuando corresponda, el ajuste en la carcasa y la precarga, las pruebas ambientales específicas de la aplicación y los registros trazables que relacionen el material, la revisión del molde, la cavidad, la ruta de proceso y el método de ensayo.
La guía de moldes y prototipos de JASPER trata con más detalle las primeras piezas y la aprobación de producción. Esta comparación debe limitarse a la decisión previa: elegir la ruta de moldeo antes de cerrar esos puntos de aprobación.
Seleccione una ruta con el socio de fabricación
El moldeo por compresión merece consideración cuando el sistema HCR seleccionado, la geometría, el método de incorporación de insertos o contactos, el diseño del molde, las operaciones secundarias, el patrón de lotes y la estructura económica del proveedor encajan con el proyecto.
La inyección de LSR merece consideración cuando el sistema LSR seleccionado, la geometría, la estrategia de llenado en molde cerrado, el potencial de automatización, la planificación de cavidades, los controles de repetibilidad y la economía global de producción justifican los requisitos del proceso y del molde.
Ninguna de las dos rutas debe elegirse únicamente a partir de una clasificación genérica por volumen.
Para una revisión útil, envíe la geometría actual en 2D/3D, secciones representativas de las teclas, el mapa de circuito y contactos, el CAD de la carcasa, la fuerza de accionamiento y el recorrido objetivo, el método de incorporación de contactos o insertos, los colores y acabados superficiales, la información de retroiluminación, los requisitos ambientales y de conformidad, las cantidades de prototipos y anuales, el tamaño de lote habitual, el alcance del suministro y los registros de validación requeridos. Los elementos desconocidos pueden marcarse como TBD (por definir) para que sean visibles antes de que las hipótesis sobre el molde se vuelvan costosas.
Para proyectos listos para la revisión del proveedor, parta de la familia de productos de teclados de silicona a medida de JASPER y solicite una revisión de ingeniería del teclado con el paquete de planos y el alcance de producción previsto.
Preguntas frecuentes
¿Es lo mismo LSR que moldeo por inyección de líquidos?
No. El LSR es una familia de materiales de caucho de silicona líquida. El moldeo por inyección de líquidos es una ruta de procesamiento utilizada habitualmente para dosificar, mezclar, inyectar y curar LSR. Especifique por separado el material y el proceso de moldeo.
¿Se utiliza el HCR únicamente en el moldeo por compresión?
No. El HCR es habitual en el moldeo por compresión y por transferencia, pero los fabricantes de materiales también documentan su moldeo por inyección. Confirme el grado de material propuesto y la ruta de producción, en lugar de deducir el proceso a partir del término HCR.
¿Es siempre más barata la inyección de LSR para producir teclados en grandes volúmenes?
No. El LSR puede ofrecer ventajas de automatización y tiempo de ciclo, pero la economía total también depende del molde, el número de cavidades, la carga de insertos, los cambios de color, los acabados secundarios, la inspección, los rechazos, el mantenimiento, el tamaño de lote y la estabilidad del diseño. Compare el modelo de producción cotizado, en lugar de aplicar un umbral universal de volumen.
¿Puede un diseño de teclado pasar del moldeo por compresión a la inyección de LSR sin rediseño?
No es seguro asumirlo como regla general. El cambio de ruta puede modificar el sistema de alimentación, la ventilación, el equilibrio de llenado entre cavidades, las superficies de cierre, la estrategia de control de rebabas, el desmoldeo, el comportamiento de contracción, la carga de insertos y los controles del proceso. Revise de nuevo el concepto de molde y la geometría crítica cuando cambie la ruta.
¿Qué proceso es mejor para contactos con pastillas de carbono o teclados multicolor?
Ningún proceso resulta superior solo por su nombre. Pregunte cómo se posicionan los contactos o insertos, cómo se incorporan los colores, qué operaciones secundarias siguen siendo necesarias y cómo se inspecciona la pieza terminada. Una etapa de moldeo más rápida puede perder su ventaja si la carga de contactos, el recubrimiento, el láser, el recorte o las pruebas se convierten en el cuello de botella.
¿Qué debe comparar un OEM entre dos cotizaciones de proveedores?
Compare la familia de materiales, el proceso de moldeo exacto, el concepto de molde, el número de cavidades, el método de incorporación de contactos o insertos, las operaciones secundarias, la trazabilidad, los controles de calidad, el plan de validación, las hipótesis sobre propiedad y mantenimiento del molde, y la base de producción cotizada. Exija que cada proveedor identifique qué está incluido, qué queda excluido y qué sigue marcado como TBD.
Hablemos de su plan de moldes y prototipos
Envíe el plano o una muestra del teclado, la información de la PCB y de la carcasa con las que se montará, las cantidades requeridas, la aplicación del equipo, los requisitos de respuesta táctil y de contactos, las necesidades gráficas y de iluminación, el entorno, las expectativas de validación y los puntos pendientes. Marque la información desconocida como TBD (por definir) para poder revisar la ruta de moldeo antes de fijar el molde de producción.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.