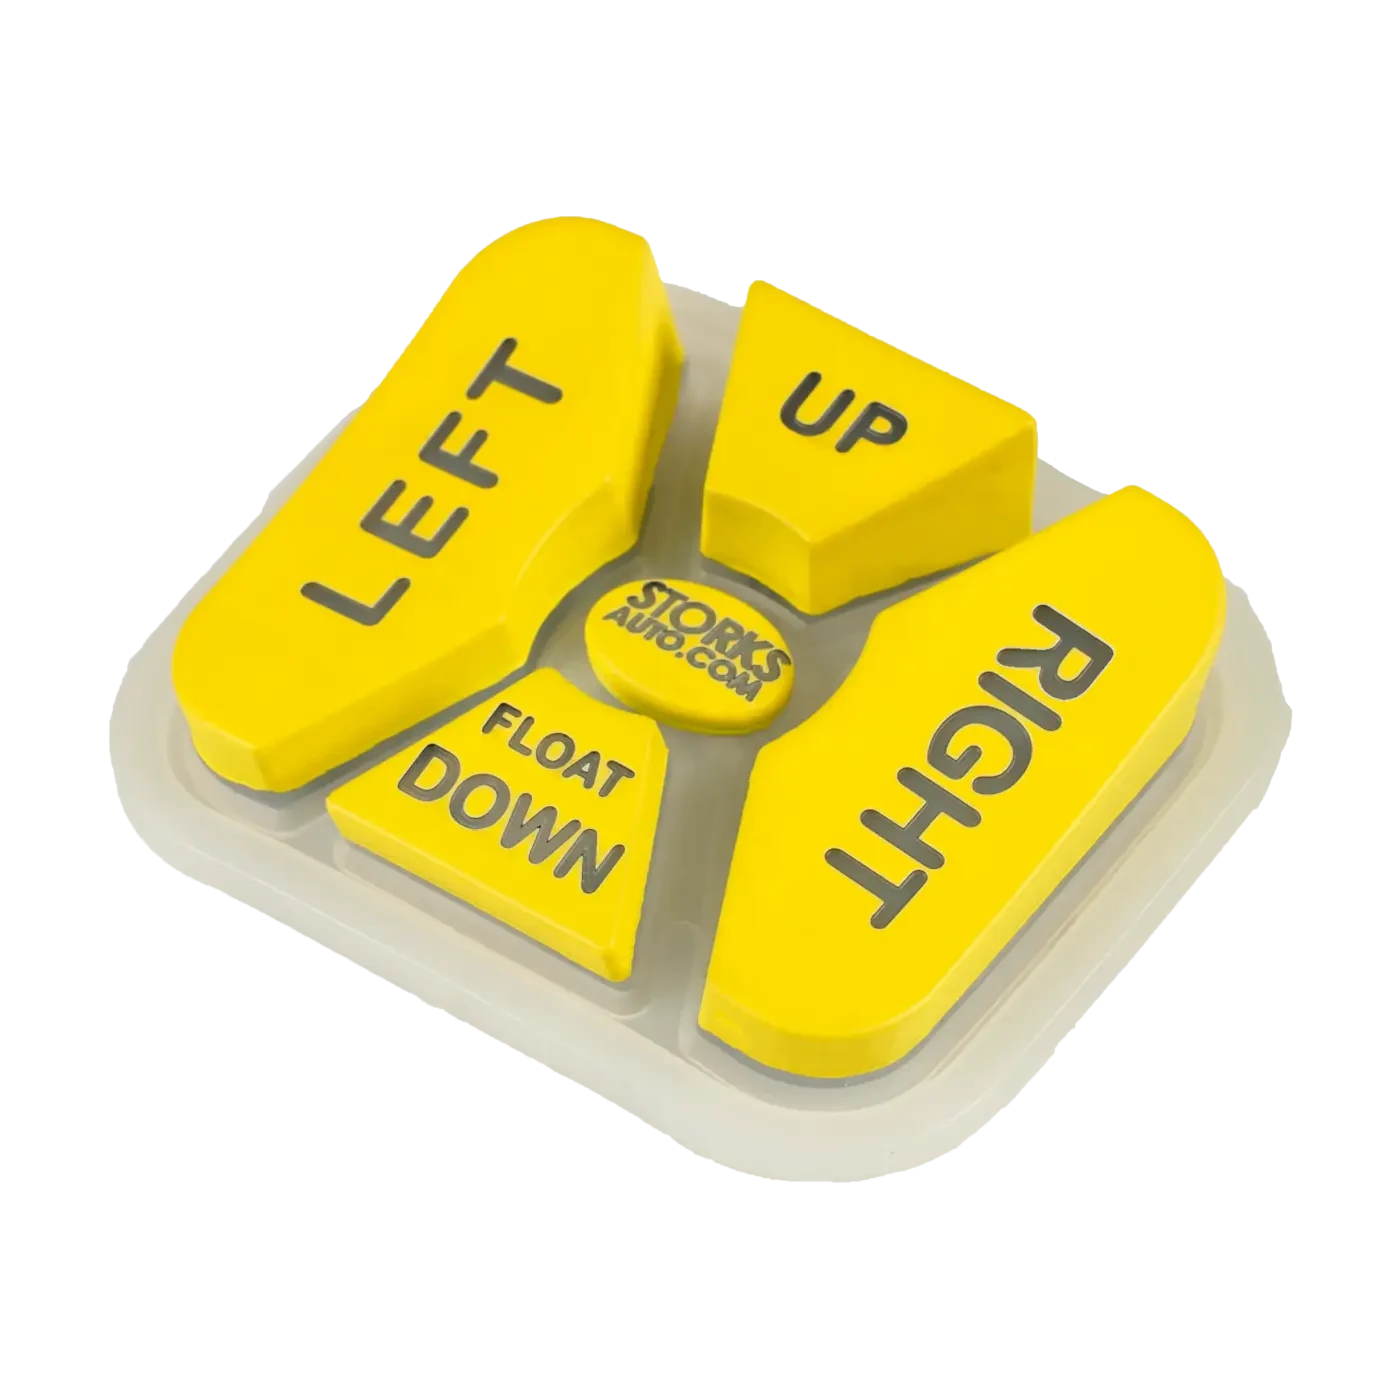
Sowohl durch Formpressen als auch durch LSR-Spritzguss lassen sich Silikonschaltmatten herstellen. Die Begriffe beschreiben jedoch unterschiedliche Kombinationen aus Material und Verfahren. Flüssigsilikonkautschuk (LSR) ist eine Materialfamilie, während das Flüssigsilikon-Spritzgießen ein häufig für LSR eingesetztes Verarbeitungsverfahren ist. Hochviskoser Silikonkautschuk (HCR) wird vielfach beim Formpressen und Spritzpressen eingesetzt, lässt sich aber auch spritzgießen. Die geeignete Fertigungsroute hängt daher von der Materialmischung, dem Werkzeugkonzept, der Tastengeometrie, den Kontakten oder Einlegeteilen, den nachgelagerten Bearbeitungsschritten, dem Produktionsplan und der Validierungsmethode ab – nicht allein von der Jahresstückzahl.
Für Einkäufer, die Angebote vergleichen, lautet die zielführende Frage nicht einfach: „Welches Verfahren ist besser?“ Entscheidend ist vielmehr: Mit welcher Fertigungsroute lässt sich diese Schaltmatte wiederholbar mit der geforderten Haptik, Kontaktfunktion, Optik, den erforderlichen Montageschnittstellen und Prüfnachweisen herstellen?
Einen umfassenderen Überblick über den Aufbau bietet JASPERs Konstruktionsleitfaden für Silikonschaltmatten. Informationen zur Werkzeugfreigabe und zur Kontrolle der Erstmuster finden Sie im Leitfaden zu Werkzeugbau und Prototypen für Silikonschaltmatten.
- Materialform und Formgebungsverfahren unterscheiden
- Erst die Fertigungsrouten vergleichen, dann die Preise
- Technische Auswahlmatrix
- Anforderungen an Werkzeug und Bauteilgeometrie vergleichen
- Kontakte, Farben und nachgelagerte Bearbeitungsschritte prüfen
- Kapazität und Qualitätskontrollen bewerten
- Die Schaltmatte validieren, nicht nur das Formgebungsverfahren
- Gemeinsam mit dem Fertigungspartner eine Route auswählen
- Häufig gestellte Fragen
- Ist LSR dasselbe wie Flüssigsilikon-Spritzgießen?
- Wird HCR ausschließlich beim Formpressen eingesetzt?
- Ist LSR-Spritzguss bei hohen Schaltmattenstückzahlen immer günstiger?
- Kann eine Schaltmattenkonstruktion ohne Neukonstruktion vom Formpressen auf LSR-Spritzguss umgestellt werden?
- Welches Verfahren ist besser für Kohlenstoff-Kontaktpillen oder mehrfarbige Schaltmatten?
- Was sollte ein OEM bei zwei Lieferantenangeboten vergleichen?
- Besprechen Sie Ihren Werkzeug- und Prototypenplan
Materialform und Formgebungsverfahren unterscheiden
Die Beschaffung von Silikonkomponenten wird unübersichtlich, wenn Material- und Verfahrensbezeichnungen als Synonyme verwendet werden.
LSR ist ein pumpfähiges Zweikomponenten-Silikonsystem. Die Komponenten werden gemischt und unter Wärme vernetzt; Flüssigspritzgießen ist ein möglicher Verarbeitungsweg. Das fließfähige Materialverhalten unterscheidet LSR von höher viskosem HCR.
HCR ist eine höher viskose Silikonfamilie. Geeignete Rezepturen lassen sich spritzgießen, formpressen oder spritzpressen; HCR ist nicht auf die beiden letztgenannten Verfahren beschränkt.
Diese Unterscheidung ist wichtig, denn die alleinige Zeichnungsangabe „Silikonkautschuk“ legt nicht fest, wie das Material zugeführt, die Kavität gefüllt und das Bauteil vulkanisiert, entformt, beschnitten oder geprüft wird. Eine aussagekräftige Angebotsanfrage (RFQ) sollte deshalb die vorgeschlagene Materialfamilie, das Formgebungsverfahren, die Methode zur Integration von Kontakten oder Einlegeteilen, die Abfolge von Farbgebung und Oberflächenbearbeitung sowie die Produktionskontrollen jeweils gesondert benennen.
Erst die Fertigungsrouten vergleichen, dann die Preise
Beim Formpressen wird eine vorbereitete Silikonmenge in ein offenes Werkzeug eingelegt. Das Schließen erzeugt Druck und bewegt Material durch die Kavität; der Kautschuk vernetzt und das Teil wird entformt. Dies ist ein üblicher HCR-Verarbeitungsweg.
LSR-Spritzgießen dosiert und mischt flüssige Komponenten vor dem Einspritzen in ein beheiztes Werkzeug. Industrielle Konfigurationen können spezielle Dosierung, LSR-Düsen, Kaltkanäle und Werkzeugevakuierung enthalten. Bei passender Material-, Werkzeug- und Maschinenauslegung sind kurze Zyklen und ein hoher Automatisierungsgrad möglich.
Diese Möglichkeiten können die Wirtschaftlichkeit verändern, begründen aber keine allgemeingültige Regel. Formpressen kann attraktiv sein, wenn Werkzeug, Beschickungsmethode, Einlegeteile, nachgelagerte Bearbeitungsschritte und Losstruktur zu einer direkten Formgebungsroute passen. LSR-Spritzguss kann attraktiv sein, wenn eine stabile Konstruktion von der Füllung im geschlossenen Werkzeug, Mehrkavitätenwerkzeugen, kontrollierter Dosierung oder automatisierter Handhabung profitiert. Das Einlegen von Einlegeteilen, Farbwechsel, Beschichtung, Laserbearbeitung, Beschneiden, Prüfung, Wartung und Nachfrageschwankungen können das Ergebnis verändern.
Technische Auswahlmatrix
| Entscheidungskriterium | Ausrichtung beim Formpressen | Ausrichtung beim LSR-Spritzguss | Was der OEM bestätigen sollte |
|---|---|---|---|
| Material | Üblicherweise HCR als vorbereitete Materialeinlage | Üblicherweise Zweikomponenten-LSR | Genaue Materialfamilie, freigegebener Materialtyp und Zuständigkeit für Vulkanisation und Nachtemperung |
| Werkzeug | Positionierung der Materialeinlage und Materialfluss beim Schließen sind wichtig | Anschnitt, Kanal oder Düse, Dosierung und Kavitätsfüllung sind wichtig | Trennebene, Materialzufuhr oder Anschnitt, Entlüftung, Gratbildung und Entformung |
| Geometrie | Für viele Schaltmattengeometrien geeignet; der Materialfluss der Einlage bleibt wichtig | Fließfähiges Material kann mit geeignetem Werkzeug filigrane oder dünne Strukturen ermöglichen | Dünne Schaltmembranen, hohe Wände, Dichtflächen, Bereiche mit Lufteinschlüssen und Gleichmäßigkeit zwischen den Tasten |
| Kontakte und Einlegeteile | Vorgeformte Kontakte oder Einlegeteile können vor der Formgebung eingelegt werden | Einlegeteile oder Mehrkomponentenkonzepte sind möglich, können aber die Automatisierungsvorteile verringern | Einlegemethode, Positionskontrolle, Verunreinigungen, sicherer Halt und Prüfung |
| Farbe und Oberfläche | Eingefärbtes Formteil mit nachgelagertem Druck, Beschichtung oder Laserbearbeitung nach Bedarf | Eingefärbtes Formteil mit nachgelagertem Druck, Beschichtung oder Laserbearbeitung nach Bedarf | Anzahl der Farben, Umrüstung, Qualität der Farbgrenzen und nachgelagerte Arbeitsschritte |
| Automatisierung | Manuelle oder teilautomatisierte Routen sind üblich, aber projektspezifisch | Bietet häufig ein höheres Automatisierungspotenzial | Welche Automatisierung tatsächlich in der angebotenen Fertigungsroute enthalten ist |
| Stückzahl und Wirtschaftlichkeit | Kann Entwicklung und wiederkehrende Serienfertigung unterstützen | Kann sich für eine stabile, wiederkehrende Serienfertigung eignen, wenn die Werkzeug- und Prozessinvestition gerechtfertigt ist | Werkzeugkosten, Kavitätsanzahl, Arbeitsaufwand, Zykluszeit, Ausschuss, Oberflächenbearbeitung, Prüfung und Losgröße |
| Qualitätskontrolle | Kontrollen von Materialeinlage, Vulkanisation, Kavität, Grat, Beschnitt und Einlegeteilen können wichtig sein | Kontrollen von Dosierung und Mischung, Einspritzung, Kavität, Entlüftung oder Vakuum und Vulkanisation können wichtig sein | Rückverfolgbarkeit, Prüfplan, Prozessaufzeichnungen und Reaktionsplan bei Abweichungen |
Verwenden Sie diese Matrix als Bewertungsrahmen, nicht als Prozessspezifikation. Der Fertigungspartner muss daraus noch ein konkretes Werkzeugkonzept, ein Prozessfenster, einen Prüfplan und die dem Angebot zugrunde liegenden Annahmen ableiten.
Anforderungen an Werkzeug und Bauteilgeometrie vergleichen
Eine Silikonschaltmatte ist mechanisch aktiv. Dünne Schaltmembranen erzeugen die Kraftkennlinie, Kontaktgeometrien müssen zur Schaltung ausgerichtet sein, und die Randgeometrie kann die Baugruppe positionieren oder abdichten. Das Formgebungsverfahren beeinflusst daher mehr als nur die äußere Form.
Prüfen Sie beim Formpressen, wie die Materialeinlage positioniert wird und wie sich das Material beim Schließen des Werkzeugs bewegt. Große Querschnittsänderungen, isolierte Vertiefungen, hohe Tastenwände, dünne Schaltmembranen und Einlegeteile können Füllung und Entlüftung beeinflussen.
Prüfen Sie beim LSR-Spritzgießen Anschnitte und Kanäle, Kavitätenbalance, Dichtflächen, Entlüftung oder Vakuum sowie den Fließweg zu dünnen Tastenstrukturen. Dosierung, Kaltkanaldüsen und Vakuum sind Konfigurationsoptionen, keine Pflichtausstattung für jede Schaltmatte. Bestätigen Sie Projektbedarf und tatsächlich verfügbare Ausrüstung der vorgesehenen Linie.
Bestätigen Sie für beide Routen die Trennebene, die Position der Materialzufuhr oder Materialeinlage, die Entlüftungen, die zulässige Gratbildung, die Beschneidemethode, Entformungsschrägen und Entformung, die Oberflächentextur, die Schwindungskompensation und die kritischen Maße je Kavität. Gehen Sie nicht davon aus, dass eine Kavität eines Presswerkzeugs unverändert auf LSR-Spritzguss übertragen werden kann. Zuführsystem, Fließverhalten, Entlüftung, thermische Bedingungen und Prozesskontrollen erfordern eine erneute Werkzeugbewertung.
Kontakte, Farben und nachgelagerte Bearbeitungsschritte prüfen
Eine geformte Schaltmatte ist häufig nur ein Schritt auf dem Weg zur fertigen HMI. Leitfähige Kontakte, Beschriftungen, Beschichtungen, per Laser freigelegte Bereiche, Beleuchtungsmerkmale, Montage und Prüfung können den gesamten Fertigungsablauf maßgeblich bestimmen.
Wenn die Schaltmatte Kohlenstoff-Kontaktpillen, leitfähige Einlegeteile, Metallelemente oder andere beim Formen integrierte Merkmale verwendet, fragen Sie nach deren Positionierung und sicherem Halt. Entscheidend ist nicht, ob ein Formgebungsverfahren theoretisch Einlegeteile verarbeiten kann, sondern ob die gewählte Route Position, Verunreinigungen, Halt und Wiederholbarkeit zwischen den Kavitäten kontrolliert.
Bewerten Sie bei einem integrierten Modul das Formteil gemeinsam mit der Schaltung und dem Gehäuse. JASPERs Seite zu Silikonschaltmatten-Baugruppen zeigt, warum Kontaktausrichtung, Höhe des Schichtaufbaus, Beleuchtung, Abdichtung und elektrische Prüfung in eine gemeinsame Bewertung auf Baugruppenebene gehören.
Beide Verfahrensfamilien können mit einem geeigneten Materialsystem eingefärbtes Silikon verarbeiten. Mehrfarbige Bauteile können zusätzliche Formgebungsschritte, spezielle Werkzeuge oder Mehrkomponentenanlagen erfordern. Bedruckung, Sprühbeschichtungen, Schutzoberflächen, per Laser freigelegte Beschriftungen, Entgraten und abschließende optische Prüfung können unabhängig vom Formgebungsverfahren nachgelagerte Arbeitsschritte bleiben. Vergleichen Sie die gesamte Fertigungsroute, nicht nur die Werkzeugzykluszeit.
Kapazität und Qualitätskontrollen bewerten
Die Produktionskapazität lässt sich nicht aus der Verfahrensbezeichnung ableiten. Der Ausstoß hängt von der tatsächlich eingesetzten Maschine, der Kavitätsanzahl, der Vulkanisationszeit, der Be- und Entlademethode, Einlegeteilen oder Kontakten, nachgelagerter Oberflächenbearbeitung, Prüfung, Ausschuss- und Nacharbeitsregeln, Wartung und Schichtplanung ab.
Deshalb sind Aussagen wie „LSR ist immer für hohe Stückzahlen“ oder „Formpressen ist nur für Prototypen“ schlechte Beschaffungsregeln. Bitten Sie stattdessen jeden Lieferanten, das dem Angebot zugrunde liegende Produktionsmodell zu beschreiben.
Beim Formpressen muss der Kontrollplan gegebenenfalls Materialvorbereitung, Gewicht und Position der Materialeinlage, Vulkanisationsbedingungen, Kavitätskennung, Entlüftung und Gratbildung, Beschneiden, Einlegen von Einlegeteilen sowie nachgelagerte Maß-, Kraft- und elektrische Prüfungen berücksichtigen. Beim LSR-Spritzguss muss der Plan gegebenenfalls Materialidentität, Dosierung und Mischung, Einspritz- und Füllverhalten, Werkzeug- und Kavitätszustand, Entlüftung oder Vakuum, sofern eingesetzt, Vulkanisation, Handhabung, Einlegen von Einlegeteilen sowie dieselben nachgelagerten Produktprüfungen berücksichtigen.
Die genauen Parameter und Grenzwerte gehören in die Fertigungsprozessspezifikation. Sie dürfen nicht für einen öffentlich zugänglichen OEM-Fachartikel erfunden werden.
Die Schaltmatte validieren, nicht nur das Formgebungsverfahren
Eine Fertigungsroute ist nur dann akzeptabel, wenn serienrepräsentative Bauteile sämtliche Anforderungen an die Schaltmatte erfüllen. Ein schnellerer Zyklus kann unzureichende Haptik, falsch ausgerichtete Kontakte, unbeständige Beschriftungen, Lichtleckagen, Kollisionen mit dem Gehäuse oder mangelhafte Rückverfolgbarkeit nicht ausgleichen.
Der Validierungsplan sollte das ausgewählte Material und Verfahren mit den Formteilmaßen, dem Kraft-Weg-Verhalten, der Tastenrückstellung, der elektrischen Kontaktgabe auf der vorgegebenen Schaltung, den zulässigen Graten und optischen Abweichungen, Farbe und Oberflächenbearbeitung, gegebenenfalls der Hinterleuchtung, der Gehäusepassung und Vorspannung sowie anwendungsspezifischen Umweltprüfungen verknüpfen. Dazu gehören rückverfolgbare Aufzeichnungen, die Material, Werkzeugrevision, Kavität, Fertigungsroute und Prüfmethode miteinander verbinden.
JASPERs Leitfaden zu Werkzeugbau und Prototypen behandelt Erstmuster und Produktionsfreigabe ausführlicher. Dieser Vergleich sollte sich auf die vorgelagerte Entscheidung beschränken: die Wahl der Fertigungsroute, bevor diese Freigabeschritte verbindlich festgelegt werden.
Gemeinsam mit dem Fertigungspartner eine Route auswählen
Formpressen sollte in Betracht gezogen werden, wenn das gewählte HCR-System, die Geometrie, die Methode zur Integration von Einlegeteilen oder Kontakten, die Werkzeugkonstruktion, nachgelagerte Bearbeitungsschritte, Losstruktur und Wirtschaftlichkeit beim Lieferanten zum Projekt passen.
LSR-Spritzguss sollte in Betracht gezogen werden, wenn das gewählte LSR-System, die Geometrie, die Füllstrategie im geschlossenen Werkzeug, das Automatisierungspotenzial, das Kavitätskonzept, die Kontrollen zur Wiederholbarkeit und die Gesamtwirtschaftlichkeit der Produktion die Prozess- und Werkzeuganforderungen rechtfertigen.
Keine der beiden Routen sollte allein anhand einer pauschalen Stückzahlkategorie gewählt werden.
Senden Sie für eine aussagekräftige Bewertung die aktuelle 2D/3D-Geometrie, repräsentative Tastenschnitte, den Schaltungs- und Kontaktplan, die Gehäuse-CAD-Daten, die angestrebte Betätigungskraft und den Tastenhub, die Kontakt- oder Einlegeteilmethodik, Farben und Oberflächen, Angaben zur Hinterleuchtung, Umwelt- und Konformitätsanforderungen, Prototypen- und Jahresstückzahlen, typische Losgröße, Lieferumfang und geforderte Validierungsnachweise. Unbekannte Punkte können als TBD (noch festzulegen) markiert werden, damit sie sichtbar sind, bevor Werkzeugannahmen hohe Kosten verursachen.
Bei Projekten, die für eine Lieferantenbewertung bereit sind, beginnen Sie mit JASPERs Produktfamilie der kundenspezifischen Silikonschaltmatten und fordern Sie eine technische Bewertung Ihrer Schaltmatte an. Übermitteln Sie dazu die Zeichnungsunterlagen und den erwarteten Produktionsumfang.
Häufig gestellte Fragen
Ist LSR dasselbe wie Flüssigsilikon-Spritzgießen?
Nein. LSR ist eine Materialfamilie aus Flüssigsilikonkautschuk. Flüssigsilikon-Spritzgießen ist ein häufig eingesetztes Verarbeitungsverfahren, bei dem LSR dosiert, gemischt, eingespritzt und vulkanisiert wird. Spezifizieren Sie Material und Formgebungsverfahren getrennt.
Wird HCR ausschließlich beim Formpressen eingesetzt?
Nein. HCR ist beim Formpressen und Spritzpressen üblich, doch Materialhersteller dokumentieren auch das Spritzgießen von HCR. Bestätigen Sie den vorgeschlagenen Materialtyp und die Produktionsroute, statt das Verfahren aus dem Begriff HCR abzuleiten.
Ist LSR-Spritzguss bei hohen Schaltmattenstückzahlen immer günstiger?
Nein. LSR kann Vorteile bei Automatisierung und Zykluszeit bieten. Die Gesamtwirtschaftlichkeit hängt jedoch auch von Werkzeug, Kavitätsanzahl, Einlegen von Einlegeteilen, Farbwechseln, nachgelagerter Oberflächenbearbeitung, Prüfung, Ausschuss, Wartung, Losgröße und Konstruktionsstabilität ab. Vergleichen Sie das angebotene Produktionsmodell, statt eine allgemeingültige Stückzahlschwelle anzusetzen.
Kann eine Schaltmattenkonstruktion ohne Neukonstruktion vom Formpressen auf LSR-Spritzguss umgestellt werden?
Als allgemeine Annahme ist das nicht verlässlich. Ein Wechsel der Fertigungsroute kann Zuführsystem, Entlüftung, Füllbalance zwischen den Kavitäten, Dichtflächen, Gratstrategie, Entformung, Schwindungsverhalten, Einlegen von Einlegeteilen und Prozesskontrollen verändern. Bewerten Sie Werkzeugkonzept und kritische Geometrien erneut, wenn sich die Route ändert.
Welches Verfahren ist besser für Kohlenstoff-Kontaktpillen oder mehrfarbige Schaltmatten?
Keines der Verfahren ist allein aufgrund seiner Bezeichnung überlegen. Fragen Sie, wie Kontakte oder Einlegeteile positioniert werden, wie die Farben eingebracht werden, welche nachgelagerten Bearbeitungsschritte verbleiben und wie das fertige Bauteil geprüft wird. Ein schnellerer Formgebungsschritt kann seinen Vorteil verlieren, wenn das Einlegen der Kontakte, Beschichtung, Laserbearbeitung, Beschneiden oder Prüfung zum Engpass werden.
Was sollte ein OEM bei zwei Lieferantenangeboten vergleichen?
Vergleichen Sie Materialfamilie, genaues Formgebungsverfahren, Werkzeugkonzept, Kavitätsanzahl, Kontakt- oder Einlegeteilmethodik, nachgelagerte Bearbeitungsschritte, Rückverfolgbarkeit, Qualitätskontrollen, Validierungsplan, Annahmen zu Werkzeugeigentum und Wartung sowie die angebotene Produktionsbasis. Verlangen Sie von jedem Lieferanten eine Angabe dazu, was enthalten, ausgeschlossen oder noch als TBD offen ist.
Besprechen Sie Ihren Werkzeug- und Prototypenplan
Senden Sie die Schaltmattenzeichnung oder ein Muster, Angaben zur zugehörigen PCB und zum Gehäuse, benötigte Stückzahlen, die Geräteanwendung, Anforderungen an Haptik und Kontakte, Grafik- und Beleuchtungsanforderungen, Umgebungsbedingungen, Erwartungen an die Validierung sowie offene Punkte. Kennzeichnen Sie unbekannte Informationen als TBD (noch festzulegen), damit die Fertigungsroute bewertet werden kann, bevor das Serienwerkzeug verbindlich festgelegt wird.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.