
金属銘板の仕様確定・図面作成ガイド
金属銘板の仕様:曖昧な図面から見積依頼に使える出図仕様へ
金属銘板の仕様が完成しているといえるのは、サプライヤーが金属、黒文字、屋外、または粘着剤付きといった表現の意味を推測することなく、同一の完成品を製造・検査できる状態になって初めてです。出図仕様には、銘板の用途、材料状態、完成形状、マーキング結果、取付インターフェース、使用環境、管理対象データ、受入判定の根拠を明記する必要があります。これらの項目は相互に関連しており、1項目の変更が他項目にも影響します。耐食性合金でも締結部で不具合が生じることがあり、耐久性の高いマーキングでも摩耗後には読めなくなることがあります。強力な粘着剤でも、被着面や端部荷重が未定義なら浮きや剥がれが生じることがあります。
JASPERの機器用カスタム金属銘板は、OEMが識別表示、定格表示、指示表示、安全表示、資産管理用、または制御盤用の剛性銘板を必要とする場合の製品窓口です。本リソースは図面への修正指示を整理するガイドです。見積および発注承認前に確定すべき事項を示しますが、用途が特定されていない案件の合金、マーキング工程、粘着剤、試験の厳しさを選定するものではありません。
完成しているように見えて見積できない図面
四隅に穴、ロゴ、数行の文字があり、次の注記が付いた長方形の銘板図面を想定します。
材料:金属
文字:黒色、恒久
仕上げ:ブラッシュ仕上げ
取付:粘着剤またはねじ
使用環境:屋外
版下:PDF参照
外形は完成しているように見えますが、調達上の判断事項はほぼすべて未確定です。金属という記載だけでは、合金、鋼種・等級、質別、製品形態、表面状態、代替可否の規則が特定されません。黒という記載だけでは、色をインク、染料、凹部への充填、化成処理、レーザーによるコントラスト、その他の方法のどれで形成するのか分かりません。恒久という記載には、使用環境、期間、不具合の定義、検証方法がありません。ブラッシュ仕上げという記載には、研磨方向、基準見本、粗さ、光沢、意匠面の保護基準がありません。また、取付注記には異なる2つの荷重伝達経路が併記されています。屋外という記載では、水、塩分、UV、温度サイクル、工業汚染物、洗浄剤、接触金属、排水、使用条件が未定義のままです。
この図面から見積るには仮定が必要です。あるサプライヤーは感圧接着剤付きの薄いアルミニウム板を選び、別のサプライヤーは穴加工したステンレス鋼板を選ぶかもしれません。どちらも文言上は適合を主張できる一方、納入品の質量、剛性、外観、腐食挙動、マーキング、取付方法、コストは異なる可能性があります。
以下の赤入れ手順では、こうした未確定の文言を管理された出図仕様へ変換します。まず銘板が果たすべき役割を定め、次にその役割の実現に影響する物理的・情報的インターフェースを確定します。
赤入れ1:銘板の役割と必要な耐久性
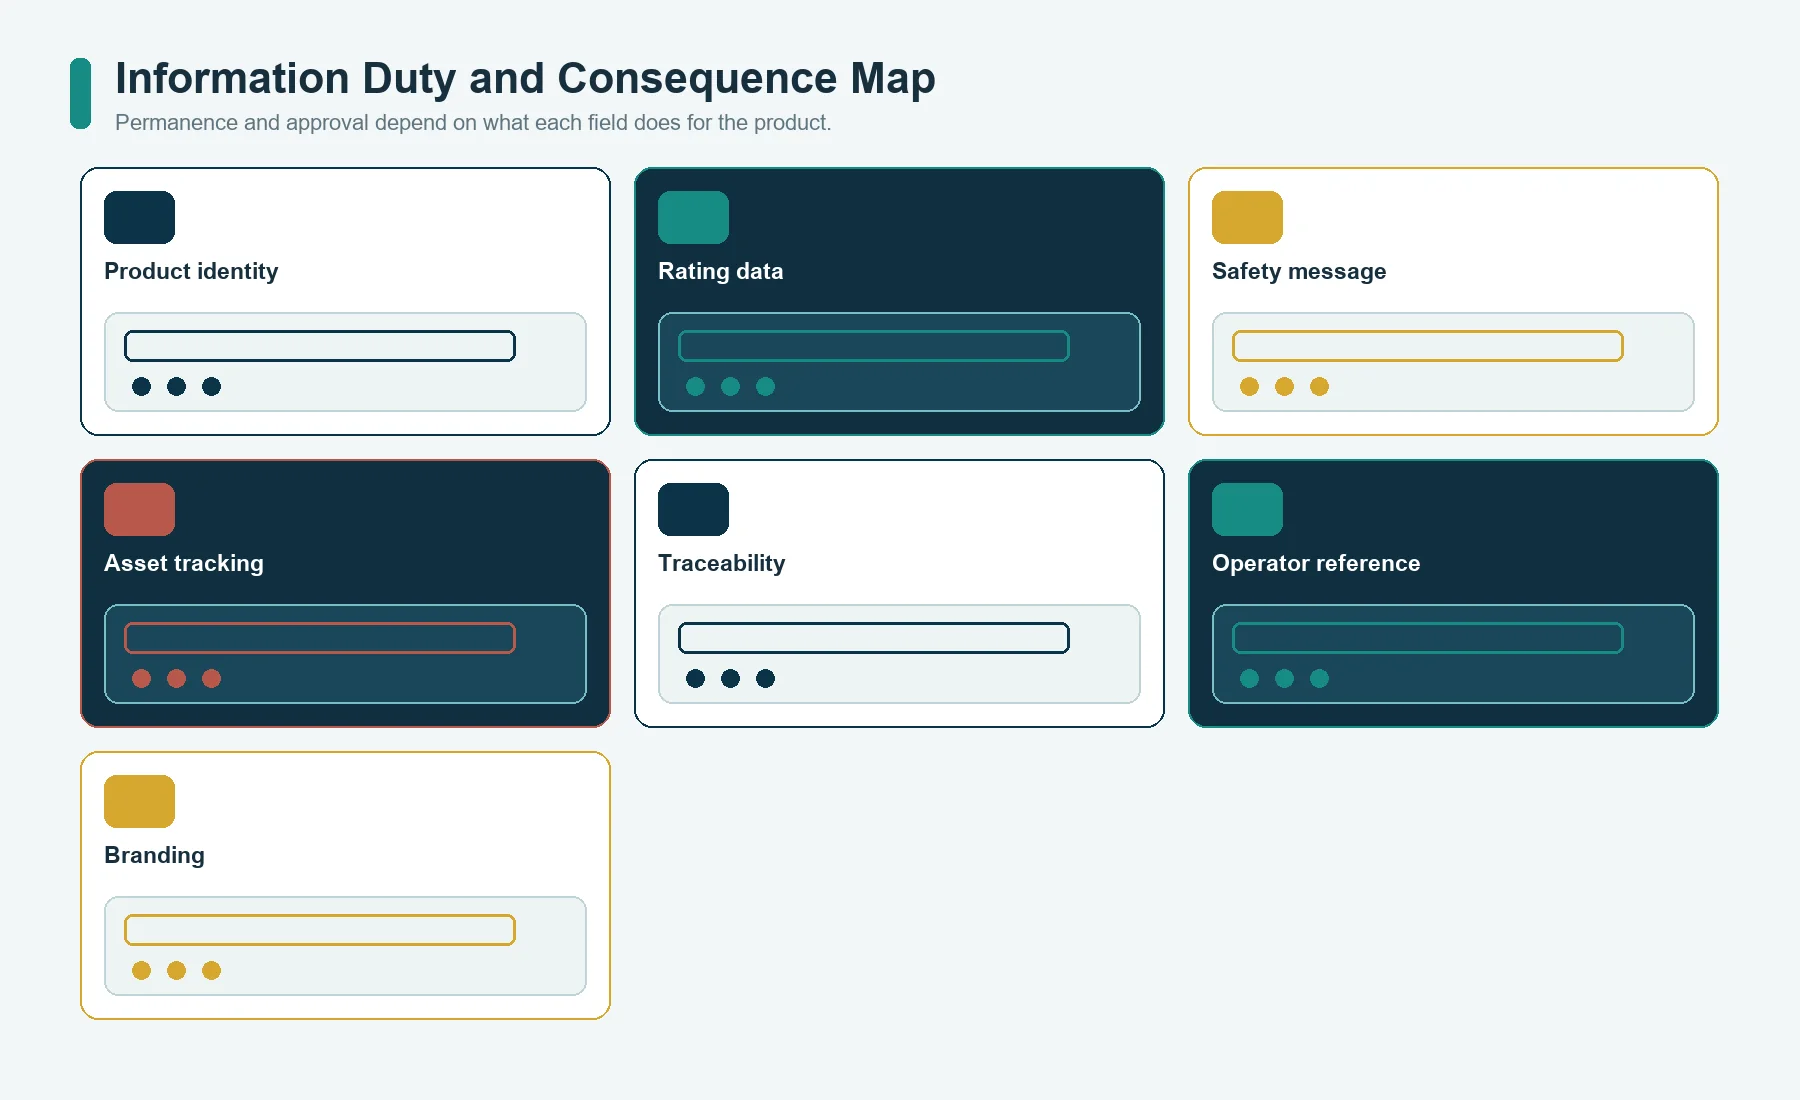
まず、各表示項目に役割を割り当てます。金属銘板には複数種類の情報を表示でき、それぞれが同じマーキング方法、改訂管理、受入判定手順を必要とするとは限りません。
| 情報の役割 | 代表的な内容 | 仕様上の確認事項 |
|---|---|---|
| 製品識別情報 | モデル、型式、製造元、部品番号 | 製品に求められる使用期間中、識別情報を判読可能な状態で維持する必要があるか。 |
| 定格データ | 電気、圧力、荷重、環境、または運転限界 | 文言と記号は、どの契約文書または規制文書に従うか。 |
| 安全情報 | 警告、注意、禁止、指示事項 | 文言、言語、記号、色、表示位置を誰が承認するか。 |
| 資産管理 | 資産番号、所有者コード、在庫管理番号 | データを付与するのはOEM、顧客、サプライヤーのいずれか。 |
| トレーサビリティ | シリアル番号、ロット番号、日付、バッチ、Data Matrix、バーコード | どの仕組みでデータを生成し、重複を防ぎ、可読性を検証するか。 |
| 作業者向け情報 | 操作部ラベル、手順、方向矢印 | 想定する視認距離、照明、汚れ、摩耗条件は何か。 |
| ブランド表示 | ロゴ、製品シリーズ、装飾領域 | どのマスター版下と外観見本を正とするか。 |
各表示項目を一つの曖昧な耐久性表現でまとめないでください。装飾色の消失と安全定格情報の消失では、不具合の重大性が異なります。仕様書では、規定された供用期間・条件を通じて維持すべき情報と、銘板を不適合としない許容可能な外観変化を明記します。
耐久性は、実際の役割に即した結果として定義します:
- 文字、記号、機械可読データを識別可能な状態に保つこと;
- 銘板が接着状態または機械的保持状態を維持すること;
- 腐食によって必要情報が失われず、危険な鋭利部が生じないこと;
- 色が機能要件となる場合、色とコントラストが承認済みの外観基準内に保たれること;
- 可変データが一意性を保ち、正しい部品またはアセンブリに対応し続けること;
- 改ざんの痕跡確認または個体識別が必要な場合、銘板を別の製品へ移設できないこと;
- 清掃、保守、整備によって必要情報が消失したり、銘板が脱落したりしないこと。
契約で識別規格を引用する場合は、文書名、版、マーキングクラス、データ構文、検証責任、適用優先順位を記録します。たとえば、米国国防総省のMIL-STD-130文書情報は、米軍資産の識別表示を対象としています。同文書を参照しても、それが「耐久性のあるマーキング」全般を意味するわけではなく、未審査の銘板が特定の契約に適合することにもなりません。
赤入れ2:金属の材種、質別、仕上げ、板厚
材料欄には、製造に投入する素材と、完成銘板に求める材料状態を記載します。アルミニウム、ステンレス鋼、黄銅はいずれも材料群の名称にすぎず、完全な購買仕様ではありません。
該当する場合は記録してください:
- 合金番号または鋼種・材種記号、および適用材料規格;
- 質別、硬さ、焼なまし状態、その他の機械的状態;
- 板材、帯材、箔、厚板、その他の製品形態;
- 素材の公称板厚、および仕上げやコーティングが完成品の板厚を変えるかどうか;
- 第1面・第2面、目方向、圧延方向、ブラッシング方向;
- ミル仕上げ、ブラッシュ仕上げ、研磨仕上げ、ビーズブラスト処理、コーティング、めっき、陽極酸化、不動態化処理、その他の仕上げ;
- 化成処理または装飾仕上げに適用する色・外観基準;
- 保護フィルムの識別情報、被覆面、剥離時点、糊残りの許容基準;
- 使用可能な供給元、承認済み同等品、代替品の承認手順;
- 証明書、ロットトレーサビリティ、材料記録の要求事項。
米国アルミニウム協会のANSI H35.1/H35.1Mページは、合金と質別を別々に識別する必要性を示しています。この規格は、展伸材および鋳造アルミニウム製品の合金・質別記号体系を定めています。図面に単にアルミニウムとだけ指定すると、合金と質別の両方が未確定のままです。
ステンレス鋼も同様に、具体的な鋼種または規格記号を指定して発行する必要があります。「ステンレス」という語だけでは、あらゆる塩化物、酸、洗浄剤、すきま、温度、異種金属の組合せに対する耐性を示せません。黄銅では、組成や使用環境によって色、成形性、被削性、脱亜鉛腐食のリスク、変色、コーティング、緑青・経年変化の要求が異なるため、合金種と外観基準を明記する必要があります。
板厚を銘板サイズや取付方法と切り離して選定することはできません。支持のない面積が大きい銘板には、全面接着された小型銘板より高い剛性が必要になる場合があります。皿もみ、ねじ加工、エンボス、打抜き、曲げ、スタッド取付、端部露出、締結部の局部荷重も、必要な素材状態に影響します。板厚が素材値、完成品値、またはその両方を指すのかを明示し、表面テクスチャやコーティングがある場合の測定方法も指定してください。
アルミニウム銘板とステンレス鋼銘板を実際の使用環境と取付条件に照らして比較し、選定した合金または鋼種、材料状態、表面仕上げ、代替材料の承認条件を図面に記録してください。
赤入れ3:完成形状、穴、端部、平坦度
納入品の形状を規定するのは部品図面であり、単なる版下の矩形ではありません。サプライヤーが銘板を切断、成形、検査、組立できる座標系を定義してください。
最低限、次を確認してください:
- 全体外形および輪郭;
- 一次、二次、三次データム;
- 穴・長穴の寸法、位置、向き、配列;
- 皿もみ、座ぐり、座面加工、ねじ、インサート、スタッドの詳細;
- 内角および外角の半径;
- 糸面取り、バリ除去、鋭利端部、バリ方向に関する要求事項;
- タブ、曲げ、折返し、成形リブ、凹部、エンボス部;
- 無拘束状態での平坦度または輪郭、および異なる場合は取付状態での同要件;
- 可視面および非可視面の定義;
- 取扱い痕や治工具痕を許容しない保護領域;
- 粘着剤の外形、逃げ、通気孔、引き剥がしタブ、剥離ライナーのスリット;
- 筐体開口、締結パターン、シール、隣接操作部との位置関係。
ASMEのY14.5 寸法及び公差規格は、寸法、データム、幾何学的要求事項を表す正式な記述体系を提供します。ただし、銘板の公差値を選定する規格ではありません。OEMは、取付と機能に影響する位置、輪郭、姿勢、形状の関係を決定する必要があります。
一つの図面状態だけでは不十分な場合があります。薄板は無拘束状態ではたわみやすくても、接着または締結すると拘束されます。成形品は切断後にスプリングバックすることがあります。ブラッシュ仕上げ面では、外形が対称でも目方向が外観上重要になる場合があります。各要求事項が、素材、加工・表面処理後の銘板、完成した単品、組付け後のアセンブリのどの状態に適用されるかを明記してください。
端部状態もインターフェースの一部
バリ取りという指示だけでは、銘板に人が触れる場合、銘板を清掃・接着・シールする場合、またはケーブルやメンブレンのインターフェースに隣接して配置する場合の端部仕様として不十分です。残留バリを許容する面、可視端部を外観管理の対象とするか、角部で取付作業者を傷つけるおそれがあるか、切断後に端部のコーティングまたはシールが必要かを定義してください。
粘着取付では、突き出たバリによって粘着剤と被着面の間に隙間が生じ、水分の侵入経路になることがあります。ねじ等による機械的取付では、バリや不均一な皿もみによって締付荷重が変わることがあります。保守用銘板では、露出端部が摩耗や腐食の起点になり得ます。
穴の位置は組み付け対象を基準にする必要があります
銘板端部を基準に4穴を寸法指定する方が簡便でも、機能上重要なのは、その穴が筐体、ブラケット、スタッド、ねじインサートと一致するかどうかです。可能な場合、銘板の穴パターンをアセンブリのデータム体系に関連付けてください。2つの部品が無関係な原点を使用していると、銘板単体では端部基準の検査に合格しても、取付時に筐体と合わないことがあります。
赤入れ4:マーキング性能、固定データ、可変データ
マーキング方法を選定する前に、完成品に求める結果として要求事項を記述します。製品図面には、作業者、検査員、スキャナー、保守担当者が識別できなければならない情報を定義します。
固定図柄については、次の項目を管理します:
- 承認済みの文言、記号、ロゴ、言語、版下改訂番号;
- 表示色、コントラスト、光沢、仕上げ、および背景との関係;
- 適用文書で指定される文字・記号の形状;
- 線、塗りつぶし、境界線、必要余白の規定;
- マーキング面および向き;
- マーキングを表面に施すか、凹部に設けるか、表面仕上げと一体化するか、またはその他の制約があるか;
- 許容される外観上のばらつき、および機能不良の判定基準;
- 保護領域またはマーキング禁止領域の有無。
可変データについては、以下の項目も追加してください:
- データ管理責任者およびソースファイル;
- フィールド名、構文、順序、およびチェック文字;
- シリアル番号付与の開始・終了、欠番、重複、手直し品、および廃棄品に関する規則;
- 目視可能表示と機械可読表示との対応関係;
- バーコードまたはData Matrixのシンボル体系、およびサイズの決定責任者;
- 検証方法および合否判定基準;
- マーキング済み銘板、製造ロット、および製品記録間のひも付け;
- 再発行銘板・交換用銘板の発行権限管理。
サプライヤーにマーキングを永久と指定するだけで、故障モードを未定義のままにしてはいけません。退色、洗浄による消失、引っかき傷、摩耗、薬品による侵食、マーキング下の腐食、充填材の脱落、コントラスト低下、スキャナーの読取不良、改ざん、銘板全体の剥離・脱落のうち、どの故障モードを対象とするかを決めてください。
マーキング工程は、必要な結果を明確にした後で選定します。エッチング、陽極酸化処理、印刷、レーザーマーキング、打刻、彫刻、凹部への充填、感光性構造、およびこれらの組合せでは、色、深さ、解像度、合金との適合性、可変データへの対応力、端部状態、使用環境での性能が同一にはなりません。承認済みのマーキング結果と合否判定基準に基づいて工程を選定してください。
版下と設計寸法は別々の管理基準として扱う
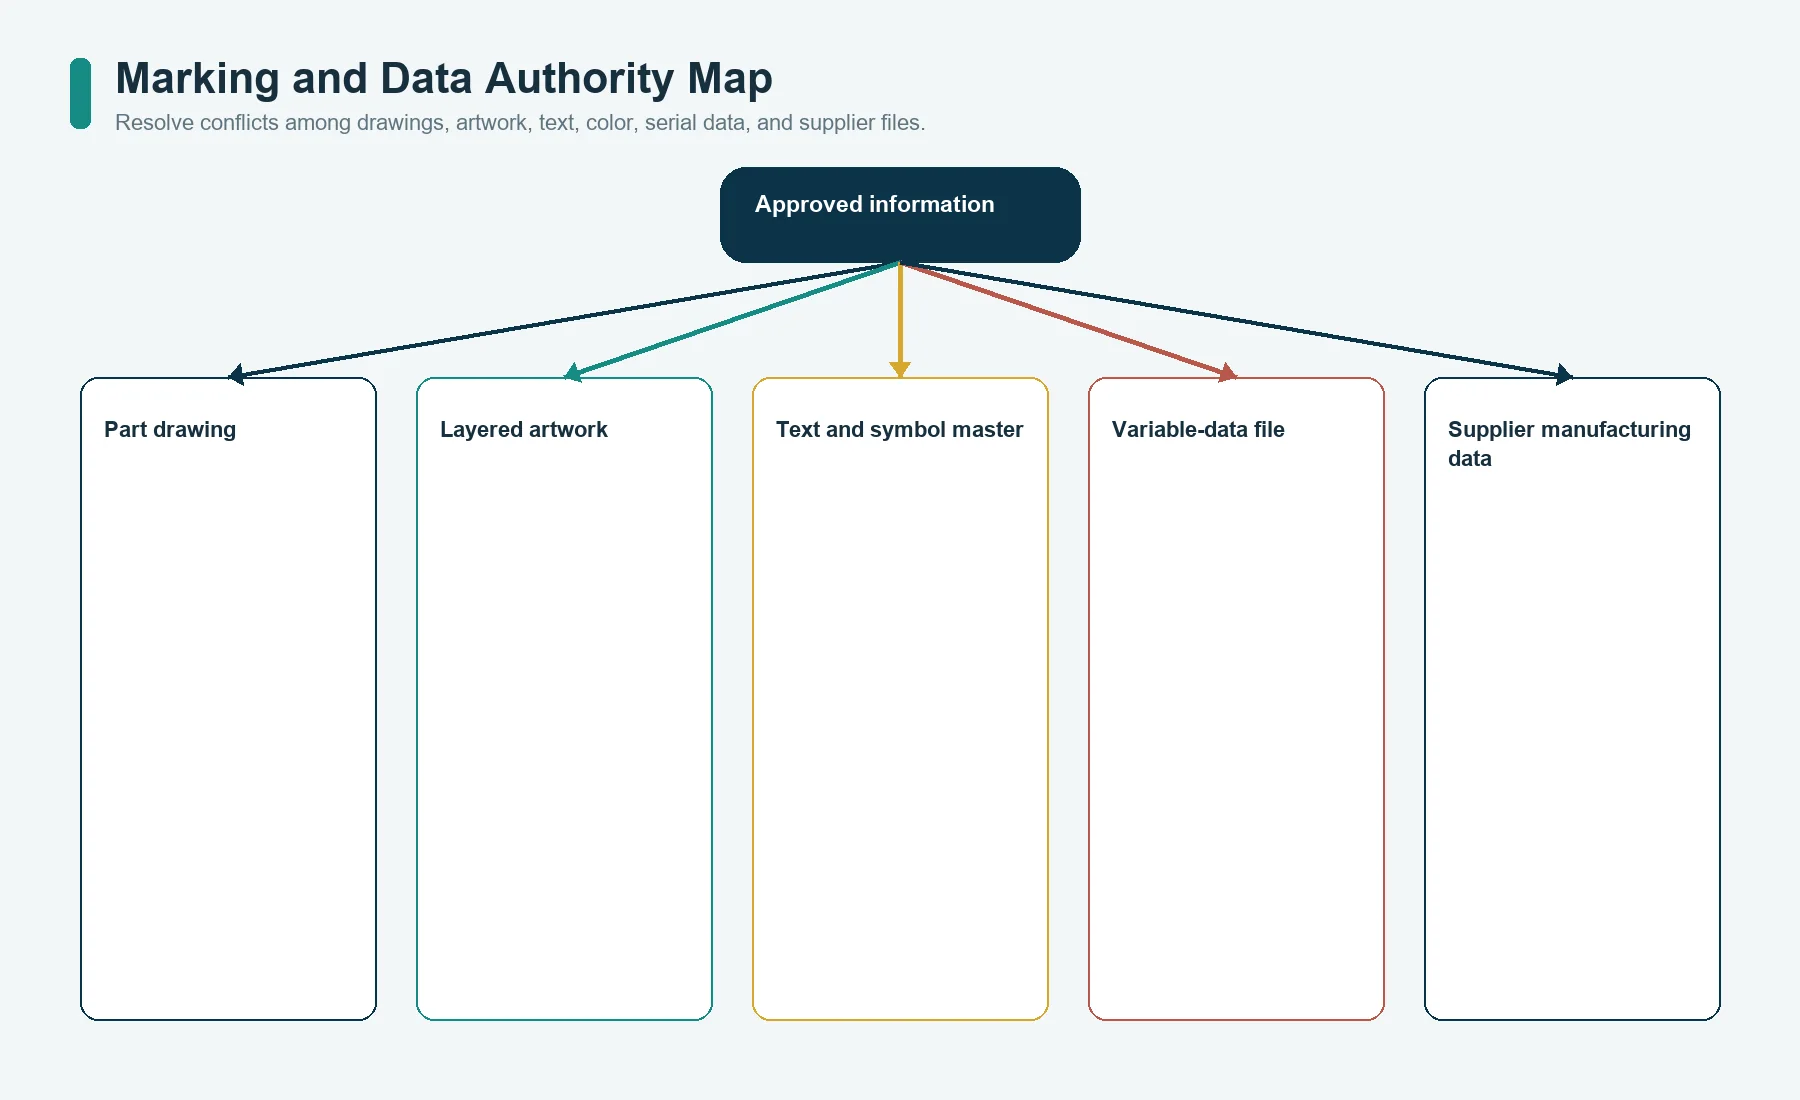
ベクター版下は表示形状を定義できますが、管理対象の部品図を暗黙のうちに上書きしてはいけません。製造用の出図資料一式には、次の資料間で不一致が生じた場合の優先順位が必要です:
- 寸法記入済み銘板図面;
- レイヤー構造を保持したベクター版下;
- 文字・記号マスター;
- 色見本;
- 可変データファイル;
- 機械可読コードの仕様;
- 仕上げ見本;
- サプライヤー製造データ。
版下上のロゴ位置がずれている一方、寸法図では正しく位置決めされている場合、どちらのファイルを優先しますか。PDFではフォントがフラット化されている一方、元ファイルには編集可能なテキストがある場合、承認済みの外観はどちらを正としますか。バーコードデータと目視可能なシリアル番号が一致しない場合、どの記録を正として生産を停止しますか。ロットへのマーキングを開始する前に、これらを決めてください。
赤入れ5:取付部の荷重伝達経路と相手面
接着剤、ねじ、リベット、スタッド、クリップ、および機械的保持は、それぞれ異なる取付方式です。これらのいずれを使用してもよいという注記は、銘板の取付インターフェースをサプライヤー側で再設計できることを意味します。
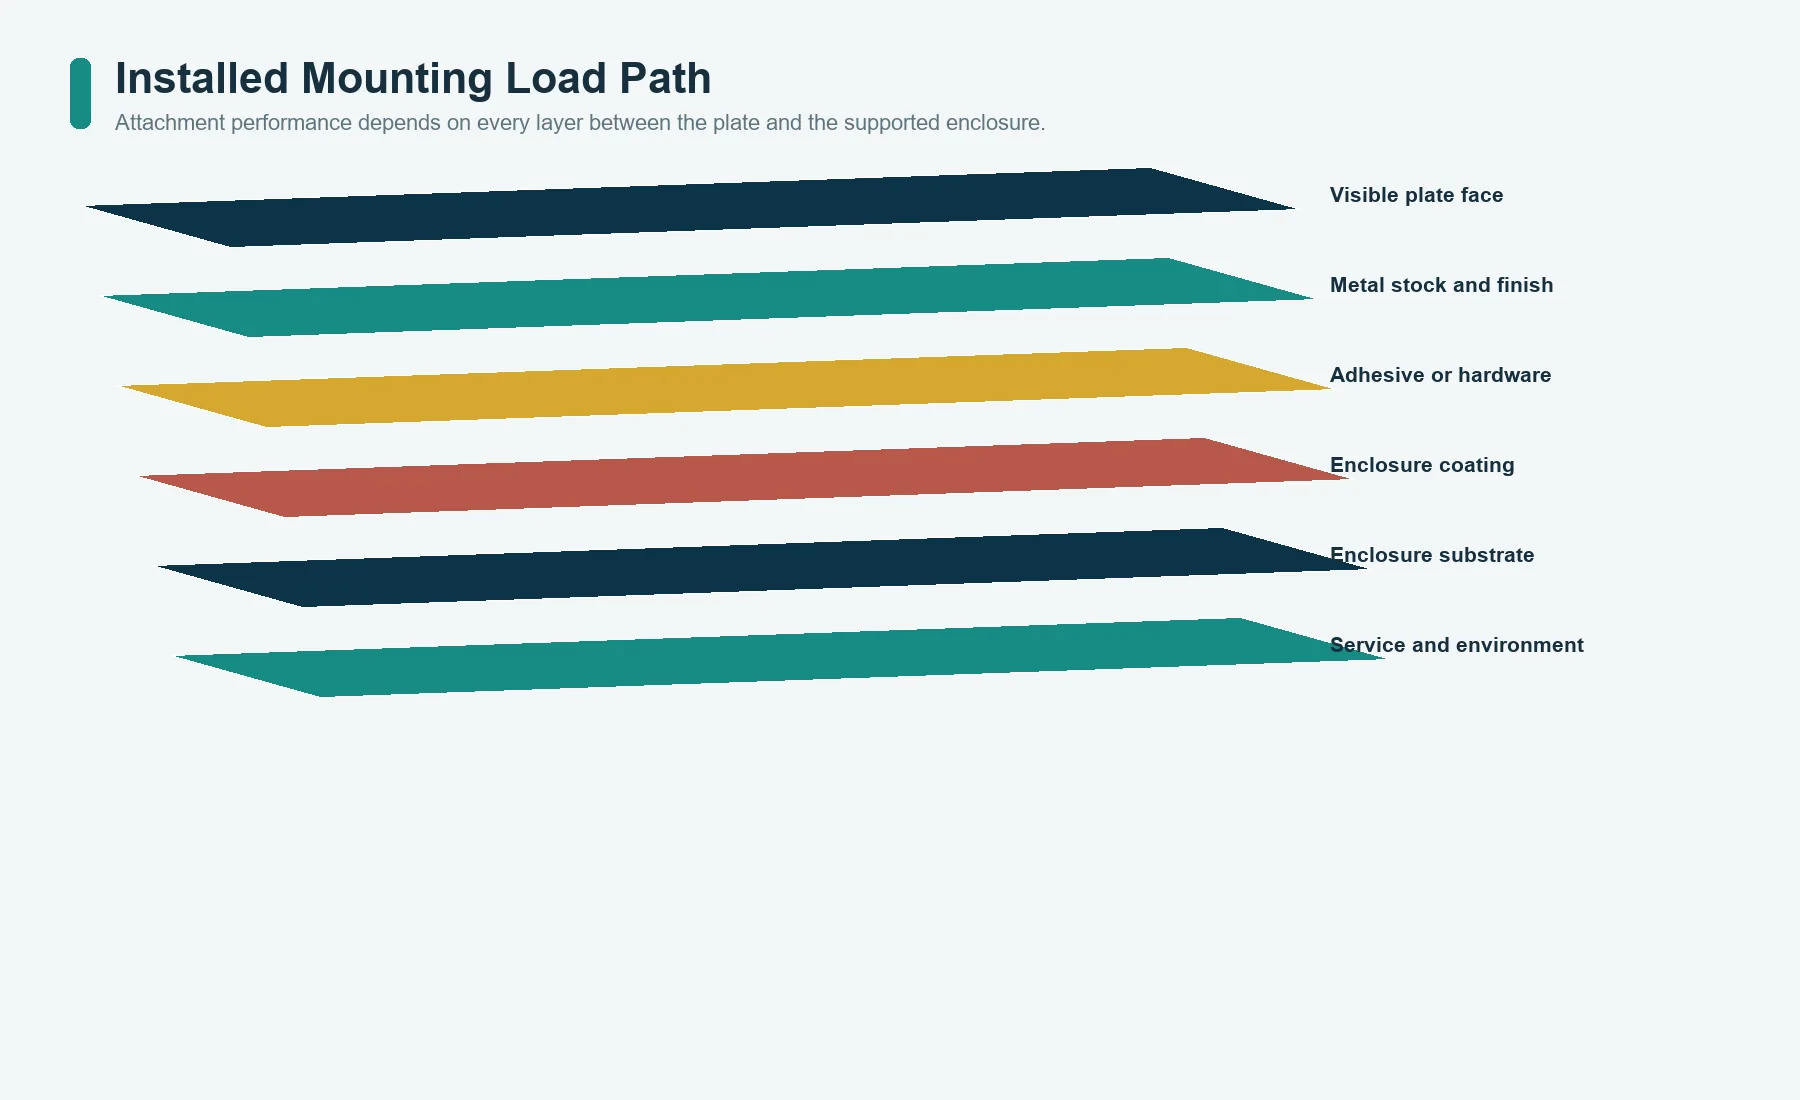
取付部の荷重伝達経路を次のように整理してください:
銘板表面
     |
     v
金属素板および仕上げ
     |
     v
接着剤/締結具/スタッド/クリップ
     |
     v
筐体の塗膜または表面処理
     |
     v
筐体基材および支持構造
     |
     v
振動、清掃、衝撃、熱変位、および使用時荷重
接着取付では実際の相手材を特定する
裏面粘着付き銘板は、銘板側の条件だけでは仕様を決められません。相手材、塗装、粉体塗装、めっき、表面テクスチャ、曲率、平面度、表面の汚染状態、洗浄剤、組立温度、圧着力、荷重をかけるまでの養生時間、端部の露出状態、および手直し方針を記録してください。
3Mによる表面エネルギーと接着剤の濡れ性に関する技術解説が裏付けるのは、相手材の表面が接着剤の濡れ広がりと接着に影響するという限定的な点です。これは、特定のテープが仕様未定の筐体に適合することを証明するものではありません。JASPERの材料・接着剤の対応能力ページが適切な案件レビューの窓口ですが、最終仕様を決めるには実際の相手材と使用環境が必要です。
接着剤を唯一の固定方法とするのか、締結部品と併用する位置決め補助とするのかを定義してください。全面貼り、周囲貼り、部分貼り、穴周囲の糊抜き、通気経路、分割剥離紙、プルタブ、および液体を滞留させたり電気的接地を妨げたりしてはならない領域を特定してください。
機械的固定は応力状態と腐食条件を変える
ねじまたはリベットを使用する場合は、締結部材の材質、頭部形状、座金、締付トルクまたは施工管理、穴のクリアランス、作業アクセス、保守時の取外し、および締付部の支持を定義してください。薄い銘板は、締結部材の頭部下で皿状に変形したり、間隔の広い固定点間で浮き上がったりすることがあります。皿穴加工は残存断面を減少させる可能性があります。積層部が支持されていない場合、リベットによって表示面が変形することがあります。
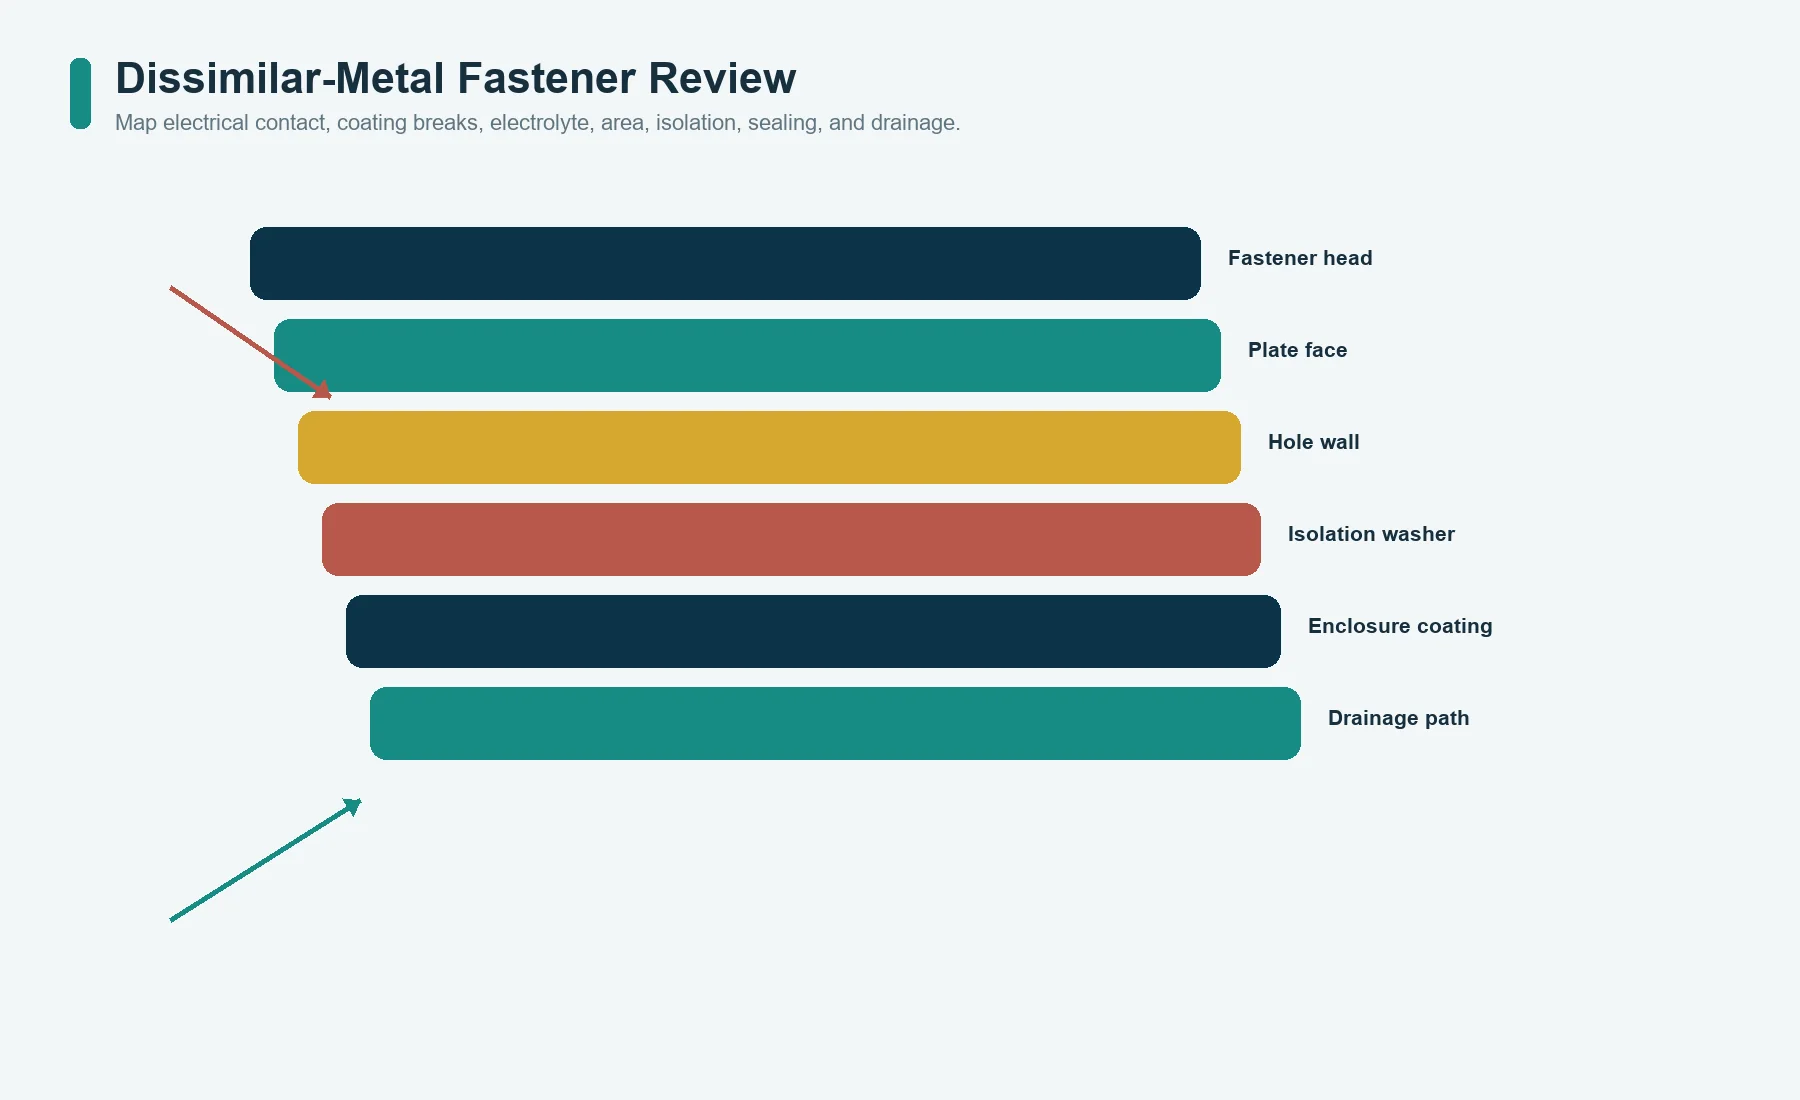
締結部材、銘板、および筐体が異種金属の場合は、電気的接触、電解質の経路、面積比、表面処理、絶縁座金、シーラント、および排水を確認してください。取付部が、母材選定によって避けようとしたガルバニック腐食電池を形成する場合があります。
赤入れ6:使用環境マップと故障モード
屋外、海洋環境、耐薬品性、過酷な環境は、試験条件ではなく、選定時のスクリーニング用ラベルにすぎません。実装状態の銘板を基準に使用環境マップを作成してください。
| 使用環境の要因 | 確定すべき事項 | 銘板単体で想定される不具合 |
|---|---|---|
| 大気環境 | 遮蔽環境か開放環境か、濡れ、塩分、産業汚染物質、結露 | 変色、孔食、塗膜下腐食、コントラスト低下 |
| 液体への直接曝露 | 飛沫、浸漬、流下液、洗浄、液だまり、排水 | 端面腐食、接着力低下、液体の滞留、マーキング損傷 |
| 洗浄剤および工程液 | 液種、濃度、温度、接触条件、すすぎ、頻度 | 色調変化、膨潤、塗膜剥離、残留物、腐食 |
| 温度 | 使用温度、保管温度、温度サイクル、温度勾配、熱源 | 相対変位、接着剤のクリープ、変形、仕上げの変化 |
| 日射 | 直射かフィルター越しか、取付方向、使用条件 | 退色、チョーキング、コーティングの変化、可読性の低下 |
| 摩耗 | 拭き取り、工具、手袋、砂粒、ホース、衝撃、擦過 | 仕上げ面の光沢化、マーキングの傷、端部損傷、データの判読不能 |
| 電気的接触 | 締結部品と筐体の金属、導電性、水分 | ガルバニック腐食、変色、固定力の喪失 |
| 保守 | 取外し、交換、溶剤、スクレーパー、反復作業 | 銘板の曲がり、識別情報の重複、相手面の損傷、危険な端部 |
ISO 9223は、環境情報と曝露1年目の腐食情報に基づいて大気腐食性を分類します。大気環境を整理するうえでは有用ですが、個別の設計・使用環境を考慮せずに金属銘板の材料を選定したり、アセンブリ全体の性能を予測したりするものではありません。ASTM G71は、電解質中におけるガルバニック腐食試験の実施および評価に関する指針を示します。この規格が示すのは、ガルバニック腐食挙動は接触する材料の組合せと試験条件に依存し、図面に転記できる普遍的な順位表ではないという点です。
ASTM B117は、塩水噴霧試験装置の運転方法を定めています。同規格自体は、製品固有の試験片、曝露時間、または合格判定基準を規定しておらず、自然環境との相関を同試験だけで確実に予測することはできないと注意を促しています。したがって、塩水噴霧試験に合格という注記だけでは不十分です。試験片の構成、端部状態、取付金具、姿勢、曝露条件、検査間隔、試験後の洗浄、評価する故障モード、および合否基準を明記してください。
この船舶・屋外機器の用途ページでは、雨、紫外線、塩分、温度変化、洗浄、および筐体への組込みについて実際の使用環境を確認できます。ただし、仕様が特定されていない銘板構造がこれらの条件に合格していることを示す証拠ではありません。
金属製銘板が適さない場合もある
表示情報が短期間しか必要とされない場合、内容を頻繁に改訂する場合、曲面に貼り付ける場合、または軽量な印刷構造の方が適している場合には、剛性銘板が不要なことがあります。金属を必須と判断する前に、実際の用途を踏まえ、グラフィックオーバーレイ材料ガイドとラベル・銘板の製品ページで紹介している代替構成を比較してください。
赤入れ7:版下、データファイル、改訂の管理責任
生産用の出図資料は、PDF添付ファイル1点だけではありません。各ファイルの正本と管理責任を明示した、管理対象ファイル一式です。
出図資料一覧表を作成してください:
| ファイルまたは記録 | 管理内容 | 管理責任者 | 必須の改訂連携先 |
|---|---|---|---|
| 寸法入り部品図 | 輪郭、データム、穴、端部、成形形状、注記 | OEM設計部門 | BOMおよび組立品 |
| レイヤー構造を保持した版下 | 固定表示の図柄および色分解 | OEM設計部門または承認済みの制作会社 | 部品図および文字マスター |
| 文字・記号マスター | 正確な文言、言語、警告、定格、アイコン | 製品、法規適合、または安全の責任者 | 版下 |
| 材料・仕上げ記録 | 合金、質別・材料状態、表面、仕上げ、代替可否 | 設計部門および調達部門 | 図面および承認済み供給元 |
| 可変データ定義 | フィールドの構文、範囲、管理責任、一意性 | 製造部門または顧客 | 受注・トレーサビリティシステム |
| コード品質基準 | シンボル体系、データ、検証、合否判定 | システム管理責任者 | 可変データ定義 |
| 外観見本 | 色、目方向、光沢、コントラスト、外観許容限界 | OEMとサプライヤー | 版下と仕上げ |
| 初品検査報告書 | 測定による適合確認および承認済みの逸脱事項 | サプライヤーおよびOEMの品質部門 | すべての出図済みファイル |
ネイティブファイル形式、交換用ファイル形式、およびレンダリング済み校正データを明記してください。必要に応じて、フォント、リンク素材、レイヤー、特色、オーバープリント、透明効果、白版、抜き領域、および可変フィールドを保持してください。見た目が正しいスクリーンキャプチャだけでは、生産データの形状、色分解、またはエンコード内容が正しいことを示す十分な証拠にはなりません。
改訂管理の責任範囲には、サプライヤーが作成する製造ファイルも含める必要があります。ツールパス、エッチングマスク、印刷版、レーザープログラム、採番スクリプト、検査プログラム、治具をサプライヤー側で管理する場合でも、OEMが発行した出図資料との対応を追跡できなければなりません。記録された承認経路を経ずに、サプライヤーが版下位置の修正、フォント変更、合金の代替、仕上げ変更、シリアルデータの再生成を行ってはなりません。
出荷前に交換用銘板の管理方法を確定する
シリアル番号付き銘板や定格銘板の管理は、初回生産ロットの終了後も必要です。次の事項を決めてください:
- 交換用銘板を申請できる者;
- 元の製品識別情報の確認方法;
- 旧銘板を破棄するか返却するか;
- 交換用銘板に同じシリアル番号を付与するか、元の番号にひも付く新しい識別番号を付与するか;
- 重複発行を防止する方法;
- 交換用銘板に改訂表示または保守用識別マークを付ける必要があるか;
- 廃止済みの表示文字、ロゴ、定格表示、適合マークが再使用されないようにする方法。
これは印刷工程と同じくらい重要なデータ管理上の問題です。耐久性の高い表示でも、再発行が適切に管理されていなければ、外観不良よりも深刻なトレーサビリティ問題を引き起こすおそれがあります。
赤入れ8:初品検査の証拠と変更トリガー
初品検査では、単に銘板を製作できたことではなく、出図時に確定した各要件の対応関係を立証する必要があります。
赤入れの各項目について、次の証拠を用意します:
- 材料識別情報および質別・材料状態の記録;
- 仕上がり板厚および形状の測定結果;
- 穴、長穴、スタッド、曲げ、穴パターンの測定結果;
- 指定面を基準とした端部およびバリの検査;
- 表面仕上げ、研磨目方向、色、光沢、外観の承認;
- 固定表示用版下との照合;
- 可変データの生成および重複防止管理の証拠;
- 必要に応じた機械可読コードの検証;
- 粘着剤の外形、剥離ライナー、および実際の相手面を用いた評価;
- 機械的取付の適合性および銘板の変形確認;
- 量産仕様にひも付けた曝露試験片;
- 向きと改訂を明示した写真記録;
- 逸脱一覧および処置内容;
- 承認見本または保管基準見本の状態。
このグラフィックオーバーレイメーカーのページでは、版下、印刷、仕上げ、切断、粘着剤、検査、文書化、リピート生産を含め、サプライヤー側で確認すべき事項をより広く説明しています。銘板プロジェクトの検討時に、供給範囲に含まれる工程、外注工程の有無とその範囲、必要な検査記録を確認してください。
変更トリガーも初回承認に含める
代替が発生してから重要性を判断してはいけません。通知、サンプルレビュー、部分再検査、完全な再認定のどれを必要とする変更かを、あらかじめ定義してください。
再審査の対象となる変更には、次のものがあります:
- 合金、等級、質別、供給元、または製品規格;
- 素材板厚または仕上げ工程;
- 陽極酸化処理、不動態化処理、めっき、塗装、インク、染料、色入れ、またはマーキング工程;
- 粘着剤、プライマー、剥離ライナー、または貼り合わせ工程;
- 印刷版、エッチングマスク、レーザープログラム、工具、金型、治具、または検査プログラム;
- 版下、表示文字、コード、採番ロジック、または可変データ生成ソフトウェア;
- 工程の実施場所または外注先;
- 洗浄、前処理、硬化、シール、または梱包方法;
- 筐体材、塗膜、締結部品、シール、または取付工程;
- 受入検査方法またはサンプリング計画。
再検査の範囲は、変更の影響が及ぶインターフェースに合わせて設定します。合金の変更は、成形、仕上げ、腐食、マーキング、接着に影響する可能性があります。版下の修正では、コード、外観、位置の確認が必要になることはあっても、すべての機械寸法を再測定する必要はない場合があります。粘着剤の剥離ライナーを変更すると、粘着剤の化学組成が同じでも、取扱いや貼付作業に影響することがあります。
見積依頼に使える出図資料一式
赤入れ事項がすべて解決したら、矛盾するメール添付を次々に送るのではなく、索引を付けた一式の図書をサプライヤーへ渡します。
図書一式には、次を含めます:
- データム、仕上がり形状、端部状態、材料、仕上げ、取付方法を記載した寸法入り部品図;
- 管理対象の固定表示用版下および文字・記号マスター;
- 可変データの構造、管理責任者、範囲、および検証規則;
- 実装先の基材、締結部品、シール、および筐体とのインターフェース;
- 実際に接触する液体・洗浄剤、大気条件、摩耗、および使用条件を示す使用環境マップ;
- 外観上および機能上の故障モードに対応する合否判定基準;
- 初品検査の証拠に関する要求事項;
- 承認見本および記録の保管規則;
- 代替および変更通知要件;
- 発注数量、需要予測、梱包、表示、およびトレーサビリティの要件。
出図前に、文書間の不整合を確認してください。すべての文書について、部品番号、改訂、材料、仕上げ、色、寸法、版下、可変データ項目、コード内容、取付、合否判定注記を照合します。整って見える図書一式でも、2つのファイルで改訂が異なれば、誤った銘板が製作される可能性があります。
簡単な未確定事項クローズ表を使用します:
未確定語              確定済み出図要件
----------             --------------------
金属                  合金 / 等級 / 質別・状態 / 規格
黒                    色指定の正本 / マーキング結果 / 外観基準
永久                  用途 / 使用環境 / 故障モード / 検証
ブラッシュ仕上げ      仕上げ / 方向 / 表示面 / 承認外観
粘着剤                粘着剤構成 / 相手材 / 貼付条件
屋外                  大気 / 液体 / UV / 摩耗 / 温度 / 使用条件
バーコード            シンボル体系 / データ / サイズ指定の正本 / 検証
4穴                   データム / 穴パターン / 締結部品 / 支持 / 異種金属接触
1項目でも未確定のままなら、見積書の中に埋もれさせず、サプライヤー提案として明示してください。そうすれば、購買担当者は同じ前提条件で提案を比較し、選定した方法を量産前に管理要件として確定できます。
承認を妨げる仕様上の確認事項
「アルミ銘板」は完全な材料指定ですか?
いいえ。図面には、合金または適用材料記号、状態または質別、製品形態、板厚、表面、仕上げ、代替規則、ならびに証明書・トレーサビリティ要件を記載する必要があります。
図面に「エッチングか印刷かはサプライヤーが選択する」と記載してもよいですか?
両方の方法が、承認済みの外観、データ、形状、使用環境、合否判定に関する同一の要件を満たし、かつOEMがどちらの工程も正式に認めている場合に限ります。
塩水噴霧試験の結果から、屋外での耐用年数を証明できますか?
いいえ。塩水噴霧試験は、条件を管理した実験室で行う暴露試験であり、その結果を実使用環境での耐用年数に一律換算することはできません。試験片、取付状態、試験時間、検査方法、不具合の判定基準を定義する必要があります。
筐体の表面仕上げが決まる前に粘着剤を選定してもよいですか?
いいえ。相手材、塗膜、表面テクスチャ、曲率、清浄度、貼付条件、温度、端部荷重、使用環境は、すべて接着系の一部です。
四隅に4つの穴を設けるだけで、機械的な取付方法を十分に規定できますか?
いいえ。機械的な取付仕様には、穴パターンとデータムに加え、締結具とその頭部の詳細、支持条件、締結部へのアクセス性、締付時の挙動、保守要件、腐食に関する評価を規定する必要があります。
銘板のシリアルデータは誰が管理しますか?
出図資料には、データ管理責任者、生成システム、採番範囲、重複防止規則、廃棄品・手直し品の処理、検証方法、製品とのひも付け、および交換用銘板の発行権限を明記する必要があります。
承認済みの外観見本で図面を代替できますか?
いいえ。見本で外観や仕上がり品質を管理することはできますが、材料識別、内部構造、寸法、データ生成ロジック、変更通知要件を確実に規定することはできません。
サプライヤー側で変更が生じた場合、何を再確認すべきですか?
変更の影響が及ぶすべての項目を再確認し、初回の出図資料で定めた変更通知および再検査の手順に従います。
出典
- アルミニウム協会:ANSI H35.1/H35.1M 合金および質別記号体系
- ISO 7599:2018 – アルミニウムおよびその合金の陽極酸化処理 – 装飾用および保護用陽極酸化被膜の指定方法
- ISO 9223:2012 – 金属および合金の腐食 – 大気の腐食性 – 分類、決定および推定
- ASTM G71-81(2024) – 電解液中でのガルバニック腐食試験の実施および評価の標準ガイド
- ASTM B117 – 塩水噴霧装置の操作に関する標準実施法
- ASME Y14.5 – 寸法および公差設定
- MIL-STD-130 文書情報 – 米軍資産の識別表示
- 3M 接着科学:表面エネルギーの分類
確定した赤入れ事項をサプライヤーに提出して確認を依頼する
寸法入り図面、材料・仕上げ記録、レイヤー構造を保持した版下、固定・可変データ規則、筐体とのインターフェース、使用環境マップ、合否判定基準、および必要な初品検査の証拠は、JASPERの見積依頼ページから送付してください。未確定の選択肢は、サプライヤーからの提案として明示してください。これにより、設計部門と調達部門が同一条件で比較でき、見積時の便宜的な仮定が無管理の量産要件になることを防げます。