
FREIGABE- UND ZEICHNUNGSLEITFADEN FÜR METALL-TYPENSCHILDER
Typenschilder aus Metall spezifizieren: Von der uneindeutigen Zeichnung zur anfragefertigen Freigabe
Eine Spezifikation für ein Metall-Typenschild ist erst dann vollständig, wenn ein Lieferant dasselbe Fertigteil herstellen und prüfen kann, ohne raten zu müssen, was Metall, schwarze Beschriftung, Außeneinsatz oder selbstklebend bedeutet. Die Freigabeunterlagen müssen Einsatzzweck, Werkstoffzustand, Endgeometrie, Kennzeichnungsergebnis, Befestigungsschnittstelle, Einsatzbedingungen, gelenkte Daten und Abnahmenachweise des Typenschilds eindeutig festlegen. Diese Angaben gehören zusammen, weil jede Änderung an einer Stelle die übrigen beeinflussen kann. Eine korrosionsbeständige Legierung kann dennoch an einem Befestigungselement versagen, eine dauerhafte Kennzeichnung kann nach Abrieb dennoch unleserlich sein und selbst ein hochfester Klebstoff kann sich ablösen, wenn Fügefläche oder Kantenbelastung nicht definiert wurden.
JASPERs kundenspezifische Metall-Typenschilder für Geräte bilden den kommerziellen Beschaffungsweg, wenn ein OEM ein starres Identifikations-, Bemessungs-, Hinweis-, Sicherheits-, Betriebsmittel- oder Bedienfeldschild benötigt. Diese Ressource ist ein Leitfaden für Prüfanmerkungen in Zeichnungen. Sie zeigt, welche Fragen vor Angebotsabgabe und Bestellfreigabe geklärt werden müssen; sie legt für eine nicht näher bezeichnete Anwendung jedoch weder Legierung, Kennzeichnungsverfahren, Klebstoff noch Prüfschärfe fest.
Die Zeichnung wirkt vollständig, ist aber nicht kalkulierbar
Betrachten Sie die Zeichnung eines rechteckigen Typenschilds mit vier Eckbohrungen, einem Logo, mehreren Textzeilen und folgenden Anmerkungen:
WERKSTOFF: METALL
BESCHRIFTUNG: SCHWARZ, DAUERHAFT
OBERFLÄCHE: GEBÜRSTET
BEFESTIGUNG: KLEBSTOFF ODER SCHRAUBEN
UMGEBUNG: AUSSENEINSATZ
GRAFIKVORLAGE: SIEHE PDF
Die Form wirkt fertig, doch nahezu alle beschaffungsrelevanten Entscheidungen sind noch offen. Metall bezeichnet weder eine Legierung noch Werkstoffgüte, Werkstoffzustand, Halbzeugform, Oberfläche oder Substitutionsregel. Schwarz gibt nicht an, ob die Farbe durch Druckfarbe, Farbstoff, farbgefüllte Vertiefungen, eine Konversionsbehandlung, Laserkontrast oder ein anderes Verfahren erzeugt wird. Dauerhaft definiert weder Belastung noch Dauer, Versagenskriterium oder Prüfverfahren. Gebürstet nennt weder Bürstrichtung noch Referenzmuster, Rauheit, Glanzgrad oder Schutzvorgaben für die Sichtfläche. Die Befestigungsangabe beschreibt zwei unterschiedliche Lastpfade. Außeneinsatz lässt Wasser, Salz, UV-Strahlung, Temperaturwechsel, Industrieablagerungen, Reinigungsmittel, Kontaktmetalle, Entwässerung und Betriebsbedingungen offen.
Ein Angebot auf Grundlage dieser Zeichnung würde Annahmen erfordern. Ein Lieferant könnte eine dünne Aluminiumplatte mit Haftklebstoff wählen. Ein anderer könnte Edelstahl mit gebohrten Löchern wählen. Beide könnten behaupten, dem Wortlaut zu entsprechen, obwohl sie Teile liefern, die sich in Masse, Steifigkeit, Erscheinungsbild, Korrosionsverhalten, Kennzeichnung, Montage und Kosten unterscheiden.
Das nachfolgende Zeichnungsprüfverfahren überführt diese offenen Angaben in kontrollierte Freigabeunterlagen. Es beginnt mit der Funktion, die das Typenschild erfüllen muss, und legt anschließend die physischen Schnittstellen und Datenschnittstellen fest, die diese Funktion beeinflussen können.
Prüfpunkt 1: Einsatzzweck des Typenschilds und geforderte Dauerhaftigkeit
Ordnen Sie zunächst jedem sichtbaren Feld eine Funktion zu. Ein Metall-Typenschild kann unterschiedliche Arten von Informationen tragen, für die nicht immer dasselbe Vorgehen bei Kennzeichnung, Änderungslenkung oder Abnahme erforderlich ist.
| Informationsfunktion | Typischer Inhalt | Spezifikationsfrage |
|---|---|---|
| Produktidentifikation | Modell, Typ, Hersteller, Teilenummer | Muss die Identifikation während der vorgeschriebenen Nutzungsdauer des Produkts lesbar bleiben? |
| Bemessungsdaten | elektrische Grenzwerte, Druck-, Belastungs-, Umwelt- oder Betriebsgrenzen | Welche vertragliche oder regulatorische Vorgabe bestimmt Wortlaut und Symbole? |
| Sicherheitsinformationen | Warnung, Vorsicht, Verbot, Gebot | Wer gibt Text, Sprache, Symbol, Farbe und Position frei? |
| Betriebsmittelverfolgung | Betriebsmittelnummer, Eigentümercode, Inventarreferenz | Werden die Daten vom OEM, vom Kunden oder vom Lieferanten zugewiesen? |
| Rückverfolgbarkeit | Seriennummer, Los, Datum, Charge, Data Matrix, Barcode | Wie werden die Daten erzeugt, Doppelvergaben verhindert und die Lesbarkeit geprüft? |
| Bedienerhinweis | Beschriftungen von Bedienelementen, Anweisungen, Richtungspfeile | Mit welchem Betrachtungsabstand, welchen Lichtverhältnissen, Verschmutzungen und welchem Verschleiß ist zu rechnen? |
| Markenkennzeichnung | Logo, Produktfamilie, dekoratives Feld | Welche Master-Grafikvorlage und welches Referenzmuster für das Erscheinungsbild sind verbindlich? |
Verwenden Sie nicht für jedes Feld dasselbe vage Adjektiv zur Dauerhaftigkeit. Der Verlust einer dekorativen Farbe und der Verlust einer sicherheitsrelevanten Bemessungsangabe sind nicht gleichwertig. Die Spezifikation sollte festlegen, welche Informationen über die festgelegte Einsatzdauer erhalten bleiben müssen und welche Veränderung des Erscheinungsbilds zulässig ist, ohne dass das Typenschild dadurch nichtkonform wird.
Definieren Sie Dauerhaftigkeit als Ergebnis bezogen auf die tatsächliche Funktion:
- Text, Symbole und maschinenlesbare Daten bleiben eindeutig erkennbar;
- das Typenschild haftet weiterhin oder bleibt mechanisch gesichert;
- durch Korrosion gehen keine vorgeschriebenen Angaben verloren und es entsteht keine gefährliche Kante;
- Farbe und Kontrast liegen innerhalb der freigegebenen Vorgaben für das Erscheinungsbild, wenn die Farbe eine Funktion erfüllt;
- variable Daten bleiben eindeutig und dem richtigen Teil oder der richtigen Baugruppe zugeordnet;
- das Typenschild lässt sich nicht auf ein anderes Produkt umsetzen, wenn ein Manipulationsnachweis oder eine serialisierte Identifikation gefordert ist;
- Reinigung, Wartung und Instandsetzung dürfen vorgeschriebene Kennzeichnungen weder unleserlich machen noch vom Träger ablösen.
Wenn der Vertrag eine Norm zur Identifikationskennzeichnung nennt, halten Sie Dokument, Ausgabestand, Kennzeichnungsklasse, Datensyntax, Prüfzuständigkeit und etwaige Vorrangregeln fest. Der Eintrag des US-Verteidigungsministeriums zum Dokument MIL-STD-130: Er betrifft beispielsweise die Identifikationskennzeichnung von Eigentum des US-Militärs. Ein Verweis auf dieses Dokument ist kein allgemeines Synonym für dauerhafte Kennzeichnung und macht ein ungeprüftes Typenschild nicht automatisch vertragskonform.
Prüfpunkt 2: Werkstoffbezeichnung, Werkstoffzustand, Oberfläche und Dicke
Die Werkstoffangabe muss das in die Fertigung eingehende Halbzeug und den am fertigen Typenschild geforderten Zustand beschreiben. Aluminium, Edelstahl und Messing sind Werkstofffamilien, keine vollständigen Bestellangaben.
Geben Sie, falls zutreffend, an:
- Legierungs- oder Gütebezeichnung und maßgebende Werkstoffspezifikation;
- Werkstoffzustand, Härte, geglühter Zustand oder sonstiger mechanischer Zustand;
- Blech, Band, Folie, Platte oder eine andere Produktform;
- Nenn-Halbzeugdicke und Angabe, ob Oberflächenbehandlung oder Beschichtung die fertige Dicke verändert;
- erste und zweite Oberfläche sowie Korn-, Walz- oder Bürstrichtung;
- walzblanke, gebürstete, polierte, glasperlgestrahlte, beschichtete, galvanisch beschichtete, eloxierte, passivierte oder sonstige Oberflächenausführung;
- Farb- und Erscheinungsreferenz für Konversions- oder dekorative Oberflächenbehandlungen;
- Bezeichnung der Schutzfolie, abgedeckte Seite, Zeitpunkt des Abziehens und Vorgabe zu Rückständen;
- zulässige Bezugsquelle, freigegebenes gleichwertiges Material und Freigabeweg für Substitutionen;
- Prüfzeugnis, Losrückverfolgbarkeit oder Anforderung an die Werkstoffdokumentation.
Die Seite der Aluminum Association zu ANSI H35.1/H35.1M verdeutlicht, warum Legierung und Werkstoffzustand getrennt anzugeben sind. Die Norm beschreibt Bezeichnungssysteme für Aluminium-Knet- und Gussprodukte sowie deren Werkstoffzustände. Eine Zeichnung, die lediglich Aluminium angibt, lässt sowohl die Legierung als auch den Werkstoffzustand offen.
Auch Edelstahl sollte mit einer konkreten Werkstoffgüte oder Normbezeichnung freigegeben werden. Der Begriff Edelstahl begründet keine Beständigkeit gegen sämtliche Chloride, Säuren, Reinigungsmittel, Spaltgeometrien, Temperaturen oder Metallpaarungen. Auch Messing muss durch Legierungsbezeichnung und Vorgaben zum Erscheinungsbild eindeutig definiert werden, da Farbe, Umformverhalten, Zerspanbarkeit, Entzinkungsrisiko, Anlaufen, Beschichtung und gewünschte Patina je nach Zusammensetzung und Umgebung variieren können.
Die Dicke kann nicht unabhängig von Schildgröße und Befestigung gewählt werden. Eine größere freitragende Fläche kann eine höhere Steifigkeit erfordern als ein kleines, vollflächig verklebtes Typenschild. Senken, Gewindeschneiden, Prägen, Stanzen, Biegen, Anbringen von Gewindebolzen, freiliegende Kanten und lokale Lasten an Befestigungspunkten können ebenfalls den erforderlichen Halbzeugzustand beeinflussen. Geben Sie an, ob die Dicke für das Ausgangsmaterial, das Fertigteil oder für beides gilt und wie sie bei vorhandener Oberflächenstruktur oder Beschichtung gemessen wird.
Vergleichen Sie Typenschilder aus Aluminium und Edelstahl anhand der Einsatzumgebung und der Montagebedingungen. Halten Sie anschließend die gewählte Legierung oder Werkstoffgüte, den Werkstoffzustand, die Oberflächenbeschaffenheit und die Substitutionsregel in der Zeichnung fest.
Prüfpunkt 3: Fertigteilgeometrie, Bohrungen, Kanten und Ebenheit
Für die gelieferte Geometrie ist die Bauteilzeichnung maßgebend, nicht lediglich das Rechteck der Grafikvorlage. Geben Sie das Koordinatensystem an, anhand dessen der Lieferant das Typenschild zuschneiden, umformen, prüfen und montieren kann.
Prüfen Sie mindestens folgende Punkte:
- Gesamtkontur und Profil;
- Primär-, Sekundär- und Tertiärbezug;
- Größe, Position, Ausrichtung und Anordnung von Bohrungen und Langlöchern;
- Angaben zu Senkungen, Zylindersenkungen, Plansenkungen, Gewinden, Einsätzen oder Gewindebolzen;
- Innen- und Außeneckradien;
- Anforderungen an Kantenbruch, Entgratung, scharfe Kanten und Gratrichtung;
- Laschen, Biegungen, Rückkantungen, Sicken, Vertiefungen oder geprägte Bereiche;
- Ebenheit oder Kontur im freien, ungespannten Zustand und, falls abweichend, im montierten Zustand;
- Festlegung der sichtbaren und verdeckten Flächen;
- geschützte Bereiche, in denen Handhabungs- oder Werkzeugspuren nicht akzeptiert werden;
- Klebstoffkontur, Freistellungen, Entlüftungen, Abziehlaschen und Schlitzungen der Abdeckfolie;
- Bezug zur Gehäuseöffnung, zum Befestigungsbild, zur Dichtung oder zum benachbarten Bedienelement.
Die ASME-Norm Y14.5 zur Bemaßung und Tolerierung stellt eine formale Sprache für Maße, Bezüge und geometrische Anforderungen bereit. Sie legt jedoch keine Toleranzen für das Typenschild fest. Der OEM muss entscheiden, welche Lage-, Profil-, Orientierungs- und Formbeziehungen für Einbau und Funktion relevant sind.
Ein einziger in der Zeichnung definierter Zustand reicht möglicherweise nicht aus. Ein dünnes Typenschild kann im freien Zustand flexibel, im verklebten oder befestigten Zustand jedoch eingespannt sein. Ein umgeformtes Typenschild kann nach dem Zuschneiden zurückfedern. Bei einer gebürsteten Oberfläche kann die Bürstrichtung optisch entscheidend sein, selbst wenn die Kontur symmetrisch ist. Ordnen Sie jede Anforderung eindeutig dem Rohmaterial, dem bearbeiteten oder oberflächenbehandelten Typenschild, dem losen Fertigteil oder der montierten Baugruppe zu.
Der Kantenzustand ist Teil der Schnittstelle
Entgraten ist keine vollständige Kantenspezifikation, wenn das Typenschild berührt, gereinigt, verklebt, abgedichtet oder neben einer Kabel- oder Membranschnittstelle angeordnet wird. Legen Sie fest, auf welcher Seite ein Restgrat zulässig ist, ob die sichtbare Kante optisch relevant ist, ob eine Ecke den Monteur verletzen kann und ob nach dem Zuschneiden eine Kantenbeschichtung oder -versiegelung erforderlich ist.
Bei Klebebefestigung kann ein hochstehender Grat den Klebstoff vom Untergrund abheben und einen Eindringpfad für Feuchtigkeit schaffen. Bei mechanischer Befestigung kann ein Grat oder eine ungleichmäßige Senkung die Klemmkraft verändern. Bei einem Wartungsschild kann eine freiliegende Kante zur ersten Angriffsstelle für Verschleiß oder Korrosion werden.
Die Position der Bohrungen muss sich auf die Gegenbaugruppe beziehen
Vier Bohrungen von den Schildkanten aus zu bemaßen kann zweckmäßig sein; funktional entscheidend ist jedoch, ob diese Bohrungen mit Gehäuse, Halterung, Gewindebolzen oder Gewindeeinsätzen fluchten. Beziehen Sie das Lochbild des Typenschilds nach Möglichkeit auf das Bezugssystem der Baugruppe. Ein Typenschild kann die eigene kantenbezogene Prüfung bestehen und bei der Montage dennoch nicht zum Gehäuse passen, wenn beide Teile unterschiedliche Koordinatenursprünge verwenden.
Prüfpunkt 4: Leistungsanforderungen an die Kennzeichnung, feste Daten und variable Daten
Formulieren Sie zunächst die Anforderung an das fertige Kennzeichnungsergebnis, bevor Sie das Herstellverfahren auswählen. Die Produktzeichnung muss festlegen, was Bediener, Prüfer, Scanner oder Instandhaltungstechniker erkennen beziehungsweise erfassen können müssen.
Für unveränderliche Grafiken sind folgende Punkte festzulegen:
- freigegebener Text, freigegebene Symbole, Logo und Sprache sowie freigegebener Revisionsstand der Grafikdaten;
- sichtbare Farbgebung, Kontrast, Glanzgrad, Oberflächenbeschaffenheit und Abstimmung auf den Hintergrund;
- Zeichen- und Symbolgeometrie, sofern sie in einem maßgeblichen Dokument vorgeschrieben ist;
- Vorgaben für Linien, Flächenfüllungen, Ränder und Schutzabstände;
- Kennzeichnungsseite und Ausrichtung;
- ob die Kennzeichnung auf die Oberfläche aufgebracht, vertieft, in die Oberflächenbehandlung integriert oder anderweitig eingeschränkt ist;
- zulässige optische Abweichungen und Kriterien für Funktionsausfälle;
- etwaige Schutz- oder kennzeichnungsfreie Zonen.
Bei variablen Daten sind zusätzlich festzulegen:
- Datenverantwortlicher und Quelldatei;
- Feldnamen, Syntax, Reihenfolge und Prüfzeichen;
- Regeln für Seriennummernbeginn, -ende, Lücken, Duplikate, Nacharbeit und Ausschuss;
- Beziehung zwischen Klarschriftangaben und maschinenlesbaren Angaben;
- Barcode- bzw. Data-Matrix-Symbologie und maßgebliche Größenvorgabe;
- Prüfmethode und Annahmekriterium;
- Zuordnung zwischen gekennzeichnetem Typenschild, Fertigungslos und Produktdatensatz;
- Zugriffskontrolle für neu erstellte Typenschilder und Ersatzschilder.
Fordern Sie den Lieferanten nicht auf, die Kennzeichnung dauerhaft auszuführen und dabei die Ausfallart undefiniert zu lassen. Legen Sie fest, ob es bei dem Projekt um Verblassen, Abwaschen, Verkratzen, Abrieb, chemischen Angriff, Korrosion unter der Kennzeichnung, Verlust der Farbfüllung, Kontrastverlust, Lesefehler des Scanners, Manipulation oder das Ablösen des gesamten Typenschilds geht.
Das Kennzeichnungsverfahren sollte erst ausgewählt werden, wenn diese Soll-Ergebnisse feststehen. Ätzen, Eloxieren, Bedrucken, Laserkennzeichnen, Prägen, Gravieren, farbgefüllte Vertiefungen, lichtempfindliche Konstruktionen und Verfahrenskombinationen liefern nicht dieselbe Farbe, Tiefe, Auflösung, Legierungsverträglichkeit, Flexibilität bei variablen Daten, Kantenbeschaffenheit oder Beständigkeit unter den Einsatzbedingungen. Wählen Sie das Verfahren anhand des freigegebenen Kennzeichnungsergebnisses und der Annahmekriterien aus.
Grafikdaten und technische Maße als getrennte maßgebliche Vorgaben behandeln
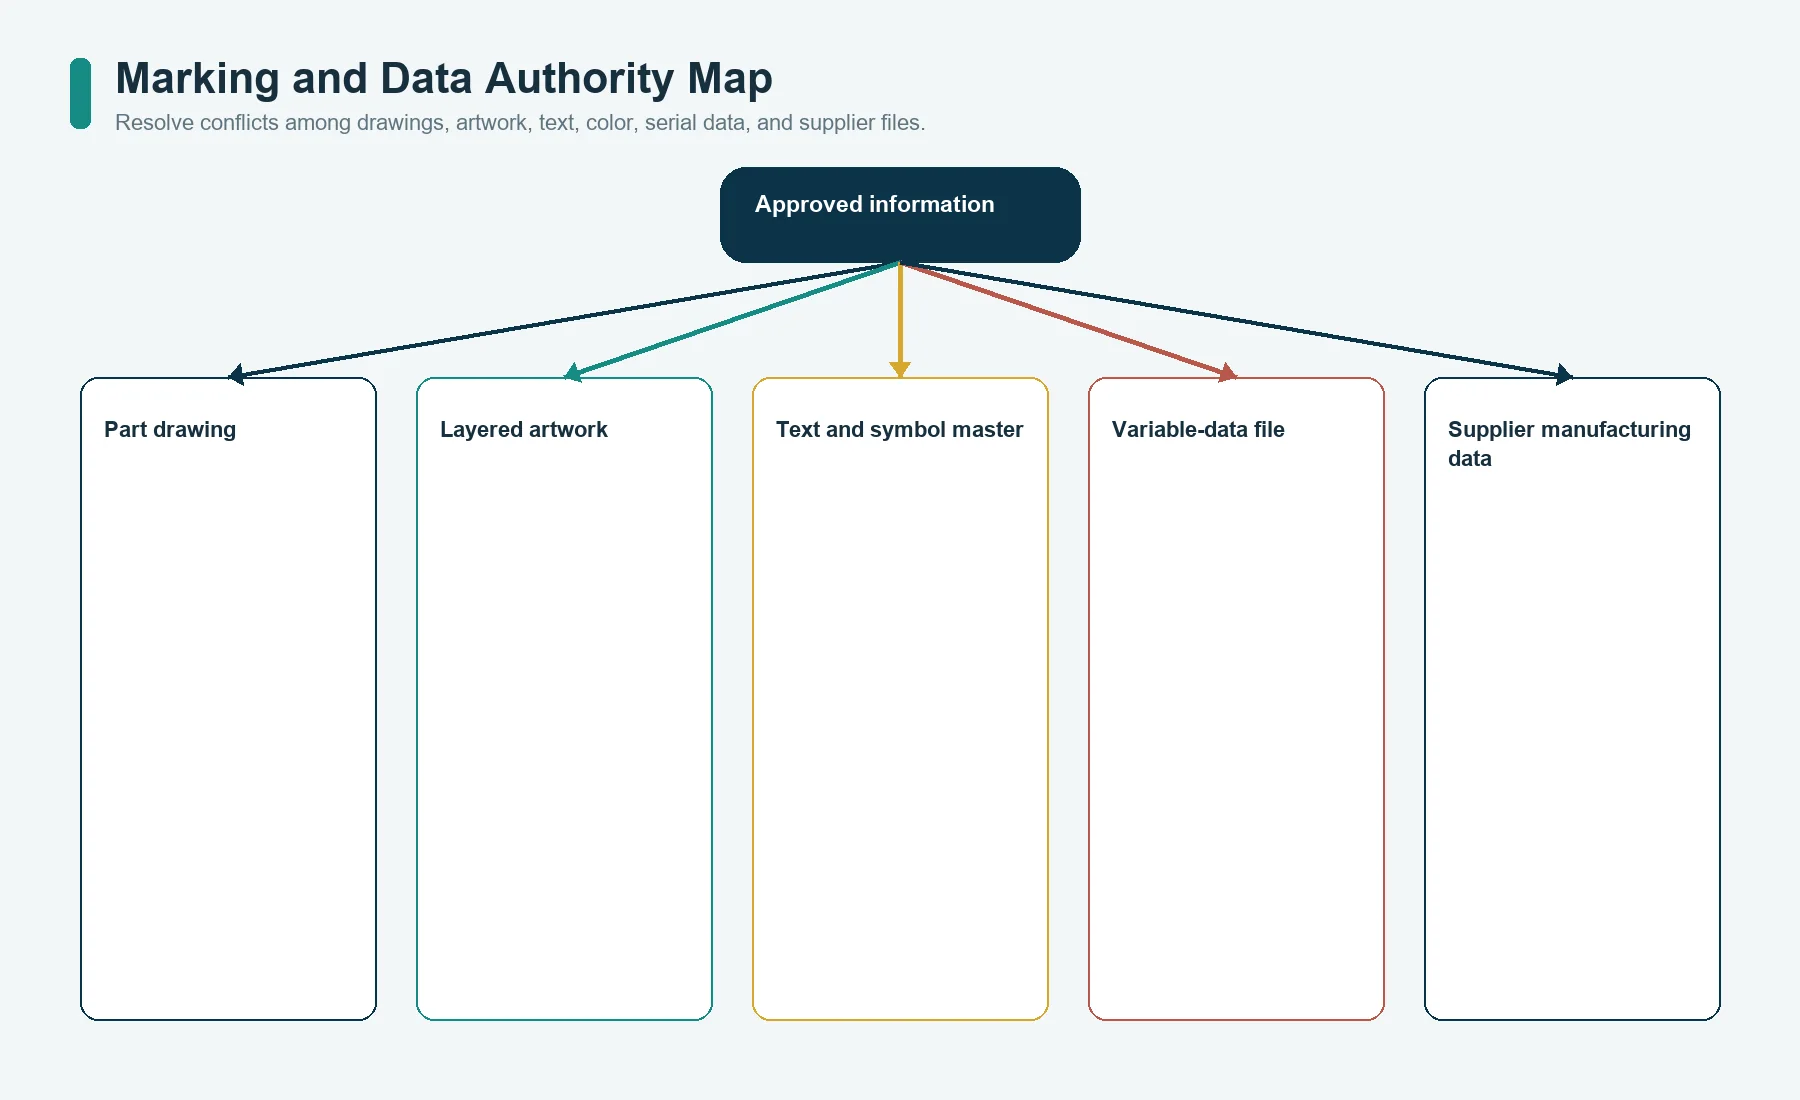
Vektorgrafikdaten können sichtbare Formen definieren, dürfen jedoch die freigegebene Bauteilzeichnung nicht stillschweigend außer Kraft setzen. Die Freigabeunterlagen benötigen eine Vorrangregel für Widersprüche zwischen:
- bemaßter Typenschildzeichnung;
- mehrschichtigen Vektorgrafikdaten;
- Text- oder Symbolvorlage;
- Farbreferenz;
- Datei mit variablen Daten;
- Spezifikation für maschinenlesbare Codes;
- Oberflächenmuster;
- Fertigungsdaten des Lieferanten.
Wenn das Logo in den Grafikdaten versetzt ist, die bemaßte Zeichnung es jedoch korrekt positioniert, welche Datei hat Vorrang? Wenn in der PDF-Datei die Schriften in Konturen umgewandelt sind, die Quelldatei aber editierbaren Text enthält, welche Version definiert das freigegebene Erscheinungsbild? Wenn Barcode-Daten und Klarschrift-Seriennummer voneinander abweichen, welcher Datensatz löst den Produktionsstopp aus? Klären Sie diese Fragen, bevor eine Charge gekennzeichnet wird.
Prüfpunkt 5: Lastpfad der Befestigung und Gegenfläche
Klebstoffe, Schrauben, Nieten, Stehbolzen, Clips und mechanische Fixierung sind unterschiedliche Systeme. Eine Zeichnungsangabe, die eine beliebige dieser Varianten zulässt, räumt dem Lieferanten die Freiheit ein, die Schnittstelle zum Typenschild neu auszulegen.
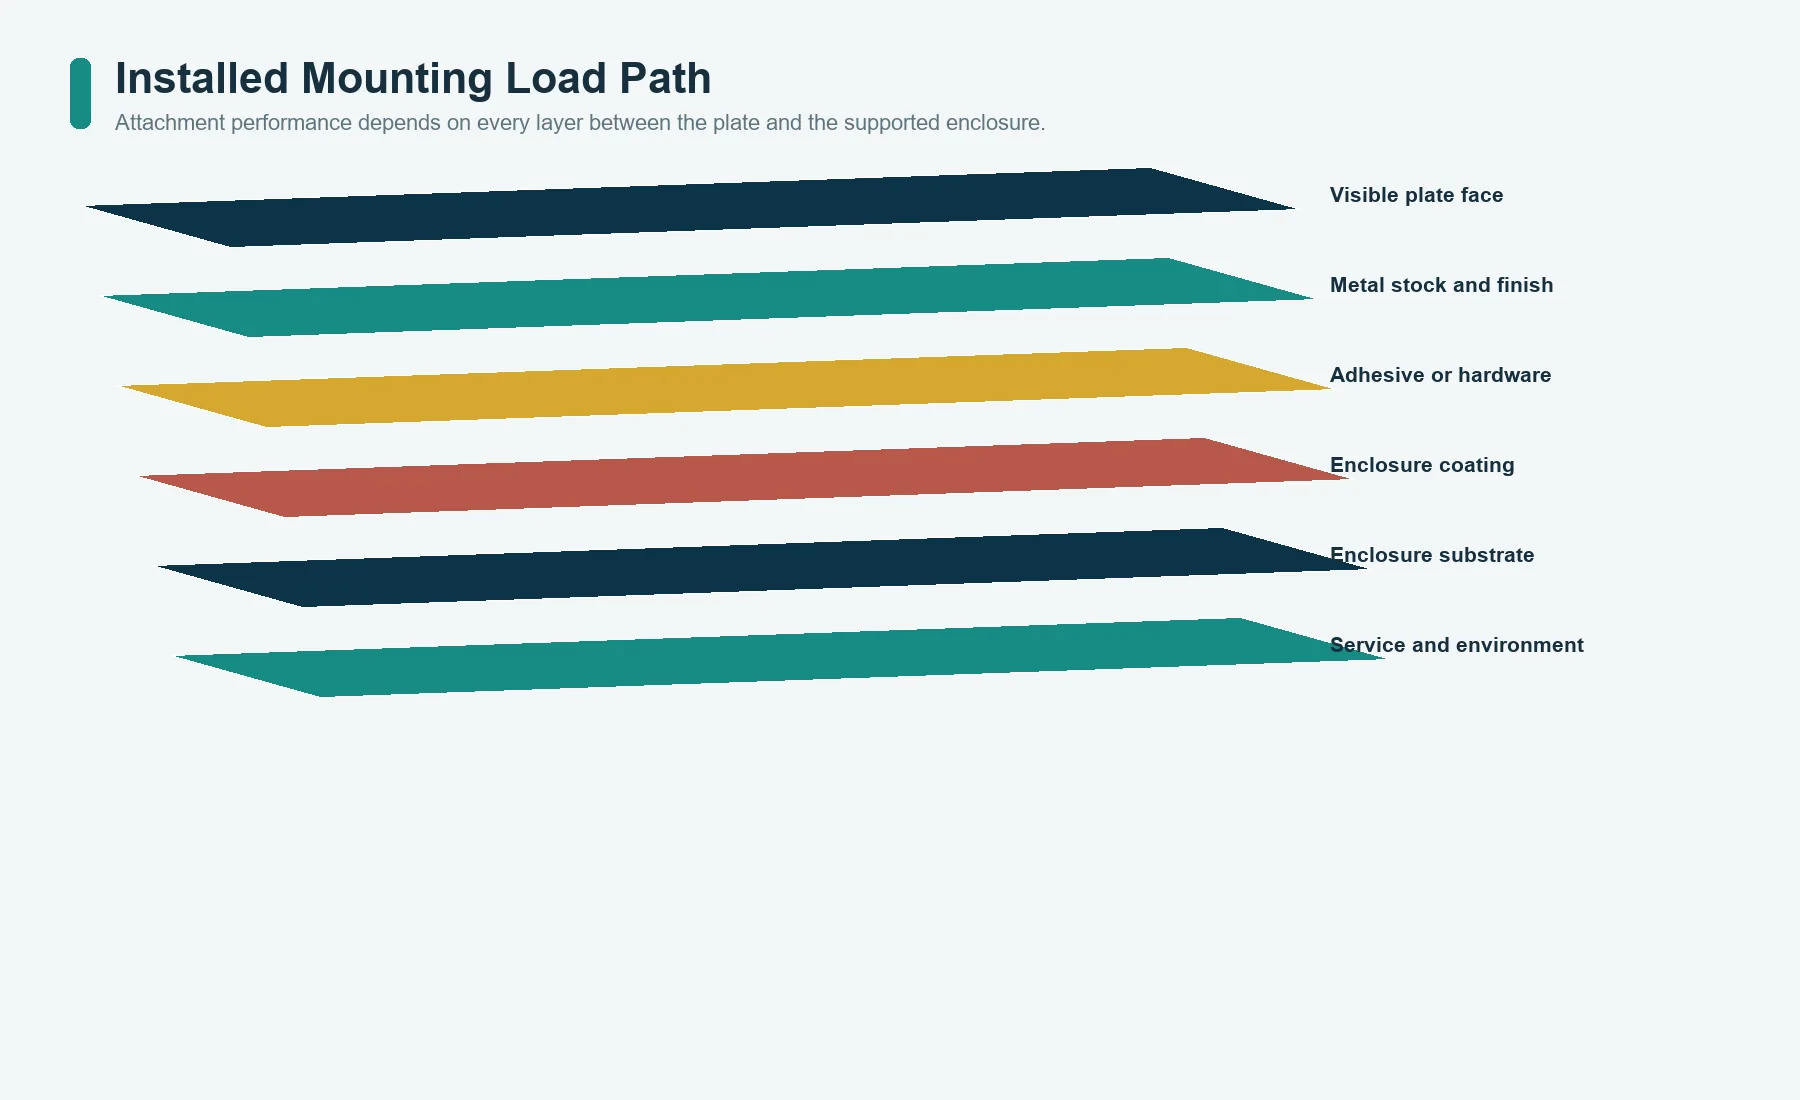
Bilden Sie den Lastpfad der Befestigung ab:
SICHTSEITE DES TYPENSCHILDS
     |
     v
METALLHALBZEUG UND OBERFLÄCHENZUSTAND
     |
     v
KLEBSTOFF / BEFESTIGUNGSELEMENT / STEHBOLZEN / CLIP
     |
     v
BESCHICHTUNG ODER BEHANDLUNG AM GEHÄUSE
     |
     v
GEHÄUSEGRUNDWERKSTOFF UND ABSTÜTZUNG
     |
     v
VIBRATION, REINIGUNG, STOSS, THERMISCHE BEWEGUNG UND BETRIEBSBELASTUNG
Klebebefestigung erfordert das reale Fügesubstrat
Ein selbstklebendes Typenschild lässt sich nicht allein von der Typenschildseite her spezifizieren. Dokumentieren Sie den Werkstoff der Fügefläche, Lack, Pulverbeschichtung, galvanische Beschichtung, Struktur, Krümmung, Ebenheit, Oberflächenverunreinigungen, Reinigungsmittel, Montagetemperatur, Anpressdruck, Verweilzeit vor Belastung, Exposition der Klebekanten und Nacharbeitsregelung.
Die technische Erläuterung von 3M zu Oberflächenenergie und Benetzung durch Klebstoffe untermauert eine eng begrenzte Aussage: Die Oberfläche des Untergrunds beeinflusst, wie ein Klebstoff die Oberfläche benetzt und daran haftet. Sie belegt nicht, dass ein bestimmtes Klebeband für ein nicht näher bezeichnetes Gehäuse geeignet ist. Die von JASPER angebotene Kompetenzseite zu Werkstoffen und Klebstoffen ist der relevante Weg für die Projektprüfung; für den endgültigen Aufbau müssen der tatsächliche Untergrund und die tatsächlichen Einsatzbedingungen dennoch feststehen.
Legen Sie fest, ob der Klebstoff die alleinige Befestigung darstellt oder nur als Positionierhilfe in Verbindung mit mechanischen Befestigungselementen dient. Definieren Sie vollflächige Verklebung, Randverklebung, lokale Klebeflächen, klebstofffreie Bohrungen, Entlüftungswege, geteilte Abdeckfolien, Abziehlaschen sowie alle Zonen, die weder Flüssigkeit einschließen noch die elektrische Erdung beeinträchtigen dürfen.
Mechanische Befestigung verändert Spannungen und Korrosionsverhalten
Bei Schrauben und Nieten sind Werkstoff des Befestigungselements, Kopfform, Unterlegscheibe, Drehmoment bzw. Montagekontrolle, Bohrungsspiel, Zugänglichkeit, Demontage zu Wartungszwecken und Abstützung im Klemmbereich festzulegen. Ein dünnes Typenschild kann sich unter einem Befestigungskopf schüsseln oder zwischen weit auseinanderliegenden Befestigungspunkten abheben. Eine Senkung kann den verbleibenden Querschnitt verringern. Eine Niete kann die Sichtseite verformen, wenn der Schichtaufbau nicht abgestützt ist.
Sind Befestigungselement, Typenschild und Gehäuse aus unterschiedlichen Metallen, prüfen Sie den elektrischen Kontakt, den Elektrolytpfad, das Flächenverhältnis, Beschichtungen, isolierende Unterlegscheiben, Dichtstoffe und die Entwässerung. Durch die Befestigung kann genau das galvanische Korrosionselement entstehen, das mit der Wahl des Grundwerkstoffs vermieden werden sollte.
Prüfpunkt 6: Belastungsprofil und Ausfallarten
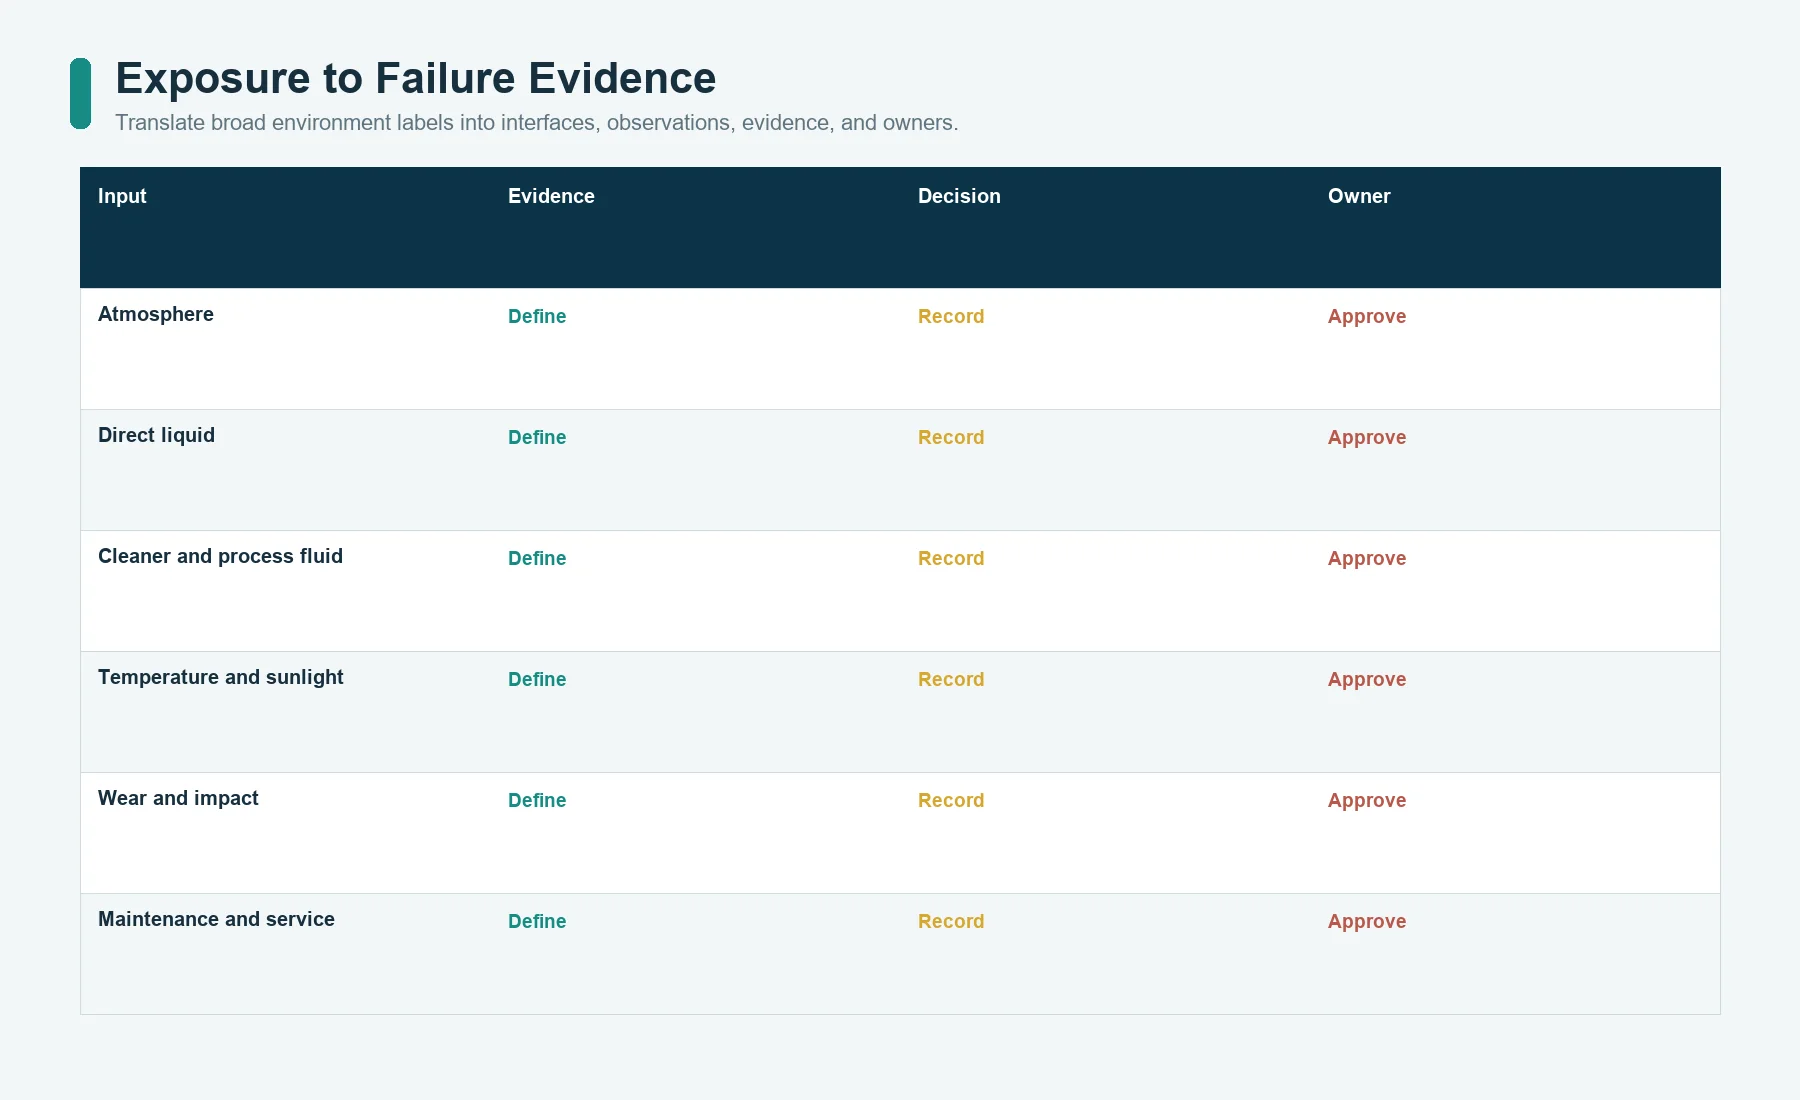
Außeneinsatz, maritim, chemikalienbeständig und raue Einsatzbedingungen sind lediglich grobe Einordnungen, keine Prüfparameter. Erstellen Sie für das montierte Typenschild ein Belastungsprofil.
| Expositionsfaktor | Zu klärende Fragen | Mögliche Ausfallart am Typenschild |
|---|---|---|
| Umgebungsatmosphäre | geschützt oder frei bewittert, Benetzung, Salz, industrielle Verunreinigungen, Kondensation | Verfärbungen, Lochfraß, Unterfilmkorrosion, Kontrastverlust |
| Direkter Flüssigkeitskontakt | Spritzwasser, Eintauchen, Ablaufwasser, Abspritzen, Flüssigkeitsansammlung, Entwässerung | Kantenangriff, Haftungsverlust des Klebstoffs, eingeschlossene Flüssigkeit, Beschädigung der Kennzeichnung |
| Reinigungsmittel und Prozessflüssigkeit | genaue Stoffbezeichnung, Konzentration, Temperatur, Kontakt, Spülung, Häufigkeit | Farbveränderung, Quellung, Beschichtungsverlust, Rückstände, Korrosion |
| Temperatur | Betrieb, Lagerung, Temperaturwechsel, Temperaturgradienten, Wärmequelle | unterschiedliche Wärmeausdehnung, Kriechen des Klebstoffs, Verformung, Veränderung des Oberflächenzustands |
| Sonnenlicht | direkte oder gefilterte Einstrahlung, Ausrichtung, Einsatzprofil | Verblassen, Kreidung, Beschichtungsänderung, reduzierte Lesbarkeit |
| Verschleiß | Abwischen, Werkzeuge, Handschuhe, abrasive Partikel, Schlauchkontakt, Stoß, Schaben | glattpolierte Oberfläche, verkratzte Kennzeichnung, beschädigte Kante, unlesbare Daten |
| Elektrischer Kontakt | Metalle des Befestigungselements und des Gehäuses, Leitfähigkeit, Feuchtigkeit | galvanische Korrosion, Verfärbung, Verlust der Befestigung |
| Wartung | Demontage, Austausch, Lösungsmittel, Schaber, wiederholter Zugang | verbogenes Typenschild, doppelte Kennzeichnung, beschädigter Untergrund, gefährliche Kante |
ISO 9223 klassifiziert die atmosphärische Korrosivität anhand von Umweltdaten und Daten zur Korrosion im ersten Jahr. Die Norm hilft bei der Einordnung der Atmosphäre, legt jedoch weder den Werkstoff für ein Metall-Typenschild fest noch ermöglicht sie ohne Berücksichtigung der konkreten Konstruktion und Exposition eine Prognose für die gesamte Baugruppe. ASTM G71 gibt Leitlinien für die Durchführung und Auswertung von Prüfungen der galvanischen Korrosion in Elektrolyten. Die Norm verdeutlicht, dass das galvanische Verhalten von der Werkstoffpaarung und den Prüfbedingungen abhängt und nicht von einer pauschalen Rangfolge, die in eine Zeichnung übernommen wird.
ASTM B117 beschreibt den Betrieb von Salzsprühnebelprüfgeräten. Die Norm selbst schreibt weder einen produktspezifischen Prüfkörper noch eine Expositionsdauer oder ein Annahmekriterium vor und weist darauf hin, dass sich die Korrelation mit natürlichen Umgebungsbedingungen daraus allein nicht zuverlässig vorhersagen lässt. Eine Zeichnungsangabe wie Salzsprühnebelprüfung bestanden ist daher unvollständig. Geben Sie Prüfkörperaufbau, Kantenbeschaffenheit, Befestigungselemente, Ausrichtung, Exposition, Prüfintervall, Reinigung nach der Prüfung, erfasste Ausfallarten und Annahmegrenze an.
Die Anwendungsseite für Ausrüstung in Schifffahrt und Außenbereichen bietet praxisbezogenen Kontext für Regen, UV-Strahlung, Salz, Temperaturwechsel, Reinigung und die Einbindung in das Gehäuse. Sie ist jedoch kein Nachweis dafür, dass eine nicht näher bezeichnete Typenschildkonstruktion diese Bedingungen bestanden hat.
Manchmal ist Metall nicht der richtige Informationsträger
Ein starres Typenschild kann unnötig sein, wenn die Information nur kurzzeitig benötigt, häufig geändert, auf einer gewölbten Oberfläche angebracht oder besser mit einer leichten bedruckten Konstruktion umgesetzt wird. Vergleichen Sie die tatsächlichen Einsatzanforderungen mit dem Materialleitfaden für Grafikfolien und der Produktseite für Etiketten und Typenschilder, bevor Sie Metall als zwingend vorgeben.
Prüfpunkt 7: Grafik- und Datendateien sowie Revisionsverantwortung
Eine Produktionsfreigabe besteht nicht aus einem einzigen PDF-Anhang. Sie umfasst einen Satz gelenkter Dateien mit jeweils klar benannter Zuständigkeit.
Verwenden Sie einen Freigabeindex:
| Datei oder Datensatz | Geregelte Inhalte | Verantwortliche Stelle | Erforderlicher Revisionsbezug |
|---|---|---|---|
| bemaßte Bauteilzeichnung | Kontur, Bezüge, Bohrungen, Kanten, Umformgeometrie, Hinweise | Konstruktion des OEM | Stückliste und Baugruppe |
| Druckvorlage mit Ebenen | sichtbare statische Grafikelemente und Farbauszüge | Designabteilung des OEM oder freigegebene Agentur | Bauteilzeichnung und verbindliche Textvorlage |
| verbindliche Text- und Symbolvorlage | exakter Wortlaut, Sprache, Warnhinweis, Bemessungsangabe, Symbol | Produkt-, Konformitäts- oder Sicherheitsverantwortlicher | Druckvorlage |
| Werkstoff- und Oberflächendokumentation | Legierung, Werkstoffzustand, Oberfläche, Oberflächenausführung, Substitution | Konstruktion und Beschaffung | Zeichnung und freigegebene Bezugsquelle |
| Definition variabler Daten | Feldsyntax, Wertebereich, Zuständigkeit, Eindeutigkeit | Produktion oder Kunde | Auftrags- und Rückverfolgbarkeitssystem |
| Vorgabe zur Codequalität | Codesymbologie, Daten, Verifikation, Abnahmekriterien | Systemverantwortlicher | Definition variabler Daten |
| Muster für das Erscheinungsbild | Farbe, Oberflächenstruktur, Glanz, Kontrast, optische Akzeptanzgrenze | OEM und Lieferant | Druckvorlage und Oberflächenausführung |
| Erstmusterprüfbericht | Messergebnisse zur Konformität und freigegebene Abweichungen | Qualitätssicherung bei Lieferant und OEM | alle freigegebenen Dateien |
Geben Sie das native Dateiformat, das Austauschformat und den gerenderten Prüfabzug an. Behalten Sie bei Bedarf Schriftarten, verknüpfte Ressourcen, Ebenen, Sonderfarben, Überdruckeinstellungen, Transparenzen, weiße Unterdruckschichten, Aussparungsbereiche und variable Felder bei. Eine optisch korrekte Bildschirmaufnahme ist kein ausreichender Nachweis dafür, dass die Produktionsdaten die korrekte Geometrie, Farbseparation oder den korrekten codierten Inhalt aufweisen.
Die Revisionsverantwortung muss auch die vom Lieferanten erstellten Fertigungsdateien einschließen. Werkzeugwege, Ätzmasken, Siebdruckschablonen, Laserprogramme, Serialisierungsskripte, Prüfprogramme und Vorrichtungen können der Lenkung durch den Lieferanten unterliegen, müssen jedoch rückverfolgbar mit der OEM-Freigabe verknüpft sein. Der Lieferant darf weder die Position eines Grafikelements korrigieren noch eine Schriftart ändern, eine Legierung substituieren, eine Oberflächenausführung verändern oder serialisierte Daten neu erzeugen, sofern dafür kein dokumentierter Freigabeprozess besteht.
Klären Sie den Umgang mit Ersatzschildern vor dem Versand
Typenschilder mit Seriennummer und Leistungsschilder können die erste Produktionscharge überdauern. Legen Sie fest:
- wer ein Ersatzschild anfordern darf;
- wie die Identität des ursprünglichen Produkts verifiziert wird;
- ob das alte Schild vernichtet oder zurückgegeben werden muss;
- ob ein Ersatzschild dieselbe Seriennummer oder eine neue, verknüpfte Identität erhält;
- wie die Erstellung von Duplikaten verhindert wird;
- ob das Ersatzschild eine Revisions- oder Servicekennzeichnung tragen muss;
- wie die Verwendung veralteter Texte, Logos, Nenndaten und Konformitätszeichen verhindert wird.
Dies ist ebenso ein Problem der Datenlenkung wie des Druckprozesses. Eine dauerhafte Kennzeichnung, die unkontrolliert neu erzeugt werden kann, kann die Rückverfolgbarkeit stärker beeinträchtigen als ein optischer Mangel.
Prüfpunkt 8: Erstmusternachweise und Änderungsauslöser
Das Erstmuster sollte die freigegebenen Zusammenhänge nachweisen und nicht lediglich belegen, dass ein Schild hergestellt wurde.
Stellen Sie die Nachweise zu den einzelnen Prüfpunkten zusammen:
- Nachweis der Werkstoffidentität und des Werkstoffzustands;
- Ergebnisse zu Enddicke und Geometrie;
- Messergebnisse für Bohrungen, Langlöcher, Stehbolzen, Biegungen und Anordnungsmuster;
- Kanten- und Gratprüfung bezogen auf die festgelegte Seite;
- Freigabe von Oberflächenausführung, Schliffrichtung, Farbe, Glanz und Erscheinungsbild;
- Abgleich der Druckvorlage für feste Kennzeichnungsinhalte;
- Nachweis zur Erzeugung variabler Daten und zur Vermeidung von Duplikaten;
- Verifikation maschinenlesbarer Codes, sofern erforderlich;
- Klebstoffkontur, Trennfolie und Erprobung auf der Fügefläche;
- Prüfung der Passung bei der mechanischen Montage und der Verformung des Schildes;
- Prüfkörper für Beanspruchungsversuche, die der Serienausführung entsprechen;
- Fotodokumentation mit Ausrichtung und Revisionsstand;
- Abweichungsliste und Verwendungsentscheidungen;
- Status des freigegebenen Musters oder der aufbewahrten Referenz.
Die Herstellerseite für Bedienfolien beschreibt die umfassendere Lieferantenprüfung für Druckvorlagen, Druck, Veredelung, Zuschnitt, Klebstoff, Prüfung, Dokumentation und Wiederholfertigung. Bestätigen Sie bei der Projektprüfung für das Typenschild den vereinbarten Prozessumfang, gegebenenfalls untervergebene Arbeitsschritte und die erforderlichen Prüfaufzeichnungen.
Ein Änderungsauslöser ist Bestandteil der ursprünglichen Freigabe
Warten Sie nicht erst auf eine Substitution, bevor Sie deren Relevanz bewerten. Legen Sie fest, welche Änderungen eine Mitteilung, Musterprüfung, teilweise Nachprüfung oder vollständige Requalifizierung erfordern.
Auslöser für eine erneute Prüfung können sein:
- Legierung, Werkstoffgüte, Werkstoffzustand, Bezugsquelle oder Produktnorm;
- Vormaterialdicke oder Oberflächenbehandlungsverfahren;
- Eloxieren, Passivieren, Galvanisieren, Beschichten, Druckfarbe, Farbstoff, Farbfüllung oder Kennzeichnungsverfahren;
- Klebstoff, Haftvermittler, Trennfolie oder Laminierverfahren;
- Siebdrucksieb, Ätzmaske, Laserprogramm, Werkzeug, Stanzwerkzeug, Vorrichtung oder Prüfprogramm;
- Grafikdaten, Text, Code, Serialisierungslogik oder Software, die variable Daten erzeugt;
- Fertigungsstandort oder Unterauftragnehmer;
- Reinigungs-, Vorbehandlungs-, Aushärtungs-, Versiegelungs- oder Verpackungsverfahren;
- Gehäusewerkstoff, Beschichtung, Befestigungselement, Dichtung oder Montageverfahren;
- Abnahmeverfahren oder Stichprobenplan.
Der Umfang der Nachprüfung sollte sich nach der geänderten Schnittstelle richten. Eine Änderung der Legierung kann Umformung, Oberflächenausführung, Korrosion, Kennzeichnung und Verklebung beeinflussen. Eine Korrektur der Grafikdaten kann eine Prüfung von Code, Erscheinungsbild und Position erfordern, jedoch nicht jede mechanische Messung. Eine neue Abdeckfolie des Klebstoffs kann Handhabung und Montage beeinflussen, auch wenn die Klebstoffchemie unverändert bleibt.
Das anfragefertige Freigabepaket
Wenn alle Prüfanmerkungen geklärt sind, sollte der Lieferant ein einziges indexiertes Paket statt einer Kette widersprüchlicher E-Mail-Anhänge erhalten.
Das Paket enthält:
- eine bemaßte Bauteilzeichnung mit Bezugselementen, Fertigteilgeometrie, Kantenbeschaffenheit, Werkstoff, Oberflächenausführung und Befestigung;
- gelenkte Grafikdaten für feste Inhalte sowie Text- oder Symbolvorlagen;
- Struktur, Zuständigkeit, Wertebereich und Prüfregel der variablen Daten;
- die Gegenfläche im Einbauzustand, das Befestigungselement, die Dichtung und die Schnittstelle zum Gehäuse;
- ein Belastungsprofil, das die tatsächlichen Flüssigkeiten, Reinigungsmittel, atmosphärischen Einflüsse, Verschleißbeanspruchungen und Servicebedingungen benennt;
- Abnahmekriterien, die mit sichtbaren und funktionalen Ausfallarten verknüpft sind;
- Anforderungen an die Erstmusternachweise;
- Regeln für Freigabemuster und die Aufbewahrung von Nachweisen;
- Anforderungen an Substitutionen und Änderungsmitteilungen;
- Bestellmenge, Prognose, Verpackung, Kennzeichnung und Rückverfolgbarkeitsanforderungen.
Führen Sie vor der Freigabe eine dateiübergreifende Widerspruchsprüfung durch. Vergleichen Sie Teilenummer, Revision, Werkstoff, Oberflächenausführung, Farbe, Abmessungen, Grafikdaten, Felder für variable Daten, Codeinhalt, Befestigung und Abnahmehinweise über alle Dokumente hinweg. Auch ein sauberer Dokumentensatz kann zum falschen Typenschild führen, wenn zwei Dateien unterschiedliche Revisionen tragen.
Verwenden Sie eine einfache Klärungsmatrix:
OFFENER BEGRIFF         FESTGELEGTE ANFORDERUNG
---------------         ------------------------
Metall                  Legierung / Güte / Zustand / Norm
schwarz                 Farbreferenz / Kennzeichnungsergebnis / Erscheinungsregel
dauerhaft               Funktion / Belastung / Ausfall / Prüfung
gebürstet               Oberfläche / Richtung / Seite / freigegebenes Erscheinungsbild
Klebstoff               Klebstoffaufbau / Substrat / Montage
Außeneinsatz            Atmosphäre / Flüssigkeit / UV / Verschleiß / Temperatur / Service
Barcode                 Symbologie / Daten / Größenfestlegung / Prüfung
vier Bohrungen          Bezug / Lochbild / Befestigungselement / Abstützung / galvanische Paarung
Wenn ein Punkt offenbleibt, kennzeichnen Sie ihn als Lieferantenvorschlag, statt ihn in einem Angebot zu verstecken. Der Einkäufer kann die Vorschläge dann auf derselben Annahmebasis vergleichen und den gewählten Ansatz vor Produktionsbeginn in gelenkte Anforderungen überführen.
Spezifikationsfragen, die eine Freigabe verhindern
Ist „Aluminium-Typenschild“ eine vollständige Werkstoffangabe?
Nein. In der Zeichnung müssen weiterhin Legierung oder maßgebende Werkstoffbezeichnung, Zustand bzw. Härtezustand, Halbzeugform, Dicke, Oberfläche, Oberflächenausführung, Substitutionsregel sowie gegebenenfalls Zertifikat oder Rückverfolgbarkeitsanforderung angegeben sein.
Darf die Zeichnung Ätzen oder Drucken nach Wahl des Lieferanten zulassen?
Nur wenn beide Verfahren dieselben freigegebenen Anforderungen an Erscheinungsbild, Daten, Geometrie, Belastung und Abnahme erfüllen und der OEM beide Verfahren tatsächlich zulässt.
Belegt ein Ergebnis aus der Salzsprühnebelprüfung die Lebensdauer im Außeneinsatz?
Nein. Eine Salzsprühnebelprüfung ist eine kontrollierte Laborbelastung und keine allgemeingültige Umrechnung auf die Lebensdauer im Feld; Prüfkörper, Befestigung, Dauer, Inspektion und Versagenskriterien müssen festgelegt werden.
Darf der Klebstoff ausgewählt werden, bevor die Gehäuseoberfläche bekannt ist?
Nein. Fügesubstrat, Beschichtung, Struktur, Krümmung, Sauberkeit, Montage, Temperatur, Kantenlast und Belastung sind Bestandteile des Klebsystems.
Reichen vier Eckbohrungen aus, um die mechanische Befestigung zu definieren?
Nein. Für das Lochbild sind Bezugselemente, Angaben zu Befestigungselementen und -köpfen, Abstützung, Zugänglichkeit, Klemmverhalten, Serviceanforderungen und eine Korrosionsbewertung erforderlich.
Wer ist für serialisierte Daten auf einem Typenschild verantwortlich?
Die Freigabe sollte den Datenverantwortlichen, das Erzeugungssystem, den Wertebereich, die Dublettenregel, den Umgang mit Ausschuss und Nacharbeit, das Prüfverfahren, die Zuordnung zum Produkt und die Befugnis für Ersatzschilder benennen.
Kann ein freigegebenes Sichtmuster die Zeichnung ersetzen?
Nein. Ein Muster kann Erscheinungsbild und Verarbeitungsqualität festlegen, bildet jedoch Werkstoffidentität, verdeckten Aufbau, Abmessungen, Datenlogik und Anforderungen an Änderungsmitteilungen nicht zuverlässig ab.
Was muss nach einem Lieferantenwechsel erneut überprüft werden?
Prüfen Sie jede von der Änderung betroffene Beziehung erneut und folgen Sie dem in der ursprünglichen Freigabe festgelegten Melde- und Nachprüfverfahren.
Quellen
- Aluminum Association: ANSI H35.1/H35.1M-Systeme zur Bezeichnung von Legierungen und Werkstoffzuständen
- ISO 7599:2018 – Anodisieren von Aluminium und Aluminiumlegierungen – Verfahren zur Spezifikation dekorativer und schützender anodischer Oxidschichten
- ISO 9223:2012 – Korrosion von Metallen und Legierungen – Korrosivität von Atmosphären – Klassifizierung, Bestimmung und Abschätzung
- ASTM G71-81(2024) – Standardleitfaden zur Durchführung und Auswertung von Prüfungen der galvanischen Korrosion in Elektrolyten
- ASTM B117 – Standardverfahren für den Betrieb von Salzsprühnebelgeräten
- ASME Y14.5 – Bemaßung und Tolerierung
- MIL-STD-130-Dokumenteintrag – Identifikationskennzeichnung von Eigentum des US-Militärs
- 3M – Wissenschaft der Haftung: Einordnung der Oberflächenenergie
Geklärte Prüfanmerkungen zur Lieferantenprüfung einreichen
Senden Sie die bemaßte Zeichnung, den Werkstoff- und Oberflächennachweis, die editierbaren Grafikdaten, die Regeln für feste und variable Daten, die Gehäuseschnittstelle, das Belastungsprofil, die Abnahmekriterien und die geforderten Erstmusternachweise über die JASPER-Seite zur Angebotsanfrage. Kennzeichnen Sie ungeklärte Entscheidungen als ausdrückliche Lieferantenvorschläge. So erhalten Konstruktion und Einkauf eine gemeinsame Vergleichsgrundlage, und eine bequeme Annahme aus der Angebotsphase wird nicht zur ungelenkten Produktionsanforderung.