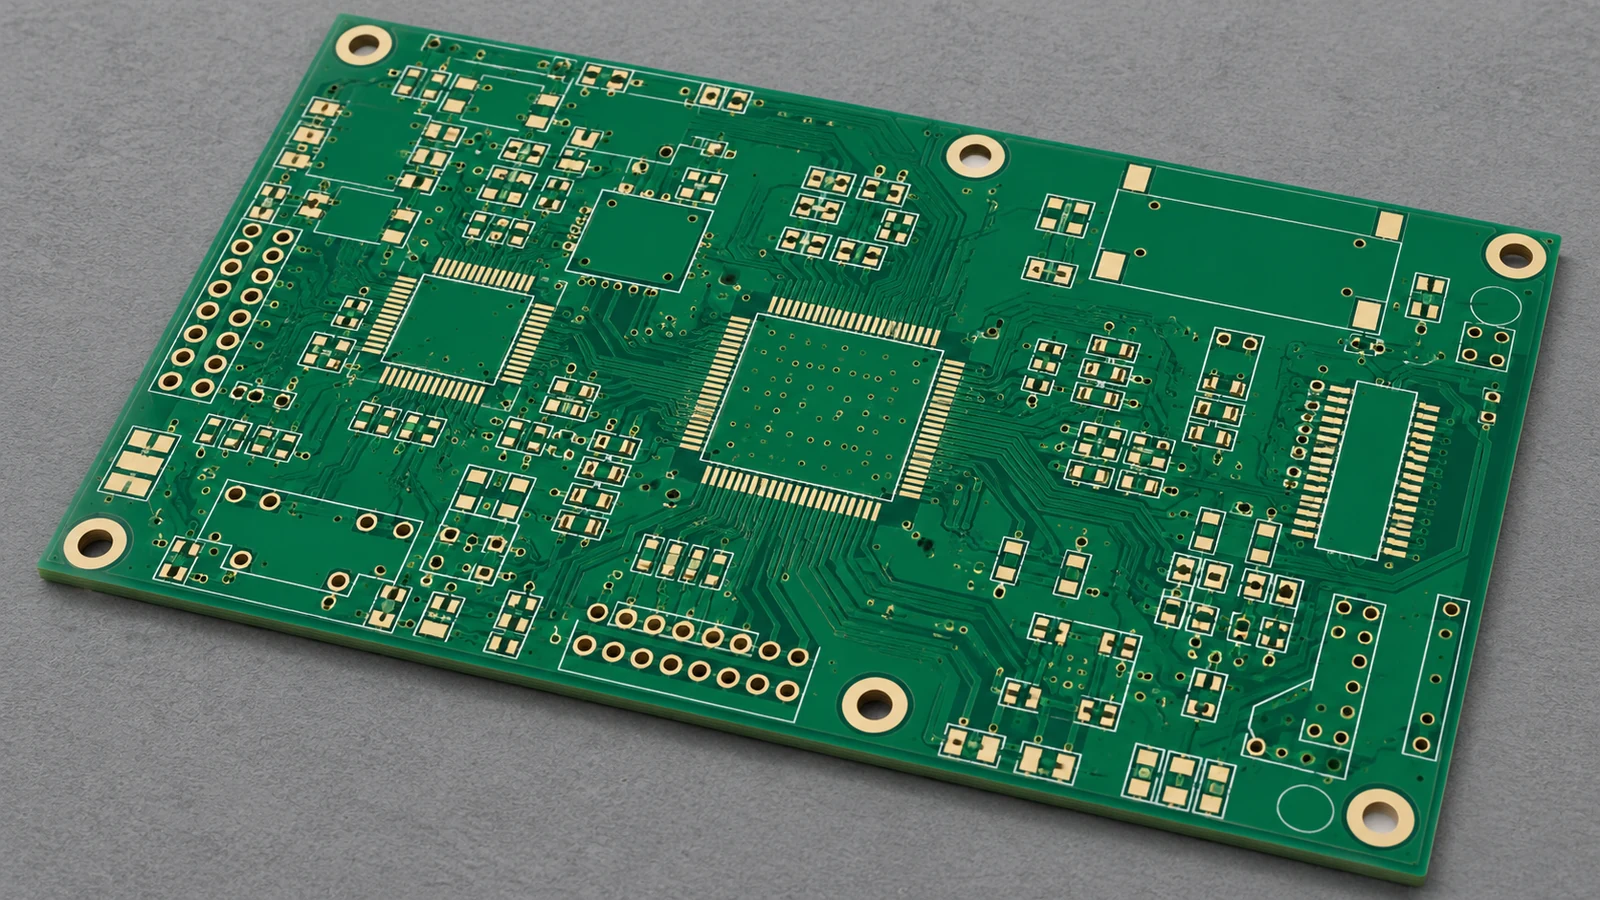
El diseño de la máscara de soldadura para el ensamblaje de PCB determina qué superficies de cobre quedan expuestas para soldar y dónde la máscara aislante separa elementos próximos. Apruebe las aberturas teniendo en cuenta el patrón de pads del componente, las tolerancias de fabricación y el plan de inspección del ensamblaje, no una regla universal sobre el ancho de las tiras estrechas. Por ejemplo, un paso de 0.40 mm con pads de 0.25 mm y una expansión de máscara de 0.075 mm por lado no deja ningún puente nominal de máscara entre pads. Esa geometría necesita una estrategia alternativa de aberturas aprobada, no la suposición de que un puente fino de máscara resistirá la producción. [1]
- Relacionar la geometría de la máscara con la unión soldada prevista
- Comparar los contornos de pads definidos por máscara y por cobre
- Revisar aberturas, alineación y tiras finas de máscara
- Calcular el puente nominal antes de hablar de capacidad
- Separar la alineación de la variación del tamaño de la abertura
- Comprobar los riesgos de puentes de soldadura e inspección en pads muy próximos
- Antes del ensamblaje: comparar el contorno entregado
- Después de la impresión: examinar los depósitos por separado
- Después del reflujo: adecuar el método a la accesibilidad de la unión
- Resolver los datos de máscara según el patrón de pads del encapsulado
- Comparar recomendaciones sin mezclar sus supuestos
- Controlar los datos liberados y las especificaciones aplicables
- Documentar la aprobación de excepciones por fabricación y ensamblaje
- Aplicar la revisión a cinco situaciones de ensamblaje
- Un QFN de paso fino con aberturas que casi se tocan
- Un DSBGA cuya máscara invade un lado de un pad
- Una esquina de QFN junto a una vía o una pista expuesta
- Una huella reutilizada después de cambiar de fabricante de placas
- Un puente de soldadura comunicado después del ensamblaje
- Preguntas frecuentes
- ¿Cuál es la diferencia entre pads definidos por máscara y no definidos por máscara?
- ¿Puede fabricarse siempre de forma fiable una tira estrecha de máscara de soldadura?
- ¿Cómo puede afectar la desalineación de la máscara al ensamblaje?
- ¿Deben compartir una abertura de máscara los pads adyacentes de paso fino?
- ¿Quién debe aprobar un cambio de máscara propuesto durante el DFM de ensamblaje?
- ¿Es la expansión de máscara de soldadura lo mismo que un ajuste de la abertura de la plantilla?
- ¿Puede la inspección óptica confirmar todas las uniones afectadas por una excepción de máscara?
- ¿Qué debe enviar un OEM para una revisión del diseño de máscara de soldadura?
- Siguiente paso: presentar un paquete de revisión de la geometría de las uniones
Relacionar la geometría de la máscara con la unión soldada prevista
La geometría de la máscara de soldadura debe conservar el contorno soldable previsto para cada conexión. La revisión comienza por el área de conexión de cobre, o pad, la abertura que la rodea o queda dentro de ella y la terminación del componente, no por el color de la máscara ni por un ajuste de separación predeterminado. La máscara permanente ayuda a limitar la adherencia no deseada de soldadura, pero su presencia no demuestra por sí sola que una unión sea aceptable. [6]
Mantenga el cobre, la máscara de soldadura y la pasta de soldadura como objetos de diseño independientes. El cobre define el pad conductor. La abertura de máscara determina qué parte de ese pad y de su entorno queda expuesta. La abertura de la plantilla determina dónde se deposita la pasta; el espesor de la plantilla y el comportamiento de la impresión también influyen en el volumen depositado. Por tanto, una abertura de máscara no es una abertura de plantilla lista para usar. 9
Defina el resultado previsto antes de ajustar una huella: conservar un perímetro de cobre expuesto, mantener el solapamiento intencionado en un pad definido por máscara, separar áreas soldables adyacentes o mantener cubierta una pista cercana. A continuación, revise la misma ubicación a lo largo de la secuencia de fabricación:
Patrón de pads del encapsulado → superposición de cobre/máscara/pasta → aprobación de la geometría de fabricación → comprobación de recepción de la PCB sin ensamblar → comprobación de la impresión de pasta → inspección de las uniones después del reflujo → cierre de la excepción.
Cada etapa responde a una pregunta distinta. ¿Describe el plano la unión prevista? ¿Puede el fabricante reproducir el contorno? ¿Lo conserva la placa entregada? ¿Ha dejado la impresión depósitos separados donde se requieren? ¿Ha producido el reflujo las conexiones exigidas? No sustituya estas preguntas por una única etiqueta de «DFM aprobado» —revisión del diseño para fabricación—.
Cuando aparezca un puente de soldadura, considere la máscara como uno de los posibles factores contribuyentes. Compare la placa real, el depósito de pasta, la posición del componente y el registro del proceso antes de identificar la causa raíz. La ausencia de un puente de máscara es evidencia de una diferencia geométrica; no demuestra que la geometría de la máscara sea por sí sola la causa del puente de soldadura.
Comparar los contornos de pads definidos por máscara y por cobre
Los pads definidos por máscara y los definidos por cobre se diferencian en qué elemento establece el contorno soldable. Un pad definido por máscara de soldadura, abreviado aquí como SMD, tiene máscara solapada sobre el perímetro de cobre. Un pad no definido por máscara de soldadura, o NSMD, tiene una abertura mayor que el pad de cobre, de modo que su perímetro queda expuesto. En esta comparación, «SMD» significa «definido por máscara de soldadura», no «dispositivo de montaje superficial». [3]
NSMD expone borde y superficie del cobre para el mojado; SMD limita deliberadamente la zona soldable dentro de una figura de cobre mayor. La geometría corresponde al encapsulado y conexión concretos, no a toda la placa. La recomendación DSBGA de referencia favorece NSMD para sus encapsulados; no autoriza eliminar solapes intencionales de otras huellas.
Utilice la siguiente matriz para relacionar cada característica con una decisión y con las evidencias que la respaldan.
| Característica de la máscara | Efecto sobre la formación de la unión | Geometría que debe revisarse | Aspecto de inspección | Evidencia para la aprobación |
|---|---|---|---|---|
| Pad definido por máscara | La abertura de máscara delimita el área soldable expuesta dentro de un pad de cobre mayor. | Tamaño de la abertura, solapamiento sobre el cobre y peor caso de alineación en cada borde. | Exposición no intencionada del borde de cobre o desplazamiento del área expuesta. | Recomendación del encapsulado, análisis de tolerancias del solapamiento y detalle de fabricación aprobado. |
| Pad no definido por máscara | El perímetro de cobre expuesto participa en la humectación. | Separación alrededor de todo el pad y cobertura de máscara sobre las pistas contiguas. | Invasión de la máscara que modifica el contorno previsto de la unión. | Superposición de cobre/máscara y separación mínima final acordada. |
| Expansión de máscara | Una mayor separación protege la exposición del pad, pero consume espacio entre aberturas. | Expansión por lado, dimensión total de la abertura y cobre próximo. | Exposición no intencionada de otro pad, una pista o una vía. | Abertura acotada y comprobación de tolerancias frente a los elementos vecinos. |
| Puente estrecho de máscara | La máscara conservada separa aberturas vecinas. | Cuello más estrecho, longitud, forma de las esquinas y límites del proceso para la geometría final. | Máscara ausente, dañada o levantada; diferencias entre los datos gráficos de fabricación y las placas. | Aceptación del fabricante de la geometría local y criterios de inspección. |
| Abertura compartida | Varios pads de cobre aislados permanecen dentro de una única región sin máscara. | Contorno completo de la abertura, separación del cobre y depósitos de pasta independientes. | Puentes de soldadura y pistas expuestas dentro de la abertura agrupada. | Justificación para el encapsulado, revisión del ensamblaje y cobertura definida de inspección de las uniones. |
| Máscara próxima a vías | La cobertura determina si el cobre de una vía vecina o su abertura queda expuesto. | Relación entre pad y vía, contorno de máscara y estado de la vía acordado. | Trayectorias humectables no intencionadas o un estado de la vía distinto del plano aprobado. | Aprobaciones vinculadas de máscara y tratamiento de vías, con evidencias de recepción de las placas. |
La matriz es un marco de revisión, no una norma de aceptación. Utilícela para identificar qué debe medirse y quién debe dar su conformidad. Mantenga el relleno, la obturación y la construcción del recubrimiento de las vías en la revisión independiente de vía en pad; la revisión de máscara necesita el estado superficial resultante aprobado, no una segunda especificación del proceso de vías.
Revisar aberturas, alineación y tiras finas de máscara
Las aberturas, la alineación y la supervivencia de las tiras estrechas requieren comprobaciones independientes porque describen geometrías diferentes. La expansión es un desplazamiento nominal de diseño; la alineación, o registro, describe la posición de la máscara respecto al cobre; un puente es la máscara que queda entre aberturas. Una tira estrecha es un remanente localmente fino, a menudo en un cuello o una esquina. Superar una comprobación no demuestra que se superen las demás. 2
Calcular el puente nominal antes de hablar de capacidad
Para pads rectangulares del mismo ancho dispuestos en una fila recta, utilice esta relación inicial en la dirección del paso:
Puente nominal = paso entre pads − ancho del pad de cobre − expansión hacia la izquierda − expansión hacia la derecha.
Si la expansión es igual en ambos bordes enfrentados, los dos últimos términos equivalen al doble de la expansión por lado. El cálculo se refiere a la geometría de los datos gráficos de fabricación; no predice el puente final después del procesado.
En el ejemplo inicial, 0.40 − 0.25 − 2 × 0.075 = 0.000 mm. Reducir la expansión a 0.060 mm por lado deja nominalmente 0.030 mm. Esto ilustra el conflicto LFCSP de paso fino: la holgura recomendada puede consumir el espacio entre pads. Ningún cálculo demuestra que fabricación pueda conservar una franja fiable de máscara.
Utilice la distancia mínima real para pads redondeados, escalonados o desiguales. Un cálculo por filas puede pasar por alto una separación diagonal menor en una esquina. Compruebe la región sin máscara alrededor de las pistas próximas, además de la separación entre los pads del componente.
Separar la alineación de la variación del tamaño de la abertura
Para un borde NSMD, una comprobación conservadora de la separación en una dirección es:
Separación mínima = expansión nominal − desplazamiento de alineación hacia el pad − variación del borde de la abertura hacia dentro − variación del borde de cobre hacia fuera.
Utilice tolerancias acotadas y acordadas con el fabricante. Una tolerancia declarada para el ancho total de una abertura no es automáticamente una tolerancia por borde. Del mismo modo, una tolerancia de alineación X/Y no es automáticamente una tolerancia radial. Antes de combinar términos, pregunte cuál es la referencia de medición y qué incluye ya la capacidad declarada por el proveedor; no contabilice dos veces una tolerancia que ya engloba varios efectos. Compare el resultado calculado con la separación mínima final acordada, no simplemente con cero.
Una traslación uniforme de la máscara cambia su alineación respecto al cobre, pero no cambia la distancia entre dos aberturas que se desplazan juntas. La variación del tamaño de las aberturas, la distorsión local y el procesado sí pueden cambiar el propio puente. No reste la misma tolerancia global de alineación del ancho nominal del puente como si desplazara de forma independiente ambos bordes enfrentados hacia dentro.
Para SMD, realice la comprobación complementaria: conserve el solapamiento de máscara requerido a pesar del desplazamiento y de la variación de los bordes. Compruebe también la posición de la abertura expuesta respecto a la terminación del componente. Un pad de cobre puede seguir parcialmente cubierto mientras la región de contacto prevista se desplaza fuera de su posición.
Un puente estrecho dibujado también debe resistir la formación de imagen y el procesado. el proveedor de referencia publica reglas de máscara diferentes según las condiciones del proceso e indica que los segmentos de máscara demasiado pequeños pueden eliminarse durante la preparación de datos. Sus cifras describen su propio servicio; no son mínimos universales ni capacidades de JASPER. Solicite los datos gráficos de producción propuestos cuando la eliminación o el cambio de tamaño afecte a una huella crítica. [2]
Comprobar los riesgos de puentes de soldadura e inspección en pads muy próximos
Los pads muy próximos deben revisarse como un problema conjunto de geometría, impresión e inspección. Un puente de máscara conservado no puede compensar todos los problemas de pasta o colocación, y una abertura compartida no genera automáticamente un puente de soldadura. Establezca qué condición física debe demostrarse antes de decidir si se conserva, elimina o rediseña un puente de máscara.
Antes del ensamblaje: comparar el contorno entregado
En la recepción de PCB sin ensamblar, inspeccione la máscara real respecto al cobre en las ubicaciones críticas. Mida la separación o el solapamiento restante, identifique conductores expuestos inesperadamente y compare los segmentos estrechos con los datos gráficos aprobados. IPC-A-600 trata las condiciones de cobertura, alineación y adhesión de la máscara en placas sin ensamblar; aplique los criterios exigidos por la especificación de compra en lugar de inventar una regla visual a partir de una captura de CAD. [7]
Registre las coordenadas, la cara de la placa, el designador de referencia y una escala junto con la imagen. Una ampliación sin esos identificadores no permite distinguir de forma fiable un problema de geometría local de una revisión diferente de la huella. Compare varias ubicaciones pertinentes al determinar si una discrepancia es aislada o se repite por la placa.
Después de la impresión: examinar los depósitos por separado
En una abertura agrupada, compruebe si la plantilla sigue produciendo los depósitos independientes previstos. Compare la ubicación, la extensión y la cantidad de pasta con los requisitos del proceso de ensamblaje. el proveedor de referencia distingue expresamente los datos de pasta del cliente de los datos de plantilla ajustados al proceso de ensamblaje; su flujo de trabajo ilustra por qué una capa de máscara liberada no debe tratarse como el programa final de pasta. [10]
Conserve las evidencias anteriores al reflujo cuando investigue puentes de soldadura. Una imagen posterior al reflujo, por sí sola, no puede mostrar si los depósitos de pasta ya estaban conectados ni si la placa llegó con una abertura inesperada. Registre primero la observación y después compruebe el mecanismo sospechado.
Después del reflujo: adecuar el método a la accesibilidad de la unión
Utilice inspección óptica para las características accesibles y un método de rayos X adecuado para las cuestiones relacionadas con uniones ocultas. Las directrices de inspección de QFN/SON incluyen examen óptico y por rayos X porque gran parte de la conexión está debajo del cuerpo del encapsulado. El tipo de terminación también importa: una terminación retraída y una terminación con flanco humectable no presentan el mismo filete de soldadura visible. [5]
Defina el defecto y confirme que la inspección puede distinguirlo. La ausencia de puentes no demuestra mojado en una interfaz oculta. Resuelva imágenes ambiguas con verificaciones adicionales acordadas antes de decidir. Las microsecciones pueden optimizar el proceso; eso no las convierte en inspección rutinaria de producción.
Mantenga abiertas las cuestiones no resueltas sobre uniones ocultas en lugar de considerar que una imagen clara de la cara superior las confirma. Revise la aceptación según la geometría real de las terminaciones y los requisitos aplicables, no según la expectativa de que todos los encapsulados deban mostrar filetes laterales idénticos.
Resolver los datos de máscara según el patrón de pads del encapsulado
Los datos de máscara deben resolverse conforme a la recomendación del encapsulado exacto del componente y al proceso de fabricación previsto. Compruebe conjuntamente el código de pedido, el plano del encapsulado, la revisión de la huella y las capas de cobre, máscara y pasta. Cuando una nota de aplicación de una familia y un plano específico del dispositivo difieran, eleve el conflicto a la autoridad de diseño y al proveedor del componente en lugar de elegir silenciosamente la geometría más sencilla.
Comparar recomendaciones sin mezclar sus supuestos
Las siguientes fuentes muestran por qué el paso por sí solo no permite seleccionar una estrategia de aberturas. La ampliación de la abertura significa el incremento dimensional total, salvo que se indique expresamente una separación por lado.
| Fuente primaria | Contexto del encapsulado | Directrices de máscara publicadas | Implicación para la revisión |
|---|---|---|---|
| AN-772 | Pads periféricos de LFCSP | Describe aberturas individuales para pasos de 0.50 mm o superiores; utiliza un ejemplo de abertura en canal con paso de 0.40 mm y pads de 0.25 mm. | Haga coincidir las dimensiones de los pads antes de copiar la decisión entre aberturas individuales y abertura en canal. |
| AN1902, Rev. 9 | Pads periféricos de QFN/SON | Indica una ampliación total de la abertura de 0.12–0.15 mm, equivalente a 0.060–0.075 mm por lado. | Evalúe conjuntamente la separación y el puente restante, teniendo en cuenta la capacidad del fabricante. |
| SLUA271C | Pads periféricos de QFN/SON | Describe aberturas individuales para pasos de 0.65 mm o superiores y aberturas agrupadas por fila para un paso de 0.50 mm. | No sustituya esta recomendación por el umbral de paso de otro proveedor. |
| SNVA009AI | Pads de DSBGA/WCSP | Favorece NSMD y remite a la información del dispositivo para seleccionar la geometría del pad. | Utilice el patrón de pads del dispositivo exacto en lugar de aplicar reglas de filas QFN a una matriz de bolas. |
Estas recomendaciones corresponden a contextos de encapsulado y proceso distintos. Sus diferencias deben dar lugar a una elección documentada, no a un umbral de paso obtenido por promedio. Una desviación propuesta necesita la geometría real, el motivo del cambio y un plan de validación aceptado por las partes responsables.
Controlar los datos liberados y las especificaciones aplicables
Confirme si cada forma de máscara representada corresponde a una abertura. Compruebe la expansión positiva, nula y negativa como ajustes CAD distintos: amplían, igualan o reducen la abertura nominal respecto al cobre. Ninguno constituye por sí solo una garantía de fabricación. Inspeccione la geometría exportada, incluidas las modificaciones locales, en lugar de depender únicamente de un ajuste global. [9]
Utilice IPC-SM-840 para los requisitos pertinentes de cualificación y rendimiento de la máscara de soldadura, IPC-A-600 para la aceptabilidad de las PCB sin ensamblar e IPC-A-610 para la aceptación visual de los productos ensamblados, según lo exigido por contrato. Especifique la revisión aplicable y los requisitos del producto en el paquete de liberación. Estos documentos tienen finalidades distintas; un criterio de aceptación del ensamblaje no autoriza a modificar el diseño del cliente. 6 [8]
Libere el cobre, la máscara, la pasta, las notas de fabricación y el registro de excepciones aprobado como una revisión coherente. Exija una superposición del antes y el después para cualquier cambio CAM propuesto que altere la exposición de los pads, fusione aberturas o deje expuesto cobre próximo. Cierre la discrepancia antes de que un pedido avance sobre la base de una interpretación no documentada.
Documentar la aprobación de excepciones por fabricación y ensamblaje
Una excepción de máscara de soldadura requiere autorización de diseño y el acuerdo de las partes responsables de fabricarla e inspeccionarla. El fabricante de PCB confirma el estado de máscara fabricable; el ensamblador evalúa la impresión y la formación de las uniones; el responsable del diseño acepta la geometría modificada. Calidad define cómo se demostrará la conformidad. No utilice un comentario DFM de un proveedor como sustituto de esa decisión.
| Función responsable | Decisión que debe registrarse | Evidencia requerida | Condición que impide la liberación |
|---|---|---|---|
| Autoridad de diseño del OEM | Aceptar o rechazar el contorno modificado del pad o la estrategia de aberturas. | Justificación para el encapsulado y geometría anotada del antes y el después. | La intención de diseño o la compatibilidad con el encapsulado sigue sin resolverse. |
| Fabricante de PCB | Confirmar la máscara final propuesta y los límites de alineación. | Tolerancias específicas del proceso y resolución sobre los datos gráficos de producción. | No se puede garantizar el solapamiento, la separación o la conservación de puentes críticos. |
| Ingeniero de ensamblaje | Aceptar el enfoque de impresión y formación de las uniones. | Revisión de la plantilla y verificación definida para la primera fabricación. | El plan de proceso no respalda los depósitos ni los contornos soldables. |
| Ingeniero de calidad | Definir los requisitos de inspección, muestreo y disposición del producto. | Referencias de aceptación, método de medición y registros trazables. | Las características críticas carecen de una vía de verificación acordada. |
Un registro de excepción debe identificar la revisión de la placa, las ubicaciones afectadas, el estado original, el estado propuesto, el motivo, los supuestos de tolerancia, los aprobadores, los requisitos de inspección y la aplicabilidad a pedidos futuros. Distinga una concesión para un único lote de una revisión permanente del diseño. Establezca la disposición de las placas ya fabricadas para que no se mezclen configuraciones obsoletas y revisadas.
La aprobación tiene dos etapas. Antes de fabricar, autorice la geometría y el plan de verificación. Después de la fabricación, cierre cualquier validación requerida con los resultados recopilados. Prometer una inspección posterior no demuestra que las placas o las uniones resultantes ya sean conformes.
Aplicar la revisión a cinco situaciones de ensamblaje
La revisión de máscara de soldadura se convierte en una actuación concreta cuando cada situación tiene una pregunta específica, una solicitud de evidencias y una condición de liberación. Utilice estas cinco situaciones de aplicación para identificar la decisión necesaria antes de liberar o aceptar las placas afectadas.
Un QFN de paso fino con aberturas que casi se tocan
Calcule el puente restante a partir de los pads y los desplazamientos reales de las aberturas. Cuando el plano no deje espacio para un puente, compare la opción de aberturas agrupadas del encapsulado con un cambio permitido del patrón de pads. Libere únicamente después de que el fabricante de PCB y el ensamblador acuerden el contorno final y el plan de verificación; reducir la separación simplemente para eliminar una advertencia no es suficiente.
Un DSBGA cuya máscara invade un lado de un pad
Compare el desplazamiento medido de máscara con la holgura NSMD y las dimensiones de cobre aprobadas. Confirme el límite del pad entregado. Separe desviación de fabricación y diseño nominal inadecuado antes de ajustar colocación. Parta de los requisitos de tierras del DSBGA seleccionado, no de una regla genérica.
Una esquina de QFN junto a una vía o una pista expuesta
Superponga abertura, cobre próximo y detalle inferior del encapsulado. El metal expuesto cerca del pin 1 puede tocar elementos adyacentes; compruebe si la modificación descubre cobre allí. Mantenga ligada la condición superficial acordada de las vías sin rediseñar toda su estructura.
Una huella reutilizada después de cambiar de fabricante de placas
Compare las tolerancias de las características finales y la resolución CAM del nuevo fabricante con la liberación anterior. Exija una confirmación explícita de los puentes críticos, no solo una oferta basada en los mismos archivos Gerber. Conserve las evidencias de inspección específicas de cada fabricante. Unos datos gráficos de entrada idénticos no demuestran que dos procesos de fabricación asuman compromisos idénticos.
Un puente de soldadura comunicado después del ensamblaje
Recopile la imagen de recepción de la placa, las evidencias de impresión de pasta, la información de colocación y la inspección posterior al reflujo para la misma ubicación. Enumere las observaciones antes de seleccionar una causa. Si se sospecha que la eliminación de máscara contribuyó al problema, compare los datos gráficos aprobados con la placa; si la máscara no ha cambiado, investigue los demás posibles factores del proceso en lugar de rediseñarla sin evidencias.
Preguntas frecuentes
Las preguntas sobre el diseño de máscara de soldadura para ensamblaje de PCB deben responderse teniendo en cuenta el encapsulado, la geometría final y las responsabilidades de liberación. Estas respuestas resumen las decisiones de revisión anteriores.
¿Cuál es la diferencia entre pads definidos por máscara y no definidos por máscara?
Los pads definidos por máscara tienen máscara de soldadura solapada sobre el cobre, por lo que la abertura define el contorno soldable. Los pads no definidos por máscara tienen una abertura mayor que expone el perímetro de cobre. Elija la construcción especificada para el encapsulado y verifique que las tolerancias de fabricación conservan el solapamiento o la separación previstos.
¿Puede fabricarse siempre de forma fiable una tira estrecha de máscara de soldadura?
No. Una tira estrecha que existe en CAD puede eliminarse durante la preparación de datos o no cumplir los requisitos del fabricante para las características finales. Importan su ancho mínimo, su forma y las condiciones del proceso. Obtenga un acuerdo explícito de fabricación y un criterio de inspección en lugar de aplicar un único ancho mínimo a todas las placas.
¿Cómo puede afectar la desalineación de la máscara al ensamblaje?
La desalineación de la máscara puede cubrir cobre destinado a soldarse o exponer cobre que debía permanecer protegido. En un pad definido por máscara, puede desplazar el área expuesta respecto a la terminación. Revise la geometría final y el balance de tolerancias; una corrección de colocación no puede restablecer un contorno de máscara fabricado incorrectamente.
¿Deben compartir una abertura de máscara los pads adyacentes de paso fino?
Solo cuando la recomendación del encapsulado y la revisión del proceso de formación de las uniones respalden esa disposición. Una abertura compartida puede evitar un puente de máscara no fabricable, pero siguen siendo necesarios pads de cobre separados y depósitos de pasta adecuados. Compruebe las pistas próximas y la cobertura de inspección, y obtenga el acuerdo de diseño, fabricación y ensamblaje antes de cambiar las aberturas individuales.
¿Quién debe aprobar un cambio de máscara propuesto durante el DFM de ensamblaje?
La autoridad de diseño del OEM debe autorizar un cambio en la geometría de máscara liberada, con el acuerdo de fabricación y ensamblaje y la participación de calidad en la verificación. Registre las ubicaciones afectadas, el estado antes y después, las evidencias de aceptación y el alcance de la revisión o concesión. Una sugerencia de DFM de ensamblaje, por sí sola, no autoriza a modificar los datos de producción.
¿Es la expansión de máscara de soldadura lo mismo que un ajuste de la abertura de la plantilla?
No. La expansión de máscara de soldadura cambia el área expuesta de la placa; un ajuste de la abertura de la plantilla cambia la deposición de pasta. Ambas deben revisarse conjuntamente, pero no son intercambiables. Mantenga separados los datos de máscara y de pasta, y evalúe cómo afecta cualquier cambio de abertura al enfoque de impresión aprobado y al contorno de la unión.
¿Puede la inspección óptica confirmar todas las uniones afectadas por una excepción de máscara?
No. La inspección óptica puede evaluar características accesibles, pero las conexiones ocultas requieren un método de verificación adecuado. Utilice los requisitos de inspección específicos del encapsulado y un enfoque apropiado de rayos X cuando sea necesario. Identifique el defecto evaluado y conserve las evidencias de respaldo; una imagen clara de la cara superior no demuestra la aceptación de todas las uniones ocultas.
¿Qué debe enviar un OEM para una revisión del diseño de máscara de soldadura?
Envíe la revisión de la placa, los datos de cobre y máscara de soldadura, los datos de pasta, las referencias exactas del encapsulado del componente, las notas de fabricación y las ubicaciones críticas marcadas. Incluya cualquier modificación CAM propuesta y las imágenes de defectos disponibles. Solicite una decisión escrita que cubra la geometría final, las tolerancias de fabricación, los requisitos de inspección y la responsabilidad de aprobar cada excepción.
Siguiente paso: presentar un paquete de revisión de la geometría de las uniones
Un paquete de revisión de máscara de soldadura debe permitir vincular cada abertura crítica con un componente, una revisión del plano y una decisión de aceptación. Marque las ubicaciones donde sea necesario acordar la exposición de los pads, la conservación de puentes, las aberturas agrupadas o las vías adyacentes. Incluya las capas reales de cobre, máscara y pasta exportadas, no solo capturas de pantalla.
Para un proyecto con JASPER, envíe esos archivos junto con su consulta sobre servicios de ensamblaje de PCB e identifique las decisiones necesarias antes de la liberación. Solicite una respuesta conjunta de fabricación y ensamblaje, resuelva por escrito las excepciones de diseño e incorpore la geometría aprobada al plan de inspección de la primera fabricación.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.