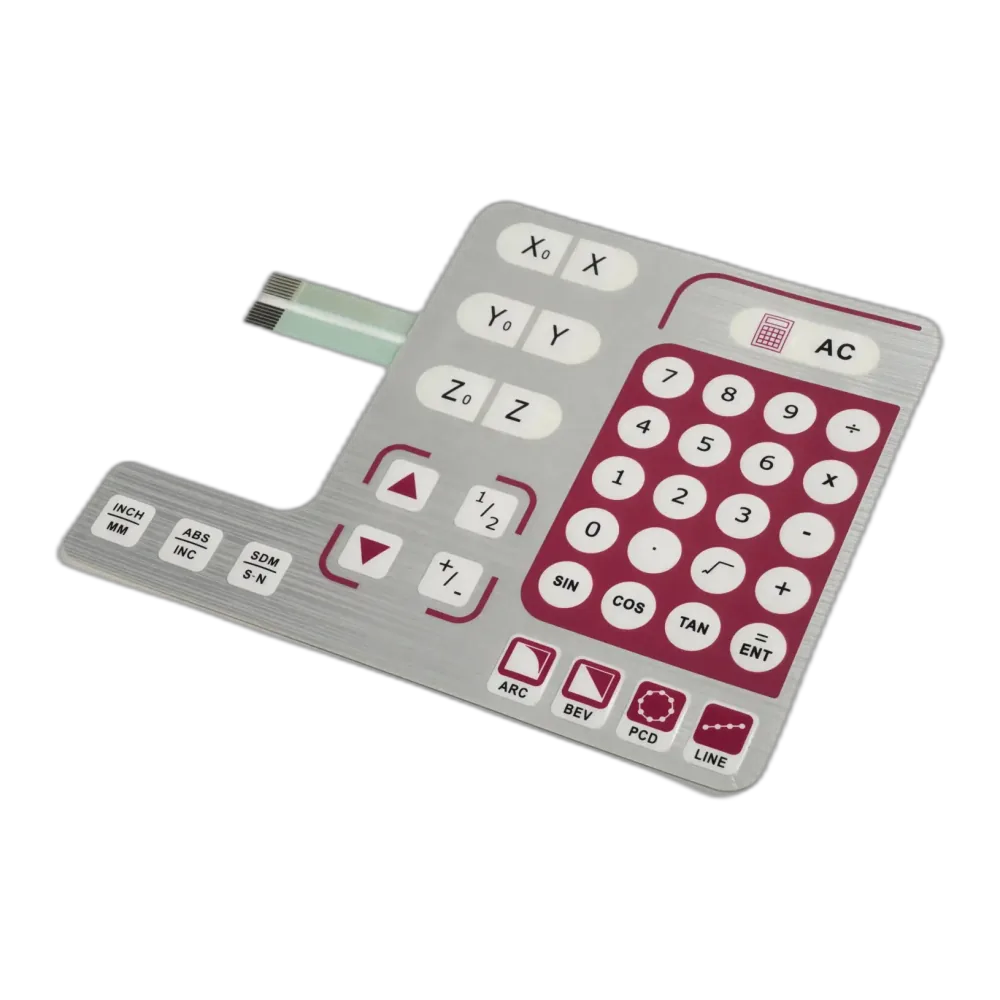
Kurzantwort: Eine Checkliste für die Konstruktion industrieller Tastaturen umfasst acht Punkte: IP-Schutzart nach IEC 60529, Folienwerkstoff und Chemikalienverträglichkeit, Betätigungskraft mit Handschuhen (250–500 g), Hinterleuchtungsstrategie, elektrische Schnittstelle und EMV-Abschirmung, Montagetoleranz, Einhaltung von UL 969 / IEC 61010 / EN ISO 13849-1 sowie eine nachgewiesene Lebensdauer von mindestens 1 Million Betätigungen unter IEC 60068-2-6.
Fehlt in der Spezifikation einer Maschinenbedientastatur einer der folgenden acht Punkte, zeigt sich das meist nach der Erstmusterprüfung: Die Deckfolie quillt unter Kühlschmierstoff auf oder die LED-Einfassung beschlägt bei 0 °C. Dann steht der Gehäuseausschnitt bereits in der CNC-Blechfertigungsplanung, und der Änderungsauftrag kostet zwei Wochen. Der folgende Rahmen beschreibt, was Steuerungsingenieure bei OEMs in Nordamerika und Westeuropa festlegen, bevor die Zeichnung des Folienaufbaus den Konstruktionstisch verlässt.
- 1. Warum ein Konstruktionsfehler an einer Industrietastatur mehr kostet als das Bauteil selbst
- 2. Der Bewertungsrahmen mit acht Punkten
- 2.1 Schutz gegen Umgebungseinflüsse (IP-Schutzart nach IEC 60529)
- 2.2 Deckfolienwerkstoff und Chemikalienverträglichkeit
- 2.3 Betätigungskraft und taktile Rückmeldung für Bediener mit Handschuhen
- 2.4 Hinterleuchtungsstrategie und Beständigkeit der Beschriftung
- 2.5 Elektrische Schnittstelle und EMI-Abschirmung
- 2.6 Montage, Abdichtung und Toleranz des Gehäuseausschnitts
- 2.7 Sicherheit und regulatorische Anforderungen
- 2.8 Lebensdauer, MTBF und Lieferantenqualifizierung
- 3. Der sechsstufige Konstruktions- und Beschaffungsprozess
- Schritt 1 – Umgebung und Einschaltdauer festlegen (Wochen 1–2)
- Schritt 2 – Elektrische Schnittstelle zur SPS oder HMI-Steuerung festlegen (Wochen 2–3)
- Schritt 3 – RFQ mit vollständigem Spezifikationsblatt ausgeben (Wochen 3–5)
- Schritt 4 – Prototypenbewertung und Erstmusterprüfung (Wochen 6–10)
- Schritt 5 – Validierung des Pilotlaufs (Wochen 10–13)
- Schritt 6 – PPAP-/Erstmusterfreigabe und laufende SPC (ab Woche 14)
- 4. Druckbare Checkliste vor der Konstruktionsfreigabe
- 5. Häufig gestellte Fragen
- F1. Was gehört in die Konstruktionscheckliste einer industriellen Maschinenbedientastatur?
- F2. Welche IP-Schutzart benötigt eine CNC-Maschinen-Folientastatur?
- F3. Wie wird eine Industrietastatur öl- und kühlschmierstoffbeständig?
- F4. Wie lange dauert die Entwicklung einer Industrietastatur vom Konzept bis zur Serie?
- F5. Was unterscheidet eine Folientastatur von einer Silikontastatur für Maschinensteuerungen?
- F6. Welche Betätigungskraft sollte eine Industrietastatur für Bediener mit Handschuhen haben?
- F7. Braucht eine Industrietastatur UL, CE oder beides – und was hat Vorrang?
- F8. Welche Betätigungslebensdauer ist für industrielle Maschinenbedientastaturen üblich?
- 6. Die nächsten Schritte
1. Warum ein Konstruktionsfehler an einer Industrietastatur mehr kostet als das Bauteil selbst
Der Markt für Folientastaturen erreichte 2024 ein Volumen von 5,94 Milliarden USD und soll bis 2030 mit einer jährlichen Wachstumsrate von 6,6 % wachsen (Marktschätzung von 2024). Maschinenbedientastaturen haben darin ein eigenes Risikoprofil: Die Tastatur kostet 12–80 USD je Stück, ein Feldausfall jedoch eine Größenordnung mehr – Serviceeinsatz, Stillstand eines CNC-Zentrums zu 200–600 USD pro Stunde und Gewährleistungsanspruch.
In OEM-Servicedaten wiederholen sich drei Fehlerbilder. Kühlschmierstoff dringt durch eine unzureichend spezifizierte Dichtung ein: Eine IP54-Tastatur passt zu einer Verpackungslinie, fällt aber im konkreten Maschinenbeispiel VF-2 innerhalb von 90 Tagen aus, wenn die Flutkühlmitteldüse auf das Bedienfeld zeigt. Die Deckfolie delaminiert durch Reinigungschemikalien: IPA-Wischtücher sind in der Lebensmittelverarbeitung üblich, und eine Polyesterfolie ohne autoklavierbare Deckbeschichtung löst sich innerhalb von sechs Monaten an den Beschriftungen. Fehlbetätigung mit Arbeitshandschuhen: Eine Bürotastatur-Schnappscheibe mit 180 g löst unbeabsichtigte Eingaben aus, wenn eine behandschuhte Hand über das Bedienfeld streift.
Die acht Kriterien betreffen Entscheidungen, deren Überarbeitung nach der Freigabe des Zeichnungspakets teuer wird.
2. Der Bewertungsrahmen mit acht Punkten
Die Kriterien sind nach der Häufigkeit von Feldrückläufern geordnet, nicht nach ihrer Beachtung in der Konzeptphase. Der Eindringschutz steht an erster Stelle. Die Lebensdauer, oft die prominenteste Datenblattangabe, folgt erst an achter Stelle, weil nahezu jeder etablierte Lieferant mindestens 1 Million Betätigungen erreicht.
2.1 Schutz gegen Umgebungseinflüsse (IP-Schutzart nach IEC 60529)
Die IP-Schutzart bestimmt Folienaufbau, Randabdichtung und Rahmengeometrie. IEC 60529 definiert den zweistelligen IP-Code: Die erste Ziffer betrifft Feststoffe wie Staub, die zweite Flüssigkeiten. Bei einem CNC-Bearbeitungszentrum mit Flutkühlung ist IP65 das Minimum; IP67 ist die praktische Antwort für jedes Bedienfeld im Spritzbereich; IP69K gilt nach ISO 20653 für Reinigungsumgebungen in Molkerei-, Fleischverarbeitungs- oder Pharmaanlagen. UL 50E bildet diese Klassen für nordamerikanische Schalttafelgehäuse in den Bezeichnungen NEMA 4 / 4X / 6P ab.
Jede höhere Stufe verändert das Dichtungskonzept:
| Umgebung | Mindest-IP-Schutzart | NEMA-Entsprechung | Dichtungskonzept |
|---|---|---|---|
| Verpackungslinie in Innenräumen, ohne Spritzwasser | IP54 | NEMA 12 | PSA-Dichtung mit Entlüftung |
| Allgemeine Fertigung, gelegentliche Spritzer | IP65 | NEMA 4 | Gestanzte PSA-Dichtung |
| Spritzbereich einer CNC-Flutkühlung | IP67 | NEMA 6 | Geschlossenzellige PU-Dichtung, 25–40 % Kompression, abgedichteter Folienleiter |
| Nassreinigung in Molkerei, Fleischverarbeitung oder Pharma | IP69K | NEMA 4X | Umspritzter Silikonrahmen, nach ISO 20653 geprüft |
Positives Signal: Der Lieferant liefert einen IP-Prüfbericht eines unabhängigen Labors mit Fotos der Prüfvorrichtung und Verweisen auf die betreffenden IEC-60529-Abschnitte. Warnsignal: Die Aussage „IP67“ ohne Prüfbericht oder eine selbsterklärte IP69K-Angabe ohne ISO-20653-Prüfbedingungen: 80 °C Wassertemperatur, 80–100 bar, 14–16 L/min und vier Winkel.
2.2 Deckfolienwerkstoff und Chemikalienverträglichkeit
Die Dekorfolie ist die Berührungsfläche des Bedieners und die erste Angriffsfläche für Kühlschmierstoff. Drei Werkstoffoptionen sind eine spezifizierte Polyesterfolie (~0,18 mm; Autotex und die als 7755-äquivalent angeführte Sorte sind zu prüfende Beispiele, keine austauschbaren Spezifikationen), Polycarbonat (~0,20 mm, geringere Chemikalienbeständigkeit) sowie PET mit Hartbeschichtung für allgemeine Industrieanwendungen. Für die konkreten teilsynthetischen Kühlschmierstoffbeispiele Vasco 7000 und Hysol XF nennt der angeführte Vergleich mehr als 50.000 Wischzyklen nach ASTM F2357 für hartbeschichtetes Autotex und Spannungsrisse innerhalb von 5.000 Zyklen für PC im gleichen Medium. Bestätigen Sie diese Werte für die tatsächliche Sorte, Flüssigkeit und Prüfbedingungen; sie gelten nicht pauschal für alle Folien. Hydraulikflüssigkeiten, Mineralöle, MQL-Aerosole und IPA-/Ethanol-Reinigung verlangen jeweils eine schriftliche Verträglichkeitserklärung des Folienherstellers.
Positives Signal: Der Lieferant legt eine Chemikalienverträglichkeitsmatrix vor, die jedes Kontaktmedium nach Handelsname oder Stofffamilie der vorgeschlagenen Foliensorte gegenüberstellt und die Zyklenzahl bis zum Versagen angibt. Warnsignal: Eine pauschale Aussage „Industriequalität“ ohne benannte Werkstoffsorte und ohne Verträglichkeitsmatrix.
2.3 Betätigungskraft und taktile Rückmeldung für Bediener mit Handschuhen
Bürotastaturen zielen auf 100–180 g Betätigungskraft. Maschinenbedientastaturen für behandschuhte Bediener liegen bei 250–500 g und einem Schnappverhältnis (Spitzenkraft ÷ Kontaktkraft) von 40–60 %, damit der Klick durch den Handschuh klar spürbar ist. Unter 250 g verursachen Leder-Schweißerhandschuhe unbeabsichtigte Eingaben; über 500 g führt wiederholte Nutzung schon innerhalb einer Schicht zu Beschwerden. Entscheidend ist die Kraft-Weg-Kurve, nicht nur der Spitzenwert: Ein steiler Kraftabfall nach dem Maximum zeigt kräftige taktile Rückmeldung, eine flache Kurve fühlt sich schwammig an.
Positives Signal: Der Lieferant liefert eine Kraft-Weg-Kurve für mindestens fünf Muster nach JIS B 7741 oder internem Prüfverfahren, einschließlich Spitzen-, Kontakt- und Rückstellkraft. Warnsignal: Ein einzelner Nennwert wie „typisch 220 g“ ohne Toleranz, Schnappverhältnis und spezifizierten Prüfhandschuh.
2.4 Hinterleuchtungsstrategie und Beständigkeit der Beschriftung
Drei Hinterleuchtungstechniken stehen zur Wahl: LED mit Lichtleitfolie (LGF), Elektrolumineszenzpanel (EL) und Glasfaser. LED-LGF ist der Standard für neue Konstruktionen – 50.000 Stunden Nennlebensdauer bei 25 °C, dimmbar und ohne Inverter –, erhöht die Aufbauhöhe aber um 0,6–1,2 mm. EL bleibt für Nachrüstungen mit gleichmäßigem, 1 mm dünnem Leuchtaufbau nützlich, sinkt jedoch nach 5.000–8.000 Stunden auf 50 % Helligkeit und benötigt einen 60–200-VAC-Inverter als zusätzliche EMI-Quelle. UL 969 regelt die Beständigkeit der Beschriftung: Der Aufdruck muss einen definierten Lösemittel-Wischtest, meist mit IPA, Ethanol oder MEK, ohne Verwischen oder Kontrastverlust überstehen, nachgewiesen durch zehn Hin-und-her-Wischbewegungen unter 5 N Last.
Positives Signal: Hinterleuchtungsgleichmäßigkeit an vier Punkten je Taste geprüft (±15 %) und ein UL-969-Nachweis zur Beschriftungsbeständigkeit mit Angabe der geprüften Lösemittel. Warnsignal: Hinterleuchtung ohne Gleichmäßigkeitsdaten oder gedruckte Beschriftung ohne benanntes Wischprüfergebnis nach UL 969 oder IEC 60068-2-70.
2.5 Elektrische Schnittstelle und EMI-Abschirmung
Eine Maschinenbedientastatur ist über eine von drei Schnittstellen mit der HMI-Steuerung verbunden:
| Schnittstelle | Kosten | Maximale Kabellänge | Am besten geeignet für | Schwachpunkt |
|---|---|---|---|---|
| Folienleiter mit Matrixauswertung | Niedrig | 0,3 m | Kostensensible Bedienfelder mit SPS-GPIO | EMI-Empfindlichkeit langer Leitungen |
| USB-HID (integrierter MCU) | Mittel | 1,5 m | Plug-and-play mit HMI-PCs | Zusätzliche MCU-Stücklistenkosten |
| I²C / CAN | Mittel bis hoch | 5 m und mehr | Dezentrale E/A, Maschinen mit mehreren Bedienfeldern | Buscontroller im Host erforderlich |
In Umgebungen mit frequenzumrichtergesteuerten Spindeln und Servoantrieben wirkt der Folienleiter ohne Abschirmung als EMI-Antenne. Die übliche Gegenmaßnahme ist eine geerdete Masseflächenlage im Folienaufbau sowie ein geschirmter Anschlussleiter, der am Stecker in einer Faraday-Dichtung endet. Geprüft wird nach IEC 61000-4-2 (ESD: ±8 kV Kontakt, ±15 kV Luft), IEC 61000-4-4 (EFT-Bursts) und IEC 61000-4-5 (Stoßspannungen).
Positives Signal: EMI-/EMV-Bericht eines NVLAP-akkreditierten oder nach ISO/IEC 17025 akkreditierten Labors zu ESD, EFT und Stoßspannungen nach der IEC-61000-4-Reihe. Warnsignal: Die Werbeaussage „EMI-beständig“ ohne Prüfpegel, Prüflabor und konkret benannten Normabschnitt.
2.6 Montage, Abdichtung und Toleranz des Gehäuseausschnitts
Die Tastatur sitzt auf einem Ausschnitt in einer Blechtafel. Es gibt drei Befestigungsarten: druckempfindlicher Klebstoff (PSA; 467MP und 468MP sind konkrete Materialbeispiele), geschlossenzellige Schaumdichtung mit mechanischer Befestigung und Ultraschallschweißen für Kunststoffgehäuse. PSA erreicht IP65, wenn die Ebenheit innerhalb der Tastaturfläche ±0,3 mm beträgt; IP67 verlangt üblicherweise eine durch einen Spannrahmen um 25–40 % komprimierte Dichtung. Der Ausschnitt braucht Eckradien ≥1,5 mm, damit sich das PSA an den Ecken nicht ablöst. Rechtwinklige Ausschnitte sind die häufigste montagebedingte Ursache von Undichtigkeiten.
Positives Signal: Der Lieferant stellt eine Ausschnittzeichnung mit vollständig bemaßten und tolerierten Vorgaben zu Ebenheit (±0,3 mm), Eckradius (≥1,5 mm) und Oberflächengüte (Ra ≤1,6 µm) bereit. Warnsignal: Eine Tastatur-Umrisszeichnung ohne Ebenheit, Radius und Oberflächengüte garantiert Nacharbeit bei der Integration.
2.7 Sicherheit und regulatorische Anforderungen
Für nordamerikanische OEMs bilden UL 50E (Gehäuse), UL 969 (Beschriftungsbeständigkeit) und UL 61010-1 (Sicherheit für Mess-, Steuer-, Regel- und Laborgeräte) die Grundlage. In Europa gelten IEC 61010-1, die EMV-Richtlinie 2014/30/EU und die Niederspannungsrichtlinie 2014/35/EU; die CE-Kennzeichnung erklärt der OEM. Bei integriertem Not-Halt legt EN ISO 13849-1 das Leistungsniveau fest – bei den meisten Maschinen PLd oder PLe –, und der Not-Halt-Kreis muss zweikanalig mit einer Struktur der Kategorie 3 oder 4 ausgeführt sein. RoHS 3 (EU 2015/863) und REACH-SVHC-Konformität sind für jede in die EU gelieferte Tastatur unverzichtbar.
Positives Signal: Konformitätserklärung mit Nummern aller anwendbaren Richtlinien und Normen sowie Querverweisen auf die zugehörigen Prüfberichtnummern. Warnsignal: Ein Stempel „CE-konform“ ohne Konformitätserklärung oder ein integrierter Not-Halt ohne PL-Einstufung nach EN ISO 13849-1.
2.8 Lebensdauer, MTBF und Lieferantenqualifizierung
Ein etablierter Lieferant spezifiziert 1–5 Millionen Betätigungen pro Taste anhand von Vibrationsprüfungen nach IEC 60068-2-6 und Zyklusprüfungen. Für mehr als 5 Millionen werden hochwertige taktile Schnappscheiben aus geprägtem Edelstahl benötigt. Der größere Unterschied liegt im Qualitätsmanagement: ISO 9001:2015 ist die Mindestanforderung, IATF 16949 wird benötigt, wenn der OEM Automotive-Tier-1/-Tier-2 beliefert, und ISO 13485, wenn die Tastatur in einem Medizinprodukt eingesetzt wird. PPAP-fähige Lieferanten beherrschen die Freigabe auf Automobilniveau; für reine Industrieanwendungen reicht meist ein Erstmusterpaket nach einem vereinfachten APQP-Prozess.
Positives Signal: Betätigungslebensdauerdaten mit Bezug zu IEC 60068-2-6 und definiertem Ausfallkriterium, beispielsweise Kontaktwiderstand >200 Ω, sowie ein gültiges ISO-9001:2015-Zertifikat mit aktuellem Auditdatum. Warnsignal: Die Aussage „10 Millionen Betätigungen“ ohne Prüfnorm oder ein ISO-Zertifikat ohne ausstellende Stelle beziehungsweise mit abgelaufenem Auditzeitraum.
3. Der sechsstufige Konstruktions- und Beschaffungsprozess
Der obige Rahmen beschreibt, was zu spezifizieren ist; die folgenden Schritte erläutern, wanndies in einem typischen Entwicklungszyklus von 12–16 Wochen erfolgt.
Schritt 1 – Umgebung und Einschaltdauer festlegen (Wochen 1–2)
Erstellen Sie vor der Tastaturskizze eine einseitige Umgebungsspezifikation. Dazu gehören Umgebungstemperatur, etwa 0–50 °C, Feuchtebereich, begründetes IP-Ziel, vollständige Liste der Reinigungs- und Prozessmedien mit Handelsnamen, tägliche Betätigungen je Taste, gegebenenfalls Handschuhtyp und Montageausrichtung. Dieses Blatt bestimmt jede nachfolgende Entscheidung.
Schritt 2 – Elektrische Schnittstelle zur SPS oder HMI-Steuerung festlegen (Wochen 2–3)
Wählen Sie Matrixauswertung, USB-HID oder I²C/CAN anhand verfügbarer Steuerungspins und Störumgebung. Definieren Sie Pinbelegung, genauen Steckertyp und Teilenummer – beispielsweise FFC oder ein konkretes Bauteil der Draht-zu-Platine-Serie PicoBlade –, Leiterlänge und Abschirmung bereits hier. Der Wechsel von Matrix zu USB-HID bei der Prototypenprüfung kostet vier Wochen.
Schritt 3 – RFQ mit vollständigem Spezifikationsblatt ausgeben (Wochen 3–5)
Das RFQ-Paket sollte eine gelenkte Umrisszeichnung mit tolerierten kritischen Maßen, die Umgebungsspezifikation aus Schritt 1, editierbare Grafikdaten im Format AI oder PDF/X mit definierten Sonderfarbreferenzen, den Schaltplan, eine Liste einzuhaltender Normen wie IEC 60068-2-1, UL 969 oder IEC 61000-4-2 sowie die erwarteten Erstmuster-Prüfnachweise enthalten. Vollständige Anfragen liefern belastbare Angebote; unvollständige Anfragen erhalten beim Preis einen Platzhalter „noch festzulegen“.
Schritt 4 – Prototypenbewertung und Erstmusterprüfung (Wochen 6–10)
Zum Erstmusterpaket gehören 5–10 Funktionsmuster, Kraft-Weg-Kurven, IP-Prüfbericht, EMI-/EMV-Vormessung, Beschriftungs-Wischtest nach UL 969 sowie Maßprüfbericht zur Zeichnung mit Cpk-Werten für kritische Maße. Weisen Sie unvollständige Erstmusterunterlagen zurück und verlangen Sie einen Korrekturmaßnahmenplan.
Schritt 5 – Validierung des Pilotlaufs (Wochen 10–13)
Ein Pilotlauf mit 50–200 Stück validiert die Serienwerkzeuge und fährt die Prozessregelung des Lieferanten hoch. Pilotgeräte gehen in beschleunigte Lebensdauerprüfungen – Temperatur-Feuchte-Zyklen, Vibration und Betätigungszyklen – sowie Bedienversuche an der tatsächlichen Maschine. Vor der Serienfreigabe gilt eine gemessene Feldrücklaufquote unter 0,5 % über 60 Tage als zu überwindende Hürde.
Schritt 6 – PPAP-/Erstmusterfreigabe und laufende SPC (ab Woche 14)
Schließen Sie die Produktionsteilfreigabe ab: Im Automobilbereich vollständiges PPAP Level 3, in der Industrie meist PSW (Teilevorlagebestätigung) plus Maß- und Funktionsprüfberichte. Richten Sie laufende SPC für die drei ausfallkritischsten Merkmale ein – Ausschnittschnittstelle, Schnappscheibenhöhe und Verbundfestigkeit des Anschlussleiters – mit einem Cpk-Mindestwert von 1,33.
4. Druckbare Checkliste vor der Konstruktionsfreigabe
Vor Freigabe der Folienaufbauzeichnung zu bestätigen:
- [ ] IP-Schutzart aus der tatsächlichen Umgebung abgeleitet, nicht pauschal „industriell“
- [ ] IP-Prüfbericht eines unabhängigen Labors vorhanden
- [ ] Foliensorte benannt und Chemikalienverträglichkeitsmatrix beigefügt
- [ ] Reinigungsmittel mit Handelsnamen in der Matrix aufgeführt
- [ ] Betätigungskraftbereich mit Toleranz spezifiziert, beispielsweise 350 ±50 g
- [ ] Kraft-Weg-Kurven für mindestens fünf Muster beigefügt
- [ ] Bedienversuch mit Handschuhen durchgeführt, sofern erforderlich
- [ ] Hinterleuchtung gewählt (LED-LGF / EL / Glasfaser), Gleichmäßigkeit ±15 %
- [ ] UL-969-Nachweis zum Beschriftungs-Wischtest vorhanden
- [ ] Elektrische Schnittstelle definiert (Matrix / USB-HID / I²C / CAN), Stecker-Teilenummer spezifiziert
- [ ] EMI-/EMV-Bericht für IEC 61000-4-2, -4-4 und -4-5 vorhanden
- [ ] Massefläche im Aufbau bei EMI-belasteter Umgebung vorgesehen
- [ ] Ausschnittzeichnung mit Ebenheit ±0,3 mm und Eckradius ≥1,5 mm ausgegeben
- [ ] Dichtungskompression 25–40 % bei IP67 oder höher
- [ ] Gehäuseeinstufung nach UL 50E / NEMA dokumentiert
- [ ] PL-Einstufung nach EN ISO 13849-1 bei integriertem Not-Halt vorhanden
- [ ] RoHS-3- und REACH-SVHC-Erklärungen beigefügt
- [ ] Betätigungslebensdauerprüfung nach IEC 60068-2-6 mit definiertem Ausfallkriterium
- [ ] ISO-9001:2015-Zertifikat des Lieferanten online überprüft
- [ ] Erstmusterprüfunterlagen erhalten, kritische Maße mit Cpk ≥1,33
5. Häufig gestellte Fragen
F1. Was gehört in die Konstruktionscheckliste einer industriellen Maschinenbedientastatur?
Acht Kriterien: IP-Schutzart nach IEC 60529, Folienwerkstoff mit Chemikalienverträglichkeitsdaten, Betätigungskraft mit Handschuhen von 250–500 g samt Kraft-Weg-Kurve, Hinterleuchtung, elektrische Schnittstelle mit EMI-Abschirmung nach IEC 61000-4, Montagetoleranz, Normkonformität nach UL 50E, UL 969, IEC 61010 und bei Not-Halt EN ISO 13849-1 sowie mindestens 1 Million Betätigungen nach IEC 60068-2-6.
F2. Welche IP-Schutzart benötigt eine CNC-Maschinen-Folientastatur?
IP65 ist die Mindestanforderung für Tastaturen innerhalb des Maschinengehäuses. IP67 ist die praktische Antwort für Bedienfelder im Spritzbereich der Flutkühlung. IP69K gilt bei Hochdruckreinigung in Molkerei-, Fleischverarbeitungs- und Pharmaanlagen und verlangt Prüfungen nach ISO 20653 bei 80 °C und 80–100 bar.
F3. Wie wird eine Industrietastatur öl- und kühlschmierstoffbeständig?
Spezifizieren Sie eine hartbeschichtete Autotex-Polyesterfolie, die für das konkret benannte Kühlmittel geeignet ist, und verlangen Sie eine Verträglichkeitsmatrix im RFQ. Ergänzen Sie eine geschlossenzellige IP67-Polyurethandichtung mit 25–40 % Kompression. Dichten Sie den Folienleiteraustritt mit einer Faraday-artigen Dichtung ab und bestätigen Sie mehr als 50.000 Wischzyklen nach ASTM F2357.
F4. Wie lange dauert die Entwicklung einer Industrietastatur vom Konzept bis zur Serie?
Ein typischer OEM-Zyklus dauert 12–16 Wochen: zwei Wochen Umgebungsspezifikation, eine Woche Schnittstellenfestlegung, zwei Wochen RFQ und Angebot, vier Wochen Prototyp und Erstmuster, drei Wochen Pilotvalidierung und zwei bis vier Wochen PPAP-/Erstmusterfreigabe. Das Auslassen des Piloten spart drei Wochen, erhöht das Feldrücklaufrisiko aber auf über 1 %.
F5. Was unterscheidet eine Folientastatur von einer Silikontastatur für Maschinensteuerungen?
Eine Folientastatur ist ein flacher Polyester- oder Polycarbonataufbau von 0,8–2 mm Dicke mit integrierten Metallschnappscheiben – ideal für abgedichtete Bedienfelder und intensive Wischreinigung. Eine Silikontastatur besitzt geformte Tasten, die durch einen Rahmen ragen: besseres Tastgefühl, aber schwieriger bis IP67 abzudichten. Folientastaturen dominieren Maschinenbedienfelder.
F6. Welche Betätigungskraft sollte eine Industrietastatur für Bediener mit Handschuhen haben?
250–500 g Spitzenkraft mit 40–60 % Schnappverhältnis. Unter 250 g erzeugen Leder-Schweißerhandschuhe unbeabsichtigte Eingaben; über 500 g treten bei wiederholter Nutzung schon in einer Schicht Beschwerden auf. Spezifizieren Sie die Kraft-Weg-Kurve, nicht nur den Spitzenwert, und validieren Sie mit dem tatsächlich verwendeten Handschuhtyp.
F7. Braucht eine Industrietastatur UL, CE oder beides – und was hat Vorrang?
Das hängt vom Zielmarkt ab. Nordamerikanische OEMs verlangen zuerst UL 50E und UL 969; bei Mess- oder Steuergeräten zusätzlich UL 61010-1. Europäische OEMs verlangen CE-Kennzeichnung unter der EMV-Richtlinie 2014/30/EU und der Niederspannungsrichtlinie 2014/35/EU, erklärt gegen IEC 61010-1. Die meisten globalen Lieferanten prüfen beide Normensätze parallel.
F8. Welche Betätigungslebensdauer ist für industrielle Maschinenbedientastaturen üblich?
Eine Polyester-Folientastatur mit integrierter Edelstahlschnappscheibe erreicht 1–5 Millionen Betätigungen je Taste nach IEC 60068-2-6; als Ausfall gilt ein Kontaktwiderstand >200 Ω. Hochwertige Schnappscheiben erreichen 10 Millionen bei 1,5- bis 2-fachen Kosten. Silikontastaturen liegen je nach Leitpillenqualität bei 500.000 bis 2 Millionen.
6. Die nächsten Schritte
Übernehmen Sie die acht Kriterien in die Entwicklungseingaben, bevor die Ausschnittzeichnung die Konstruktion verlässt. Die Checkliste in Abschnitt 4 passt sauber auf eine A4- oder US-Letter-Seite; nutzen Sie sie als Freigabeprüfung vor Abschluss des Designs. Fügen Sie dem RFQ Umgebungsspezifikation, gelenkte Umrisszeichnung, benannte Chemikalienliste und Normenliste bei. Anfragen mit allen vier Unterlagen erhalten von jedem erstklassigen Lieferanten innerhalb von fünf Arbeitstagen belastbare Angebote.
Offenlegung: Diese technische Referenz wurde von JASPER Electronics, einem Hersteller industrieller Folientastaturen, verfasst. Der Acht-Punkte-Rahmen ist produktneutral; jeder Lieferant, einschließlich JASPER, sollte vor der Konstruktionsfreigabe anhand derselben Kriterien bewertet werden.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.
Verwandte technische Pfade
Weiter zu Produktspezifikationen, Lieferantenprüfung oder RFQ.