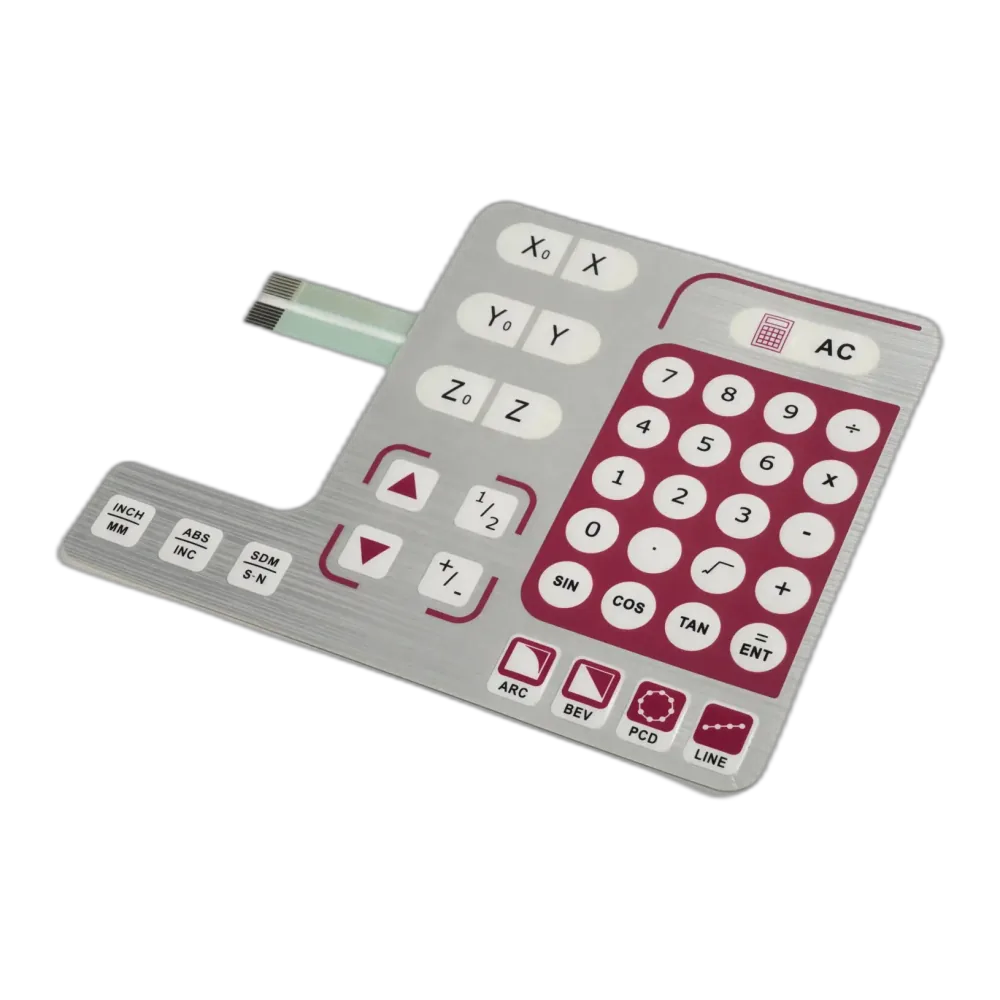
簡単な答え: 工業用キーパッドのデザイン チェックリストには 8 つの項目が含まれています – IEC 60529 に基づく IP 定格、オーバーレイの材質と化学的適合性、手袋をした状態での作動力 (250 ~ 500 g)、 逆光戦略、電気インターフェースおよび EMI シールド、取り付け公差、UL 969 / IEC 61010 / EN ISO 13849-1 への準拠、および IEC 60068-2-6 に基づく少なくとも 100 万回の作動の検証済みライフサイクル。
以下の 8 つの項目のうち 1 つを欠いているマシン制御キーパッドの仕様は、通常、初回品検査後にオーバーレイが浸水冷却剤で膨張したり、LED ベゼルが 0 °C で曇ったりするときに表面化します。その時点までに、パネルのカットアウトはすでに CNC シートメタルのキューにあり、変更オーダーには 2 週間かかります。ここでのフレームワークは、北米と西ヨーロッパの OEM のエンジニアのロックダウンを制御するものです 前に 膜スタック図面は設計テーブルから削除されます。
- 1. 産業用キーパッドの設計ミスが部品そのものよりも高価な理由
- 2. 8段階評価の枠組み
- 2.1 環境侵入保護 (IEC 60529 に基づく IP 定格)
- 2.2 オーバーレイの材料と化学的適合性
- 2.3 作動力と 触覚フィードバック 手袋をしたオペレーター向け
- 2.4 バックライト戦略とレジェンドの耐久性
- 2.5 電気インターフェースと EMI シールド
- 2.6 取り付け、シール、およびパネルカットの許容差
- 2.7 安全性と規制遵守
- 2.8 ライフサイクル、MTBF、およびサプライヤーの資格
- 3. 6 段階の設計と調達のプロセス
- ステップ 1 — 環境とデューティ サイクルを定義する (第 1 ~ 2 週目)
- ステップ 2 — PLC または HMI コントローラーへの電気インターフェイスをロックします (2 ~ 3 週目)
- ステップ 3 — 完全な仕様シートを含む RFQ を発行します (第 3 週から第 5 週)
- ステップ 4 — プロトタイプのレビューと最初の製品のテスト (第 6 ~ 10 週)
- ステップ 5 — パイロットランの検証 (10 ~ 13 週目)
- ステップ 6 — PPAP / 最初の記事の承認および進行中の SPC (第 14 週以降)
- 4. テープアウト前の印刷可能なチェックリスト
- 5. よくある質問
- Q1.産業用機械制御キーパッドの設計チェックリストとは何ですか?
- Q2. CNC マシンのメンブレン キーパッドにはどのような IP 定格が必要ですか?
- Q3.工業用キーパッドを耐油性および耐クーラント性にするにはどうすればよいですか?
- Q4.産業用キーパッドの設計サイクルは、コンセプトから生産までどれくらいかかりますか?
- Q5.メンブレンスイッチとシリコン ラバー キーパッドの違いは何ですか? マシンコントロール?
- Q6.産業用キーパッドは手袋を着用しているオペレーターに対してどのような作動力を使用する必要がありますか?
- Q7.産業用キーパッドにはUL、CE、あるいはその両方が必要ですか?そして、どちらが最初に重要ですか?
- Q8.産業用機械制御キーパッドの一般的な作動ライフサイクルは何ですか?
- 6. 次に何をすべきか
1. 産業用キーパッドの設計ミスが部品そのものよりも高価な理由
メンブレンスイッチ市場は2024年に59億4,000万米ドルに達し、2030年まで6.6%のCAGRで成長すると予測されています(2024年の市場推計)。機械制御キーパッドには、その市場内で独特のリスク プロファイルが伴います。キーパッドの価格は 1 台あたり 12 ~ 80 米ドルですが、現場での故障の場合は、サービス トラックの移動、1 時間あたり 200 ~ 600 米ドルの CNC センターのダウンタイム、さらに保証請求など、桁違いの費用がかかります。
OEM サービス データでは 3 つの障害モードが繰り返し発生します。規格外のシールからの冷却剤の侵入: IP54 定格のキーパッドは梱包ラインに適合しますが、オペレーター パネルに向けられたフラッド冷却剤ノズルを備えた 具体例の VF-2 機では、同じ部品が 90 日以内に故障します。洗浄剤によるオーバーレイの層間剥離: IPA ワイプは食品加工では日常的であり、オートクレーブ可能なトップコートを使用していないポリエステル製オーバーレイは 6 か月以内に伝説のレベルに達します。軍手の下での誤動作: 定格 180 g のオフィスグレードのドームでは、手袋をした手でパネルをこすったときにゴーストプレスが発生します。
以下の 8 つの基準は、一度図面パッケージで凍結されると、再検討するのに費用がかかる決定事項をカバーしています。
2. 8段階評価の枠組み
基準は、エンジニアがコンセプト段階で考える頻度ではなく、フィールドリターンを引き起こす頻度によって順序付けされます。侵入保護がリストのトップにあります。ほとんどすべての評判の良いサプライヤーが 1 M 作動フロアを満たしているため、ライフサイクルは、ほとんどのデータシートで主要な仕様であるにもかかわらず、8 位に位置しています。
2.1 環境侵入保護 (IEC 60529 に基づく IP 定格)
IP 定格は、メンブレン スタック、エッジ シール、ベゼルの形状を決定する単一の決定です。 IEC 60529 は 2 桁の IP コードを定義しています。最初の桁は固体 (粉塵) をカバーし、2 桁目は液体をカバーします。フラッドクーラントを備えた CNC マシン センターの場合、IP65 が床です。 IP67 は飛沫ゾーン内のパネルに有効な答えです。 IP69K は、ISO 20653 に従って乳製品、食肉、または製薬機器の洗浄環境に適用されます。UL 50E は、NEMA 4 / 4X / 6P 言語に基づく北米のパネル エンクロージャのこれらのクラスを反映しています。
ステップアップするたびにシールのアーキテクチャが変わります。
| 環境 | 最小IP定格 | NEMA相当品 | シール構造 |
|---|---|---|---|
| 飛沫のない屋内包装ライン | IP54 | NEMA 12 | PSA ガスケット、ベント付き |
| 一般的な工場フロア、時折飛沫が発生する | IP65 | NEMA 4 | ダイカットPSAガスケット |
| CNCフラッドクーラントスプラッシュゾーン | IP67 | NEMA 6 | クローズドセル PU ガスケット、25 ~ 40% 圧縮、密閉フレックステール |
| 乳製品/肉/製薬品の洗浄 | IP69K | NEMA 4X | オーバーモールドシリコンベゼル、ISO 20653 テスト済み |
良好な信号: サプライヤーが、試験治具の写真と該当する IEC 60529 条項番号を含む独立試験機関の IP 試験報告書を提出します。 危険信号: テストレポートのない「IP67 定格」の主張、または ISO 20653 テスト条件 (80 °C 水、80 ~ 100 bar、14 ~ 16 L/min、4 角度) なしの自己宣言 IP69K。
2.2 オーバーレイの材料と化学的適合性
グラフィック オーバーレイはオペレーターが触れる表面であり、表面冷却剤が最初に攻撃します。材料の選択肢は、仕様を定めたポリエステルフィルム(約 0.18 mm。オートテックスと引用された 7755 相当グレードは確認が必要な具体例であり、同等品の保証ではありません)、ポリカーボネート(約 0.20 mm、耐薬品性が低い)、一般産業用のハードトップコート付き PET の 3 つです。具体的な半合成クーラントの例 Vasco 7000 と Hysol XF について、引用された比較ではハードコート付きオートテックスが ASTM F2357 による 50,000 回以上の拭き取りに耐え、同じ液体中の PC には 5,000 回以内でひび割れが発生するとされています。実際のグレード、液体、試験条件で確認し、すべてのオーバーレイへ一般化しないでください。油圧作動油、鉱物油、MQL エアロゾル、および IPA/エタノール洗浄には、それぞれオーバーレイ メーカーからの書面による適合性声明が必要です。
良好な信号: サプライヤーは、提案されたオーバーレイ グレードに対してキーパッドに表示される各流体を (商品名または化学ファミリーごとに) リストした化学的適合性マトリックスと、故障サイクル データを提供します。 危険信号: 材料グレードや互換性マトリクスの指定がない、一般的な「工業グレード」オーバーレイの主張。
2.3 作動力と 触覚フィードバック 手袋をしたオペレーター向け
Office のキーパッドは 100 ~ 180 g の作動力を目標としています。手袋をしたオペレーターが使用する機械制御キーパッドの目標荷重は 250 ~ 500 g、スナップ率 (ピーク力 ÷ 接触力) は 40 ~ 60% であるため、オペレーターは手袋を通して確実なクリック感を感じることができます。 250 g 未満では、革製の溶接手袋を使用するとゴースト プレスが発生します。 500 g を超えると、繰り返し使用すると 1 シフト内でオペレーターの苦情が発生します。単一のピーク数ではなく、力と変位の曲線が実際の仕様です。ピークの後に急激に下降する曲線は、強い触覚フィードバックを示します。平らな曲線はどろどろと読みます。
良好な信号: サプライヤーは、JIS B 7741 またはサプライヤーの内部手順に従って、ピーク力、接触力、戻り力の値を示す力 – 変位チャート (最低 5 サンプル) を提供します。 危険信号: 公差なし、スナップ比データなし、およびテスト グローブの指定なしの、単一の公称作動数 (「標準 220 g」)。
2.4 バックライト戦略とレジェンドの耐久性
ライト ガイド フィルム (LGF) を備えた LED、エレクトロルミネッセンス (EL) パネル、および光ファイバーの 3 つのバックライト テクノロジーが競合します。 LED-LGF は新しい設計のデフォルトです — 25 °C で 50,000 時間の定格寿命、調光可能、インバーターなし — ですが、スタックの厚さが 0.6 ~ 1.2 mm 追加されます。 EL は、均一な 1 mm の薄さの発光を必要とする改修には引き続き役立ちますが、5,000 ~ 8,000 時間で輝度が 50% に低下するため、EMI 源を追加する 60 ~ 200 Vac インバータが必要になります。凡例の永続性は UL 969 によって規定されています。印刷された凡例は、規定の溶剤(通常は IPA、エタノール、MEK)で拭いても汚れやコントラストの低下がなく、5 N 荷重下で 10 回の往復拭き取りで検証されなければなりません。
良好な信号: バックライトの均一性は各キーの 4 点でテストされ (±15%)、テストされた溶媒の名前を示す UL 969 ラベル永続性証明書が付いています。 危険信号: 均一性データのないバックライト仕様、または名前付きの UL 969 または IEC 60068-2-70 ワイプテスト結果のない印刷された凡例。
2.5 電気インターフェースと EMI シールド
マシン制御キーパッドは、次の 3 つのインターフェイスのいずれかを介して HMI コントローラに接続します。
| インターフェース | コスト | 最大ケーブル | 主な用途 | 弱点 |
|---|---|---|---|---|
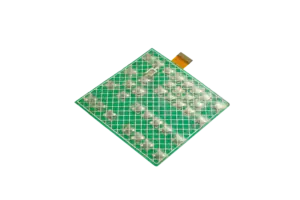
| マトリックスデコードされたフレックステール | 低い | 0.3 m | PLC GPIO を備えたコスト重視のパネル | ロングワイヤーのEMI感受性 |
| USB-HID (組み込み MCU) | 中 | 1.5 m | HMI PC とのプラグアンドプレイ | MCU BOM コストを追加 |
| I²C / CAN | 中~高 | 5 m+ | 分散 I/O、マルチパネル マシン | ホスト上にバスコントローラーが必要 |
VFD 駆動のスピンドルとサーボ ドライブを備えた環境では、シールドされていない限り、フレックス テールが EMI アンテナとして機能します。標準的な緩和策: メンブレン スタック内の接地されたグランド プレーン層と、コネクタのファラデー ガスケットで終端するシールドされたテール。 IEC 61000-4-2 (±8 kV ESD 接触、±15 kV 空気)、IEC 61000-4-4 (EFT バースト)、および IEC 61000-4-5 (サージ) に準拠したテスト。
良好な信号: IEC 61000-4 シリーズに準拠した ESD、EFT、およびサージをカバーする、NVLAP 認定または ISO/IEC 17025 ラボからの EMI/EMC レポート。 危険信号: テストレベル、テストラボ、指定された標準条項のない「EMI耐性」マーケティング言語。
2.6 取り付け、シール、およびパネルカットの許容差
キーパッドは板金パネルの切り欠きの上にあります。 3 つの取り付け方法があります。感圧接着剤(PSA。467MP と 468MP は具体的な材料例)、メカニカル ファスナー付き独立気泡フォーム ガスケット、プラスチック エンクロージャ用の超音波溶接です。 PSA は、パネルの平面度がキーパッドの設置面積上で ±0.3 mm 以内の場合、IP65 を達成します。 IP67 では通常、クランプ フレームによって 25 ~ 40% 圧縮されたガスケットが必要です。コーナーでの PSA の剥離を避けるために、カットアウト自体のコーナー半径は 1.5 mm 以上である必要があります。直角のコーナーのカットアウトは、組み立て段階での漏れ不良の最も一般的な原因です。
良好な信号: サプライヤーは、平坦度表記 (±0.3 mm)、コーナー半径 (≥ 1.5 mm)、および表面仕上げ (Ra ≤ 1.6 µm) のすべての寸法と公差が記載されたパネル カットアウト図面を発行します。 危険信号: 平面度、半径、表面仕上げのないキーパッドの外形図では、統合段階でのやり直しループが保証されます。
2.7 安全性と規制遵守
北米の OEM の場合、UL 50E (エンクロージャ)、UL 969 (ラベルの永続性)、および UL 61010-1 (測定、制御、および実験室での使用の安全性) がベースラインを形成します。ヨーロッパの場合は、IEC 61010-1 と EMC 指令 2014/30/EU および低電圧指令 2014/35/EU が適用され、OEM によって宣言された CE マーキングが付いています。キーパッドに緊急停止が組み込まれている場合、EN ISO 13849-1 はパフォーマンス レベル (ほとんどの機械に対して PLd または PLe) を設定し、非常停止回路はカテゴリ 3 または 4 構造のデュアルチャネルである必要があります。 EU 内に出荷されるキーパッドについては、RoHS 3 (EU 2015/863) および REACH SVHC 準拠について交渉の余地はありません。
良好な信号: 適合宣言には、該当する各指令と規格が番号順にリストされており、テスト レポート ファイル番号が相互参照されています。 危険信号: 適合宣言のない「CE 準拠」スタンプ、または EN ISO 13849-1 PL 評価のない統合非常停止。
2.8 ライフサイクル、MTBF、およびサプライヤーの資格
信頼できるサプライヤーは、IEC 60068-2-6 振動およびサイクル テストに従って、キーごとに 100 ~ 500 万回の作動を仕様としています。 500 万を超えると、プレミアム タクタイル ドーム (ステンレス鋼エンボス加工) が必要になります。サプライヤーの QMS はより大きな差別化要因です。ISO 9001:2015 が基準であり、OEM が自動車 Tier 1/Tier 2 に出荷する場合は IATF 16949 が必要で、キーパッドが医療機器に搭載される場合は ISO 13485 が必要です。 PPAP 対応サプライヤーは自動車グレードのオンボーディングを処理します。純粋な工業作業の場合は、通常、APQP-lite の最初の記事のパッケージで十分です。
良好な信号: 定義された故障基準 (例: 接触抵抗 > 200 Ω) を備えた IEC 60068-2-6 に対して提出された作動寿命テスト データ、および最近の監査日が記載された有効な ISO 9001:2015 証明書。 危険信号: テスト基準が引用されていない「1,000 万作動」の主張、または発行機関や監査期間が切れている ISO 証明書が記載されていない。
3. 6 段階の設計と調達のプロセス
上記のフレームワークで説明すると、 何 仕様に;以下の手順で説明します いつ、典型的な 12 ~ 16 週間の設計サイクルにマッピングされます。
ステップ 1 — 環境とデューティ サイクルを定義する (第 1 ~ 2 週目)
キーパッドをスケッチする前に、1 ページの環境仕様を作成します。含まれるもの: 周囲温度範囲 (例: 0 ~ 50 °C)、湿度範囲、正当な理由を含む IP 目標、商品名ごとの洗浄剤とプロセス流体の完全なリスト、キーごとの 1 日の作動回数、該当する場合は手袋の種類、およびパネルの取り付け方向。このシートは、下流でのあらゆる意思決定を推進します。
ステップ 2 — PLC または HMI コントローラーへの電気インターフェイスをロックします (2 ~ 3 週目)
コントローラーの利用可能なピンとノイズ環境に基づいて、マトリックス デコード、USB-HID、または I²C/CAN を選択します。ここでピン配置、コネクタの正確な種類と品番(例えば FFC または PicoBlade 電線対基板シリーズの個別部品)、テールの長さ、およびシールド戦略を定義します。プロトタイプのレビューでマトリックスから USB-HID に切り替えるには 4 週間かかります。
ステップ 3 — 完全な仕様シートを含む RFQ を発行します (第 3 週から第 5 週)
RFQ パッケージには、すべての重要な寸法公差を含む管理された外形図、ステップ 1 の環境仕様、特色の基準を明示した AI または PDF/X 形式の編集可能なグラフィック原稿、電気回路図、キーパッドが満たさなければならない規格のリスト (IEC 60068-2-1、UL 969、IEC 61000-4-2 など)、および最初の記事で期待されるテスト成果物が含まれている必要があります。これらすべてが添付された RFQ により、正確な見積もりが得られます。部分的な RFQ は、価格に関する「TBD」プレースホルダーを返します。
ステップ 4 — プロトタイプのレビューと最初の製品のテスト (第 6 ~ 10 週)
最初の記事の成果物: 5 ~ 10 個の機能サンプル、力-変位曲線セット、IP テスト レポート、EMI/EMC プレスキャン、UL 969 に準拠した凡例ワイプ テスト結果、および限界寸法の Cpk 値を含む図面に対する寸法検査レポート。これらのいずれかが欠けている最初の記事の投稿は拒否され、是正措置計画が必要になります。
ステップ 5 — パイロットランの検証 (10 ~ 13 週目)
50 ~ 200 ユニットのパイロット実行により、生産ツールが検証され、サプライヤーのプロセス管理が強化されます。パイロットユニットは加速寿命試験(温湿度サイクルと振動と作動サイクル)を実施し、実機でオペレータの使いやすさを試験します。 60 日間の実測返品率が 0.5% 未満のパイロットは、完全な製品リリースの前にクリアすべきハードルです。
ステップ 6 — PPAP / 最初の記事の承認および進行中の SPC (第 14 週以降)
生産部品の承認をロックする — 自動車グレードは完全な PPAP レベル 3、産業グレードは通常 PSW (部品提出保証) に加えて寸法および機能の検査レポートが必要です。最も故障しやすい 3 つの寸法 (パネルカットアウト境界面、ドーム高さ、テール接着強度) について、Cpk フロア 1.33 で継続的な SPC を確立します。
4. テープアウト前の印刷可能なチェックリスト
メンブレンスタック図面を承認する前に確認すべき事項:
- [ ] 一般的な「産業用」ではなく、実際の環境に基づいて選択された IP 等級
- [ ] 独立試験機関による IP 試験報告書を保管済み
- [ ] 化学的適合性マトリックスが添付されたオーバーレイ材料グレードの名前
- [ ] マトリックスに商品名で記載されている洗浄剤
- [ ] 公差付きで指定された作動力ウィンドウ (例: 350 ± 50 g)
- [ ] 力-変位曲線は最小 5 つのサンプルに添付されます
- [ ] 該当する場合、手袋をはめたオペレータによるテストを実施
- [ ] 均一性 ±15% のバックライト タイプを選択 (LED-LGF / EL / ファイバー)
- [ ] UL 969 レジェンドワイプテスト証明書がファイルに保存されています
- [ ] 電気インターフェース定義 (マトリックス / USB-HID / I²C / CAN) およびコネクタ P/N 指定
- [ ] IEC 61000-4-2、-4-4、-4-5 を対象とする EMI/EMC レポート
- [ ] EMI環境の場合のスタックアップ内のグランドプレーン
- [ ] パネルカット図は平面度±0.3mm、コーナー半径≧1.5mmで発行
- [ ] IP67+ の場合、ガスケット圧縮率 25 ~ 40%
- [ ] UL 50E / NEMA エンクロージャ定格の文書化
- [ ] EN ISO 13849-1 非常停止が統合されている場合の PL 評価がファイルに登録されている
- [ ] RoHS 3 + REACH SVHC 宣言を添付
- [ ] 故障基準が定義された IEC 60068-2-6 に準拠した作動ライフサイクル テスト
- [ ] サプライヤーの ISO 9001:2015 証明書はオンラインで検証済み
- [ ] 初品検査パッケージを受領、限界寸法 Cpk ≥ 1.33
5. よくある質問
Q1.産業用機械制御キーパッドの設計チェックリストとは何ですか?
8 つの基準: IEC 60529 に準拠した IP 定格、化学的適合性データを備えたオーバーレイ材料、力変位曲線を備えた手袋をした状態での作動力 (250 ~ 500 g)、バックライト戦略、IEC 61000-4 に準拠した EMI シールド付き電気インターフェース、パネル取り付け公差、規制準拠 (UL 50E、UL 969、IEC 61010、EN ISO 13849-1 の場合)非常停止機能を統合)、IEC 60068-2-6 に準拠した 1M+ 作動ライフサイクル。
Q2. CNC マシンのメンブレン キーパッドにはどのような IP 定格が必要ですか?
IP65 は、マシンのエンクロージャ内のキーパッドの床です。 IP67 は、フラッドクーラントの飛沫ゾーンにあるパネルに有効な答えです。 IP69K は、乳製品、食肉、製薬機器などの高圧洗浄に適用され、ISO 20653 に基づく 80 °C および 80 ~ 100 bar でのテストが必要です。
Q3.工業用キーパッドを耐油性および耐クーラント性にするにはどうすればよいですか?
指定された冷却剤の商品名に対応するハードコートを備えたオートテックス ポリエステル オーバーレイを指定します。 RFQ に化学的適合性マトリックスが必要です。 25 ~ 40% 圧縮された IP67 独立気泡ポリウレタン ガスケットを追加します。フレックス テールの出口をファラデー スタイルのガスケットでシールし、ASTM F2357 に従って 50,000 回以上のワイプ サイクルを確認します。
Q4.産業用キーパッドの設計サイクルは、コンセプトから生産までどれくらいかかりますか?
一般的な OEM サイクルは 12 ~ 16 週間で実行されます。つまり、2 週間の環境仕様、1 週間のインターフェイス ロック、2 週間の RFQ と見積、4 週間のプロトタイプと最初の製品、3 週間のパイロット検証、2 ~ 4 週間の PPAP / 最初の製品の承認です。パイロット段階をスキップすると 3 週間が短縮されますが、現場復帰リスクが 1% を超えます。
Q5.メンブレンスイッチとシリコン ラバー キーパッドの違いは何ですか? マシンコントロール?
メンブレンスイッチは、金属ドームが埋め込まれた厚さ 0.8 ~ 2 mm の平らなポリエステルまたはポリカーボネートのスタックで、密閉パネルや過酷な拭き取りに最適です。シリコン キーパッドには、ベゼルから突き出た成型ボタンが使用されており、触感は優れていますが、IP67 に準拠するのは困難です。メンブレンスイッチは機械制御パネルの大半を占めています。
Q6.産業用キーパッドは手袋を着用しているオペレーターに対してどのような作動力を使用する必要がありますか?
ピーク力は 250 ~ 500 g、スナップ率は 40 ~ 60%。 250 g 未満の場合、革製溶接手袋はゴーストプレスを発生させます。 500 g を超えると、1 つのシフト内で繰り返し使用による苦情が発生します。ピーク数だけでなく力と変位の曲線を指定し、オペレーターが着用する実際の手袋のタイプで検証します。
Q7.産業用キーパッドにはUL、CE、あるいはその両方が必要ですか?そして、どちらが最初に重要ですか?
仕向け先の市場によって異なります。北米の OEM は、まず UL 50E と UL 969 を要求します。測定または制御機器の一部の場合は UL 61010-1。欧州の OEM は、IEC 61010-1 に対して宣言された EMC 指令 2014/30/EU および低電圧指令 2014/35/EU に基づいて CE マーキングを義務付けています。ほとんどの世界的なサプライヤーは、両方のスタックを並行してテストします。
Q8.産業用機械制御キーパッドの一般的な作動ライフサイクルは何ですか?
ステンレス ドームが埋め込まれたポリエステル メンブレンスイッチは、IEC 60068-2-6 に基づき、キーごとに 100 ~ 500 万回の作動回数があり、故障は接触抵抗 > 200 Ω として定義されます。プレミアム ドームは 1.5 ~ 2 倍のコストで 1,000 万個に達します。シリコン製キーパッドの価格は、カーボン錠剤のグレードに応じて 500,000 ~ 200 万です。
6. 次に何をすべきか
パネル カットアウト図面がエンジニアリングを終了する前に、上記の 8 つの基準をプロジェクトの設計入力ドキュメントに固定してください。 §4 の印刷可能なチェックリストは、A4 または US レターの 1 ページにきれいに印刷されます。テープアウト前のゲートレビューとして扱います。 RFQ 段階では、環境仕様、管理された外形図、名前付き化学物質リスト、および標準リストを添付します。4 つすべてを含めて送信された RFQ は、Tier 1 サプライヤーから 5 営業日以内に正確な見積もりを返します。
開示: この技術リファレンスは、工業用メンブレン キーパッド メーカーである JASPER Electronics によって作成されています。上記の 8 つのポイントのフレームワークは製品に中立です。 JASPER を含むすべてのサプライヤーは、テープアウト前に同じ基準に基づいて評価される必要があります。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。