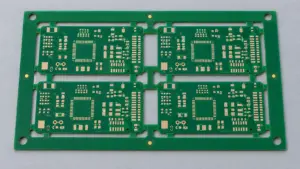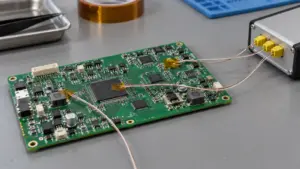
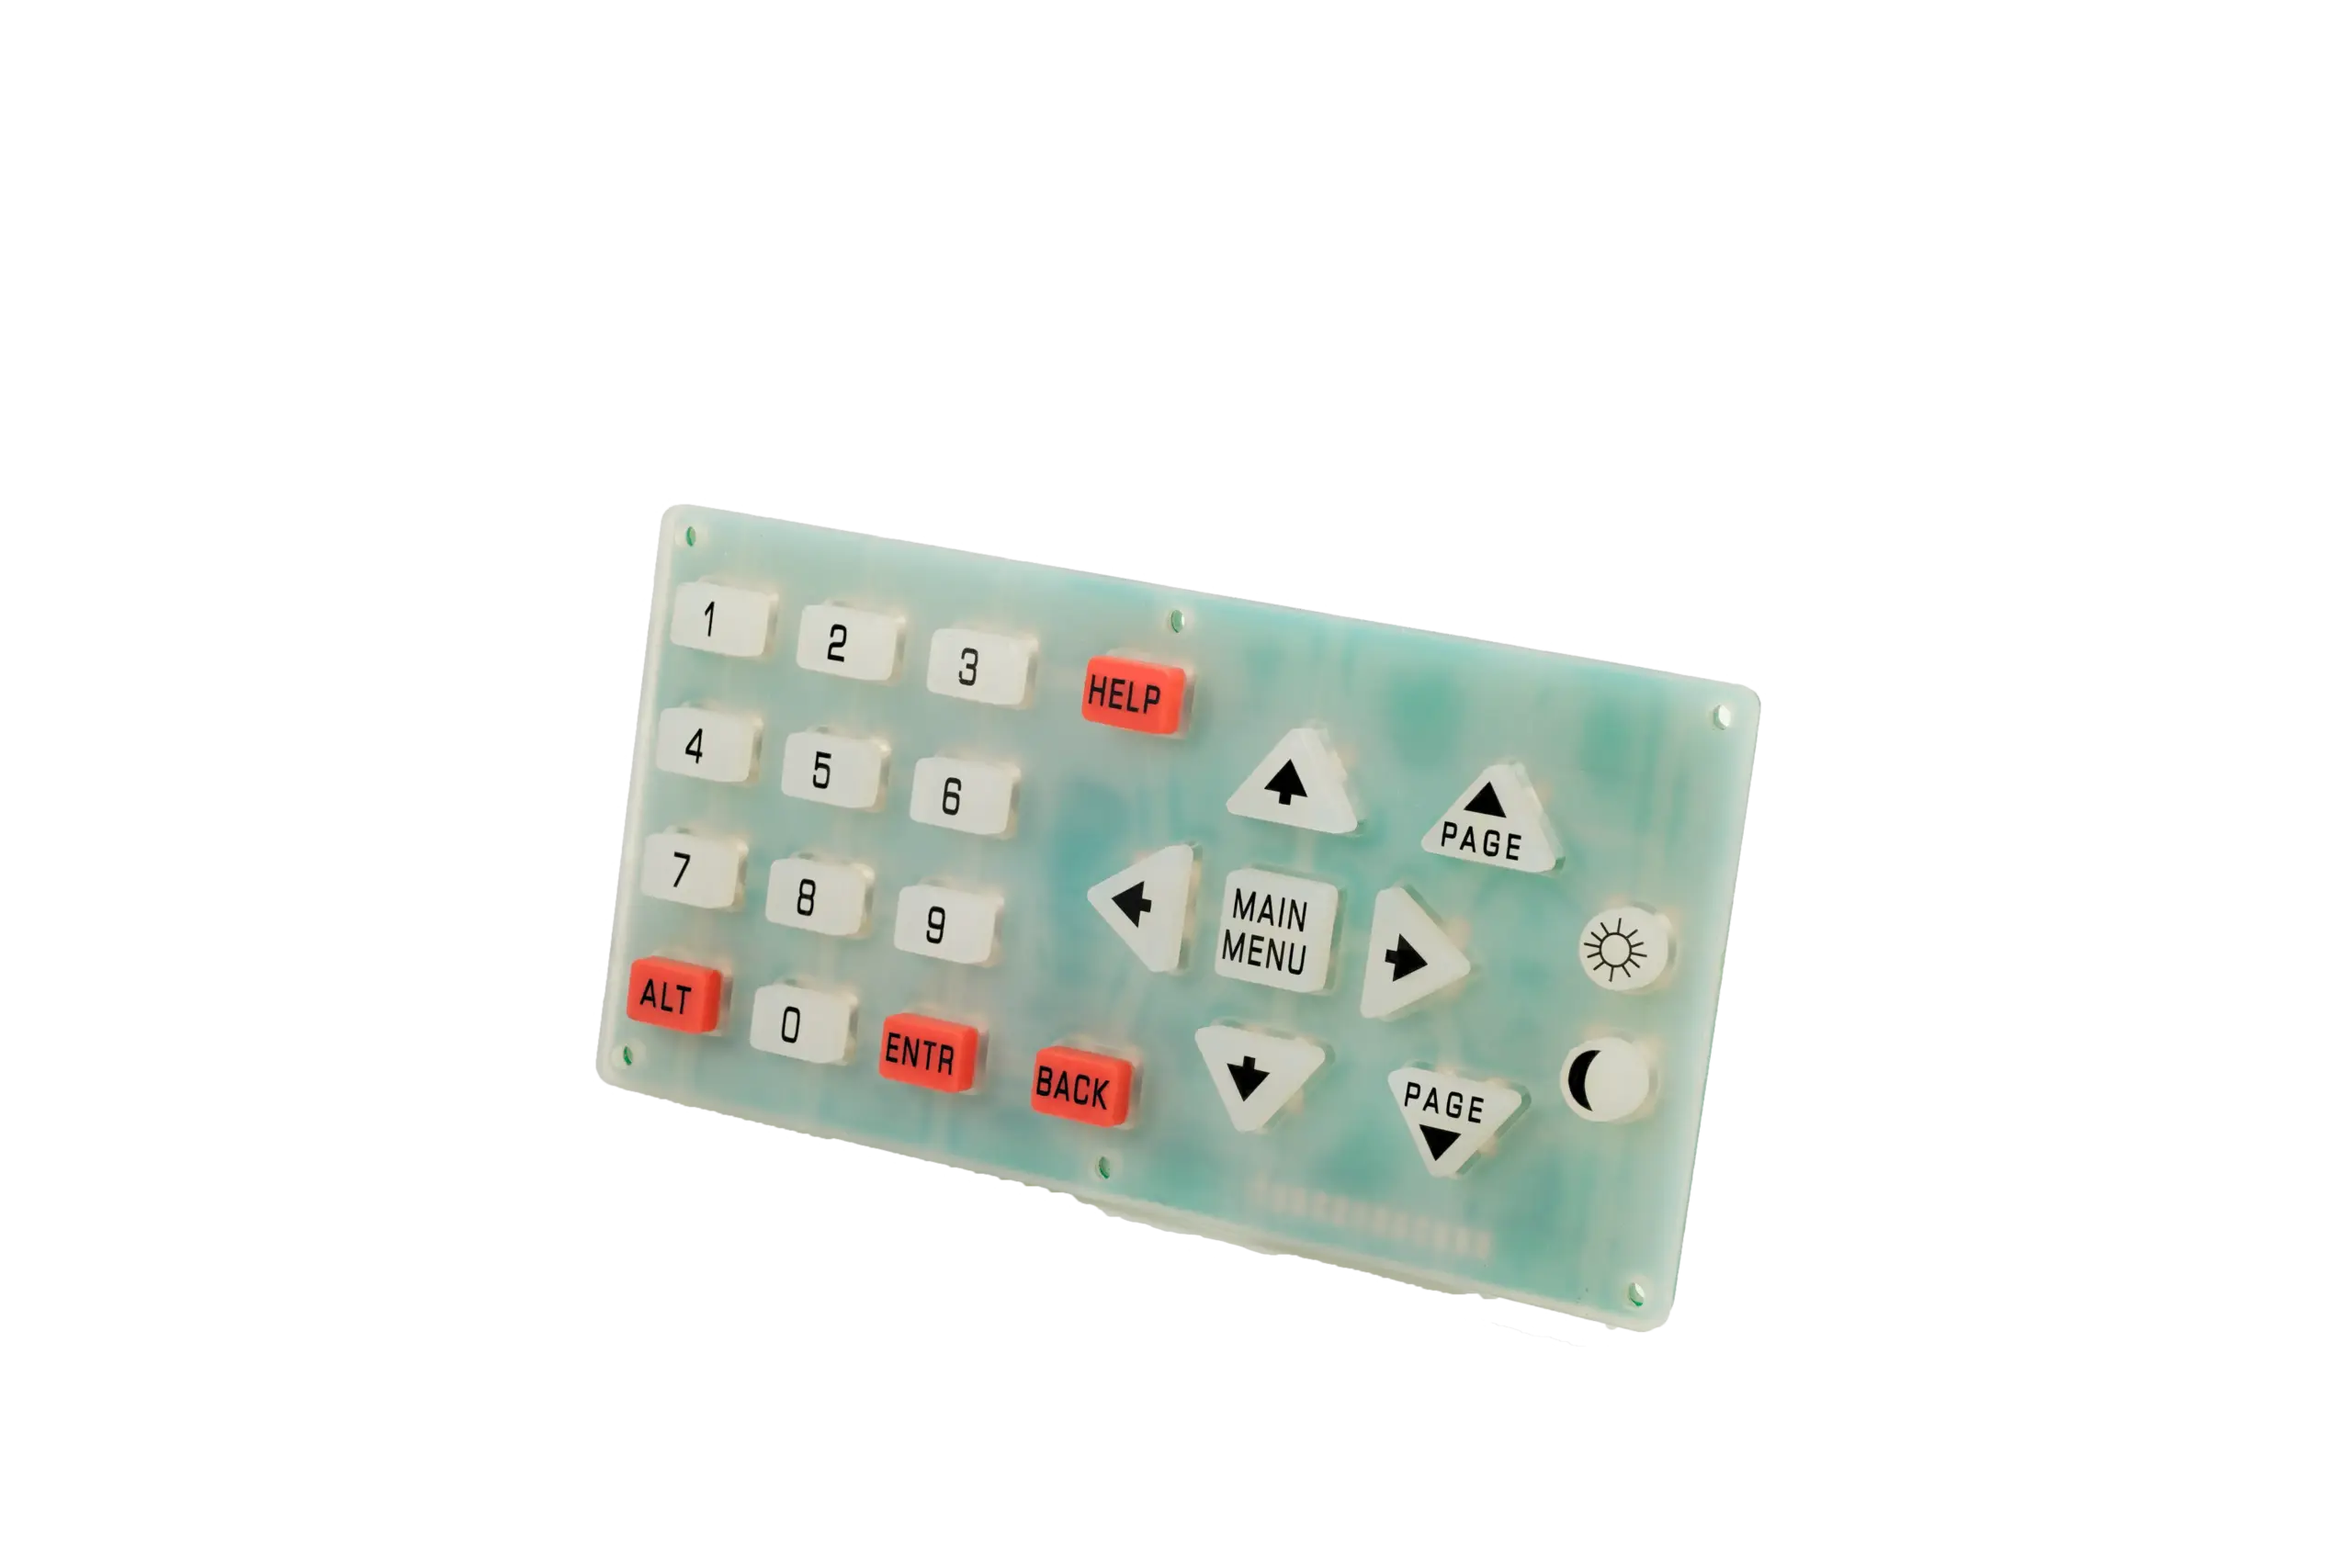
二年間にわたって酷使された産業用リモコン、携帯型無線機、医療機器が故障し、分解したことのある人なら、ゴムキーパッドの真下にあるPCBの金めっき接点フィンガーを油っぽい透明な液膜が覆い、ボタンを強く押し込まなければ入力が認識されなくなるという、同じ不可解な症状を目にしたことがあるはずです。保守技術者は、外部から液体が入り込むはずのない密閉されたIP67筐体の内部でさえ、その原因を「こぼれたコーヒー」だと考えがちです。
エラストマー工学では、この不可解な液体はシリコーンオイルのブリード(低分子量環状シロキサンの移行、D4–D8)と呼ばれます。キーパッドメーカーが圧縮成形後の高温での二次加硫処理(200 °C × 4 hours)を省略すると、未架橋のシロキサンオリゴマーがシリコーンの連結部から徐々に染み出し、導電性カーボン接点とPCBパッドの表面に絶縁性の誘電体膜を形成します。ここでは、JASPERがオイルのブリードを起こさず、>1,000,000回の確実な押下動作を実現する導電性ゴムキーパッドをどのように製造しているかを説明します。
1. シリコーンオイルのブリードの化学 — 200 °Cでの二次加硫が必須である理由
圧縮成形されたシリコーンキーパッドは、過酸化物系または白金付加反応系の触媒を使用し、165 °C–175 °Cで180–300秒間加硫されます。キーパッドが鋼製金型から取り出された時点では、ポリマー質量の1.5%から2.5%が揮発性の短鎖環状ジメチルシロキサンオイル(D4, D5, D6)と触媒副生成物で構成されています。
工場がオーブンの電力を節約するため、成形直後にキーパッドのバリ取りと梱包を行うと、これらの揮発性シロキサンは、特にPCBの電子部品によって温められる場合(40–60 °C)に、6か月から18か月かけて表面へ移行します。さらに悪いことに、低抵抗スイッチでわずかでもアークが発生すると、シロキサン蒸気が接点パッドの表面で重合し、硬い二酸化ケイ素(SiO2ガラス)になってしまいます。JASPERでは、当社のシリコーンゴムキーパッドの100%に、200 °C × 4-hourの換気式対流オーブンによる二次加硫処理を必ず実施し、スクリーン印刷やレーザーエッチングの前に揮発性シロキサンを完全に除去して、寸法収縮を安定させています。
2. 接点ピルの選定:導電性カーボン接点、金めっき接点、ニッケル接点の比較
当社の解説ガイド「シリコーンゴムキーパッドとは?」で説明しているとおり、各ゴムキーの下面に加硫一体化された導電性部材によって、接触抵抗、通電容量、PCBの表面処理要件が決まります。
|
接点ピルの種類 |
接触抵抗( |
最大電流・電圧 |
相手側PCBパッドの要件と最適な用途 |
|
1. 成形導電性カーボン接点(標準) |
|
3.3–5.0 V DCで<= 10 mA |
ENIG( |
|
2. 金めっき真鍮/銅接点( |
|
5–24 V DCで最大50–100 mA。 |
ENIG金めっきPCBパッドに対応します。回路に極めて低い接触抵抗、アナログ分圧抵抗ラダー、またはLEDの直接スイッチングが必要な場合には必須です。 |
|
3. ニッケル/銀充填導電性シリコーンインク |
|
3.3–5.0 V DCで<= 20 mA。 |
厚さ0.5 mmの成形接点ピルが収まらない、超薄型キーパッド(ストローク<0.8 mm)に使用されます。 |
|
4. 非導電性アクチュエータ突起(金属ドーム/タクトスイッチの上) |
PCB上のスイッチによって決まります(<0.5 Ω)。 |
最大100 mA+。 |
シリコーンパッドは3D形状の防水エラストマーブーツとして機能し、密閉型ステンレス製金属ドームまたはSMTタクトスイッチを押します(シリコーンキーパッドアセンブリ)。 |
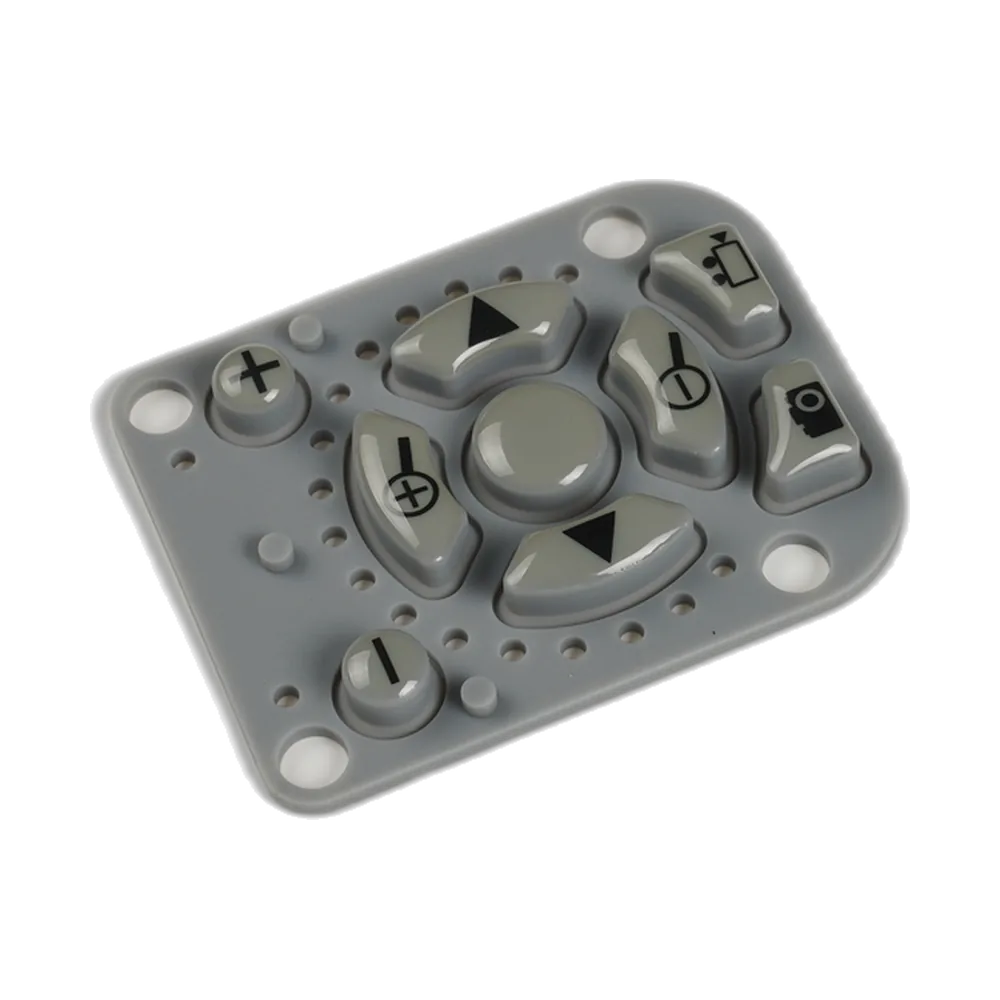
3. PCBの櫛歯状接点パターンとシリコーン連結部の形状設計
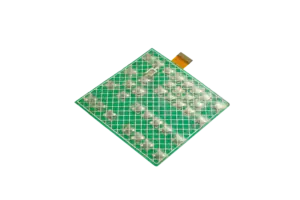
導電性シリコーンキーパッドはスイッチの半分にすぎず、その下のPCBが対になる接点を形成します。作業者がボタンの中心から外れた角度で押した場合に入力が認識されない事態を防ぐため、次の三つの形状設計ルールに従ってください。
- 同心円状または蛇行状の櫛歯型金接点フィンガーを使用する(平坦な半月形二つは絶対に使用しない):配線幅
0.25–0.30 mm、空隙0.25–0.30 mmの櫛歯状パターンを、ENIG(Electroless Nickel Immersion Gold)仕上げで設計します(裸銅や凹凸のあるHASLは絶対に使用しないでください!)。 - カーボン接点をPCBの有効櫛歯領域より
1.0 mm大きくする:Ø 3.5 mmまたはØ 4.0 mmのカーボン接点は、組立時に横方向へ±0.35 mmずれても、交互に配置された接点フィンガーの対を少なくとも4~6組またぐ必要があります。 - キー間の底面に通気溝(
0.8 mm × 0.4 mm)を設ける:当社では、キー間の底面に互いにつながった空気圧均等化溝を成形し、さらにキーパッドシートの外周に高さ1.5 mmの外周シールリブを設けることで、別体のOリングを使わずにIP65/IP67の筐体シールを実現します。
|
RFQ前のDFMチェックリスト:機構設計者・PCB設計者向けシリコーンキーパッドの4つのルール • シリコーンの硬度と連結部の形状を指定する:50–55 Shore Aのシリコーンに、円錐台形状の壁角度45°(壁厚0.55 mm)を組み合わせると、最も明瞭な45%–55%のタクタイルスナップ比が得られます。 • [ ] フェニル変性なしの標準VMQシリコーンを–40 °C未満で絶対に使用しない:当社のシリコーン使用温度ガイドで説明しているとおり、極寒地域(-55 °Cから-65 °C)での用途には、低温用フェニルシリコーン( • [ ] キー上面と筐体ベゼルの開口部の間に>= 0.30 mmの半径方向クリアランスを確保する:10.0 × 10.0 mmのゴムボタンには、少なくとも10.6 × 10.6 mmのベゼル開口部(各側の隙間0.30 mm)が必要であり、これにより斜めに押してもキーが引っ掛かることはありません。 • [ ] キーパッドシート全体に35–50 mm間隔でガイドピン/ボス穴を追加する:対応するPCBの穴に通して引き込む成形位置決めボス(Ø 2.0–2.5 mm)により、柔軟なゴムシートの中央部が浮き上がるのを防ぎます。 |
よくあるご質問(FAQ)
Q1:導電性ゴムキーパッドの下にあるPCBに、なぜHASL(Hot Air Solder Leveling)を絶対に使用してはいけないのですか?
HASLの鉛入りスズ鉛はんだや鉛フリーはんだは、細い櫛歯状フィンガーに不均一なドーム状の突起を残し、数か月以内に絶縁性の酸化スズ層を形成します。キーパッド用PCBには、平坦なENIG(Immersion Gold)または銅上にスクリーン印刷したカーボンインクを必ず指定してください。
Q2:シリコーンキーパッドに印刷した文字や記号が摩耗して消えるのを、どのように防いでいますか?
当社では、つや消しポリウレタン(PU)またはシリコーンハードコートのトップコート(15–25 µm)をスプレー塗布し、Norman RCA Paper-Tape Abrasion Testerで>100,000 cyclesの試験を実施するか(荷重175 g)、恒久的な二層レーザーエッチングを採用します。
Q3:JASPERは、シリコーンキーパッド、PCB、プラスチック製ベゼルを含む、試験済みの完成アセンブリを納品できますか?
はい。 当社のシリコーンキーパッドアセンブリは、圧縮成形キーパッド、ENIG/FPC回路基板、金属ドーム、LEDs、接着剤/プラスチックフレームを一つのプラグアンドプレイモジュールに統合しています。
JASPERとともに長寿命の導電性シリコーンキーパッドを製造
オイルのブリードがなく、明瞭なタクタイルスナップ感を備えた、圧縮成形またはLSR製のカスタムシリコーンキーパッドをお探しですか? 当社の導電性ゴムキーパッドをご覧いただくか、3D STEPファイルのDFMレビューについてお見積もりをご依頼ください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。