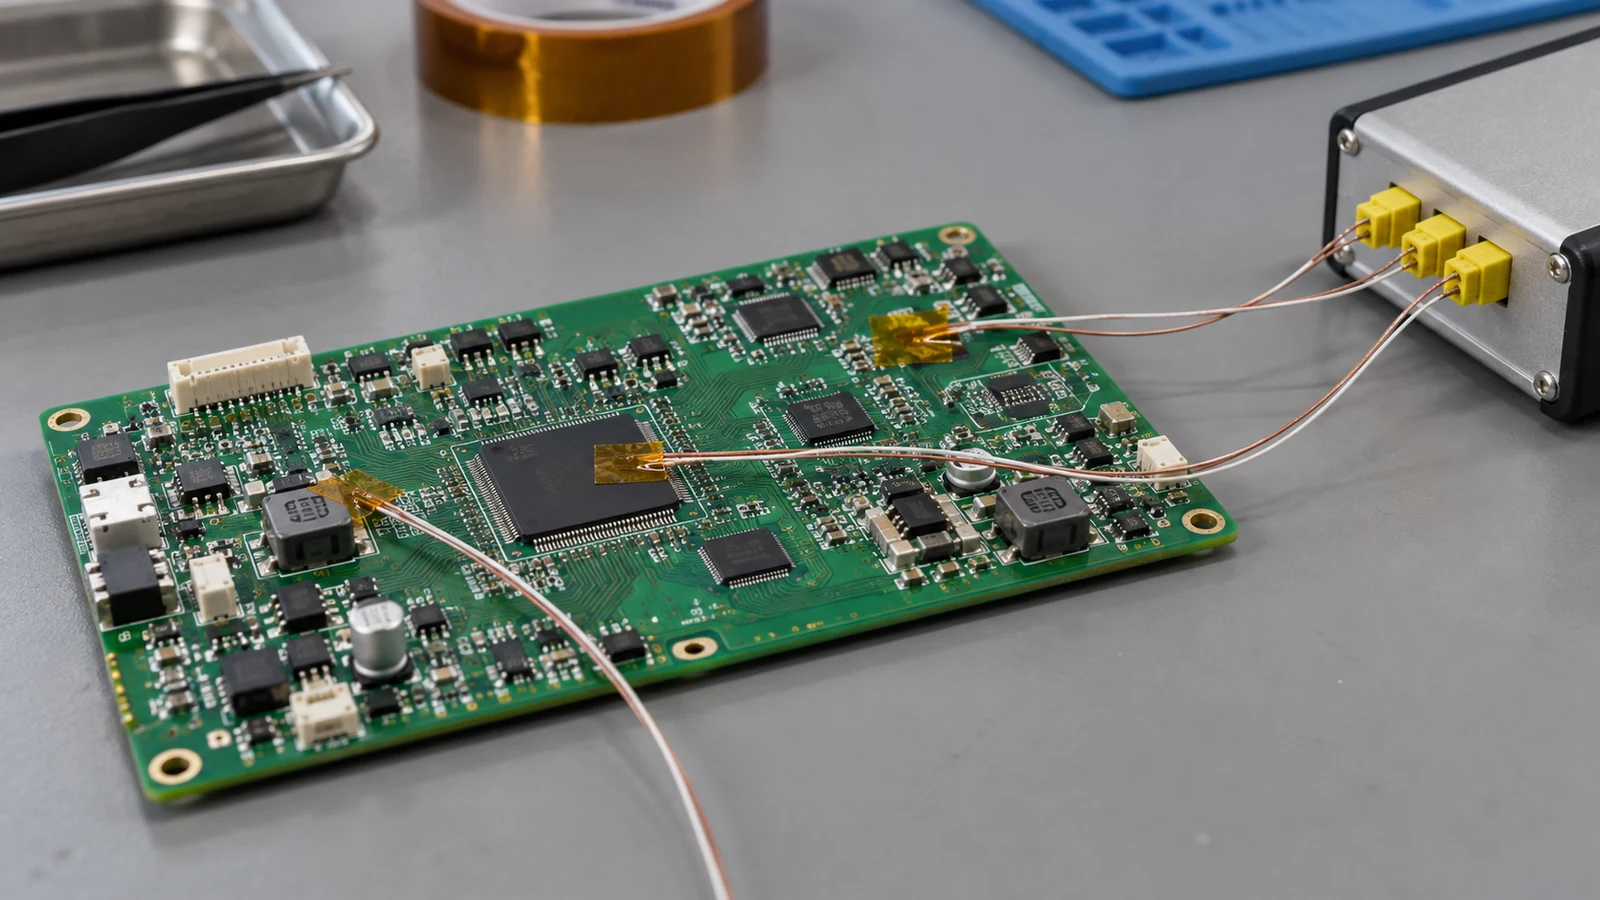
El equilibrio térmico en el ensamblaje de placas de circuito impreso (PCB) consiste en diseñar el conjunto de modo que sus distintas regiones puedan cumplir sus requisitos de soldadura sin superar los límites de los componentes o de la placa. No significa tener la misma cobertura de cobre ni temperaturas idénticas en todos los puntos. Revise conjuntamente la distribución del cobre, las conexiones de los pads de soldadura, la masa térmica de los componentes y la exposición al calentamiento del horno. Corrija las asimetrías de diseño evitables y entregue después un mapa de riesgos anotado al ingeniero de procesos. Una región con abundante cobre es una posible zona de calentamiento más lento, no una medición de temperatura; su comportamiento real depende de la placa ensamblada y del proceso.
- Identificar los desequilibrios de cobre y las regiones con distintas masas térmicas
- Relacionar las conexiones de los pads con el calentamiento desigual de las uniones
- Revisar los componentes grandes junto a piezas sensibles al calor
- Comparar las medidas de mitigación en el diseño antes de cambiar el proceso
- Definir las ubicaciones calientes y frías para la entrega a validación del reflujo
- Registrar las decisiones DFM y los riesgos térmicos restantes
- Aplicar las especificaciones y normas correctas
- Aplicar la revisión a cinco situaciones de diseño
- 1. Conector de potencia junto a pequeños componentes pasivos
- 2. Dispositivo de potencia con pad expuesto en una región con abundante cobre
- 3. Región densa junto a una sección de señal poco poblada
- 4. Variante de producto con menos componentes montados
- 5. Ensamblaje a doble cara en un panel de producción
- Preguntas frecuentes
- ¿Cómo puede afectar el equilibrio de cobre al ensamblaje por reflujo?
- ¿Por qué pueden calentarse a distinta velocidad los pads vecinos?
- ¿Puede una sola receta de horno compensar todas las diferencias de masa térmica?
- ¿Qué áreas del diseño deben señalarse para validar el perfil de temperatura?
- ¿Cuándo debe corregirse un riesgo térmico de ensamblaje en el diseño en lugar de ajustar el proceso?
- ¿Son siempre los alivios térmicos la corrección adecuada?
- ¿Mejora automáticamente un cobre más grueso el equilibrio térmico del ensamblaje?
- ¿Qué debe incluir una entrega de documentación DFM térmica?
- Siguiente paso: enviar un mapa de riesgos térmicos con los archivos de ensamblaje
Identificar los desequilibrios de cobre y las regiones con distintas masas térmicas
El desequilibrio de cobre importa cuando modifica las vías de almacenamiento y transferencia de calor alrededor de las uniones. Revise cada capa de cobre y la placa con sus componentes montados, no solo el vertido de cobre de la capa superior. Los componentes grandes y las áreas extensas de cobre pueden calentarse más lentamente durante el reflujo. Trate esta observación como una hipótesis de evaluación preliminar, no como una regla según la cual todo pad conectado a un plano debe estar frío.
Separe tres factores: capacidad térmica, conexión térmica y exposición al calentamiento. La capacidad térmica describe cuánta energía se necesita para cambiar la temperatura de un objeto. La geometría de las conexiones determina por dónde puede circular el calor. La altura y la ubicación de los componentes, así como la orientación del conjunto, afectan a la exposición. Una imagen del cobre en vista superior no permite evaluar por completo los tres factores.
Para una comparación sencilla de materiales, la capacidad térmica es aproximadamente la masa multiplicada por el calor específico. Con el mismo material, superficie ocupada y cobertura, duplicar el espesor real del cobre de 35 µm a 70 µm duplica la contribución de esa región de cobre a la capacidad térmica. No duplica el tiempo de calentamiento de toda la placa: el laminado, los componentes, la transferencia de calor y las estructuras vecinas siguen formando parte del sistema.
| Variable de revisión | Opciones o base de medición | Interpretación para el diseño para la fabricación (DFM) |
|---|---|---|
| Espesor nominal inicial del cobre | 12 µm, 18 µm, 35 µm, 70 µm, 105 µm | Son ejemplos documentados de lámina inicial, no un catálogo universal ni una garantía del cobre terminado. Obtenga el apilado final. |
| Cobertura de cobre | Un porcentaje continuo dentro de una región definida, calculado por separado para cada capa | Compare regiones del mismo tamaño; registre el área examinada y los planos conectados. No imponga un porcentaje de equilibrio universal. |
| Geometría de conexión del pad | Conexión directa/maciza; conexión mediante estrechamiento de pista; conexión de alivio térmico con radios | Compare las vías térmicas y los requisitos eléctricos. Ninguna opción es preferible en todos los casos. |
| Carga térmica del componente | Capacidad térmica dependiente del material en J/K; masa, construcción y dimensiones como datos de evaluación preliminar | Un contorno grande o una elevada potencia de funcionamiento, por sí solos, no cuantifican la respuesta durante el reflujo. |
La lámina inicial y el cobre terminado son especificaciones diferentes. El ataque químico elimina cobre; la deposición electrolítica puede añadirlo. Utilice el apilado de fabricación en lugar de suponer que la designación nominal de la lámina describe todas las capas terminadas.
Del mismo modo, la resistencia térmica entre la unión del semiconductor y el ambiente, normalmente expresada en °C/W, describe una condición definida de flujo de calor durante el funcionamiento. No es la capacidad térmica en J/K. No utilice únicamente ese valor para ordenar las velocidades de calentamiento transitorio durante el reflujo.
Relacionar las conexiones de los pads con el calentamiento desigual de las uniones
Las conexiones asimétricas de los pads pueden hacer que las uniones vecinas se humecten en momentos distintos. Compare el ancho y el número de pistas, la conexión a planos, los taladros metalizados cercanos y las conexiones mediante vías en ambos extremos de un componente de dos terminales. el proveedor de referencia identifica estas diferencias como factores que contribuyen a la humectación desequilibrada y al levantamiento de un extremo del componente, conocido como efecto lápida o tombstoning.
Empiece por revisar cada par de pads. Siga la trayectoria conductora de cada pad a través de todas las capas conectadas. Dos áreas superficiales de soldadura pueden parecer idénticas, aunque una se conecte mediante vías a un plano amplio y la otra llegue únicamente a una pista estrecha. Por tanto, unas dimensiones iguales de los pads no demuestran un comportamiento térmico igual.
Un componente levantado por efecto lápida o mal humectado demuestra que existe un defecto de ensamblaje, no que su causa raíz sea térmica. Revise los depósitos de pasta, la colocación, la soldabilidad y el historial real de calentamiento antes de elegir una corrección. La calidad del ensamblaje combina los efectos del volumen de soldadura, calidad de placa, colocación y condiciones de reflujo.
Cuando las restricciones eléctricas lo permitan, compare una entrada de pistas más simétrica, geometrías de conexión equivalentes o una solución de alivio térmico. No añada radios indiscriminadamente. En el ejemplo de vías térmicas PowerPAD, la trayectoria especificada de evacuación usa conexiones continuas al plano, no alivios térmicos.
Trate el comportamiento del flujo de soldadura de una vía y su conexión conductora como cuestiones distintas. Cerrar una vía de escape de soldadura no demuestra que ambos pads tengan ahora vías térmicas equivalentes. Registre ambos mecanismos cuando un cambio de diseño solo resuelva uno de ellos.
Revisar los componentes grandes junto a piezas sensibles al calor
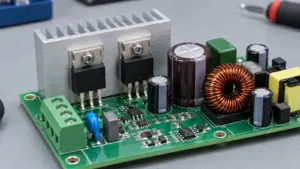
Los componentes grandes situados junto a piezas sensibles al calor requieren una revisión conjunta, porque un ajuste que beneficie a una ubicación puede poner en riesgo otra. Examine el conector, blindaje, inductor, condensador o encapsulado de potencia concreto junto con sus vecinos más pequeños. El tamaño físico es una señal para la evaluación preliminar; los límites de ensamblaje del fabricante del componente siguen siendo la información determinante.
La ubicación de los componentes también puede afectar a su exposición al calentamiento. Un conector alto o un blindaje puede modificar la circulación local alrededor de las piezas cercanas; su importancia depende del sistema de calentamiento y de la geometría. Incluya disposición, sombras y proximidad de componentes altos al revisar el aporte de calor.
Marque por separado la unión que podría calentarse lentamente y el componente que podría imponer un límite. Los terminales de soldadura de un conector, su cuerpo de plástico y un pequeño componente pasivo cercano no tienen por qué presentar la misma temperatura. No deduzca que el conector tolera una mayor exposición solo porque se calienta lentamente.
Revise las alternativas prácticas con el diseñador del circuito: reubicar la pieza pequeña, girar el conector, cambiar la disposición local o seleccionar un componente compatible con el ensamblaje. Preserve el funcionamiento del desacoplo, la integridad de señal, el ajuste mecánico y las trayectorias de corriente. «Alejarlo más» no es una instrucción completa sin esas restricciones.
Distinga el calor de funcionamiento del calor de ensamblaje. Un componente que disipa una potencia considerable durante el uso no es necesariamente el elemento que más tarda en calentarse durante el reflujo de una placa sin alimentación. Utilice su construcción y sus conexiones para identificar el riesgo y, después, su documentación de ensamblaje para establecer la limitación pertinente.
Comparar las medidas de mitigación en el diseño antes de cambiar el proceso
Para lograr el equilibrio térmico en el ensamblaje de PCB, debe darse prioridad a las medidas de mitigación en el diseño cuando un cambio local elimine un conflicto evitable sin perjudicar la función eléctrica. El ajuste del proceso sigue siendo adecuado cuando los conjuntos representativos pueden cumplir simultáneamente todos los límites pertinentes. Modifique el diseño cuando sea necesario si las zonas calientes y frías no caben simultáneamente en la ventana admisible.
Utilice la siguiente matriz para convertir las observaciones de diseño en acciones de revisión. Cada riesgo es una hipótesis que debe investigarse, no un defecto previsto ni una clasificación de temperatura medida.
| Característica de diseño | Efecto de la masa térmica | Riesgo potencial de ensamblaje | Opción de diseño | Información para la validación |
|---|---|---|---|---|
| Gran plano de cobre | Añade capacidad térmica distribuida del cobre y vías conductoras; las uniones conectadas pueden calentarse con retraso | Exposición insuficiente de las uniones mientras otras ubicaciones se acercan a sus límites | Preserve los planos necesarios; revise la asimetría local evitable o la ubicación de los componentes | Marque los grupos de uniones conectadas al plano, las capas afectadas y una región de contraste |
| Conexión asimétrica de los pads | Acopla los pads opuestos a vías térmicas diferentes | Humectación desigual, desplazamiento del componente o efecto lápida | Compare la entrada de pistas y la geometría de conexión; use alivio térmico solo cuando esté permitido | Identifique el par de pads y la diferencia geométrica exacta |
| Conector de gran masa | Los terminales metálicos y la construcción de la carcasa añaden carga local; la altura del cuerpo puede afectar a la exposición | Humectación tardía de las uniones o exposición excesiva en otras ubicaciones | Reubique o gire dentro de las restricciones de acoplamiento; revise la selección del componente | Proporcione los límites del conector y distinga los riesgos de los terminales de los del cuerpo |
| Región de potencia densa | Concentra cobre, vías y cargas de componentes | Margen de proceso estrecho entre los requisitos de las uniones y los de los componentes | Revise la agrupación y las conexiones entre capas sin comprometer el retorno de potencia ni la refrigeración | Identifique la región, las restricciones eléctricas que se mantienen y los componentes limitantes |
| Pieza pequeña junto a una gran masa | Los elementos pequeños y grandes pueden responder de forma diferente; la exposición local puede variar | Humectación desigual o exposición excesiva de la pieza más pequeña | Reubique dentro de las restricciones del circuito; compare las conexiones de ambos pads | Marque la pieza pequeña, la masa vecina y los requisitos contrapuestos |
| Distribución desigual de componentes | Crea regiones con distinta densidad de componentes en la placa o el panel | Historiales térmicos diferentes o selección de muestras no representativas | Revise la distribución, la disposición del panel y la orientación permitida | Indique la variante de componentes montados, la posición en el panel, la orientación y la pasada de ensamblaje |
No añada cobre simplemente para que una representación de la cobertura parezca simétrica. El cobre añadido puede cambiar el comportamiento eléctrico y la red de transferencia de calor. A la inversa, eliminar una conexión necesaria a un plano para simplificar la soldadura puede comprometer los requisitos de funcionamiento del producto. Obtenga la aprobación del responsable eléctrico antes de aceptar cualquiera de estas soluciones.
Al cambiar el espesor del cobre o la geometría de conexión, incluya la viabilidad de fabricación en la decisión. el proveedor de referencia señala que el espesor inicial del cobre afecta a las dimensiones de pista y separación que pueden conseguirse. Por tanto, cualquier estrechamiento o alivio propuesto debe comprobarse frente a las reglas de fabricación seleccionadas, no copiarse de un apilado diferente.
La pregunta útil es si el cambio propuesto elimina la restricción identificada. Un ajuste del horno que haga aceptable una unión problemática, pero lleve otro componente más allá de su límite, no resuelve el conflicto de diseño.
Definir las ubicaciones calientes y frías para la entrega a validación del reflujo
La documentación térmica de entrega debe identificar las regiones candidatas y el motivo de su importancia, dejando al ingeniero de validación la selección final de los puntos de medición y de la ventana de proceso. Distinga entre una unión que podría calentarse lentamente, un componente que podría recibir una exposición elevada y un par de pads asimétricos. Son objetos de revisión diferentes, aunque se encuentren en la misma zona.
Anote las vistas de ensamblaje con las referencias de los componentes, la cara de la placa, los límites de las regiones y los vínculos a las capas de cobre afectadas. Incluya regiones tanto densas como poco pobladas en lugar de seleccionar únicamente el componente más grande. Especifique si el riesgo afecta a la exposición térmica de la unión soldada, a la del cuerpo del componente o a una diferencia entre uniones adyacentes.
Las temperaturas reales dependen de la ubicación y los componentes circundantes; los ajustes del horno no representan directamente la temperatura de las uniones. Por eso, el diseño anotado es un dato de entrada para la validación, no un sustituto de esta.
| Elemento de entrega | Información que debe proporcionarse | Decisión que permite tomar |
|---|---|---|
| Identificación controlada de la configuración de fabricación | Revisión de la placa, variante de la lista de materiales (BOM), cara de ensamblaje, plano del panel y secuencia de ensamblaje | Determinar si la configuración ensayada representa el producto autorizado para fabricación |
| Evidencias del cobre y las conexiones | Apilado de capas, requisito de cobre terminado, conectividad de los planos, vías pertinentes y vistas de los pares de pads | Determinar si la diferencia térmica sospechada existe en el diseño real |
| Límites contrapuestos | Documentos de ensamblaje de los componentes concretos, directrices de la pasta de soldadura, requisitos de la placa e historial de exposición aplicable | Determinar qué restricciones de las uniones y los materiales deben cumplirse simultáneamente |
| Condiciones de proceso representativas | Orientación prevista, configuración del panel o soporte portaplacas, condición de carga y pasada de reflujo | Determinar qué cambios podrían hacer que las evidencias anteriores dejaran de ser representativas |
| Evidencias de cierre del riesgo | Registros de temperatura correlacionados, resultados de inspección, revisión de diseño aceptada y revisores responsables | Determinar si se ha demostrado que el riesgo de diseño es aceptable |
El ingeniero de procesos debe decidir las ubicaciones finales de los sensores, los métodos de fijación, la idoneidad de los instrumentos y la ventana de aceptación. Esta entrega no prescribe una diferencia de temperatura, una temperatura máxima ni una receta de horno universales.
Antes de considerar aplicable un ensayo anterior, compare su apilado, configuración de componentes montados, configuración de panel y secuencia de ensamblaje con los de la fabricación propuesta. Un informe útil relaciona los puntos medidos con el mapa de riesgos y explica cómo las condiciones seleccionadas representan la configuración de producción prevista.
Cada riesgo señalado necesita una resolución, pero no necesariamente un punto de medición propio. El ingeniero de procesos puede justificar una cobertura representativa cuando las regiones sean equivalentes. Exija que esa justificación identifique la construcción común y las condiciones limitantes; la mera comodidad de la ubicación de un sensor no demuestra equivalencia.
Registrar las decisiones DFM y los riesgos térmicos restantes
Una decisión DFM térmica debe indicar qué se ha cambiado, qué restricción se ha mantenido, quién acepta el compromiso y qué evidencias cierran el riesgo. Una comprobación de reglas de diseño verifica la geometría frente a las reglas configuradas; no demuestra que exista una ventana de soldadura. Mantenga vinculada la decisión de diseño con su requisito de validación.
Considere un controlador ilustrativo Rev C, riesgo TB-03, no un resultado de ensayo de producción: R17 está junto al conector J2, con un pad conectado directamente a una región de masa y el otro conectado mediante una pista estrecha. La resolución propuesta es evaluar conexiones equivalentes mediante estrechamientos de pista sin interrumpir el plano de masa necesario. Diseño eléctrico es responsable de aprobar la corriente y la trayectoria de retorno; diseño de la placa, de la vista revisada del par de pads; fabricación, de la validación térmica representativa; y calidad, de la revisión de las evidencias de inspección vinculadas. La autorización para fabricación exige que la geometría aceptada y las evidencias de respaldo hagan referencia a la misma revisión controlada.
Ese registro es más útil que «optimizar el perfil», porque identifica el elemento afectado, conserva la restricción eléctrica y define el cierre. Un diseño que no se modifica también necesita una justificación: por ejemplo, la trayectoria de corriente requerida impide cambiar el alivio térmico, de modo que la aceptación depende de la validación documentada de la geometría conservada.
Registre los cambios que obligan a una nueva revisión, como una modificación del apilado de cobre, la sustitución de un conector, un cambio en los componentes montados o una configuración de panel diferente. No traslade automáticamente una decisión térmica a una configuración de fabricación sustancialmente distinta.
Aplicar las especificaciones y normas correctas
Las restricciones térmicas aplicables proceden del componente, la placa y el proceso de ensamblaje reales. Lea conjuntamente las directrices de ensamblaje del componente, los requisitos del proveedor de pasta de soldadura y la especificación acordada de la PCB sin ensamblar. Un diagrama de perfil genérico no sustituye a ese conjunto de documentos.
J-STD-020 trata de la clasificación de sensibilidad a la humedad y al reflujo de los dispositivos no herméticos de montaje superficial a los que se aplica. Una exposición de clasificación no es automáticamente la receta de producción de la placa. Distinga requisitos de la unión y límites del cuerpo del componente; mantenga esa distinción al convertir los documentos en criterios de validación.
Las directrices de diseño específicas del encapsulado también tienen prioridad sobre una sugerencia genérica de reducir las conexiones térmicas. Preserve las conexiones requeridas del pad expuesto y de las vías, salvo que el diseñador responsable apruebe una alternativa respaldada por evidencias.
Mantenga separadas las evidencias de temperatura y las de calidad de las uniones. Un registro térmico aceptable no demuestra, por sí solo, la calidad de ejecución de todas las uniones. Del mismo modo, una muestra de aspecto aceptable no demuestra que exista margen térmico en toda la configuración de fabricación. Acuerde el enfoque de inspección y los requisitos de aceptación del producto junto con la validación, incluida una evaluación adecuada de las uniones ocultas bajo los encapsulados.
Aplicar la revisión a cinco situaciones de diseño
Las siguientes situaciones muestran cómo cambia una misma revisión según el conjunto. Son situaciones de diseño representativas, no resultados de producción comunicados por JASPER. Cada una requiere un mapa de riesgos diferente, no una receta universal diferente.
1. Conector de potencia junto a pequeños componentes pasivos
Señale por separado los terminales del conector y los pares de pads de los componentes pasivos cercanos. Compruebe si la conexión a un plano de un componente pasivo agrava la diferencia local. Evalúe la reubicación dentro de las restricciones del circuito y del acoplamiento antes de pedir al ingeniero de procesos que aumente la exposición general. Incluya en la entrega los límites del cuerpo del conector concreto.
2. Dispositivo de potencia con pad expuesto en una región con abundante cobre
Preserve la trayectoria de evacuación del calor de funcionamiento que requiere el encapsulado. Investigue el riesgo de la unión soldada sin añadir automáticamente alivio térmico a la red de vías térmicas. Marque la región y los componentes limitantes vecinos para que la validación abarque tanto las uniones requeridas como el conjunto circundante.
3. Región densa junto a una sección de señal poco poblada
Compare las dos regiones con la misma revisión de placa y el mismo apilado. Identifique el grupo de uniones que podría calentarse con retraso y la pieza cuya exposición permitida podría restringir el ajuste. Evite tratar la temperatura media de la placa como prueba de que ambas regiones cumplen sus requisitos individuales.
4. Variante de producto con menos componentes montados
Una variante que elimina un conector, un blindaje o un grupo de componentes cambia la configuración de componentes utilizada en la revisión. Compare el patrón revisado de carga y exposición con la configuración validada. Documente la justificación de equivalencia o identifique la validación adicional necesaria; no suponga que la versión con menos componentes es automáticamente más sencilla.
5. Ensamblaje a doble cara en un panel de producción
Indique qué cara y qué pasada de ensamblaje cubre el mapa de riesgos. Incluya los bordes de transporte del panel, los soportes portaplacas y la orientación cuando afecten a la fabricación prevista. Identifique los componentes ya ensamblados cuyos límites de exposición sigan siendo pertinentes. Mantenga esta revisión térmica separada de las decisiones sobre soporte, transporte y deformación de la placa.
Preguntas frecuentes
¿Cómo puede afectar el equilibrio de cobre al ensamblaje por reflujo?
La distribución del cobre modifica el almacenamiento y la transferencia de calor alrededor de las uniones soldadas. Los planos amplios, el cobre más grueso y las conexiones multicapa pueden generar respuestas diferentes en un mismo conjunto. Revíselos junto con la configuración de componentes montados y las condiciones de calentamiento y, después, valide las regiones identificadas. La igualdad de cobertura de cobre, por sí sola, no demuestra que el proceso de reflujo sea adecuado.
¿Por qué pueden calentarse a distinta velocidad los pads vecinos?
Los pads vecinos pueden conectarse a cantidades diferentes de cobre mediante pistas, planos y vías. Esto modifica sus vías térmicas incluso cuando sus dimensiones superficiales coinciden. La exposición desigual también puede contribuir. Investigue la pasta, la colocación y la soldabilidad junto con las evidencias de calentamiento antes de atribuir un defecto a la asimetría térmica.
¿Puede una sola receta de horno compensar todas las diferencias de masa térmica?
No puede suponerse que una sola receta de horno se adapte a todas las diferencias de masa térmica. La cuestión pertinente es si un conjunto representativo cumple los requisitos de las uniones soldadas sin superar los límites de los componentes y de la placa. Cuando esos requisitos entran en conflicto, pueden ser necesarios cambios de diseño o de componentes, en lugar de limitarse a seguir ajustando el proceso.
¿Qué áreas del diseño deben señalarse para validar el perfil de temperatura?
Señale los grupos de uniones en zonas con abundante cobre, los pares de pads asimétricos, los conectores grandes, las regiones de potencia densas, las piezas pequeñas junto a grandes masas y las áreas con configuraciones de componentes contrastantes. Identifique el riesgo concreto en cada ubicación e incluya las variantes y pasadas de ensamblaje pertinentes. A continuación, el ingeniero de validación selecciona los puntos finales de medición y los criterios de aceptación.
¿Cuándo debe corregirse un riesgo térmico de ensamblaje en el diseño en lugar de ajustar el proceso?
Corrija el riesgo en el diseño cuando pueda eliminarse una diferencia evitable de conexión o ubicación sin comprometer la función eléctrica, o cuando el conjunto no pueda cumplir simultáneamente sus requisitos térmicos contrapuestos. Utilice el ajuste del proceso cuando una validación representativa demuestre la compatibilidad. Cierre la decisión con evidencias vinculadas de diseño, temperatura e inspección.
¿Son siempre los alivios térmicos la corrección adecuada?
Los alivios térmicos no siempre son adecuados, porque algunas conexiones deben transportar corriente o conducir el calor de funcionamiento hacia un plano. Las directrices del encapsulado pueden exigir conexiones continuas en las vías térmicas. Compare el alivio propuesto con los requisitos eléctricos, térmicos y de fabricación reales antes de aceptarlo como una mejora de la soldadura.
¿Mejora automáticamente un cobre más grueso el equilibrio térmico del ensamblaje?
Un cobre más grueso no mejora automáticamente el equilibrio térmico del ensamblaje. Modifica la capacidad térmica y la conducción locales, mientras que el resto de la placa y el proceso de calentamiento siguen influyendo en la respuesta de temperatura. Especifique los requisitos reales de cobre terminado y revise la distribución entre capas, en lugar de seleccionar el espesor únicamente para igualar el calentamiento durante el reflujo.
¿Qué debe incluir una entrega de documentación DFM térmica?
Incluya la revisión controlada del conjunto, la variante de componentes montados, el apilado de capas, las regiones de riesgo marcadas, las conexiones de pads pertinentes, los límites de los componentes y las condiciones previstas del panel y del proceso. Identifique a los revisores responsables y las evidencias de cierre. Deje al ingeniero de procesos la ubicación final de los puntos de medición y la ventana de reflujo validada, en lugar de prescribirlas únicamente a partir del diseño.
Siguiente paso: enviar un mapa de riesgos térmicos con los archivos de ensamblaje
Una revisión térmica útil comienza con las evidencias de diseño, no con una solicitud de un ajuste estándar del horno. Prepare los datos de fabricación y ensamblaje, el apilado, la BOM con referencias exactas de los componentes, la información de colocación y la configuración del panel. Añada regiones anotadas que expliquen el desequilibrio sospechado y las restricciones eléctricas que no pueden modificarse.
Envíe ese paquete a JASPER al tratar los servicios de ensamblaje de PCB. Pregunte qué riesgos requieren una decisión de diseño y cuáles requieren validación del proceso. El resultado buscado es una decisión trazable para cada riesgo térmico, con una responsabilidad clara de demostrar que el conjunto previsto cumple sus requisitos.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.