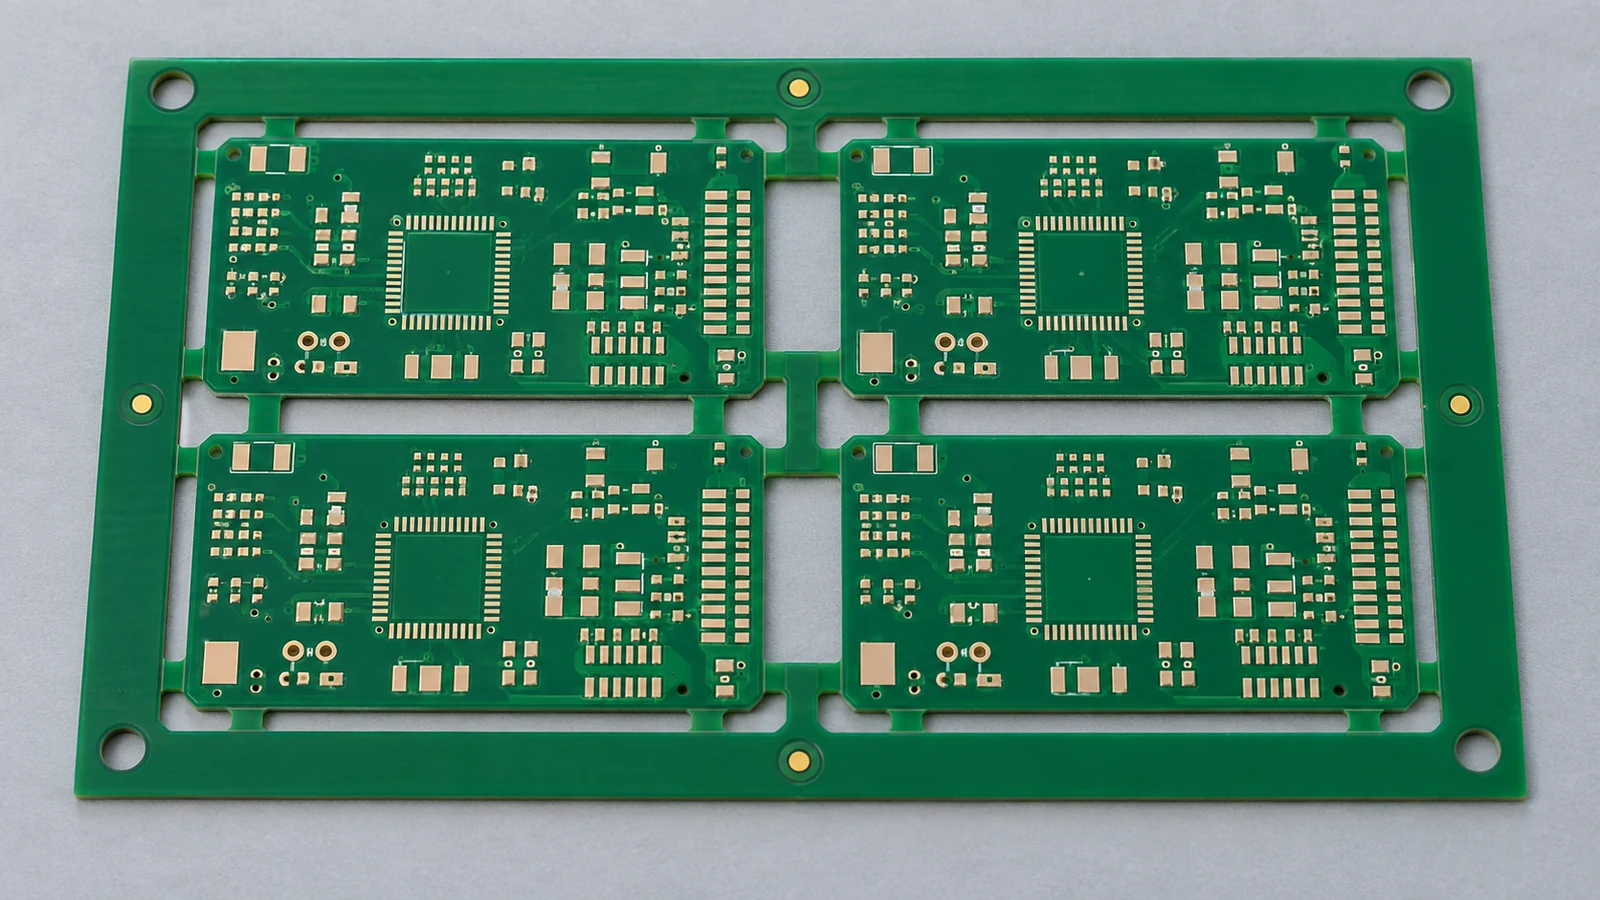
El estrés en los componentes al despanelizar PCB es la carga mecánica que se transmite a los componentes, las uniones soldadas y el laminado próximo cuando una placa ensamblada (PCBA) se separa de su panel. Contrólelo revisando la trayectoria de separación, la posición y orientación de los componentes, y el soporte disponible durante todo el corte. Ninguna distancia al borde ni ningún límite de deformación de la placa, por sí solos, garantizan la seguridad de todos los ensamblajes. Utilice los requisitos de los componentes seleccionados y el proceso de separación real para establecer los criterios de aceptación y, después, valide las ubicaciones de mayor riesgo antes de autorizar la producción.
- Comprenda la trayectoria de carga antes de elegir un proceso de separación
- Identifique los componentes sensibles al estrés próximos a la trayectoria de separación
- Compare el fresado, el ranurado en V y otros métodos de separación
- Revise las lengüetas, los ranurados y el acceso de herramientas en el diseño del panel
- Adapte el elemento de separación al equipo
- Revise la última conexión, no solo el primer corte
- Apoye la placa durante la separación y la manipulación
- Planifique la medición de deformación cuando el riesgo la justifique
- Establezca la especificación aplicable antes de ensayar
- Mida el evento que describe el requisito
- Elabore un plan de medición de proyecto repetible
- Aplique la revisión a cinco situaciones de ensamblaje
- Placa compacta de sensor con un MLCC junto a una lengüeta
- Placa de control larga separada a lo largo de ranurados en V
- Placa de procesador con un FCBGA cerca de un raíl extraíble
- Placa de interfaz con un conector saliente
- Placa delgada que pasa del fresado a la separación por láser
- Cierre los riesgos de despanelizado antes de autorizar la producción
- Preguntas frecuentes
- ¿Puede una placa superar la prueba funcional después de que un componente sufra daños mecánicos?
- ¿A qué distancia de un borde de despanelizado puede colocarse un condensador cerámico?
- ¿El despanelizado por fresado elimina toda la tensión mecánica de la placa?
- ¿Cuándo resulta útil medir la deformación en un proceso de separación de PCBA?
- ¿Debe revisarse la orientación de los componentes cerca de una lengüeta de separación?
- ¿Puede un condensador con terminaciones flexibles sustituir un cambio del proceso de separación?
- ¿Qué debe contener un informe de deformación durante el despanelizado?
- ¿Qué cambios requieren una nueva revisión del riesgo de despanelizado?
- Prepare la revisión de separación con JASPER
Comprenda la trayectoria de carga antes de elegir un proceso de separación
El riesgo del despanelizado sigue la trayectoria de carga desde el equipo de separación, a través de la placa apoyada, hasta la fijación del componente. Un borde limpio no demuestra que esa trayectoria de carga haya sido inocua. Revise qué se flexiona, qué permanece sujeto y qué queda sin soporte a medida que desaparece cada conexión con el panel.
En un condensador cerámico, la deformación de la placa desplaza las superficies de cobre para soldadura y carga las terminaciones soldadas. Una deformación excesiva puede agrietar la cerámica. Otros ensamblajes pueden sufrir daños en las uniones soldadas, levantamiento de pads o fractura del laminado bajo el pad, conocida como pad cratering. Estos son mecanismos de fallo distintos, no nombres intercambiables para una unión soldada visiblemente rota.
La tensión mecánica y la deformación unitaria también son diferentes. La tensión mecánica describe la carga mecánica interna por unidad de superficie; la deformación unitaria describe el cambio de longitud respecto de la longitud original. Una galga extensométrica montada en la placa mide la deformación unitaria local de esta, no la tensión mecánica dentro del cuerpo cerámico ni en cada unión soldada. Para relacionar esa medición con un daño, deben considerarse las condiciones aplicables al componente y al ensamblaje.
Para la revisión, siga la secuencia completa: cargar el panel, posicionarlo, sujetarlo, separar las placas, liberar el utillaje y transferir cada placa. Esta revisión de cargas transitorias es distinta de la evaluación del alabeo global de la placa.
Identifique los componentes sensibles al estrés próximos a la trayectoria de separación
Los componentes sensibles al estrés deben localizarse con respecto a la trayectoria real de corte, ranurado o retirada de lengüetas, no solo con respecto al contorno de la placa terminada. Empiece por los condensadores cerámicos multicapa y, después, incluya los encapsulados con restricciones de manipulación del proveedor y los componentes cuyo peso o saliente modifique la forma de apoyar la placa.
Registre el designador de referencia, la referencia de fabricante, el encapsulado, la cara de montaje y la orientación de cada componente. Acote el cuerpo, la terminación o la superficie de soldadura pertinente con respecto al elemento de separación e indique qué referencias geométricas utiliza cada cota. La distancia del cuerpo al borde y la distancia de la superficie de soldadura a la lengüeta responden a preguntas distintas; no las mezcle al revisar las separaciones.
La orientación merece una decisión específica. La alineación paralela a la línea de separación es una medida de diseño que debe evaluarse. Para un condensador cerámico multicapa (MLCC) de dos terminales, identifique explícitamente el eje que une los terminales. Considere la alineación paralela como un punto de partida, no como una prueba de seguridad: una lengüeta desplazada, una esquina, una ranura o un cambio en la disposición de los apoyos pueden modificar la dirección de flexión local.
Utilice esta matriz de revisión del proyecto para vincular cada exposición al riesgo con una acción y un resultado observable.
| Factor de riesgo | Componente o zona afectados | Interacción con la separación | Opción de mitigación | Evidencia de verificación |
|---|---|---|---|---|
| Componentes cerámicos próximos al borde | Cuerpos, terminaciones y superficies de soldadura de MLCC | La flexión local carga el componente cerámico soldado | Reubicar o reorientar el componente; revisar una alternativa resistente a la flexión y adecuada eléctricamente | Recomendaciones aprobadas del componente, diseño acotado y resultados de deformación local cuando se requieran |
| Ubicación de las lengüetas de separación | Componentes junto a una lengüeta o un estrechamiento de la placa | La retirada de la lengüeta concentra la carga cerca de su unión | Mover la lengüeta, eliminarla por mecanizado o proporcionar soporte local | Plano de lengüetas aprobado, secuencia de corte y ensayo instrumentado cuando esté justificado |
| Trayectoria del ranurado en V | Componentes situados a lo largo de la línea ranurada | La carga de las cuchillas y el espesor residual afectan a la separación | Adaptar la geometría del ranurado al equipo de separación y cualificar los ajustes de las cuchillas | Mediciones de fabricación, receta de proceso controlada y ensayo del proceso |
| Tramo de placa sin soporte | Zonas flexibles entre apoyos | El corte o la sujeción flexionan el tramo | Añadir soporte que no dañe los componentes cerca de la carga activa | Mapa de contactos del utillaje y observación desde la carga hasta la descarga |
| Efecto de palanca del conector | Uniones del conector y componentes adyacentes | El agarre o las fuerzas de los cables flexionan la placa | Sujetar la placa por zonas aprobadas; retener los cables por separado | Instrucción de trabajo y ensayo de transferencia o inserción |
| Manipulación después de la separación | Placa liberada, esquinas frágiles y componentes del borde | La extracción, el apilado o el acabado de los bordes añaden carga | Definir una retirada con soporte y una colocación protectora en bandejas | Observación de la manipulación, revisión de las bandejas y registro de la deformación pertinente |
Compare el fresado, el ranurado en V y otros métodos de separación
Los métodos de separación deben compararse por la forma en que cargan la placa con componentes montados y por la evidencia necesaria para cualificarlos. El ranurado en V es una característica del panel, no una descripción completa de la operación de separación. Romper manualmente una placa ranurada no equivale a separarla con un sistema de cuchillas controlado.
Los métodos siguientes son alternativas prácticas para esta revisión, no una clasificación universal de mayor a menor seguridad. Los fabricantes de equipos distinguen entre fresado, aserrado, corte láser, separación de placas ranuradas y eliminación local de recortes; su idoneidad depende del panel y del proceso.
| Método de separación | Interacción con el ensamblaje | Principal prioridad de revisión | Verificación adecuada |
|---|---|---|---|
| Fresado | Una herramienta de corte giratoria elimina las lengüetas o el material de la placa | Acceso de la fresa, retención de la placa liberada, parámetros de corte y extracción de residuos | Ensayo con el utillaje de producción, inspección de bordes y medición de deformación local cuando se requiera |
| Separación de ranurados en V mediante cuchillas | Las cuchillas separan el material residual a lo largo de una ranura | Uniformidad del ranurado, alineación de cuchillas, secuencia de pasadas y distancia a los componentes | Paneles ranurados reales, receta de cuchillas controlada y soporte repetible |
| Rotura manual | La flexión o torsión aplicada por el operario fractura las lengüetas o los ranurados | Posición de agarre, variabilidad del movimiento y carga transmitida a componentes sensibles | Justificación documentada y ensayos representativos con operarios; sustituir el método cuando el control sea insuficiente |
| Punzonado o corte de lengüetas | Un punzón o una herramienta de corte local elimina las conexiones | Soporte adaptado, espacio libre para la herramienta y eliminación completa de la lengüeta | Ensayo del utillaje, inspección de la placa retenida y registro de deformación cuando esté justificado |
| Aserrado | Una sierra elimina material a lo largo de una línea de corte | Espacio libre para la hoja, sujeción, acceso en línea recta y limpieza | Ensayo de corte y liberación representativo de la producción |
| Separación por láser | La energía sin contacto elimina material a lo largo de la trayectoria | Compatibilidad de materiales, efectos térmicos, extracción y manipulación posterior | Evaluación del borde cortado y de la limpieza, junto con una revisión del utillaje y de la descarga |
El fresado puede evitar que una lengüeta se flexione deliberadamente hasta fracturarse, pero no elimina las cargas del utillaje ni de la manipulación. Sujete tanto el marco como las placas individuales mientras se fresan las lengüetas de conexión. Esta distinción importa en la última lengüeta, cuando, de otro modo, la placa pierde su conexión con el marco.
Para paneles ranurados, la documentación de MAESTRO 4S de cab describe una reducción de la carga mediante pasadas escalonadas de las cuchillas en una configuración concreta. Utilícela como evidencia de la importancia del proceso con cuchillas, no como autorización para copiar la geometría o los ajustes de su ejemplo en otro ensamblaje.
La separación por láser elimina el contacto directo con la herramienta de corte, pero sigue requiriendo la cualificación del proceso. Incluya la ablación térmica capa a capa y la extracción de humos en la revisión del proceso láser. Revise la respuesta del material y la secuencia de manipulación, en lugar de equiparar el corte sin contacto con un riesgo nulo en toda la estación de fabricación.
Revise las lengüetas, los ranurados y el acceso de herramientas en el diseño del panel
Las lengüetas, los ranurados y el acceso de herramientas deben revisarse conjuntamente porque modificar un elemento de separación cambia tanto la carga local como la retención disponible para la placa. Apruebe un plano de separación que muestre el ensamblaje con sus componentes, las interfaces con el utillaje y la secuencia, no solo el contorno de la PCB sin ensamblar.
Adapte el elemento de separación al equipo
En un ensamblaje que se separa por fresado, identifique qué conexiones se eliminan por mecanizado y cuáles, si las hay, quedan para otra operación. Confirme el acceso de la fresa y de los elementos que la rodean en ambas caras del panel. No basta con que la línea central de la herramienta esté despejada si el cuerpo de un conector, un componente de la cara inferior o un contacto del utillaje ocupa el espacio circundante.
En un ensamblaje ranurado, defina la ubicación de la ranura y el espesor residual en los datos de fabricación y, después, compatibilícelos con los requisitos del equipo de separación. El material restante forma parte del sistema mecánico. Inspeccione paneles recibidos representativos en lugar de suponer que el plano por sí solo establece la condición de producción.
Revise la última conexión, no solo el primer corte
Marque el orden de retirada de las lengüetas e identifique qué sostiene cada placa después de cada paso. No deje una esquina sensible unida por una sola conexión simplemente porque esa secuencia reduzca el recorrido de la máquina. Considere si el marco puede desplazarse contra una placa liberada y si el operario debe flexionar el ensamblaje para retirarlo.
Incluya el recorte de restos de lengüetas, el lijado o una segunda operación de separación en la misma revisión. Retirar correctamente el panel principal no cualifica una operación posterior de acabado sin control. Controle flexión y torsión después del montaje de condensadores, también durante el acabado.
Apoye la placa durante la separación y la manipulación
El soporte de la placa debe contrarrestar la carga de separación sin presionar los componentes ni forzar el ensamblaje a adoptar una forma deformada. Apoye únicamente en zonas de contacto aprobadas y mantenga la retención después del corte final. Los utillajes específicos para fresado utilizan elementos de posicionamiento y apoyo para controlar el movimiento de la placa durante la separación.
Revise el utillaje con respecto a la cara inferior con todos sus componentes montados. Identifique los contactos de apoyo, los pasadores de posicionamiento, las sujeciones, las zonas de vacío y los alojamientos de holgura. Compruebe que ningún apoyo contacte con una unión soldada, un cuerpo cerámico o un terminal saliente. Un utillaje compatible con una PCB sin ensamblar puede interferir con su versión ensamblada.
Observe la carga y el cierre de las sujeciones antes de evaluar el corte. El operario no debería tener que presionar la placa hasta aplanarla contra un alojamiento que no se adapte a ella. Durante la descarga, libere las sujeciones en un orden definido y levante la placa desde zonas aprobadas, en lugar de tirar de un conector saliente. Incluya en esta revisión los cables conectados y cualquier equipo de prueba temporal.
No sustituya una placa con todos los componentes de producción por una placa sin ensamblar cuando la ausencia de dichos componentes cambie la rigidez, la masa o el acceso del utillaje. Un ensayo con una placa sin ensamblar puede determinar el espacio libre para la herramienta, pero no representa automáticamente la respuesta mecánica del ensamblaje.
Mantenga la primera operación posterior dentro del alcance de la revisión. Coloque las placas separadas en bandejas que eviten cargar las zonas sensibles e incluya la inserción de conectores cuando se realice inmediatamente después de la separación. En el ejemplo de ensamblaje FCBGA con ENIG, romper las guías laterales e insertar conectores manualmente son operaciones mecánicamente severas que requieren evaluación.
Planifique la medición de deformación cuando el riesgo la justifique
La medición de deformación resulta útil cuando una decisión de diseño o de proceso no puede justificarse con confianza a partir de las recomendaciones aplicables a los componentes y de la evidencia de producción ya establecida. Priorice los componentes cerámicos próximos al borde, las ubicaciones de encapsulados con restricciones, las condiciones de apoyo cambiantes, las operaciones manuales y los cambios de proceso asociados con fallos sin explicación.
Establezca la especificación aplicable antes de ensayar
IPC/JEDEC-9704A, guía para el ensayo con galgas extensométricas de ensamblajes de circuitos impresos, proporciona una metodología para medir la deformación de ensamblajes durante la fabricación, las pruebas y la manipulación. Su alcance público identifica la deformación y la velocidad de deformación como magnitudes pertinentes y reconoce los límites establecidos por clientes, proveedores de componentes o prácticas internas. No constituye un límite universal de aceptación de componentes.
Obtenga el requisito de manipulación o de deformación de placa aplicable al componente seleccionado e identifique la estructura de la placa, la configuración de fijación, la ubicación de la galga y la magnitud de deformación a los que se aplica. El desplazamiento de flexión de una placa en un utillaje de cualificación de componentes no es automáticamente un desplazamiento admisible para un panel de producción ensamblado.
Cuando no exista un límite transferible, acuerde un método de cualificación con el proveedor del componente y el responsable de fiabilidad del producto. Defina la evidencia necesaria para autorizar el proceso; no invente un umbral de microdeformación a partir de la página de equipos de otro proveedor o de un producto no relacionado.
Mida el evento que describe el requisito
La deformación unitaria local se expresa como ε = ΔL/L; una microdeformación, escrita µε, equivale a una deformación de 10^-6. Registre la velocidad de deformación en unidades compatibles, como µε/s. Conserve los signos de tracción y compresión. Compare la magnitud de deformación direccional o principal especificada con su criterio correspondiente; un resultado de velocidad de deformación no puede evaluarse frente a un límite definido únicamente para la deformación.
Seleccione las posiciones de las galgas alrededor de los componentes y de las trayectorias de carga que se evalúan. Una galga uniaxial mide la deformación a lo largo de su eje sensible. Una roseta proporciona varias mediciones direccionales a partir de las cuales pueden calcularse las deformaciones principales. Elija la disposición exigida por el plan de cualificación, en lugar de utilizar la ubicación más fácil de instrumentar.
Documente la cara de la placa, la orientación de la galga y su posición respecto del encapsulado. Registre el factor de galga, la configuración del puente, la referencia de cero y la compensación de temperatura; de lo contrario, la dependencia de la resistencia con la temperatura puede introducir errores de medición. Fije los cables de las galgas sin tirar de la placa ni obstaculizar la herramienta. Mantenga los componentes de producción cuando sea viable y evalúe el efecto de cualquier retirada o sustitución.
Elabore un plan de medición de proyecto repetible
Utilice el siguiente plan para que el experimento sea reproducible. Estos registros vinculan el resultado con el proceso ensayado, no solo con el nombre de una máquina.
| Registro de medición | Contenido requerido | Decisión que respalda |
|---|---|---|
| Identificación del ensamblaje | Revisión de PCB, apilado de capas, espesor, componentes montados y referencias de los componentes pertinentes | Si el hardware ensayado representa la producción |
| Disposición de sensores | Tipo de galga, ubicación, orientación, fijación y recorrido de los cables | Si las mediciones corresponden al requisito específico del componente |
| Configuración de adquisición | Comprobación de calibración, muestreo, ancho de banda, filtrado, disparo y ventana de registro | Si pueden capturarse y compararse eventos de corta duración |
| Condiciones del proceso | Revisión del utillaje, secuencia de sujeción, estado de la herramienta, receta, posición del panel y operario, cuando corresponda | Si se representaron la variación y la condición final de liberación de la placa |
| Resultados y decisión | Historiales temporales, magnitudes de deformación especificadas, límites aplicables, hallazgos de inspección y acciones correctivas | Si debe aprobarse, modificarse o repetirse la cualificación |
Registre desde la carga del panel hasta la colocación en la bandeja e identifique cada evento. Elija ajustes de adquisición que permitan resolver la duración del evento; demuestre que el filtrado o un muestreo insuficiente no han ocultado un pico relevante. Incluya ensayos repetidos y posiciones representativas del panel, con una cobertura de muestras acordada según el riesgo del producto, no según un número universal de muestras.
Un pico medido más bajo solo respalda una comparación de procesos cuando el hardware, la disposición de sensores y el análisis son comparables. No demuestra la ausencia de todos los modos de fallo. Complemente las mediciones con una inspección o un análisis a nivel de componente adecuados al daño sospechado y con las comprobaciones funcionales del producto.
Aplique la revisión a cinco situaciones de ensamblaje
Estas cinco situaciones de ensamblaje muestran cómo la exposición de los componentes al riesgo cambia la decisión de separación. Son ejemplos de ingeniería, no resultados de producción. En cada caso, cualifique la combinación de diseño, método, soporte y manipulación, en lugar de aprobar únicamente el nombre de una tecnología.
Placa compacta de sensor con un MLCC junto a una lengüeta
Revise si la lengüeta puede reubicarse antes de aceptar la posición del condensador. Compare el eje de los terminales con la dirección de flexión local prevista y compruebe el soporte bajo la zona afectada. Cuando los cambios de diseño estén restringidos, evalúe la retirada controlada de la lengüeta y determine si se necesita medir la deformación local. La opción de un condensador resistente a la flexión sigue requiriendo aprobación eléctrica y del encapsulado.
Placa de control larga separada a lo largo de ranurados en V
Céntrese en cómo se apoya la placa antes, durante y después del recorrido de las cuchillas. Revise conjuntamente la uniformidad de las ranuras y la secuencia permitida de cuchillas. Incluya en el ensayo las posiciones de los extremos y del interior del panel cuando sus condiciones de sujeción difieran. No deduzca la aceptabilidad a partir de una única muestra fácil de manipular ni de la ausencia de un defecto evidente en el borde.
Placa de procesador con un FCBGA cerca de un raíl extraíble
Utilice las recomendaciones del encapsulado exacto para identificar las magnitudes de deformación y los puntos de medición pertinentes. Evalúe la retirada del raíl como parte del proceso de la placa ensamblada, incluidos el cierre de las sujeciones y la liberación del utillaje. Investigue las cargas de rotura del ejemplo FCBGA sin extender conclusiones específicas de encapsulado y acabado a conjuntos distintos.
Placa de interfaz con un conector saliente
Compruebe tanto el espacio libre de corte como la forma en que el conector afecta a la descarga. El punto de agarre más cómodo también puede aplicar el mayor momento flector a la zona de fijación del conector. Defina un agarre que mantenga la placa apoyada y una retención independiente de los cables. Mantenga esta revisión centrada en la separación y la transferencia inmediata; el diseño más amplio del soporte mecánico corresponde a la revisión del soporte del ensamblaje.
Placa delgada que pasa del fresado a la separación por láser
Reevalúe el proceso en lugar de trasladar automáticamente la aprobación del fresado. Las fuerzas directas de la herramienta de corte cambian, pero la carga del utillaje y la recogida de la placa permanecen. Verifique el proceso láser con respecto al apilado de materiales y las necesidades de limpieza y, después, confirme que la placa recién liberada puede retirarse sin flexionarla. Mantenga puntos de medición comparables cuando se requiera un estudio de deformación antes y después del cambio.
Cierre los riesgos de despanelizado antes de autorizar la producción
Los riesgos de despanelizado se cierran cuando cada exposición significativa de un componente cuenta con un control aprobado y evidencia adecuada al mecanismo de fallo. Ni un corte limpio ni un resultado funcional satisfactorio, por sí solos, demuestran que los componentes mecánicamente sensibles estén libres de daños. Algunas grietas de condensadores son difíciles de detectar externamente y pueden degradar la resistencia de aislamiento.
Utilice una secuencia de aprobación definida: aprobar el mapa de riesgos, fijar el plano de separación, cualificar el utillaje y la receta, revisar la evidencia y, después, emitir la instrucción de trabajo. Asigne al diseñador de PCB la responsabilidad de los cambios de diseño, a ingeniería de fabricación la del proceso de separación y a ingeniería de calidad o fiabilidad la de la evidencia de aceptación. El responsable del producto resuelve cualquier decisión pendiente sobre riesgos.
Conserve las revisiones aprobadas de herramientas y utillajes, el mapa de apoyos, las restricciones de los componentes, los resultados de medición cuando se requieran y las instrucciones de manipulación para operarios. Incluya la última lengüeta, la retirada del raíl y la transferencia posterior en la operación aprobada.
Cuando se sospeche un daño, conserve las muestras y determine cuándo apareció por primera vez el defecto. Compare la evidencia antes y después de la separación y distinga entre agrietamiento de la cerámica, fractura de la unión y daño del laminado. Ante la sospecha de una grieta interna en un MLCC, un análisis de sección transversal situado adecuadamente puede revelar daños ocultos a la inspección externa. El mero descubrimiento después de la separación no establece la causa.
Defina los desencadenantes de una nueva cualificación en función de los cambios que alteren la trayectoria de carga: sustitución de componentes, estructura de la placa, geometría de lengüetas o ranurados, contactos del utillaje, secuencia de corte, ajustes de herramientas y manipulación. Un ensayo correctivo satisfactorio solo cierra las condiciones que realmente se han ensayado.
Preguntas frecuentes
Las siguientes respuestas abordan decisiones habituales sobre el estrés en los componentes al despanelizar PCB. Aplíquelas junto con la documentación de los componentes seleccionados y el proceso cualificado, especialmente al pasar de prototipos a producción o al transferir un ensamblaje entre líneas de fabricación.
¿Puede una placa superar la prueba funcional después de que un componente sufra daños mecánicos?
Sí. Un componente con daños mecánicos puede seguir funcionando eléctricamente en las condiciones de una prueba inmediata. Una grieta cerámica puede perjudicar posteriormente la resistencia de aislamiento o adquirir relevancia eléctrica en otras condiciones. Las pruebas funcionales son útiles, pero no sustituyen la prevención, la cualificación del proceso ni el análisis de daños seleccionado para el mecanismo de fallo sospechado.
¿A qué distancia de un borde de despanelizado puede colocarse un condensador cerámico?
No existe una distancia segura universal para todos los condensadores cerámicos y procesos de separación. Determine la distancia a partir de las recomendaciones del componente seleccionado, su orientación, la ubicación de lengüetas o ranurados, la estructura de la placa y la disposición de los apoyos. Defina explícitamente la referencia de la cota y, después, valide el diseño y el método de producción propuestos cuando el riesgo mecánico siga siendo significativo.
¿El despanelizado por fresado elimina toda la tensión mecánica de la placa?
No. El fresado puede eliminar el material de conexión sin romper deliberadamente la placa, pero la sujeción, la interacción de la herramienta de corte, una última lengüeta sin soporte y la descarga aún pueden cargar el ensamblaje. Cualifique el proceso de fresado con su utillaje, secuencia de corte, estado de la herramienta y pasos de manipulación, en lugar de considerar el tipo de máquina como una prueba de seguridad.
¿Cuándo resulta útil medir la deformación en un proceso de separación de PCBA?
La medición de deformación resulta útil cuando los componentes sensibles, las distancias limitadas, la manipulación variable o un proceso de separación modificado generan incertidumbre sobre la carga mecánica. Establezca primero el criterio de aceptación aplicable y, después, instrumente ensamblajes representativos y registre la operación completa. Utilice los resultados para comparar controles y cualificar el proceso definido, no para afirmar que todos los componentes son inmunes al daño.
¿Debe revisarse la orientación de los componentes cerca de una lengüeta de separación?
Sí. Revise el eje de los terminales del componente con respecto a la dirección de flexión local prevista, no solo al borde de la placa terminada. La colocación paralela a una línea de separación es un punto de partida útil para muchos condensadores cerámicos de dos terminales, pero las lengüetas desplazadas y las sujeciones cambiantes pueden alterar la deformación local y exigir una solución distinta.
¿Puede un condensador con terminaciones flexibles sustituir un cambio del proceso de separación?
No automáticamente. Un condensador con terminaciones flexibles puede ser una opción de mitigación, pero debe cumplir los requisitos eléctricos y de fiabilidad del circuito y las condiciones mecánicas del componente seleccionado. Revise la sustitución junto con el soporte de la placa y los controles de separación. Sustituir un componente no cualifica una operación de flexión o torsión que, por lo demás, carezca de control.
¿Qué debe contener un informe de deformación durante el despanelizado?
Un informe útil identifica las revisiones del ensamblaje y del utillaje, las posiciones y orientaciones de los sensores, los ajustes de adquisición, las condiciones de operación y la secuencia completa de eventos. Presenta las magnitudes de deformación requeridas frente a los criterios de aceptación aplicables, conserva la evidencia de los historiales temporales y registra las acciones correctivas. El informe debe dejar claro qué condiciones de producción estuvieron representadas en la cualificación.
¿Qué cambios requieren una nueva revisión del riesgo de despanelizado?
Revise los cambios de tipo u orientación de componentes, estructura de PCB, lengüetas, ranurados, contactos de apoyo, secuencia de corte, herramientas y utillajes, y manipulación. Repita la medición o la cualificación cuando el cambio pueda invalidar la evidencia existente. La decisión debe seguir la trayectoria de carga modificada y el riesgo del producto, en lugar de suponer que un contorno de placa sin cambios mantiene la aprobación.
Prepare la revisión de separación con JASPER
Prepare el plano del panel, el apilado de capas de la PCB, la lista de materiales (BOM), los datos de colocación de componentes, los planos de ensamblaje y los requisitos de manipulación específicos de los componentes para la revisión de separación. Incluya cualquier diseño de utillaje existente, informe de deformación y fotografía de daños sospechados. Identifique qué componentes o elementos del diseño no pueden reubicarse para que la conversación se centre en controles viables.
Analice con JASPER el método de separación propuesto y las responsabilidades de validación a través de sus servicios de ensamblaje de PCB. Acuerde el diseño, el soporte, la manipulación y la evidencia de aprobación antes de autorizar el proceso de producción, no después de que un lote dañado haya pasado por él.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.