Para un fabricante de equipos originales (OEM) que compara el ensamblaje de placas de circuito impreso (PCB) interno con el subcontratado, la producción interna resulta ventajosa cuando una demanda recurrente, una capacidad de proceso completa y el personal disponible justifican los costes fijos. La subcontratación resulta ventajosa cuando la demanda o los requisitos tecnológicos superan esa base operativa. Para un montaje de referencia exigente —montaje superficial (SMT) sin plomo a doble cara con encapsulados de matriz de bolas (BGA) de paso de 0,4 mm—, presupueste la inspección, el acceso a rayos X para las uniones ocultas y la ejecución del ensayo eléctrico de aceptación acordado en el 100% de las placas de producción. Compare ambas opciones con ese mismo alcance. Calcule el punto de equilibrio a partir de la producción aceptada y de ofertas reales, no solo del precio de las máquinas.
- Ensamblaje interno o subcontratado: compare todo el alcance operativo
- Calcule los costes del ensamblaje de PCB interno y subcontratado sobre una misma base
- Equipos, instalaciones y competencias necesarios para la combinación de productos
- Interprete las especificaciones de las máquinas en su contexto operativo
- Utilización, cambios de trabajo e incertidumbre de la demanda
- Un ejemplo de capacidad mensual
- Control de calidad, mantenimiento y responsabilidad sobre los procesos
- Inventario, programación y carga de gestión del proveedor
- Cuándo resulta ventajoso el ensamblaje interno de PCB
- Control de los cambios de ingeniería
- Carga de producción repetible
- Acceso a procesos críticos
- Cuándo resulta ventajoso el ensamblaje subcontratado de PCB
- Control de los cambios de ingeniería
- Carga de producción repetible
- Acceso a procesos críticos
- Una decisión de fabricar o comprar para las necesidades de prototipos y producción
- Mantenga claro el límite del modelo híbrido
- Preguntas frecuentes
- ¿Cuándo tiene sentido económico el ensamblaje interno de PCB?
- ¿Deben los prototipos y la producción seguir la misma decisión de fabricar o comprar?
- ¿Qué costes se omiten cuando solo se comparan los precios de las máquinas?
- ¿La subcontratación elimina la responsabilidad del OEM sobre la calidad?
- ¿Puede un modelo híbrido mantener los prototipos dentro y la producción fuera?
- ¿Qué nivel de utilización justifica comprar una línea SMT?
- ¿Basta la velocidad de colocación del catálogo para estimar la producción de PCB?
- ¿Cómo debe influir el alcance de ensayo en la comparación entre fabricar y comprar?
- Recomendación final: compare un único paquete de fabricación
Ensamblaje interno o subcontratado: compare todo el alcance operativo
El ensamblaje interno de PCB sitúa la ejecución, la capacidad y la gestión diaria de los procesos dentro del OEM. La subcontratación del ensamblaje permite adquirir un resultado de fabricación definido, mientras el OEM conserva la responsabilidad sobre los requisitos del producto y la supervisión del proveedor. Primero, iguale el alcance de lo que se debe entregar. Una PCB con los componentes montados, pero sin la programación o los ensayos requeridos, no puede valorarse como equivalente a una placa aceptada y lista para integrar.
Utilice esta comparación resumida antes de solicitar propuestas de equipos u ofertas de ensamblaje.
| Dimensión de la decisión | Fabricación interna | Fabricación subcontratada | Datos necesarios | Implicación para la decisión |
|---|---|---|---|---|
| Capital e instalaciones | El OEM financia los equipos instalados, los suministros, el espacio y el utillaje | La infraestructura se incluye en el precio unitario; el utillaje específico puede cobrarse aparte | Coste instalado, servicio, vida útil, utillaje/costes de ingeniería no recurrentes (NRE) | Una demanda incierta favorece la subcontratación; el uso sostenido respalda la fabricación interna |
| Cobertura de procesos | Recursos internos o subcontrataciones gestionadas para cada operación | Operaciones contratadas y resultados de aceptación | Lista de materiales (BOM), geometría de la placa, soldadura, inspección, ensayos | Exija la cobertura completa de las necesidades del producto |
| Utilización de la capacidad | El OEM asume los activos y el personal ociosos | Capacidad compartida con disponibilidad acordada | Previsión por referencia (SKU), preparaciones, producción neta, picos | El trabajo repetitivo favorece la fabricación interna; la demanda variable favorece la subcontratación |
| Responsabilidad sobre la calidad | El OEM gestiona la ejecución y la aceptación | El proveedor ejecuta; el OEM define los requisitos y la aceptación | Clase, cobertura de ensayos, registros, responsabilidad ante fallos | Compare los controles y las responsabilidades asignadas |
| Exposición al inventario | El OEM asume los componentes, el trabajo en curso (WIP) y el excedente de existencias | Las condiciones sobre materiales y cancelación distribuyen la titularidad | Compromisos, embalaje, titularidad, responsabilidad económica | Verifique qué riesgo de inventario se transfiere |
| Carga de gestión | Operarios, mantenimiento, planificación, ingeniería de procesos | Previsiones, cambios, desempeño del proveedor, excepciones | Horas de personal con su coste completo y frecuencia de escalado de incidencias | Calcule el coste del trabajo que conserva el OEM en ambas opciones |
Calcule los costes del ensamblaje de PCB interno y subcontratado sobre una misma base
Separe los costes fijos recurrentes, el coste variable por placa aceptada y los costes de transición. Para un periodo de evaluación:
C_make = F_make + Q × v_make
C_buy = F_buy + Q × v_buy
Q representa las placas aceptadas entregadas. F_make abarca las operaciones fijas y la imputación de capital del periodo; v_make abarca la mano de obra variable, los consumibles y las pérdidas de material. F_buy abarca los cargos atribuibles a utillaje, preparación y al programa de fabricación; v_buy abarca el montaje cotizado, el transporte y los costes variables que conserva el OEM. Iguale la moneda, el periodo y el alcance de los materiales.
Si v_buy supera v_make, el punto de intersección de costes es Q* = (F_make − F_buy) / (v_buy − v_make). Compruebe sus límites operativos. Un Q* positivo solo respalda la fabricación interna si el volumen cabe dentro de la capacidad demostrada, permanece en el tramo de precio de la oferta y evita escalones de personal o equipos que modifiquen los costes fijos. Recalcule cuando existan cargos por lote. Una diferencia nula o negativa entre los costes variables no establece el cruce convencional a favor de la fabricación interna por aumento de volumen.
Evalúe por separado los flujos de caja de la inversión en una línea nueva durante la vida prevista del producto; la intersección de costes no es un periodo de recuperación de la inversión. Los equipos existentes requieren una decisión distinta. Compare el gasto evitable y el trabajo desplazado, excluyendo el coste de compra hundido de una decisión incremental a corto plazo. Nunca impute la compra completa y la depreciación al mismo periodo operativo.
Equipos, instalaciones y competencias necesarios para la combinación de productos
El ensamblaje interno de PCB necesita un proceso completo para la BOM y la placa; la subcontratación necesita que esa cobertura forme parte de la compra. El montaje BGA de referencia con paso de 0,4 mm pone de manifiesto costes que van más allá de la colocación de componentes y la soldadura por refusión: control de impresión, inspección, ensayos eléctricos y diagnóstico de fallos. Una sola operación ausente puede impedir la entrega.
| Requisito de proceso | Recursos internos necesarios | Alcance subcontratado que debe igualarse | Información del producto |
|---|---|---|---|
| Impresión de pasta y colocación de componentes | Impresora, esténciles, alimentadores, boquillas, programas y comprobaciones de preparación | Controles aprobados de materiales, programas y preparación | Tamaño del encapsulado, paso, polaridad, presentación de suministro |
| Refusión y trabajo con componentes de orificio pasante | Perfilado térmico y procesos de soldadura seleccionados | Ruta definida y control de perfiles | Aleación, límites térmicos, masa de la placa, conectores |
| Inspección | Inspección de pasta de soldadura (SPI), inspección óptica automatizada (AOI), acceso a rayos X | Etapas de inspección, resolución de defectos, resultados | Uniones ocultas y criterios de aceptación |
| Ensayos eléctricos y programación | Ingeniería, útiles de prueba, instrumentos, software, mantenimiento | Cobertura, límites, firmware y registros equivalentes | Puntos de prueba, cargas, interfaces, salidas |
| Operaciones de apoyo | Controles de descarga electrostática (ESD), gestión de humedad, almacenamiento, retrabajo, acabado | Responsabilidades asignadas de manipulación y acabado | Manipulación de componentes y entorno de uso final |
Utilice como objetivo de referencia la ejecución al 100% del ensayo eléctrico de producción acordado, junto con SPI, AOI y un acceso adecuado a rayos X. La cobertura de ensayos sigue siendo específica de cada circuito. Una placa puede superar el ensayo especificado y conservar un fallo no detectado; por tanto, la planificación de inspección y ensayos debe abordar conjuntamente los riesgos reales de los encapsulados, los nodos accesibles y los modos de fallo.
Interprete las especificaciones de las máquinas en su contexto operativo
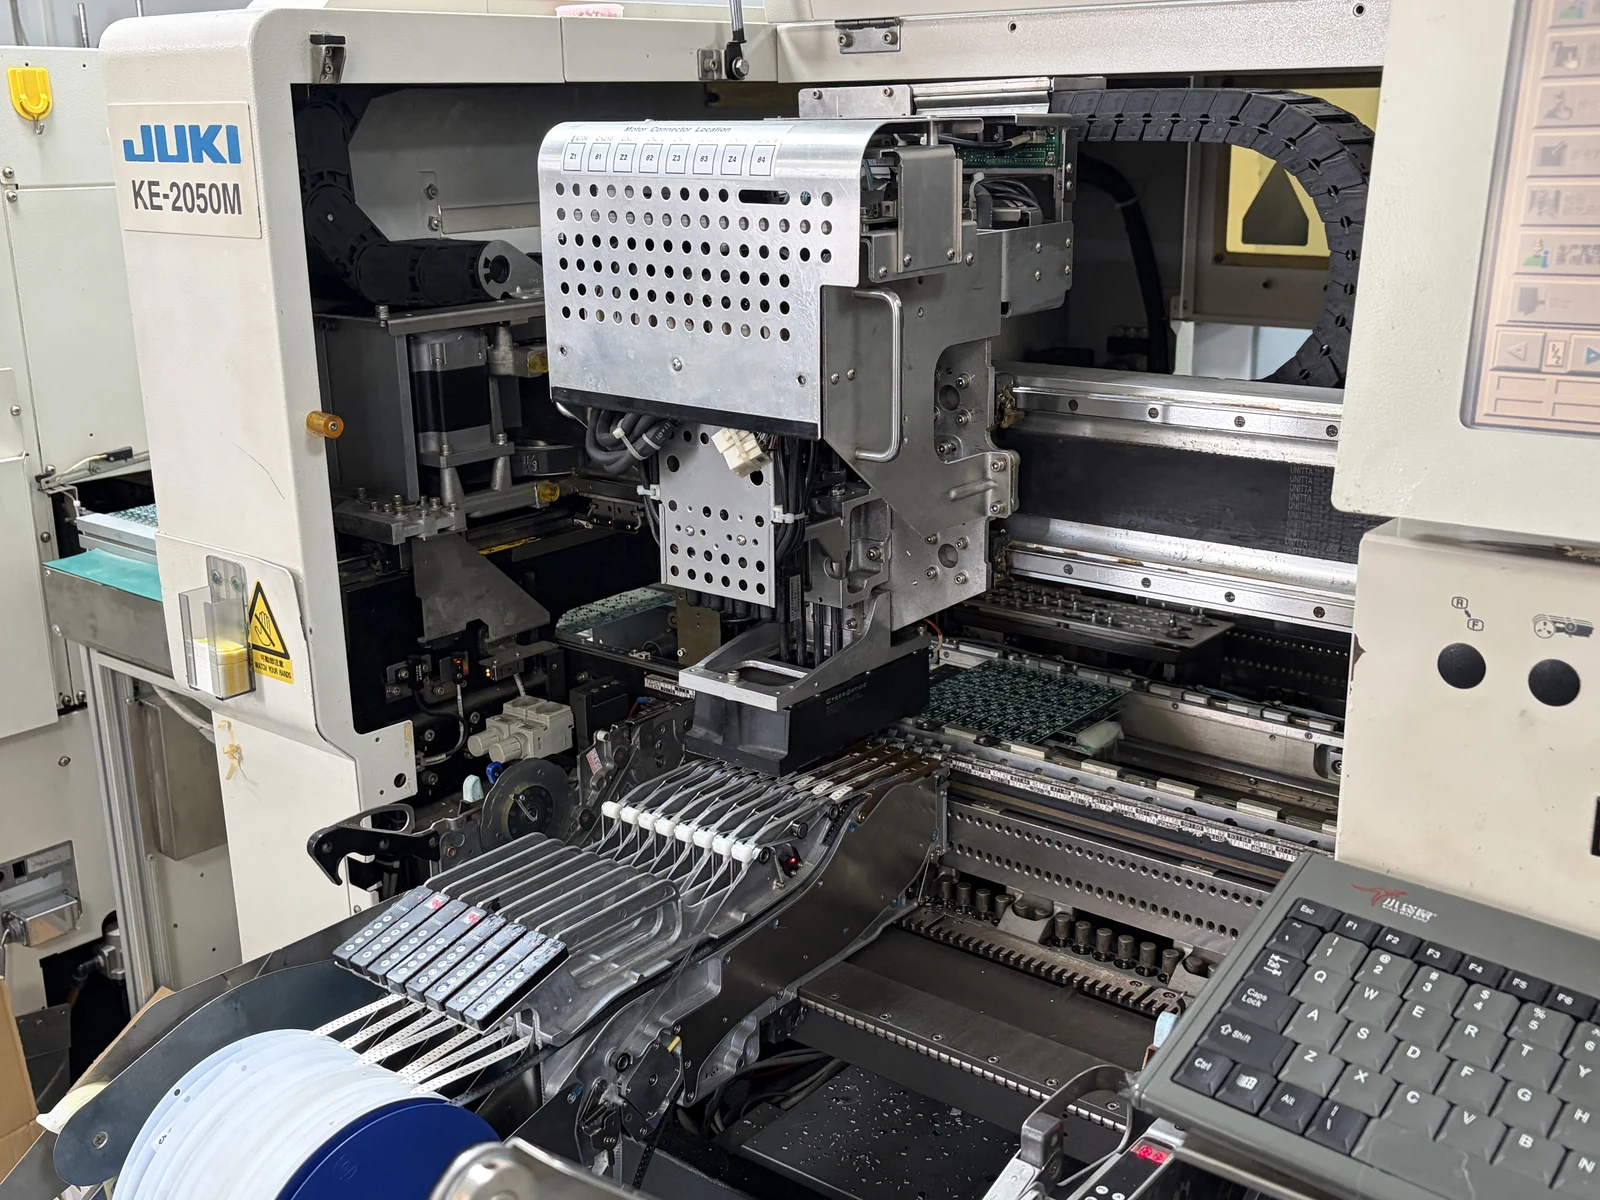
Un ejemplo de catálogo especifica 115 000 componentes/hora para una configuración de colocación de dos vigas con cabezales RM, en condiciones óptimas y modo de alta producción. Su precisión RM/HM de ±0,025 mm con Cpk ≥ 1,0 se especifica por separado en modo de alta precisión. Los límites de altura indicados son 6,5 mm para RM, 15 mm para HM y 30 mm para FM. Estas cifras corresponden a configuraciones y modos concretos; no deben combinarse como una única condición de producción garantizada.
Otro ejemplo de cabezales indica un tamaño de componente de hasta 8,2 mm × 8,2 mm para CP20, hasta 50 mm × 40 mm y 15,5 mm de altura para CPP, y una altura máxima de 25 mm para TWIN. Calcule el precio de la combinación real de cabezales, alimentadores y boquillas que exige la BOM. Son límites de componentes específicos de cada configuración, no garantías de producción de placas terminadas.
Para un ensamblaje de encapsulados apilados con paso de 0,4 mm, revise conjuntamente el diseño de placa, la deposición de pasta y el reflujo. Desarrolle los ajustes a partir de las instrucciones del componente real y verifíquelos en la placa prevista. Una receta específica de un encapsulado no es universal.
Obtenga los datos de coste instalado de la alimentación eléctrica, el aire limpio y seco, la extracción, la capacidad de carga del suelo, el almacenamiento y el acceso para mantenimiento. Designe a los responsables de apoyo. Cuando no está disponible la única persona capaz de recuperar un alimentador, modificar un programa o diagnosticar un fallo de un útil de prueba, la capacidad teórica de la línea tiene poco valor para la programación de producción.
Utilización, cambios de trabajo e incertidumbre de la demanda
La utilización en el ensamblaje de PCB debe basarse en el tiempo de operación disponible y en la producción aceptada para la combinación real de productos. Mida la ruta completa. Una máquina de colocación puede tener capacidad libre mientras un kit de materiales incompleto, las preparaciones repetidas o un ensayo eléctrico lento impiden que las placas se expidan.
Mida el cambio de trabajo desde la última placa aceptada del trabajo anterior hasta la primera placa aceptada del siguiente, incluidos los trabajos con esténciles y alimentadores, las comprobaciones de programa, los cambios de perfil necesarios y la liberación de la primera pieza. Registre la preparación fuera de línea como mano de obra. Puede evitar paradas de la línea y, aun así, consumir capacidad del personal.
Una impresora de plantillas con el equipamiento adecuado puede automatizar el cambio de máscaras y útiles de apoyo una vez preparados los materiales del siguiente trabajo. Confirme las opciones y la preparación fuera de línea necesarias. Trasladar tareas fuera de la línea no elimina su coste laboral ni permite suponer que la preparación de toda la fábrica requiere cero esfuerzo.
Un ejemplo de capacidad mensual
Considere un calendario ilustrativo de 160 h/mes, 20 cambios de trabajo de 45 min cada uno y 8 h/mes de mantenimiento planificado. Los cambios consumen 15 h, por lo que quedan 137 h antes de otras paradas. Con una tasa neta ilustrativa de 100 placas aceptadas por hora de operación, esa ventana proporciona 13 700 placas aceptadas/mes.
| Escenario de demanda | Placas aceptadas/mes | Tiempo de operación necesario | Carga de la ventana de operación de 137 h | Ventana de operación restante |
|---|---|---|---|---|
| Demanda baja | 4 000 | 40 h | 29,2% | 97 h |
| Demanda base | 8 000 | 80 h | 58,4% | 57 h |
| Demanda alta | 12 000 | 120 h | 87,6% | 17 h |
El caso base utiliza el 50,0% del calendario de 160 h, o el 58,4% de la ventana de operación de 137 h. Ninguna de las dos fracciones es la OEE. La eficacia global de los equipos (OEE) combina disponibilidad, rendimiento y calidad sobre una base temporal definida; la carga derivada de la demanda responde a otra cuestión de planificación.
La tasa neta ya incluye los efectos de la velocidad de funcionamiento y del rendimiento de calidad. Evite descontarlos dos veces. Reserve tiempo únicamente para interrupciones no incluidas en la medición. Una preparación adicional de 60 min elimina 100 oportunidades de producir placas aceptadas a la tasa del ejemplo.
Valide por separado la capacidad de ensayo. A modo ilustrativo, un ensayo de 60 s ocupa una estación durante 1 min por placa, lo que limita la producción ideal a 60 placas/hora antes de considerar la carga de placas o la repetición de ensayos. Una sola estación no puede sostener una ruta de ensamblaje de 100 placas/hora. Dos estaciones en paralelo ofrecen 120 placas/hora antes de esas pérdidas, pero requieren útiles de prueba duplicados y personal adecuado. Esta sensibilidad es independiente de la tasa de la ruta completa asumida en la tabla.
Aplique al modelo de costes los escenarios de demanda baja, base y alta, teniendo en cuenta la menor dilución de costes fijos con demanda baja y las horas extraordinarias, el tiempo de recuperación o las estaciones adicionales que sean necesarios cuando el proceso limitante se acerque a su capacidad disponible. No existe un umbral universal de utilización.
Control de calidad, mantenimiento y responsabilidad sobre los procesos
La subcontratación del ensamblaje de PCB asigna la ejecución del proceso al proveedor, mientras el OEM define los requisitos del producto y verifica la aceptación. El acceso interno es más directo. Solo aporta valor cuando personal cualificado mantiene los ajustes, investiga los defectos y controla los cambios.
IPC J-STD-001 aborda los materiales y procesos de los conjuntos soldados; IPC-A-610 aborda la aceptación de los conjuntos. Iguale la revisión requerida, la clase de producto y los suplementos en ambas bases de comparación. Anuncio de IPC sobre las revisiones J.
El conjunto completo es IPC Class 1, IPC Class 2 e IPC Class 3: productos de función general, productos de servicio prolongado y productos que requieren un alto rendimiento crítico o funcionamiento en entornos exigentes, respectivamente. Seleccione según el uso previsto y el contrato. Un número de clase no sustituye la validación ni los ensayos. Alcance y clasificación públicos de IPC J-STD-001J.
Para el montaje BGA de referencia de 0,4 mm, acuerde la inspección de las uniones ocultas y los ensayos eléctricos antes de comparar precios. El objetivo del 100% mide la ejecución del ensayo, no la cobertura de fallos. AOI, rayos X y ensayo eléctrico responden a preguntas diferentes.
Asigne responsables de la aprobación de programas, la calibración, el mantenimiento, la contención y las acciones correctivas. Presupueste repuestos internos y competencias de respaldo; acuerde por contrato la notificación de cambios externos, el análisis de fallos y la responsabilidad del retrabajo. El éxito del primer montaje puede desaparecer cuando los esténciles, los alimentadores, los perfiles o los útiles de prueba se desvían de sus condiciones controladas.
Mantenga definiciones coherentes del rendimiento de calidad. El rendimiento a la primera excluye las placas reparadas; el rendimiento final incluye las recuperaciones satisfactorias. Mezclarlos oculta el coste del retrabajo.
Inventario, programación y carga de gestión del proveedor
El ensamblaje subcontratado de PCB reduce la coordinación interna cuando el contrato asigna claramente la gestión de materiales, la programación y el tratamiento de excepciones. El riesgo de inventario sigue a la titularidad. Las existencias en las instalaciones de un proveedor pueden seguir siendo responsabilidad económica del OEM.
En el ensamblaje con materiales suministrados por el cliente, el OEM suele conservar la preparación de kits y las compras. El ensamblaje llave en mano asigna el aprovisionamiento al proveedor, aunque, según el contrato, el excedente de existencias, los pedidos no cancelables y la responsabilidad por cambios de ingeniería pueden seguir correspondiendo al OEM. El aprovisionamiento mixto divide la responsabilidad por artículo.
Calcule el coste de las horas de personal dedicadas al mantenimiento de la BOM, las sustituciones, las faltas de material, la reprogramación y la resolución de discrepancias. Aplique tarifas de mano de obra con todos los costes asociados. Añada la supervisión interna, la formación y la coordinación del mantenimiento al caso interno; añada la comunicación de previsiones, la coordinación de expediciones y la revisión del proveedor al caso subcontratado.
Evalúe por separado la disponibilidad completa de los kits, el momento de liberación, la capacidad confirmada y el transporte: una línea interna no puede funcionar sin piezas u operarios cualificados, y una orden de compra externa no garantiza acceso inmediato a la línea salvo que se haya acordado esa disponibilidad.
Compare también el calendario de caja. Las compras de componentes, el WIP, los anticipos a proveedores y las existencias de seguridad de placas terminadas afectan al capital de trabajo. Modele la exposición al escenario de demanda baja antes de comprometerse.
Cuándo resulta ventajoso el ensamblaje interno de PCB
El ensamblaje interno de PCB resulta ventajoso cuando el acceso directo al proceso aporta un valor medible al producto y el OEM puede sostener todo el sistema operativo. Una demanda estable ayuda, pero las competencias existentes, la adecuación del producto y el trabajo de ingeniería sensible al tiempo son igualmente relevantes.
Control de los cambios de ingeniería
Un equipo interno puede detener un trabajo, inspeccionar un fallo y probar una revisión controlada sin un traspaso a producción externa. Esta ventaja es mayor cuando los ingenieros obtienen aprendizaje del ensamblaje de forma habitual. Desaparece si los experimentos urgentes interrumpen repetidamente la producción comprometida.
Carga de producción repetible
Una familia estable de conjuntos puede reutilizar alimentadores, útiles de prueba, recetas de proceso y personal formado. El trabajo repetitivo reduce la variación de preparación y hace más fiables las estimaciones de costes. Elija la fabricación interna cuando la previsión de demanda baja siga respaldando los recursos fijos y la previsión de demanda alta encaje en la capacidad cualificada.
Acceso a procesos críticos
Mantener dentro del OEM un proceso propietario o una actividad de depuración sensible puede justificar la propiedad directa. Presupueste los conocimientos especializados y los controles de acceso necesarios. La confidencialidad, por sí sola, no demuestra que todas las operaciones de soldadura, inspección y ensayo deban ser también internas.
Cuándo resulta ventajoso el ensamblaje subcontratado de PCB
El ensamblaje subcontratado de PCB resulta ventajoso cuando la cobertura de procesos pertinente del proveedor y su base operativa compartida evitan recursos internos infrautilizados. El beneficio debe mantenerse después de añadir al precio de ensamblaje cotizado la supervisión del OEM, los compromisos de materiales y la logística.
Control de los cambios de ingeniería
Un equipo de fabricación externo puede convertir un paquete de diseño estable en producción repetible mientras el OEM se concentra en el diseño. Defina cómo se incorporan al calendario las revisiones de la BOM, el firmware y los cambios de ensayo. La subcontratación funciona mejor cuando las liberaciones están controladas que cuando llegan cambios de ingeniería durante cada montaje.
Carga de producción repetible
Una demanda variable o fragmentada puede encajar de forma más económica en la capacidad compartida de un proveedor que en una línea interna dedicada. Solicite precio para el patrón real de lotes, incluidas la preparación y la manipulación. Confirme la capacidad para las ventanas de entrega requeridas, en lugar de suponer que toda la capacidad del proveedor está reservada para un solo cliente.
Acceso a procesos críticos
La subcontratación puede dar acceso a inspección, soldadura selectiva, retrabajo o ingeniería de ensayos que un OEM necesita con demasiada poca frecuencia para mantenerlos internamente. Compre explícitamente el resultado de proceso requerido. La lista de equipos de un proveedor solo importa cuando la ruta propuesta cubre el producto concreto y el plan de aceptación.
Una decisión de fabricar o comprar para las necesidades de prototipos y producción
El ensamblaje de PCB para prototipos y para producción debe tener decisiones de fabricar o comprar separadas cuando sus objetivos difieren. Un prototipo puede optimizar el aprendizaje de ingeniería; la producción debe entregar de manera repetible placas aceptadas con el calendario y el coste requeridos. Traslade lo aprendido sin suponer que el lugar del primer montaje deba encargarse del producto durante toda su vida.
| Restricción del proyecto | Opción inicial preferida | Evidencia necesaria antes del compromiso |
|---|---|---|
| Experimentos frecuentes con un laboratorio interno disponible | Prototipos internos | Cobertura de procesos adecuada, manipulación segura y acceso de los ingenieros |
| Demanda recurrente estable dentro de una línea existente cualificada | Producción interna | Historial de producción aceptada y comparación favorable de costes evitables |
| Demanda incierta que requiere inversión en una línea nueva | Producción subcontratada | Oferta comparable de alcance completo y compromisos de materiales manejables |
| Montaje BGA de 0,4 mm que necesita recursos de inspección o ensayo de los que carece el OEM | Montaje subcontratado o ampliación financiada de la capacidad interna | Ruta de inspección completa y ejecución del ensayo eléctrico acordado en el 100% de las placas de producción |
| El aprendizaje de ingeniería es interno; el volumen recurrente supera la capacidad interna | Asignación híbrida | Paquete de transferencia, cualificación de la producción y responsabilidad clara sobre los cambios |
| Ninguna opción cubre los procesos o las ventanas de entrega requeridos | Resolver la restricción antes de la liberación | Un plan viable de procesos/capacidad y, después, una comparación de costes actualizada |
Mantenga claro el límite del modelo híbrido
Un modelo híbrido práctico conserva internamente la depuración y los primeros prototipos mientras un equipo externo fabrica la producción. Otro envía al exterior operaciones especializadas y mantiene la integración final. Cada límite añade transporte, registros y coordinación; incluya esos costes.
Antes de transferir la producción, libere conjuntamente la BOM, los datos de ensamblaje, los criterios de aceptación, el firmware aprobado y el método de ensayo. Confirme la ruta externa mediante un lote piloto controlado. El utillaje de producción, la panelización o el comportamiento térmico pueden diferir del proceso de prototipos, por lo que el éxito del prototipo, por sí solo, no valida la ruta de producción.
Utilice esta secuencia de decisión:
- Definir la combinación de productos y el alcance de aceptación
- ¿La ruta interna cubre todos los procesos requeridos?
No: → Comparar el alcance subcontratado con el coste de cerrar las carencias internas
Sí: → Modelar la producción aceptada y el coste total con demanda baja, base y alta
- Comparar el alcance subcontratado con el coste de cerrar las carencias internas
→ Modelar la producción aceptada y el coste total con demanda baja, base y alta
- Modelar la producción aceptada y el coste total con demanda baja, base y alta
→ ¿La fabricación interna satisface las necesidades de coste, calendario y personal?
- ¿La fabricación interna satisface las necesidades de coste, calendario y personal?
Sí: → Cualificar la ruta interna y conservar un plan de recuperación
No: → Cualificar la ruta subcontratada y asignar la supervisión del OEM
- Cualificar la ruta interna y conservar un plan de recuperación
→ Revisar por separado la asignación de prototipos y producción
- Cualificar la ruta subcontratada y asignar la supervisión del OEM
→ Revisar por separado la asignación de prototipos y producción
- Revisar por separado la asignación de prototipos y producción
Preguntas frecuentes
Las decisiones de fabricar o comprar en el ensamblaje de PCB se pueden llevar a la práctica cuando coste, capacidad y responsabilidad utilizan el mismo alcance. Estas respuestas aplican ese principio a preguntas habituales de compras de los OEM.
¿Cuándo tiene sentido económico el ensamblaje interno de PCB?
El ensamblaje interno tiene sentido económico cuando la demanda recurrente respalda su coste operativo completo. Compare la producción de placas aceptadas utilizando pérdidas realistas por preparación y costes completos de personal; después, exija una ventaja de coste total frente a una oferta externa equivalente, tras tener en cuenta cualquier trabajo existente que el nuevo producto desplace.
¿Deben los prototipos y la producción seguir la misma decisión de fabricar o comprar?
Los prototipos y la producción necesitan revisiones separadas cuando sus objetivos difieren. Los prototipos internos pueden acelerar el aprendizaje mientras la producción externa proporciona una capacidad recurrente adecuada, pero un prototipo que funciona no valida un utillaje de producción, una panelización o un comportamiento térmico diferentes. Cualifique la ruta de producción mediante un lote piloto controlado.
¿Qué costes se omiten cuando solo se comparan los precios de las máquinas?
Los precios de las máquinas no incluyen la instalación ni el apoyo operativo continuo. Cuente los suministros, los alimentadores, los esténciles, los útiles de prueba, la inspección, el desarrollo de ensayos, el mantenimiento, la calibración y la formación, junto con la capacidad ociosa, el capital de trabajo, las piezas desechadas, el retrabajo y el tiempo de gestión. Incluya los cargos equivalentes del proveedor y los costes que conserva el OEM en la base subcontratada.
¿La subcontratación elimina la responsabilidad del OEM sobre la calidad?
No; el OEM sigue definiendo los requisitos y verificando la aceptación del producto. Antes de la liberación, asigne la aprobación de revisiones, el alcance de inspección y ensayos, las decisiones sobre desviaciones, la investigación de fallos y las acciones correctivas, de modo que ambos equipos tengan claras las obligaciones de fabricación del proveedor y las decisiones que conserva el OEM.
¿Puede un modelo híbrido mantener los prototipos dentro y la producción fuera?
Sí, con una transferencia controlada a producción. Libere conjuntamente la BOM, los datos de ensamblaje, el firmware y el objetivo de aceptación, cualifique el proceso de producción e incluya el utillaje duplicado, la ingeniería de transferencia, la logística y la coordinación continua de cambios al comparar el modelo híbrido con el ensamblaje totalmente interno o subcontratado.
¿Qué nivel de utilización justifica comprar una línea SMT?
No existe un porcentaje universal de utilización que justifique una línea SMT. Calcule la intersección de costes a partir de costes fijos y variables reales y de ofertas comparables; después, confirme que el volumen requerido cabe dentro de la capacidad demostrada. La carga del 58,4% de la ventana de operación del ejemplo describe un escenario, no un umbral de inversión.
¿Basta la velocidad de colocación del catálogo para estimar la producción de PCB?
No; la velocidad de colocación por sí sola no permite predecir la producción de PCB aceptadas. Convierta los componentes por hora mediante el programa real de colocación y las caras de la placa; después, tenga en cuenta la impresión, la soldadura, la inspección, los ensayos, los cambios de trabajo y el rendimiento de calidad para identificar la restricción que limita las placas entregadas a lo largo de la ruta completa.
¿Cómo debe influir el alcance de ensayo en la comparación entre fabricar y comprar?
Utilice un alcance de ensayo idéntico en ambas bases de costes. El montaje de referencia exigente presupuesta el ensayo eléctrico de aceptación acordado en el 100% de las placas de producción, junto con el plan de inspección definido; ese porcentaje mide la ejecución del ensayo y no promete una cobertura completa de fallos ni representa un requisito universal de IPC.
Recomendación final: compare un único paquete de fabricación
Elija el ensamblaje interno de PCB cuando unos procesos internos cualificados y el coste total resistan las variaciones de demanda. Elija la subcontratación cuando la capacidad compartida y los conocimientos pertinentes cumplan los mismos requisitos de aceptación con una menor carga operativa. Utilice una asignación híbrida cuando el aprendizaje de ingeniería y la economía de producción favorezcan ubicaciones diferentes.
Prepare un único paquete: archivos de PCB y ensamblaje liberados, BOM con alternativas aprobadas, previsiones, requisitos de inspección y ensayos, titularidad de materiales, ventanas de entrega y reglas de control de cambios. Obtenga ambas estimaciones a partir de ese paquete. Resuelva primero las diferencias de alcance.
Para la comparación externa, inicie una consulta con un alcance definido a través de los servicios de ensamblaje de PCB de JASPER. Aporte el paquete de fabricación e identifique las tareas de compras, programación, ensayos e integración que conservará el OEM. Compare el coste y el control de un montaje aceptado respaldado por un plan operativo viable.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.