Für einen Originalgerätehersteller (OEM), der die interne und externe Bestückung von Leiterplatten (PCB) vergleicht, ist die Eigenfertigung im Vorteil, wenn wiederkehrender Bedarf, eine vollständige Prozessabdeckung und verfügbares Personal die Fixkosten rechtfertigen. Die Fremdvergabe ist im Vorteil, wenn der Bedarf oder die technologischen Anforderungen diese betriebliche Basis übersteigen. Für eine anspruchsvolle Referenzbaugruppe — beidseitige, bleifreie Oberflächenmontage (SMT) mit Kugelgittergehäusen (BGA) im Raster von 0,4 mm — sind Inspektion, Zugang zu Röntgenprüfung für verdeckte Lötstellen und die Durchführung der vereinbarten elektrischen Abnahmeprüfung an 100% der Serienbaugruppen einzuplanen. Vergleichen Sie beide Wege mit demselben Leistungsumfang. Berechnen Sie die Kostenschwelle anhand abgenommener Ausbringung und tatsächlicher Angebote, nicht allein anhand der Maschinenpreise.
- Interne oder externe Bestückung: den vollständigen Betriebsumfang vergleichen
- Die Kosten interner und externer Leiterplattenbestückung auf einer einheitlichen Basis berechnen
- Anlagen, Infrastruktur und Qualifikationen für den Produktmix
- Maschinenspezifikationen im jeweiligen Betriebskontext lesen
- Auslastung, Auftragswechsel und Bedarfsunsicherheit
- Ein Beispiel für die monatliche Kapazität
- Qualitätskontrolle, Instandhaltung und Prozessverantwortung
- Bestände, Terminplanung und Aufwand für das Lieferantenmanagement
- Wann die interne Leiterplattenbestückung im Vorteil ist
- Kontrolle technischer Änderungen
- Wiederholbare Produktionsbelegung
- Zugang zu kritischen Prozessen
- Wann die externe Leiterplattenbestückung im Vorteil ist
- Kontrolle technischer Änderungen
- Wiederholbare Produktionsbelegung
- Zugang zu kritischen Prozessen
- Make-or-Buy-Entscheidungen für Prototypen und Serienproduktion
- Die Grenzen des hybriden Modells klar halten
- Häufig gestellte Fragen
- Wann ist interne Leiterplattenbestückung wirtschaftlich sinnvoll?
- Sollten Prototypen und Serie derselben Make-or-Buy-Entscheidung folgen?
- Welche Kosten fehlen beim reinen Vergleich von Maschinenpreisen?
- Entfällt durch Fremdvergabe die Qualitätsverantwortung des OEM?
- Kann ein hybrides Modell Prototypen intern und Serienfertigung extern halten?
- Welche Auslastung rechtfertigt den Kauf einer SMT-Linie?
- Reicht die Bestückgeschwindigkeit aus dem Katalog aus, um die Leiterplattenausbringung abzuschätzen?
- Wie sollte der Prüfumfang den Make-or-Buy-Vergleich beeinflussen?
- Abschließende Empfehlung: ein gemeinsames Fertigungspaket vergleichen
Interne oder externe Bestückung: den vollständigen Betriebsumfang vergleichen
Bei interner Leiterplattenbestückung liegen Durchführung, Kapazität und tägliches Prozessmanagement beim OEM. Mit externer Bestückung wird ein definiertes Fertigungsergebnis eingekauft, während Produktanforderungen und Lieferantenüberwachung beim OEM verbleiben. Gleichen Sie zunächst den Lieferumfang ab. Eine bestückte Leiterplatte ohne erforderliche Programmierung oder Prüfung darf preislich nicht mit einer abgenommenen, integrationsbereiten Baugruppe gleichgesetzt werden.
Nutzen Sie diesen Überblick, bevor Sie Anlagenkonzepte oder Bestückungsangebote anfordern.
| Entscheidungsdimension | Eigenfertigung | Fremdfertigung | Benötigte Daten | Konsequenz für die Entscheidung |
|---|---|---|---|---|
| Investitionen und Infrastruktur | Der OEM finanziert installierte Anlagen, Medienversorgung, Flächen und Betriebsmittel | Infrastruktur im Stückpreis enthalten; dedizierte Betriebsmittel können zusätzlich berechnet werden | Installierte Gesamtkosten, Service, Nutzungsdauer, Betriebsmittel/einmalige Entwicklungskosten (NRE) | Unsicherer Bedarf spricht für Fremdvergabe; dauerhafte Nutzung stützt Eigenfertigung |
| Prozessabdeckung | Interne Ressourcen oder gesteuerte Unteraufträge für jeden Arbeitsgang | Vertraglich vereinbarte Arbeitsgänge und Abnahmeergebnisse | Stückliste (BOM), Leiterplattengeometrie, Löten, Inspektion, Prüfung | Vollständige Abdeckung der Produktanforderungen verlangen |
| Kapazitätsauslastung | Der OEM trägt ungenutzte Anlagen- und Personalkapazität | Gemeinsam genutzte Kapazität mit vereinbarter Verfügbarkeit | Prognose je Artikelnummer (SKU), Rüstvorgänge, Nettoausbringung, Spitzen | Wiederholaufträge sprechen für Eigenfertigung; schwankender Bedarf für Fremdvergabe |
| Qualitätsverantwortung | Der OEM steuert Durchführung und Abnahme | Lieferant führt aus; OEM definiert Anforderungen und Abnahme | Klasse, Prüfabdeckung, Aufzeichnungen, Verantwortung bei Fehlern | Kontrollen und zugewiesene Verantwortlichkeiten vergleichen |
| Bestandsrisiko | Der OEM trägt Bauteilbestände, unfertige Erzeugnisse (WIP) und Überbestände | Material- und Stornobedingungen regeln die Eigentumszuordnung | Abnahmeverpflichtungen, Verpackung, Eigentum, Haftung | Prüfen, welches Bestandsrisiko tatsächlich übertragen wird |
| Managementaufwand | Bedienpersonal, Instandhaltung, Planung, Prozessengineering | Prognosen, Änderungen, Lieferantenleistung, Ausnahmefälle | Personalstunden zu Vollkostensätzen und Eskalationshäufigkeit | Die beim OEM verbleibende Arbeit bei beiden Wegen kalkulieren |
Die Kosten interner und externer Leiterplattenbestückung auf einer einheitlichen Basis berechnen
Trennen Sie wiederkehrende Fixkosten, variable Kosten je abgenommener Baugruppe und Umstellungskosten. Für einen Betrachtungszeitraum gilt:
C_make = F_make + Q × v_make
C_buy = F_buy + Q × v_buy
Q bezeichnet die gelieferten, abgenommenen Baugruppen. F_make umfasst die fixen Betriebskosten und den Kapitalansatz des Zeitraums; v_make umfasst variable Arbeit, Verbrauchsmaterialien und Materialverluste. F_buy umfasst zurechenbare Kosten für Betriebsmittel, Einrichtung und Programme; v_buy umfasst die angebotene Fertigung, Transport und die beim OEM verbleibenden variablen Kosten. Stimmen Sie Währung, Zeitraum und Materialumfang ab.
Wenn v_buy größer als v_make ist, liegt der Kostenschnittpunkt bei Q* = (F_make − F_buy) / (v_buy − v_make). Prüfen Sie die betrieblichen Grenzen. Ein positives Q* spricht nur dann für Eigenfertigung, wenn die Menge in die nachgewiesene Kapazität passt, innerhalb der angebotenen Preisstaffel bleibt und keine zusätzlichen Personal- oder Anlagenstufen auslöst, die die Fixkosten verändern. Bei Losgebühren ist neu zu rechnen. Eine variable Kostendifferenz von null oder darunter ergibt keinen konventionellen, mengengetriebenen Kostenschnittpunkt zugunsten der Eigenfertigung.
Bewerten Sie die Zahlungsströme einer Neuinvestition in eine Linie separat über die erwartete Produktlebensdauer; der Kostenschnittpunkt ist keine Amortisationsdauer. Vorhandene Anlagen erfordern eine andere Entscheidung. Vergleichen Sie vermeidbare Ausgaben und verdrängte Arbeit und lassen Sie versunkene Anschaffungskosten bei einer kurzfristigen inkrementellen Entscheidung außer Betracht. Belasten Sie denselben Betriebszeitraum niemals sowohl mit dem vollständigen Kaufpreis als auch mit der Abschreibung.
Anlagen, Infrastruktur und Qualifikationen für den Produktmix
Interne Leiterplattenbestückung benötigt einen vollständigen Prozess für Stückliste und Leiterplatte; bei Fremdvergabe muss diese Abdeckung Bestandteil des Einkaufs sein. Die Referenzbaugruppe mit BGA im Raster von 0,4 mm macht Kosten jenseits von Bestückung und Reflow-Löten sichtbar: Druckprozesskontrolle, Inspektion, elektrische Prüfung und Fehlersuche. Schon ein fehlender Arbeitsgang kann die Lieferung verhindern.
| Prozessanforderung | Interne Bereitstellung | Abzugleichender externer Leistungsumfang | Produktangaben |
|---|---|---|---|
| Lotpastendruck und Bestückung | Drucker, Schablonen, Feeder, Düsen, Programme, Rüstprüfungen | Freigegebene Material-, Programm- und Rüstkontrollen | Gehäusegröße, Raster, Polarität, Lieferverpackung |
| Reflow- und Durchsteckarbeiten | Temperaturprofilierung und ausgewählte Lötverfahren | Definierter Fertigungsablauf und Profilkontrolle | Legierung, thermische Grenzen, Leiterplattenmasse, Steckverbinder |
| Inspektion | Lotpasteninspektion (SPI), automatische optische Inspektion (AOI), Zugang zu Röntgenprüfung | Inspektionsstufen, Entscheidung über Fehlerbehandlung, Ergebnisse | Verdeckte Lötstellen und Abnahmekriterien |
| Elektrische Prüfung und Programmierung | Engineering, Prüfadapter, Messgeräte, Software, Instandhaltung | Übereinstimmende Prüfabdeckung, Grenzwerte, Firmware, Aufzeichnungen | Prüfpunkte, Lasten, Schnittstellen, Ausgänge |
| Unterstützende Arbeitsgänge | Schutz vor elektrostatischer Entladung (ESD), Feuchtemanagement, Lagerung, Nacharbeit, Endbearbeitung | Zugewiesene Verantwortlichkeiten für Handhabung und Endbearbeitung | Bauteilhandhabung und spätere Einsatzumgebung |
Verwenden Sie die 100%ige Durchführung der vereinbarten elektrischen Serienprüfung als Referenzziel, ergänzt durch SPI, AOI und geeigneten Zugang zu Röntgenprüfung. Die Prüfabdeckung bleibt schaltungsspezifisch. Eine Baugruppe kann ihre vorgeschriebene Prüfung bestehen und dennoch einen unentdeckten Fehler enthalten. Deshalb müssen Inspektions- und Prüfplanung die tatsächlichen Gehäuserisiken, zugänglichen Knoten und Fehlerarten gemeinsam berücksichtigen.
Maschinenspezifikationen im jeweiligen Betriebskontext lesen
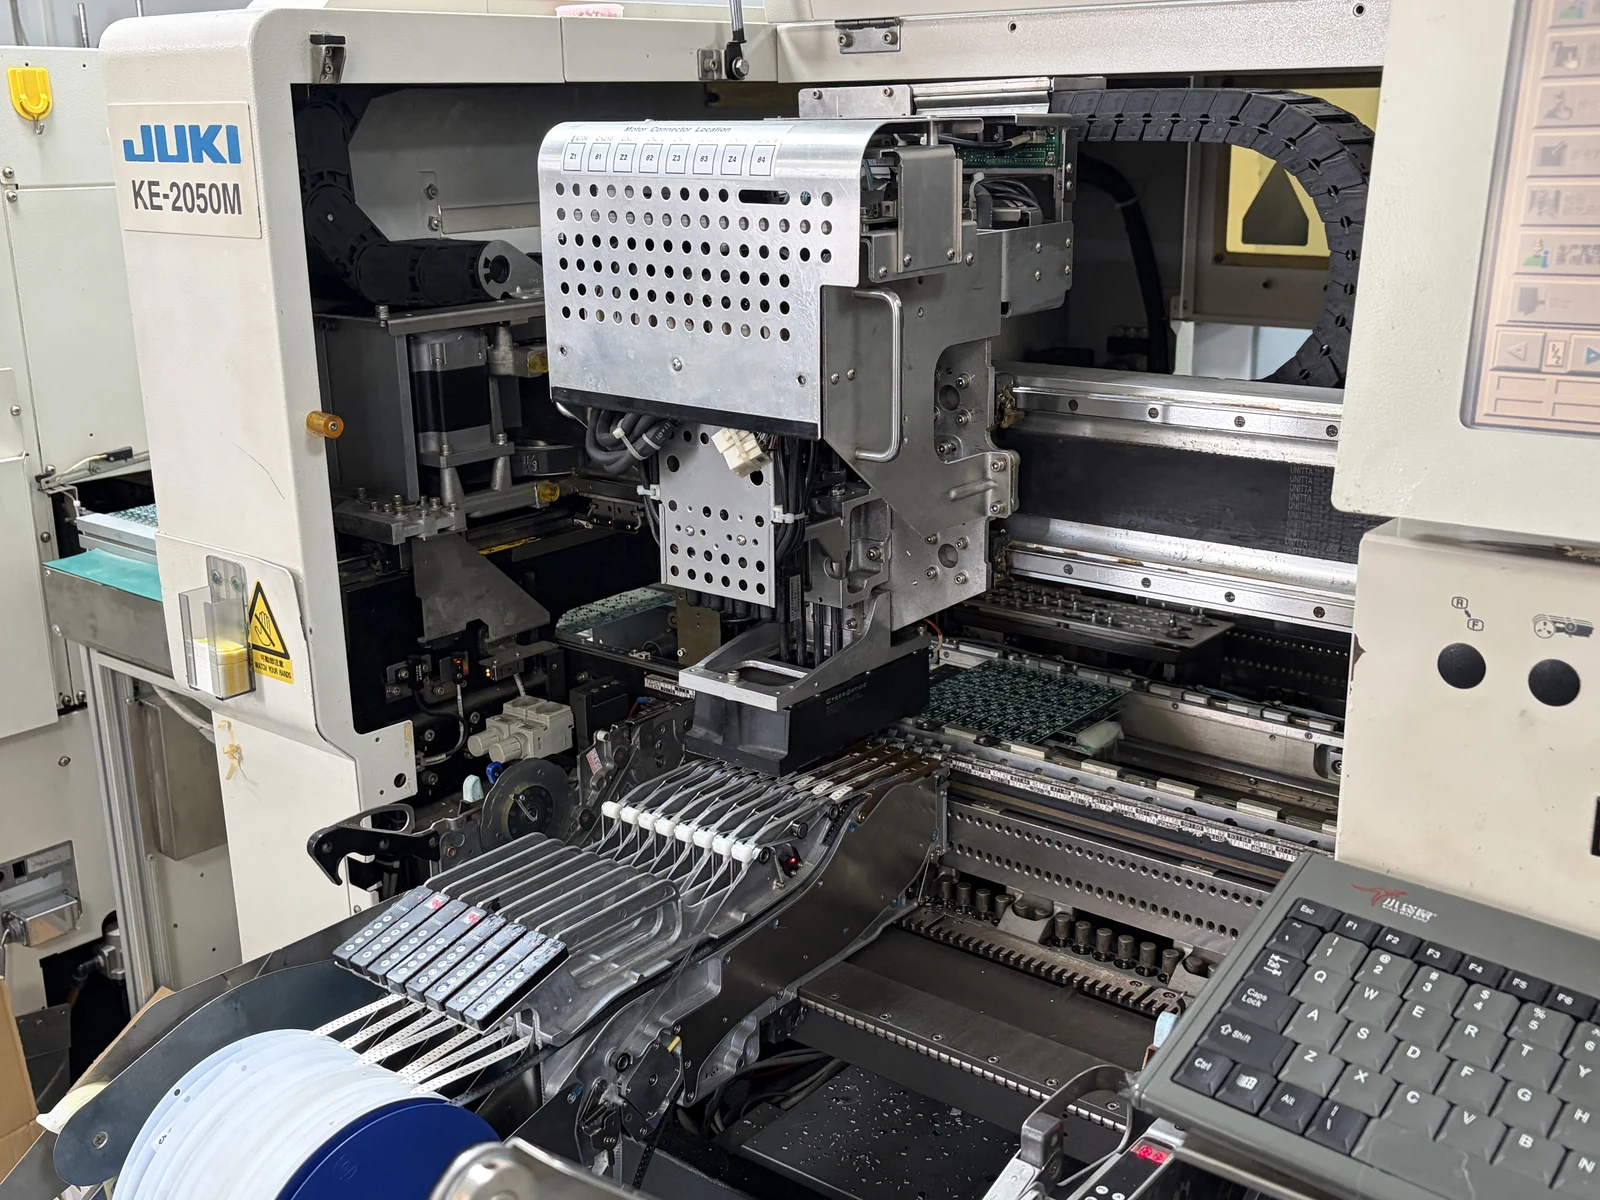
Ein Katalogbeispiel nennt 115 000 Bauteile pro Stunde für eine Bestückungskonfiguration mit zwei Portalen und RM-Köpfen unter optimalen Bedingungen im Hochproduktionsmodus. Die RM/HM-Genauigkeit von ±0,025 mm bei Cpk ≥ 1,0 ist separat für den Hochpräzisionsmodus angegeben. Die aufgeführten Bauteilhöhen betragen maximal 6,5 mm für RM, 15 mm für HM und 30 mm für FM. Diese Werte gehören zu bestimmten Konfigurationen und Betriebsarten und dürfen nicht zu einer einzigen garantierten Produktionsbedingung kombiniert werden.
Ein weiteres Bestückungskopf-Beispiel nennt Bauteilabmessungen bis 8,2 mm × 8,2 mm für CP20, bis 50 mm × 40 mm bei 15,5 mm Höhe für CPP und eine Höhenbegrenzung von 25 mm für TWIN. Kalkulieren Sie die tatsächlich für die Stückliste benötigte Kombination aus Köpfen, Zuführungen und Düsen. Dies sind konfigurationsbezogene Bauteilgrenzen, keine Garantien für die Ausbringung fertiger Baugruppen.
Betrachten Sie bei einer Package-on-Package-Baugruppe mit 0,4-mm-Raster Leiterplattendesign, Pastenauftrag und Reflow-Löten gemeinsam. Leiten Sie die Einstellungen aus den Anweisungen für das tatsächliche Bauteil ab und überprüfen Sie sie auf der vorgesehenen Leiterplatte. Ein gehäusespezifisches Prozessrezept gilt nicht universell.
Ermitteln Sie Angaben zu den installierten Gesamtkosten für Stromversorgung, saubere trockene Druckluft, Absaugung, Bodenbelastbarkeit, Lagerung und Servicezugang. Benennen Sie die zuständigen Supportverantwortlichen. Ist die einzige Person nicht verfügbar, die einen Feeder wieder betriebsbereit machen, ein Programm ändern oder einen Prüfadapterfehler diagnostizieren kann, hat die theoretische Linienkapazität für die Produktionsplanung wenig Wert.
Auslastung, Auftragswechsel und Bedarfsunsicherheit
Die Auslastung bei der Leiterplattenbestückung muss auf der verfügbaren Laufzeit und der abgenommenen Ausbringung für den tatsächlichen Produktmix beruhen. Messen Sie den vollständigen Fertigungsablauf. Ein Bestückautomat kann freie Kapazität haben, während ein fehlender Materialsatz, wiederholtes Rüsten oder eine langsame elektrische Prüfung die Auslieferung von Baugruppen verhindert.
Messen Sie die Umrüstzeit von der letzten abgenommenen Baugruppe des vorherigen Auftrags bis zur ersten abgenommenen Baugruppe des nächsten Auftrags. Dazu gehören Schablonen- und Feederarbeiten, Programmprüfungen, erforderliche Profiländerungen und die Erstteilfreigabe. Erfassen Sie Offline-Vorbereitung als Arbeitsaufwand. Sie kann Linienausfallzeit vermeiden und dennoch Personalkapazität beanspruchen.
Ein entsprechend ausgestatteter Schablonendrucker kann Masken und Unterstützungswerkzeuge automatisch wechseln, nachdem die Materialien für den nächsten Auftrag vorbereitet wurden. Klären Sie die erforderlichen Optionen und die Offline-Vorbereitung. Eine Verlagerung von Arbeiten außerhalb der Linie beseitigt weder deren Personalkosten noch den Vorbereitungsaufwand im gesamten Werk.
Ein Beispiel für die monatliche Kapazität
Betrachten Sie einen beispielhaften Zeitplan mit 160 h/Monat, 20 Auftragswechseln zu je 45 min und 8 h/Monat geplanter Instandhaltung. Die Wechsel beanspruchen 15 h; vor weiteren Ausfällen verbleiben 137 h. Bei einer beispielhaften Nettorate von 100 abgenommenen Baugruppen je Laufstunde bietet dieses Zeitfenster 13 700 abgenommene Baugruppen/Monat.
| Bedarfsszenario | Abgenommene Baugruppen/Monat | Erforderliche Laufzeit | Belegung des Laufzeitfensters von 137 h | Verbleibendes Laufzeitfenster |
|---|---|---|---|---|
| Niedriger Bedarf | 4 000 | 40 h | 29,2% | 97 h |
| Basisbedarf | 8 000 | 80 h | 58,4% | 57 h |
| Hoher Bedarf | 12 000 | 120 h | 87,6% | 17 h |
Der Basisfall nutzt 50,0% des Zeitplans von 160 h beziehungsweise 58,4% des Laufzeitfensters von 137 h. Keiner dieser Anteile ist die OEE. Die Gesamtanlageneffektivität (OEE) verknüpft Verfügbarkeit, Leistung und Qualität auf einer definierten Zeitbasis; die bedarfsbedingte Belegung beantwortet eine andere Planungsfrage.
Die Nettorate enthält bereits die Auswirkungen von Betriebsgeschwindigkeit und Qualitätsausbeute. Vermeiden Sie doppelte Abzüge. Reservieren Sie Zeit nur für Unterbrechungen, die nicht in der Messung enthalten sind. Ein zusätzlicher Rüstvorgang von 60 min nimmt bei der Beispielrate die Möglichkeit, 100 abgenommene Baugruppen zu produzieren.
Validieren Sie die Prüfkapazität separat. Beispielsweise belegt eine Prüfung von 60 s eine Station für 1 min je Baugruppe. Damit ist die ideale Ausbringung vor Beladung oder Wiederholungsprüfung auf 60 Baugruppen/Stunde begrenzt. Eine Station allein kann keinen Bestückungsablauf mit 100 Baugruppen/Stunde bedienen. Zwei parallele Stationen bieten vor diesen Verlusten 120 Baugruppen/Stunde, erfordern aber doppelte Prüfadapter und eine geeignete Personalbesetzung. Diese Sensitivität ist getrennt von der in der Tabelle angenommenen Rate des vollständigen Fertigungsablaufs zu betrachten.
Rechnen Sie niedrigen, mittleren und hohen Bedarf im Kostenmodell durch. Berücksichtigen Sie die geringere Fixkostendegression bei niedrigem Bedarf sowie Überstunden, Aufholzeit oder zusätzliche Stationen, die erforderlich werden, wenn sich der begrenzende Prozess seiner verfügbaren Kapazität nähert. Es gibt keinen universellen Auslastungsgrenzwert.
Qualitätskontrolle, Instandhaltung und Prozessverantwortung
Bei externer Leiterplattenbestückung wird die Prozessdurchführung dem Lieferanten übertragen, während der OEM die Produktanforderungen definiert und die Abnahme überprüft. Der interne Zugriff ist direkter. Er ist nur dann wertvoll, wenn qualifizierte Personen Einstellungen aufrechterhalten, Fehler untersuchen und Änderungen kontrollieren.
IPC J-STD-001 behandelt Materialien und Prozesse für gelötete Baugruppen; IPC-A-610 behandelt die Baugruppenabnahme. Stimmen Sie die erforderliche Revision, Produktklasse und Ergänzungen für beide Vergleichsgrundlagen ab. IPC-Ankündigung der J-Revisionen.
Die vollständige Einteilung lautet IPC Class 1, IPC Class 2 und IPC Class 3: Produkte für allgemeine Funktionen, Produkte für eine verlängerte Nutzungsdauer sowie Produkte mit kritischen Anforderungen an hohe Leistungsfähigkeit oder den Betrieb in anspruchsvollen Umgebungen. Wählen Sie anhand des vorgesehenen Einsatzes und des Vertrags. Eine Klassennummer ersetzt weder Validierung noch Prüfung. Öffentlicher Geltungsbereich und Klassifizierung von IPC J-STD-001J.
Vereinbaren Sie für die BGA-Referenzbaugruppe mit 0,4 mm Raster die Inspektion verdeckter Lötstellen und die elektrische Prüfung, bevor Sie Preise vergleichen. Das 100%-Ziel misst die Prüfdurchführung, nicht die Fehlerabdeckung. AOI, Röntgenprüfung und elektrische Prüfung beantworten unterschiedliche Fragen.
Weisen Sie Verantwortlichkeiten für Programmfreigabe, Kalibrierung, Instandhaltung, Sofortmaßnahmen zur Fehlereingrenzung und Korrekturmaßnahmen zu. Planen Sie interne Ersatzteile und Ersatzkompetenzen ein; regeln Sie externe Änderungsmitteilungen, Fehleranalyse und Nacharbeitsverantwortung vertraglich. Der Erfolg der ersten Fertigung kann verloren gehen, wenn Schablonen, Feeder, Profile oder Prüfadapter von ihren beherrschten Bedingungen abweichen.
Halten Sie die Definitionen der Qualitätsausbeute konsistent. Die Erstpassausbeute schließt reparierte Baugruppen aus; die Endausbeute umfasst erfolgreich wiederhergestellte Baugruppen. Eine Vermischung verdeckt die Nacharbeitskosten.
Bestände, Terminplanung und Aufwand für das Lieferantenmanagement
Externe Leiterplattenbestückung reduziert die interne Koordination, wenn der Vertrag Materialverantwortung, Terminplanung und die Behandlung von Ausnahmefällen klar zuordnet. Das Bestandsrisiko folgt dem Eigentum. Bestände beim Lieferanten können weiterhin eine finanzielle Verpflichtung des OEM darstellen.
Bei Bestückung mit beigestellten Materialien verbleiben Materialsatzbildung und Beschaffung in der Regel beim OEM. Bei schlüsselfertiger Bestückung wird die Beschaffung dem Lieferanten zugewiesen, obwohl Überbestände, nicht stornierbare Bestellungen und die Haftung für technische Änderungen je nach Vertrag beim OEM verbleiben können. Bei gemischter Beschaffung wird die Verantwortung positionsweise aufgeteilt.
Kalkulieren Sie Personalstunden für Stücklistenpflege, Ersatzbauteile, Fehlmengen, Umplanung und die Klärung von Abweichungen. Verwenden Sie vollständige Personalstundensätze. Ergänzen Sie im Eigenfertigungsfall interne Aufsicht, Schulung und Instandhaltungskoordination; ergänzen Sie im Fremdfertigungsfall Prognosekommunikation, Versandkoordination und Lieferantenbewertung.
Bewerten Sie die Vollständigkeit der Materialsätze, den Freigabezeitpunkt, bestätigte Kapazität und Transport separat: Eine interne Linie kann ohne Bauteile oder qualifiziertes Bedienpersonal nicht laufen, und eine externe Bestellung sichert keinen sofortigen Linienzugang, sofern diese Verfügbarkeit nicht vereinbart wurde.
Vergleichen Sie auch die Zahlungszeitpunkte. Bauteilkäufe, WIP, Lieferantenanzahlungen und Pufferbestände fertiger Baugruppen beeinflussen das Betriebskapital. Modellieren Sie das Risiko bei rückläufigem Bedarf, bevor Sie Verpflichtungen eingehen.
Wann die interne Leiterplattenbestückung im Vorteil ist
Interne Leiterplattenbestückung ist im Vorteil, wenn direkter Prozesszugriff einen messbaren Produktwert hat und der OEM die gesamte betriebliche Struktur aufrechterhalten kann. Stabiler Bedarf hilft, doch vorhandene Qualifikationen, Produkteignung und zeitkritische Entwicklungsarbeit sind ebenso relevant.
Kontrolle technischer Änderungen
Ein internes Team kann einen Auftrag stoppen, einen Fehler untersuchen und eine kontrollierte Revision prüfen, ohne die Arbeit an eine externe Fertigung zu übergeben. Dieser Vorteil ist am größten, wenn die Entwicklung regelmäßig aus der Bestückung lernt. Er entfällt, wenn dringende Versuche wiederholt zugesagte Produktion stören.
Wiederholbare Produktionsbelegung
Eine stabile Baugruppenfamilie kann Feeder, Prüfadapter, Prozessrezepte und geschultes Personal wiederverwenden. Wiederkehrende Arbeit reduziert Rüstschwankungen und macht Kostenschätzungen verlässlicher. Wählen Sie Eigenfertigung, wenn auch die niedrige Bedarfsprognose die festen Ressourcen trägt und die hohe Prognose in die qualifizierte Kapazität passt.
Zugang zu kritischen Prozessen
Ein proprietärer Prozess oder sensible Fehlersuche innerhalb des OEM kann die direkte Eigenverantwortung rechtfertigen. Planen Sie das notwendige Fachwissen und die Zugangskontrollen ein. Vertraulichkeit allein belegt nicht, dass auch jeder Löt-, Inspektions- und Prüfschritt intern erfolgen sollte.
Wann die externe Leiterplattenbestückung im Vorteil ist
Externe Leiterplattenbestückung ist im Vorteil, wenn die relevante Prozessabdeckung und die gemeinsam genutzte betriebliche Basis eines Lieferanten unterausgelastete interne Ressourcen vermeiden. Der Vorteil muss auch bestehen bleiben, nachdem OEM-Überwachung, Materialverpflichtungen und Logistik zum angebotenen Bestückungspreis addiert wurden.
Kontrolle technischer Änderungen
Ein externes Fertigungsteam kann ein stabiles Designpaket in wiederholbare Produktion überführen, während sich der OEM auf die Entwicklung konzentriert. Definieren Sie, wie Stücklistenrevisionen, Firmware und Prüfänderungen in den Zeitplan eingehen. Fremdvergabe funktioniert bei kontrollierten Freigaben besser als bei technischen Änderungen während jedes Fertigungslaufs.
Wiederholbare Produktionsbelegung
Schwankender oder fragmentierter Bedarf kann wirtschaftlicher in die gemeinsam genutzte Lieferantenkapazität passen als in eine dedizierte interne Linie. Lassen Sie die tatsächliche Losstruktur einschließlich Rüsten und Handhabung anbieten. Bestätigen Sie Kapazität für die benötigten Lieferfenster, statt anzunehmen, dass die Gesamtkapazität des Lieferanten für einen einzigen Kunden reserviert ist.
Zugang zu kritischen Prozessen
Fremdvergabe kann Zugang zu Inspektion, Selektivlöten, Nacharbeit oder Prüfengineering schaffen, die ein OEM zu selten benötigt, um sie intern aufrechtzuerhalten. Kaufen Sie das erforderliche Prozessergebnis ausdrücklich ein. Die Anlagenliste eines Lieferanten ist nur dann relevant, wenn der vorgeschlagene Fertigungsablauf das konkrete Produkt und den Abnahmeplan abdeckt.
Make-or-Buy-Entscheidungen für Prototypen und Serienproduktion
Für Prototypen- und Serienbestückung sollten getrennte Make-or-Buy-Entscheidungen getroffen werden, wenn sich ihre Ziele unterscheiden. Ein Prototyp kann den Erkenntnisgewinn in der Entwicklung optimieren; die Serie muss wiederholbar abgenommene Ausbringung zum geforderten Termin und zu den geforderten Kosten liefern. Übertragen Sie die Erkenntnisse, ohne anzunehmen, dass der Ort der ersten Fertigung das Produkt über seine gesamte Lebensdauer betreuen muss.
| Projektbedingung | Bevorzugter Ausgangsweg | Vor einer Festlegung erforderliche Nachweise |
|---|---|---|
| Häufige Versuche bei verfügbarem internem Labor | Interne Prototypen | Geeignete Prozessabdeckung, sichere Handhabung und Zugang für die Entwicklung |
| Stabiler Wiederholbedarf innerhalb einer vorhandenen qualifizierten Linie | Interne Serienproduktion | Historie abgenommener Ausbringung und günstiger Vergleich vermeidbarer Kosten |
| Unsicherer Bedarf mit notwendiger Investition in eine neue Linie | Externe Serienproduktion | Vergleichbares Angebot über den vollständigen Umfang und beherrschbare Materialverpflichtungen |
| BGA-Baugruppe mit 0,4 mm Raster benötigt Inspektions- oder Prüfressourcen, die dem OEM fehlen | Fremdfertigung oder finanzierter Ausbau interner Fähigkeiten | Vollständiger Inspektionsablauf und Durchführung der vereinbarten elektrischen Prüfung an 100% der Serienbaugruppen |
| Entwicklungslernen erfolgt intern; wiederkehrende Mengen übersteigen die interne Kapazität | Hybride Aufteilung | Transferpaket, Produktionsqualifizierung und eindeutige Änderungsverantwortung |
| Keiner der Wege deckt die erforderlichen Prozesse oder Lieferfenster ab | Einschränkung vor der Freigabe beseitigen | Ein realisierbarer Prozess-/Kapazitätsplan, danach ein aktualisierter Kostenvergleich |
Die Grenzen des hybriden Modells klar halten
Ein praktikables hybrides Modell hält Fehlersuche und frühe Prototypen intern, während ein externes Team die Serie fertigt. Ein anderes vergibt Spezialarbeitsgänge nach außen und behält die Endintegration. Jede Schnittstelle verursacht zusätzlichen Transport, Aufzeichnungen und Koordination; rechnen Sie diese Kosten ein.
Geben Sie vor der Produktionsverlagerung Stückliste, Bestückungsdaten, Abnahmekriterien, freigegebene Firmware und Prüfmethode gemeinsam frei. Bestätigen Sie den externen Fertigungsablauf mit einem kontrollierten Pilotlauf. Serienbetriebsmittel, Nutzenaufteilung oder thermisches Verhalten können vom Prototypenprozess abweichen. Daher validiert ein erfolgreicher Prototyp allein noch nicht den Serienprozess.
Nutzen Sie diesen Entscheidungsablauf:
- Produktmix und Abnahmeumfang definieren
→ Deckt der interne Fertigungsablauf jeden erforderlichen Prozess ab?
- Deckt der interne Fertigungsablauf jeden erforderlichen Prozess ab?
Nein: → Externen Leistungsumfang mit den Kosten zum Schließen interner Lücken vergleichen
Ja: → Abgenommene Ausbringung und Gesamtkosten bei niedrigem, mittlerem und hohem Bedarf modellieren
- Externen Leistungsumfang mit den Kosten zum Schließen interner Lücken vergleichen
→ Abgenommene Ausbringung und Gesamtkosten bei niedrigem, mittlerem und hohem Bedarf modellieren
- Abgenommene Ausbringung und Gesamtkosten bei niedrigem, mittlerem und hohem Bedarf modellieren
→ Erfüllt Eigenfertigung die Kosten-, Termin- und Personalanforderungen?
- Erfüllt Eigenfertigung die Kosten-, Termin- und Personalanforderungen?
Ja: → Internen Fertigungsablauf qualifizieren und einen Wiederanlaufplan vorhalten
Nein: → Externen Fertigungsablauf qualifizieren und OEM-Überwachung zuweisen
- Internen Fertigungsablauf qualifizieren und einen Wiederanlaufplan vorhalten
- Externen Fertigungsablauf qualifizieren und OEM-Überwachung zuweisen
- Prototypen- und Serienaufteilung getrennt prüfen
Häufig gestellte Fragen
Make-or-Buy-Entscheidungen zur Leiterplattenbestückung werden umsetzbar, wenn Kosten, Kapazität und Verantwortung denselben Umfang zugrunde legen. Diese Antworten wenden das Prinzip auf wiederkehrende Beschaffungsfragen von OEMs an.
Wann ist interne Leiterplattenbestückung wirtschaftlich sinnvoll?
Interne Bestückung ist wirtschaftlich sinnvoll, wenn wiederkehrender Bedarf die vollständigen Betriebskosten trägt. Vergleichen Sie die Ausbringung abgenommener Baugruppen unter Berücksichtigung realistischer Rüstverluste und vollständiger Personalkosten. Verlangen Sie anschließend einen Gesamtkostenvorteil gegenüber einem passenden externen Angebot, nachdem berücksichtigt wurde, welche bestehenden Arbeiten das neue Produkt verdrängt.
Sollten Prototypen und Serie derselben Make-or-Buy-Entscheidung folgen?
Prototypen und Serie benötigen getrennte Bewertungen, wenn sich ihre Ziele unterscheiden. Interne Prototypen können den Erkenntnisgewinn beschleunigen, während externe Fertigung geeignete wiederkehrende Kapazität bereitstellt. Ein funktionierender Prototyp validiert jedoch keine abweichenden Serienbetriebsmittel, keine andere Nutzenaufteilung und kein anderes thermisches Verhalten. Qualifizieren Sie den Serienprozess mit einem kontrollierten Pilotlauf.
Welche Kosten fehlen beim reinen Vergleich von Maschinenpreisen?
Maschinenpreise lassen Installation und laufende betriebliche Unterstützung unberücksichtigt. Rechnen Sie Medienversorgung, Feeder, Schablonen, Prüfadapter, Inspektion, Prüfentwicklung, Instandhaltung, Kalibrierung und Schulung ein, ebenso ungenutzte Kapazität, Betriebskapital, Ausschuss, Nacharbeit und Managementzeit. Berücksichtigen Sie entsprechende Lieferantengebühren und beim OEM verbleibende Kosten in der externen Vergleichsbasis.
Entfällt durch Fremdvergabe die Qualitätsverantwortung des OEM?
Nein; der OEM definiert weiterhin die Anforderungen und überprüft die Produktabnahme. Weisen Sie vor der Freigabe Revisionsgenehmigung, Inspektions- und Prüfumfang, Abweichungsentscheidungen, Fehleruntersuchung und Korrekturmaßnahmen zu, damit die Fertigungspflichten des Lieferanten und die beim OEM verbleibenden Entscheidungen beiden Teams klar sind.
Kann ein hybrides Modell Prototypen intern und Serienfertigung extern halten?
Ja, mit einer kontrollierten Produktionsübertragung. Geben Sie Stückliste, Bestückungsdaten, Firmware und Abnahmeziel gemeinsam frei und qualifizieren Sie den Serienprozess. Berücksichtigen Sie doppelte Betriebsmittel, Transferengineering, Logistik und laufende Änderungskoordination, wenn Sie das hybride Modell mit vollständig interner oder externer Bestückung vergleichen.
Welche Auslastung rechtfertigt den Kauf einer SMT-Linie?
Es gibt keinen universellen Auslastungsprozentsatz, der eine SMT-Linie rechtfertigt. Berechnen Sie den Kostenschnittpunkt aus tatsächlichen Fixkosten, variablen Kosten und vergleichbaren Angeboten. Bestätigen Sie anschließend, dass die erforderliche Menge in die nachgewiesene Kapazität passt. Die Belegung des Laufzeitfensters von 58,4% im Beispiel beschreibt ein Szenario, keine Investitionsschwelle.
Reicht die Bestückgeschwindigkeit aus dem Katalog aus, um die Leiterplattenausbringung abzuschätzen?
Nein; die Bestückgeschwindigkeit allein kann die Ausbringung abgenommener Baugruppen nicht vorhersagen. Rechnen Sie Bauteile pro Stunde anhand des tatsächlichen Bestückprogramms und der Leiterplattenseiten um. Berücksichtigen Sie anschließend Druck, Löten, Inspektion, Prüfung, Auftragswechsel und Qualitätsausbeute, um den Engpass zu identifizieren, der die ausgelieferten Baugruppen im vollständigen Fertigungsablauf begrenzt.
Wie sollte der Prüfumfang den Make-or-Buy-Vergleich beeinflussen?
Verwenden Sie in beiden Kostengrundlagen denselben Prüfumfang. Für die anspruchsvolle Referenzbaugruppe wird neben dem definierten Inspektionsplan die vereinbarte elektrische Abnahmeprüfung an 100% der Serienbaugruppen eingeplant. Dieser Prozentsatz misst die Prüfdurchführung; er verspricht weder vollständige Fehlerabdeckung noch stellt er eine allgemeingültige IPC-Anforderung dar.
Abschließende Empfehlung: ein gemeinsames Fertigungspaket vergleichen
Wählen Sie interne Leiterplattenbestückung, wenn qualifizierte interne Prozesse und Gesamtkosten Bedarfsschwankungen standhalten. Wählen Sie Fremdvergabe, wenn gemeinsam genutzte Kapazität und relevantes Fachwissen dieselben Abnahmeanforderungen mit geringerem Betriebsaufwand erfüllen. Nutzen Sie eine hybride Aufteilung, wenn Entwicklungslernen und Produktionswirtschaftlichkeit für unterschiedliche Standorte sprechen.
Erstellen Sie ein gemeinsames Paket: freigegebene Leiterplatten- und Bestückungsdateien, Stückliste mit genehmigten Alternativen, Prognosen, Inspektions- und Prüfanforderungen, Materialeigentum, Lieferfenster und Regeln zur Änderungskontrolle. Holen Sie beide Kalkulationen auf dieser Grundlage ein. Klären Sie zuerst Unterschiede im Leistungsumfang.
Beginnen Sie den externen Vergleich mit einer Anfrage mit klar definiertem Leistungsumfang über die Leiterplattenbestückungsleistungen von JASPER. Stellen Sie das Fertigungspaket bereit und benennen Sie die Beschaffungs-, Programmier-, Prüf- und Integrationsaufgaben, die beim OEM verbleiben. Vergleichen Sie Kosten und Kontrolle einer abgenommenen Baugruppe auf Basis eines realisierbaren Betriebsplans.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.