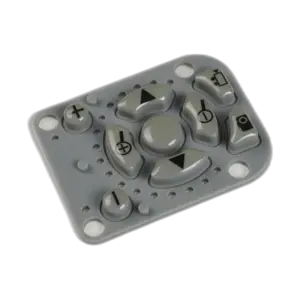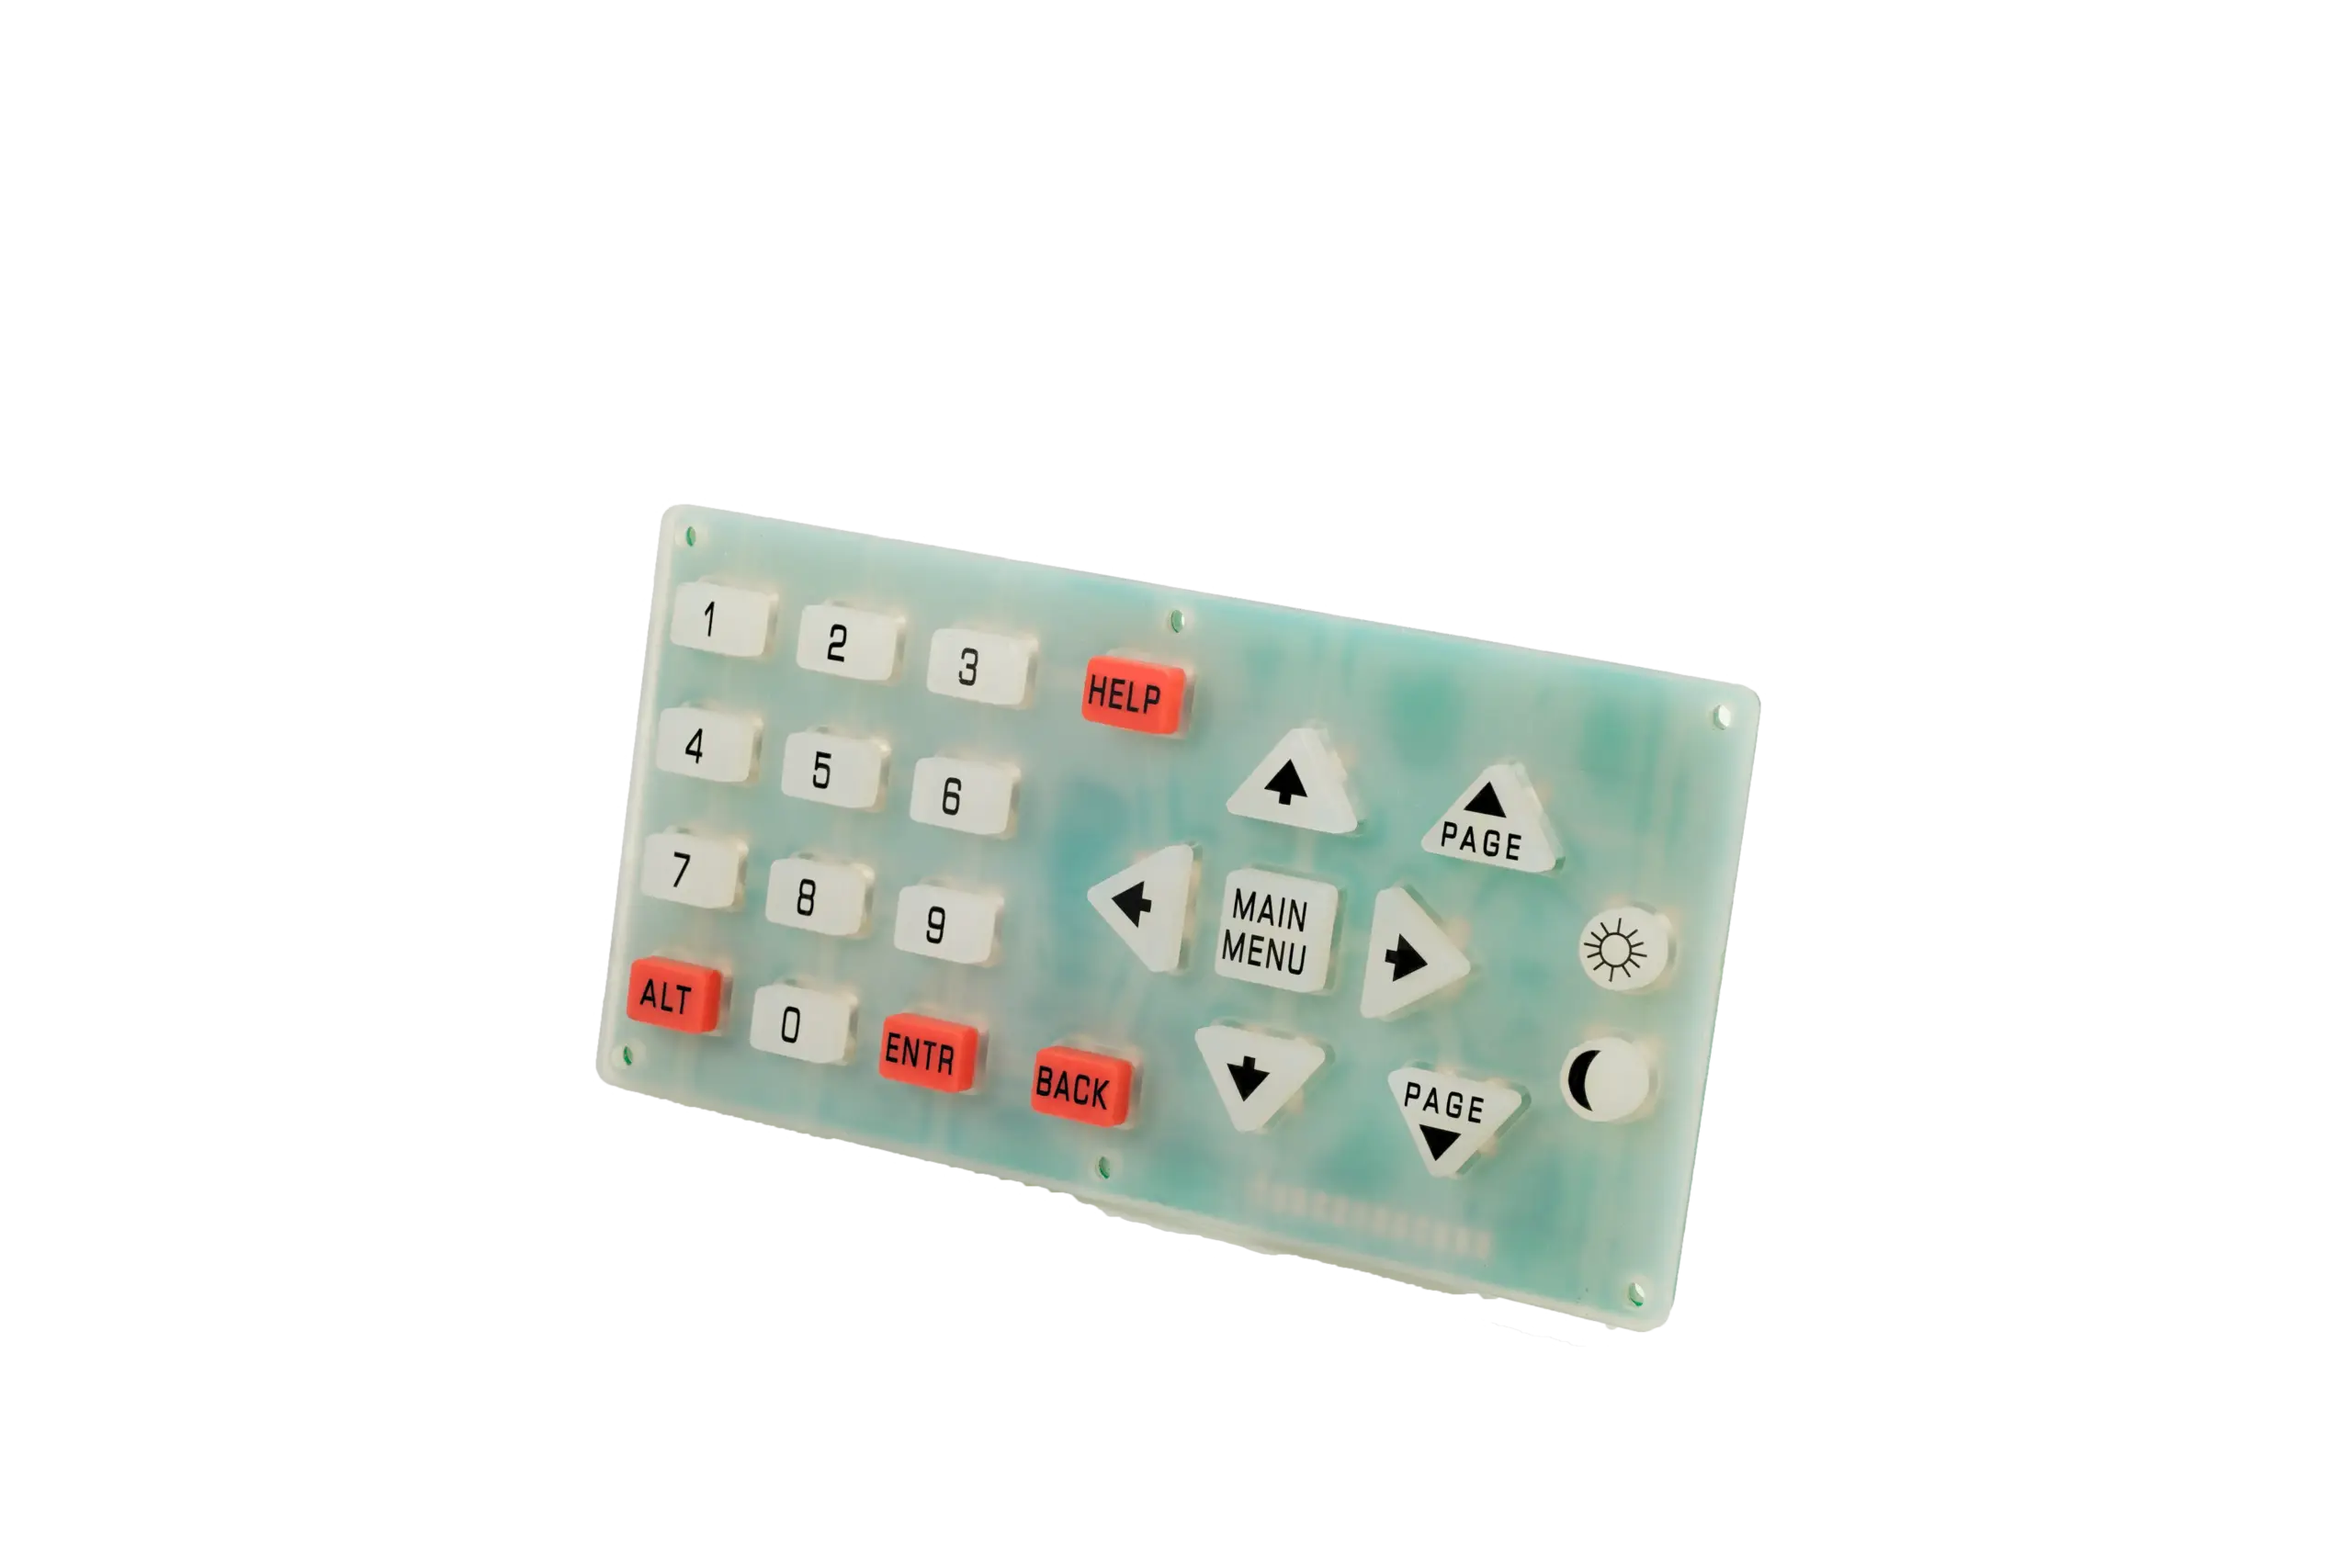
シリコーンゴムキーパッドのインサート成形は、単一の万能な工法ではありません。導電カーボン接点(カーボンピル)をあらかじめ成形し、金型内に配置してキーパッドと一体成形する場合があります。一方、硬質のプラスチック部品や金属部品にシリコーンをオーバーモールドし、形状による保持、化学的接着、またはその両方で固定する場合もあります。また、シリコーン部品の硬化後に初めて取り付けるキーキャップやインサートもあります。
そのため、OEMの図面や見積依頼(RFQ)で重要なのは、単に「これはインサート成形ですか」と尋ねることではありません。確認すべきなのは、インサートは何か、どの工程で組み込むか、どのように位置決めして保持するか、どの面を接着し、どの面を露出させるか、そして完成した界面をどのように検証するかです。キーパッド全体の構成がまだ決まっていない場合は、インサートの工法を確定する前に、JASPERのカスタムシリコーンゴムキーパッドの製品群から検討してください。
- インサートと実際の工法を定義する
- 材料・位置・保持・工程・検証のチェックリストを使う
- カーボンピルは単体部品ではなく、成形によって構成される接点システム
- 硬質キーキャップと剛性インサートの適合性・保持方法を確認する
- 金型内の位置・保持・バリを管理する
- 二次接着・組立は別の工法として評価する
- 使用・暴露後の完成界面を検証する
- 見積前に供給責任を定義する
- よくある質問
- カーボンピルは、必ずインサート成形でシリコーンゴムキーパッドに組み込まれますか。
- 自己接着性LSRは、どのようなプラスチック製キーキャップにもオーバーモールドできますか。
- 化学的接着がなくても、機械的インターロックだけで十分ですか。
- 硬質キーキャップは、オーバーモールドすべきですか。それとも成形後に組み立てるべきですか。
- RFQには、インサートに関するどの情報を含めるべきですか。
インサートと実際の工法を定義する
「インサート」という言葉は、カーボン接点、硬質キーキャップ、金属キャリア、装飾部品、内部支持部品などを指すことがあります。これらの部品に必要な金型や工程は同じではありません。
| 工法 | 第2の部品・材料を組み込むタイミング | 主な管理上の確認事項 |
|---|---|---|
| 導電ピルの一体成形 | シリコーン本体の硬化前に、予備成形したピルを配置する | ピルの位置を維持し、接点面を覆わずに露出させておけるか |
| 硬質インサートのオーバーモールド成形 | あらかじめ製作したプラスチック、金属、その他の硬質部品を、シリコーンの成形前に金型へ装填する | 基材は成形方法および保持方法に適合するか |
| 二材成形 | 硬質部品とシリコーンを、連携した工程で成形する | 両方の成形工程と移送を、一つの工程として管理できるか |
| 機械的インターロック | シリコーンを穴に通す、または穴・溝・アンダーカットの周囲に流す | 実際の荷重伝達経路に対して、その形状でインサートを保持できるか |
| 自己接着性材料またはプライマーを用いたオーバーモールド成形 | 表面前処理と材料選定によって化学的接着を得る | 使用するシリコーンと基材の正確な組合せを検証しているか |
| 成形後の組立 | 成形後にキーキャップやインサートをスナップ嵌合、圧入、または接着で取り付ける | 組立位置と保持状態を、繰り返し同じ基準で検査できるか |
| 導電接点の印刷 | 成形後に導電材料を印刷する | これは二次印刷工程であり、インサート成形ではない。 |
インサート成形と、1台または2台の成形機を使う2K成形を区別し、機械的インターロックと化学的接着を別々に指定します。「オーバーモールド」だけでは、保持が形状、接着、または両方によるものか金型製作者に伝わりません。
材料・位置・保持・工程・検証のチェックリストを使う
インサートの図面には、外形だけでなく、それ以上の情報を定義する必要があります。管理計画は部品によって変わります。
| インサートの種類 | 材料・表面 | 位置 | 保持方法 | 工程管理項目 | 検証の重点 |
|---|---|---|---|---|---|
| カーボンピル | 承認済みの導電配合材料またはピルを使用し、露出面を清浄に保つ | キーパッドの基準およびPCBの接点パッドに対する中心位置と高さ | 硬化前に位置決めし、キー本体と一体成形する | ピルの有無、向き、装填治具、バリ付着禁止領域 | 対象回路上での導通、抵抗判定基準、ストローク、接点の重なり、保持状態 |
| プラスチック製または硬質のキーキャップ | 正確な樹脂種・グレードを指定し、意匠面と接着面を識別する | キーキャップの基準、回転角度、上面高さ | 機械的固定、化学的接着、または後組立用の固定構造 | 必要に応じた乾燥・洗浄、インサートの着座、成形時の変形、端部のバリ | 位置、外観、用途に応じた引張り・剥離・トルク負荷に対する挙動、環境暴露 |
| 金属・プラスチック製キャリア、その他のインサート | 基材、仕上げ・コーティング、汚染の許容限度を定義する | キーパッド・筐体と共通の基準 | インターロック、自己接着性シリコーン、プライマーを用いた接着、締結部品、または二次組立 | 表面前処理、インサートの有無、保持形状の周囲への流動、離型 | 暴露後の寸法安定性、接着・保持状態、シール性または機能界面 |
カーボンピルは単体部品ではなく、成形によって構成される接点システム
キーパッド製造に関する業界資料では、カーボンを配合したシリコーンのピルを予備成形し、キーパッド本体が硬化する前に金型内に配置する一般的な構成が説明されています。その後、ピルは非導電性シリコーンと一体成形されます。
ただし、すべての導電性キーパッドが同じ工法を採用しているわけではありません。成形後に導電インクを印刷する場合も、メタルドームを別工程で組み付ける場合もあり、別の導電要素を使う設計もあります。製造用に正式発行する図面では、「導電インサート」を総称として使うのではなく、接点構成を明記する必要があります。
一体成形するピルについては、材料の識別情報、中心位置と向き、成形前に保持する治具または受け部、露出する接点面、そして指定したPCB/FPC/PETの接点パターン上での完成後の電気的挙動を管理してください。ピル単体の抵抗測定結果だけでは、キーパッドの接点界面を承認できません。
硬質キーキャップと剛性インサートの適合性・保持方法を確認する
剛性インサートは機械的、化学的、または両方の方法で保持できます。開口やアンダーカットへのオーバーモールドは機械的かみ合いを作ります。接着方法には自己接着性シリコーン、プライマー処理基材、予備成形部品の接着、適切な表面処理があります。保持の仕組みを明確に選択してください。
金型製作を承認する前に、次の点を確認してください。
- 硬質基材の正確な材料種とグレードは何か。
- どの面を接着し、どの面を意匠面・光学面・導電面として維持するか。また、どの部分の自由な動きを確保するか。
- 穴、溝、アンダーカット、その他の機械的保持形状があるか。
- 界面にはシール機能が必要か。それとも構造・外観上の機能だけか。
- 基材は、反りや軟化を起こさずに成形・硬化条件に耐えられるか。
- 乾燥、洗浄、プラズマ・コロナ・火炎処理、プライマー、その他の管理された前処理が必要か。
- インサートは一方向にしか装填できない構造か。それとも治具に回り止めやポカヨケが必要か。
熱可塑性インサートは、オーバーモールド前に必要な条件で乾燥させます。難しい組合せには火炎、コロナ、プラズマ処理が必要な場合があり、自己接着性シリコーンでも基材適合性を確認します。特定の自己接着性LIMSシステムにはPC、PBT、PAが挙げられていますが、全グレードへの適合を示すものではありません。自己接着性は基材固有です。
自己接着性がない材料には、プライマーや後工程の接着が必要な場合があります。例えばLIM6045は、インサート成形で非シリコーン表面との化学接着が必要な場合、通常プライマーを要します。洗浄、プライマー、表面エネルギー処理、粗面化は接着改善の選択肢です。固定の製造条件とみなさず、選んだ材料・基材・工程の組合せを評価してください。
金型内の位置・保持・バリを管理する
インサートの材料が正しくても、成形中にずれ、回転、浮き上がり、反り、部分的な被覆が生じることで不具合になる場合があります。
インサートの基準、許容位置・回転角度、着座面、装填治具、有無の確認、流動経路、バリ付着禁止領域、離型方向、トレーサビリティの方法を定義してください。カーボン接点では、機能する接点面にシリコーンのバリが付くと、電気的界面が変化する場合があります。硬質キーキャップでは、露出する端部の余分なシリコーンが外観上の線や擦れの原因になることがあります。機械的インターロックでは、保持形状の周囲に未充填があると、外観に問題がなくても有効な係合面積が減少する場合があります。
これらの管理項目は、JASPERのシリコーンゴムキーパッドの金型・試作ガイドで扱う、その他の金型および初品の承認項目と併せて管理する必要があります。
二次接着・組立は別の工法として評価する
キーキャップ、インサート、キャリアを成形後に取り付ける場合は、インサート成形ではなく、二次組立または二次接着と呼んでください。成形後の工程では、管理された表面前処理、プライマー・接着剤の選定、接着層の厚さまたは嵌合深さ、治具の向き、硬化・保持条件、接着剤のはみ出し限度、手直しルール、保持状態の検査が必要になる場合があります。
成形後に取り付ける硬質キーキャップは、成形を簡素化したり、後段階で外観バリエーションに対応したりできる場合がありますが、管理すべき工程が一つ増えます。オーバーモールド成形したキャップは組立工程を減らせる場合がある一方で、金型と材料適合性への要求が高まります。どちらかが無条件に優れているわけではありません。
調達側が、ゴム部品、回路、インサート、LED、コネクタ、最終試験を一つの供給範囲に含めたい場合は、シリコーンゴムキーパッドアセンブリを検討し、インサートに関するどの工程が含まれるかを明記してください。
使用・暴露後の完成界面を検証する
受け入れたインサートだけではなく、完成した界面を試験してください。
| 検証分野 | 確認事項 |
|---|---|
| 材料・トレーサビリティ | 正しいシリコーン、インサート、表面処理、および管理された改訂版が使用されていること |
| 位置 | 基準に対するインサートの中心位置、高さ、回転角度、露出面積 |
| 保持 | 実際の荷重方向に応じた、引張り、剥離、押し抜き、トルク負荷、曲げに対する挙動 |
| カーボン接点 | 対象回路上での導通、規定した抵抗判定基準、ストローク、接点パッドとの重なり |
| 外観・バリ | 許容できないバリ、汚染、端部の浮き、ヒケ、露出した接着層がないこと |
| 環境暴露 | 合意した温度、湿度、洗浄剤、油、UV、その他の関連する暴露後も、界面の機能が維持されること |
| 繰返し使用 | 合意した使用条件の下で、インサートがずれ、緩み、層間剥離を起こさず、機能界面が変化しないこと |
万能な引張荷重、剥離強度、サイクル数、温度、環境限度を作り出してはいけません。適切な受入判定計画は、形状、材料の組合せ、荷重伝達経路、製品要求によって決まります。
見積前に供給責任を定義する
RFQには、インサート図面の責任者、インサートの購入・検査担当、乾燥・洗浄・前処理の担当、金型への装填担当、二次組立の担当、最終界面を承認する当事者を明記する必要があります。また、どの変更に再認定が必要かも定義してください。
技術レビューのために、キーパッドの2D/3Dデータ、各インサート種類の断面図、相手側PCB・接点レイアウト、インサートの材料・図面、予定数量、使用環境、操作荷重・ストロークの目標、外観要求、想定する供給範囲を送付してください。不明な項目は推測せず、TBD(未定)と記載できます。
よくある質問
カーボンピルは、必ずインサート成形でシリコーンゴムキーパッドに組み込まれますか。
いいえ。予備成形した導電ピルを金型内に配置し、キーパッド本体と一体成形する一般的な方法はありますが、導電インクや、別工程で組み立てる接点システムもあります。実際の接点工法を指定してください。
自己接着性LSRは、どのようなプラスチック製キーキャップにもオーバーモールドできますか。
いいえ。材料メーカーの適合表は材料ごとに定められており、実際の樹脂グレード、水分、添加剤、表面状態、成形履歴によって接着性が変わる場合があります。使用する正確な組合せを検証してください。
化学的接着がなくても、機械的インターロックだけで十分ですか。
形状、荷重方向、シール要件によっては十分な場合があります。実際の引張り、剥離、トルク負荷、曲げの条件で検証してください。機械的保持と化学的接着を併用する設計もあります。
硬質キーキャップは、オーバーモールドすべきですか。それとも成形後に組み立てるべきですか。
オーバーモールドは界面を一体化できますが、適合する材料とインサートの取り扱い管理が必要です。成形後の組立は、金型の簡素化や外観バリエーションへの対応に役立つ場合がありますが、別工程での位置決め・接着と検査が追加されます。
RFQには、インサートに関するどの情報を含めるべきですか。
インサートの材料と図面、露出が必要な面、位置、保持方法の構想、目標とする工法、相手側PCB・筐体の形状、使用環境、検証要求、試作数量・年間数量、各インサートについて想定する供給責任を提示してください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。