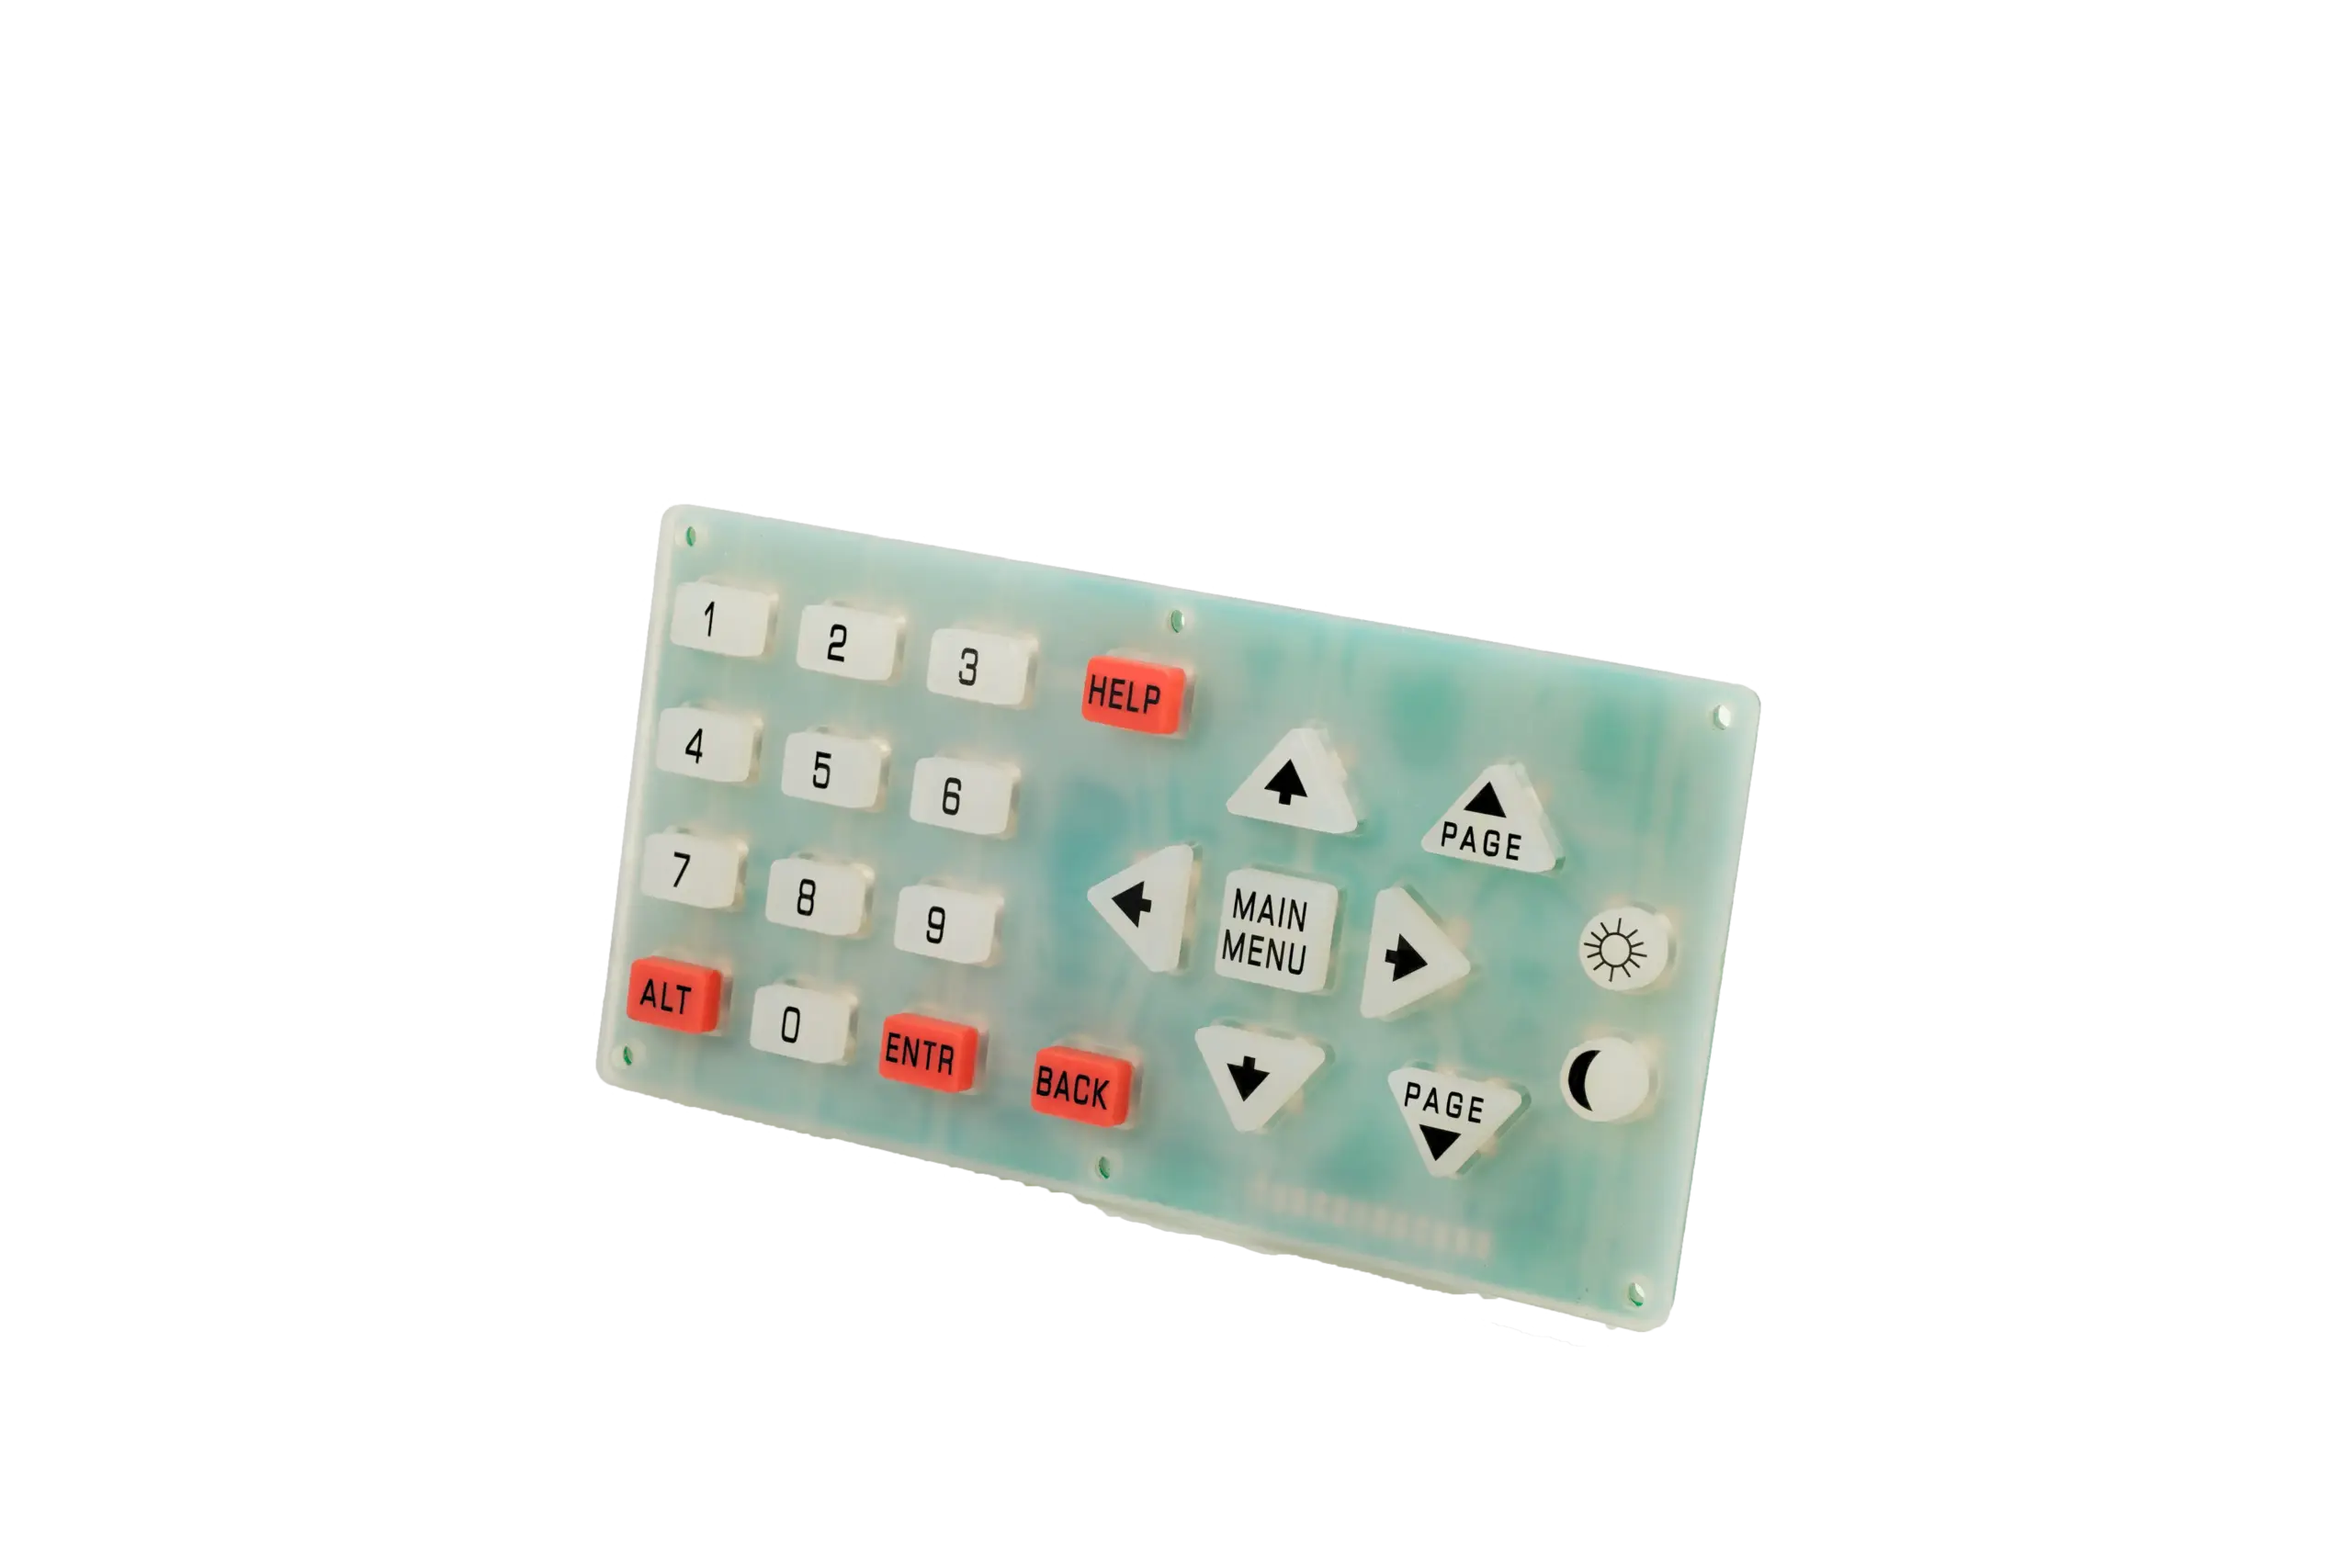
Insert-Molding bei Silikonschaltmatten, also das Formen mit eingelegten Bauteilen, ist kein einheitliches, universelles Verfahren. Eine leitfähige Carbon-Kontaktpille kann vorgeformt, in das Werkzeug eingelegt und gemeinsam mit der Schaltmatte geformt werden. Ein starres Kunststoff- oder Metallteil kann dagegen mit Silikon umspritzt und durch seine Geometrie, chemische Haftung oder beides gehalten werden. Andere Tastenkappen und Einlegeteile werden gegebenenfalls erst nach der Vernetzung des Silikonteils montiert.
Für eine OEM-Zeichnung oder Angebotsanfrage (RFQ) lautet die entscheidende Frage daher nicht einfach: „Wird dieses Teil im Insert-Molding-Verfahren hergestellt?“ Sondern: Um welches Einlegeteil handelt es sich, wann wird es eingebracht, wie wird es positioniert und gehalten, welche Flächen müssen haften oder freiliegen, und wie wird die fertige Schnittstelle geprüft? Falls der Gesamtaufbau der Schaltmatte noch offen ist, beginnen Sie mit der Produktfamilie der kundenspezifischen Silikonschaltmatten von JASPER, bevor Sie das Verfahren zur Integration der Einlegeteile festlegen.
- Einlegeteil und tatsächliches Verfahren definieren
- Checkliste für Material, Position, Halt, Prozess und Validierung verwenden
- Carbon-Kontaktpillen bilden ein eingeformtes Kontaktsystem und sind nicht nur lose Bauteile
- Harte Tastenkappen und starre Einlegeteile auf Kompatibilität und Halt prüfen
- Position, Halt und Gratbildung im Werkzeug beherrschen
- Nachgelagertes Verkleben oder Montieren als eigenständiges Verfahren prüfen
- Fertige Schnittstelle nach Gebrauch und Umwelteinwirkung validieren
- Lieferverantwortung vor der Angebotserstellung festlegen
- Häufig gestellte Fragen
- Werden Carbon-Kontaktpillen immer per Insert-Molding in Silikonschaltmatten eingebracht?
- Kann ein selbsthaftendes LSR auf jede Kunststoff-Tastenkappe aufgespritzt werden?
- Reicht mechanischer Formschluss ohne chemische Haftung aus?
- Sollte eine harte Tastenkappe umspritzt oder erst nach der Formgebung montiert werden?
- Welche Angaben zu Einlegeteilen gehören in die RFQ?
Einlegeteil und tatsächliches Verfahren definieren
Der Begriff Einlegeteil kann einen Carbon-Kontakt, eine harte Tastenkappe, einen Metallträger, ein Dekorelement oder ein innenliegendes Stützteil bezeichnen. Diese Bauteile erfordern nicht dasselbe Werkzeug oder Verfahren.
| Verfahren | Zeitpunkt der Einbringung des zweiten Bauteils oder Materials | Zentrale Frage für die Prozessbeherrschung |
|---|---|---|
| Gemeinsam eingeformte leitfähige Kontaktpille | Die vorgeformte Kontaktpille wird vor der eigentlichen Vernetzung des Silikons positioniert | Bleibt die Kontaktpille an ihrer Position und ihre Kontaktfläche frei von Überdeckungen? |
| Umspritzen eines starren Einlegeteils | Ein vorgefertigtes Kunststoff-, Metall- oder anderes Hartteil wird vor der Formgebung des Silikons eingelegt | Ist das Substrat mit dem Formgebungsverfahren und der vorgesehenen Haltemethode kompatibel? |
| Zweikomponentenverfahren | Hartteil und Silikon werden in miteinander verknüpften Stufen geformt | Lassen sich beide Stufen und der Transfer als ein zusammenhängender Prozess beherrschen? |
| Mechanischer Formschluss | Silikon fließt durch oder um Öffnungen, Nuten oder Hinterschneidungen | Hält die Geometrie das Einlegeteil unter dem tatsächlichen Lastpfad sicher fest? |
| Umspritzen mit selbsthaftendem Silikon oder mit Primer-Unterstützung | Oberflächenvorbereitung und Materialauswahl erzeugen chemische Haftung | Wurde die genaue Kombination aus Silikon und Substrat geprüft? |
| Montage nach der Formgebung | Tastenkappe oder Einlegeteil werden nach der Formgebung eingerastet, eingepresst oder verklebt | Lassen sich Montageposition und Halt reproduzierbar prüfen? |
| Gedruckter leitfähiger Kontakt | Leitfähiges Material wird nach der Formgebung aufgedruckt | Dies ist ein nachgelagerter Druckprozess, kein Insert-Molding. |
Unterscheiden Sie Insert-Molding von 2K-Verfahren mit einer oder zwei Maschinen und spezifizieren Sie mechanischen Formschluss getrennt von chemischer Haftung. „Umspritzt“ allein erklärt dem Werkzeugbauer nicht, ob die Haltekraft auf Geometrie, Haftung oder beidem beruht.
Checkliste für Material, Position, Halt, Prozess und Validierung verwenden
Die Zeichnung des Einlegeteils sollte mehr als nur seine Außenkontur festlegen. Der Prüf- und Prozesslenkungsplan ändert sich je nach Bauteil.
| Art des Einlegeteils | Material / Oberfläche | Position | Halt | Prozesskontrollen | Schwerpunkt der Validierung |
|---|---|---|---|---|---|
| Carbon-Kontaktpille | Freigegebene leitfähige Mischung oder Kontaktpille; freiliegende Fläche sauber halten | Mittelpunkt und Höhe relativ zum Bezug der Schaltmatte und zur PCB-Kontaktfläche | In den Tastenkörper eingeformt; vor der Vernetzung positioniert | Vorhandensein und Ausrichtung der Kontaktpille, Einlegevorrichtung, gratfrei zu haltende Bereiche | Elektrischer Kontaktschluss, Widerstandskriterium, Tastenhub, Überdeckung und Halt auf der vorgesehenen Schaltung |
| Kunststoff- oder harte Tastenkappe | Exakter Kunststoff und genaue Materialtype; Sicht- und Haftflächen gekennzeichnet | Bezug der Tastenkappe, Drehstellung und Oberkantenhöhe | Mechanischer Formschluss, chemische Bindung oder Befestigungsmerkmal für die nachträgliche Montage | Erforderlichenfalls Trocknung und Reinigung, Sitz des Einlegeteils, Verformung beim Formen, Grat an Kanten | Position, Erscheinungsbild, einsatzgerechtes Verhalten unter Zug-, Schäl- oder Drehmomentbelastung sowie Umwelteinwirkung |
| Metall-/Kunststoffträger oder sonstiges Einlegeteil | Definiertes Substrat, Oberflächenfinish oder Beschichtung sowie Grenzwerte für Verunreinigungen | Gemeinsamer Bezug zu Schaltmatte und Gehäuse | Formschluss, selbsthaftendes Silikon, primerunterstützte Bindung, Befestigungselement oder nachgelagerte Montage | Oberflächenvorbereitung, Vorhandensein des Einlegeteils, Fluss um die Haltestrukturen, Entformung | Maßstabilität, Haftung und Halt sowie Dichtheit oder funktionale Schnittstelle nach der Beanspruchung |
Carbon-Kontaktpillen bilden ein eingeformtes Kontaktsystem und sind nicht nur lose Bauteile
Branchenquellen zur Herstellung von Schaltmatten beschreiben einen verbreiteten Aufbau, bei dem vorgeformte, mit Kohlenstoff gefüllte Silikon-Kontaktpillen vor der Vernetzung des Schaltmattenkörpers im Werkzeug positioniert werden. Die Kontaktpille wird anschließend gemeinsam mit dem nichtleitenden Silikon eingeformt.
Das bedeutet nicht, dass alle leitfähigen Schaltmatten nach demselben Verfahren hergestellt werden. Leitfähige Tinte kann nach der Formgebung aufgedruckt werden, Metallschnappscheiben können separat montiert werden, und ein anderes Design kann ein anderes leitfähiges Element verwenden. Die freigegebene Zeichnung sollte den Kontaktaufbau benennen, statt „leitfähiges Einlegeteil“ als Sammelbegriff zu verwenden.
Bei einer gemeinsam eingeformten Kontaktpille sind die Materialidentität, Mittelpunkt und Ausrichtung, die Haltevorrichtung oder Aufnahme vor der Formgebung, die freiliegende Kontaktfläche sowie das fertige elektrische Verhalten auf dem festgelegten PCB/FPC/PET-Kontaktbild zu kontrollieren. Ein Widerstandsmesswert an der losen Kontaktpille allein reicht nicht zur Freigabe der Schaltmattenschnittstelle aus.
Harte Tastenkappen und starre Einlegeteile auf Kompatibilität und Halt prüfen
Ein starres Einlegeteil lässt sich mechanisch, chemisch oder auf beide Arten halten. Umspritzte Öffnungen oder Hinterschneidungen erzeugen Formschluss. Haftungswege umfassen selbsthaftendes Silikon, geprimerte Substrate, das Verkleben vorgeformter Teile und geeignete Oberflächenbehandlung. Wählen Sie den Mechanismus ausdrücklich aus.
Beantworten Sie vor der Werkzeugfreigabe folgende Fragen:
- Welches starre Substrat und welche genaue Materialtype sind vorgesehen?
- Welche Flächen müssen haften, und welche müssen als Sichtfläche, optische Fläche oder leitfähige Fläche erhalten bleiben beziehungsweise frei beweglich bleiben?
- Besitzt das Teil Öffnungen, Nuten, Hinterschneidungen oder andere mechanische Haltemerkmale?
- Muss die Schnittstelle abdichten, oder erfüllt sie nur eine strukturelle beziehungsweise optische Funktion?
- Verträgt das Substrat die Formgebungs- und Vernetzungsbedingungen, ohne sich zu verziehen oder zu erweichen?
- Sind Trocknung, Reinigung, Plasma-, Corona- oder Flammbehandlung, Primer oder eine andere kontrollierte Vorbereitung erforderlich?
- Lässt sich das Einlegeteil nur in einer Orientierung einlegen, oder benötigt die Vorrichtung Verdrehsicherungen beziehungsweise Poka-Yoke-Merkmale?
Trocknen Sie thermoplastische Einlegeteile vor dem Umspritzen anforderungsgerecht. Schwierige Kombinationen können Flamm-, Corona- oder Plasmabehandlung erfordern; auch selbsthaftendes Silikon verlangt Kompatibilitätsprüfungen. Bestimmte selbsthaftende LIMS-Systeme nennen PC, PBT und PA, ohne damit jede Sorte freizugeben. Selbsthaftung ist substratspezifisch, nicht universell.
Nicht selbsthaftendes Material kann Primer oder einen nachfolgenden Klebeprozess benötigen. LIM6045 erfordert beispielsweise gewöhnlich Primer, wenn beim Insert-Molding chemische Haftung auf Nicht-Silikon-Oberflächen gebraucht wird. Reinigung, Primer, Oberflächenenergiebehandlung und Aufrauen sind mögliche Verbesserungswege. Qualifizieren Sie die gewählte Material/Substrat/Prozess-Kombination, statt die Optionen als feste Produktionsrezeptur zu behandeln.
Position, Halt und Gratbildung im Werkzeug beherrschen
Ein Einlegeteil kann aus dem richtigen Material bestehen und dennoch versagen, weil es sich während der Formgebung verschiebt, verdreht, aufschwimmt, verzieht oder teilweise überdeckt wird.
Definieren Sie den Bezug des Einlegeteils, zulässige Position und Drehstellung, Auflagefläche, Einlegevorrichtung, Anwesenheitskontrolle, Fließweg, gratfrei zu haltende Bereiche, Entformungsrichtung und Verfahren zur Rückverfolgbarkeit. Bei Carbon-Kontakten kann Silikongrat auf der wirksamen Kontaktfläche die elektrische Schnittstelle verändern. Bei harten Tastenkappen kann überschüssiges Silikon an einer freiliegenden Kante eine sichtbare Linie oder eine Reibstelle erzeugen. Bei einem mechanischen Formschluss kann eine unvollständige Füllung um das Haltemerkmal die wirksame formschlüssige Fläche reduzieren, selbst wenn das äußere Erscheinungsbild akzeptabel ist.
Diese Kontrollen sollten gemeinsam mit den übrigen Freigabepunkten für Werkzeug und Erstmuster im Leitfaden zu Werkzeugen und Prototypen für Silikonschaltmatten von JASPER berücksichtigt werden.
Nachgelagertes Verkleben oder Montieren als eigenständiges Verfahren prüfen
Wird die Tastenkappe, das Einlegeteil oder der Träger erst nach der Formgebung eingebaut, sollte dies als nachgelagerte Montage oder Verklebung bezeichnet werden, nicht als Insert-Molding. Ein solcher Prozess kann eine kontrollierte Oberflächenvorbereitung, die Auswahl von Primer oder Klebstoff, Vorgaben zur Klebfuge oder Eingriffstiefe, die Ausrichtung der Vorrichtung, Aushärte- oder Verweilbedingungen, Grenzwerte für austretenden Klebstoff, Nacharbeitsregeln und eine Prüfung des Halts erfordern.
Eine nachträglich montierte harte Tastenkappe kann die Formgebung vereinfachen oder optische Varianten in einer späten Fertigungsstufe ermöglichen, fügt jedoch einen weiteren zu beherrschenden Arbeitsschritt hinzu. Eine umspritzte Kappe kann Montageschritte reduzieren, erhöht aber die Anforderungen an Werkzeug und Materialkompatibilität. Keines der beiden Verfahren ist automatisch besser.
Sollen Gummiteil, Schaltung, Einlegeteile, LEDs, Steckverbinder und Endprüfung aus Sicht des Einkaufs zu einem gemeinsamen Lieferumfang gehören, prüfen Sie die Option Silikonschaltmatten-Baugruppen und geben Sie an, welche einlegeteilbezogenen Arbeitsgänge enthalten sind.
Fertige Schnittstelle nach Gebrauch und Umwelteinwirkung validieren
Prüfen Sie die fertige Schnittstelle, nicht nur das angelieferte Einlegeteil.
| Validierungsbereich | Zu prüfen |
|---|---|
| Material und Rückverfolgbarkeit | Korrektes Silikon, korrektes Einlegeteil, richtige Oberflächenbehandlung und gelenkte Revisionsstände |
| Position | Mittelpunkt, Höhe, Drehstellung und freiliegende Fläche des Einlegeteils relativ zu den Bezügen |
| Halt | Verhalten unter Zug-, Schäl-, Ausdrück-, Drehmoment- oder Biegebelastung entsprechend der tatsächlichen Lastrichtung |
| Carbon-Kontakt | Elektrischer Kontaktschluss, festgelegtes Widerstandskriterium, Tastenhub und Überdeckung mit der Kontaktfläche auf der vorgesehenen Schaltung |
| Erscheinungsbild / Grat | Keine unzulässigen Grate, Verunreinigungen, abgehobenen Kanten, Einfallstellen oder freiliegenden Klebfugen |
| Umwelteinwirkung | Die Schnittstelle bleibt nach der vereinbarten Beanspruchung durch Temperatur, Feuchtigkeit, Reinigungsmittel, Öle, UV oder andere relevante Einflüsse funktionsfähig |
| Wiederholter Gebrauch | Das Einlegeteil verschiebt oder lockert sich nicht, delaminiert nicht und verändert die funktionale Schnittstelle während der vereinbarten Nutzungsbeanspruchung nicht |
Legen Sie keine erfundene allgemeingültige Zugkraft, Schälfestigkeit, Zyklenzahl, Temperatur oder Umweltgrenze zugrunde. Der geeignete Abnahmeplan hängt von Geometrie, Materialpaarung, Lastpfad und Produktanforderung ab.
Lieferverantwortung vor der Angebotserstellung festlegen
Die RFQ sollte angeben, wer die Zeichnungsverantwortung für das Einlegeteil trägt, wer es beschafft und prüft, wer Trocknung, Reinigung und Vorbehandlung übernimmt, wer es in das Werkzeug einlegt, wer die nachgelagerte Montage ausführt und welche Partei die fertige Schnittstelle freigibt. Außerdem ist festzulegen, welche Änderungen eine erneute Qualifizierung erfordern.
Senden Sie für eine technische Prüfung die 2D/3D-Dateien der Schaltmatte, Querschnitte durch jede Art von Einlegeteil, das zugehörige PCB-/Kontaktlayout, Materialangabe und Zeichnung des Einlegeteils, die erwartete Stückzahl, die Einsatzumgebung, Zielwerte für Betätigungskraft und Tastenhub, optische Anforderungen und den vorgesehenen Lieferumfang. Noch unbekannte Angaben können als TBD (noch festzulegen) gekennzeichnet werden, statt sie zu schätzen.
Technische Prüfung der Silikonschaltmatte anfragen.
Häufig gestellte Fragen
Werden Carbon-Kontaktpillen immer per Insert-Molding in Silikonschaltmatten eingebracht?
Nein. Ein verbreitetes Verfahren verwendet vorgeformte leitfähige Kontaktpillen, die im Werkzeug positioniert und gemeinsam mit dem Schaltmattenkörper eingeformt werden. Es gibt aber auch leitfähige Tinte und separat montierte Kontaktsysteme. Geben Sie das tatsächliche Kontaktverfahren an.
Kann ein selbsthaftendes LSR auf jede Kunststoff-Tastenkappe aufgespritzt werden?
Nein. Die Kompatibilitätslisten der Anbieter sind materialspezifisch. Die konkrete Kunststofftype, Feuchtigkeit, Additive, Oberflächenzustand und die bisherige Formgebung können die Haftung verändern. Prüfen Sie die genaue Kombination.
Reicht mechanischer Formschluss ohne chemische Haftung aus?
Das kann ausreichen, abhängig von Geometrie, Lastrichtung und Dichtungsanforderungen. Validieren Sie die tatsächlichen Zug-, Schäl-, Drehmoment- und Biegebedingungen. Manche Konstruktionen kombinieren mechanischen und chemischen Halt.
Sollte eine harte Tastenkappe umspritzt oder erst nach der Formgebung montiert werden?
Das Umspritzen integriert die Schnittstelle, erfordert jedoch kompatible Materialien und die Handhabung der Einlegeteile. Eine nachgelagerte Montage kann das Werkzeug vereinfachen oder optische Varianten ermöglichen, fügt aber einen separaten Positionierungs- und Klebeprozess sowie einen Prüfschritt hinzu.
Welche Angaben zu Einlegeteilen gehören in die RFQ?
Geben Sie Material und Zeichnung des Einlegeteils, die erforderlichen freiliegenden Flächen, Position, Haltekonzept, vorgesehenes Verfahren, die zugehörige PCB-/Gehäusegeometrie, Einsatzumgebung, Validierungsanforderungen, Prototypen- und Jahresstückzahlen sowie die erwartete Lieferverantwortung für jedes Einlegeteil an.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.