Der Herstellungsprozess kapazitiver Bedienfelder beginnt mit einer freigegebenen Zeichnung und Fertigungsroute. Anschließend folgen die Fertigung oder Beschaffung der Komponenten, die jeweils erforderlichen Druck- und Fügeprozesse, die Integration der Elektronik, die Prüfung und die abschließende Freigabe. Für alle Bedienfelder gibt es kein einheitliches Rezept: Gedruckte PET-Sensoren, flexible Leiterplatten (FPC) mit Kupferleitern und transparente Glassensoren erfordern unterschiedliche Kontrollen.
Fordern Sie bei der Beschaffung kundenspezifischer kapazitiver Bedienfelder einen auf die jeweilige Fertigungsroute abgestimmten Prozessplan an. Er sollte ausweisen, wer jeden Arbeitsschritt ausführt, welche Eingaben dafür erforderlich sind und welche Aufzeichnungen die Abnahme belegen. Bewerten Sie den tatsächlichen Lieferumfang, statt vorauszusetzen, dass ein einziger Lieferant sämtliche Schichten selbst fertigt.
- 1. Zeichnung und Fertigungsroute freigeben
- 2. Eigengefertigte und zugekaufte Komponenten abgrenzen
- 3. Druck, Zuschnitt und Laminierung kontrollieren
- 4. Den vereinbarten Lieferumfang montieren und prüfen
- 5. Materialien, Revisionen und Endfreigabe rückverfolgen
- Häufig gestellte Fragen
- Kann ich einen Sensor ohne Controller bestellen?
- Muss jede Produktionseinheit einzeln auf ihre Touch-Funktion abgestimmt werden?
- Schließt die Fremdvergabe des Glassensors einen Lieferanten aus?
- Reicht ein Lieferantenzertifikat für die Eingangsabnahme aus?
- Kann ein blasenfreies Bedienfeld ohne Touch-Prüfung abgenommen werden?
- Was sollte nach einer nicht bestandenen Endprüfung geschehen?
- Welche Fertigungsfotos sind bei der Lieferantenbewertung hilfreich?
- Meinen Fertigungsumfang prüfen lassen
1. Zeichnung und Fertigungsroute freigeben
Geben Sie die Produktdefinition und die Fertigungsreihenfolge gemeinsam frei. Eine unterschriebene Druckgrafik legt weder die Sensorfertigung noch die Fügeprozesse, die Elektronik oder die Prüfung fest.
Geben Sie ein Dokumentenpaket mit verknüpften Revisionsständen heraus, das Druckgrafik, Abmessungen, Schichtaufbau, Stückliste, Sensorstruktur, Anschlussbelegung der Anschlussfahne, Verantwortungsgrenzen für den Controller und Abnahmekriterien umfasst. Der Designleitfaden für kundenspezifische kapazitive Bedienfelder behandelt die vorgelagerten Konstruktionsunterlagen. Für die Fertigungsfreigabe sind zusätzlich die Reihenfolge der Arbeitsschritte, verbindliche Haltepunkte für Prüfungen, Werkzeugkennungen und autorisierte Prozessrevisionen festzulegen.
Benennen Sie die Fertigungsroute des Sensors ausdrücklich:
Gedruckter PET-Sensor. Legen Sie für diese Route die Polyesterfolie, das kompatible leitfähige Druckfarbensystem, die gegebenenfalls erforderliche gedruckte Isolierung, die Trocknungs- oder Aushärtungsabfolge, die Schutzschichten und das Anschlussverfahren fest. Benennen Sie das Druckverfahren, die Bearbeitung der Zwischenschichten und den Zeitpunkt des abschließenden Zuschnitts. Halten Sie die dekorative Druckgrafik von den Leiterstrukturen getrennt. Der Aufbauleitfaden von dem genannten Anbieter zeigt gedruckte Touch-Schaltungen in Kombination mit separaten Controllerplatinen. Aus dieser Architektur lässt sich jedoch nicht der Fertigungsumfang eines bestimmten Lieferanten ableiten.
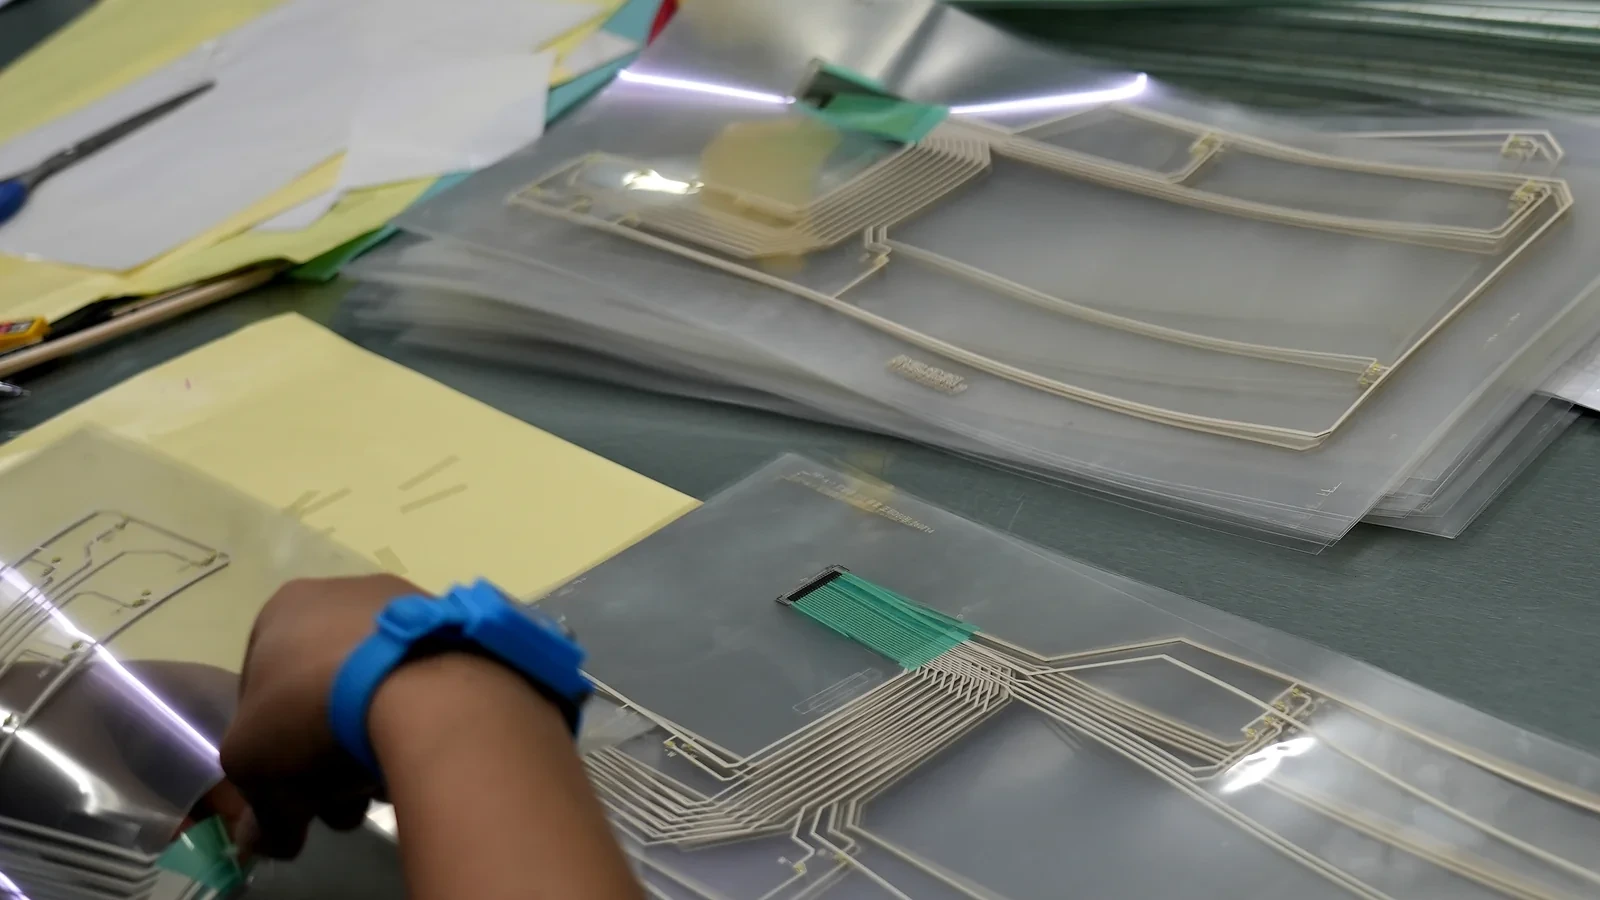
Kupfer-FPC-Sensor. Geben Sie bei einem Aufbau mit geätzten Kupferleitern die Kupferstruktur, den Schichtaufbau des flexiblen Substrats, die Öffnungen der isolierenden Abdeckfolie (Coverlay), die Kontaktoberfläche, die Versteifungen und die Außenkontur frei. Benennen Sie den Ätzprozess, gegebenenfalls metallisierte Verbindungen, die Coverlay-Laminierung, die Kontaktoberflächenbehandlung und die Konturbearbeitung. Fordern Sie die elektrischen Abnahmeprotokolle des Leiterplattenherstellers an. Eine Folie mit aufgedruckter leitfähiger Druckfarbe und eine Kupfer-FPC dürfen nicht unter derselben ungenauen Einkaufsbezeichnung „flexibler Sensor“ geführt werden.
Bestimmen Sie bei einem transparenten Glassensor Leiterwerkstoff, Strukturierungsverfahren, Verbindung, optische Anforderungen und Controller-Kompatibilität. Ein ITO-Sensor kann aus auf Glas oder Kunststoff abgeschiedenem und anschließend strukturiertem Indiumzinnoxid bestehen. Eine bedruckte Glasabdeckung allein ist kein solcher Sensor. Klären Sie, ob der Lieferant einen fertigen Sensor erhält oder vorgelagerte Fertigungsschritte ausführt.
Dokumentieren Sie vor der Freigabe der Serienfertigungsroute die Unterschiede zwischen Prototyp und Serie, einschließlich manueller Ausrichtung, alternativer Werkzeuge und ausgelagerter Arbeitsschritte.
2. Eigengefertigte und zugekaufte Komponenten abgrenzen
Benennen Sie für jeden Liefergegenstand den Hersteller und die für die Abnahme verantwortliche Stelle. Das Unternehmen, das das Angebot erstellt, führt möglicherweise nicht jeden Arbeitsschritt selbst aus.
Ordnen Sie jeden Gegenstand einer Kategorie zu: Eigenfertigung, fremdvergebene Bearbeitung, fertig zugekauftes Teil, Kundenbeistellung oder nicht im Lieferumfang enthalten. Weisen Sie die Verantwortlichkeiten für Abdeckung, Sensor, Controllerhardware, Firmware und Konfiguration, Display und Host-Software getrennt zu. Das Aufspielen einer bereitgestellten Binärdatei ist nicht mit der Verantwortung für deren Entwicklung oder Validierung gleichzusetzen.
Legen Sie für jede Übergabe an oder von externen Stellen die freigegebenen Dateien, die Eingangsprüfungen, den Umgang mit Zurückweisungen und die Zuständigkeit für Änderungsmitteilungen fest. Vereinbaren Sie bei Kundenbeistellungen vor der Montage die Kennzeichnung, den Eingangszustand, die zulässige Handhabung und die Verantwortung für Ersatz.
Bei einer Bestellung von Dekorfolien sollte der Umfang der bedruckten Frontlage und der Klebeschicht festgelegt werden, ohne damit eingeschlossene Sensorelektronik zu suggerieren. Eine Baugruppe mit Controller benötigt dagegen eine vereinbarte Programmierdatei und eine klar abgegrenzte Funktionsabnahme.
Vergleichen Sie Angebote anhand derselben Lieferumfangsmatrix. Ein niedrigerer Preis, der Sensorfertigung, Aufspielen der Firmware oder Endprüfung ausschließt, ist nicht unmittelbar mit einem Angebot für eine montierte und geprüfte Baugruppe vergleichbar.
3. Druck, Zuschnitt und Laminierung kontrollieren
Prüfen Sie kritische Geometrien und Bearbeitungsergebnisse, bevor nachfolgende Schichten Fehler verdecken. Fordern Sie eine Freigabe des ersten gefertigten Teils und festgelegte Wiederholungsprüfungen nach relevanten Änderungen an Werkzeugen, Einrichtung oder Materialien.
Verknüpfen Sie beim Druck die Substrat- und Druckfarbenchargen mit dem freigegebenen Prozessrezept und dem technischen Datenblatt des ausgewählten Materials. Vereinbaren Sie, wie Trocknung oder Aushärtung nachgewiesen werden, statt lediglich eine Maschineneinstellung zu erfassen. Prüfen Sie Passergenauigkeit, Unversehrtheit der Leiter und relevante Abmessungen nach den jeweils zutreffenden Bearbeitungsschritten. Schreiben Sie keinen einheitlichen Aushärtungszyklus für nicht eindeutig identifizierte Materialien vor.
Prüfen Sie beim Zuschnitt Außenkontur, Fenster, Austritt der Anschlussfahne und Kantenzustand anhand gemeinsamer geometrischer Bezüge. Dokumentieren Sie vor dem Fügen die Werkzeugkennung und den Umgang mit beschädigten Merkmalen.
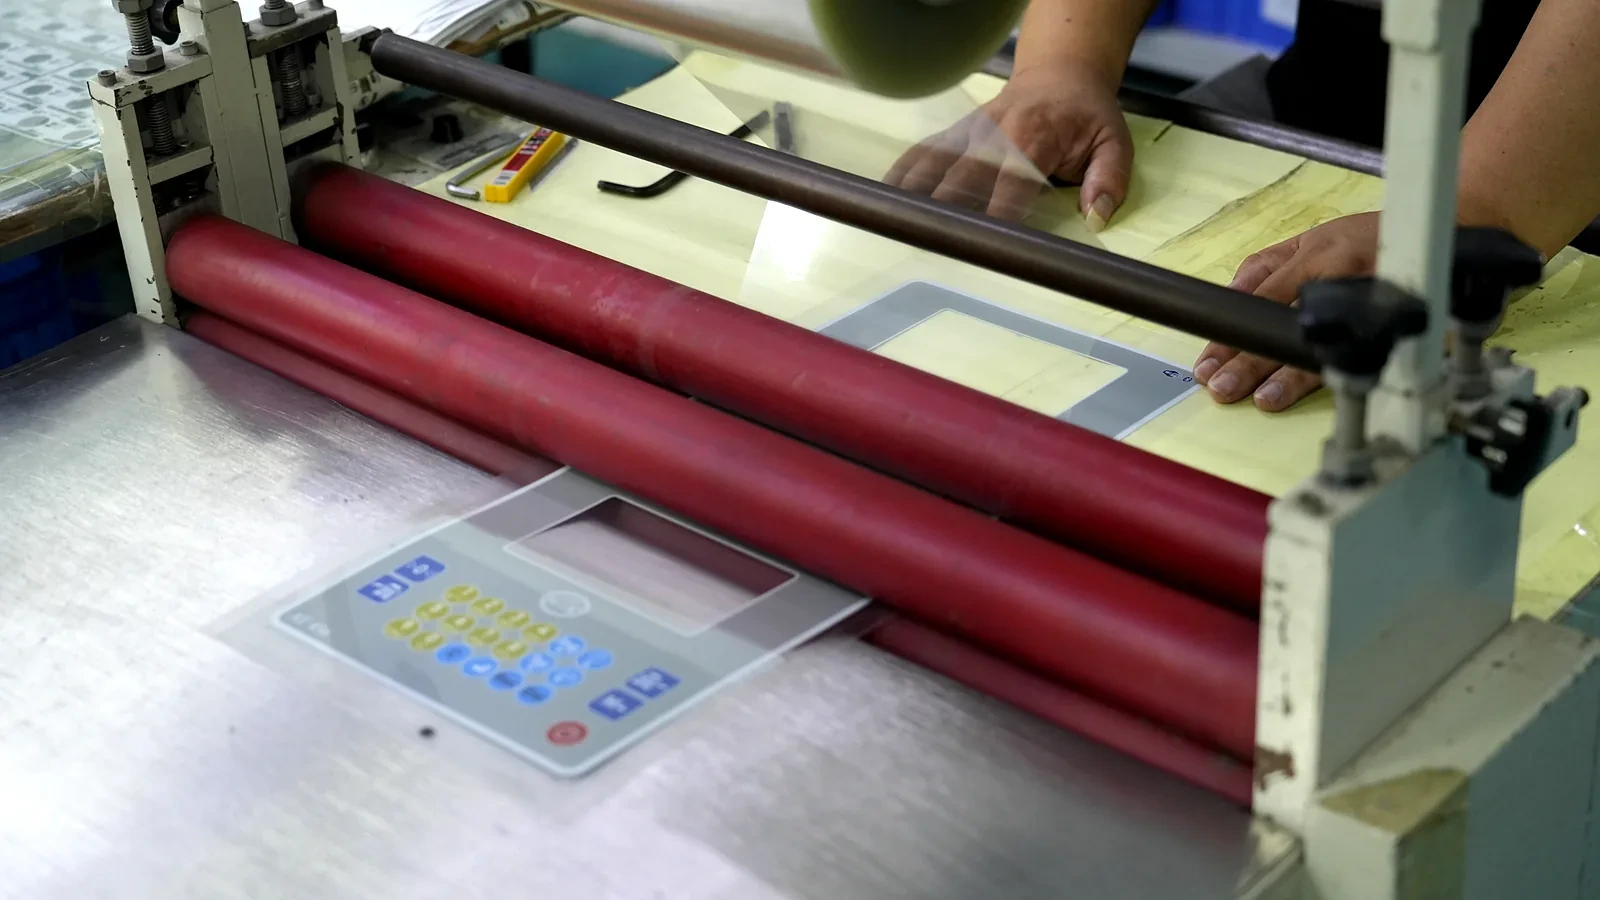
Legen Sie für die Laminierung Reinigung, Schutzfolienabzug, Ausrichtung, Klebschichtdicke und validierte Verarbeitungsbedingungen fest. Unbeabsichtigte Luftspalte können die kapazitive Kopplung beeinflussen. Prüfen Sie Partikel, Blasen, Falten und lokale Ablösungen nach vereinbarten Kriterien und dokumentieren Sie die Prozessparameter. Eine Sichtfreigabe allein validiert die Touchfunktion nicht.
Die folgende Tabelle ist eine beispielhafte Vorlage für einen beschaffungsbezogenen Prozesslenkungsplan, kein ausgefüllter Fertigungsnachweis. Wählen Sie die zutreffende Sensorroute aus und ersetzen Sie allgemeine Prüfpunkte durch freigegebene Methoden und Grenzwerte.
| Prozessschritt | Eingangsunterlagen | Abnahmepunkte | Ergebnisaufzeichnungen | Zu klärende Grenze zwischen internen und externen Leistungen |
|---|---|---|---|---|
| Produktionsfreigabe | Zeichnungen, BOM, Fertigungsroute, Prüfplan | Übereinstimmende Revisionsstände; freigegebene Prüfhaltepunkte | Freigabeautorisierung; Fertigungsbegleitkarte | Wer gibt die Dateien für den jeweiligen Standort frei? |
| Material- und Teileeingang | Einkaufsspezifikation; Liste freigegebener Bezugsquellen | Identität, Charge, Zustand, kritische Abmessungen | Wareneingangsergebnisse; Lieferantennachweise | Rohmaterial, Fertigteil oder Kundeneigentum? |
| Gedruckter PET-Sensor, sofern ausgewählt | Leiterbild; Druckfarben- und Folienspezifikationen | Passergenauigkeit, Geometrie nach der Bearbeitung, Durchgang, Isolierung | Druck- und Aushärtungsprotokoll; elektrische Prüfergebnisse | Wer bedruckt, bearbeitet und kontaktiert den Sensor elektrisch? |
| Kupfer-FPC-Sensor, sofern ausgewählt | Fertigungsschichtaufbau; Kupferdaten; Netzliste | Leiterstruktur, Coverlay, Kontakte, Unterbrechungen und Kurzschlüsse | Fertigungscharge; elektrische Abnahme | Wer fertigt die Leiterplatte, und wer montiert sie? |
| Transparenter Glassensor, sofern ausgewählt | Sensorspezifikation; optische und Schnittstellenanforderungen | Ausrichtung des aktiven Bereichs, optische Fehler, elektrische Abnahme | Sensorcharge; Prüfnachweise | Wer strukturiert den Leiter und fügt die Anschlussverbindung? |
| Druck und Zuschnitt der Abdeckung | Druckgrafik; Außenkontur; Kriterien für Fenster und Oberfläche | Passergenauigkeit, Erscheinungsbild, Abmessungen, Kantenzustand | Ergebnisse des ersten gefertigten Teils und der Prüfungen | Wer bedruckt und schneidet oder bearbeitet die Abdeckung mechanisch? |
| Laminierung und Montage | Schichtaufbauzeichnung; Klebstoffspezifikation; Arbeitsanweisung | Ausrichtung, Dicke der Klebeverbindung, Fehler, Position der Anschlussfahne | Materialchargen; Prozess- und Prüfprotokoll | Wer fügt die einzelnen Grenzflächen? |
| Elektronik und Programmierung, sofern enthalten | Montageunterlagen; Anschlussbelegung; freigegebene Binärdatei/Konfiguration | Verbindungen, Verifizierung der Programmierung, Kommunikation | Platinencharge; Dateikennung; Ergebnisse der Prüfvorrichtung | Wer liefert, programmiert, stimmt ab und nimmt ab? |
| Endfreigabe und Verpackung | Prüfplan; Abweichungsfreigaben; Verpackungsspezifikation | Umfangsspezifische Ergebnisse; abgeschlossene Fehlerbearbeitung; Kennzeichnungen | Freigabebericht; Zuordnung von Charge zu Versand | Wer autorisiert den Versand und bewahrt die Aufzeichnungen auf? |
4. Den vereinbarten Lieferumfang montieren und prüfen
Stimmen Sie die Prüfung auf die ausgelieferte Baugruppe und ihre angegebene Prüfkonfiguration ab. Setzen Sie elektrische Prüfungen passiver Sensoren nicht mit einer vollständigen Validierung der Touch-Funktion gleich.
Vereinbaren Sie für passive Sensoren Durchgangs-, Isolations-, Anschlussbelegungs- und weitere aufbauspezifische Prüfungen mit geeigneten Prüfgrenzen. Ergänzen Sie bei Baugruppen mit Controller die Verifizierung der Programmierung sowie Einschalt-, Kommunikations- und Funktionsprüfungen.
Halten Sie die Prüfprogramme getrennt. Bei der Fertigung kundenspezifischer kapazitiver Tastenfelder müssen für jede erforderliche Taste Betätigung, Halten, Loslassen, unbeabsichtigtes Auslösen benachbarter Tasten und, soweit enthalten, das zugehörige Ereignis im Host-System geprüft werden. Ein koordinatenbasiertes projiziert-kapazitives Bedienfeld (PCAP) erfordert dagegen die vereinbarten Prüfungen von Koordinatenzuordnung, Rändern, Ecken, Positionsverfolgung und Multitouch-Verhalten. Verwenden Sie das passende Programm statt eines allgemeinen Kontrollkästchens „Touch-Prüfung bestanden“.
Speichern Sie bei verfügbaren Diagnosefunktionen Messungen mit und ohne Berührung für die festgelegte Konfiguration. Bewerten Sie Signal-Rausch-Verhältnis und Auslegungsreserve bei aktiven relevanten Störquellen. Verwenden Sie Messverfahren und Annahmekriterien des ausgewählten Controllers; übernehmen Sie keine Zahlenlimits eines anderen Bauteils.
Dokumentieren Sie den Revisionsstand der Prüfvorrichtung, den Prüfreiz, die Erdung, die Controllerkonfiguration, die Firmware sowie die erforderlichen Display- oder Beleuchtungszustände. Korrelieren Sie die Produktionsprüfvorrichtung mit der freigegebenen Baugruppe und vereinbaren Sie Vorrichtungsprüfungen anhand bekannter Referenzbedingungen. Halten Sie routinemäßige Produktionsprüfungen von den projektspezifischen Nachweisen zur Umwelt- und Gerätequalifikation getrennt.
5. Materialien, Revisionen und Endfreigabe rückverfolgen
Geben Sie identifizierbare Chargen erst frei, nachdem die erforderlichen Nachweise und Abweichungen geprüft wurden. Die Rückverfolgbarkeit sollte das gelieferte Material mit der ausgelieferten Konfiguration verknüpfen.
Verknüpfen Sie die Fertigungsbegleitkarte mit Eingangschargen, Sensor- und Platinenrevisionen, Werkzeugen, Prozessaufzeichnungen, der Kennung der Programmierdatei, dem Revisionsstand der Prüfvorrichtung und den Prüfergebnissen. Bewahren Sie die Verknüpfungen beim Aufteilen oder Zusammenführen von Chargen. Vereinbaren Sie die Verantwortung für die Aufbewahrung der Aufzeichnungen und ob eine Kennzeichnung je Charge oder je Einzelgerät erforderlich ist.
Bewahren Sie ursprüngliche Fehler, autorisierte Nacharbeit und Ergebnisse von Wiederholungsprüfungen getrennt auf. Eine bestandene Endprüfung darf die Fehlerhistorie nicht löschen. Dokumentieren Sie den Verbleib beziehungsweise die Behandlung zurückgewiesenen Materials und die Person, die den Versand autorisiert.
Dokumentieren Sie bei Änderungen an Material, Sensorbezugsquelle, Prozess oder Firmware die betroffenen Merkmale, die erforderliche Requalifikation, die Freigabe und die erste betroffene Charge. Klären Sie den Umgang mit überholten Lagerbeständen und laufender Fertigung, bevor die neue Revision in Produktion geht. Die Verpackungsfreigabe sollte Oberflächenschutz, Trennabdeckungen, Abstützung der Anschlussfahne und rückverfolgbare Kennzeichnungen umfassen.
Häufig gestellte Fragen
Klären Sie diese Fragen zu Lieferumfang und Nachweisen, bevor Sie den Produktionsauftrag freigeben.
Kann ich einen Sensor ohne Controller bestellen?
Definieren Sie ihn als passive Sensorbaugruppe mit vereinbarten Prüfungen von Leitern, Isolierung, Geometrie und Anschlüssen. Benennen Sie einen gesonderten Verantwortlichen für die Controllerintegration und die Abnahme der Touch-Funktion. Ein Prüfbericht für einen passiven Sensor darf nicht als vollständige Gerätevalidierung dargestellt werden.
Muss jede Produktionseinheit einzeln auf ihre Touch-Funktion abgestimmt werden?
Gehen Sie nicht davon aus, dass eine individuelle Abstimmung erforderlich ist. Vereinbaren Sie, ob die Produktion mit einer freigegebenen Konfiguration oder einem kontrollierten Kalibrierverfahren arbeitet. Dokumentieren Sie jeden zulässigen Kalibrierbereich und untersuchen Sie Ausreißer, statt Einstellungen so lange anzupassen, bis eine fehlerhafte Baugruppe scheinbar besteht.
Schließt die Fremdvergabe des Glassensors einen Lieferanten aus?
Nein. Bewerten Sie die benannte Fertigungsroute, die freigegebene Bezugsquelle, die Eingangsabnahme, die Vereinbarung zu Änderungsmitteilungen und die Verantwortung für die Fehlerbehebung. Fordern Sie von konkurrierenden Lieferanten gleichwertige Nachweise an, statt die Bezeichnung „Eigenfertigung“ als Qualitätsbeleg zu behandeln.
Reicht ein Lieferantenzertifikat für die Eingangsabnahme aus?
Ein Zertifikat kann die Materialidentität oder Konformität belegen, ersetzt jedoch nicht jede vereinbarte Eingangsprüfung. Legen Sie fest, welche Merkmale Lieferantenergebnisse, Eingangsmessungen oder beides erfordern, und ordnen Sie die Nachweise der gelieferten Charge zu.
Kann ein blasenfreies Bedienfeld ohne Touch-Prüfung abgenommen werden?
Die Sichtprüfung bestätigt ausschließlich das vereinbarte Erscheinungsbild. Führen Sie die elektrischen und funktionalen Prüfungen für den beschafften Lieferumfang durch. Wenn Controller oder Host-System vom Kunden beigestellt werden, dokumentieren Sie, wer die Touch-Abnahme abschließt und mit welcher Baugruppenkonfiguration.
Was sollte nach einer nicht bestandenen Endprüfung geschehen?
Sperren Sie die betroffenen Einheiten, bewahren Sie den ursprünglichen Fehlernachweis auf und untersuchen Sie die Ursache. Verwenden Sie ausschließlich ein genehmigtes Reparatur- oder Sonderfreigabeverfahren. Dokumentieren Sie die Nacharbeit und wiederholen Sie die betroffenen Prüfungen, bevor eine autorisierte Person die Einheiten freigibt.
Welche Fertigungsfotos sind bei der Lieferantenbewertung hilfreich?
Fordern Sie tatsächliche Aufnahmen des ausgewählten Sensorfertigungs- oder Druckprozesses, der Ausrichtung und Laminierung sowie der relevanten Prüfvorrichtung an. Fragen Sie, wer die einzelnen Arbeitsschritte ausführt. Ergänzen Sie die Fotos durch Fertigungsbegleitkarten und Prüfprotokolle mit unkenntlich gemachten sensiblen Angaben. Bilder allein belegen keine Prozessfähigkeit.
Meinen Fertigungsumfang prüfen lassen
Senden Sie die Revisionsstände von Zeichnungen und Druckgrafik, den vorgesehenen Schichtaufbau und die Sensorroute, die Zuständigkeiten für Controller und Konfiguration, die Kundenbeistellungen, die Prototypen- und Serienmengen, die Betriebsbedingungen sowie die erforderlichen Prüfaufzeichnungen. Benennen Sie die Arbeitsschritte und Validierungsverantwortlichkeiten, die noch bestätigt werden müssen.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.