プリント基板実装における生産中止部品の管理は、対象となる正確な品番の受注状況を確認することから始まります。そのうえで、残存需要に基づき、承認済み代替部品、管理された再設計、最終在庫購入のいずれかを選びます。技術部門が構成を承認するまで、影響を受けるリピート発注の生産は保留してください。生産リリース、すなわち生産着手を承認する際の判断基準は、対象部品のロットトレーサビリティ100%と、未承認の部品代替ゼロです。最終購入は、期間が有限で対応可能な需要見通しに適しています。再設計は、将来需要が根拠のある在庫計画で対応できる範囲を超える製品に適しています。どちらを選んでも、検証は必要です。
- リピート発注でも生産中止への対応を改めて判断する必要がある理由
- プリント基板実装の生産中止部品を評価する10の基準
- 部品の実際のライフサイクルと受注状況を確認する
- 2つの期限を区別する
- 製品の残存需要と保守義務を見積もる
- 計算例:期間が有限の製品計画
- 保守用確保在庫を保護する
- 生産を再開する前に承認済み代替部品を評価する
- 最終購入と管理された再設計を比較する
- 総費用と切替え日を比較する
- 保管在庫を保護し、トレーサビリティを維持する
- 保管寿命とフロアライフを区別する
- ロット履歴を材料と一緒に維持する
- 技術承認後にリピート発注を生産リリースする
- 手順1 — 影響を受ける構成を固定する
- 手順2 — 通知と供給状況を確認する
- 手順3 — 需要を承認し、対応方法を選ぶ
- 手順4 — 必要な検証を完了する
- 手順5 — 管理文書をリリースする
- 手順6 — 注文と生産記録を照合する
- 保留または上位判断を求めるべき8つの兆候
- よくある質問
- 生産中止部品をPCBAのリピート発注で使用できますか?
- 再設計より最終購入を選ぶ方がよいのは、どのような場合ですか?
- 部品がライフサイクルの終わりに達した後、代替品は誰が承認しますか?
- 保守用予備品の需要を購入判断にどう反映すべきですか?
- デートコードが古いと、残存在庫は自動的に使用不能になりますか?
- 最終購入と、適格性を確認した残存在庫の違いは何ですか?
- 最終購入を、管理された再設計までのつなぎにできますか?
- 保管中の生産中止部品は、リピート発注のたびに試験する必要がありますか?
- リピート発注の生産リリースには、どの記録が必要ですか?
- 次のリピート発注レビューを準備する
リピート発注でも生産中止への対応を改めて判断する必要がある理由
実装基板(PCBA)のリピート発注では、プリント基板(PCB)のファイルに変更がなくても、部品が製品ライフサイクルの終わりに達すると、新たな供給判断が必要になります。前回の生産が示すのは、以前の構成が承認済み材料で機能したということです。現在提示されている在庫の真正性、状態、入手可能性、適合性を証明するものではありません。
すぐに購入すると、製品が必要とされる期間を超えて残る部品に資金を固定してしまう可能性があります。一方、判断を遅らせると、メーカーの最終受注期間が終了する可能性があります。性急な代替は、実装後に初めて現れるファームウェア、熱、試験上の不具合につながるおそれがあります。また、最終購入数量を過大にしても、修理用に確保する数量が適切でなければ、必要な備えにはなりません。
したがって、商務面の比較には、技術対応の工数、納入中断、適格性評価の費用、保管、資金調達、未使用在庫を含めます。部品単価だけでは決められません。供給提案を受け入れる前に、機器メーカー(OEM)の設計責任部門、購買責任者、品質責任者、保守計画担当者を定めてください。各担当者の判断は、同じ部品表(BOM)の改訂版と、製品の残存期間の見通しに基づく必要があります。
プリント基板実装の生産中止部品を評価する10の基準
対応方法を選ぶ前に、プリント基板実装に用いる生産中止部品を10の基準で評価してください。有用な成果とは、特定の部品と製品改訂版について、未解決事項の責任者が明確な、根拠に裏付けられた判断です。有利な価格や入手可能なリールがあっても、技術要件やトレーサビリティ要件の不適合を補うことはできません。
| 評価基準 | 良好な兆候 | 警戒すべき兆候 |
|---|---|---|
| 1. 部品の正確な識別 | メーカー、発注可能な完全なメーカー品番(MPN)、パッケージ、グレード、対象BOM位置が一致している。 | 見積りが製品ファミリー名のみを使用している、または発注対象デバイスを特定する接尾辞が欠けている。 |
| 2. ライフサイクルの根拠 | メーカーの最新通知に、対象の注文コードと変更された日付が明記されている。 | 販売代理店の在庫ラベルだけを、生産中止の根拠として扱っている。 |
| 3. 受注・納入状況 | 書面の注文確認に、受注数量、注文条件、出荷日程が記載されている。 | 見積りを割当済み在庫として数えている、または最終受注日と最終出荷日を混同している。 |
| 4. 残りの生産需要 | 日付入りの製品計画により、残りのPCBA数量を改訂版ごとの部品数量へ換算している。 | 製品計画が変わっているのに、最終購入数量を前年の消費量の繰り返しで決めている。 |
| 5. 保守義務 | 保守責任者が、修理対応期間、予備品方針、確保数量を承認している。 | 生産終了後の保証対応や稼働中の設置済み機器へのサポートが計算から抜け落ちている。 |
| 6. 代替部品の準備状況 | 設計責任部門が、正確な代替品とその検証の裏付けを承認している。 | 供給者の互換品一覧を、生産許可として受け入れている。 |
| 7. 再設計の実現可能性 | 計画に技術対応、ファームウェア、妥当性確認、治具、生産切替えが含まれている。 | 基板レイアウトの費用だけを、最終在庫の購入価格と比較している。 |
| 8. 調達元とロットの追跡可能性 | 調達元の記録、メーカーのロットコード・デートコード、受入数量が結び付けられている。 | 再梱包品にラベルはあるが、根拠を示せる供給経路やロット分離がない。 |
| 9. 保管と取扱い | パッケージ固有の指示、吸湿感度レベル(MSL)に応じた曝露記録、保管管理の責任が定義されている。 | 保管履歴がないのに、密封されているように見えるという理由で古いリールを受け入れている。 |
| 10. リリース権限 | 管理された変更記録または処置判断記録に、承認者、適用範囲、適用する生産が明記されている。 | 「同等品でよい」というメールが、範囲を限定しない代替許可になっている。 |
各対応方法にこの比較表を適用してください。最終購入は設計を維持できても、需要や保管の条件を満たさない場合があります。再設計は旧MPNを排除できても、ファームウェアへの依存を生む場合があります。つなぎ用ロットが対象とするのは、承認された生産だけです。未解決の各基準について、責任者と完了期限を記録してください。
判断は、次回の生産リリース、最終受注期限、保護された保守用在庫の消費のうち、最も早く対応を拘束する事象と結び付けてください。承認数量、BOM改訂版、判断の有効期限を一体で管理し、短期的な購買上の例外が、知らないうちに製品の長期的な構成へ変わらないようにします。
部品の実際のライフサイクルと受注状況を確認する
メーカーの完全な品番を使って生産中止の状況を確認したうえで、ライフサイクル通知と注文書の状況を区別してください。新規注文の受付を終了していても、すでに受注済みの注文については出荷が予定されていることがあります。在庫の有無は、これとは別の問題です。
まず、メーカーの現行製品ページと、改訂を含む最新の製品生産中止通知を確認します。パッケージ、温度グレード、梱包形態の接尾辞、その他の注文オプションを、リリース済みBOMと照合してください。通知が一部の派生品だけに適用される場合もあります。通知の識別番号、発行日、対象部品一覧、最終受注日、最終出荷日、供給数量が限られる場合の条件を、部品の購買記録に保存します。
「新規設計には非推奨」(NRND)という表示だけで生産停止を意味するわけではありません。最終注文を受け付ける場合があるEOLと、受注も製造も終了した状態を区別してください。対象部品のメーカーによる定義を確認してから、継続調達の可否を判断します。
最終受注の期間は一律ではありません。ある生産中止方針では、通知から最終受注まで12か月、出荷は最大18か月とされています。これはその方針の期日であり、共通の期限ではありません。対象デバイスに適用される通知と受注済み注文に基づいて日程を組んでください。
2つの期限を区別する
最終購入の期限は、最終注文を受け付ける期限です。最終出荷または最終納入の期日は、通知における定義に基づく履行期限であり、そのまま実装工場への到着日を意味するわけではありません。輸送、受入検査、必要な材料処置の判断に要する期間を、プロジェクト日程に加えてください。
改訂管理は重要です。更新された生産中止通知202601026DNU01では、最終受注日が2026年7月30日、最終納入日が2027年4月30日に訂正されました。これらの日付は通知に列挙された対象部品にのみ適用されます。後の出荷期日によって、それ以前の受注期限が延長されることはありません。
販売者に、正確な受注済み注文、数量、割当て、取消条件、出荷の確約内容を確認してください。見積書は注文確認書ではありません。受注期間が終了している場合は、記録のある残存在庫または別の対応方法を評価します。通常の在庫購入を、メーカーの最終購入と表現しないでください。
製品の残存需要と保守義務を見積もる
残りの生産、保守対応、予想される消費損失から最終的な部品需要を見積もり、使用可能在庫と確定した入荷予定を差し引いてください。リール数、PCBA台数、修理件数を混在させず、部品個数で計算します。製品の実際の生産終了日と保守終了日を使用してください。
実務的な計算式は次のとおりです。
正味購入必要数 = max(0, 生産需要 + 保守需要 + 工程損失の見込数量 + 検証需要 − 使用可能な未引当在庫 − 確定入荷在庫)。
生産需要は、計画したPCBA数量に、適用する各BOM改訂版の対象部品数を掛けて算出します。供給者の注文単位の倍数に合わせるのは、すべての控除項目を確認した後です。隔離在庫、他製品向けの引当在庫、注文確認のない見積りによって、必要数を減らしてはいけません。
計算例:期間が有限の製品計画
あるOEMの例示的な計画として、24か月でさらに3,000台のPCBAを生産し、1枚当たり対象部品を2個使用し、製品の最終出荷後も5年間保守を継続する場合を考えます。以下の数量は計画上の仮定であり、標準的な余裕数量やJASPERの顧客実績ではありません。保守終了日は保管計画に含める必要があります。
| 需要・供給の入力項目 | 計算根拠 | 必要数への影響、部品個数 |
|---|---|---|
| 残りの生産 | 3,000台のPCBA × 2個の部品 | +6,000 |
| 保守用確保分 | 承認済み見積りを部品個数で表示 | +240 |
| 工程損失 | 想定される実装・取扱い損失に対する予測見込数量 | +120 |
| 技術対応・検証 | 承認済みの確認や試作作業で消費する部品 | +40 |
| 使用可能在庫 | 受入済みの未引当在庫 | −1,000 |
| 確定入荷在庫 | 消費前に入手可能な、注文確認済み供給分 | −600 |
| 正味購入必要数 | 6,000 + 240 + 120 + 40 − 1,000 − 600 | 4,800 |
基本ケースでは、注文単位の倍数へ丸める前に4,800個の部品が必要です。需要増加ケースでPCBAを500台、保守用部品を80個追加すると、同じ計算による必要数は5,880個になります。差は1,080個です。この在庫リスクを不足時の影響と比較し、承認済み予測と感度分析のケースを明確に区別してください。
保守用確保在庫を保護する
保守計画担当者は、部品単位の修理と基板全体の交換を区別する必要があります。完成済みの予備PCBAで一部の義務を果たせる場合もありますが、その構成と保管計画が、サポート対象の機器に適している場合に限られます。基板と、その基板に実装済みの部品を、それぞれ別の使用可能供給分として二重に数えないでください。
保守需要は、設置済み機器の台数、修理履歴、交換方針、サポートの約束に基づいて見積もります。承認済みの確保分は別枠で引き当て、通常の生産用部品不足によって無断で消費されないようにしてください。製品予測の変更、修理傾向の変化、再設計による互換性の変更があった場合は、再計算します。最終購入は特定の時点での判断であり、その後も残りのサポート期間を通じた在庫管理が必要です。
生産を再開する前に承認済み代替部品を評価する
代替部品は、OEMの設計責任部門が、対象基板と使用条件に対してその正確なデバイスを承認した後にのみ使用してください。メーカーが推奨する代替品や販売代理店の互換品情報は、候補を示すものであって、リピート生産を許可するものではありません。購買担当者が供給の裏付けを入手し、技術部門が技術的な受入れに責任を持ちます。
すでに承認されている代替品でも、現在のPCB改訂版、ファームウェア、温度範囲、負荷、試験要件に対して、その承認がなお有効かを確認してください。過去の承認が、試作品、特定顧客、限定数量にのみ適用されていた可能性があります。生産用材料を購入する前に、これらの制限を記録します。
新しい候補については、リリース済み設計が引き続き有効かどうかを技術部門が判断しなければなりません。フットプリントの一致だけでは不十分です。公称機能が一致していても、ピンの動作、起動条件、タイミング、アナログ性能、熱的挙動、プログラミング、実装時の取扱いによって結果が変わる可能性があります。詳細比較は部品代替の承認記録に残し、その判断、検証計画、責任者、完了日を生産中止対応のレビューに反映してください。
承認に回路、レイアウト、ファームウェア、システムインターフェースの変更が必要な場合は、供給者が同等品として販売していても、管理された再設計として予算を計上します。候補自体のライフサイクルと供給経路も確認してください。生産中止部品を、まもなく供給終了する別のデバイスに置き換えるだけでは、同じ判断を先送りするだけになりかねません。
文書化した合否基準に照らして検証を完了し、その結果を設計変更指示書または管理された処置判断の記録とともに保管します。最初に適用する生産ロットと、保守時の互換性に関する制限を定めてください。承認には適用範囲が必要です。ある1回のリピート発注に対する特別承認が、その後のすべての生産で同じ代替を認めるわけではありません。
最終購入と管理された再設計を比較する
信頼できる残存需要を、受入れが認められた供給と継続可能な保管計画でカバーできる場合は、最終購入を選びます。将来需要、サポート期間、在庫の不確実性により、有限の備蓄では十分に対応できない場合は、再設計を選びます。両方の方法を、同じ生産期間と保守期間の見通しで比較してください。
| 対応の選択肢 | 技術対応 | 在庫リスク | 必要な検証 | 最も適する条件 |
|---|---|---|---|---|
| 承認済みの直接置換可能な代替品 | 承認が現在のBOMと用途を対象としていることを確認し、変更を文書化する。 | 切替え用在庫と最低発注数量。通常は生産中止MPNへの依存が低下する。 | 適用される電気的確認、機能試験、実装確認、回帰試験。 | 基板の再設計なしで承認された、供給上の裏付けがある代替品を、計画した生産に向けて調達できる。 |
| 機能的に同等な再設計 | 影響を受ける回路、PCB、ファームウェア、治具、文書を改訂する。 | つなぎ用在庫と、旧基板・旧部品の評価損または除却の可能性。 | 変更に応じて必要となる試作品の妥当性確認、生産試験、システムの適格性評価。 | 継続する製品需要が、技術工数と新たな供給基盤の整備を正当化する。 |
| 最終購入 | 既存設計に対する需要、調達元、保管、リリース条件を承認する。 | 先行する購入確約、在庫保有費用、劣化リスク、未使用の最終在庫。 | 調達元と状態の受入判定。後続の生産リリース前に行う確認事項の定義。 | OEMに有限かつ根拠のある需要期間があり、受注される最終注文をまだ確保できる。 |
| 適格性を確認した残存在庫 | 既存BOMに対して、提示された調達元とロットを承認する。 | 数量の制約、ロット履歴のばらつき、補充保証の欠如。 | トレーサビリティのレビューと、リスクに応じた真正性、状態、実装に関する検証。 | 記録のある在庫が、範囲を限定した生産をカバーするか、すでに進行中の再設計までのつなぎになる。 |
| 製品の終息 | 生産終了、構成のサポート、保守対応を承認する。 | 残存在庫と残りの保守義務。 | サポート計画と、影響を受ける注文・予備品の処置を確認する。 | 継続生産の妥当性が失われ、承認済みの終息計画によって約束を履行できる。 |
総費用と切替え日を比較する
全体予算を比較してください。最終購入の予算には、部品費、資金調達、保管、梱包状態の維持、検査、使用不能になると見込まれる材料、残存在庫を含めます。再設計の予算には、技術対応、試作基板、ファームウェア、治具、妥当性確認、必要な再適格性評価、新構成のリリースまでに必要な在庫を含めます。双方に日程への影響を織り込んでください。
両方の予算について、条件を変えたストレス評価を行います。低需要ケースでは最終在庫の評価損・除却リスクが、高需要ケースでは不足リスクが明らかになります。再設計では、確認されたリリース日と使用可能な旧在庫が尽きる日を比較し、保守用確保分は生産用在庫の収支から除外します。空白期間が生じる場合は、承認されたつなぎ対応か、納入約束の変更が必要です。
複数の方法を組み合わせることもできます。適格性を確認した在庫を数量限定で購入してつなぎ生産に充て、保守用確保分を保護し、その後の発注分を再設計へ移行します。旧BOMを使う最後の生産と、新改訂版を使う最初の生産を指定してください。そうしなければ、つなぎ用数量が、管理されないまま製品寿命全体に対する供給責任へ変わるおそれがあります。
保管在庫を保護し、トレーサビリティを維持する
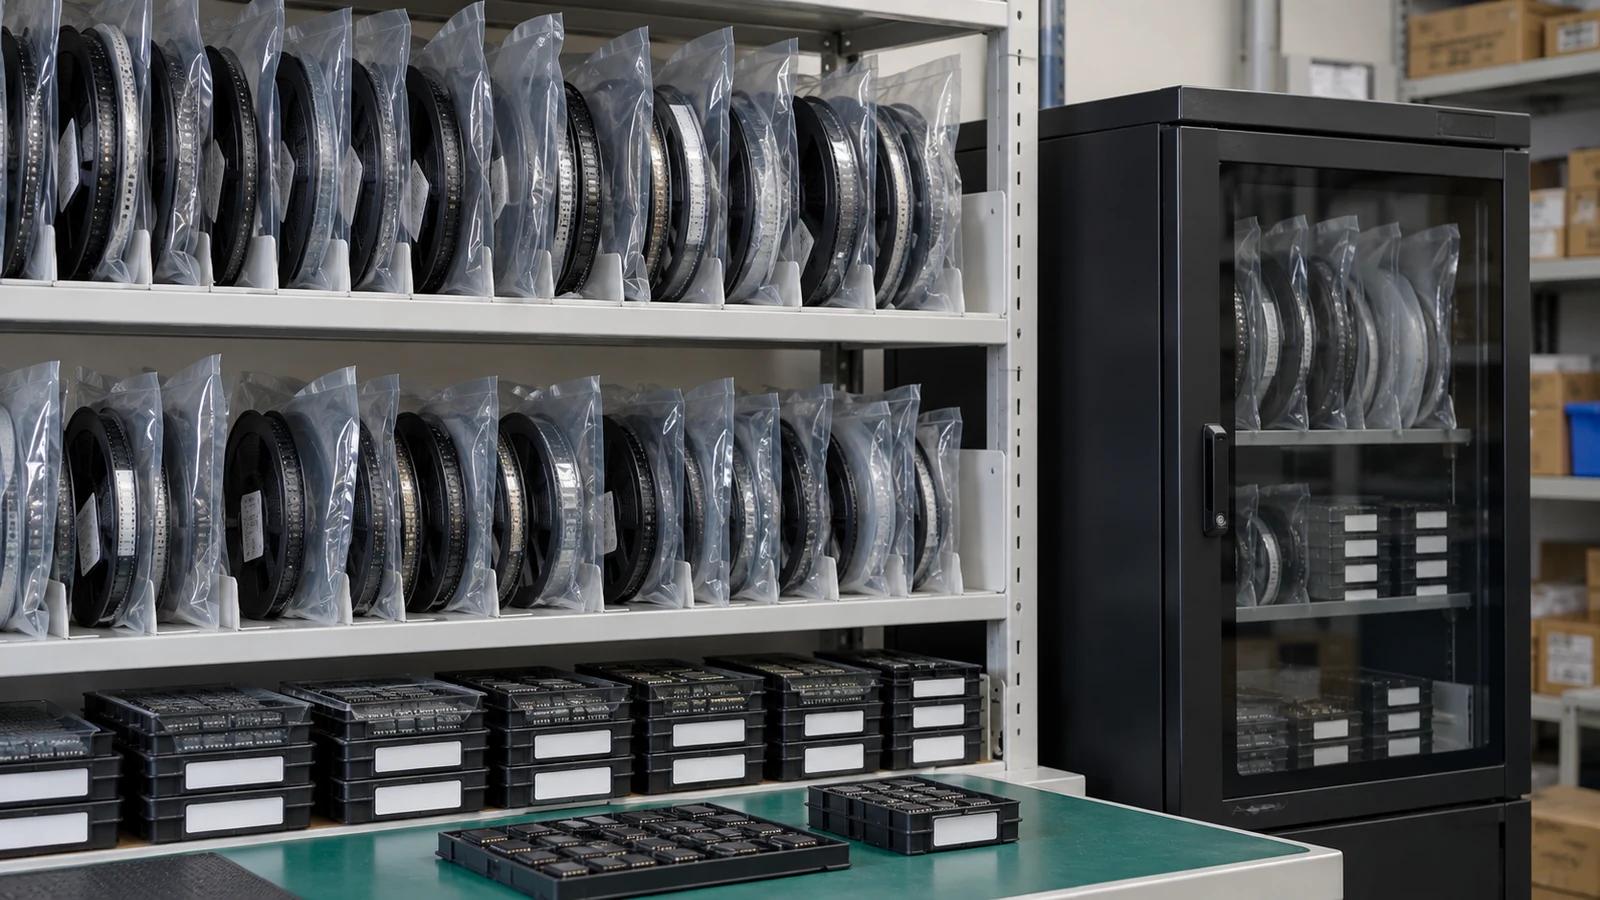
最終購入在庫は、パッケージに適した保管、湿度曝露の記録、追跡可能なロット管理で保護してください。継続使用への適合性は保管と取扱いに左右されます。古いデートコードだけで使用不能とは判断できず、袋が無傷に見えても不明な保管条件の妥当性は証明できません。
保管寿命とフロアライフを区別する
保管寿命は使用前の保管に関するものです。吸湿感度レベル(MSL)は、指定条件下でリフロー前に許される曝露を規定します。以下の全クラス一覧はフロアライフを示しており、生産中止在庫の有効期限表ではありません。実際のデバイスに指定されたクラスと取扱条件を適用してください。
| 吸湿感度クラス | 基準条件下のフロアライフ | 基準環境(RH:相対湿度) |
|---|---|---|
| MSL 1 | 湿度・フロアライフの基準については無制限 | 30°C以下 / 85% RH以下 |
| MSL 2 | 1年 | 30°C以下 / 60% RH以下 |
| MSL 2a | 4週間 | 30°C以下 / 60% RH以下 |
| MSL 3 | 168時間 | 30°C以下 / 60% RH以下 |
| MSL 4 | 72時間 | 30°C以下 / 60% RH以下 |
| MSL 5 | 48時間 | 30°C以下 / 60% RH以下 |
| MSL 5a | 24時間 | 30°C以下 / 60% RH以下 |
| MSL 6 | ベーキング必須。ラベルに記載された時間内にリフローを行う | 30°C以下 / 60% RH以下 |
MSL 3のデバイスに対する、指定条件下で168時間という値は曝露上限であり、開封済みリールを何年も保管してよいという意味ではありません。これらの基準条件は、倉庫の保管設定値ではありません。対象部品の実際の等級と取扱い指示が優先されます。MSLの数字が大きいほど高品質ということでもありません。
ロット履歴を材料と一緒に維持する
保管から払出しまで、メーカーラベル、ロットコード・デートコード、調達元資料、密封情報、数量を保持します。開封、曝露、必要に応じた乾燥、再密封を記録してください。袋を再密封するだけでは、累積曝露はリセットされません。静電気放電への対策は別途適用し、防湿袋、乾燥剤、湿度インジケーターカード、保管条件について供給者の要求に従います。
曝露が許容条件を超えた場合は、実装前に品質部門が材料の処置を判断する必要があります。ベーキングには、対象部品とキャリアに適した手順が必要です。腐食を修復したり、真正性を証明したり、失われた履歴を復元したりすることはできません。実際の在庫と用途について、はんだ付け性やその他の状態確認が必要かどうかを判断してください。
対象部品は、受入れを認めた供給から生産記録まで、ロットトレーサビリティ100%を維持します。リールを分割する場合は、新しい容器でもその結び付きを保持できる場合に限ります。保管計画と状態の根拠に基づいてレビュー間隔を設定し、その後の各生産リリース前に材料を再評価してください。この判断に代わる、一律のデートコードの足切り基準や普遍的な保管寿命はありません。
技術承認後にリピート発注を生産リリースする
リピートPCBA生産は、技術部門が構成を承認し、品質部門が該当する材料処置の判断を受け入れた場合にのみリリースします。購買承認は商務上の購入確約に関するものであり、どちらのリリースにも代わりません。以下の6段階で、生産中止への対応判断と実際の注文を結び付けてください。
手順1 — 影響を受ける構成を固定する
リピート発注、PCB改訂版、BOM改訂版、ファームウェア、数量、要求納期を特定します。生産中止MPNを、そのリファレンスデジグネータと、同じ在庫を消費する他の製品に関連付けてください。対応方法の選定中は、影響を受ける生産を保留します。前回の承認済み構成を比較の基準として保存します。
手順2 — 通知と供給状況を確認する
最新の通知とその改訂を添付します。購買部門は、最終受注・出荷の期日、現在の使用可能在庫、確定した入荷注文、提示されたロット、商務条件を記録します。品質部門は、すでに隔離されている材料や処置判断が必要な材料を特定します。必要な受入判断が下されるまで、提示された在庫を使用可能残高に含めないでください。
手順3 — 需要を承認し、対応方法を選ぶ
製品責任者と保守責任者が、残存需要の前提を承認します。技術部門は購買部門と5つの方法を比較したうえで、対応計画を承認します。購入を認める根拠、該当する場合のつなぎ用数量、保護する保守用確保分、資金責任者、判断を見直す条件を記録します。生産許可は、これとは別の承認段階として維持します。
手順4 — 必要な検証を完了する
技術部門は、代替品または再設計に適用する検証を定義し、完了します。品質部門は、購入在庫の調達元と状態のレビューを完了します。適格性評価の完了前に最終受注期限を迎える場合は、材料を購入する商務上のリスクについて、別途書面承認を得てください。生産は、その検証と受入条件が満たされるまで、引き続き保留します。
手順5 — 管理文書をリリースする
設計責任部門が、品質部門およびその他の必要な承認とともに、変更または処置判断に署名します。正確なMPN、承認済み調達元またはロットに関する制限、数量の適用範囲、適用する生産、検証記録を指定します。影響を受けるBOM、図面、ファームウェア、試験指示を更新してください。未承認の部品代替ゼロを、リリース条件として維持します。
手順6 — 注文と生産記録を照合する
キッティング前に購入注文と製造指示を承認済みリリースに照合します。部品識別情報とリファレンスデジグネータが実装データと一致することを確認してください。BOMは部品を、CPLは位置、回転、基板面を定義します。
受入れが認められた材料ロットと実際の消費量を、生産にひも付けて記録します。生産後に残りの保守用確保在庫を照合し、差異を調査してから、次のリピート発注への対応を約束してください。
リリースの流れは、ライフサイクル通知の確認 → 需要と技術対応の承認 → 購入確約の承認 → 検証の完了 → 技術・品質部門による生産リリース → リピート生産です。購買期限が、生産承認の段階を不要にすることは決してありません。
保留または上位判断を求めるべき8つの兆候
生産中止への対応案がリリース条件を満たさない場合は、対象の購買または生産を保留し、責任者へ判断を求めてください。以下の8つの兆候は、有利な価格や緊急の納入要請より優先します。
- MPNまたは注文接尾辞が一致しない。 提示品をBOMの対象として扱う前に、技術部門が正確なデバイスを特定しなければなりません。
- 通知の日付に矛盾がある、または改訂が欠けている。 購買部門は、メーカーまたは正規流通経路に、適用する最終受注日と出荷日を確認しなければなりません。
- 販売者が在庫を調達元とロットに結び付けられない。 品質部門は、受入れ前にトレーサビリティを解決しなければなりません。
- 設計責任部門の承認なしに代替品が提案されている。 変更と検証が承認されるまで、その使用を保留します。
- 提案された購入量が、根拠のある需要期間を超えている。 製品管理部門と財務部門がリスクを承認するか、別の方法を選ばなければなりません。
- 計画が保護された保守用在庫を消費する。 保守責任者は、見直した確保数量を承認し、サポートをどのように維持するか説明しなければなりません。
- 梱包、曝露、状態の記録が受入条件を満たさない。 品質部門の処置判断が出るまで、対象材料を隔離します。
- 再設計の検証完了が、旧在庫の枯渇より遅い。 生産をリリースする前に、つなぎ生産、納入約束、または製品終息の計画を見直します。
よくある質問
プリント基板実装のリピート発注で生産中止部品を扱うには、明確な供給方法、残存需要計画、技術承認が必要です。以下では、次の生産を進められるかどうかを決める購買とリリースの疑問に答えます。
生産中止部品をPCBAのリピート発注で使用できますか?
はい。承認済みの生産構成において、正確な部品識別、調達元、状態、用途が引き続き受入可能であれば、生産中止部品を使用できます。技術部門がリピート生産を許可し、品質部門が材料処置の判断を受け入れる必要があります。生産中止という状態だけで、残存在庫が適格または不適格になるわけではありません。
再設計より最終購入を選ぶ方がよいのは、どのような場合ですか?
受注済みの最終注文で、信頼できる残りの生産・保守需要を、再設計より低い総負担でカバーできる場合は、最終購入が適しています。保管、検証、在庫保有費用、未使用在庫のリスクを含めてください。需要期間が長い、または不確かな場合、有限の備蓄を選ぶ根拠は弱くなります。
部品がライフサイクルの終わりに達した後、代替品は誰が承認しますか?
OEMの設計責任部門、または正式に権限を委譲された技術承認者が、指定用途に対する代替品を承認します。品質部門およびその他の必要な関係者は、それぞれの担当するリリース部分を承認します。販売代理店の推奨や購買上の確認は、直接置換可能な代替品と説明されていても、部品変更を許可するものではありません。
保守用予備品の需要を購入判断にどう反映すべきですか?
保守用予備品の需要は、最終購入の計算と、保護された引当てに含めます。修理または予備基板の必要量を適切な部品数量へ換算し、既存の使用可能な予備品を考慮して、二重計上を避けてください。保守責任者がサポート期間と、その後に確保在庫を生産へ振り替える場合の判断を承認します。
デートコードが古いと、残存在庫は自動的に使用不能になりますか?
いいえ。古いデートコードだけで、残存在庫が自動的に使用不能になるわけではありません。調達元の履歴、梱包、保管、湿度曝露、適用する受入要件を評価してください。デートコードはトレーサビリティ情報であって、一律の有効期限ではありません。履歴が不明な場合は、それでも実装前に品質部門による材料処置の判断が必要です。
最終購入と、適格性を確認した残存在庫の違いは何ですか?
最終購入は、メーカーの生産中止手続きの中で受注される最終注文です。適格性を確認した残存在庫は、定義された用途に対して受入れが認められた既存材料です。残存在庫は、最終受注期間の終了後に購入できる場合があります。ただし、その在庫があることによって受注期間が再開したり、将来の補充が約束されたりするわけではありません。
最終購入を、管理された再設計までのつなぎにできますか?
はい。数量を限定した購入により、再設計後の構成がリリースされるまで、承認済みの生産を支えることができます。切替え日程に合わせてつなぎ数量を決め、保守用の引当てを保護してください。各BOM改訂版を使用する生産を定義し、検証や生産の日付が変わった場合は数量を再評価します。
保管中の生産中止部品は、リピート発注のたびに試験する必要がありますか?
リピート生産のリリースごとに材料の適合性レビューが必要ですが、必要な試験は承認済みのリスク・受入計画に従います。ロット履歴、梱包状態、曝露、用途によって、追加確認の要否が決まります。一般的な試験を繰り返しても、トレーサビリティの代わりにはならず、履歴不明の在庫が適切であることの証明にもなりません。
リピート発注の生産リリースには、どの記録が必要ですか?
リリースには、承認済みBOMと変更または処置判断、関連する検証結果、受入れが認められた調達元・ロットの記録、適用する実装・試験指示が必要です。対象部品のロットトレーサビリティ100%と、未承認の部品代替ゼロを維持してください。需要の判断と保護された保守用残高を、同じ製品計画に結び付けて管理します。
次のリピート発注レビューを準備する
生産中止部品と、リピート発注、残存需要、提案する対応を結び付けるレビュー資料を準備してください。リリース済みBOMと基板改訂版、メーカー通知、生産数量、保守期間、在庫と調達元の記録、既存の代替品承認がある場合はその内容を含めます。リリース条件を完了させることのできる技術責任者と品質責任者を特定してください。
JASPERにプリント基板実装サービスを依頼する際は、承認済み代替部品、数量を限定した在庫購入、再設計への移行のどれに関する依頼かを明記してください。生産日程を確約する前に、その方法と必要な検証を確定します。署名済みの構成と受入れが認められた材料に基づいて生産をリリースし、次回の発注に向けて記録を保存してください。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。