短納期プリント基板実装のチェックリストは、正しい材料、正式リリース済みのデータ、使用可能な治工具、実施可能な試験、対応可能な意思決定者がそろい、緊急の製造案件に着手できるかを判断するためのものです。準備完了の基準は厳格に設定します。承認されたロットに必要な材料キットの必須品目が100%受入承認済みであること、未解決の製造阻害要因がゼロであること、合意した検査と試験を維持すること。 短納期の生産枠は、開始条件を定義してから確保してください。運送会社への引き渡しは、工場での完成とは別に確認します。迅速な見積もりが実行可能な日程になるのは、すべての前提条件に根拠資料と責任者がそろったときです。
- 緊急の生産枠を確保しても納入が遅れる理由
- 材料キットとリリース済みデータが本当にそろっているか確認する
- 1. 承認されたロットに必要な材料がすべてそろっていること
- 2. 製造データ一式が単一の正式リリース版にまとまっていること
- 緊急の生産枠に入る前に技術的な疑問を解消する
- 3. 部品とレイアウトに関する判断が承認済みであること
- 4. 工程と受入判定の要求が合意済みであること
- メタルマスク、プログラム、試験リソースを並行して準備する
- 5. 改訂版に適合した治工具が使用可能であること
- 6. プログラムと段取りの実施能力が確保されていること
- 7. 試験とファームウェアの書き込みを実行できること
- 初品と例外事項の承認時間枠を設定する
- 8. 承認権限者と連絡が取れること
- 製造の短納期対応と輸送の特急対応を分ける
- 9. 製造期間の起算条件と価格の範囲が定義されていること
- 10. 実行可能な出荷手配があること
- 短納期案件の着手可否を準備チェックリストで判断する
- ステップ1 — 使用可能な納入物を定義する
- ステップ2 — データと材料を照合する
- ステップ3 — 前提条件に基づく計画を作成する
- ステップ4 — 範囲を明確にした日程に合意する
- ステップ5 — 着手を承認し、例外を管理する
- ステップ6 — 出荷承認を確認する
- 緊急案件を停止またはエスカレーションすべき8つの兆候
- よくある質問
- 部品がそろっていなくても短納期実装を開始できますか?
- 短納期料金には部品の特急調達も含まれますか?
- 緊急のPCBA製造を遅らせる可能性がある承認には何がありますか?
- 短納期の日程でも機能試験を維持できますか?
- OEMはいつ、約束された早い出荷日を追求するのをやめるべきですか?
- 短納期製造の期間はいつから起算されますか?
- どの準備作業を並行して進められますか?
- 湿度に敏感な部品が緊急案件を遅らせることはありますか?
- リピート注文の治工具があれば、より早い開始を保証できますか?
- 生産枠を依頼する前にリリース資料一式を準備する
緊急の生産枠を確保しても納入が遅れる理由
工場が不足部品、技術的な回答、または着手承認の判断を待たなければならない場合、実装基板(PCBA)の緊急生産枠は価値を失います。枠を予約しても保留状態は解消できません。特急対応によって待ち時間を短縮したり追加リソースを手配したりすることは可能ですが、フットプリントが誤っていれば技術判断が必要であり、機能試験には正常に動作する試験環境が必要なことに変わりはありません。
仮に、OEMの制御基板で、代替コネクタが表面実装(SMT)の完了後に届く場合を考えます。承認済みの工程にコネクタ取り付けの独立した作業が含まれていれば、その到着時期に対応できる可能性があります。しかし、代替品によってフットプリントが変わったり、プローブのアクセスが妨げられたりする場合、同じ部品不足でも手直しや再試験が必要になり得ます。発注書に記載された約束の日付では、どちらの問題も解決できません。
割増料金はコストの一部にすぎません。使用できなかったライン予約、治工具の作り直し、技術業務の中断、顧客先での設置日程の未達につながることもあります。購買部門には、準備を始めてよいか、そして定義された実装ロットの作業を進めてよいかという、2つの判断が必要です。
以下の10項目で、その判断の妥当性を確認します。各項目には良好な兆候と警戒すべき兆候を示し、最後の準備状況マトリクスでは根拠資料、責任者、問題解消のための対応を割り当てます。
材料キットとリリース済みデータが本当にそろっているか確認する
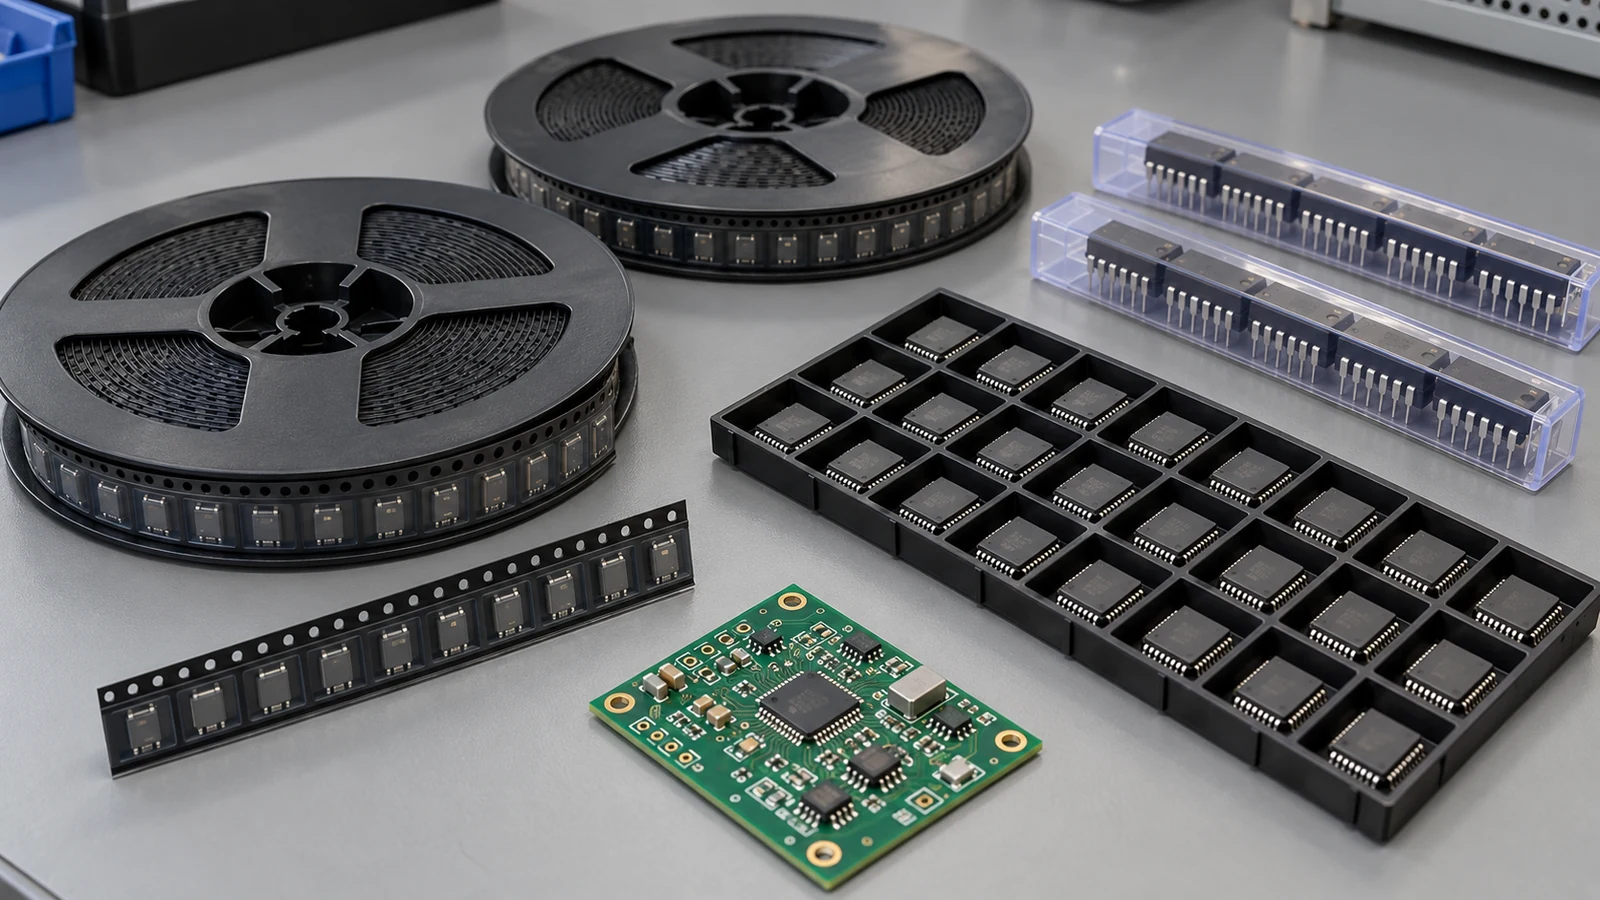
短納期案件の材料キットが準備完了となるのは、実装拠点が正しい未実装のプリント基板と必要なすべての部品を、使用可能な数量と状態で受け入れたときです。リリース済みデータが準備完了となるのは、何を製造し、どこに部品を配置し、どのように受入判定するかが、単一の管理されたデータ一式で定義されているときです。販売代理店の在庫画面や、アップロードされたZIPファイルだけでは、どちらの条件も満たせません。
1. 承認されたロットに必要な材料がすべてそろっていること
部品表(BOM)の各明細を受入記録と照合します。確認するのは、メーカー部品番号(MPN)、数量、リファレンス指定子、パッケージ、承認済みの調達先、受入時の処置判定です。未実装のプリント基板の改訂版、パネル数量、段取りや工程ロスに備えて合意した予備数量も含めます。参照先のサプライヤーは、工程ロスを補う十分な予備材料を開始条件として明示しています。実際の材料キットには、選定した実装業者の書面による要求を適用してください。参照先のサプライヤーの工程ロス用予備材料ガイド。
必須キット品目の100%が受入承認済みであることを、準備完了の参考目標とします。他の材料がすべてそろっていても、必要なレギュレータが1つ欠けていれば、そのロットは進められません。必要材料がすべてそろう、より小さいロットは、その数量、トレーサビリティ、出荷承認を個別に定めて別途評価できます。
リフロー工程を予約する前に、吸湿状態を確認します。湿度感受性レベル(MSL)は、対象パッケージについてリフロー前に許容される曝露を定めるものであり、実装サービスの区分ではありません。分類の全区分を以下に示します。RHは相対湿度を意味します。
| パッケージ分類 | 乾燥保護を外した後の許容曝露時間(フロアライフ) | 環境条件 |
|---|---|---|
| MSL 1 | 湿度に関するフロアライフの制限なし | ≤30 °C、≤85% RH |
| MSL 2 | 1年 | ≤30 °C、≤60% RH |
| MSL 2a | 4週間 | ≤30 °C、≤60% RH |
| MSL 3 | 168時間 | ≤30 °C、≤60% RH |
| MSL 4 | 72時間 | ≤30 °C、≤60% RH |
| MSL 5 | 48時間 | ≤30 °C、≤60% RH |
| MSL 5a | 24時間 | ≤30 °C、≤60% RH |
| MSL 6 | 使用前にベーキングを行い、その後ラベル記載の制限時間内にリフローする | ≤30 °C、≤60% RH |
これらの曝露限度は、部品の湿度感受性レベル、ラベル、該当する取扱手順に従って適用してください。湿度に関するフロアライフに制限がないことは、保管寿命が無制限であることを意味しません。選定した部品の保管条件と包装要件も確認する必要があります。
例えば、MSL 3のロットで累積曝露時間が150時間であれば、記載された条件下で残りは18時間です。最後のリフロー通過までの曝露を含めて計算します。曝露履歴がない場合や限度を超えている場合は、生産枠を確約する前に乾燥要件を解決してください。一律の条件を適用するのではなく、実際のパッケージとキャリアに適したベーキング工程を選定します。
良好な兆候: 予備数量と吸湿管理記録を含め、すべての必須品目が受入承認済みになっている。
警戒すべき兆候: 必要な部品がまだ輸送中、または受入検査で保留中なのに、キットが完備していると説明されている。
2. 製造データ一式が単一の正式リリース版にまとまっていること
基板データ、BOM、部品配置リスト(CPL)、実装図面、非実装箇所、変更通知、検査・試験仕様を含むリリース資料一覧を実装業者に渡します。CPL座標には、合意した単位、原点、面、回転角度の規則が必要です。同じリファレンス指定子は、すべてのファイルで同じ部品を示していなければなりません。
参照先のサプライヤーは、製造前のデータ準備について、BOMとCPLの情報を基板レイアウトと照合する作業と説明しています。リリース時に有効なのはこの照合であり、単にすべてのファイルを開けるかどうかの確認ではありません。参照先のサプライヤーの製造前データ準備。
良好な兆候: OEMと実装業者が、同じリリース改訂版と同じ実装バリエーションを認識している。
警戒すべき兆候: メールで部品変更が指示されている一方、発行済みBOMと配置図面には以前の版が指定されたままになっている。
緊急の生産枠に入る前に技術的な疑問を解消する
技術的な疑問は、購買、治工具、または後戻りできない実装作業に影響する前に解決しなければなりません。各質問について、回答を承認する権限のある人を割り当て、その判断をリリース済みのデータ一式に反映します。構成管理を伴わない迅速な回答は、後工程で別の問題を生むことがあります。
3. 部品とレイアウトに関する判断が承認済みであること
MPNとフットプリントの対応、極性、ピン1、コネクタの嵌合方向、部品高さ、基板端部へのアクセスを確認して解決します。発注型番の末尾記号も正確に確認してください。代替品では、機械的な適合だけでなく、ピン割り当て、定格電圧、温度グレード、ファームウェアの動作も比較します。パッケージが一致することは、適合性の一部しか示しません。
部品不足がどの工程に影響するかを特定します。承認済みの後段の手はんだ付け工程で使う部品が不足している場合と、最初のリフローで必要なデバイスが不足している場合では、前提条件が異なります。必要に応じて技術変更指示(ECO)または承認済みの逸脱を記録します。前倒しで着手するには、承認済みの分割工程、管理された仕掛品、実行可能な完成・試験計画が必要です。
良好な兆候: 代替品と図面変更が購買や段取りに反映される前に、設計責任者が承認している。
警戒すべき兆候: サプライヤーが、部品の説明だけを根拠にライン上で同等性を判断しようとしている。
4. 工程と受入判定の要求が合意済みであること
はんだ付け要件、検査範囲、必要な記録、契約上の受入基準の版およびクラスを指定します。IPC J-STD-001は、はんだ付け工程と材料の要求を扱い、IPC-A-610は実装後の受入判定を扱います。これらの適用範囲は、OEMが定義する製品固有の機能試験に代わるものではありません。実装規格の適用範囲に関するIPCの発表。
関連工程の日程を決める前に、隠れた接合部、洗浄、コーティング、必要な硬化処理の要求を確定します。必要な硬化時間は省略できません。リフローでは、パッケージ分類の試験条件と実際の基板に対する炉設定を区別し、部品の制限内で適切な基板温度プロファイルを設定してください。以前の設定を再利用する前に、変更された部品とパネルを確認します。
良好な兆候: 製造部門と品質部門が、検査と承認のポイントを明示した工程を承認している。
警戒すべき兆候: 必須の検査、硬化、または電気的確認を省かなければ日程が成立しない。
メタルマスク、プログラム、試験リソースを並行して準備する
短納期案件の準備は、各作業系統に確定した入力情報と割り当て済みのリソースがあれば並行できます。メタルマスクの準備、設備プログラミング、試験治具の準備を、すべて順番待ちにする必要はありません。ただし実際の生産は、必要なキット、検証済みの段取り、着手承認条件がそろうまで待つ必要があります。並行作業で時間を短縮できるのは、その成果物が正式リリース版に対して引き続き使用できる場合だけです。
5. 改訂版に適合した治工具が使用可能であること
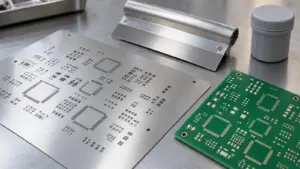
工程で必要となるメタルマスク、基板支持用治工具、キャリア、セレクティブはんだ付け用治具を確認します。実際の実装拠点での改訂版と使用可能状況を記録してください。以前のPCB改訂版で使ったメタルマスクを再利用できるのは、はんだペーストのパターン、パネル配置、工程要件を確認した後だけです。
治工具の判断期限を設定します。未確定のデータからメタルマスクを加工すると、使えないマスクができ、再び順番待ちになることがあります。OEMが先行準備を認める場合は、開始前に、許可する作業、前提とする改訂版、発生し得る費用を明確にします。
良好な兆候: 治工具が現物として使用可能であるか、リリース済みデータに紐づく確定した完成計画がある。
警戒すべき兆候: パネルとペーストデータの改訂版を誰も確認していないのに、メタルマスクが準備完了とされている。
6. プログラムと段取りの実施能力が確保されていること
部品搭載データ、自動光学検査(AOI)プログラム、フィーダー割り当て、リフローの段取り計画を、同じ改訂版に合わせて準備します。検証作業のためのリソースも確保してください。オフラインプログラミングだけでは、リールが割り当て先のフィーダーに適合すること、基板が正しく支持されていること、最初に搭載した部品の向きが正しいことは確認できません。
参照先のサプライヤーの初回基板工程では、リフロー前に部品配置を確認し、次の工程に進む前に段取りの誤りを修正できるようにしています。OEMによる初品の機能面の承認は、その後に行われることがあります。両方が必要な場合は、両方のポイントを定義してください。参照先のサプライヤーの初回基板検査。
良好な兆候: 計画担当者が、段取り検証を完了する担当者と、ラインが使用可能になる時点を特定できる。
警戒すべき兆候: 並行できるとされている複数の作業が、同じ不在の技術者、または同じ使用できない治具を必要としている。
7. 試験とファームウェアの書き込みを実行できること
正式リリース済みの試験手順、ファームウェアイメージと識別子、書き込みインターフェース、治具、ハーネス、負荷、計測器、合否判定限界を用意します。計測器の校正状態を確認してください。承認済みの基準品が利用できる場合は、それに照らして試験設備の動作を確認し、ハーネスの接続外れや通信不良などの代表的な異常の確認も含めます。正常動作が確認された基板がない初回設計では、ロットの着手承認前に、初品の立ち上げと試験方法の適格性確認を行うための時間を確保します。
重要な小ロット案件では、出荷するユニットの100%が合意した機能試験を完了することを参考目標とし、各ユニットに紐づく結果を残します。これはユニット単位の試験実施範囲を表すものであり、考えられるすべての故障の検出を意味しません。AOI、X線検査、インサーキット試験、機能試験では確認する内容が異なります。受け入れた計画で必要とされる方法を維持してください。
良好な兆候: 正式リリース済みのファームウェアと判定限界を使った試験で、追跡可能な結果が得られる。
警戒すべき兆候: 最初の実装基板が、試験装置が動くかどうかを初めて確認するための基板にもなっているのに、その作業時間が確保されていない。
| 準備作業の系統 | 必要な確定入力情報 | 並行できる作業 | 承認に必要な根拠資料 |
|---|---|---|---|
| メタルマスクと基板支持用治工具 | 承認済みのペーストデータとパネル図面 | キットの照合とプログラム準備 | 正しい改訂版を受領し、確認済みであること |
| 搭載・AOIプログラム | 整合したBOM、CPL、部品データ | 治工具製作と試験治具準備 | プログラムレビューと段取り検証 |
| 機能試験とファームウェアの書き込み | 試験判定限界、ファームウェア、インターフェース定義 | 製造準備 | 試験設備の準備完了記録と管理された試験版 |
| 材料のコンディショニング | デバイスラベル、曝露履歴、承認済み手順 | データレビューと治工具準備 | 対象の実装前に必要なコンディショニングが完了していること |
| 梱包と輸送の準備 | 仕向地、梱包要件、出荷承認の見込み | 実装と試験 | 梱包指示と確定した引き渡しの手配 |
これらの並行化は、計画上の選択肢です。日程から時間を差し引く前に、実際にリソースを使用できるか確認してください。
初品と例外事項の承認時間枠を設定する
工場の準備が整っていても、初品承認が緊急のPCBA製造を止めることがあります。生産枠の開始前に、レビューする根拠資料、権限を持つ意思決定者、代理者、回答時間枠を合意します。各例外事項には、処置を決定する担当者を明示してください。対応可能な時間帯は、工場の稼働時間とOEMのタイムゾーンを考慮する必要があります。
8. 承認権限者と連絡が取れること
初品の根拠資料を定義します。基板の改訂版、実装バリエーション、部品配置・検査の所見、ファームウェアの識別情報、試験結果、逸脱申請を含めます。保留ポイントも明確にしてください。リフロー前の承認、ロット継続の承認、出荷承認は、それぞれ異なる作業を許可するものです。レビュー担当者がどの判断を行うのか、正確に記録します。
仮想的なレビュー計画では、完全な初品資料一式の受領後、60分の回答時間を設定する例が考えられます。この時間枠を使うのは、指定された承認者と代理者が同意し、タイムゾーンと対応期間が記録されている場合だけです。不完全な資料の提出によって、形式的な回答期限を開始させてはいけません。
無回答は承認ではありません。時間枠を過ぎた場合、計画担当者は合意した保留・エスカレーション規則に従います。購買部門は費用を、設計技術部門は技術的な代替品を、品質部門は受入基準に関する例外を承認できますが、それぞれ委任された権限と顧客の要求の範囲内に限られます。連絡が取れるだけでは、承認権限があることにはなりません。
判断は、対象のシリアル番号またはロットに紐づけて記録します。技術評価用ロットで認められた逸脱が、いつの間にか量産要求に置き換わってはなりません。
良好な兆候: レビュー案内に、完全な根拠資料一覧、回答期限、タイムゾーン、承認権限のある代理者が含まれている。
警戒すべき兆候: 不在の顧客から反対がなければ、生産を進める前提になっている。
製造の短納期対応と輸送の特急対応を分ける
製造の短納期対応は、受け入れた工場側の作業範囲を早めるものであり、輸送の特急対応は、合意した輸送区間を早めるものです。OEMには、生産着手承認、完成基板の受入判定、運送会社への引き渡し、必要な到着時期について、個別の確約が必要です。工場が自身の日程を守っていても、集荷締切後に完成した基板は、予定していた輸送サービスに間に合わないことがあります。
9. 製造期間の起算条件と価格の範囲が定義されていること
開始と終了を定義します。受け入れた日程には、稼働日カレンダー、締切時刻、保留・再開規則を明記し、実装が終わった基板と、試験済み、出荷承認済み、梱包済み、または運送会社への引き渡し済みの基板を区別する必要があります。例えば、参照先のサプライヤーの公表条件では、実装リードタイムの起算が、正しいBOM/CPLデータと部品の入庫に結び付けられています。実際のサプライヤーとの合意条件を確認してください。参照先のサプライヤーのリードタイム条件。
実装の割増料金に、すべての前後工程が含まれると考えてはいけません。
| 見積もりの範囲 | 書面で明確にする事項 | 別料金となり得る特急対応項目 |
|---|---|---|
| 部品供給 | 合意したMPN、数量、入荷日 | 調達業務と入荷輸送 |
| 未実装プリント基板の供給 | 正式リリース版、基板製造の範囲、受け入れ | 基板製造の優先対応と納入 |
| 治工具と段取り | メタルマスク、治具、プログラムの使用可能状況 | 新規治工具または技術業務 |
| 実装 | 着手承認済みロット、工程、予約済みの生産能力 | 工場の優先日程確保に対する割増料金 |
| 検査と試験 | 必要な実施範囲、ファームウェア、結果記録 | 治具準備または試験技術業務 |
| 出荷輸送 | 梱包、運送サービス、仕向地 | 輸送費と特別集荷 |
良好な兆候: 見積書に、何をもって短納期期間の起算点とするか、どの料金が含まれるかが明示されている。
警戒すべき兆候: 早い日付だけが強調され、キットの合意条件や試験範囲が定義されていない。
10. 実行可能な出荷手配があること
集荷締切、配送先住所、受取人の対応可否、梱包、輸送書類を確認します。受入可能時間帯も確認してください。国際輸送では、引き渡し前に通関書類と輸入者の責任を割り当てます。納入見込みは工場の完成確約と分け、輸送経路の稼働日カレンダーを考慮します。
良好な兆候: 物流担当者が、出荷承認の見込みに照らして、利用可能な集荷と受け入れの時間帯を確認している。
警戒すべき兆候: 唯一予定されている集荷が、品質部門による基板の出荷承認より前に設定されている。
短納期案件の着手可否を準備チェックリストで判断する
短納期プリント基板実装のチェックリストが着手承認を支えられるのは、定義されたロットの必須条件すべてに根拠資料がある場合だけです。重要な部品が1つ不足するだけで、ロットが止まることもあります。改訂版、必要出荷数量、判断時点を記録し、各条件に責任者を割り当ててください。準備率の平均値では、部品不足や試験装置の不在は解消できません。
| 準備判定項目 | 必要な根拠資料 | 着手を妨げる問題 | 責任者 | 問題解消のための選択肢 |
|---|---|---|---|---|
| 材料キットの完備 | 必須キット品目の100%、基板、合意済み予備数量、吸湿管理記録の受入承認 | 必須材料の不足、改訂版の誤り、材料保留 | 材料責任者 | 不足を解消する、材料が完備した小さいロットを承認する、コンディショニングを解決する |
| 製造データ一式の正式リリース | BOM、基板データ、CPL、図面、試験仕様が整合した単一のリリース資料一覧 | 改訂版の不一致、バリエーションの未確定 | OEMの構成管理責任者 | 整合した正式版を発行し、影響を受ける確認をやり直す |
| 技術事項の解決 | 極性、フットプリント、代替品、工程上の例外について承認済みの回答 | 判断によって工程や段取りがまだ変わる可能性がある | OEMの設計技術者 | 文書化した変更を承認し、影響を受ける前提条件を再評価する |
| 治工具の使用可能状況 | 正しいメタルマスク・治具の改訂版を実装拠点で受入承認済み | 治工具がない、適合しない、または改訂待ち | 製造技術者 | 正しい治工具を特急手配する、または承認済みの代替工程の適格性を確認する |
| 試験の準備完了 | 稼働する試験設備、正式版ファームウェア・判定限界、アクセス、追跡可能な結果様式 | 治具不足、判定限界未定義、試験方法の適格性未確認 | 試験技術者 | 試験準備を完了する。必要な試験範囲を維持できなければ生産枠を変更する |
| 承認対応の確保 | 指定承認者と代理者、根拠資料一覧、レビュー時間枠、保留規則 | 判断時点で必要な承認権限者が対応できない | OEMのプロジェクト責任者 | 権限を持つ担当者の対応を確保する、またはレビュー日程を変更する |
| 生産枠 | 合意済みの開始条件、リソース予約、完全な工程 | カレンダーまたは生産能力が、着手承認の前提条件と両立しない | 工場の計画担当者 | リソースを再計画する、または実行可能な生産枠を提示する |
| 出荷手配 | 梱包指示、集荷計画、書類、受入時間帯 | 受入判定完了後に実行可能な引き渡しがない | 物流調整担当者 | 集荷・サービスを変更する、または納入確約を見直す |
判断には次の3つの状態を使います。
- GO — 着手可: 指定したロットと工程について、作業を妨げる必須条件がすべて解決している。合意した範囲内で生産を進められる。
- CONDITIONAL GO — 条件付き着手可: 明示的に許可された準備作業、または個別に着手承認された段階だけを進められる。残る保留ポイント、責任者、期限を明記する。
- NO GO — 着手不可: 必須の前提条件によって、提案された工程または日付を実現できない。前提条件を満たす、承認済みのリリースを通じて範囲を縮小する、または再計画する。
条件付きの判断は、不完全な基板や未試験の基板を出荷してよいという意味ではありません。キット品目100%と未解決の阻害要因ゼロという基準は、実際に着手承認されたロットまたは段階に適用されます。
ステップ1 — 使用可能な納入物を定義する
使用可能なロットを定義します。数量、基板の改訂版、バリエーション、試験要件、必要な受入日を明記し、受入判定に合格した少量の納入でも顧客のマイルストーンを守れるかを含めます。ロットを小さくしても、材料の完備、試験、トレーサビリティは必要です。
ステップ2 — データと材料を照合する
受入承認済みの在庫を確認します。リリース資料一覧を、実装業者が受け入れたファイルと材料キット記録に照らし合わせ、リファレンス指定子単位で不一致を解決します。材料明細を準備完了とみなす前に、必要なコンディショニングも解決してください。発注書上の日付だけでは不十分です。
ステップ3 — 前提条件に基づく計画を作成する
リソースを確保します。製造、試験、物流の責任者は、同時に進められる作業、その作業が使用する入力情報の改訂版、実施担当者を特定しなければなりません。必須の保留ポイントを明示してください。技術者や設備を共用すると、並行化できる範囲が制限されることがあります。
ステップ4 — 範囲を明確にした日程に合意する
期間の算定条件を確認します。合意した工程と準備状況マトリクスに照らして見積もりを確認し、起算点、稼働日カレンダー、初品レビュー時間枠、受入判定の完了時点、運送会社への引き渡しを確認します。追加料金は分けて記録し、割増料金によって何が変わるのかを購買部門が把握できるようにします。
ステップ5 — 着手を承認し、例外を管理する
判断を追跡可能にします。定義した段階は、その条件がすべて解決したときだけ着手承認し、初品の処置判定と逸脱を対象ユニットに紐づけて記録します。直前の変更によって部品、治工具、ファームウェア、受入判定が変わる場合は、継続前に影響を受ける条件を再確認してください。
ステップ6 — 出荷承認を確認する
受入判定は発送より先です。物流担当者が運送会社への引き渡しを確認し、納入見込みを伝える前に、合格数量、ユニットに紐づく試験記録、承認済みの逸脱、ラベル、梱包指示を照合します。実装が完了しただけでは、使用可能な納入物が出荷されたことにはなりません。
承認の順序は次のとおりです。
ロットの定義 → 整合したファイルと受入承認済みキット → 治工具・プログラム・試験の準備 → 初品承認 → 受入判定の完了 → 運送会社への引き渡し。
緊急案件を停止またはエスカレーションすべき8つの兆候
必要な根拠資料が提案日程と矛盾する場合、緊急のPCBA案件の確約にはエスカレーションが必要です。問題解消の計画を明示してください。是正可能な不足には責任者と期限が必要です。一方、合意した受入判定を省略するよう求められた場合は、対象工程を保留したままにする必要があります。
- 必要な部品が引き当てられていない: 入手可能性は販売代理店の見込みにすぎず、生産枠に対応した受入計画が合意されていない。
- 吸湿曝露が不明: 対象のリフロー工程までに、必要な乾燥条件を決定できない、または乾燥を完了できない。
- 改訂版が矛盾している: BOM、搭載データ、未実装基板が、それぞれ異なる製造仕様を示している。
- 代替品が未承認: 設計上の権限がないまま、製造部門が電気的同等性を判断する前提になっている。
- 治工具または試験が使用できない: 治具、プログラム、ファームウェアは存在するが、今回の改訂版での確認が行われていない。
- 承認権限者が不在: 初品が承認者の対応時間外に届き、権限のある代理者もいない。
- 日付を守るために受入判定が削除されている: 提案工程から必須の検査、試験、硬化処理が削られている。
- 出荷引き渡しが実行不可能: 出荷承認の見込みが、必要到着時期に対応できるすべての集荷に間に合わない。
合意した要求を維持してください。問題解消の対応でも満たせない場合は、元の日付を追い続けるのをやめ、実行可能な工程、使用できるリソース、実現可能な運送会社への引き渡しに基づいて、確約の見直しを求めます。
よくある質問
短納期PCBAの判断は、承認済みの範囲、受入承認済みの材料、利用可能なリソースによって変わります。以下の回答では、購買や技術に関するよくある質問に、同じ準備判定条件を適用します。
部品がそろっていなくても短納期実装を開始できますか?
承認済みの段階的リリースがある場合に限ります。実装業者は、不足部品が実装、取り扱い、試験にどう影響するかを示す必要があります。OEMは、範囲を限定した段階、または独立して材料が完備する小さいロットと、その後に残る保留ポイントを承認します。準備を開始しても、全工程の準備完了を示すことにはならず、元の出荷日が実現可能になるわけでもありません。
短納期料金には部品の特急調達も含まれますか?
いいえ、自動的に含まれるわけではありません。見積もりでは、部品調達、入荷輸送、未実装基板の製造、治工具、実装、試験、出荷輸送を別々の範囲として明示する必要があります。必要な各サービスについて、合意した受入日と料金を確認してください。実装の日程を優先する割増料金だけでは、部品供給や輸送まで速くなることは確認できません。
緊急のPCBA製造を遅らせる可能性がある承認には何がありますか?
代替品の承認、技術変更、初品の受入判定、逸脱の処置判定、出荷承認は、それぞれ緊急案件を遅らせる可能性があります。生産前に、適切な技術または品質の権限者、代理者、レビュー時間枠を割り当てます。購買部門が追加費用を承認しても、部品の同等性や受入要求の変更を許可したことにはなりません。
短納期の日程でも機能試験を維持できますか?
はい、試験リソースが準備されていれば可能です。正式リリース済みの手順、ファームウェア、治具、計測器、訓練済みの担当者が、予定された工程に間に合うようにそろっている必要があります。重要な小ロットでは、出荷ユニットの100%が合意した機能試験を完了することを参考目標とします。試験判定限界と追跡可能な結果を維持してください。ユニット単位の試験実施範囲は、すべての故障の検出を保証するものではありません。
OEMはいつ、約束された早い出荷日を追求するのをやめるべきですか?
必要な工程が実行不可能になったときです。物流上の時間枠内に解消できない前提条件がある場合や、合意した受入判定を省かなければ日付を守れない場合が該当します。文書化した問題解消の日程、承認された小さいロット、または見直した確約を求めてください。口頭で安心させる説明を受けても、必須条件の未解決状態は解消されません。
短納期製造の期間はいつから起算されますか?
合意した見積書または注文で定義された事象から起算されます。その事象に、正しいリリース済みファイル、受入承認済み材料、技術事項の解決、生産枠の確保が必要かを確認してください。稼働日、締切時刻、保留規則も定義します。発注書の日付だけでは、生産の前提条件が満たされたことは確認できません。
どの準備作業を並行して進められますか?
メタルマスクの準備、搭載・検査プログラミング、試験治具の準備、材料のコンディショニング、出荷準備は、確定した入力情報とリソースが許す範囲で並行できます。ただし生産は、その工程に必要な成果物がそろうまで待つ必要があります。直前の設計変更によって複数の並行作業が無効になることがあるため、各作業に管理された改訂版が必要です。
湿度に敏感な部品が緊急案件を遅らせることはありますか?
はい、吸湿状態によってリフローを実施できない場合があります。MSL 3のパッケージは、参照されている取り扱い条件では、通常30 °C以下、60% RH以下で168時間のフロア曝露が許容されます。曝露記録がない場合や限度を超えた場合は、乾燥が必要になることがあります。デバイスのラベルと承認済み工程に従ってください。フロアライフはベーキング時間ではありません。
リピート注文の治工具があれば、より早い開始を保証できますか?
いいえ、再利用には適合性の確認が必要です。既存の治工具によって準備作業を省けるのは、その改訂版と状態を現在の基板および工程に照らして確認した後だけです。メタルマスクデータ、パネル配置、プログラム版、試験アクセス、ファームウェアを確認してください。部品やパネルの変更によって、以前の段取りが新しいロットに適さなくなることがあります。
生産枠を依頼する前にリリース資料一式を準備する
JASPERに緊急のPCBA製造の評価を依頼する前に、単一の管理されたリリース資料一式を準備します。準備状況のレビューを完了してください。BOM、基板・搭載ファイル、実装図面、材料の所有者と受入状況、必要な試験、ファームウェアの識別情報、承認担当者の連絡先、出荷要件を含め、依頼ロットと使用可能な分納があればそれも明示します。
レビューの開始には、JASPERのプリント基板実装サービスのページを利用してください。提案工程、残る阻害要因、合意する起算条件、製造と運送会社への引き渡しそれぞれの確約を求めます。根拠資料が日程の妥当性を裏付け、完成基板が合意した受入要求を満たせると判断できる段階で、緊急の生産枠を確定します。
プロジェクトを始めませんか?
メンブレンスイッチ、キーパッド、グラフィックオーバーレイの要件をお知らせください。当社の技術チームが仕様を確認し、詳細な見積もりを提示します。