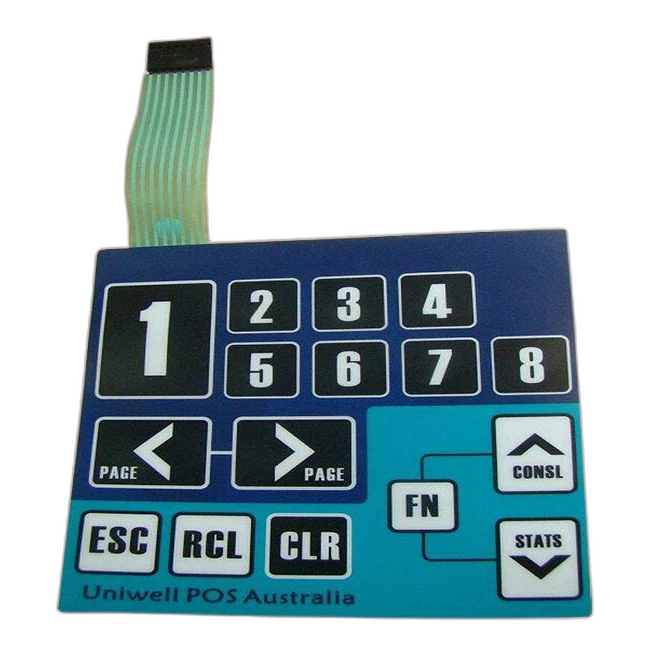
Konstruktionsfehler bei Folientastaturen sind in einer Zeichnung festgeschriebene Fehler bei Layout, Materialien, Toleranzen und Schaltung, deren Behebung nach der Fertigung von Bandstahlwerkzeugen oder Siebdrucksieben 500–15 000 USD und 2–6 Wochen kostet. Die meisten lassen sich in einer 30-minütigen Zeichnungsprüfung vor dem Werkzeugbauerkennen.
- 1. Warum diese Fehler nach dem Werkzeugbau teuer werden
- 2. Die 10 Konstruktionsfehler, die im Werkzeug festgeschrieben werden
- 2.1 Zu kleine Tasten und zu geringe Abstände für Handschuhe oder nasse Bedienung
- 2.2 Ungeeignetes Frontfolienmaterial für die Einsatzumgebung
- 2.3 Engere Toleranzen, als das Bandstahlwerkzeug einhalten kann
- 2.4 Zu schmale umlaufende Dichtzone für die angegebene IP-Schutzart
- 2.5 Taktilen Dom ohne Berücksichtigung der Umgebungstemperatur auswählen
- 2.6 Leiterabstände und das Risiko der Silbermigration ignorieren
- 2.7 Sperrflächen um LEDs, Dome und Fenster verletzen
- 2.8 Anschlussfahnenverlauf und Pinbelegung vor der Herstellerprüfung festlegen
- 2.9 Klebstoffsystem passt nicht zum Montagesubstrat
- 2.10 ESD- und EMV-Abschirmung auf später verschieben
- 3. Prüftabelle für Zeichnungen vor dem Werkzeugbau
- 4. Normen und Spezifikationen für die Zeichnung
- 5. Häufig gestellte Fragen
- Welcher Konstruktionsfehler einer Folientastatur ist nach dem Werkzeugbau am teuersten zu beheben?
- Was sollte ein Ingenieur vor dem Versand an den Lieferanten in einer Folientastaturzeichnung prüfen?
- Warum ist ±0,25 mm die übliche Untergrenze für Folientastaturtoleranzen?
- Wann sollte die Frontfolie aus Polyester statt Polycarbonat bestehen?
- Welche umlaufende Dichtbreite braucht eine IP65-Folientastatur?
- Warum versagen Polyester-Dome oberhalb von 50 °C, Metalldome dagegen nicht?
- Soll die Anschlussfahnen-Pinbelegung in der Zeichnung fixiert oder dem Hersteller überlassen werden?
- Wie früh sollte der Folientastaturlieferant in die Geräteentwicklung eingebunden werden?
1. Warum diese Fehler nach dem Werkzeugbau teuer werden
Eine Folientastatur sieht aus wie ein bedruckter Aufkleber. Wirtschaftlich verhält sie sich jedoch wie ein kleines Spritzgussteil. Sobald der Lieferant das Bandstahlwerkzeug gefertigt, die Siebe für Silberleitpaste belichtet und das Prägewerkzeug bearbeitet hat, sind für diese drei Positionen Geld und Wochen gebunden. Eine Änderung ist dann keine grafische Korrektur mehr, sondern erfordert neue Werkzeuge.
Die folgenden Kostenbeispiele unterscheiden Grafikänderungen von Änderungen, die neue Werkzeuge erfordern. Eine Grafikänderung vor dem Werkzeugbau kostet 200–500 USD und dauert ein bis zwei Wochen. Eine Änderung der Tastenanordnung danach erfordert ein neues Stanzwerkzeug: 500–1 500 USD und zwei bis drei Wochen. Ein Material- oder Schaltungsredesign erfordert neue Stanz-, Druck- und Prägewerkzeuge: 2 500–15 000 USD und vier bis sechs Wochen; noch länger, wenn die Dokumentation eines Medizinprodukts nach ISO 13485 erneut validiert werden muss. Bei einer fehlerfreien Konstruktion liegen die Lieferzeiten bei 8–12 Wochen, bei einer erneuten regulatorischen Prüfung bei mehr als 16 Wochen.
Der weltweite Markt für Folientastaturen erreichte 2024 rund 1,16 Milliarden USD; bis 2030 wird eine durchschnittliche jährliche Wachstumsrate von 5,1 % prognostiziert. Eine Verzögerung von 4 Wochen durch neue Werkzeuge für eine medizinische Infusionspumpe oder eine Fahrzeugkonsole eines Tier-1-Zulieferers verschiebt den Produktionsanlauf und verursacht Vertragsstrafen, die die Werkzeugkosten deutlich übersteigen.
Die Lösung liegt in dem Projektabschnitt, den niemand in Rechnung stellt: einer strukturierten Zeichnungsprüfung vor dem Werkzeugbau. Die meisten der folgenden kostspieligen Fehler lassen sich auf dem Papier in 30 Minuten erkennen; in Stahl umgesetzt dauert es Wochen.
2. Die 10 Konstruktionsfehler, die im Werkzeug festgeschrieben werden
2.1 Zu kleine Tasten und zu geringe Abstände für Handschuhe oder nasse Bedienung
Der häufigste Ergonomiefehler ist, die Tastengröße am Erscheinungsbild der Frontfolie statt an der Hand des Bedieners auszurichten. Für die Bedienung mit unbehandschuhter Fingerspitze sind 12 mm Mittenabstand praktikabel. Für medizinische Nitrilhandschuhe sollten es 15 mm sein, für dicke Industriehandschuhe 19 mm. Nässe verschärft das Problem, weil die Oberflächenspannung den Finger abrutschen lässt. Eine taktile Prägung von 1 mm um jede Taste verbessert die Erkennbarkeit bei Spritzwasser. Sofort prüfen: Die Zeichnung nennt den Tastenabstand in mm und das Bedienerprofil.
2.2 Ungeeignetes Frontfolienmaterial für die Einsatzumgebung
Polycarbonat lässt sich scharf bedrucken und sauber prägen und dominiert deshalb erste Entwürfe. Für dauerhafte UV-Belastung, anhaltenden Chemikalienkontakt oder mehr als 1 Million Betätigungen ist es jedoch die schlechteste Frontfolienwahl. Polyester (PET) übersteht in veröffentlichten Lebensdauerprüfungen mehr als 1 000 000 Zyklen; unbeschichtetes Polycarbonat verschleißt im gleichen Prüfablauf vor 100 000 Zyklen. Für den Außeneinsatz mit hoher UV-Belastung ist autotexturiertes Polyester mit einer Fluorpolymer-Hartbeschichtung zu spezifizieren. Sofort prüfen: Die Zeichnung nennt das Polymer (PET oder PC), die Oberflächenbehandlung und die Hartbeschichtung.
2.3 Engere Toleranzen, als das Bandstahlwerkzeug einhalten kann
Bandstahlwerkzeuge sind das Standardverfahren zum Schneiden der Frontfolie und der darunterliegenden Schichten. Als Beispiel für kritische Abmessungen gilt eine Toleranz von etwa ±0,010 Zoll (±0,25 mm); die tatsächliche Fähigkeit ist für den konkreten Prozess zu bestätigen. Fordert eine Zeichnung für einen Fensterausschnitt ±0,005 Zoll (±0,13 mm), sind Präzisionswerkzeuge oder Laserschneiden erforderlich; dies verursacht 25–60 % Mehrkosten und längere Lieferzeiten. Merkmale der Schaltungslage werden üblicherweise um 0,015 Zoll (0,38 mm) gegenüber den Frontfolienkanten zurückgesetzt, um die Toleranzkette aufzufangen. Sofort prüfen: Die Allgemeintoleranz im Schriftfeld beträgt ±0,25 mm oder ist größer, sofern ein Merkmal nicht ausdrücklich einen präziseren Prozess erfordert.
2.4 Zu schmale umlaufende Dichtzone für die angegebene IP-Schutzart
Eine Zeichnung, die IP65 fordert, um einen Fensterausschnitt aber nur 1,5 mm Dichtbreite vorsieht, enthält einen Widerspruch, den der Lieferant in der dritten Werkzeugbauwoche erkennt. Für IP54-Spritzwasserschutz gelten 2 mm durchgehender Kleberand um alle Öffnungen als praktisches Minimum; für IP65-Strahlwasserschutz sind 3 mm eher auf der sicheren Seite; für IP67-Untertauchen sind 4 mm mit einer Dichtungslage üblich. IEC 60529 definiert die Schutzart, nicht die Konstruktion; diese muss die Zeichnung festlegen. Sofort prüfen: Die Dichtbreite jedes Ausschnitts im CAD messen und alle Stellen unterhalb der oben genannten IP-Mindestbreite markieren.
2.5 Taktilen Dom ohne Berücksichtigung der Umgebungstemperatur auswählen
Polyester-Dome sind leise und kostengünstig, verlieren aber oberhalb von etwa 50 °C / 122 °F durch Polymerrelaxation ihre taktile Rückmeldung. Für Außengehäuse im Wüstenklima, die Nähe wärmeerzeugender Elektronik oder medizinische Geräte neben Autoklaven sind sie ungeeignet. Edelstahl-Schnappscheiben bewahren ihr Schaltgefühl bis 85 °C und darüber hinaus und bieten einen deutlicheren Klick, kosten jedoch mehr pro Stück. Eine 0,015–0,020 Zoll dicke Stützlage hinter dem Metalldom verhindert ein Umstülpen bei der Montage. Sofort prüfen: Die Zeichnung nennt Dommaterial, Betätigungskraft in Newton (typischerweise 3–8 N) und maximale Betriebstemperatur.
2.6 Leiterabstände und das Risiko der Silbermigration ignorieren
Siebdruck-Silberleitpaste ist keine Kupferleiterbahn. Bei Feuchtigkeit und angelegter Spannung wandern Silberionen zwischen Leiterbahnen und bilden Dendriten, die einen Kurzschluss verursachen. Die Abstandsregeln der IPC-2221A für gedruckte Leiter müssen für Silber konservativer angesetzt werden. Als nützliche Faustregel gilt, den IPC-2221A-Mindestabstand für Silberleiterbahnen in feuchter Umgebung zu verdoppeln und kritische Bereiche mit einer dielektrischen Deckschicht zu versehen. Sofort prüfen: Die Schaltungszeichnung zeigt Leiterbreite und -abstand ausdrücklich, nennt die Leitpaste und verweist auf IPC-2221A oder die dielektrische Beschichtungspaste.
2.7 Sperrflächen um LEDs, Dome und Fenster verletzen
Eine Sperrfläche ist ein Bereich der Schaltungslage, durch den keine Leiterbahnen verlaufen dürfen. Typisch ist ein Rand von 1,5–2 mm um jedes LED-Pad, jede Dom-Auflagefläche, jedes gestanzte Fenster und jede geprägte Tastenkontur. Eine Leiterbahn unter der Dom-Auflagefläche verursacht bei der ersten Betätigung einen Kurzschluss; unter einem LED-Pad löst sie sich beim Reflow-Löten oder Heißbügelbonden ab. Sofort prüfen: Die Schaltungszeichnung zeigt die Sperrflächen über dem Leiterbild. Jedes LED-Pad und jeden Dom visuell verfolgen und die Freiräume prüfen.
2.8 Anschlussfahnenverlauf und Pinbelegung vor der Herstellerprüfung festlegen
Die Pinbelegung der Anschlussfahne, also die Reihenfolge der herausgeführten Signale, entscheidet darüber, ob eine Schaltungslage ausreicht oder Brücken nötig werden. Wird Pin 1 in einer Ecke fixiert, weil es der Leiterplattenstecker verlangt, entsteht auf der Folie oft eine vermeidbare Leiterbrücke, die Kosten erhöht und die Fertigungsausbeute senkt. Der Prozessingenieur des Herstellers kann die Pins meist innerhalb von 10 Minuten so umordnen, dass eine Lage genügt. Anschließend wird das Leiterplattenlayout angepasst. Sofort prüfen: Die Pinbelegung in der Zeichnung als verhandelbar kennzeichnen und vor der Freigabe des Leiterplattenlayouts eine einlagig routbare Alternative beim Lieferanten anfragen.
2.9 Klebstoffsystem passt nicht zum Montagesubstrat
Der rückseitige Klebstoff ist keine Standardentscheidung. Konkrete Materialbeispiele sind 467MP für glattes lackiertes Metall sowie 9495LE und VHB-Klebstoffe für strukturierte pulverbeschichtete Flächen. Diese Bezeichnungen sind keine austauschbaren Spezifikationen; der gewählte Klebstoff muss am tatsächlichen Oberflächenfinish qualifiziert werden. Bei Kunststoffen mit niedriger Oberflächenenergie (PP, PE) besteht nur ein dafür geeigneter LSE-Klebstoff mit Primer die Temperaturwechselprüfung. Acrylatklebstoffe sind beim Schälen belastbarer als unter Scherlast. Eine durch unterschiedliche Wärmeausdehnung dauerhaft auf Scherung belastete Tastatur kann daher delaminieren, obwohl die Schälprüfung bestanden wurde. Sofort prüfen: Die Zeichnung nennt Substrat, Oberflächenfinish und genaue Klebstoffartikelnummer, nicht nur pauschal „Acrylatklebstoff“.
2.10 ESD- und EMV-Abschirmung auf später verschieben
Eine Tastatur an einem Medizinprodukt, einer Industrie-HMI oder in einem Flugzeugcockpit muss üblicherweise die ESD-Prüfung nach IEC 61000-4-2 und die Prüfung gegen gestrahlte Störgrößen nach IEC 61000-4-3 bestehen. Eine gedruckte Silberschirmung, geerdete Kupferfolienschirmung oder Indiumzinnoxidschirmung erst nach Festlegung des restlichen Aufbaus hinzuzufügen, erzwingt ein Schaltungsredesign. Die Schirmung benötigt Sperrflächen, eine Masse-Anschlussfahne und dielektrische Isolation. Eine nicht geerdete Schirmung ist schlechter als keine, weil sie Störungen erneut abstrahlt. Sofort prüfen: Die Zeichnung legt ESD-/EMV-Anforderungen frühzeitig fest. Falls sie gelten, ist die Abschirmlage bereits ab Revision A im Schichtaufbau enthalten.
3. Prüftabelle für Zeichnungen vor dem Werkzeugbau
Diese Punkte in einem 30-minütigen Gespräch mit dem Lieferanten prüfen, bevor ein Stanzwerkzeug oder Drucksieb gefertigt wird.
| Fehler | Erkennungsphase | Kosten bei Erkennung zur Werkzeugfreigabe | Kosten bei Erkennung in der Produktion | Sofort prüfbares Merkmal in der Zeichnung |
|---|---|---|---|---|
| Falscher Tastenabstand für Handschuhbedienung | Zeichnungsprüfung | 0 USD (Grafikänderung) | 800–1 500 USD (neues Stanzwerkzeug) | Abstand und Bedienerprofil angegeben |
| Falsches Frontfolienpolymer | Zeichnungsprüfung | 200 USD (neue Siebdatei) | Ab 2 500 USD (kompletter Neuaufbau) | PET oder PC, Oberfläche und Hartbeschichtung angegeben |
| Toleranz enger als Werkzeugfähigkeit | Zeichnungsprüfung | 0 USD (Toleranz vergrößern) | 1 500–4 000 USD (Präzisionswerkzeug) | Schriftfeld mit ±0,25 mm |
| Dichtzone zu schmal für die IP-Schutzart | Zeichnungsprüfung | 200 USD (Ausschnitt anpassen) | 1 200 USD (neues Werkzeug und Wiederholungsprüfung) | Dichtbreite ≥ Mindestbreite der IP-Schutzart |
| Polyester-Dom oberhalb von 50 °C Umgebungstemperatur | Zeichnungsprüfung | 0 USD (Wechsel auf Metalldom) | 1 500–3 000 USD (neuer Domsatz und Nacharbeit) | Dommaterial und maximale Temperatur in der Zeichnung |
| Leiterabstand für Silberpaste zu eng | Zeichnungsprüfung | 100 USD (Leiterbild ändern) | Ab 2 000 USD (neues Drucksieb) | Leiterbreite/-abstand und IPC-2221A-Verweis |
| Sperrfläche unter LED oder Dom verletzt | Zeichnungsprüfung | 100 USD (Leiterbild ändern) | 2 500 USD (neues Schaltungsdrucksieb) | Sperrflächen im CAD |
| Pinbelegung erzwingt eine Brücke | Zeichnungsprüfung | 0 USD (Pins umordnen) | 1 800 USD (Leiterbrücke und Ausbeuteverlust) | Pinbelegung als „verhandelbar“ gekennzeichnet |
| Falscher Klebstoff für das Substrat | Zeichnungsprüfung | 50 USD (Spezifikation ändern) | Ab 4 000 USD (Delamination im Feldeinsatz) | Substrat und Klebstoffartikelnummer genannt |
| ESD-Schirmung nach Festlegung des Schichtaufbaus ergänzt | Zeichnungsprüfung | 200 USD (Lage ergänzen) | 8 000–15 000 USD (komplettes Redesign) | ESD-/EMV-Anforderung in Zeichnungsrevision A |
Die rechte Spalte enthält den gesamten Inhalt einer sinnvollen Prüfung vor dem Werkzeugbau. Ist jede Zeile eindeutig beantwortet, kann die Zeichnung freigegeben werden.
4. Normen und Spezifikationen für die Zeichnung
Zeichnungen, die die einzuhaltenden Normen nennen, verkürzen die Angebotsbearbeitung des Lieferanten und vermeiden eine Kategorie späterer Diskussionen nach dem Werkzeugbau. Die folgenden sechs Normen decken die meisten Projekte außerhalb von Luft- und Raumfahrt sowie Verteidigung ab.
| Norm | Regelungsinhalt | Erforderlicher Zeichnungsverweis |
|---|---|---|
| IPC-2221A | Allgemeine Schaltungskonstruktion: Leiterbreite und -abstand in Abhängigkeit von der Spannung | Mindestleiterbreite und -abstand für die anliegende Spannung, mit zusätzlichem Sicherheitsabstand für Silberpaste |
| IPC-A-600 | Abnahmekriterien für Leiterplatten einschließlich flexibler Schaltungen | Abnahmekriterien für Klasse 2 (gewerblich) oder Klasse 3 (hohe Zuverlässigkeit) |
| IEC 60529 | Definitionen der IP-Schutzarten (IP54 / IP65 / IP67) | Genaue IP-Schutzart der montierten Tastatur mit Prüfverfahren |
| UL 746C | Brennbarkeit, RTI und Witterungsbeständigkeit von Polymeren | UL-Anerkennungsaktennummer des Frontfolienpolymers |
| ASTM D3359 | Gitterschnitt-Klebebandprüfung der Haftung | Geforderte Bewertungsklasse (4B oder 5B) für die Frontfolie |
| ISO 13485 | Qualitätsmanagementsystem für Medizinprodukte | Erforderlich, wenn das Endprodukt ein reguliertes Medizinprodukt ist |
Eine Zeichnung mit diesen Normen und festgelegten Zielklassen gibt dem Engineering-Team des Lieferanten eine eindeutige Kalkulationsgrundlage. Ohne Normen entstehen entweder höhere Angebote, weil der Lieferant den ungünstigsten Fall kalkuliert, oder unzureichend spezifizierte Ausführungen, die Konformitätsprüfungen nicht bestehen.
5. Häufig gestellte Fragen
Welcher Konstruktionsfehler einer Folientastatur ist nach dem Werkzeugbau am teuersten zu beheben?
Das Aufschieben der ESD- oder EMV-Abschirmung. Wird die Schirmlage erst nach Festlegung des restlichen Aufbaus ergänzt, sind ein Schaltungsredesign, neue Drucksiebe und dielektrische Schichten sowie eine erneute Validierung nötig. Veröffentlichte Kostenhinweise von Lieferanten beziffern die Nacharbeit auf 8 000–15 000 USD und 4–6 Wochen. Eine bereits in Zeichnungsrevision A eingeplante Schirmlage verhindert diese gesamte Kette.
Was sollte ein Ingenieur vor dem Versand an den Lieferanten in einer Folientastaturzeichnung prüfen?
Zehn Punkte: Tastenabstand und Bedienerprofil; Frontfolienpolymer, Oberfläche und Hartbeschichtung; Schriftfeldtoleranz von ±0,25 mm oder größer; zur IP-Schutzart passende Dichtbreite; Dommaterial und Betriebstemperatur; Leiterabstände für Silberpaste; Sperrflächen um LEDs und Dome; verhandelbare Anschlussfahnen-Pinbelegung; konkret benannter, zum Substrat passender Klebstoff; ESD- oder EMV-Anforderungen ab Revision A.
Warum ist ±0,25 mm die übliche Untergrenze für Folientastaturtoleranzen?
Bandstahlwerkzeuge, die Standardwerkzeuge zum Schneiden von Frontfolie, Abstandshalter und Schaltungslagen, haben als Beispiel eine Toleranz kritischer Maße von etwa ±0,010 Zoll (±0,25 mm), die für den tatsächlichen Prozess zu bestätigen ist. Engere Toleranzen erfordern Präzisionswerkzeuge oder Laserschneiden und erhöhen Kosten sowie Lieferzeit. Zeichnungen sollten ±0,25 mm vorgeben, sofern ein Merkmal nicht tatsächlich einen präziseren Prozess benötigt.
Wann sollte die Frontfolie aus Polyester statt Polycarbonat bestehen?
Bei mehr als 100 000 Betätigungen, dauerhafter UV-Belastung oder wiederholtem Chemikalienkontakt. Polyester übersteht in veröffentlichten Lebensdauerprüfungen mehr als 1 000 000 Zyklen; unbeschichtetes Polycarbonat verschleißt vor 100 000 Zyklen. Für dauerhafte Chemikalienbelastung ist autotexturiertes Polyester mit Fluorpolymer-Hartbeschichtung die beständige Wahl. Polycarbonat bleibt für Innenanwendungen im Konsumgüterbereich mit wenigen Zyklen und geringer Chemikalienbelastung geeignet.
Welche umlaufende Dichtbreite braucht eine IP65-Folientastatur?
Als praktisches IP65-Minimum gelten etwa 3 mm durchgehender Kleberand um jeden Ausschnitt und jedes Fenster. Für IP54-Spritzwasserschutz reichen 2 mm; IP67-Untertauchen erfordert typischerweise 4 mm und eine zusätzliche Dichtungslage. IEC 60529 definiert die Schutzart, aber nicht die Dichtgeometrie. Diese muss in der Zeichnung ausgelegt und vor dem Werkzeugbau überprüft werden.
Warum versagen Polyester-Dome oberhalb von 50 °C, Metalldome dagegen nicht?
Polyester-Dome nutzen die elastische Verformung des Polymers zum Umschnappen und Rückstellen. Oberhalb von etwa 50 °C / 122 °F relaxiert das Polyester; der Dom verliert den taktilen Klick und seine Rückstellkraft. Edelstahl-Schnappscheiben beruhen auf der elastischen Verformung von Metall, die bis 85 °C und deutlich darüber stabil bleibt; dafür sind Stückpreis und Klickgeräusch etwas höher.
Soll die Anschlussfahnen-Pinbelegung in der Zeichnung fixiert oder dem Hersteller überlassen werden?
Die Pinbelegung in der ersten Zeichnungsrevision als verhandelbar markieren. Der Prozessingenieur des Lieferanten kann die Pins meist so umordnen, dass die Schaltung einlagig routbar bleibt. Das senkt Kosten und verbessert die Ausbeute. Das Leiterplattenlayout wird anschließend an die optimierte Belegung angepasst, statt vermeidbare Brücken in die Folientastatur aufzunehmen.
Wie früh sollte der Folientastaturlieferant in die Geräteentwicklung eingebunden werden?
Bereits beim Industriedesign, bevor die Gehäuse-CAD-Daten festgeschrieben werden. Späte Einbindung ist der Auslöser für die meisten Nacharbeiten vor dem Werkzeugbau: Der Lieferant entdeckt Toleranz-, Dichtbreiten- oder Pinbelegungsprobleme, die das OEM-Team nicht markiert hat. Ein 30-minütiges Gespräch in der Konzeptphase und ein zweites bei der Zeichnungsfreigabe verhindern die meisten der genannten Fehler.
Dieser Fachartikel wurde von Jasper Electronics verfasst, einem Hersteller von Folienschaltern und Folientastaturen mit Sitz in Shenzhen. Die beschriebenen Fehler betreffen die Werkzeugbauphase bei jedem Lieferanten. Leser können die genannten Normen direkt anhand der Originaldokumente von IPC, IEC, UL und ASTM überprüfen.
Bereit für Ihr Projekt?
Beschreiben Sie Ihre Anforderungen an Folienschalter, Tastaturen oder Grafikfolien. Unser Engineering-Team prüft Ihre Spezifikationen und erstellt ein detailliertes Angebot.
Verwandte technische Pfade
Weiter zu Produktspezifikationen, Lieferantenprüfung oder RFQ.