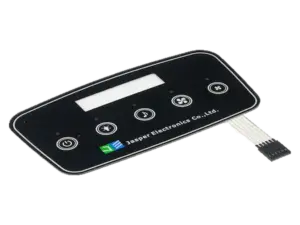
Cada lámina gráfica personalizada constituye tanto la identidad visual de marca como la principal barrera de protección ambiental de un dispositivo electrónico. Cuando un panel de control industrial regresa del campo con las etiquetas de los botones desgastadas por arañazos, las ventanas transparentes amarillentas o los bordes rojos de advertencia descoloridos hasta adquirir un tono rosa pálido tras un verano a la intemperie, la causa fundamental es casi siempre la impresión sobre la cara exterior o una deposición de tinta digital de baja densidad.
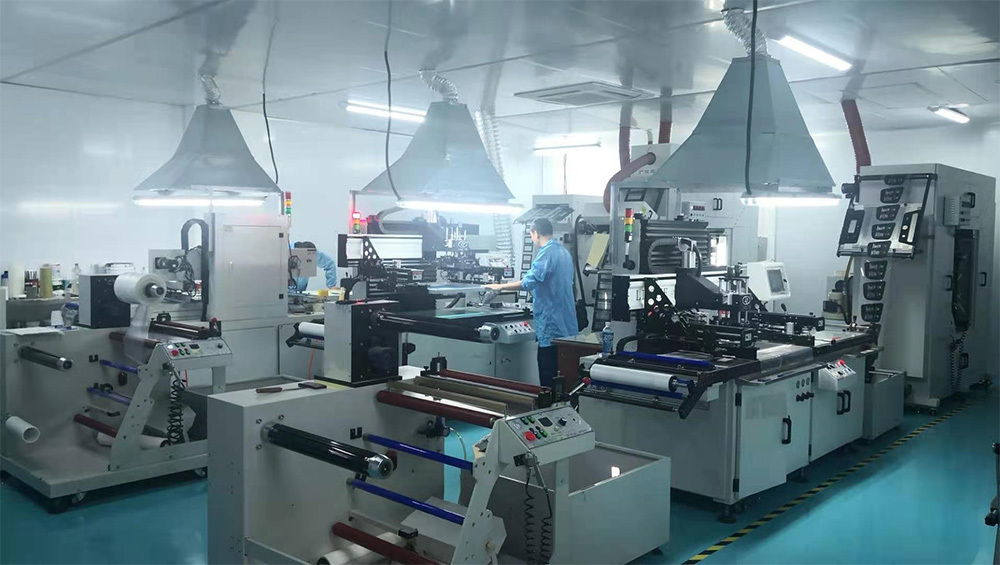
En nuestra sala limpia de 2,500 m² de Clase 50,000, JASPER combina la serigrafía por la cara posterior (segunda superficie) de múltiples pasadas con la impresión híbrida UV digital de alta resolución sobre poliéster, policarbonato y paneles acrílicos rígidos. Esta guía de ingeniería explica por qué la impresión por la cara posterior es obligatoria para la durabilidad industrial, cómo especificar la opacidad de la tinta para ventanas dead-front y cuándo combinar degradados CMYK digitales con fondos de color Pantone directo serigrafiados.
- 1. Por qué la impresión por la cara posterior (segunda superficie) nunca se desgasta
- 2. Serigrafía por la cara posterior frente a impresión UV digital frente a producción híbrida
- 3. Prevención de la decoloración del rojo/amarillo en exteriores y de la delaminación del adhesivo sobre la tinta digital
1. Por qué la impresión por la cara posterior (segunda superficie) nunca se desgasta
En la impresión comercial de adhesivos, las tintas se depositan sobre la cara superior (Primera superficie) de la lámina de vinilo o plástico. Incluso cuando están protegidas por un barniz transparente fino, la fricción repetida de los dedos, los arañazos de las uñas y la limpieza con productos químicos acaban desgastando la capa superior de tinta.
En las láminas gráficas industriales auténticas, imprimimos todos los gráficos en orden inverso sobre la cara inferior (Segunda superficie / Cara posterior) de una película transparente de poliéster (PET) o policarbonato (PC) de 0.150–0.250 mm, con recubrimiento endurecido:
- 100% de protección mecánica por encima de la tinta: Para que el dedo de un operario, un destornillador o un paño con productos químicos toque la leyenda impresa, primero tendría que atravesar por completo, mediante desgaste, 0.20 mm (8 mil) de película de poliéster orientado biaxialmente.
- Orden inverso de superposición de las pasadas: La pasada 1 imprime los tintes translúcidos de las ventanas (rojo/ámbar/ahumado) y los contornos de texto más finos directamente contra el reverso de la película transparente; la pasada 2 deposita los colores directos Pantone (
PMS) de los botones; la pasada 3 imprime una capa de respaldo blanca de alta opacidad (para mantener vivos los colores); la pasada 4 deposita una capa uniforme opaca negra/plateada que bloquea la luz (OD > 3.5); y la pasada 5 lamina el adhesivo sensible a la presión posterior 3M 467MP/468MP directamente sobre el conjunto de capas de tinta curada.
2. Serigrafía por la cara posterior frente a impresión UV digital frente a producción híbrida
Utilice la siguiente tabla comparativa técnica para adaptar el método de impresión a su diseño gráfico y volumen de producción:
|
Parámetro de impresión |
1. Serigrafía por la cara posterior con pantalla |
2. Impresión UV digital de cama plana por la cara posterior |
3. Proceso híbrido JASPER (CMYK digital + fondo serigrafiado) |
|
Espesor de la película de tinta húmeda ( |
Gruesa ( |
Fina (gotas de tinta de inyección de |
Óptima ( |
|
Precisión de igualación del color |
Color directo Pantone exacto ( |
Simulación de cuatricromía CMYK / 6 colores |
Lo mejor de ambos métodos |
|
Resistencia a la luz UV en exteriores |
|
|
Alta cuando las zonas exteriores utilizan tintas serigráficas estabilizadas frente a los UV detrás de una película Autotex XE. |
|
Resistencia al cizallamiento & adhesión al pelado del adhesivo |
Superior |
Moderada |
Superior |
|
Coste de preparación & volumen ideal |
Coste moderado de preparación de pantallas ($40–$60/color); coste unitario mínimo por encima de |
Sin costes de preparación de pantallas; ideal para prototipos EVT de |
Ideal para paneles médicos/industriales con iconos 3D sombreados en volúmenes de producción. |
3. Prevención de la decoloración del rojo/amarillo en exteriores y de la delaminación del adhesivo sobre la tinta digital
Dos problemas químicos sutiles arruinan las láminas gráficas para exteriores cuando los fabricantes toman atajos:
- Eliminación de pigmentos orgánicos rojos (
Warm Red / Rubine Red) y amarillos poco resistentes a la luz: Las tintas de impresión rojas y amarillas estándar para interiores contienen colorantes azoicos orgánicos de bajo peso molecular que se fotodegradan hasta convertirse en compuestos incoloros en un plazo de 6 meses de exposición a la luz solar directa. Para paneles de exterior, marinos o agrícolas, especifique siempre pigmentos de grado UV para exteriores (escala de lana azul de resistencia a la luz7–8) laminados detrás de la película Autotex XE absorbente de UV de nuestro Centro de materiales. - La regla de retirada de tinta de
1.0 mmpara impresiones UV digitales: Dado que las tintas UV digitales de cama plana se curan formando una película de acrilato entrecruzado dura y de baja energía superficial, laminar adhesivo 3M directamente sobre un borde con impresión digital al 100% a sangre puede provocar delaminación en el borde bajo choque térmico. Al producir prototipos híbridos o digitales, retraemos la capa blanca digital 1.0 mm desde el borde exterior troquelado y sellamos el perímetro con una imprimación de unión serigrafiada de alta adhesión.
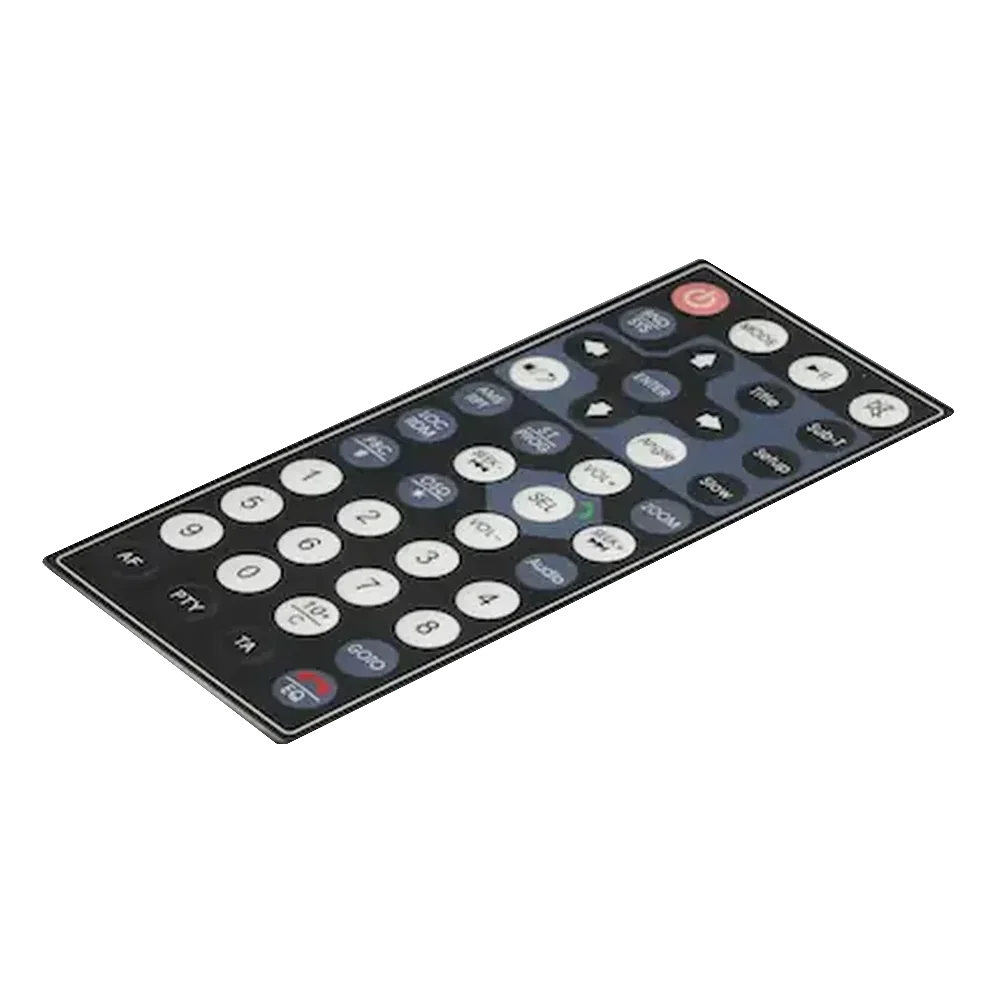
|
Lista de comprobación DFM previa a la RFQ: 4 reglas de diseño gráfico para láminas gráficas impecables • [ ] Especifique códigos Pantone Solid Coated ( • [ ] Mantenga un ancho de línea mínimo de >= 0.15 mm y un grosor de trazo de texto inverso de >= 0.20 mm: Mantenga los trazos de texto en negativo/inverso en >= 0.20 mm (y la altura de la fuente en >= 1.5 mm) para que las letras finas nunca se empasten. • [ ] Añada un sangrado de 1.5 mm a todos los fondos de color sólido: Extienda los colores de fondo 1.5 mm más allá del contorno exterior de troquelado para que las tolerancias de corte de ±0.15 mm nunca dejen una franja transparente sin imprimir a lo largo del borde del panel. • [ ] Especifique el porcentaje de tinte de las ventanas para zonas dead-front y recortes de pantalla: Indique si las ventanas son 100% ópticamente transparentes, de tono ahumado neutro al 70% (para OLEDs brillantes) o dead-front al 15%, ocultas hasta que se iluminan. |
Preguntas frecuentes (FAQ)
Q1: ¿Puede JASPER reproducir exactamente el aspecto del acero inoxidable cepillado o de la fibra de carbono en una lámina gráfica de plástico?
¡Sí! Disponemos de películas de poliéster/policarbonato con cepillado selectivo e imprimimos tintes metálicos plateados/de grafito por la cara posterior, combinados con texturas superficiales UV mate/brillantes selectivas, lo que confiere a su panel el aspecto del aluminio anodizado cepillado sin ningún coste de mecanizado de metal.
Q2: ¿Por qué algunas ventanas transparentes de visualización de las láminas gráficas presentan un aspecto ligeramente turbio o irisado?
El enturbiamiento de las ventanas ocurre cuando un fabricante utiliza una película mate texturizada sin imprimir un barniz UV de aclarado de índice de refracción igualado sobre la ventana, mientras que las franjas de arcoíris (birrefringencia) se producen cuando las pantallas LCD polarizadas se observan en ángulo a través de poliéster sometido a tensiones. Para pantallas TFT/IPS en color con polarizadores, especifique policarbonato ópticamente isótropo o una lente de cubierta de acrílico PMMA / vidrio.
Q3: ¿Cómo verifican la adhesión de la tinta en las láminas gráficas impresas por la cara posterior?
Cada lote de producción se somete al ensayo de adhesión mediante cinta y corte en cuadrícula ASTM D3359 (clasificación 5B — sin desprendimiento de ningún cuadrado de tinta) sobre el conjunto de capas de tinta posterior curada antes de laminar el adhesivo 3M.
Mejore el panel frontal de su equipo con JASPER
Desde prototipos híbridos digitales de 10 unidades hasta series de producción serigrafiadas de 50,000 unidades, nuestras líneas de impresión en sala limpia ofrecen leyendas de nitidez extrema y una adhesión 3M permanente. Explore nuestras Láminas gráficas personalizadas o Solicite un presupuesto hoy mismo.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.