Durante décadas, 3M 467MP (adhesivo acrílico 200MP de 2.0 mil / 0.05 mm) ha sido la especificación predeterminada en los cajetines de los planos de ingeniería antiguos para interruptores de membrana y láminas gráficas. Cuando se lamina sobre una placa lisa de acero inoxidable desengrasado o de aluminio sin recubrimiento, 3M 467MP ofrece un rendimiento excelente. Sin embargo, cuando se utiliza exactamente ese mismo plano para montar un teclado en una carcasa de ABS/PC texturizada y moldeada por inyección, una caja de polipropileno (PP) o un chasis metálico con pintura en polvo texturizada, las esquinas comienzan a levantarse a los pocos días del montaje.
El fallo del adhesivo rara vez se debe a un ‘pegamento malo’: ocurre porque la energía superficial (dynes/cm) y la profundidad de la microtextura (Ra) del sustrato de la carcasa no son compatibles con la química y el espesor del adhesivo. Basándonos en nuestra Biblioteca de materiales para interruptores de membrana, presentamos la guía de ingeniería definitiva para elegir entre 3M 467MP, 3M 468MP y 3M 300LSE (9471LE / 9472LE).
1. La física de la humectación: carcasas de alta energía superficial (HSE) frente a baja energía superficial (LSE)
Los adhesivos acrílicos sensibles a la presión (PSA) se adhieren mediante atracción molecular microscópica (fuerzas de van der Waals), lo que requiere que el polímero adhesivo fluya y se extienda (humecte) íntimamente sobre la superficie del sustrato:
- Sustratos de alta energía superficial (
HSE,>40 dynes/cm): El aluminio sin recubrimiento, el acero inoxidable, el vidrio, el poliéster (PET) y el policarbonato liso (PC) atraen las moléculas del adhesivo y las extienden sobre toda su superficie. El adhesivo acrílico de alta temperatura estándar 3M 200MP (467MP / 468MP) alcanza su máxima resistencia al cizallamiento y al pelado sobre estos materiales. - Sustratos de baja energía superficial (
LSE,29–37 dynes/cm): El polipropileno (PP), el polietileno de alta densidad (HDPE), los elastómeros termoplásticos (TPE), el ABS texturizado moldeado con agentes desmoldantes de silicona y las pinturas en polvo epoxi/poliéster repelen los acrílicos 200MP estándar, lo que hace que el adhesivo forme microscópicamente gotas, como el agua sobre el capó encerado de un automóvil. Para plásticos LSE y recubrimientos en polvo, debe especificar el adhesivo acrílico modificado 3M 300LSE (3M 9471LEo3M 9472LE), formulado químicamente para humectar polímeros de baja energía. - Profundidad de la textura superficial (espesor del adhesivo de
2.0 milfrente a5.0 mil): Si una carcasa tiene una textura de electroerosión moldeada (MT-11020 / VDI 27) o un recubrimiento en polvo granulado con una rugosidad de pico a valle de 0.04–0.08 mm, una fina cinta adhesiva de transferencia 3M 467MP de 0.05 mm (2.0 mil) solo toca los picos de la superficie, ¡dejando más del 60% de esta sin contacto, con el adhesivo suspendido en el aire! Especificar0.13 mm(5.0 mil) de 3M 468MP o 3M 9472LE aporta suficiente masa adhesiva para fluir hasta el fondo de los valles de la textura.
2. Matriz principal de selección de adhesivos 3M según el material de la carcasa
Utilice esta tabla de selección para actualizar la indicación del adhesivo posterior en los planos de sus láminas gráficas personalizadas o etiquetas y placas de identificación:
|
Sustrato de la carcasa & acabado superficial |
Clase de energía superficial |
Especificación recomendada del adhesivo 3M |
Espesor del adhesivo & principal ventaja de ingeniería |
|
Aluminio o acero inoxidable mecanizado liso / anodizado |
Alta (>45 dynes/cm) |
3M 467MP (familia 200MP) o 3M 468MP |
0.05 mm (2.3 mil) o 0.13 mm (5.2 mil); resistencia térmica a corto plazo de 149 °C / resistencia térmica máxima de 204 °C y excepcional resistencia al cizallamiento. |
|
Metal cepillado, aluminio fundido o paneles marinos exteriores |
Alta (>40 dynes/cm), textura rugosa |
3M 468MP (grado de gran espesor 200MP) |
El acrílico de |
|
Carcasa de ABS liso, mezcla PC/ABS o metal pintado |
Media-alta (36–42 dynes/cm) |
3M 9471LE (familia 300LSE) o 3M 468MP |
El 300LSE de 0.05 mm (2.3 mil) se adhiere con gran fuerza incluso si quedan trazas de desmoldante en el ABS moldeado por inyección. |
|
ABS texturizado, polipropileno (PP), HDPE o pintura en polvo texturizada |
Baja ( |
3M 9472LE (grado de gran espesor 300LSE) |
El 300LSE de |
|
Laminación de espaciadores internos & cúpulas de interruptores de membrana |
Alta (unión interna PET a PET) |
3M 467MP / 468MP o 3M 7955MP / 7956MP |
Sin exudación durante el troquelado y con elevada resistencia cohesiva al cizallamiento durante 5,000,000 ciclos de flexión de cúpula (-40 °C a +93 °C). |
3. Causas de diseño mecánico del levantamiento de las esquinas (y cómo evitarlas)
A veces, una lámina gráfica se levanta por las esquinas incluso cuando se utiliza el adhesivo 3M correcto. En nuestras auditorías DFM, tres errores de diseño mecánico generan una tensión continua de pelado hacia arriba (fuerza de pelado) que supera lentamente la resistencia del adhesivo al cizallamiento:
- 1. Colocar botones en relieve o cúpulas metálicas demasiado cerca del borde exterior: Cuando un botón con borde en relieve está situado a solo 1.0–1.5 mm del borde de corte exterior del interruptor, la fuerza vertical de recuperación elástica del poliéster en relieve tira hacia arriba del adhesivo perimetral 24/7. Mantenga siempre una zona plana de adhesión mínima de
3.0 mm to 4.0 mmentre el borde exterior de cualquier cavidad en relieve/de cúpula y la línea de corte perimetral. - 2. Espaciador interno más delgado que la altura de la cúpula metálica: Si una cúpula de acero inoxidable de 11.2 mm tiene una altura de 0.50 mm, pero la capa espaciadora intermedia solo tiene 0.15 mm de espesor, la lámina gráfica se ve obligada a abombarse sobre la cúpula, lo que genera una tensión radial de levantamiento permanente. Ajustamos el espesor combinado del espaciador + retenedor (0.25–0.40 mm) y pregrabamos en relieve la cavidad de la cúpula de la lámina para que esta repose en equilibrio sin tensión.
- 3. Recortes selectivos del adhesivo sobre teclas táctiles & ventanas de visualización: ¡Nunca aplique el adhesivo de montaje posterior directamente debajo de un botón táctil o de una ventana óptica LCD! Troquelamos orificios de alivio selectivos sin adhesivo en la capa posterior de 3M bajo cada tecla táctil para que todo el interruptor quede plano contra la carcasa sin atrapar burbujas de aire.
|
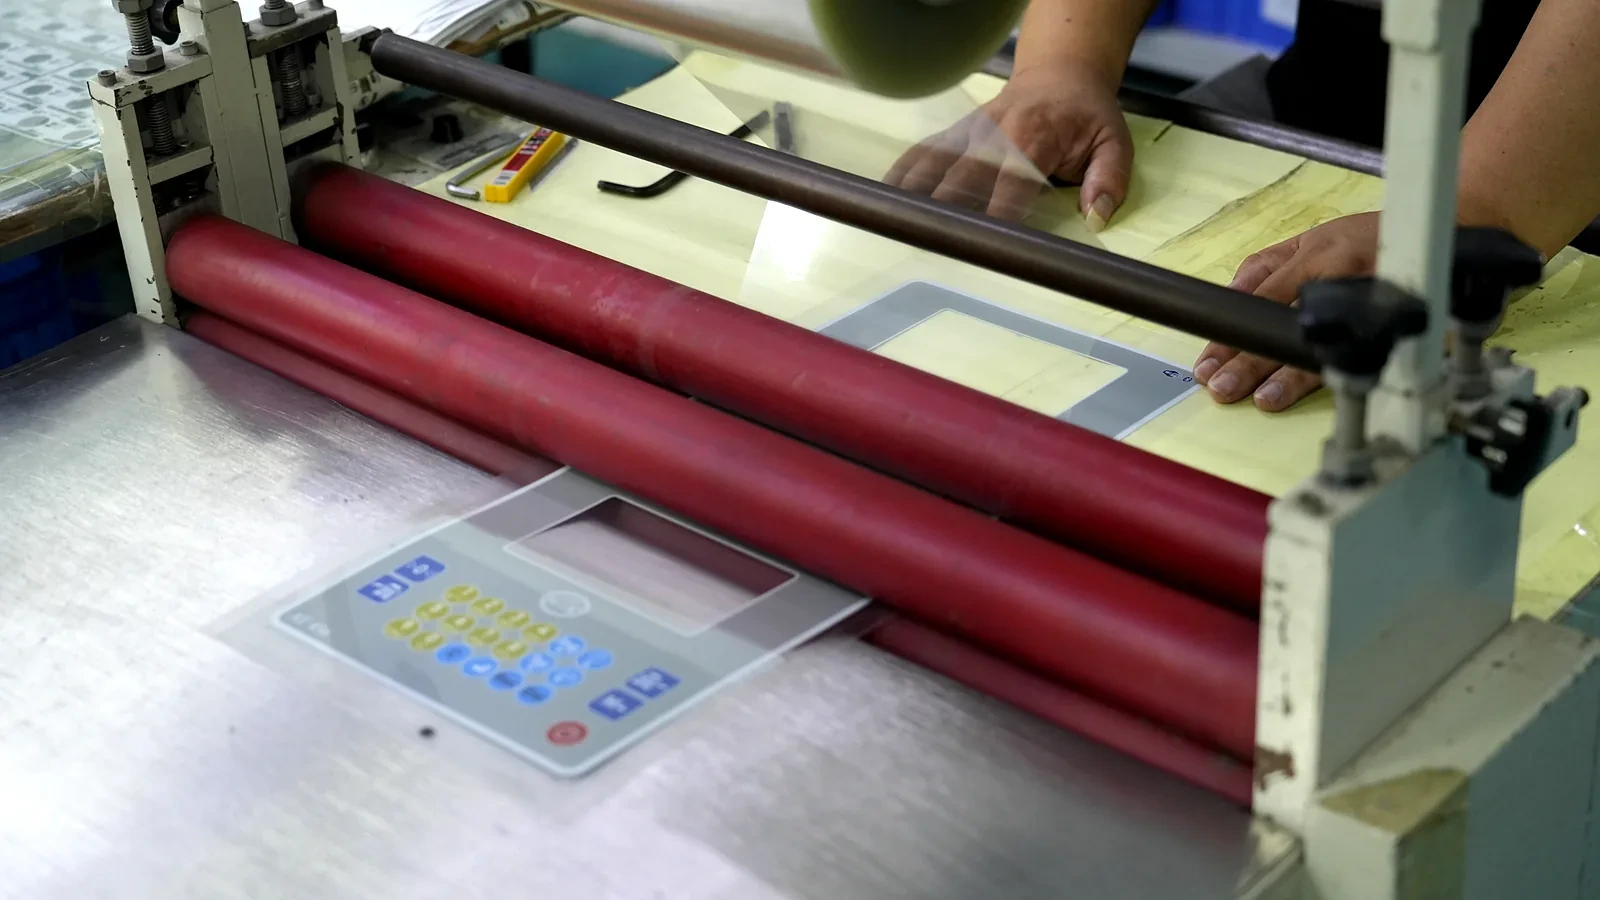
SOP de la línea de montaje: 4 pasos para lograr una fuerza de adhesión 3M del 100% en su fábrica • [ ] Desengrase las carcasas con un paño humedecido en alcohol isopropílico (IPA) / agua en proporción 70:30: Nunca utilice limpiacristales comerciales, desengrasantes cítricos ni acetona (que dejan películas de tensioactivos o atacan el ABS). Limpie en una sola dirección con paños sin pelusa y deje secar por evaporación durante 60 segundos. • [ ] Aplique una presión uniforme con rodillo de >= 15 psi (100 kPa): Presionar un interruptor de membrana con los dedos deja el 40% del adhesivo sin adherir. Pase siempre un rodillo de goma dura manual o una plantilla neumática de laminación desde el centro hacia los bordes del panel. • [ ] Lamine a temperatura ambiente (18 °C – 25 °C) y deje reposar durante 24–72 horas: Los adhesivos acrílicos son viscoelásticos; la adherencia inicial a los 10 minutos es solo del ~50% de la fuerza de unión definitiva y alcanza el 90%+ tras 24–72 horas a temperatura ambiente. • [ ] Nunca doble ni curve la lámina gráfica más allá de 30° al retirar el revestimiento protector: En lugar de separar el interruptor flexible del papel de soporte, coloque el interruptor boca abajo sobre un banco plano y retire el papel protector antiadherente hacia atrás en un ángulo de 180° para no precurvar nunca la lámina de poliéster. |
Preguntas frecuentes (FAQ)
Q1: ¿Utiliza JASPER adhesivos 3M auténticos o cintas acrílicas genéricas?
Almacenamos y transformamos adhesivos 3M 100% auténticos (3M 467MP, 3M 468MP, 3M 9471LE, 3M 9472LE, 3M 9080, 3M VHB y 3M OCA), y proporcionamos trazabilidad completa por lote y certificados de conformidad (CoC) con cada envío de producción.
Q2: ¿Por qué falta un fino anillo de adhesivo alrededor de la ventana LCD de mi prototipo?
¡Se trata de una característica DFM intencionada denominada retranqueo del adhesivo (0.8–1.0 mm de retroceso)! Bajo la presión del rodillo de laminación y la expansión térmica, el adhesivo acrílico fluye hacia fuera 0.3–0.5 mm. Situar el borde del adhesivo troquelado 0.8–1.0 mm hacia el interior desde el borde de la ventana transparente garantiza que el adhesivo nunca se desborde hacia el área visible de la pantalla.
Q3: ¿Qué adhesivo debo elegir si mi carcasa está montada sobre un cilindro o tubo curvo?
Las superficies curvas (radio < 100 mm) ejercen una fuerza de recuperación elástica continua sobre las láminas de poliéster semirrígidas. Mantenga reducido el espesor total de la lámina (0.125–0.150 mm PET) y especifique 3M 9472LE (300LSE) de 0.13 mm o cinta fina de espuma 3M VHB (3M 5906 / 5908) junto con un reborde de alineación rebajado.
¿No sabe qué adhesivo 3M es adecuado para el material de su carcasa?
Envíenos una muestra de su carcasa de plástico moldeado o metal con pintura en polvo —o indíquenos el código exacto de resina y textura— y nuestro laboratorio de materiales realizará para usted un ensayo de adhesión por pelado a 180° durante 72 horas. Visite hoy nuestro Centro de materiales o Contáctenos.
¿Listo para iniciar su proyecto?
Cuéntenos sus requisitos de interruptores de membrana, teclados o láminas gráficas. Nuestro equipo de ingeniería revisará sus especificaciones y le proporcionará una cotización detallada.